


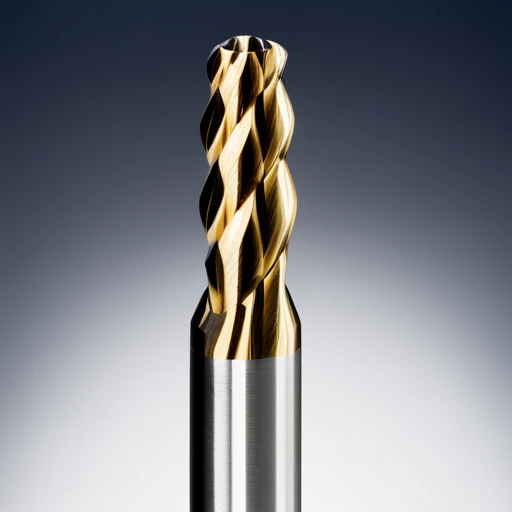
En usinage CNC, le choix de la fraise à deux dents est un facteur clé qui influe directement sur l'efficacité d'usinage, la durée de vie de l'outil et la finition de surface. Une question fréquemment posée par les ingénieurs et les programmeurs CNC est : quand faut-il utiliser une fraise à deux dents plutôt qu'une fraise à quatre dents ?
Si les fraises à deux dents sont souvent associées à l'usinage à grande vitesse des matériaux tendres, les fraises à quatre dents sont privilégiées pour les métaux plus durs et les tâches de finition. Mais le choix n'est pas toujours simple. Le type de matériau, la stratégie de coupe, les besoins d'évacuation des copeaux et les caractéristiques de la machine-outil jouent tous un rôle.
Qu'est-ce qu'une fraise à cannelure ?
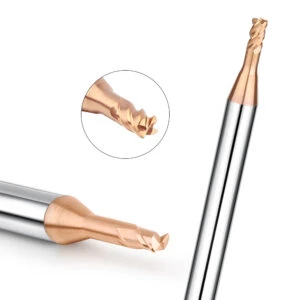
La fraise à goujures est l'un des outils les plus couramment utilisés en usinage CNC, principalement pour le fraisage de divers matériaux métalliques ou non métalliques. Elle se compose d'un porte-outil, d'un corps d'outil et de plusieurs arêtes de coupe hélicoïdales. Ces arêtes sont disposées en spirale le long de l'axe de l'outil, ce qui permet une coupe continue et une évacuation efficace des copeaux.
Ces arêtes de coupe ne se limitent pas à la découpe physique de la pièce, mais influencent également directement les performances clés telles que l'efficacité d'enlèvement de copeaux, la répartition de l'effort de coupe, le contrôle des vibrations et l'état de surface de la surface usinée. Par conséquent, choisir une fraise avec un nombre de dents différent (par exemple, une fraise à 2 ou 4 dents) revient essentiellement à choisir une stratégie d'outillage adaptée aux différents besoins d'usinage.
L'influence clé du nombre de cannelures sur les performances de la fraise
Le nombre de goujures d'une fraise est l'un des principaux paramètres influençant les performances d'usinage. Moins le nombre de goujures est élevé, plus la charge de coupe sur une seule goujure est importante, mais l'espace d'évacuation des copeaux est également relativement important. Ainsi, la fraise à deux goujures offre une bonne évacuation des copeaux et une avance rapide lors de l'usinage de matériaux tendres tels que les alliages d'aluminium, le cuivre et le plastique.
À l'inverse, la fraise à 4 dents possède davantage d'arêtes de coupe, ce qui permet d'obtenir une meilleure efficacité de coupe à vitesse constante et d'améliorer considérablement la qualité de surface de la pièce. Elle est particulièrement adaptée aux opérations de fraisage latéral et de finition de matériaux durs tels que l'acier et l'acier inoxydable.
En d'autres termes, le choix du nombre de lames influence directement la charge de coupe, la capacité d'évacuation des copeaux, la stabilité d'usinage et la durée de vie de l'outil. Lors de la définition des trajectoires d'outil et des paramètres de coupe, les ingénieurs doivent prendre en compte le nombre de lames pour obtenir un usinage optimal.
Différence fondamentale entre une fraise à 2 dents et une fraise à 4 dents
Parmi les outils CNC, les fraises à 2 et 4 dents sont les deux types les plus courants, et il existe des différences évidentes entre les deux en termes de structure et de caractéristiques d'application :
La fraise à deux dents possède une rainure à copeaux plus large, idéale pour le rainurage et la coupe rapide de matériaux tendres, notamment lors d'usinages à grande vitesse. De plus, elle favorise une meilleure pénétration du liquide de refroidissement ou du gaz comprimé dans la zone de coupe, réduisant ainsi efficacement la température de coupe.
La fraise à 4 dents offre davantage d'arêtes de coupe, ce qui permet de répartir la charge à avance égale et d'améliorer la stabilité de coupe et la rugosité de surface. Cependant, son espace de copeaux est relativement réduit ; il convient donc d'éviter tout blocage des copeaux lors de l'usinage de matériaux tendres ou de rainures profondes.
Par conséquent, lors du choix d'une fraise à 2 ou 4 dents, un jugement complet doit être porté sur la base de facteurs tels que le matériau de la pièce, la profondeur de coupe et la stratégie d'avance pour atteindre un équilibre entre efficacité et qualité.
Avantages et scénarios d'application de la fraise à 2 cannelures
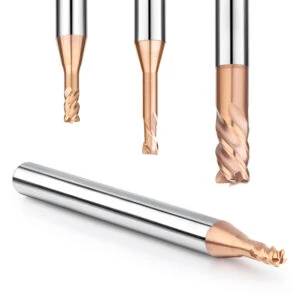
Dans le domaine de l'usinage CNC, la fraise à deux dents est idéale pour l'usinage de matériaux tendres tels que les alliages d'aluminium, le plastique, le cuivre et autres métaux non ferreux, grâce à son excellente capacité d'évacuation des copeaux et à son rendement d'avance élevé. Comparée aux fraises à plusieurs lames, elle présente des rainures d'évacuation des copeaux plus larges et un nombre réduit d'arêtes de coupe. Cet avantage structurel lui confère des performances de coupe stables à grande vitesse et à grande avance.
De plus, dans des conditions de travail où le chemin de coupe doit être nettoyé et l'accumulation de copeaux doit être contrôlée efficacement, la fraise à 2 tranchants peut mieux coopérer avec le fluide de coupe ou l'air comprimé pour la dissipation de la chaleur et l'élimination des copeaux grâce à son chemin d'élimination des copeaux ouvert, réduisant considérablement la surchauffe et le collage de l'outil.
Capacité d'élimination des copeaux plus élevée, adaptée aux matériaux souples tels que l'aluminium et le plastique
La fraise à deux dents est conçue pour conserver un large espace d'évacuation des copeaux, ce qui est particulièrement important pour l'usinage de matériaux à bas point de fusion et à blocage facile des copeaux (tels que l'aluminium, le PVC, l'acrylique et autres plastiques techniques). Ces matériaux étant sujets aux copeaux collants et aux températures élevées pendant la coupe, une évacuation des copeaux irrégulière peut facilement rayer la surface de la pièce, accélérer l'usure ou casser l'outil.
L'utilisation d'une fraise à deux arêtes permet de réduire efficacement l'accumulation de copeaux, ce qui fluidifie l'usinage et améliore la dissipation thermique, améliorant ainsi l'efficacité globale de l'usinage et la durée de vie de l'outil. C'est d'ailleurs l'une des raisons pour lesquelles de nombreuses fraiseuses CNC sont généralement équipées d'une fraise à deux dents pour l'usinage d'alliages d'aluminium à grande vitesse.
L'outil de choix pour le rainurage
Le rainurage est un procédé d'usinage qui sollicite l'outil à la fois axialement et radialement. L'outil doit avancer sur toute la largeur et évacuer les copeaux simultanément. Comparées aux fraises à 4 ou 6 arêtes, les fraises à 2 dents présentent des avantages significatifs pour le rainurage : elles permettent non seulement une évacuation des copeaux plus fluide, mais aussi une résistance à la coupe moindre, et sont plus adaptées pour maintenir une bonne stabilité d'usinage lors de la coupe dans la totalité de la rainure.
En particulier lors de l'usinage de fentes ou de fentes borgnes sur des pièces structurelles telles que des pièces en aluminium, des coques en plastique ou des pièces en cuivre, les fraises à 2 arêtes peuvent fonctionner à des vitesses et des vitesses d'avance plus élevées, réduire les vibrations et les marques d'outils et obtenir des fonds de fentes et des parois latérales plus nets.
Cas d'application typiques et paramètres de vitesse/d'avance recommandés
Voici les recommandations de paramètres réelles pour la fraise à 2 dents dans des applications typiques, à titre de référence uniquement (les paramètres spécifiques doivent être déterminés en fonction des conditions réelles telles que le diamètre de l'outil, le matériau de l'outil, la rigidité de la machine-outil et les conditions de refroidissement) :
| Source | Vitesse de coupe (SFM) | Avance par dent (IPT) |
|---|---|---|
| Aluminium 6061 | 600-1200 | 0.003-0.012 |
| Acrylique/Plastique | 200-400 | 0.002-0.008 |
| Copper | 300-800 | 0.002-0.010 |
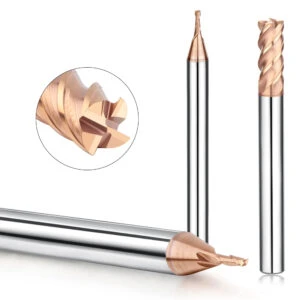
Avantages et domaines d'application de la fraise à 4 cannelures
Comparées aux fraises à deux arêtes, les fraises à quatre dents présentent des avantages significatifs en termes de coupe multi-arêtes et de résistance globale de l'outil. Elles sont souvent utilisées pour l'usinage de précision de matériaux métalliques de haute dureté tels que l'acier, l'acier inoxydable et les alliages de titane. Grâce à leur nombre plus élevé d'arêtes de coupe, la charge de coupe par arête est plus faible, ce qui améliore la qualité de surface et la stabilité dimensionnelle de l'usinage. Elles sont particulièrement adaptées aux applications exigeant une charge élevée et une haute précision, comme le fraisage latéral et le fraisage fin.
De plus, la structure à 4 arêtes améliore la rigidité de l'outil et réduit les vibrations et le décalage pendant l'usinage, ce qui en fait une solution optimale pour l'usinage intensif, le fraisage de cavités profondes ou la finition de contours. Qu'il s'agisse de fabrication de moules, de formage de pièces ou d'usinage multiaxes de contours complexes, les fraises à 4 dents offrent un excellent contrôle de coupe et une longue durée de vie.
Plus d'arêtes de coupe conduisent à une finition de surface plus élevée
L'un des principaux avantages des fraises à 4 dents réside dans leur plus grand nombre d'arêtes de coupe, ce qui augmente le nombre de points de contact par unité de vitesse. Ainsi, à conditions d'usinage identiques, elles permettent un enlèvement de matière plus uniforme et des textures de coupe plus fines. L'état de surface et la précision d'usinage de la pièce s'en trouvent ainsi considérablement améliorés.
En particulier pour la finition des empreintes de moules, des contours courbes et des pièces d'outillage, les fraises à 4 dents permettent de réduire considérablement la rugosité de surface (valeur Ra) et de limiter le recours à des procédés secondaires tels que le polissage et la rectification. Pour les applications de fabrication haut de gamme exigeant une qualité de surface et une précision géométrique élevées, comme les pièces de structure aéronautique et les dispositifs médicaux de précision, les fraises à 4 dents constituent sans aucun doute un choix plus fiable.
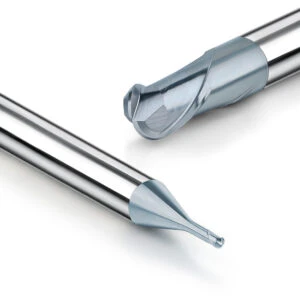
Convient aux matériaux durs tels que l'acier et l'acier inoxydable
Lors du traitement de matériaux tels que l'acier 45#, l'acier à matrice et l'acier inoxydable (tels que 304, 316), la résistance à la coupe à laquelle l'outil doit résister augmente considérablement, de sorte que des exigences plus élevées sont imposées à la rigidité de l'outil et à la résistance à l'usure. La fraise à 4 cannelures a une plus grande section transversale de la lame, une forte rigidité et une bonne résistance aux chocs, ce qui peut permettre d'obtenir un chemin de coupe plus stable et une durée de vie de l'outil plus longue sur les matériaux durs.
De plus, la fraise à 4 dents offre une résistance accrue de ses arêtes et maintient de bonnes performances d'usinage même en cas de refroidissement faible ou nul. Associée à des revêtements d'outils hautes performances (tels que TiAlN et AlCrN), elle améliore encore la résistance à la chaleur et à l'usure des matériaux de haute dureté et constitue un outil indispensable pour l'usinage quotidien des matériaux durs dans les ateliers CNC.
Convient aux conditions de charge élevée telles que le fraisage latéral et la finition
Contrairement aux fraises à 2 dents, plus adaptées au rainurage, les fraises à 4 dents sont plus performantes pour le fraisage latéral, la semi-finition et la finition. Grâce à leurs arêtes de coupe uniformément réparties et à leurs multiples points de contact, elles assurent la stabilité de l'outil lors des coupes lourdes et des usinages à longue course, évitant ainsi les erreurs dimensionnelles dues aux vibrations ou aux décalages.
Lors de l'usinage de pièces complexes, telles que le contour des moules, les contours des caractéristiques et la finition des parois intérieures des cavités, la fraise à 4 dents offre un contrôle plus stable de la force de coupe. Elle est idéale pour la finition par petites étapes et permet d'obtenir des surfaces de haute qualité, de taille constante et sans bavures.
Il est important de noter qu'il est nécessaire d'être prudent lors de l'utilisation d'une fraise à 4 dents pour l'usinage de rainures complètes, car l'espace d'évacuation des copeaux est réduit, ce qui favorise leur accumulation et la surchauffe de l'outil. Par conséquent, lorsque la largeur de la rainure est supérieure de plus de 50 % au diamètre de l'outil, il est recommandé de privilégier une fraise à 2 dents ou d'utiliser une fraise à 4 dents pour l'usinage par couches.
Fraise à 2 ou 4 cannelures : comment choisir en fonction des conditions de travail ?
En usinage CNC, le choix de la fraise à deux ou quatre dents est crucial pour améliorer l'efficacité de l'usinage et la qualité de la pièce. En production, la question la plus fréquente est : quelle fraise est la plus adaptée à mes conditions de travail ?
Il ne s’agit pas d’une question universelle, mais elle nécessite une prise en compte complète de plusieurs facteurs tels que le matériau traité, la méthode de traitement et les performances de la machine-outil pour faire un choix.
Du point de vue du type de matériau : alliage d'aluminium ou acier allié
Lors du fraisage de différents matériaux, le nombre d'arêtes de coupe a un impact crucial sur l'espace d'évacuation des copeaux et la stabilité de coupe. Pour les matériaux tendres tels que les alliages d'aluminium, le laiton et le plastique, le volume de copeaux est important pendant l'usinage et peut facilement obstruer la rainure de coupe. Dans ce cas, il est préférable d'utiliser une fraise à deux dents, dont la rainure de coupe est plus large, ce qui permet d'évacuer efficacement les copeaux, de réduire le risque d'adhérence des copeaux et d'améliorer l'efficacité de coupe et la qualité de surface de la pièce.
À l'inverse, lors de l'usinage de matériaux à haute dureté tels que l'acier allié, l'acier inoxydable et l'alliage de titane, un plus grand nombre d'arêtes de coupe permet de répartir la charge de coupe et d'améliorer la rigidité et la résistance à l'usure de l'outil. La fraise à 4 dents est désormais plus performante, notamment pour l'usinage à sec ou à faible profondeur de coupe, avec des performances plus stables et une durée de vie plus longue.
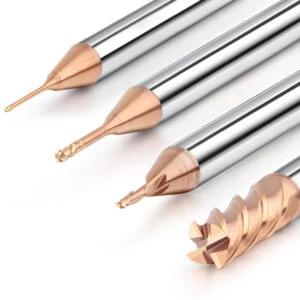
Du point de vue des méthodes de traitement : ébauche et finition
Les différentes étapes d'usinage nécessitent des outils spécifiques. En ébauche, une avance importante, une profondeur de coupe importante et un enlèvement de matière rapide sont généralement requis. La fraise à deux dents est plus avantageuse dans ce cas, car elle offre un grand espace d'évacuation des copeaux, ne bloque pas facilement les copeaux et concentre davantage la force de coupe, ce qui améliore l'efficacité de l'usinage et la profondeur de coupe.
En finition ou semi-finition, l'objectif est d'obtenir un état de surface et une précision dimensionnelle supérieurs. La structure multi-arêtes de la fraise à 4 dents est idéale, car elle permet de réduire la charge de coupe par arête et d'améliorer la qualité de surface. Elle est particulièrement adaptée aux tâches d'usinage de haute précision telles que la finition de moules et l'ébarbage de pièces.
De plus, si la condition de travail est un fraisage de rainures complet, c'est-à-dire que l'outil est enterré dans le matériau dans son ensemble pour le traitement, il est recommandé d'utiliser d'abord des fraises à 2 arêtes, car les fraises à 4 arêtes ont une élimination limitée des copeaux et sont sujettes à des problèmes tels que le collage et la surchauffe.
Du point de vue des capacités de l'équipement : machine à grande vitesse vs centre d'usinage ordinaire
Les performances de la machine-outil influencent également le choix de l'outil. Si vous utilisez un centre d'usinage à grande vitesse équipé d'une broche haute vitesse et haute rigidité, vous pouvez exploiter pleinement les avantages de la fraise à 4 dents pour obtenir une finition efficace avec un faible pas, une vitesse élevée et une qualité de surface élevée à vitesse de broche élevée.
Sur les centres d'usinage classiques, notamment les équipements CNC de petite et moyenne taille, la puissance et la rigidité limitées de la broche peuvent entraîner une résistance excessive à la coupe, empêchant ainsi la machine-outil de fonctionner. La fraise à deux dents permet de mieux contrôler l'effort de coupe, est adaptée aux ébauches à grandes avances et permet d'éviter plus facilement les problèmes d'évacuation des copeaux.
De plus, la présence ou non d'un système de refroidissement (par brouillard d'huile ou par pulvérisation) sur la machine-outil influencera également le choix de l'outil. En l'absence de refroidissement, les fraises à deux dents sont plus sûres pour l'usinage de l'aluminium et d'autres matériaux adhérents. Dans des conditions de refroidissement performantes, les fraises à quatre dents permettent de mieux préserver la stabilité de coupe et la durée de vie de l'outil.
Le choix de la bonne fraise à goujures n'est pas seulement lié à la qualité d'usinage, mais affecte également directement l'efficacité de la production et le coût des outils. Comprendre les caractéristiques des différents nombres de lames et les adapter à son propre équipement et à ses conditions de travail sont des compétences fondamentales que tout ingénieur CNC ou responsable d'usine d'usinage doit maîtriser.
| Fonctionnalité | Fraise à 2 cannelures | Fraise à 4 cannelures |
|---|---|---|
| Espace puce | Grand — meilleure évacuation des copeaux | Plus petit — peut provoquer un tassement des copeaux |
| Charge de coupe par flûte | Meilleure performance du béton | Inférieur : partagé entre davantage de bords de coupe |
| Adéquation des matériaux | Aluminium, cuivre, plastique | Acier, acier inoxydable, titane |
| Applications | Rainurage, plongée, ébauche | Fraisage latéral, semi-finition, finition |
| Accès au liquide de refroidissement | Excellent | Modérée |
| Finition de surface | Bon pour l'ébauche | Excellent pour la finition |
Malentendus courants et suggestions de sélection
Lors du choix d'une fraise à deux ou quatre dents, de nombreux professionnels de l'usinage sont sujets à des malentendus cognitifs, qui affectent l'utilisation des outils et l'efficacité de l'usinage. Qu'il s'agisse d'une fraise à deux ou quatre dents, son champ d'application et ses performances ne sont pas fixes. Il convient plutôt de l'évaluer en profondeur, en fonction des conditions de travail, des types de matériaux, des méthodes d'usinage et des capacités de l'équipement. Ce qui suit clarifie les malentendus courants et fournit des conseils de sélection professionnels.
Le modèle à 2 cannelures n'est pas seulement destiné à l'aluminium
Dans de nombreuses usines, les fraises à deux dents sont souvent considérées comme étant exclusivement destinées à l'aluminium, ce qui est en réalité une interprétation trop simpliste. En effet, la structure à deux dents est particulièrement adaptée à l'usinage de matériaux tendres tels que les alliages d'aluminium, le cuivre et les plastiques grâce à son grand espace d'évacuation des copeaux, son tranchant et sa charge de coupe concentrée. Cependant, cela ne l'exclut pas pour d'autres matériaux.
En fait, pour l'ébauche ou le rainurage de matériaux durs comme l'acier, si les paramètres de coupe et les méthodes de refroidissement appropriés sont utilisés, les fraises à deux dents peuvent également être performantes. Par exemple, pour la coupe superficielle à grande vitesse, ou pour l'ébauche d'acier au carbone ou d'acier moulé pré-trempé de dureté moyenne, les fraises à deux dents restent un choix économique.
Les mots-clés à longue traîne tels que fraise à 2 cannelures pour l'acier ou fraise à 2 cannelures pour l'ébauche de l'acier inoxydable indiquent cette tendance d'application diversifiée.
Peut-on également utiliser 4 goujures pour le rainurage ? Cela dépend des conditions de coupe.
Une autre idée reçue est la suivante : « Les fraises à 4 dents ne peuvent pas être utilisées pour le rainurage. » Cela est vrai dans certaines conditions, notamment lorsque le matériau est très visqueux, qu'il n'y a pas d'arrosage et que les copeaux sont difficiles à évacuer. L'utilisation d'une fraise à 4 dents pour le rainurage intégral est en effet sujette à des problèmes tels que le grippage, le blocage des copeaux, la surchauffe et même l'écaillage.
Mais en fait, si les conditions suivantes sont remplies, la fraise à 4 dents peut toujours être compétente pour certaines tâches de rainurage :
- Le matériau traité est un métal à copeaux courts (tel que l'acier à teneur moyenne en carbone, la fonte).
- Les paramètres de traitement adoptent une faible profondeur de coupe et une stratégie d'avance rapide.
- Utilisez un refroidissement à haute pression ou une conception d'évacuation d'eau au centre de l'outil.
- Ou choisissez une fraise à rainurer à 4 cannelures avec optimisation de l'épaisseur du noyau et structure de rainure de copeaux améliorée.
De nombreuses fraises modernes à 4 dents hautes performances présentent des rainures à copeaux et des formes de lame optimisées, ce qui leur confère une excellente capacité de rainurage. À condition d'ajuster les paramètres aux conditions de travail spécifiques et de maîtriser la charge d'usinage, l'utilisation de 4 dents pour le rainurage peu profond est tout à fait envisageable.
Par conséquent, les mots-clés à longue traîne tels que les paramètres de la fraise à rainurer à 4 cannelures ou de la fraise à rainurer à 4 cannelures reflètent la flexibilité et la tendance de développement de ce domaine.
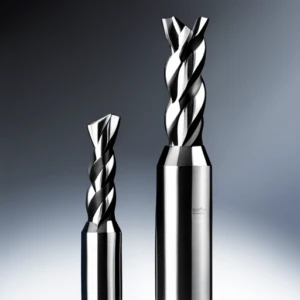
Nombre de flûtes ≠ Efficacité, une correspondance raisonnable est la clé
Lors du choix d'un outil, certains transformateurs pensent à tort que « plus il y a de lames, plus l'efficacité est élevée ». En réalité, un plus grand nombre de lames signifie une épaisseur de coupe plus faible par lame et une force de coupe mieux répartie, ce qui améliore certes l'état de surface et la durée de vie de l'outil, mais n'améliore pas nécessairement l'efficacité globale de l'usinage.
L’efficacité du traitement dépend de la coordination de plusieurs variables, notamment :
- Adaptation de la vitesse de broche et de la vitesse d'avance.
- Adaptation de la rigidité de la machine-outil et du matériau de l'outil.
- Contrôle de la profondeur de coupe et de l'avance par lame.
- Douceur d'enlèvement des copeaux dans la zone de coupe.
Dans les applications pratiques, si l'objectif est d'enlever rapidement de la matière (comme l'ébauche ou l'usinage initial de produits en série), il est plus efficace de choisir un outil doté d'un nombre réduit de lames et d'un tranchant élevé. Pour garantir la précision dimensionnelle et la qualité de surface, les avantages des outils multi-lames doivent être pris en compte.
Par conséquent, les principes « plus il y a de lames, mieux c'est » ou « choisir uniquement le couteau le plus tranchant » ne relèvent pas d'une logique de sélection professionnelle. Une sélection judicieuse doit être effectuée en fonction des conditions de travail et de l'équipement afin d'obtenir un équilibre entre durée de vie de l'outil, efficacité d'usinage et qualité de la pièce.
Choisir le bon outil ne se résume pas à sélectionner un modèle, mais repose sur une réflexion approfondie sur la technologie et l'expérience. Seule la compréhension des scénarios applicables et de la logique de conception des fraises à queue avec différents nombres de dents, et la combinaison de leurs propres conditions de processus, permettent d'obtenir une solution optimale pour une efficacité d'usinage optimale.
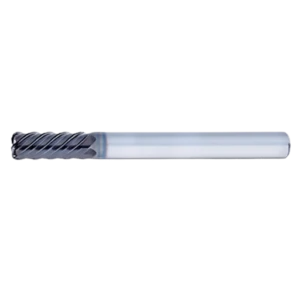
Choisissez une fraise à cannelure adaptée pour un traitement plus efficace
Les fraises à 2 et 4 cannelures ont leurs propres avantages
Dans le processus de sélection des fraises, les fraises à 2 cannelures et les fraises à 4 cannelures présentent chacune des caractéristiques structurelles et des avantages d'utilisation clairs, et présentent des performances différenciées pour différentes conditions de travail.
- Les fraises à deux dents sont largement utilisées dans l'usinage de matériaux tendres tels que les alliages d'aluminium, le cuivre et les plastiques, grâce à leur forte capacité d'évacuation des copeaux et à leur arête de coupe tranchante. Elles sont performantes pour le rainurage, l'ébauche et l'usinage à grande vitesse sous faible charge.
- Les fraises à 4 tranchants sont plus adaptées au fraisage latéral, à la finition ou à la coupe continue dans des conditions de charge élevée de matériaux durs tels que l'acier, l'acier allié et l'acier inoxydable, grâce aux avantages de plusieurs lames partageant la charge et d'une bonne stabilité de coupe.
On peut affirmer qu'il n'existe pas de différence absolue entre les fraises à queue dotées de différents nombres de lames. La clé réside dans une adéquation optimale entre les exigences d'usinage et les conditions de travail.
Jugement complet basé sur le matériau de la pièce, la stratégie de traitement et la capacité de l'équipement
Dans le traitement réel, plusieurs facteurs influencent souvent le choix de l'outil :
- Le matériau de la pièce détermine la capacité d'élimination des copeaux, la rigidité et la résistance à l'usure des bords de l'outil requis.
Par exemple : 2 cannelures sont recommandées pour l'aluminium afin d'améliorer l'efficacité d'élimination des copeaux, tandis que 4 lames sont plus adaptées aux pièces en acier pour améliorer la stabilité de coupe.
- La stratégie d'usinage affecte l'adaptabilité du type d'outil, comme le rainurage, le fraisage latéral, l'ébauche ou la finition.
La finition a tendance à utiliser 4 cannelures pour améliorer la qualité de surface, tandis que l'ébauche doit prendre en compte l'espace de copeaux de l'outil et la capacité d'avance.
- Les capacités de l’équipement déterminent directement si l’outil peut réaliser les performances prévues.
L'utilisation de 2 cannelures pour le fraisage léger sur des machines-outils à grande vitesse peut atteindre une efficacité extrêmement élevée ; et un centre d'usinage avec une forte rigidité peut exploiter pleinement le potentiel d'avance et de précision des outils à 4 cannelures.
Par conséquent, lors du choix d'une fraise à plusieurs dents , il convient d'éviter d'appliquer mécaniquement la logique simpliste « 2 dents pour l'aluminium et 4 dents pour l'acier ». Il est plutôt nécessaire d'élaborer un plan d'optimisation optimal basé sur une évaluation complète du système d'usinage global.
Suggestions de résumé :
- Objectifs d'usinage clairs : s'agit-il de rechercher l'efficacité de l'usinage ou de mettre l'accent sur la qualité de surface et la précision ?
- Analyser les propriétés des matériaux : l’élimination des copeaux est-elle la priorité ou la résistance à l’usure de l’outil est-elle plus importante ?
- Tenez compte des conditions de l’équipement : a-t-il une vitesse élevée, une bonne rigidité ou une assistance au refroidissement ?
En fin de compte, choisir le bon nombre de goujures et de paramètres peut réellement permettre d’obtenir un « usinage à haut rendement avec la moitié de l’effort ».






