


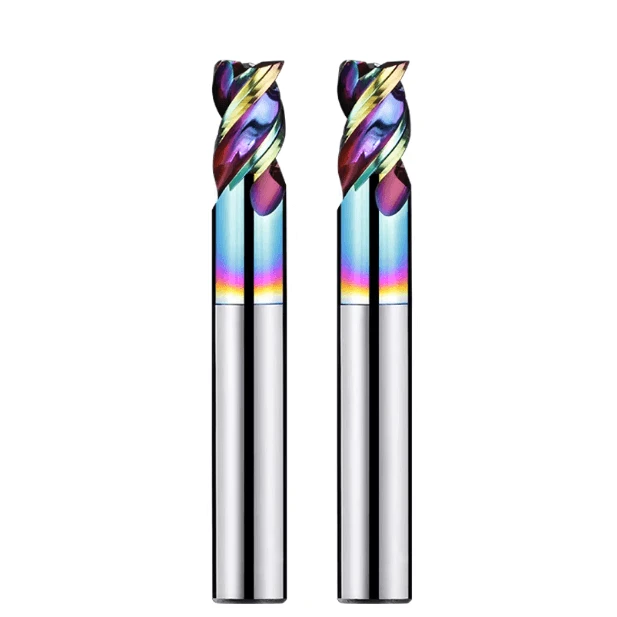
Forts d'une longue expérience dans la fourniture de solutions d'outillage aux clients européens et américains du secteur de l'usinage, nous constatons fréquemment les mêmes problèmes lors de l'usinage de l'aluminium : bavures, accumulation de copeaux ou rugosité de surface irrégulière. Ce phénomène se produit même avec des outils commercialisés comme adaptés à l'aluminium et ne répond souvent pas aux exigences de production en série. Nous avons constaté que le problème est rarement lié à un seul outil. Il résulte plutôt de l'ensemble du processus, depuis le choix de la fraise en aluminium appropriée jusqu'au réglage précis des paramètres d'usinage.
En pratique, nous observons fréquemment ce scénario : les clients utilisent des outils ordinaires pour l’usinage de grandes tolérances, ce qui entraîne une charge de coupe excessive et une durée de vie réduite des outils. Par ailleurs, lors de la finition, les fraises en aluminium utilisées peuvent ne pas présenter l’angle d’hélice approprié ou des arêtes de coupe optimisées pour l’aluminium. De ce fait, les tolérances de qualité de surface ne sont pas systématiquement respectées. L’utilisation d’une fraise d’ébauche pour aluminium permettant un enlèvement de matière par étapes, associée à des paramètres de coupe vérifiés sur site, réduit généralement l’écaillage des fraises et l’accumulation de copeaux.
De plus, notre collaboration avec plusieurs fabricants de fraises en carbure pour l'aluminium a mis en évidence un point essentiel : même de légères différences dans le matériau ou le traitement de revêtement de l'outil ont un impact direct sur la stabilité de coupe et sa durée de vie. Ceci est particulièrement critique sur les lignes de production en série en Europe et aux États-Unis. Seul un choix judicieux de la géométrie de l'outil, du nombre de goujures, de l'angle d'hélice et des conditions d'usinage pour des alliages d'aluminium spécifiques, tels que le 6061 et le 7075, permet de garantir l'état de surface requis tout en préservant l'efficacité.
Par conséquent, lors de l'usinage de l'aluminium, le choix d'une fraise parfaitement adaptée aux conditions spécifiques, tout en évitant les retouches et le gaspillage d'outils, demeure un sujet récurrent lors de nos échanges avec nos clients sur site. Avez-vous rencontré des difficultés similaires ?
Choisir la fraise adaptée en fonction du type d'aluminium
Lors de l'usinage de pièces en aluminium, la première considération est la dureté du matériau et son comportement à la coupe. L'aluminium tendre, comme les séries 1050 ou 1100, nécessite des forces de coupe plus faibles mais a tendance à adhérer à l'outil. L'aluminium dur, tel que le 7075 ou le 6082, génère une résistance à la coupe plus élevée et accélère l'usure de l'outil. Si la géométrie de l'outil ou le nombre de goujures sont inadaptés, la pointe peut s'ébrécher ou vibrer facilement. Sur site, nous évaluons d'abord la dureté de l'aluminium, puis nous prenons en compte la surépaisseur d'usinage et la géométrie de la pièce afin de déterminer l'outil optimal. Cette approche réduit les changements d'outils et l'instabilité d'usinage.
Nous avons également constaté que l'environnement d'usinage influe sur les performances des outils. Les broches à grande vitesse, associées à une coupe à sec ou avec un minimum de liquide de coupe, accentuent l'accumulation de copeaux dans l'aluminium tendre. L'aluminium dur, usiné à grande vitesse et avec une avance rapide, présente souvent une durée de vie des outils réduite. C'est pourquoi nous prenons en compte la profondeur de la rainure, l'angle d'hélice et le revêtement lors du choix d'une fraise en aluminium. Ceci garantit à la fois l'efficacité et un état de surface constant en production en série.
L'impact des différences d'usinage entre l'aluminium tendre et l'aluminium dur
L'usinage de l'aluminium tendre et de l'aluminium dur impose des exigences très différentes aux outils de coupe. Dans l'aluminium tendre, une fraise à deux dents est sujette à la formation d'arêtes rapportées si l'évacuation des copeaux est insuffisante. On privilégie généralement les fraises à hélice rapide ou à gorge polie pour améliorer l'évacuation des copeaux. Les vitesses d'avance sont ajustées afin d'éviter la fusion du matériau au niveau de l'arête de coupe.
L'usinage de l'aluminium dur exige une approche différente. En alliage 7075, les outils en aluminium classiques s'usent souvent rapidement en raison d'une résistance à l'usure insuffisante de la pointe. Après de nombreux essais sur le terrain, nous privilégions les fraises en carbure de carbure provenant de fabricants d'aluminium à haute résistance à l'usure. Une structure à 3 ou 4 dents avec un angle d'hélice moyen garantit une durée de vie de l'outil et une qualité de surface plus stables lors d'usinages à grande vitesse et avec de grandes tolérances.
Partage pratique d'outils pour l'aluminium 7075, 6061 et 5052
Nous travaillons fréquemment avec les alliages d'aluminium 7075, 6061 et 5052. L'alliage 7075, de par sa haute résistance, exige des outils robustes. L'utilisation d'une fraise d'ébauche en aluminium à haute résistance à l'usure pour l'ébauche par étapes réduit les risques d'écaillage. Lors de la finition, les fraises à rainurer polies en aluminium garantissent des surfaces lisses tout en minimisant les vibrations et les bavures.
Les alliages 6061 et 5052 sont plus faciles à usiner. L'usinage du 6061 exige une bonne évacuation des copeaux et des performances anti-adhérentes ; le 5052 est un alliage tendre, et nous utilisons souvent une fraise à deux dents à pas d'hélice élevé pour l'aluminium pour les pièces à parois minces ou de forme élancée. Ces exemples montrent que le choix de l'outil doit être adapté au type d'aluminium, à la surépaisseur d'usinage, à la géométrie de la pièce et aux performances de la machine. Sans cette adaptation, même des outils de haute qualité peuvent ne pas garantir des résultats stables.
Sélection du nombre d'arêtes de coupe et de l'angle d'hélice en fonction de la dureté de l'aluminium
Après des années d'expérience dans l'usinage de l'aluminium, nous avons établi une règle pratique : pour les aluminiums plus durs, il est nécessaire d'utiliser un plus grand nombre d'arêtes de coupe, tout en conservant un angle d'hélice moyen (35°–45°) afin d'équilibrer les efforts de coupe et l'évacuation des copeaux. Pour l'aluminium 7075, nous utilisons une fraise à quatre dents à hélice moyenne pour une meilleure stabilité et une durée de vie accrue de l'outil. Pour les aluminiums plus tendres, nous utilisons souvent une fraise à deux dents à hélice rapide afin d'accélérer l'évacuation des copeaux et d'éviter le collage.
Nous effectuons également des ajustements localisés en fonction de l'épaisseur de la pièce et de la profondeur de la rainure. Les rainures profondes ou les cavités longues peuvent nécessiter un angle d'hélice légèrement réduit afin d'éviter les vibrations. Les pièces à parois minces bénéficient d'outils de rainurage polis à angle d'hélice élevé pour réduire la concentration des forces de coupe et la formation de bavures. Cette expérience nous permet d'optimiser la durée de vie des outils, la stabilité d'usinage et la qualité de surface pour différents niveaux de dureté de l'aluminium.
Stratégie d'appariement des fraises pour l'ébauche et la finition
Dans nos projets d'usinage, la coupe et la finition de grandes tolérances nécessitent souvent une combinaison d'outils. Même des outils individuels haut de gamme ne garantissent pas toujours l'efficacité d'usinage et la qualité des pièces. Nous avons constaté que l'utilisation d'outils de finition directement pour l'ébauche entraîne une usure rapide et des vibrations importantes, notamment sur les grandes pièces en aluminium. À l'inverse, l'utilisation exclusive d'outils d'ébauche pour la finition ne permet pas d'atteindre les exigences de rugosité de surface et favorise l'apparition de bavures. Après de multiples vérifications sur site avec nos clients, nous associons généralement des fraises d'ébauche pour aluminium à des fraises à rainurer de haute précision pour aluminium afin d'obtenir un processus équilibré.
Nous adaptons également l'appariement en fonction de la géométrie de la pièce et des performances de la machine-outil. Pour les cavités profondes ou les rainures longues, la longueur de l'arête de coupe et l'angle d'hélice de l'outil d'ébauche doivent optimiser l'évacuation des copeaux et la répartition de l'effort de coupe. L'outil de finition, quant à lui, privilégie la qualité de surface et la maîtrise des vibrations. Cette approche par couches réduit la fréquence de changement d'outil, garantit l'efficacité d'usinage et minimise les retouches dues aux inadéquations d'outils.
Résumé de l'expérience relative à l'ébauche de fraises en aluminium pour la découpe de grandes marges
Lors de la production en série de pièces en alliage d'aluminium pour des clients européens et américains, nous avons constaté que l'usinage avec de grandes marges était sujet à l'écaillage des outils et aux vibrations de la machine. Pour y remédier, nous privilégions les fraises d'ébauche spécialisées pour l'aluminium, dotées de pointes légèrement arrondies et de goujures plus profondes. Ces caractéristiques facilitent l'évacuation rapide des copeaux et réduisent la concentration des efforts de coupe lors d'un enlèvement de matière important.
Lors d'essais sur le terrain, nous avons comparé des outils présentant différents nombres de goujures et angles d'hélice. Les outils à trois ou quatre goujures offrent une meilleure stabilité dans l'aluminium dur, tandis que les outils à deux goujures sont plus performants dans l'aluminium tendre. Nous ajustons également la vitesse d'avance et la profondeur de passe directement sur site. Pour les pièces épaisses en aluminium 7075, nous fixons généralement la profondeur de passe à 20-25 % du diamètre de l'outil par passe et maintenons la vitesse d'avance proche de notre valeur maximale empirique. Ceci permet d'éviter la surchauffe et les vibrations de l'outil, tout en assurant un bon compromis entre durée de vie et stabilité.
Paramètres mesurés de la fraise de finition lors de l'usinage de pièces à parois minces
La finition des pièces à parois minces représente souvent un défi majeur pour nos clients. Lors de nombreux essais sur le terrain, nous avons constaté que l'aluminium à parois minces est sujet à la déformation ou aux vibrations dues à des forces de coupe irrégulières, tandis que les outils d'ébauche classiques ne permettent pas d'obtenir la qualité de surface requise. C'est pourquoi nous utilisons une fraise de finition avec une longueur d'arête de coupe modérée et un angle d'hélice modérément élevé, associée à des rainures polies ou à des revêtements à faible viscosité.
En termes de paramètres, nous réduisons l'avance par dent et la profondeur de passe tout en maintenant une vitesse de broche élevée. Ceci garantit une coupe lisse et sans vibrations. Les pièces atteignent la rugosité de surface requise avec un minimum de bavures et de déformations. Ces méthodes ont été validées en production de masse par de nombreux clients, bien que des ajustements restent nécessaires en fonction du type d'aluminium et de l'épaisseur de paroi.
Comment réaliser un usinage en une seule étape à haut rendement avec des fraises en aluminium
Sur nos sites clients européens et américains, l'objectif est souvent de réaliser l'usinage avec le moins d'outils possible. Nos tests pratiques ont montré qu'un seul outil permet rarement d'obtenir simultanément une ébauche efficace et une finition de haute qualité. C'est pourquoi nous utilisons une approche par couches, avec des fraises et des outils pour l'aluminium. Généralement, nous commençons par une fraise d'ébauche pour l'aluminium afin d'enlever rapidement la matière, puis nous passons à un outil de finition haute brillance pour les zones à parois fines ou les zones de détail.
Nous optimisons également localement en fonction des caractéristiques de la pièce. Pour les géométries complexes ou les cavités profondes, un outil de finition plus court réduit les risques de vibrations. Pour les grandes surfaces planes ouvertes, un outil de cannelure de longueur standard et hautement poli améliore l'efficacité d'avance. Cette combinaison permet de réaliser la plupart des opérations d'usinage en un seul bridage, préservant ainsi l'efficacité tout en maîtrisant l'usure de l'outil et du matériau.
Expérience pratique en géométrie d'outils et conception d'évacuation des copeaux
La géométrie de l'outil et l'évacuation des copeaux influent directement sur la stabilité d'usinage et la qualité de surface. On observe fréquemment des vibrations, des bavures ou des irrégularités de surface dues à des fraises non optimisées pour l'aluminium. Un réglage précis de l'angle d'hélice, du nombre de goujures et de la forme de la rainure améliore considérablement la stabilité, notamment dans les cavités profondes ou les surépaisseurs importantes, tout en prolongeant la durée de vie de l'outil.
La rigidité de la machine joue également un rôle crucial. Une même fraise en aluminium peut vibrer sur des machines peu rigides si l'angle d'hélice ou la longueur de l'arête de coupe est trop important. Sur des machines très rigides, le même outil permet un usinage à haut rendement. C'est pourquoi nous choisissons la géométrie de l'outil en fonction de la structure de la machine et de la pièce, plutôt que de nous fier uniquement à ses spécifications.
Influence de l'angle d'hélice, du nombre d'arêtes de coupe et du choix du type de rainure sur la stabilité de coupe
L'angle d'hélice est un facteur clé de la stabilité de coupe. Pour l'aluminium tendre, on utilise des angles d'hélice élevés afin d'améliorer l'évacuation des copeaux et de réduire le collage. Pour l'aluminium dur ou les pièces épaisses, on privilégie un angle d'hélice moyen pour équilibrer les forces de coupe et limiter l'usure de la pointe de l'outil. Le nombre de dents est également important : les outils à deux dents conviennent parfaitement aux pièces minces en aluminium tendre, tandis que les outils à trois ou quatre dents sont nécessaires pour les pièces épaisses en aluminium dur.
La forme des rainures est également cruciale. Des rainures profondes facilitent l'évacuation des copeaux, mais une profondeur excessive réduit la rigidité et augmente les risques de vibrations. Des rainures peu profondes améliorent la rigidité, mais peuvent limiter l'évacuation des copeaux et entraîner leur accumulation. Grâce à des essais répétés, nous optimisons l'angle d'hélice, le nombre de cannelures et la profondeur des rainures pour des performances optimales sur des alliages d'aluminium et des géométries de pièces spécifiques.
Optimisation de la forme des rainures pour les fraises en aluminium lors du rainurage long et de l'usinage de trous profonds
Lors de l'usinage de rainures longues et de trous profonds, la forme de la rainure influe directement sur l'évacuation des copeaux et la stabilité de coupe. Les clients sont souvent confrontés à des problèmes d'encrassement ou de vibrations de l'outil, entraînant des défauts de surface. Nous sélectionnons des fraises en aluminium optimisées pour les rainures profondes, les rainures polies ou l'évacuation des copeaux en spirale. La longueur du tranchant est adaptée à la longueur de la pièce afin de garantir une évacuation optimale des copeaux.
Des ajustements supplémentaires dépendent de la puissance de la broche et de la rigidité du montage. Pour certaines pièces en aluminium à trous profonds, les fraises à lame longue peuvent assurer une bonne évacuation des copeaux, mais une rigidité insuffisante peut engendrer des vibrations. Dans ce cas, on réduit l'angle d'hélice ou on raccourcit l'arête de coupe effective tout en ajustant avec précision l'avance et la profondeur de passe. Cette approche minimise l'usure de l'outil et les retouches pour les pièces complexes.
Micro-vibrations, accumulation de copeaux et solutions
Les microvibrations et l'accumulation de copeaux sont fréquentes lors de l'usinage de l'aluminium. Les pièces à parois minces ou à rainures profondes subissent souvent de légères vibrations, ce qui entraîne des bavures ou des irrégularités de surface, même avec les fraises en aluminium couramment utilisées. Pour y remédier, on commence par ajuster la géométrie de l'outil : angle d'hélice, nombre de dents et forme de la rainure.
Sur site, nous ajustons avec précision l'avance par dent, la profondeur de passe, la vitesse de broche et appliquons un léger refroidissement liquide. Ces réglages, effectués par des ingénieurs, offrent souvent de meilleures performances que le simple respect des spécifications de l'outil, et permettent d'obtenir des résultats parfaitement adaptés aux besoins de production.
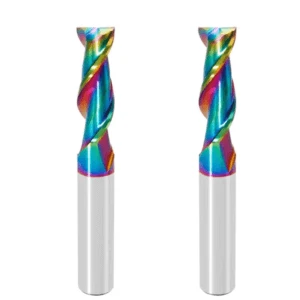
Sélection du matériau et du revêtement de la fraise
Forts d'une longue expérience dans la fourniture de solutions d'usinage d'aluminium à des clients européens et américains, nous savons que le matériau et le revêtement des outils sont des facteurs déterminants pour la stabilité d'usinage et la durée de vie des outils. Nous constatons fréquemment que les outils en carbure ordinaires utilisés pour la coupe à grande vitesse de l'aluminium s'usent rapidement ou que l'aluminium adhère aux arêtes de coupe, provoquant un état de surface irrégulier. Le simple réglage des paramètres de coupe ne suffit souvent pas à résoudre ces problèmes ; le choix de la fraise en carbure et du type de revêtement appropriés est donc essentiel.
Nous avons également constaté des différences significatives dans le comportement des matériaux et des revêtements selon les conditions d'usinage. Pour la production en série d'aluminium tendre, les outils dotés de rainures polies et de revêtements à faible coefficient de frottement réduisent l'accumulation et le collage des copeaux. En revanche, l'usinage d'aluminium dur ou de pièces à forte tolérance nécessite des outils en carbure monobloc offrant une résistance à l'usure supérieure et des revêtements plus légers. Nous prenons des décisions globales en fonction du matériau de la pièce, des conditions de coupe et de la rigidité de la machine-outil, plutôt que de nous fier uniquement aux spécifications de l'outil.
Modèles de fraises en carbure recommandés et durée de vie observée en pratique
Dans le cadre de nos projets quotidiens, nous avons testé des fraises en carbure de différents fabricants, en évaluant leur résistance à l'usure et leur durée de vie à partir de données de production sur site. Par exemple, lors de l'usinage à grande vitesse d'aluminium 7075, certains outils en carbure ont fonctionné de manière constante pendant plus de cinq heures, tandis que les outils ordinaires ne duraient qu'une à deux heures avant de s'ébrécher ou de voir s'accumuler de l'aluminium à leur extrémité. Sur la base de ces tests, nous sélectionnons des modèles offrant un bon compromis entre durée de vie et stabilité, en fonction de la taille des pièces, de la surépaisseur de coupe et de la rigidité de la machine.
Nous avons également constaté que la forme du tranchant et l'angle d'hélice influencent considérablement les performances. Les outils à hélice rapide réduisent les vibrations dans les pièces en aluminium dur à parois minces, mais peuvent s'user plus rapidement lors de passes prolongées avec de grandes tolérances. Les outils à hélice moyenne offrent des performances plus stables pour les grandes pièces. Notre sélection repose sur l'expérience de terrain plutôt que sur les seuls manuels d'utilisation.
Impact réel des revêtements sur l'adhérence et la qualité de surface de l'aluminium
En pratique, les revêtements influent directement sur l'usinage de l'aluminium. Pour l'aluminium tendre, les fraises non revêtues entraînent souvent une accumulation rapide de copeaux et un mauvais état de surface. L'utilisation d'outils revêtus de ZrN ou de DLC améliore l'évacuation des copeaux et réduit l'adhérence, ce qui permet d'obtenir des surfaces plus lisses et d'accroître la durée de vie de l'outil de 30 à 50 %.
Cependant, les revêtements ne constituent pas une solution universelle. L'usinage à grande vitesse de l'aluminium dur avec d'importantes surépaisseurs peut engendrer une résistance à la coupe excessive si les revêtements sont trop durs ou trop épais, provoquant ainsi l'écaillage de la pointe. Nous sélectionnons des outils dotés d'un revêtement d'une dureté et d'une épaisseur modérées, associé à un angle d'hélice et un nombre de goujures appropriés, afin d'obtenir un équilibre optimal entre antiadhérence et stabilité de coupe.
Comparaison directe des fraises en aluminium de différents fournisseurs
Dans le cadre de collaborations à long terme, nous comparons régulièrement les fraises en aluminium de différents fournisseurs, en évaluant sur site la densité du carbure, son uniformité et le tranchant du tranchant. Même avec des spécifications identiques, les différences entre fournisseurs peuvent avoir un impact significatif sur les performances. Un carbure plus tendre peut s'user plus rapidement sur l'aluminium dur, tandis que les outils à haute densité réduisent les vibrations et préservent la régularité des surfaces sur les pièces à parois fines.
Nous évaluons également les tolérances d'usinage et les procédés de polissage. Les outils présentant un polissage irrégulier des arêtes ou des rainures trop profondes ont tendance à accumuler des copeaux dans l'aluminium tendre, ce qui provoque des bavures. Grâce à ces comparaisons, nous sélectionnons efficacement les combinaisons d'outils adaptées, améliorant ainsi la stabilité d'usinage, la régularité des lots et réduisant la fréquence de changement d'outils.
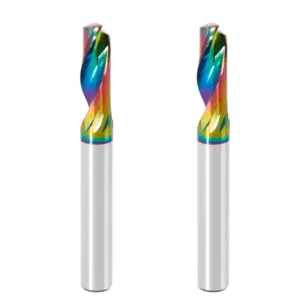
Optimisation des paramètres de coupe et techniques pratiques
La géométrie et le matériau de l'outil sont essentiels, mais les paramètres de coupe déterminent l'efficacité d'usinage et la qualité des pièces. Même avec une fraise en aluminium de haute qualité, une vitesse de broche, une avance ou une profondeur de passe inadaptées peuvent engendrer des vibrations, des bavures et une usure prématurée de l'outil. Nous réalisons des essais de coupe sur de petites séries, en ajustant les paramètres en fonction des vibrations et du bruit de coupe observés afin de garantir des performances optimales.
Chaque alliage d'aluminium possède une plage de paramètres admissibles. Tout écart par rapport à cette plage risque d'entraîner une instabilité. Nous ajustons la vitesse de broche, l'avance par dent et la profondeur de passe en fonction de l'épaisseur de la pièce, de la profondeur de la rainure, de la surépaisseur et des caractéristiques de l'alliage d'aluminium (nombre de goujures et angle d'hélice) de la fraise. Cette méthode permet de maintenir une efficacité élevée tout en minimisant les défauts et l'usure de l'outil.
Expérience pratique avec la vitesse de broche, la vitesse d'avance et la profondeur de coupe
L'usinage de l'aluminium est très sensible à la vitesse de broche, à l'avance et à la profondeur de passe. Pour l'aluminium tendre à parois minces, on utilise généralement des vitesses de broche plus élevées, des avances par dent plus faibles et des profondeurs de passe réduites afin de limiter les vibrations et les bavures tout en conservant une surface lisse. Pour l'aluminium dur de grande taille, la vitesse de broche est réduite, la profondeur de passe augmentée et l'avance ajustée afin de maintenir des forces de coupe uniformes et d'optimiser la durée de vie de l'outil.
Nous enregistrons les performances des outils sur site afin d'établir des paramètres de référence. Une avance excessive par dent accélère l'usure de la pointe ; une passe trop profonde augmente les vibrations et les bavures ; une vitesse de broche trop faible réduit l'évacuation des copeaux. Ces observations nous permettent de créer des tables de paramètres pour un ajustement rapide en production de masse.
Performances de l'outil sous refroidissement à sec, semi-sec et liquide
Les méthodes de refroidissement ont un impact considérable sur les performances des outils. L'aluminium tendre à parois fines a tendance à coller lors de la coupe à sec, tandis qu'un refroidissement liquide minimal améliore l'évacuation des copeaux. L'aluminium dur et épais, coupé à grande vitesse sans refroidissement, subit une montée en température rapide de la pointe et une durée de vie de l'outil réduite. Le choix entre refroidissement à sec, semi-sec et liquide à faible volume dépend de la machine et du matériau.
Le refroidissement influe également sur la qualité de surface. Un refroidissement approprié réduit les bavures et les vibrations, tandis qu'un refroidissement excessif peut entraver l'évacuation des copeaux. En combinant différentes stratégies de refroidissement avec les fraises d'ébauche et les outils de finition pour l'aluminium, nous effectuons des ajustements en temps réel afin de garantir la stabilité et d'allonger la durée de vie des outils.
Réglage rapide des bavures, des vibrations et de l'accumulation de copeaux
Les bavures, les vibrations et l'accumulation de copeaux sont des problèmes courants. Nous commençons par ajuster finement l'avance et la profondeur de passe, en observant les variations. Si nécessaire, nous modifions l'angle d'hélice ou utilisons des fraises en aluminium dotées d'arêtes de coupe plus adaptées.
L'évacuation des copeaux et le refroidissement doivent être coordonnés. L'accumulation de copeaux est limitée par l'augmentation de la vitesse de broche ou l'ajout d'une petite quantité de liquide de refroidissement ; les micro-vibrations sont réduites en diminuant l'avance par dent ou en raccourcissant la longueur du tranchant. Ces réglages sur site nous permettent de résoudre rapidement les problèmes tout en constituant une base de données de paramètres pour une production en série reproductible.
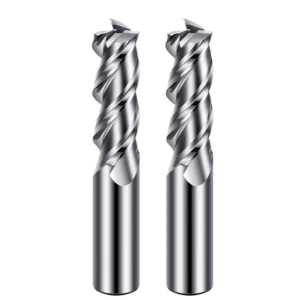
Partage de cas clients B2B
Les études de cas sur site illustrent mieux les défis rencontrés que n'importe quel manuel. Les exigences en matière d'usinage de l'aluminium varient selon les secteurs ; chaque projet doit être validé en fonction du matériau, de la géométrie et du volume de production. Notre expérience aide nos clients à résoudre les problèmes de vibrations des outils de coupe, d'accumulation de copeaux et de bavures, tout en leur permettant d'acquérir une connaissance pratique du choix des outils et des paramètres de coupe.
Le choix des outils et des fournisseurs est indissociable du processus d'usinage. Par exemple, une fraise d'ébauche pour aluminium convient parfaitement à l'usinage de grandes marges dans l'industrie automobile, mais nécessite un outil de finition à hélice rapide pour les pièces aérospatiales à parois minces. Grâce à des essais continus sur site, nous avons constitué une bibliothèque de référence de combinaisons d'outils pour différentes applications, facilitant ainsi les opérations quotidiennes de nos clients B2B.
Pièces automobiles européennes et américaines : Améliorations du processus d’ébauche des fraises en aluminium
Dans le secteur automobile, l'usinage de blocs d'aluminium épais avec de grandes tolérances entraînait souvent l'écaillage de la pointe de l'outil et l'accumulation de copeaux. Sur site, nous avons mis en œuvre des fraises d'ébauche pour aluminium avec coupe par couches et angles d'hélice optimisés. Ceci a permis d'améliorer la répartition de l'effort de coupe et l'évacuation des copeaux, augmentant ainsi la durée de vie et la stabilité de l'outil sur les aluminiums 7075 et 6061.
Les paramètres d'usinage ont été optimisés en fonction de la forme des pièces. Les rainures longues et les trous profonds nécessitaient une avance et une profondeur réduites pour éviter les oscillations, tandis que les zones planes ou fines nécessitaient une avance accrue pour plus d'efficacité. Ces optimisations ont permis un traitement par lots efficace, stable et garantissant une qualité de surface constante.
Pièces aérospatiales : Vérification de la stabilité des fraises en aluminium à hélice à grand pas
Les pièces aérospatiales sont souvent constituées de matériaux durs et présentent des parois fines, ce qui exige une grande précision. Les fraises en aluminium à hélice à grand angle améliorent l'évacuation des copeaux et la stabilité. Ces angles élevés réduisent l'oscillation, mais nécessitent une avance et une profondeur de passe précises ; à défaut, l'extrémité de l'outil risque de s'user localement.
Nous avons testé différentes combinaisons de nombre de cannelures et de revêtements, et avons finalement sélectionné des outils de polissage à 3 ou 4 cannelures et à hélice moyenne. Cette configuration permet l'usinage de parois minces et une production stable en grande série, résolvant les problèmes de retouche liés aux oscillations tout en fournissant des paramètres reproductibles pour la production de masse.
Production en série pour petits équipementiers : Expérience de la chaîne d’approvisionnement des fraises en carbure
Les petits fabricants d'équipement d'origine (OEM) ont besoin d'un approvisionnement stable en outils à coûts maîtrisés. Des partenariats à long terme avec plusieurs fournisseurs de fraises en carbure permettent d'évaluer sur site la densité du matériau, le tranchant et la qualité du polissage. Ceci réduit les changements d'outils et les temps d'arrêt, tout en garantissant la stabilité de la production.
Sur site, nous optimisons la stratégie d'usinage pour chaque outil. L'usinage de l'aluminium épais ou de pièces à grande tolérance utilise des outils en carbure à haute résistance à l'usure ; les pièces à parois minces ou complexes utilisent des outils de polissage avec des outils de finition à hélice rapide. Cette gestion complète des outils et de la chaîne d'approvisionnement offre des solutions efficaces et fiables aux petits équipementiers.






