


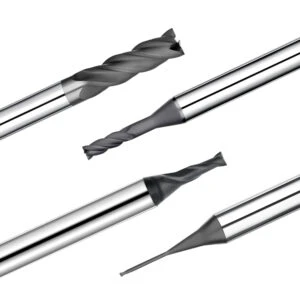
Les fraises en graphite utilisent des outils en carbure ou en alliage ultra-dur, associés à des têtes d'outil revêtues de diamant ou en PCD, ce qui leur confère une dureté et une résistance à l'usure supérieures. Elles permettent ainsi de réduire efficacement l'usure des outils et d'améliorer la précision et l'efficacité d'usinage. L'apparition des fraises en graphite constitue une solution performante et fiable pour l'usinage des électrodes en graphite et joue un rôle important dans des secteurs tels que l'électronique, l'automobile et l'aérospatiale.
Les électrodes en graphite sont largement utilisées dans le domaine de l'usinage par électroérosion (EDM) en raison de leurs propriétés physiques et chimiques uniques. Comparées aux électrodes en cuivre traditionnelles, elles présentent les avantages suivants : faibles pertes d'électrode, vitesse d'usinage rapide, bonnes performances mécaniques, grande précision d'usinage, faible déformation thermique, légèreté, traitement de surface aisé, résistance aux hautes températures, température d'usinage élevée et liaison des électrodes. Cependant, la fragilité du graphite le rend également sujet à la rupture pendant l'usinage. De plus, sa forte abrasivité accélère l'usure de l'outil, ce qui affecte la précision et l'efficacité de l'usinage.
Comment choisir une fraise adaptée au traitement du graphite
Matériau de l'outil de fraisage
Le matériau de la fraise est un facteur déterminant de ses performances de coupe et influe fortement sur l'efficacité, la qualité et le coût d'usinage, ainsi que sur la durabilité de l'outil. Plus le matériau est dur, meilleure est sa résistance à l'usure. Cependant, une dureté élevée s'accompagne d'une faible ténacité et d'une plus grande fragilité. Dureté et ténacité sont des propriétés contradictoires, un problème que les matériaux d'outillage doivent résoudre. Pour les fraises en graphite, un revêtement TiAlN classique, offrant une ténacité relativement élevée (donc avec une teneur en cobalt légèrement supérieure), convient parfaitement. Pour les fraises en graphite revêtues de diamant, une dureté relativement élevée est préférable (donc avec une teneur en cobalt légèrement inférieure). Enfin, pour les outils en diamant polycristallin (PCD), il est conseillé de choisir des nuances à gros grains, offrant une meilleure résistance à l'usure.
Géométrie de l'outil de fraisage
La sélection d'une géométrie appropriée pour les outils spécifiques au graphite peut aider à réduire les vibrations de l'outil et, par conséquent, les pièces en graphite ne sont pas sujettes à l'écaillage.
Revêtement d'outil de fraise
Les fraises diamantées présentent les avantages d'une dureté élevée, d'une bonne résistance à l'usure et d'un faible coefficient de frottement. À ce stade, le revêtement diamanté est le meilleur choix pour les outils d'usinage du graphite, car il reflète au mieux les performances supérieures de ces outils.
Passivation du tranchant de la fraise
Le but de la passivation de la fraise est de résoudre les défauts des encoches microscopiques sur le tranchant de l'outil après le meulage, de réduire ou d'éliminer la valeur du tranchant et d'atteindre l'objectif de douceur, de netteté, de fermeté et de durabilité.
Conditions d'usinage de la fraise en bout
Le choix des conditions d'usinage appropriées a un impact considérable sur la durée de vie de l'outil. En combinant les points ci-dessus, le matériau, l'angle géométrique, le revêtement, le renforcement des arêtes et les conditions d'usinage jouent un rôle différent dans sa durée de vie, et sont indispensables et complémentaires. Un bon outil en graphite doit présenter une rainure lisse pour les copeaux de poudre de graphite, une longue durée de vie, permettre une gravure profonde et réduire les coûts d'usinage.
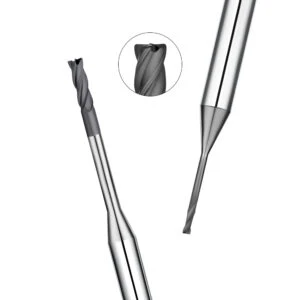
Facteurs à prendre en compte lors de la détermination de l'angle géométrique des outils d'usinage en graphite
Angle de coupe des outils d'usinage en graphite
L'usinage du graphite avec un angle de coupe négatif améliore la résistance de l'arête de l'outil, ainsi que sa résistance aux chocs et au frottement. Lorsque la valeur absolue de l'angle de coupe négatif diminue, la zone d'usure de la face arrière de l'outil ne change pas beaucoup, mais elle présente généralement une tendance à la baisse. Avec un angle de coupe positif, l'augmentation de l'angle de coupe affaiblit la résistance de l'arête de l'outil, ce qui entraîne une usure accrue de la face arrière de l'outil. L'usinage avec un angle de coupe négatif entraîne une résistance à la coupe importante, ce qui augmente les vibrations de coupe. L'usinage avec un angle de coupe positif important entraîne une usure importante de l'outil et des vibrations de coupe importantes.
Angle arrière des outils d'usinage en graphite
Si l'angle de coupe augmente, la résistance de l'arête de l'outil diminue et la surface d'usure de la face arrière de l'outil augmente progressivement. Un angle de coupe trop important accentue les vibrations de coupe.
Angle d'hélice des outils d'usinage en graphite
Lorsque l'angle d'hélice est faible, la longueur de la lame de la même arête de coupe qui pénètre simultanément dans la pièce en graphite est plus importante, la résistance à la coupe est plus grande et la force d'impact de l'outil est importante. L'usure de l'outil, la force de fraisage et les vibrations de coupe sont donc relativement importantes. Lorsque l'angle d'hélice est important, la direction de la force de fraisage s'écarte fortement de la surface de la pièce, ce qui aggrave l'impact de coupe causé par l'effondrement du graphite, ce qui augmente également l'usure de l'outil, la force de fraisage et les vibrations de coupe.
Par conséquent, l'influence du changement d'angle de l'outil sur l'usure de l'outil, la force de fraisage et les vibrations de coupe est une combinaison de l'angle de coupe, de l'angle arrière et de l'angle d'hélice, il faut donc accorder plus d'attention lors de la sélection.

Forme structurelle des outils de traitement du graphite
Différents outils spécifiques au graphite doivent être sélectionnés en fonction des différentes procédures et exigences de traitement. Les outils de fraisage en graphite comprennent des fraises en forme de tige et des plaquettes de fraisage, notamment : fraises PCD, fraises à tête sphérique PCD, fraises PCD à un ou deux tranchants, fraises à rainurer PCD, fraises à chanfreiner PCD, fraises à surfacer diamantées PCD, plaquettes de fraisage PCD et fraises à revêtement diamant CVD. Les outils de tournage en graphite se divisent en lames PCD composites et outils de tournage soudés, notamment les tôles PCD, les outils de tournage soudés PCD, les outils de rainurage PCD, les outils de tournage extérieur PCD, etc. Les outils de perçage en graphite comprennent les forets PCD, les outils de tournage intérieur PCD, les outils d'alésage PCD, les fraises PCD et les forets à revêtement diamant CVD.






