


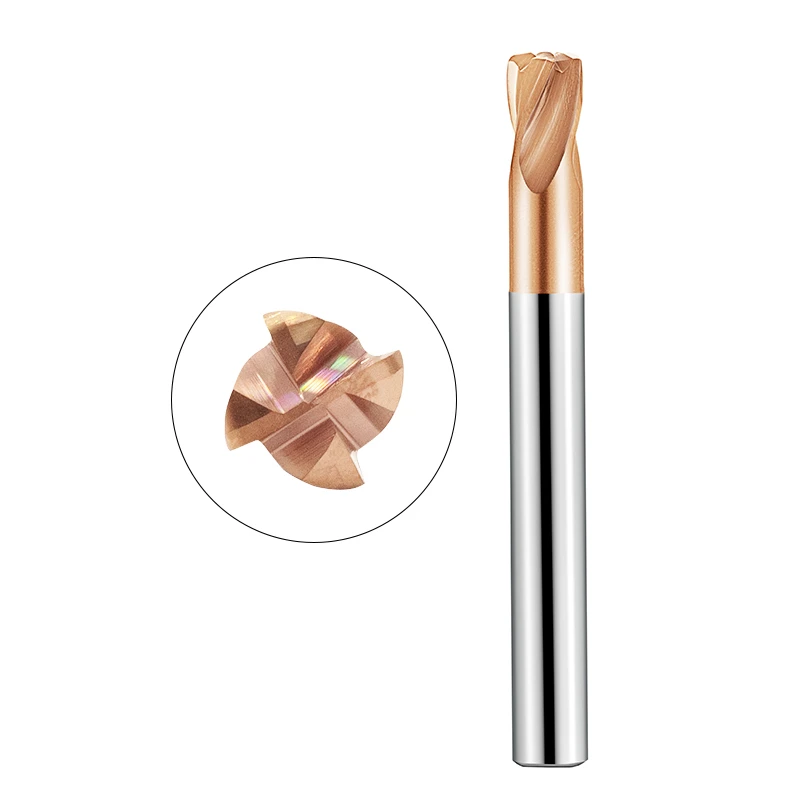
En usinage CNC, les fraises d'ébauche sont des outils essentiels pour optimiser le taux d'enlèvement de matière (TEM) et réduire les temps de cycle. Chaque matériau possède des caractéristiques uniques en termes de dureté, de ténacité, de conductivité thermique et de coupe. Le choix de la fraise d'ébauche adaptée est donc crucial pour améliorer l'efficacité d'usinage, prolonger la durée de vie de l'outil et garantir une qualité de surface constante.
Qu'il s'agisse d'ébaucher de l'acier, de l'aluminium, de l'acier inoxydable, de l'acier trempé, de l'acier moulé ou du titane, les ingénieurs doivent soigneusement prendre en compte la géométrie, le matériau, le revêtement et les paramètres de coupe de l'outil. Pour l'acier moulé, l'outil doit présenter une dureté et une résistance à l'usure élevées. Lors de l'usinage des alliages de titane, une attention particulière doit être portée à la réduction de la chaleur de coupe et à la prévention des arêtes rapportées (BUE).
Ce guide explique de manière systématique comment sélectionner des fraises d'ébauche pour différents matériaux, en fonction des propriétés du matériau, de la conception de l'outil, du choix du revêtement et des stratégies d'usinage. Suivre ces recommandations permet aux ingénieurs et aux acheteurs de prendre des décisions d'outillage rentables et performantes.

Fonction, conception et avantages des fraises d'ébauche
Les fraises d'ébauche sont des outils de coupe à haut rendement conçus pour enlever rapidement de grandes quantités de matière lors de la phase initiale d'usinage. Elles créent une matière stable pour les opérations de finition ultérieures. Comparées aux fraises de finition, les fraises d'ébauche privilégient le rendement de coupe maximal (MRR) et la durabilité de l'outil à l'état de surface.
Ces outils présentent généralement une conception dentelée ou ondulée, ce qui fragmente les copeaux en sections plus petites, réduit la résistance à la coupe, abaisse les températures de coupe et prolonge la durée de vie de l'outil. Les fraises d'ébauche améliorent l'efficacité de coupe tout en réduisant les contraintes sur la machine-outil, qu'il s'agisse d'usiner de l'acier, de l'aluminium, de l'acier inoxydable, de l'acier trempé, de l'acier moulé ou des alliages de titane.
Qu'est-ce qu'une fraise d'ébauche ?
Les fraises d'ébauche sont conçues pour des avances élevées, des coupes profondes et un enlèvement de matière rapide. Caractéristiques communes :
-
Cannelures dentelées : Elles permettent de fragmenter les copeaux en plus petits morceaux pour une meilleure évacuation.
-
Angles d'hélice élevés (35°–45°) : Améliorent la régularité de la coupe et l'évacuation des copeaux, en particulier pour les métaux ductiles comme l'aluminium et le cuivre.
-
Noyau épais et tranchant robuste : assurent rigidité et résistance à l’écaillage lors de la coupe de matériaux durs comme l’acier, l’acier trempé et l’acier à moules.
Ces caractéristiques rendent les fraises d'ébauche idéales pour l'ébauche de moules, le pré-usinage de pièces mécaniques et le fraisage de composants structurels, où un MRR élevé et une durabilité de l'outil sont essentiels.
Différences entre les fraises d'ébauche et de finition
La principale différence réside dans les objectifs d'usinage :
-
Ébauche : Enlève rapidement l’excédent de matière grâce à de grandes profondeurs de passe et des vitesses d’avance élevées. La finition de surface est grossière, mais l’efficacité est très élevée.
-
Finition : Privilégie la précision et la qualité de surface, en utilisant des profondeurs de coupe plus faibles et des vitesses d'avance réduites.
Par exemple, lors de l'ébauche de l'acier inoxydable, les fraises d'ébauche optimisent le MRR pour enlever rapidement de la matière, tandis que la finition utilise des fraises à tête sphérique ou d'autres outils de finition pour une finition de surface de haute précision. Une ébauche efficace réduit le temps d'usinage global et minimise l'usure des outils de finition.
Matériaux et revêtements courants pour les fraises d'ébauche
Les performances de l'outil dépendent à la fois du matériau et du revêtement :
-
HSS : Bonne ténacité, faible coût, convient à l'usinage à basse vitesse.
-
Carbure : Dureté et résistance à l'usure élevées ; idéal pour l'acier, l'acier inoxydable et les alliages d'aluminium à des vitesses élevées.
-
PCD : Extrêmement résistant à l'usure, excellent pour l'aluminium, les alliages de cuivre et les matériaux non métalliques.
-
CVD : Très résistant à l'usure, convient aux matériaux abrasifs comme les alliages d'aluminium à haute teneur en silicium.
-
Revêtements TiAlN et AlTiN : Résistance aux hautes températures et à l'oxydation, idéaux pour l'acier, l'acier trempé et les alliages de titane.
L'adéquation parfaite entre le matériau et le revêtement de l'outil améliore l'efficacité de coupe et prolonge sa durée de vie. Par exemple, les outils en carbure revêtu sont couramment utilisés pour l'ébauche de l'acier trempé, tandis que les outils revêtus d'AlTiN sont privilégiés pour les alliages de titane, afin de résister à la chaleur et d'empêcher l'adhérence du matériau.

Facteurs à prendre en compte lors du choix d'une fraise d'ébauche
Le choix de la fraise d'ébauche appropriée influe sur l'efficacité d'usinage, la durée de vie de l'outil, la qualité de surface et les coûts de production. Un choix judicieux nécessite de prendre en compte la géométrie de l'outil, le matériau et le revêtement, les paramètres de coupe, le refroidissement/la lubrification et la rigidité de la machine-outil.
Type de matériau et dureté
Différents matériaux affectent les caractéristiques de coupe et les exigences des outils :
-
Acier : Dureté moyenne ; les outils en carbure avec revêtements TiAlN ou AlTiN offrent un bon équilibre entre résistance à l'usure et à la chaleur.
-
Aluminium : Faible dureté, haute ductilité ; les outils nécessitent de grands angles d'hélice, de larges cannelures et des arêtes de coupe affûtées pour éviter le collage.
-
Acier inoxydable : s’écrouit facilement, faible conductivité thermique ; les outils à haute ténacité avec revêtements résistants à la chaleur réduisent la chaleur de coupe.
-
Acier trempé : Très dur ; nécessite des outils en carbure ou en PCBN avec revêtements à haute dureté ; utiliser des passes plus petites et multiples.
-
Acier à moules : Alliage et résistant à l’usure ; les outils doivent trouver un équilibre entre résistance à l’usure et résistance à l’écaillage.
-
Alliages de titane : Faible conductivité thermique, sujets à l’adhérence des outils ; utiliser des outils résistants à la chaleur et antiadhésifs, et de faibles vitesses de coupe.
Diamètre de l'outil, nombre de dents et profil de la lame
La géométrie de l'outil a un impact sur l'efficacité et la durée de vie de l'outil :
-
Diamètre : Les plus grands diamètres enlèvent plus de matière mais nécessitent une plus grande rigidité de la machine.
-
Nombre de dents : Moins de dents (2 à 3) conviennent aux métaux mous comme l'aluminium ; plus de dents (4 et plus) conviennent aux métaux durs comme l'acier, améliorant la stabilité.
-
Profil de la lame : Les cannelures dentelées réduisent la résistance à la coupe pour l’ébauche ; les lames plates offrent une meilleure précision lorsque nécessaire.
Paramètres de coupe : vitesse, avance et profondeur de coupe
Des paramètres appropriés sont essentiels pour une ébauche stable et efficace :
-
Vitesse (RPM) : Dépend du matériau et de l'outil ; l'aluminium peut utiliser des RPM élevés ; l'acier et le titane nécessitent des RPM plus faibles pour réduire la chaleur.
-
Avance par dent (fz) : Trop faible ralentit la coupe ; trop élevée risque d'ébrécher la dent.
-
Profondeur et largeur de coupe (ap et ae) : L'ébauche utilise généralement une grande profondeur pour un MRR élevé ; les matériaux durs nécessitent une profondeur plus petite et plusieurs passes.
Refroidissement et lubrification
Un refroidissement efficace prolonge la durée de vie de l’outil :
-
Découpe à sec : Convient à l’aluminium et à la fonte ; nécessite une bonne évacuation des copeaux.
-
Arrosage par immersion (coupe à l'eau) : Réduit la température et l'usure de l'acier, de l'acier inoxydable et de l'acier trempé.
-
MQL : Idéal pour le titane et les alliages haute température ; réduit la chaleur et l'adhérence de l'outil.
Rigidité et serrage des machines-outils
Des machines et des dispositifs de serrage stables garantissent sécurité et efficacité :
-
Rigidité de la machine : Permet des coupes plus profondes et des avances plus importantes.
-
Porte-outils et brides : Les porte-outils de précision réduisent le faux-rond et prolongent la durée de vie des outils.
-
Conception du dispositif de fixation : La fixation sécurisée des pièces à usiner empêche les vibrations et les mouvements pendant la coupe.
Guide de sélection des fraises d'ébauche pour différents matériaux
En fraisage CNC, les caractéristiques de coupe des différents matériaux varient considérablement. Le choix de la fraise d'ébauche appropriée est crucial pour optimiser l'efficacité de l'usinage, la durée de vie de l'outil et la qualité de surface. Les matériaux tels que l'acier, l'acier inoxydable, l'aluminium, l'acier trempé, l'acier moulé et les alliages de titane ont chacun des exigences spécifiques en matière de dureté, de ténacité, de conductivité thermique et de stratégies d'usinage. L'obtention de résultats optimaux nécessite une adéquation précise entre la géométrie de l'outil, le matériau et le revêtement.
Fraise d'ébauche pour acier
Caractéristiques et défis de la coupe
L'acier présente une dureté moyenne, une résistance élevée à la coupe et génère une chaleur importante à des vitesses de coupe élevées. Une mauvaise évacuation des copeaux accélère l'usure de l'outil et réduit la stabilité de l'usinage.
Matériaux et revêtements d'outils appropriés
Les outils en carbure avec revêtements TiAlN ou AlTiN améliorent la résistance à l'usure et à la chaleur, garantissant une coupe stable sur de longs cycles.
Paramètres et stratégies de coupe recommandés
-
Vitesses de broche moyennes et grandes profondeurs de coupe.
-
Débits d'alimentation élevés pour un MRR maximal.
-
Coupe humide pour réduire les températures de coupe et prolonger la durée de vie de l'outil.
Conseil : Choisissez des outils suffisamment rigides pour minimiser la déformation lors des coupes profondes.
Fraise d'ébauche pour aluminium
Exigences en matière d'évacuation des copeaux et d'anti-adhérence
La ductilité élevée de l'aluminium le rend sujet au BUE, affectant la qualité de la surface et le tranchant de l'outil.
Recommandations sur la géométrie des outils
-
Grands angles d'hélice et larges cannelures pour une meilleure évacuation des copeaux.
-
Bords tranchants pour éviter que le matériau ne colle.
Usinage et refroidissement à grande vitesse
-
Utilisez une découpe à grande vitesse combinée au MQL.
-
Maintient la zone de coupe propre et prévient les BUE.
Conseil : Les cannelures polies peuvent réduire davantage la friction et l'accumulation de chaleur.
Fraise d'ébauche pour acier inoxydable
Défis
L'acier inoxydable durcit facilement et présente une faible conductivité thermique, ce qui entraîne une concentration de la chaleur de coupe près du bord, augmentant ainsi le risque d'écaillage.
Outils et revêtements recommandés
Les outils en carbure haute ténacité avec revêtements TiAlN, AlTiN ou AlCrN améliorent la résistance à la chaleur et réduisent le collage.
Stratégies de coupe
-
Vitesses de broche inférieures avec des vitesses d'avance plus élevées.
-
Utilisez la coupe humide pour réduire l’accumulation de chaleur et maintenir le tranchant des bords.
Fraise d'ébauche pour acier trempé
Exigences relatives aux outils
L'acier trempé nécessite des outils dotés d'une résistance élevée à la compression, à l'usure et à la chaleur.
Stratégies d'usinage
-
Vitesse élevée, faible profondeur de coupe avec plusieurs passes.
-
Assurer la rigidité de la machine pour éviter l'écaillage des bords.
Sélection du revêtement et des matériaux
-
Les revêtements AlCrN tolèrent les hautes températures de coupe.
-
Les outils PCD excellent dans l'usinage à grande vitesse, mais sont plus coûteux.
Fraise d'ébauche pour acier moulé
Considérations matérielles
L'acier pour moules est disponible en acier pré-trempé ou traité thermiquement à haute dureté. La dureté et la ténacité doivent être prises en compte.
Stratégies de réduction des vibrations
-
Utilisez des porte-outils rigides et un serrage stable.
-
Optimisez les trajectoires de coupe (par exemple, le fraisage en montée) pour réduire les vibrations.
Transition de l'ébauche à la finition
-
Commencez avec des fraises à bords ondulés pour l'ébauche.
-
Passez aux fraises à bords plats ou à bouts sphériques pour la finition afin de garantir la précision de la surface et de la forme.
Fraise d'ébauche pour alliages de titane
Défis
Les alliages de titane ont une faible conductivité thermique et une adhérence élevée, ce qui provoque une accumulation de chaleur et une usure accélérée des outils.
Recommandations concernant la géométrie des outils et le revêtement
-
Arêtes de coupe tranchantes avec de grands angles de coupe.
-
Revêtements : AlTiN ou TiB₂ pour une résistance à la chaleur et une adhérence réduite.
Stratégies d'usinage
-
Faible vitesse, avance moyenne, faible profondeur de coupe.
-
Liquide de refroidissement haute pression pour réduire les températures de la zone de coupe et éviter les fissures thermiques.

Conseils pour entretenir et prolonger la durée de vie des fraises d'ébauche
Les fraises d'ébauche supportent des efforts et des températures élevés. Un entretien approprié et des paramètres d'usinage optimisés prolongent la durée de vie de l'outil et améliorent sa stabilité.
Pratiques quotidiennes :
-
Identifier les types d'usure (écaillage, bord rapporté, usure du bord de coupe).
-
Inspectez et réaffûtez régulièrement les outils.
-
Optimisez les paramètres de coupe pour réduire les contraintes et la température.
Identification des types d'usure des outils
Écaillage : Des vitesses d'avance excessives, une rigidité insuffisante ou des impacts provoquent des dommages localisés aux bords.
BUE: Courant avec les métaux de faible dureté comme l'aluminium ; réduit le tranchant et augmente la résistance à la coupe.
Usure de pointe : Une utilisation prolongée émousse l'outil, augmentant les températures de coupe et la rugosité de la surface.
Conseil : Analysez le type d'usure pour ajuster l'alimentation, le refroidissement ou le revêtement afin d'obtenir des performances optimales.
Inspection et réaffûtage réguliers
Fréquence : En fonction du matériau, du temps d'usinage et du nombre de pièces (par exemple, toutes les 8 heures ou après un lot).
Méthodes de contrôle : Loupe, microscope ou testeur d'outils. Vérifiez l'usure des bords, l'écaillage du revêtement et l'accumulation de copeaux.
Réaffûtage : Restaurer les outils légèrement émoussés à l'aide d'affûteurs spécialisés ; appliquer un nouveau revêtement si nécessaire.
Optimisation des paramètres de coupe
-
La vitesse de broche (tr/min), la vitesse d'avance, la profondeur (Ap) et la largeur de coupe (Ae) sont des facteurs critiques.
-
Réduisez la chaleur pour les matériaux à faible conductivité thermique.
-
Effectuez plusieurs coupes peu profondes plutôt que des coupes simples et profondes.
-
Adapter la géométrie de l'outil au matériau (nombre de dents, angle d'hélice).
-
Utilisez le MQL, le refroidissement haute pression ou des revêtements optimisés pour retarder l’usure des outils.

Problèmes courants et solutions
Même avec une fraise d'ébauche et des paramètres de coupe adaptés, des problèmes courants peuvent survenir, tels qu'une mauvaise évacuation des copeaux, une rugosité de surface excessive ou une durée de vie réduite de l'outil. Ces problèmes réduisent non seulement l'efficacité de l'usinage, mais peuvent également entraîner une défaillance prématurée de l'outil, une baisse de la précision de la pièce, voire des vibrations ou des arrêts machine. Vous trouverez ci-dessous une analyse détaillée de ces problèmes, accompagnée de solutions pratiques.
Mauvaise évacuation des copeaux
Lors de l'ébauche, notamment lors de l'usinage de métaux tendres comme les alliages d'aluminium ou le cuivre, la conception de la goujure de l'outil et la méthode de coupe jouent un rôle crucial dans l'évacuation des copeaux. L'accumulation ou le blocage des copeaux augmente la chaleur de coupe et peut provoquer une BUE, compromettant ainsi la stabilité de coupe.
Analyse de cause:
-
L'angle de l'hélice ou la goujure des copeaux est trop étroit, ce qui empêche un écoulement régulier des copeaux.
-
Le taux d'alimentation est trop élevé, ce qui fait que les copeaux dépassent la capacité de la cannelure.
-
Liquide de coupe insuffisant ou mal dirigé.
Solutions:
-
Utilisez une fraise d'ébauche avec de larges cannelures et des arêtes de coupe tranchantes.
-
Les outils à hélice élevée peuvent améliorer l'évacuation des copeaux lors de la découpe de l'aluminium à grande vitesse.
-
Ajustez la vitesse d'avance et la profondeur de coupe pour éviter les copeaux longs et recourbés.
-
Utilisez un liquide de refroidissement à haute pression ou un jet d'air pour faciliter l'élimination des copeaux, en particulier dans les cavités profondes.
Rugosité de surface excessive
Bien que l'ébauche soit principalement destinée à l'élimination rapide des matières, une rugosité de surface excessive complique les opérations de finition et peut nécessiter des passes supplémentaires.
Causes communes
-
Usure importante de l'outil ou tranchants émoussés.
-
Paramètres de coupe incorrects (avance excessive ou vitesse de broche faible).
-
Le broutage de l'outil provoque des lignes de coupe visibles.
-
Rigidité de serrage de la pièce insuffisante.
Suggestions d'optimisation :
-
Inspectez régulièrement l’usure des outils et remplacez-les ou réaffûtez-les si nécessaire.
-
Augmentez modérément la vitesse de la broche et optimisez les vitesses d'avance pour maintenir une coupe fluide.
-
Améliorez la rigidité de la machine et du montage pour réduire les vibrations.
-
Utilisez une fraise d'ébauche à bords ondulés pour réduire la résistance à la coupe et améliorer la finition de surface.
Durée de vie de l'outil courte
Une durée de vie réduite des outils augmente les coûts de production et réduit l'efficacité de l'usinage. Pour les outils d'ébauche HSS et les fraises d'ébauche carbure, les principaux facteurs contributifs sont la chaleur de coupe, l'usure et des paramètres d'usinage inappropriés.
Des conseils de dépannage:
1. Observez le type d'usure :
-
Écaillage des bords : causé par une vitesse d’avance excessive ou un impact avec des points durs.
-
Arête rapportée : causée par un excès de liquide de refroidissement ou une vitesse de coupe inappropriée.
-
Usure du tranchant : causée par des matériaux durs ou un matériau d’outil inadapté.
2. Vérifiez les paramètres de coupe :
-
Une vitesse de broche excessive accélère l’oxydation du revêtement.
-
Une profondeur de coupe excessive surcharge l'outil.
3. Évaluer le refroidissement et la lubrification :
-
Utilisez du MQL ou du liquide de refroidissement haute pression pour la découpe à haute température.
-
Évitez la coupe à sec avec des matériaux à faible conductivité thermique comme les alliages de titane ou l’acier inoxydable.
Solution:
-
Sélectionnez des outils avec des revêtements appropriés (par exemple, TiAlN, AlCrN ou DLC) pour le matériau de la pièce.
-
Optimisez les paramètres de coupe pour réduire la contrainte de l'outil et l'accumulation de chaleur.
-
Améliorer le système de refroidissement pour maintenir des températures de zone de coupe contrôlées.
-
Pour les matériaux à haute dureté, pensez à utiliser des fraises d'ébauche PCD pour une durée de vie prolongée de l'outil.

Résumé et recommandations
Le choix de la fraise d'ébauche appropriée influence l'efficacité de coupe, la durée de vie de l'outil, la qualité de surface et le coût global d'usinage. Principes clés :
-
Acier : HSS-Co ou carbure avec revêtements TiAlN/AlTiN. Vitesses moyennes à élevées, profondeurs modérées.
-
Aluminium : Grandes cannelures, arêtes vives, vitesses élevées avec refroidissement.
-
Acier inoxydable : carbure résistant avec TiAlN/AlCrN. Faible avance, arrosage abondant.
-
Acier trempé : carbure ultrafin/PCD avec AlCrN. Faible profondeur de coupe, trajectoires d’outil stables.
-
Acier à moules : privilégier la résistance aux vibrations. Utiliser des fraises de transition pour l’ébauche et la finition.
-
Alliages de titane : carbure résistant à la chaleur, liquide de refroidissement à haute température, basses températures de coupe.
Approche globale :
-
Adaptez la géométrie de l'outil, la conception des bords et le revêtement au matériau.
-
Optimisez la vitesse, l'avance et la profondeur de manière dynamique.
-
Assure un refroidissement efficace et une évacuation des copeaux.
-
Inspectez et réaffûtez régulièrement les outils.
-
Coordonnez les parcours d'outils et la programmation FAO pour réduire les vibrations et les contraintes inutiles.
Le choix approprié de la fraise d'ébauche combine les propriétés du matériau, la conception de l'outil, le revêtement, les paramètres de coupe et la stratégie de refroidissement, garantissant ainsi un usinage CNC efficace, économique et de haute qualité.






