


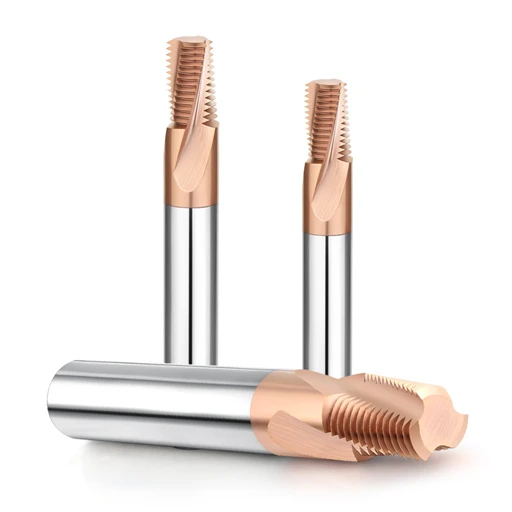
Le mois dernier, un client de Stuttgart, en Allemagne, a envoyé un courriel urgent concernant un lot de fraises à fileter en carbure nouvellement achetées, destinées à l'usinage de corps de vannes haute pression en acier 42CrMo4. Les opérateurs étaient frustrés car le calibre de filetage « Go » se bloquait après seulement deux filets, malgré une finition de surface apparemment impeccable.
En tant qu'ingénieurs cumulant plus de 15 ans d'expérience en R&D d'outils de coupe et en opérations pratiques en atelier CNC, nous avons rencontré ce cas de figure d'innombrables fois. Il s'agit d'un cas classique que nous rencontrons fréquemment dans les projets de filetage sur acier. Nombre de nos collègues passant des tarauds traditionnels aux outils de coupe tombent dans un piège courant : supposer que si le code de programmation est correct et que l'outil ne présente aucune usure apparente, le filetage obtenu sera forcément conforme aux tolérances.
La réalité est bien plus complexe. Lors de l'usinage d'acier pré-trempé à haute dureté (comme pour les applications nécessitant une fraise à fileter HRC55) ou de filetages coniques américains (avec une fraise à fileter NPT), des facteurs tels que la résistance à la traction élevée, la chaleur de coupe et la rigidité du serrage du porte-outil influent directement sur la qualité microscopique. Qu'il s'agisse de la production de prototypes en petites séries ou de la gestion de lignes de production à grand volume utilisant des fraises à fileter standard, un processus rigoureux de réinspection et de diagnostic des défauts constitue votre meilleure garantie.
Si nous nous contentons de mettre au rebut des pièces en nous basant uniquement sur les résultats d'un contrôle dimensionnel, sans rechercher les causes profondes des écarts dimensionnels (erreurs de compensation du rayon d'outil, déformation de l'outil, usure du revêtement, etc.), nous serons condamnés à la conjecture. Lorsqu'un calibre « passe/ne passe pas » émet une alerte sur une pièce en acier, pouvez-vous déterminer instantanément s'il s'agit d'une déformation de l'outil, d'une erreur d'angle de flanc de filetage ou d'un filetage mal formé au fond d'un trou borgne ?
Inspection des jauges de filetage : Formation des clients occidentaux à l’utilisation des jauges pour le diagnostic des problèmes de déviation des fraises à filetage en carbure
Lors de nos échanges avec les responsables techniques en Europe et aux États-Unis, nous constatons que de nombreux machinistes expérimentés éprouvent de la frustration lors des contrôles de calibre. Habitués à la simplicité des tarauds de formage traditionnels, ils supposent souvent, à tort, qu'une fraise à fileter en carbure est sous-dimensionnée lorsque le calibre se bloque. Or, notre expérience montre que même la grande rigidité du carbure ne peut éliminer totalement les infimes déformations dues à la résistance à la coupe dans l'acier à haute résistance.
Pour résoudre ce problème, nous conseillons systématiquement aux ateliers de considérer les jauges de filetage non pas comme de simples outils de contrôle de conformité, mais comme des capteurs permettant de diagnostiquer les conditions de coupe. En raison du module d'élasticité du matériau, les pièces en acier présentent des caractéristiques de résistance spécifiques lors de l'interpolation hélicoïdale 3 axes. Notre rôle consiste à utiliser un contrôle standardisé des jauges pour identifier les déformations dues à une rigidité insuffisante du système, puis à appliquer une compensation précise au sein du système CNC.
Jauge de tolérance bloquée à mi-course ? La vérité sur la déformation des outils lors de l’usinage de l’acier à moyen carbone
Lors d'une intervention chez un client du Midwest américain pour l'usinage de corps de vannes en acier 4140, la jauge Go s'est vissée de trois tours avant de se bloquer à mi-course. Pourtant, le système de préréglage d'outil n'indiquait aucun problème de diamètre primitif. Après vérification sur la machine, nous avons confirmé que la cause était une déviation radiale classique de l'outil, fréquente sur les fraises à fileter pour aciers . À mesure que la fraise s'enfonce dans le trou, l'augmentation du porte-à-faux engendre des forces de coupe latérales sur son extrémité, réduisant ainsi le diamètre primitif inférieur à celui de l'ouverture.
Pour résoudre ce problème de conicité, nous déconseillons fortement de modifier les coordonnées globales de la machine, car cela rend l'ouverture trop large et le fond hors tolérance. Notre solution consiste à intégrer une commande de « passe de finition » dans le programme macro ou le logiciel FAO afin de faire avancer l'outil le long de la même trajectoire sans ajouter d'avance. Cette passe de finition élimine la matière manquante en raison du retour élastique de l'outil, permettant ainsi à la jauge de glisser en douceur jusqu'au fond.
Conseils pour un réglage précis du diamètre primitif lors du filetage HRC55 dans l'acier trempé
L'usinage d'acier à moules pré-trempé, dont la dureté se situe entre HRC50 et HRC55, représente un défi de taille pour tout atelier. Un fabricant de moules suédois en a fait l'expérience lors de l'utilisation d'une fraise à fileter HRC55 sur des matrices d'emboutissage automobile : la limite d'élasticité élevée empêchait l'insertion de la jauge Go. Dans ces conditions, le substrat en carbure subit un contact intense à haute pression, ce qui peut entraîner une défaillance du diamètre primitif ou un écaillage du revêtement de l'outil sous l'effet d'un choc thermique.
Pour les filetages hors tolérance dans des aciers aussi durs, nous utilisons une méthode de compensation micrométrique. Après avoir vérifié l'équilibrage dynamique de la broche et la force de serrage du porte-outil, nous demandons aux opérateurs de réduire progressivement la valeur de compensation d'usure de l'outil dans le système CNC par incréments de 0.005 mm. L'affinage du profil du filetage par de multiples essais évite que des réglages brusques ne déforment le demi-angle du filetage ou n'ébrèchent l'arête de coupe.
Pourquoi la « méthode à trois fils » est essentielle pour l’inspection du premier article des fraises à fileter en gros
En tant que fabricant d'outils, nous effectuons des contrôles rigoureux à 100 % sur toutes les commandes groupées avant expédition, à l'aide de systèmes de mesure optiques. Cependant, lorsque des ateliers d'usinage à l'étranger intègrent ces fraises à fileter en gros dans des lignes de production à haut rendement, nous exigeons que leurs services de contrôle qualité utilisent la méthode à trois fils lors du contrôle du premier article. En effet, les données d'inspection en usine ne reflètent que la géométrie intrinsèque de l'outil, tandis que le contrôle du premier article révèle les dimensions du système intégré dans les conditions réelles d'atelier.
La force de la méthode de mesure à trois fils réside dans son insensibilité aux interférences dues aux bavures mineures en surface du filetage ou aux distorsions de l'angle de profil. Elle offre la mesure la plus précise de la profondeur de rainure réellement usinée dans la pièce en acier. La comparaison de ces données avec des paramètres standard permet aux opérateurs de prédire les performances de coupe de l'outil sur leur équipement spécifique, établissant ainsi une base de référence fiable pour la compensation d'usure avant l'usinage en grande série.
Surfaces d'étanchéité et filetages spéciaux : Nos normes pratiques de prévention des fuites pour l'inspection des fraises à filetage NPT
Dans la production de canalisations et de vannes hydrauliques, le contrôle de l'étanchéité des filetages est d'une tout autre ampleur que pour les assemblages mécaniques classiques. Il arrive fréquemment que des pièces de nos clients, spécialisées dans la gestion des fluides, passent sans problème au contrôle avec un calibre standard, mais présentent des fuites d'huile le long des flancs du filetage lors de tests de pression à 20 MPa. Lors de l'usinage de ces filetages coniques 1:16 à l'aide d'une fraise à filetage NPT, le contrôle doit aller au-delà de la simple vérification du diamètre primitif afin de garantir une étanchéité métal-métal parfaite.
Les méthodes d'inspection de filetage standard ne fournissent que des données localisées en coupe transversale et ne permettent pas d'évaluer la continuité du profil sur toute la surface conique. C'est pourquoi nous encourageons nos clients à utiliser plusieurs normes pratiques pour une vérification croisée lors du contrôle qualité. Cette approche proactive permet aux ateliers d'éliminer complètement les risques de fuite potentiels, tels que ceux causés par de légers décalages d'interpolation machine ou des irrégularités dans la trajectoire de l'outil, avant l'assemblage.
Cône et profil de la fraise à fileter NPT : Prévention des fuites d’assemblage à l’aide de calibres étagés L1/L3
Nous avons déjà assisté un fabricant texan d'équipements pétroliers lors de l'utilisation d'une fraise à filetage NPT sur des raccords de tuyauterie en acier à paroi épaisse. En atelier, il a été constaté que si les pièces réussissaient le contrôle standard au calibre L1 lors du serrage manuel, l'assemblage final présentait un taux d'échec de 5 % lors des tests d'étanchéité à haute pression. Nous avons recommandé une approche combinée avec le calibre L3, qui pénètre trois filets plus profondément, et avons découvert qu'une rigidité insuffisante du système entraînait une déformation des filets profonds, leur donnant une forme de « trompette » lâche.
Se fier uniquement à la jauge L1 est insuffisant pour les filetages coniques ; il est impératif de comparer la variation de profondeur de passe entre les jauges L1 et L3. Si cette différence s'écarte des valeurs standard, cela indique une déformation du cône du filetage, impossible à corriger ultérieurement par l'application de ruban PTFE ou de mastic. Pour y remédier, nous effectuons des ajustements précis de la pente du rayon d'entrée et du point de sortie de la trajectoire d'outil sur l'axe Z, dans le programme CNC, afin de garantir un ajustement parfait au cône.
Observation des défauts dans les premier et dernier filets des raccords de tuyauterie en acier à l'aide d'un comparateur optique
En production de masse, notamment pour les raccords à trous borgnes avec un dégagement d'outil limité, les premier et dernier filets constituent les points faibles en matière d'étanchéité. Lors de l'utilisation d'un taraud en acier sur de l'acier au carbone haute ténacité, des trajectoires d'amorce incorrectes aplatissent souvent l'extrémité du premier filet ou laissent des copeaux résiduels qui écrasent le profil du filet final lors du retrait. Ces défauts microscopiques sont quasiment imperceptibles au toucher avec des calibres standard, mais créent des voies d'accès faciles pour les fuites de fluides haute pression.
Notre procédure de diagnostic standard pour les fuites difficiles à détecter consiste à sectionner la pièce longitudinalement par électroérosion à fil et à examiner le profil sous un comparateur optique à un grossissement de 20x. Cette projection révèle clairement le profil réel usiné dans l'acier ; sa comparaison avec un gabarit standard permet de vérifier instantanément si la première transition du filetage est lisse ou si le filetage final présente des bavures. L'identification de ces imperfections nous permet d'ajuster les angles d'entrée de l'outil dans le programme ou d'affiner l'angle de coupe afin de corriger les défauts à la source.
Rugosité de surface et défauts microscopiques : diagnostic des dommages causés par les outils de filetage en acier à partir des copeaux et des surfaces de filetage
Lors des inspections régulières en atelier, on dit souvent en plaisantant que les copeaux et l'état de surface des pièces sont la « peau » et les « signes vitaux » de la machine-outil. Nombre d'ingénieurs se concentrent exclusivement sur la conformité du filetage au calibre, négligeant complètement des détails subtils comme de légères bavures ou un aspect mat sur les flancs du filetage. Lorsqu'on utilise un outil de filetage en acier sur un alliage dur ou de l'acier trempé, la moindre usure des arêtes, le moindre écaillage ou la moindre trace de recuit thermique sont immédiatement visibles sur la rugosité de surface.
Forts de notre expérience en diagnostic des défauts d'atelier, nous constatons que l'analyse des flancs de filetage à la loupe grossissante et l'évaluation de la morphologie des copeaux offrent une précision équivalente à celle des tests de laboratoire onéreux. La coupe de l'acier génère une chaleur de cisaillement intense ; lorsque le tranchant s'émousse, la déformation du matériau passe d'un cisaillement net à une extrusion sous forte contrainte. Dans ce cas, l'observation des défauts microscopiques nous permet de déterminer si l'équilibre thermodynamique du système est perturbé, et ainsi d'intervenir avant la rupture complète de l'outil.
Prévention du « déchirage » de la surface du filetage : Déduction de l’usure du revêtement des fraises à filetage en carbure à partir de l’état de dépouille
Nous avons récemment aidé un fabricant britannique de transmissions à résoudre un défaut problématique : les filetages internes en acier de construction haute résistance 30CrMnSiA présentaient une rugosité au toucher malgré des contrôles de qualité satisfaisants. Après avoir retiré la fraise à filetage en carbure et l'avoir examinée au microscope d'inspection, nous avons constaté que le revêtement de la face de dépouille s'était complètement décollé, provoquant une légère déformation plastique du substrat. Ce contact direct métal sur métal, dû à la défaillance du revêtement, était à l'origine de l'arrachement de la surface.
Lors de l'usinage de l'acier avec des outils à tranchants latéraux en carbure, le revêtement (tel que TiAlN ou AlCrN) sert à la fois de barrière thermique et de réducteur de friction, assurant ainsi une évacuation optimale des copeaux. Si vous constatez que la surface de coupe du filetage devient mate ou rugueuse, même si les dimensions restent dans les tolérances, cela indique que le revêtement de votre outil est en fin de vie. Nous recommandons de remplacer l'outil prématurément ou de réduire la vitesse de coupe linéaire de 10 à 15 % plutôt que de forcer l'usinage des dernières pièces et de risquer de les rendre inutilisables.
Risque d'écaillage au fond des trous borgnes dans l'acier : détection et prévention des irrégularités de filetage et de l'écaillage sur les filets finaux
Le filetage des trous borgnes est réputé difficile, notamment lors de l'usinage d'aciers doux ou à faible teneur en carbone, très sensibles à l'adhérence. Un client italien, fabricant de bases de vérins hydrauliques, a constaté que la qualité du filetage à l'entrée était parfaite, mais que les deux ou trois derniers filets, au fond, présentaient systématiquement des profils incomplets et des ébréchures occasionnelles. L'observation de l'évacuation des copeaux sur site nous a permis de conclure à la formation d'une bavure sur les pointes d'outil, au fond du trou.
Lorsqu'une fraise à fileter pour acier atteint le fond d'un trou borgne, la zone de coupe subit une chaleur et une pression extrêmes, tandis que le liquide de refroidissement interne ne parvient pas à évacuer efficacement les copeaux. De minuscules copeaux d'acier se soudent alors à froid à la pointe de l'outil, formant une arête rapportée qui modifie l'angle de coupe initial et déforme le fond du filetage. Lors du retrait rapide de l'outil, cette arête rapportée se détache, arrachant souvent un morceau de la pointe en carbure. Pour éliminer ce risque, nous recommandons une avance par paliers ou un palier de 0.2 seconde afin d'évacuer les copeaux par soufflage d'air.
Pratique en atelier : Notre méthode de réglage fin en trois étapes pour les opérateurs de machines
Tous les résultats de diagnostic issus des contrôles de filetage doivent être traduits en réglages précis sur la commande numérique. Forts de plusieurs années d'expérience en assistance technique sur site auprès d'ateliers occidentaux, nous constatons que même les ingénieurs les plus chevronnés sont parfois tentés de prendre des raccourcis, comme modifier les systèmes de coordonnées globaux, lorsque les filetages sont hors tolérance. Ces ajustements approximatifs introduisent souvent de nouvelles erreurs géométriques, perturbant les relations dimensionnelles d'autres éléments critiques de la pièce.
Pour remédier à ce problème, nous avons mis au point un processus de réglage fin standardisé pour le fraisage de filetages en acier, basé sur la cinématique de la machine et la mécanique des matériaux. Nous encourageons nos pairs à évaluer cette approche en fonction de la rigidité de leurs machines et des conditions de réglage de leur atelier afin de l'intégrer à leurs procédures opératoires normalisées d'inspection de la qualité. Cette méthode repose sur un contrôle basé sur les données pour corriger chaque écart de l'ordre du micron rencontré lors de l'utilisation d'un outil de fraisage de filetages en acier sur des matériaux exigeants.
Étape 1 : Réglage correct de la compensation du rayon de l’outil (déport d’usure) dans le système CNC en fonction des retours de la jauge
Si l'inspection révèle que la jauge « Go » est bloquée tandis que la jauge « No-Go » indique un diamètre primitif surdimensionné, le point le plus sûr pour un réglage fin est la compensation d'usure du rayon de l'outil. Si vous usinez de l'acier au carbone standard et que vous constatez que les filets sont trop serrés, vous pouvez saisir une valeur de compensation d'usure négative, par exemple -0.01 mm. Cela incite la machine à décaler légèrement la trajectoire de votre fraise à fileter en carbure vers l'extérieur lors de la commande de compensation d'outil G41, sans modifier le réglage géométrique initial.
Nous insistons régulièrement auprès des opérateurs sur le fait que les réglages de compensation d'usure doivent être effectués par petites étapes, et non par ajustements brusques. Après chaque modification de la valeur de compensation d'usure, effectuez une coupe d'essai sur un seul bloc et mesurez à nouveau avec vos calibres de contrôle pour vérifier que le diamètre primitif varie de manière linéaire. Cette approche rationnelle du réglage de la machine vous permet d'éviter la mise au rebut de pièces coûteuses en raison d'une surcoupe accidentelle due à une estimation approximative.
Étape 2 : Utilisation de la technique de « passe de ressort » sur de l’acier pré-trempé HRC55 pour éliminer les interférences
Modifier les décalages ne résout pas toujours le problème de la déformation de l'outil en carbure sous fortes forces de coupe radiales. Si vous utilisez une fraise à fileter HRC55 sur de l'acier à moules trempé ou si vous rencontrez des vibrations dans les trous profonds, essayez de demander à la machine de retracer la trajectoire initiale sans modifier la compensation de rayon. Lors de l'usinage d'acier à haute dureté, la limite d'élasticité du matériau provoque une déformation de l'ensemble du système sous charge, laissant une infime quantité de matière non usinée.
L'avantage de la technique de passe de finition réside dans le fait qu'elle n'induit ni profondeur de passe supplémentaire ni contrainte thermique. Elle exploite plutôt l'élasticité naturelle de l'outil pour éliminer proprement les résidus de matière laissés par la déviation précédente. Les retours clients indiquent qu'une ou deux passes de finition permettent un usinage précis, améliorent la finition des flancs et éliminent les couches écrouies, prolongeant ainsi la durée de vie de l'outil.
Étape 3 : Garantir une constance absolue du zéro avec un régleur d’outils lors du remplacement des fraises à fileter en production de masse
Dans la production à grande échelle, les goulots d'étranglement surviennent fréquemment lors des changements d'outils en raison des variations entre les pièces. Si vous gérez un projet à grand volume nécessitant le remplacement fréquent des fraises à fileter, vous devez mettre en place un processus de contrôle rigoureux de la dérive du point zéro à l'aide de régleurs d'outils de précision. Bien que notre usine garantisse des tolérances de profil strictes, l'équilibre dynamique peut être perturbé par la dilatation thermique de la broche lors d'un fonctionnement à grande vitesse ou par de légères variations de serrage manuel.
Après l'installation d'un nouvel outil, nous recommandons de mesurer la longueur axiale statique et le rayon radial, ainsi que de vérifier le faux-rond radial dynamique à l'aide d'un comparateur. Si les pièces initiales diffèrent de celles usinées avant le changement d'outil, il convient d'examiner le couple de serrage ou les variations thermiques avant de remettre en question la qualité de l'outil. Pour les projets complexes impliquant une fraise à fileter NPT avec des exigences d'étanchéité strictes, nous vous invitons à nous communiquer vos conditions d'utilisation, vos plans et les nuances de vos matériaux afin de collaborer à l'élaboration de solutions de processus optimales.






