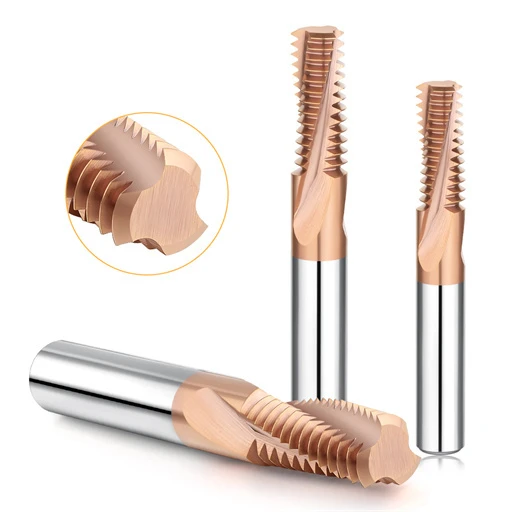
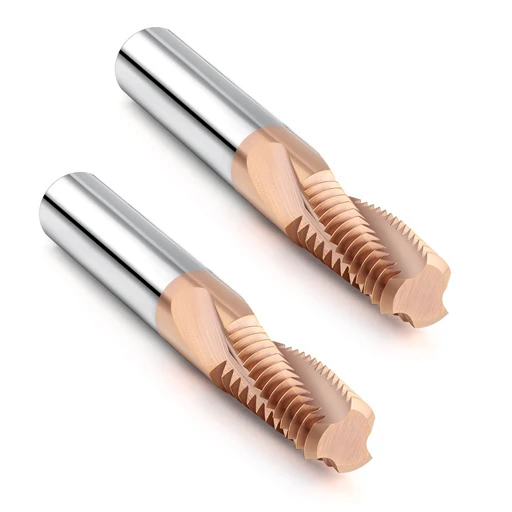
Ce scénario s'est produit dans notre atelier lors d'une réunion technique avec un fabricant allemand de moules. L'usinage consistait à usiner un insert coulissant SKD11 traité thermiquement à une dureté Rockwell C de 65, avec des trous borgnes M6×1.0. L'opérateur a usé trois fraises à fileter en carbure neuves d'affilée ; aucune n'a pu dépasser le huitième trou. À l'aide de notre microscope de table grossissant 200 fois, nous avons constaté un écaillage important de la face de coupe et des microfissures dans le revêtement, au lieu de l'usure normale de la face de dépouille. L'atelier consommait des outils haut de gamme comme s'il s'agissait de simples plaquettes jetables.
Il s'agit d'une crise récurrente que notre équipe d'intervention gère dans les usines américaines et européennes. Les aciers à moules trempés (HRC 60-65) rendent le filetage extrêmement exigeant en termes de contraintes mécaniques et thermiques. Nombre d'opérateurs, par réflexe, réduisent la vitesse de leur broche ou optent pour des revêtements spéciaux afin de limiter l'usure des fraises à fileter. Or, cette solution s'avère généralement contre-productive : la réduction de la vitesse entraîne un brunissage des arêtes, tandis que l'accumulation importante de copeaux provoque la rupture du carbure fragile.
Pour limiter l'usure des fraises à fileter en acier trempé et prolonger leur durée de vie, il est nécessaire d'adopter un processus équilibré plutôt que des solutions ponctuelles. Cela implique des angles de coupe négatifs micro-rodés, des revêtements nanocomposites résistants à la chaleur et un maintien de l'outil inférieur à 0.003 mm. Surtout, il est indispensable d'abandonner les passes rectilignes au profit de trajectoires en arc de cercle et d'un profilage multi-passes.
Si votre centre d'usinage vertical (VMC) casse constamment les fraises ou que les jauges de filetage se bloquent après douze pièces, interrompez votre cycle. La fraise est-elle réellement usée ou est-ce plutôt l'impact brutal de l'entrée linéaire qui casse les dents ?

Analyse de l'usure des fraises à fileter dans l'acier trempé : identification des causes et des modes de défaillance
Ne jetez pas une fraise cassée et n'en remplacez pas une neuve par une fraise neuve sans l'avoir essayée. Inspectez d'abord les arêtes de coupe à la loupe ou au microscope. La coupe de matériaux d'une dureté supérieure à 62 HRC génère des températures d'interface et des contraintes mécaniques qui détruisent rapidement les arêtes. Les opérateurs ont souvent tendance à imputer chaque panne au fournisseur d'outils. Il est essentiel de distinguer l'écaillage thermique des dommages dus à un impact mécanique ; sinon, les corrections de trajectoire et les compensations d'usure restent purement approximatives.
L'analyse des défaillances en fraisage de matériaux durs repose sur une simple rétro-ingénierie. Chaque rayure, bande blanche ou dent ébréchée révèle une erreur de trajectoire ou un défaut de réglage de la machine. Lors de nos interventions de dépannage, la détection précoce de ces micro-marqueurs d'usure permet de préserver les outils en carbure. C'est également le seul moyen fiable d'identifier les causes d'usure des fraises à fileter lors de la production en série d'inserts de moule trempés.
Diagnostic différentiel entre l'usure en cratère et le micro-écaillage : diagnostic sur site
Il est impératif de distinguer immédiatement l'érosion en cratère de l'écaillage. L'érosion en cratère se produit sur la face de coupe par diffusion chimique et érosion par les copeaux, et apparaît légèrement en retrait du tranchant. L'écaillage, quant à lui, survient lorsque les micrograins de carbure fragiles se fracturent sous l'effet de chocs mécaniques intermittents. Si votre ongle s'accroche à un bord dentelé, il s'agit d'écaillage et non d'usure abrasive classique.
Nous considérons cette différence comme un compromis opérationnel évident. L'usure en cratère de coupe est souvent acceptable, à condition qu'elle reste en deçà de la préparation du tranchant. Un éclat de tranchant aussi petit que 0.02 mm provoque une augmentation immédiate de la résistance à la coupe. Cette force localisée casse la totalité de la goujure en deux pas. Face à une usure importante de la fraise à fileter, privilégiez un lissage de l'interpolation d'entrée plutôt qu'une réduction arbitraire de la longueur de coupe.
Recherche des causes profondes de l'usure anormale des flancs lors du fraisage de filetage SKD11
L'usinage d'aciers à outils fortement trempés génère souvent des bandes d'usure en dépouille importantes, bien plus rapidement que prévu. Lors du filetage SKD11, les traces d'usure brillantes et irrégulières sont rarement dues à la seule vitesse de broche élevée. Elles proviennent de carbures eutectiques ultra-durs (dureté supérieure à HRC70) inclus dans la matrice d'acier. Lorsque les forces de coupe dévient légèrement l'outil, le jeu en dépouille se réduit, transformant ces particules de carbure piégées en abrasif.
Lors de nos inspections sur site, nous vérifions deux facteurs principaux : la qualité du foret de pré-perçage et le porte-à-faux de l'outil. Le problème est rarement dû à un manque de dureté du carbure. Les forets émoussés laissent une couche superficielle écrouie importante sur les parois du trou pilote. Un porte-à-faux excessif provoque une flexion de l'outil, ce qui entraîne le glissement des dents contre la paroi au lieu du cisaillement du matériau. Ce micro-friction réduit considérablement le jeu de l'outil et bloque les jauges de filetage après seulement cinq trous.
Pourquoi les revêtements se décollent-ils prématurément ? L’influence de la dureté du substrat et des chocs thermiques sur l’usure des fraises à fileter en acier trempé
Lors de la coupe de métaux ultra-durs, les revêtements s'usent rarement de façon uniforme ; ils s'écaillent par plaques. Pour comprendre cette usure spécifique des fraises à fileter en acier trempé, il est nécessaire de considérer le revêtement et le substrat en carbure comme un système interconnecté sous charge. Les revêtements nanocomposites offrent une dureté à chaud exceptionnelle, mais la friction dans la zone de contact dépasse facilement 800 °C. Si le carbure sous-jacent ne possède pas une limite d'élasticité en compression suffisante, il se déforme microscopiquement, ce qui provoque l'éclatement de la fine couche fragile.
Les chocs thermiques dus aux fluides de refroidissement sont encore plus destructeurs. Les machinistes utilisent souvent une émulsion fluide pour limiter la chaleur, mais les coupes interrompues engendrent des cycles thermiques brutaux, avec des variations de température pouvant atteindre 1 000 °C par rapport à la température ambiante. Ces contraintes de dilatation provoquent des fissures thermiques transversales à l'interface revêtement-substrat. À moins que l'évacuation des copeaux par perçage borgne n'exige une pression de liquide stricte, il est recommandé d'utiliser de l'air froid sec ou une microlubrification (MQL) pour éviter l'écaillage thermique.

Sélection du corps d'outil et conception géométrique : stratégies d'optimisation des outils de fraisage de filetage pour l'usinage de matériaux ultra-durs
À une dureté Rockwell C de 65 (HRC 65), les défauts microscopiques de l'outil provoquent des ruptures massives sous la pression de coupe. Les outils de coupe standard se brisent instantanément au contact de l'acier à moules haute dureté. Pour réussir l'usinage de métaux ultra-durs, il ne suffit pas de choisir un ébauche en carbure plus dure. Il est impératif d'optimiser simultanément la rigidité du noyau, la préparation du tranchant et les propriétés du revêtement en couche mince.
Chaque choix d'affûtage implique un compromis technique. Les arêtes vives s'ébrèchent sur les carbures durs, tandis que les affûtages profonds génèrent une chaleur d'interface extrême. Les noyaux épais augmentent la résistance à la flexion mais restreignent l'évacuation des copeaux, ce qui risque d'entraîner un bourrage destructeur. Le choix d'outils de filetage dédiés reste la méthode la plus fiable pour garantir une durée de vie optimale de l'outil avant la mise en service de votre machine.
Priorité à la rigidité : comment les fraises à filetage à goujure courte et à collet étroit, ainsi que les géométries d’hélice à gauche et de coupe à droite, réduisent le faux-rond.
L'utilisation de fraises à longues dents dans des trous borgnes profonds est une méthode qui risque d'endommager l'outillage. Nous préconisons l'utilisation de fraises à dents courtes et à collet évasé pour le filetage des trous profonds. Le nombre de dents de coupe limité à deux ou trois raccourcit le bras de levier de flexion sous charge. Cette simple modification élimine la poussée radiale excessive, permettant ainsi à votre fraise à fileter de couper sans déformation excessive.
La rigidité de la broche détermine également le sens d'hélice. Sur les machines légères, nous utilisons fréquemment une hélice à gauche avec une rotation à droite. Cette configuration transforme les forces de traction vers le bas en une poussée vers le haut contre le cône de la broche. L'outil est fermement maintenu dans le porte-outil, ce qui élimine les vibrations lors de l'interpolation hélicoïdale, à condition que l'air ambiant évacue le flux de copeaux descendants.
Angle de dépouille négatif combiné à un micro-chanfrein (T-Land) : géométrie de la cannelure pour améliorer la résistance aux chocs des fraises à fileter CNC
Les angles de coupe positifs deviennent inopérants dès que la dureté de l'acier dépasse HRC60. Nos essais d'affûtage d'outils démontrent qu'un angle de coupe radial négatif de -5° à -10° est indispensable. Cette géométrie négative concentre les forces de coupe résultantes au cœur de l'outil. Elle privilégie le cisaillement par compression à la déchirure par traction destructrice, préservant ainsi l'intégrité du carbure micrograin fragile lors des coupes interrompues.
Un angle de coupe négatif exige toujours un micro-chanfrein de précision (chanfrein en T) sur l'arête de coupe. Lors de l'affûtage d'un foret à fileter CNC haute performance, nous appliquons un chanfrein de 0.015 à 0.03 mm de large à un angle de 15°. Un polissage de micro-rodage élimine ensuite les bavures d'affûtage. Cette arête composite répartit uniformément l'impact initial des copeaux sur le rayon, empêchant ainsi les carbures durs de casser les pointes des dents.
Contrôle de l'épaisseur des revêtements nanocomposites pour résister à l'usure lors du fraisage de filetages HRC65
Des revêtements plus épais ne garantissent pas une durée de vie plus longue des outils lors du fraisage d'acier trempé. Les couches épaisses emprisonnent les contraintes de traction résiduelles et émoussent les arêtes de coupe affûtées avec précision. De plus, ces revêtements s'écaillent sous l'effet de chocs mécaniques importants, arrachant avec eux le carbure sous-jacent. C'est pourquoi, pour ces applications exigeantes, nous limitons strictement l'épaisseur totale du dépôt de couche mince entre 1.5 et 2.5 microns.
Les revêtements nanocomposites dopés au silicium, tels que l'AlTiSiN, excellent en conditions de chaleur extrême. Les températures de la zone de coupe dépassent régulièrement 900 °C, ce qui induit la formation d'une barrière de silice amorphe auto-cicatrisante. Cette barrière empêche l'oxydation thermique et isole le substrat de coupe. La faible épaisseur du revêtement, associée à une forte adhérence, prévient l'abrasion en dépouille et, par conséquent, l'usure prématurée des fraises à fileter HRC65.

Au-delà des formules théoriques : Vitesses, avances et trajectoires d’outil pratiques pour le fraisage de filetage
Les formules standard des manuels d'usinage sont totalement inadaptées au perçage borgne en acier HRC65. Les programmeurs qui calculent les avances directement à partir de tableaux logiciels génériques se retrouvent avec des arêtes fondues ou des outils de coupe cassés en quelques secondes. L'usinage de matériaux ultra-durs exige un équilibre entre la chaleur de cisaillement localisée et les limites d'impact sur les arêtes. On ne peut pas traiter l'acier à outils trempé comme les alliages pré-trempés standards.
Les paramètres d'usinage éprouvés sur le terrain nécessitent une grande flexibilité d'utilisation plutôt que des tableaux fixes. Il est indispensable de recalculer les avances en fonction de la trajectoire de l'outil et du contact périphérique réel, et d'éviter les passes uniques. Le respect rigoureux des vitesses et avances de fraisage de filetage permet de transformer des opérations de filetage imprévisibles en un processus d'atelier stable et reproductible.
Gestion de la vitesse de coupe : rester en dessous du seuil d’accumulation thermique
Un usinage excessif de l'acier trempé entraîne une défaillance rapide. Les aciers pour travail à froid et les alliages de métallurgie des poudres conduisent mal la chaleur, ce qui concentre un frottement intense au niveau de la dent de coupe. Lors de nos essais sur le terrain, une vitesse supérieure à 50 m/min provoque un ramollissement des interfaces de revêtement et une déformation plastique de la face de coupe.
Nous maintenons la vitesse de coupe entre 25 et 45 m/min afin de protéger le substrat en carbure. Les filetages internes de petit diamètre nécessitent toujours des limitations de vitesse strictes, malgré les performances élevées de la broche. La limitation de la génération de chaleur, adaptée à la vitesse de dissipation de l'outil, empêche toute surchauffe excessive, constituant ainsi notre première ligne de défense contre l'usure importante des fraises à fileter en acier trempé.
Avance par dent (fz) et profondeur de passe radiale (ae) : stratégies multipasses pour prévenir l’écaillage des outils
L'avance par dent nécessite un étalonnage précis. Une avance inférieure à 0.003 mm entraîne un frottement des arêtes de coupe et un écrouissage de la paroi du trou au lieu d'un cisaillement du métal. À l'inverse, une avance trop importante provoque la fracture des dents en carbure au contact d'inclusions dures. Nous maintenons une avance effective entre 0.008 et 0.02 mm par dent afin de rester au-dessus du seuil minimal de cisaillement des copeaux.
Pour réaliser des coupes avec des charges de copeaux raisonnables en toute sécurité, répartissez la profondeur de passe radiale ( ae ) sur plusieurs passes. Ne réalisez jamais de filetages HRC65 en une seule passe profonde. Nous programmons trois étapes : 60 % de la profondeur lors de l’ébauche, 30 % lors de la semi-finition et une passe d’ébarbage de 10 % (0.02 à 0.05 mm) pour corriger la déviation de l’outil. Cette approche par étapes réduit les contraintes de flexion et empêche totalement l’écaillage des arêtes.
Abandon de l'entrée linéaire : les avantages concrets des approches par arc (enroulement) pour prolonger la durée de vie des outils de fraisage à fileter
Les fraises à pénétration radiale linéaire directement dans la paroi du trou présentent des taux de défaillance élevés. L'enfoncement direct de la fraise dans la pièce génère un choc d'entrée violent à 90°. Cet impact soudain agit comme un coup de marteau sur des dents en carbure fragiles, créant des microfissures invisibles sur la face de coupe avant même le début du fraisage.
Nous programmons une trajectoire d'entrée tangentielle à 90° ou 180° sur toutes les pièces trempées. La progression douce le long de cet arc permet un épaississement progressif des copeaux, augmentant ainsi linéairement les forces de coupe. L'outil sort ensuite selon une trajectoire tangentielle identique, sans marque d'arrêt. L'adoption d'un engagement circulaire régulier élimine les à-coups, prolongeant ainsi la durée de vie de votre fraise à fileter.
Méthodes de refroidissement et rigidité dynamique des machines-outils : détails clés du processus pour prolonger la durée de vie des fraises à fileter
Les machinistes se concentrent souvent uniquement sur la géométrie de l'outil, négligeant la rigidité et le refroidissement de la machine. Plus de 30 % des défaillances prématurées d'outils sont dues aux vibrations de serrage ou aux chocs thermiques. À une dureté Rockwell C de 65 (HRC 65), des oscillations microscopiques de quelques microns suffisent à rompre les arêtes de coupe. Les pics de température dans les trous borgnes étroits compromettent rapidement une préparation d'arête pourtant idéale.
La rigidité de la broche et l'évacuation des copeaux sont essentielles à la stabilité du fraisage de filetage. Une flexion du serrage ou une mauvaise dissipation de la chaleur compromettent même le meilleur substrat en carbure. Optimiser le système de refroidissement et améliorer l'équilibrage de l'outil de montage apporte des résultats immédiats. Cette approche maximise l'efficacité de coupe et prolonge la durée de vie globale de la fraise à fileter sans nécessiter d'outils plus coûteux.
Éviter le refroidissement liquide : les avantages de la lubrification minimale (MQL) et de l’air froid haute pression pour prévenir la fissuration lors du fraisage de filetage à HRC65
L'injection de liquide de refroidissement hydrosoluble dans de petits orifices provoque des fissures dues aux contraintes thermiques. Sous nos microscopes d'inspection, les fraises défectueuses présentent systématiquement des fractures thermiques en forme de peigne sur les arêtes de coupe. Le contact à grande vitesse porte les dents à près de 1 000 °C avant que le liquide de refroidissement froid ne les refroidisse brutalement en pleine rotation. Ce choc thermique cyclique arrache le revêtement protecteur en film mince du substrat.
Nous éliminons totalement l'arrosage par inondation lors des opérations de filetage par fraise HRC65 . Nous privilégions la lubrification minimale (MQL) associée à un jet d'air vortex à température négative. Les microgouttelettes réduisent le frottement de contact, tandis que l'air sec à haute pression évacue les copeaux abrasifs fins des fonds de trous borgnes. Le maintien d'une zone de coupe stable et sèche prévient la fatigue thermique et élimine l'écaillage catastrophique des dents.
Contrôle du faux-rond de l'outil à 0.003 mm près : rôle crucial des porte-outils hydrauliques et à frettage pour limiter l'usure des fraises à fileter sur l'acier trempé
Un faux-rond de 0,01 mm peut être toléré dans l'acier doux, mais il détruit les outils de coupe dans les aciers trempés. Un faux-rond excessif concentre toute la charge de coupe sur une seule dent haute lors de l'interpolation. Cette dent surchargée se fracture instantanément, obligeant les autres goujures à absorber des impacts déséquilibrés jusqu'à la rupture de l'outil. Nous maintenons le faux-rond radial total en dessous de 0.003 mm sur chaque réglage de machine.
Nous remplaçons les mandrins à pinces ER standard par des porte-pinces hydrauliques ou des systèmes à frettage à faible porte-à-faux. Les porte-pinces hydrauliques atténuent les harmoniques de haute fréquence, tandis que les systèmes à frettage assurent une force de serrage concentrique élevée. La répartition uniforme de la charge de copeaux sur toutes les goujures prévient l'usure irrégulière. Cet équilibre rigoureux évite l'usure prématurée des fraises à fileter en acier trempé et garantit la constance du diamètre primitif du filetage.
Maîtrise des tolérances des trous pilotes et de l'écrouissage : prévenir la « défaillance prématurée » des fraises à fileter
La qualité du trou pilote est souvent le principal écueil négligé en fraisage de matériaux durs. Des forets de pré-perçage usés génèrent une poussée excessive, créant une couche superficielle écrouie sur les parois du trou. Cette couche est nettement plus dure que le matériau de la pièce. La pénétration dans cette couche dure provoque une augmentation instantanée du couple de coupe, endommageant les plaquettes de coupe dès le premier filet.
Nous inspectons minutieusement l'usure des forets afin d'éviter tout perçage par extrusion avant le filetage. Nous optimisons également le diamètre des avant-trous en le rapprochant de la limite supérieure de tolérance, en visant un engagement du filetage de 60 à 70 %. Un léger agrandissement du trou permet d'obtenir la résistance à l'arrachement requise tout en réduisant les contraintes importantes sur les bords. Ce simple réglage offre à votre fraise à fileter le dégagement nécessaire pour un cisaillement précis de la pièce.
Étude de cas : Comment tripler la durée de vie des outils de fraisage lors de l'usinage de filetages M6 dans SKD11
La théorie en laboratoire ne vaut rien tant que les paramètres ne sont pas testés sous les charges réelles de la broche. L'association de microchanfreins, de revêtements minces, de trajectoires de roulage et de la lubrification minimale (MQL) permet de créer un système de coupe intégré. Il est rare d'avoir besoin de nouvelles machines-outils pour résoudre un problème récurrent de casse d'outils. Un simple nettoyage rigoureux et systématique des erreurs de réglage, souvent invisibles, tout au long de votre flux de production actuel suffit.
L'élimination de l'écrouissage des trous, la réduction du faux-rond de la broche et le fractionnement des passes protègent les dents de coupe des chocs. L'application directe de cette méthode aux pièces de production traitées thermiquement réduit considérablement le coût des outils de coupe. Plus important encore, elle garantit une constance de fabrication, offrant ainsi un gain tangible et mesurable de la durée de vie des fraises à fileter sur de longues séries de production.
Résolution des problèmes liés aux goulots d'étranglement : l'expérience d'un fabricant européen de moules avec les fraises à filetage CNC
Un atelier allemand de moules de précision rencontrait des difficultés pour réaliser des trous borgnes M6 dans de l'acier SKD11 trempé sous vide à HRC65. La profondeur était de 12 mm. Les machinistes utilisaient des mandrins à pinces ER20, des fraises à longues goujures, des trajectoires de plongée radiales rectilignes et un arrosage abondant. Dès le huitième trou, chaque fraise à fileter CNC s'ébréchait fortement. Les calibres de filetage se bloquaient à mi-profondeur, obligeant à arrêter la machine toutes les trente minutes.
Notre inspection sur site a immédiatement mis en évidence trois points critiques. Premièrement, les comparateurs à cadran ont révélé un faux-rond dynamique de 0.012 mm à la pointe de l'outil, surchargeant une seule dent. Deuxièmement, l'arrosage excessif a provoqué un choc thermique violent, fissurant l'interface du revêtement. Troisièmement, l'entrée radiale rectiligne a généré des pics de couple importants qui ont brisé les dents en carbure. L'ensemble du processus détruisait l'outillage avant même que l'usure réelle ne puisse se produire.
Comparaison de l'usure et de la durée de vie réelle de l'outil après la transition vers une stratégie d'entrée hélicoïdale/en arc à trois passes et des vitesses et avances de fraisage de filetage optimisées
Nous avons optimisé le montage avec des porte-outils à frettage à faible porte-à-faux, limitant le faux-rond à moins de 0.002 mm. L'arrosage par aspersion a été remplacé par de l'air froid sec à 0.4 MPa et une lubrification minimale (MQL) à base végétale. Les entrées linéaires ont été abandonnées au profit d'arcs de rotation à 180° sur trois passes (55 %, 35 % et 10 %). Enfin, nous avons recalculé les vitesses et avances de fraisage du filetage, abaissant la vitesse de coupe à 32 m/min avec des charges de copeaux périphériques adéquates.
Les résultats ont été immédiats : l’écaillage des dents a complètement disparu, remplacé par une usure régulière et uniforme sur toutes les goujures. La durée de vie des outils est passée de 8 à 28 trous par outil, soit plus de trois fois supérieure, avec un taux de réussite de 100 % au contrôle de filetage. Si vous rencontrez des problèmes de casse de fraises dans les aciers à outils de dureté supérieure à 60 HRC, vérifiez le faux-rond, éliminez l’échauffement excessif et adoucissez l’impact à l’entrée. Envoyez-nous les données relatives au matériau de votre pièce, aux tolérances de perçage ou à votre cycle de production, et nous vous aiderons à optimiser vos paramètres.