



Dans l'usinage de précision CNC, travailler l'acier trempé (HRC 45 et plus) est notoirement difficile. La dureté du matériau et les efforts de coupe élevés qui en résultent exigent des outils dotés d'une résistance à l'usure et d'une stabilité d'usinage exceptionnelles. Les fraises universelles conventionnelles s'usent rapidement, ce qui entraîne une baisse de productivité, une altération de la précision des pièces et une flambée des coûts. Choisir des fraises hautes performances adaptées est donc essentiel pour améliorer à la fois l'efficacité et la qualité.
Les fraises en carbure monobloc hautes performances sont particulièrement appréciées pour les applications exigeantes telles que la fabrication de moules, l'usinage de pièces de précision et l'usinage de l'acier traité thermiquement. Leur excellente résistance à la chaleur, leurs propriétés anti-écaillage et leur stabilité à l'usinage les rendent idéales pour les conditions difficiles comme l'usinage à sec, le refroidissement par brouillard d'huile et l'usinage à grande vitesse. Que ce soit en ébauche (où une évacuation des copeaux et une rigidité optimales sont essentielles) ou en finition (où des finitions miroir et des tolérances serrées sont requises), des fraises de haute qualité sont des outils décisifs pour obtenir des résultats optimaux.
Cet article allie expérience pratique et connaissances techniques pour vous guider dans la sélection scientifique des meilleures fraises hautes performances en fonction de la dureté du matériau, des capacités de la machine-outil, des méthodes de coupe et des exigences du procédé. Nous analysons des facteurs clés tels que le matériau de l'outil, le revêtement, la conception des arêtes et la géométrie pour vous aider à élaborer une stratégie d'usinage de l'acier trempé efficace, stable et rentable.

Pourquoi le traitement de l'acier trempé nécessite des fraises hautes performances
L'acier trempé est largement utilisé dans les moules, les pièces structurelles de précision et les composants mécaniques à forte charge. Sa dureté et sa résistance élevées améliorent la durabilité des pièces, mais augmentent l'usure des outils et la difficulté d'usinage. Pour garantir l'efficacité, la qualité de surface et la longévité des outils, des fraises hautes performances sont indispensables.
Plage de dureté typique de l'acier trempé (HRC 45–65) et défis de traitement
L'acier trempé, généralement traité thermiquement, a une dureté comprise entre 45 et 65 HRC, ce qui en fait un matériau difficile à usiner. À mesure que la dureté augmente, les efforts de coupe augmentent fortement, ce qui accélère l'usure de l'outil, l'écaillage ou la déformation plastique. De plus, la faible conductivité thermique de l'acier trempé entraîne une concentration de chaleur sur l'arête de coupe, ce qui accélère l'oxydation et la fatigue thermique en cas de mauvaise dissipation.
L'usinage à grande vitesse (UGV) et les conditions de coupe à sec augmentent encore ces risques. Les fraises standard sont souvent défaillantes sous de telles contraintes thermiques et mécaniques, ce qui entraîne un usinage instable, des brûlures de surface ou des rebuts de pièces. Par conséquent, des fraises hautes performances offrant une dureté rouge, une résistance à l'usure et une stabilité thermique supérieures sont essentielles pour ces applications.
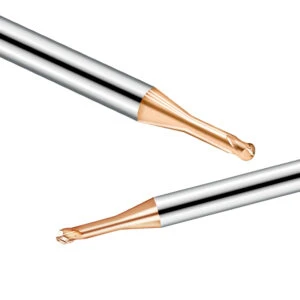
Résistance à l'usure et stabilité du traitement : fraises ordinaires et hautes performances
Comparées aux fraises standard, les fraises en carbure monobloc hautes performances bénéficient de substrats et de technologies de revêtement avancés. Les fraises classiques utilisent généralement du carbure de tungstène à usage général (par exemple, YG6, K40), qui s'use rapidement et présente une faible stabilité thermique sur l'acier trempé.
En revanche, les outils haute performance utilisent des substrats en carbure à grains ultrafins associés à des revêtements PVD/CVD avancés tels que AlCrN, TiSiN ou diamant CVD, améliorant considérablement la résistance à l'usure et à la chaleur. Leurs traitements d'arêtes optimisés, leurs angles d'hélice variables et leurs structures de noyau renforcées réduisent les vibrations et la casse de l'outil, offrant ainsi une meilleure stabilité d'usinage et un meilleur contrôle dimensionnel, essentiels pour l'usinage de l'acier moulé et de l'acier traité thermiquement.
Pourquoi l'utilisation de fraises hautes performances améliore efficacement la durée de vie et l'efficacité de l'outil
Lors de l'usinage de l'acier trempé, la durée de vie de l'outil et l'efficacité de coupe sont souvent incompatibles. Les fraises conventionnelles nécessitent des changements fréquents, ce qui augmente les coûts et réduit la disponibilité des machines. Les fraises hautes performances prolongent les cycles de coupe en améliorant la résistance des arêtes et l'évacuation des copeaux, minimisant ainsi les changements d'outils et maximisant la productivité.
Grâce à des matériaux haut de gamme et à une fabrication de précision, ces fraises supportent des vitesses et des avances plus élevées, s'adaptant parfaitement aux stratégies d'usinage à grande vitesse, à sec ou par brouillard d'huile. Par exemple, l'usinage d'acier pour moules HRC 60 avec des fraises hautes performances réduit non seulement l'usure, mais améliore également l'état de surface jusqu'à Ra 0.2–0.4, répondant ainsi aux exigences de précision les plus strictes.
Ainsi, le déploiement de fraises de haute qualité est une voie clé vers une production stable, une assurance qualité et un contrôle des coûts dans l'usinage des matériaux durs.
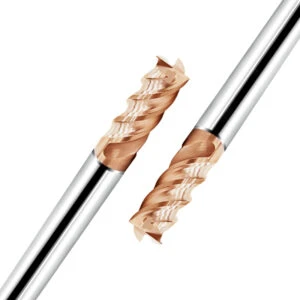
Cinq facteurs clés à prendre en compte lors de la sélection de fraises hautes performances
L'usinage efficace des aciers trempés (aciers à outils HRC 55-65, alliages traités thermiquement) repose sur une sélection rigoureuse des outils, alliant productivité, qualité des pièces et coût. Au-delà de la marque ou du prix, une connaissance approfondie du matériau, de la structure, de la géométrie et des revêtements des outils est essentielle.
Matériau : Pourquoi choisir des fraises en carbure monobloc hautes performances ?
Le substrat en carbure constitue le cœur de l'outil. Les carbures de tungstène traditionnels (YG6, K40) manquent souvent de résistance à la chaleur et de ténacité, ce qui entraîne des écaillages ou des fractures lors de la coupe de l'acier trempé. Les fraises en carbure monobloc hautes performances utilisent des substrats à grains ultrafins avec des teneurs optimisées en cobalt et en éléments rares, offrant une dureté à rouge, une résistance à la compression et une ténacité supérieures.
Cela garantit de faibles taux d'usure, même à des vitesses et températures élevées, ce qui est idéal pour la coupe à sec continue et le fraisage latéral exigeant. Pour l'acier à mouler HRC 60+, le carbure de qualité supérieure est essentiel pour une efficacité élevée et une longévité accrue de l'outil.
Revêtement : Performances des revêtements TiAlN, AlCrN et diamant CVD
Les revêtements définissent la résistance à l'usure et la stabilité thermique. Les températures de coupe dépassent souvent 800 °C lors de l'usinage de l'acier trempé, ce qui nécessite une protection robuste.
-
Le TiAlN excelle en matière de résistance à l'oxydation thermique, ce qui le rend adapté à la découpe à grande vitesse, à sec ou par brouillard d'huile, des cavités de moules durs.
-
L'AlCrN offre une protection thermique et anti-adhérence supérieure, idéale pour le fraisage d'ébauche à avance rapide et les aciers de dureté moyenne à élevée.
-
Les revêtements diamant CVD , bien que coûteux, offrent une dureté et une résistance à l'usure inégalées pour les carbures cémentés et les matériaux de métallurgie des poudres, adaptés à l'usinage de l'acier traité thermiquement en cycle long.
La sélection de revêtements adaptés à la dureté du matériau et à la stratégie de refroidissement est essentielle pour les performances.
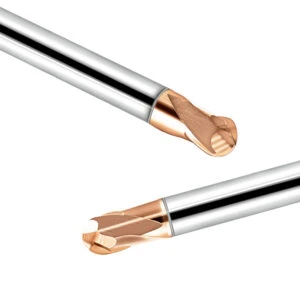
Conception des bords : caractéristiques anti-écaillage telles que les filets, les chanfreins et les micro-bords
Les arêtes des outils sont soumises à d'intenses contraintes mécaniques et thermiques. Une mauvaise conception des arêtes entraîne des microfissures et des écaillages. Les traitements courants incluent :
-
Rayon d'angle : Réduit la concentration des contraintes, améliore la durabilité des bords.
-
Chanfreiner les bords : Renforce les bords, idéal pour l'ébauche.
-
Traitements de micro-arêtes : Réduction des forces de coupe, amélioration de l'état de surface lors des passes de finition.
Ces raffinements de micro-géométrie empêchent les dommages dus à la fatigue, maintenant ainsi la netteté lors de la coupe de l'acier dur.
Angle d'hélice et nombre de dents : équilibre entre l'évacuation des copeaux et la qualité de surface
L'angle d'hélice a un impact sur la charge de coupe, le flux de copeaux et la finition.
-
Les angles d'hélice moyens (35°–45°) conviennent aux aciers HRC 50–65, équilibrant l'évacuation des copeaux et la stabilité de coupe.
-
Les outils d'ébauche privilégient 2 à 3 cannelures pour un espace de copeaux suffisant et une réduction de la chaleur.
-
Les outils de finition utilisent 4 à 6 cannelures pour améliorer la finition de surface et la précision dimensionnelle.
Les fraises à hélice moyenne et hautes performances offrent un équilibre entre efficacité et qualité.
Optimisation de l'espace et de la rigidité des copeaux : les clés de la conception de fraises hautes performances
L'acier dur produit des copeaux tenaces et continus, sujets à l'encrassement. Un espace insuffisant entre les copeaux peut entraîner des blocages, des écaillages ou des dommages de surface. Les fraises hautes performances présentent des rainures généreuses et des trajectoires d'écoulement fluides.
Des améliorations structurelles telles que des noyaux épaissis, des tiges à double section et des revêtements absorbant les chocs réduisent les vibrations et les bavardages, garantissant un fraisage stable des cavités profondes, un nettoyage des coins et une finition des contours.
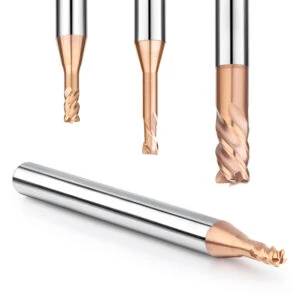
Performances réelles des fraises de haute qualité dans le traitement de l'acier trempé
Avec la généralisation des aciers trempés dans l'usinage CNC de précision, la durée de vie des outils et la stabilité des processus sont des facteurs clés d'efficacité et de maîtrise des coûts. Pour les aciers HRC 60+, les fraises de haute qualité minimisent l'usure tout en préservant l'état de surface et la précision, que ce soit à sec ou sous brouillard d'huile.
Usure réduite lors de la coupe à sec continue et du refroidissement par brouillard d'huile
Les températures de la zone de coupe sont extrêmement élevées lors de l'usinage de l'acier trempé, surtout sans arrosage. Les fraises ordinaires subissent oxydation, brûlures d'arêtes et fissures, réduisant ainsi leur durée de vie et leur qualité.
Les fraises carbure hautes performances de SAMHO associent des matrices carbure micro-grains à des revêtements TiAlN/AlCrN durables pour résister à la coupe à sec continue et au MQL. Elles résistent à l'oxydation et aux fissures thermiques, présentent une faible usure et permettent une coupe stable.
Largement utilisés sur les aciers traités thermiquement HRC 60 et les aciers de travail à froid D2, ces outils surpassent les fraises à usage général, offrant une durée de vie plus longue et des bords plus nets dans des conditions de fraisage latéral exigeantes et à grande vitesse.
Étude de cas : Comparaison de la durée de vie des outils sur l'acier à mouler HRC 60
Dans un atelier de moulage automobile, les fraises à revêtement conventionnel ne traitaient que 8 à 10 pièces par outil, avec des problèmes de noircissement de surface et de dérive dimensionnelle.
Le remplacement de ces outils par des fraises haute performance à 4 dents de la série SAMHO HG a permis d'accroître leur durée de vie de plus de 120 %, avec une moyenne de 20 à 24 pièces usinées par outil sous refroidissement par brouillard d'huile. La rugosité de surface est restée comprise entre Ra 0.4 et 0.6 µm, répondant ainsi aux exigences d'usinage par électroérosion et de polissage.
Ce succès est dû à une passivation précise des bords et à des revêtements épais en AlCrN offrant une excellente stabilité anti-écaillage et thermique, idéale pour le fraisage continu à grande vitesse des aciers durs.
Usinage à grande vitesse (HSM) et CNC multi-axes avec outils hautes performances
Les CNC multi-axes (par exemple, les centres d'usinage à 5 axes) nécessitent des outils dotés d'un équilibre dynamique, d'une rigidité et d'une stabilité thermique exceptionnels en raison de parcours d'outils complexes et contraints.
Les angles d'hélice optimisés et la conception des rainures à copeaux de SAMHO réduisent l'encrassement des copeaux et les vibrations lors de l'usinage en cavités profondes. Les arêtes arrondies ou les angles R minimisent les changements d'outils et améliorent l'efficacité de l'usinage en continu.
Par exemple, en usinant des cavités de moule HRC 62 après trempe à Vc = 180–220 m/min et Fz = 0.04–0.06 mm/dent, les outils SAMHO offrent une efficacité élevée, une excellente qualité de surface et une faible usure de l'outil, démontrant les avantages des fraises de haute qualité dans des environnements multi-axes exigeants.

Comment configurer une solution de fraise haute performance adaptée au scénario d'application
Lors de l'usinage d'aciers à haute dureté ou de matériaux traités thermiquement, le choix de l'outil ne doit jamais suivre une approche unique. Différentes applications, telles que l'ébauche, la finition, le rainurage, le fraisage d'empreintes et le profilage de contours, exigent des caractéristiques spécifiques de l'outil en termes de conception des arêtes, de nombre de goujures, de revêtement et de géométrie d'évacuation des copeaux. De plus, la rigidité de la machine, la capacité de la broche et les méthodes de refroidissement influencent considérablement les performances de l'outil. Seule une adaptation de l'outil à chaque application permet d'exploiter pleinement le potentiel des fraises hautes performances.
Ébauche et finition : structure d'outil recommandée et correspondance des paramètres
Étape d'ébauche :
- Objectif : Enlèvement rapide de matière
- Caractéristiques recommandées :
- Conception à 2 ou 3 cannelures avec de grandes rainures pour une meilleure évacuation des copeaux et une meilleure dissipation de la chaleur
- Noyau renforcé pour une plus grande rigidité à la flexion
- Revêtements AlCrN ou TiSiN pour une résistance élevée à la chaleur lors de coupes à sec prolongées
- Paramètres de coupe : Profondeur de coupe plus élevée (ap), vitesse de broche modérée pour maximiser le taux d'enlèvement de matière (MRR)
- Exemple d'outil : Fraises d'ébauche de la série SAMHO HG pour aciers moulés HRC60
Étape finale :
- Objectif : État de surface et précision dimensionnelle
- Caractéristiques recommandées :
- Outils à 4 ou 6 cannelures avec rainures à copeaux plus petites pour une coupe uniforme
- Conceptions à micro-bords ou à bords polis pour réduire la résistance à la coupe
- Extrémités à rayon ou à bout sphérique pour la précision des coins du moule et la qualité de surface
- Paramètres de coupe : Vitesse élevée, faible profondeur de coupe pour une rugosité de surface optimale
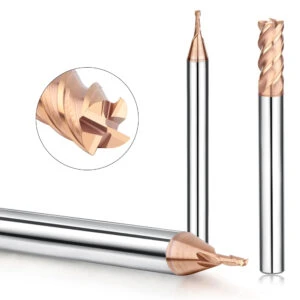
Différences de sélection d'outils : rainurage, fraisage de cavités et profilage de contours
Encochage et mise en poche :
- Défis : espace limité, accumulation de copeaux et de chaleur
- Outils recommandés :
- Outils à 2 ou 3 dents avec longue portée
- Arêtes de coupe chanfreinées et tranchantes pour une meilleure pénétration
- Conception robuste d'évacuation des copeaux
- Utiliser un refroidissement par brouillard ou par air soufflé
- Revêtements préférés : TiAlN ou AlTiCrN pour la résistance à l'oxydation
Fraisage de cavités :
- Défis : Cavités profondes, géométries variables, vibrations
- Outils recommandés :
- Fraises à bout sphérique ou à rayon d'angle
- Longueur de coupe courte, tige longue pour une portée profonde
- Équilibrage dynamique élevé pour les applications HSM
- Revêtements préférés : diamant CVD ou AlCrN pour une durée de vie prolongée de l'outil
Profilage des contours :
- Défis : Tracés de précision, bords sans bavures
- Outils recommandés :
- Outils à 4 ou 6 dents avec des tranchants fins
- Angles d'hélice moyens pour un équilibre entre évacuation des copeaux et rigidité
- Tiges rectifiées avec précision compatibles avec les broches à grande vitesse
Sélectionnez le type d'outil approprié en fonction de la rigidité de la machine et de la vitesse de la broche
Machines à haute rigidité (par exemple, portique, CNC 5 axes) :
- Peut accueillir de longs porte-à-faux et des outils à avance élevée à plusieurs cannelures
- Idéal pour les fraises en carbure monobloc utilisées dans le fraisage à grande avance ou à grande vitesse
Machines légères ou à faible rigidité :
- Nécessite des outils courts et amortissant les vibrations
- Recommandé : Outils de petit diamètre, à faible nombre de cannelures et à micro-bords
- Convient aux pièces à parois minces ou aux petites cavités
Faible vitesse de broche (≤ 10,000 XNUMX tr/min) :
- Utilisez des outils tranchants à 2 cannelures avec de grandes rainures pour éviter l'accumulation de chaleur et le colmatage des copeaux.
Vitesse de broche élevée (≥ 15,000 XNUMX tr/min) :
- Convient aux outils multi-flûtes, micro-tranchants et équilibrés dynamiquement
- Idéal pour les applications HSM telles que la finition miroir et le contournage précis

Problèmes courants et malentendus : avez-vous vraiment choisi la bonne fraise haute performance ?
Même avec des matériaux, des revêtements et des géométries d'outils haut de gamme, les utilisateurs rencontrent parfois des problèmes tels qu'une durée de vie réduite, l'écaillage ou la décoloration de la surface. Souvent, le problème ne vient pas de l'outil lui-même, mais d'une sélection, de paramètres d'usinage, de compatibilité des équipements ou de stratégies de refroidissement inadaptés.
Pourquoi les outils hautes performances peuvent être sous-performants : sélection et paramètres
Les utilisateurs achètent souvent des fraises haut de gamme en espérant une durée de vie accrue, mais ne constatent que des gains marginaux. Dans de nombreux cas, les outils sont inadaptés à l'application ou utilisés avec des paramètres sous-optimaux :
- Utilisation d'une ébauche à 2 cannelures Fraise en bout au lieu d'une fraise à 4 cannelures avec un revêtement approprié pour la finition de l'acier HRC60, cela conduit à une défaillance prématurée des bords.
- L’application de vitesses d’avance conservatrices avec des outils hautes performances provoque un « frottement de l’outil », accélérant la fatigue thermique.
Solution:
- Consultez les fabricants d’outils ou les ingénieurs CNC pour aligner la dureté du matériau, la rigidité de la machine et les caractéristiques de l’outil avant l’achat.
Méthodes de refroidissement négligées et conception des parcours d'outils
Les outils haute performance sont conçus pour l'usinage UGV et les conditions de forte chaleur. Un refroidissement incompatible ou des parcours d'outils inefficaces compromettent les performances :
- L'utilisation d'émulsion ou d'un excès de liquide de refroidissement dans des environnements secs/MQL provoque un choc thermique et un écaillage des bords.
- Une mauvaise conception du parcours d'outil entraîne des charges déséquilibrées et une surchauffe localisée.
- L'absence de stratégies de réduction dans les cavités profondes entraîne un colmatage des copeaux et une défaillance de l'outil.
L'optimisation nécessite la synchronisation de la structure de l'outil, de la stratégie de refroidissement et de la conception du parcours d'outil.
Haute performance ≠ Usage général : éviter les mauvaises applications
Confondre les outils haute performance avec des outils à usage général conduit à des inefficacités :
- L'utilisation d'outils revêtus sur de l'aluminium ou du cuivre provoque l'adhérence des copeaux et des bords émoussés.
- L'utilisation d'outils à grande avance et à longue portée sur des machines à faible rigidité entraîne des vibrations et une défaillance de l'outil.
- L’utilisation d’outils haut de gamme pour l’acier à faible dureté entraîne un surinvestissement sans gain de performance.
Les outils hautes performances sont conçus pour des applications spécifiques et exigeantes, et non pour une utilisation universelle.

L'amélioration de l'efficacité de l'usinage de l'acier trempé commence par la sélection de la bonne fraise
L'usinage de l'acier trempé présente des défis techniques majeurs liés aux propriétés des matériaux, aux conditions de coupe et aux contraintes des équipements. Une sélection rigoureuse de fraises hautes performances est essentielle pour prolonger la durée de vie des outils, réduire les coûts et améliorer la qualité des pièces.
Des outils de haute qualité font partie d'une optimisation du système
Les outils haut de gamme utilisent des matériaux et des revêtements avancés, mais doivent s'adapter à la rigidité de la machine, aux paramètres du processus et à la stratégie de parcours d'outil. Seule l'intégration de ces outils dans un système d'usinage global permet d'exploiter pleinement leur potentiel pour des résultats constants, efficaces et fiables.
Associez la machine, le matériau et le processus pour obtenir des résultats stables et rentables
Le choix d'un outil efficace va au-delà de l'outil lui-même. L'évaluation de la rigidité de la machine, de la dureté du matériau et des stratégies de refroidissement/coupe garantit :
- Réduction de l'usure des outils et de l'écaillage des bords
- Coupe stable avec un minimum de vibrations
- Finition de surface et précision des pièces améliorées
L'adoption d'une CNC multi-axes, d'un réglage dynamique des paramètres et d'une conception appropriée du parcours d'outil améliore encore l'efficacité et la cohérence.
Choisir la fraise en bout haute performance adaptée est la première étape vers un usinage intelligent, stable et économique de l'acier trempé.
QFP
Q1 : La découpe à sec peut-elle être utilisée pour l’acier trempé ?
Oui. L'usinage à sec est de plus en plus utilisé pour réduire l'utilisation de liquide de refroidissement et l'impact environnemental. Avec des revêtements adaptés (par exemple, TiAlN, AlCrN) et des paramètres de coupe adaptés, les fraises carbure monobloc hautes performances peuvent gérer efficacement la chaleur lors de l'usinage à sec des aciers HRC55–65. Cependant, l'usinage à sec exige une grande rigidité de la machine et un contrôle précis des avances et de la profondeur de coupe.
Q2 : Combien de cannelures sont les meilleures pour la finition de l'acier au-dessus de HRC60 ?
Les fraises à 4 ou 6 dents sont idéales. Quatre dents équilibrent l'évacuation des copeaux et la qualité de surface, tandis que six dents offrent des finitions de surface supérieures et des tolérances serrées. Ces outils sont généralement dotés de micro-arêtes ou de pointes arrondies pour minimiser l'écaillage. Les paramètres doivent être compatibles avec la rigidité de la machine pour obtenir des résultats stables et de haute qualité.
Q3 : Comment savoir si une fraise haute performance correspond à la rigidité de votre machine ?
- Vérifier les spécifications : Assurez-vous que la puissance, la vitesse et le couple de la broche correspondent aux exigences de l'outil
- Porte-à-faux de l'outil : Utilisez des outils plus courts sur des machines à faible rigidité pour minimiser les vibrations
- Essais : Surveillez les vibrations, l'usure de l'outil et l'état de surface. Un broutage excessif ou une mauvaise usure indiquent une inadéquation.
Faites correspondre les spécifications de l’outil avec les capacités de la machine et ajustez le type d’outil ou les paramètres selon les besoins pour des résultats optimaux.






