



L'une des situations les plus frustrantes en atelier d'usinage se produit lors de la dernière étape de fabrication d'un insert de moule de haute précision. La pièce, déjà trempée à HRC65 après des dizaines d'heures d'usinage, se retrouve avec un taraud qui casse au fond du trou. Un opérateur essaie un outil de coupe carbure standard, mais les dents s'ébrèchent après deux rotations. Ce problème, loin d'être isolé, est récurrent et nous le résolvons pour les ateliers de moules de précision en Amérique du Nord et en Europe.
Les matériaux extrêmes comme l'acier S136, D2 ou SKD11, entièrement trempé, ne tolèrent quasiment aucune erreur. Le taraudage traditionnel engendre des taux de rebut importants, et l'élimination des outils cassés par électroérosion allonge considérablement les délais de production. Dans ces conditions, seule une fraise à fileter en carbure HRC65 dédiée, avec un substrat ultrafin submicronique et un revêtement haute température, constitue une solution fiable.
Qu'il s'agisse de réaliser des trous borgnes profonds ou de respecter des tolérances de classe 3B strictes sur des fraises à fileter UNC/UNF, chaque détail compte. Le porte-à-faux de l'outil, la charge réelle de copeaux par dent et les limites de couple de la broche déterminent directement la durée de vie de l'outil et la précision du pas de filetage.
Face à une pièce trempée coûteuse aux tolérances serrées, votre atelier a-t-il vraiment optimisé la trajectoire d'outil et la géométrie de coupe, ou prenez-vous encore le risque d'un tranchant fragile ?
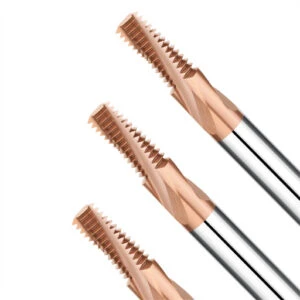
Maîtriser les composants trempés : le substrat du noyau et la rigidité des fraises à fileter pour acier traité thermiquement
Lorsque la dureté d'une pièce dépasse HRC60, le métal perd presque toute sa capacité de déformation plastique. La résistance à la coupe et les pics thermiques augmentent fortement dans la zone de coupe. De nombreux ateliers d'usinage tentent d'usiner de l'acier à outils trempé avec des paramètres conçus pour des pièces pré-trempées. Il en résulte une déviation instantanée de l'outil, des vibrations ou une rupture catastrophique du tranchant. Le choix d'une fraise à fileter adaptée à l'acier traité thermiquement nécessite un compromis entre la densité des grains de carbure et la résistance du noyau de l'outil.
Si votre broche présente un faux-rond important ou un long porte-à-faux, les fraises de conception standard fléchiront. Nous concevons nos fraises avec un diamètre de noyau important afin d'optimiser leur rigidité statique et dynamique. Nous utilisons des angles d'hélice inégaux pour réduire les vibrations harmoniques à l'entrée. Dans les matériaux HRC65, la déformation microscopique de l'outil entraîne des erreurs de conicité et des défauts de pas. La rigidité du noyau de l'outil doit toujours primer sur la largeur des goujures d'évacuation des copeaux.
Outils de fraisage de filetage en carbure monobloc pour aciers à moules HRC65 : substrats à grains ultrafins
L'usinage des aciers à outils HRC65 issus de la métallurgie des poudres ou pour travail à froid engendre des contraintes de cisaillement intenses au niveau de l'arête de coupe. Les carbures standard de 0.6 µm présentent des microfissures aux joints de grains après seulement quelques passes. Nos essais en atelier démontrent que les outils de filetage en carbure monobloc, fabriqués à partir de substrats submicroniques de 0.2 à 0.4 µm, offrent la meilleure résistance à ces contraintes. Associés à un liant au cobalt optimisé, ils confèrent la résistance à la rupture transversale (TRS) nécessaire pour éviter l'écaillage.
Même le carbure submicronique ne résiste pas à une préparation de tranchant inadéquate. Lorsque les opérateurs signalent un écaillage prématuré du tranchant, l'inspection à la loupe révèle généralement des bavures ou des arêtes extrêmement tranchantes. Nous appliquons un micro-affûtage contrôlé ou un léger chanfreinage négatif sur le tranchant. Cette micro-préparation augmente la force de coupe radiale de 3 à 5 %, mais empêche l'écaillage. Elle garantit la stabilité des profils de filetage lors de productions en grande série.
Usinage à sec à haute température et refroidissement par air pour une plus grande longévité des fraises à fileter en carbure
Inonder la zone de coupe avec un liquide de refroidissement hydrosoluble est une erreur fréquente lors de l'usinage d'aciers durs. Le contact d'un liquide froid avec une zone de coupe à 900 °C provoque un choc thermique important. Ces cycles thermiques génèrent rapidement des microfissures en forme de toile d'araignée le long du tranchant. Pour optimiser la durée de vie des outils de filetage en carbure, il est recommandé d'usiner à sec avec un jet d'air comprimé. Ce système doit être associé à un revêtement AlTiN ou nanocomposite résistant à la chaleur et supportant des températures supérieures à 1100 °C, afin que les copeaux évacuent la chaleur.
La géométrie des cannelures contrôle l'évacuation des copeaux. L'acier trempé produit des copeaux courts et cassants qui doivent être évacués immédiatement. Nous polissons les surfaces des cannelures jusqu'à obtenir un fini miroir, réduisant ainsi la friction lors du glissement des copeaux sur l'outil. De l'air comprimé éjecte les copeaux pulvérisés sans les tasser. Si les copeaux s'accumulent dans le trou, un nouvel usinage risque d'endommager le revêtement et d'accélérer l'usure abrasive en dépouille.
Contrôle de la déviation radiale avec une fraise à fileter en carbure pour acier S136 et D2/SKD11
Les aciers inoxydables trempés pour moules, comme le S136, allient une résistance à la traction élevée à une dureté abrasive, tandis que les aciers D2 et SKD11 contiennent de gros carbures de chrome. Ces deux aciers génèrent d'importantes forces latérales lors du filetage par fraisage. La défaillance la plus fréquente d'une fraise à fileter en carbure pour l'acier S136 est une déviation radiale excessive lors des passes uniques. Ceci crée un trou conique – large en haut et étroit en bas – provoquant le blocage de la jauge de contrôle à mi-chemin.
Nous recommandons plusieurs passes radiales avec enlèvement de matière uniforme. Dans la mesure du possible, maintenez le porte-à-faux de l'outil (rapport L/D) en dessous de 2.5. Pour les trous profonds, remplacez les fraises à profil complet par des outils à un seul point afin de réduire l'arc d'engagement radial. Trois ou quatre passes plus légères augmentent légèrement le temps de cycle, mais garantissent un diamètre primitif correct et évitent les rebuts.
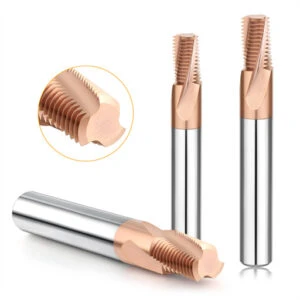
Choix pratique des outils : comparaison en atelier des fraises à fileter à une seule dent et à denture complète
Un débat classique se joue en atelier : les programmeurs préconisent des outils à plusieurs dents et à profil complet pour réduire les temps de cycle, tandis que les machinistes travaillant des blocs trempés signalent d'importantes vibrations et déformations. Dans notre assistance technique auprès de dizaines d'ateliers, aucune solution ne s'impose définitivement. Le choix repose sur un compromis entre la surface d'engagement radial et la pression de coupe latérale. Lors de l'usinage de pièces extrêmement dures, la géométrie de l'outil détermine si le filetage respecte les tolérances ou si la pièce devient inutilisable.
Vérifiez toujours la profondeur du trou et la limite d'élasticité du matériau avant l'usinage. Un outil à profil complet réalise le filetage en une seule passe hélicoïdale à 360°. Un outil à un seul point de coupe remonte le trou pas à pas. À une dureté Rockwell C de 65, même de légères variations dans le contact de l'arc de coupe entraînent des pics importants de résistance à la coupe. La compréhension de la cinématique de l'outil est essentielle pour éviter le grippage des calibres.
Fraises à filetage à une seule dent : solutions pour les rapports L/D élevés, les trous profonds trempés et la polyvalence du pas
Lors du fraisage de trous borgnes avec un rapport L/D supérieur à 3:1 avec des plaquettes trempées, nous recommandons systématiquement l'utilisation d'une fraise à fileter à une seule dent. Son faible contact de coupe réduit considérablement les efforts de coupe latéraux, les ramenant à une fraction de ceux d'une fraise à profil complet. Ce contact à faible charge élimine les vibrations de l'outil, même avec des porte-outils longs. On obtient ainsi un filetage net et sans défaut jusqu'au fond du trou.
Outre la prévention des vibrations, les outils à un seul point offrent une flexibilité inégalée en atelier. Le profil de l'outil étant indépendant d'un pas fixe, une seule fraise permet de réaliser des pas métriques grossiers, fins ou personnalisés, à condition que l'angle de dépouille soit compatible. Dans les ateliers de moules à forte mixité et faible volume, ces fraises constituent une garantie absolue. Bien que leur interpolation vers le haut soit plus longue, elles éliminent quasiment tout risque de rebut sur les cavités profondes.
Fraises à fileter à denture complète : production par lots, tolérances de débit élevé et limites de couple de broche
Pour la production en grande série avec des profondeurs de filetage inférieures à 2×D, la fraise à fileter à denture complète reste la référence en termes de temps de cycle. Ses dents empilées axialement réalisent le filetage sur toute sa profondeur en une seule passe de 360° avec un arc d'entrée et de sortie très court. Dans le domaine des composants d'outillage automobile ou des séries de production comportant des centaines de trous taraudés, cette trajectoire d'outil rapide permet de réduire considérablement les coûts d'usinage par trou.
Cependant, les outils de précision exigent une broche performante. L'engagement simultané de plusieurs dents dans l'acier trempé génère d'importants couples tangentiels. Si votre machine utilise une broche moins puissante ou manque de couple à bas régime, le choc d'entrée provoque un retard immédiat de la broche et une distorsion du pas. Sur les lots trempés, nous réduisons la vitesse de coupe de 10 % afin de préserver le couple de la broche et d'éviter les défauts de circularité du diamètre primitif.
Résistance à la coupe et compensation du faux-rond : sélection des fraises à fileter en carbure en fonction de la rigidité de la machine
Les caractéristiques de votre machine déterminent les limites de votre outillage. Lors du choix d'une fraise à fileter en carbure pour un client, nous examinons en premier lieu la conicité de la broche et son équilibrage dynamique. Les cônes légers comme le BT30 peinent à supporter les charges radiales des fraises à plusieurs dents, ce qui entraîne un faux-rond excessif de l'outil. Les broches à double contact comme le BBT40 ou le HSK-A63 assurent le serrage rigide nécessaire pour supporter les fraises à plusieurs dents sans vibrations.
La déviation radiale de l'outil peut également être corrigée dans le programme CNC. Si votre configuration présente un léger déviation de l'outil, programmez une routine multi-passes avec des pas latéraux radiaux progressifs. Commencez par enlever la matière première, réservez 0.02 mm pour la passe de finition et ajoutez un décalage micro-conique le long de l'axe Z. L'association de ces techniques de programmation à la rigidité de votre machine garantit un ajustement précis du filetage.
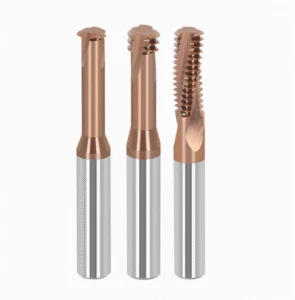
Contrôle de haute précision pour le fraisage de filetages UNC/UNF
Lors de l'exportation de pièces de précision vers les secteurs de l'aérospatiale, de l'énergie ou du médical en Amérique du Nord, les filetages UN (Unified National) sont prédominants sur les plans. Il arrive fréquemment que les ateliers traitent les filetages de classe 2B ou 3B comme des filetages métriques standard à 60°. Le résultat est prévisible : la jauge de blocage s'arrête, mais la jauge de passage se bloque à mi-course. Le filetage interne UN dans l'acier HRC65 ne tolère aucune déviation de l'outil ni aucune erreur de profil de fond.
Les filetages impériaux à pas gros et à pas fin présentent des différences importantes de hauteur de pas et de nombre de dents par pouce (TPI). Cela exige une haute résolution d'interpolation de la part de la commande numérique lors des mouvements sur trois axes. Lors de nos essais sur le terrain, le respect des tolérances 3B avec une fraise à fileter en carbure UNC UNF repose sur la planification spatiale de la trajectoire d'outil. L'équilibre entre le dégagement à la racine et la pression de coupe en dépouille est déterminant pour la réussite du contrôle par machine à mesurer tridimensionnelle (MMT) dès la première pièce.
Usinage de filetages impériaux : tolérances de diamètre primitif et de crête/fond avec des fraises à fileter en carbure UNC UNF
Les filetages fins (UNF) ont un profil moins profond, concentrant les contraintes de cisaillement sur une zone d'engagement réduite. Les filetages grossiers (UNC) nécessitent des passes plus profondes en un seul point, générant un recul d'outil plus important. Pour respecter les tolérances strictes de classe 3B, n'utilisez jamais une fraise métrique à 60°. Une fraise à fileter en carbure dédiée aux filetages UNC et UNF présente des crêtes planes rectifiées avec précision et des fonds arrondis, évitant ainsi le blocage de la jauge de contrôle dû à des méplats de fond de filet incorrects.
Le retour élastique en dépouille est un autre facteur critique pour les matériaux trempés. Au lieu de programmer un diamètre primitif nominal précis, nous déportons la compensation du rayon de l'outil de 0.01 mm vers la valeur supérieure. La résistance à la coupe repousse l'outil juste assez pour que le filetage soit parfaitement positionné. Cela évite le blocage des calibres de contrôle tout en maintenant le diamètre primitif bien au-dessus des limites de tolérance.
Filetages de fond dans les trous borgnes : conception du jeu et prévention de l’écaillage
Les plans des blocs collecteurs et des plaques de moule exigent souvent une profondeur de filetage maximale jusqu'à la pointe du foret. Les opérateurs plongent fréquemment l'outil de coupe verticalement, ce qui provoque un choc de la dent inférieure contre les copeaux ou le cône du foret. Pour les trous borgnes étroits, la conception des outils doit comporter une contre-dépouille sur la face inférieure et un chanfrein minimal à l'extrémité. Cette conception compacte permet de maintenir l'espace non fileté au fond inférieur à 0.5 pas.
La trajectoire de l'outil doit éviter de pénétrer directement dans le fond du trou. Veillez à toujours laisser un jeu de 0.3 à 0.5 mm entre la pointe de l'outil et le fond pré-percé. Ne laissez jamais la face de l'outil frotter contre les copeaux ou le cône percé. Si le dessin exige un filetage plat, effectuez d'abord un perçage à fond plat en carbure pour dégager le siège avant d'utiliser la fraise à fileter.
Interpolation hélicoïdale par couches : engagement en douceur et rétraction sans entaille
L'acier trempé s'effrite instantanément si l'outil pénètre directement dans la paroi. Programmez toujours une entrée en arc tangentiel lisse à 90° ou 180° par interpolation hélicoïdale. Cela permet une augmentation progressive de l'épaisseur des copeaux, de zéro à la charge cible. Pour les aciers de dureté supérieure à 60 HRC, divisez la coupe radiale en trois ou quatre passes : ébauche, semi-finition et une passe de finition pour répartir uniformément les efforts de coupe.
Les trajectoires de retrait d'outil requièrent la même attention. Les programmeurs novices ont souvent tendance à ramener l'outil directement au centre le long des axes X et Y juste après la coupe. Toute déviation résiduelle de l'outil entraîne un frottement de la fraise sur le flanc fini, ce qui creuse le diamètre primitif. Il est impératif de toujours quitter la paroi avec un arc de sortie tangentiel, de revenir au centre, puis d'effectuer une sortie rapide le long de l'axe Z.
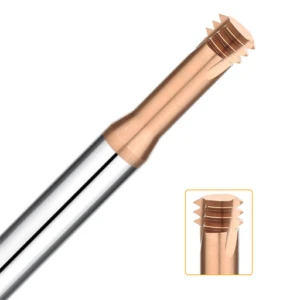
Bibliothèques de paramètres de coupe et optimisation en atelier : application pratique des vitesses, avances et trajectoires d’outil pour les fraises à fileter en carbure
Nombreux sont les opérateurs qui, par réflexe, utilisent les vitesses catalogue pour usiner des matériaux trempés, pour ensuite constater un recuit des outils ou entendre des grincements de broches. Lors de l'optimisation des fraises à fileter en carbure , l'erreur la plus fréquente consiste à négliger la conversion d'avance circulaire interne. Les commandes numériques calculent l'avance au centre de l'outil, et non à son bord. Négliger la compensation de la trajectoire d'outil sur les petits alésages multiplie la charge de coupe réelle jusqu'à trois fois les valeurs programmées.
L'usinage de pièces trempées exige un réglage progressif et dynamique des paramètres. L'équilibrage de la broche, la rigidité des glissières et la pression de serrage de la pièce ont un impact considérable sur la durée de vie de l'outil. Nous recommandons des vitesses de coupe modérées associées à une charge de copeaux contrôlée. Il est impératif de ne jamais laisser un tranchant en carbure frotter ou polir une surface HRC65. Le frottement sans coupe provoque une fatigue rapide du tranchant et un micro-écaillage en quelques minutes.
Stratégie de passes multiples radiales : avance par dent (fz) et paramètres de passes multiples pour les matériaux à haute dureté
Réaliser un filetage complet en une seule passe sur un acier de dureté HRC60 entraîne inévitablement la rupture de l'outil. Pour les aciers à outils trempés, nous utilisons une stratégie multipasse avec 3 à 4 passes radiales. On enlève 50 % de matière à la première passe, 30 % à la deuxième, 15 % à la troisième et 5 % (environ 0.015 à 0.02 mm) lors de la dernière passe. Ce chargement progressif réduit la déformation de l'outil au strict minimum.
L'avance par dent ( fz ) est déterminante pour la réussite de l'usinage de pièces à haute dureté. Nous insistons toujours auprès des machinistes : il ne faut jamais réduire fz de façon excessive. Si l'avance descend en dessous de 0.005 mm par dent sur les couches trempées, le tranchant frotte au lieu de couper. Le frottement augmente brusquement, provoquant l'érosion du revêtement. Maintenir une charge de copeaux régulière et constante garantit un cisaillement efficace et une bonne dissipation de la chaleur.
| Passe d'usinage | Stock radial retiré (ae) | Vitesse de coupe Vc (m/min) | Avance par dent fz (mm/z) | Objectif du processus |
| Passe 1 : Débroussaillage | 50 % de la profondeur totale du filetage | 35 – 45 | 0.015 – 0.025 |
Roulement en arc doux, enlève le matériau de noyau épais
|
| Passage 2 : Demi-finition | 30 % de la profondeur totale du filetage | 40 – 50 | 0.015 – 0.020 |
Régule la épaisseur des parois, stabilise la charge de coupe
|
| Étape 3 : Profilage | 15 % de la profondeur totale du filetage | 40 – 50 | 0.010 – 0.015 |
Définit le diamètre primitif exact, élimine la conicité des parois
|
| Passage 4 : Passage de printemps | 5 % (environ 0.02 mm) | 45 – 55 | 0.005 – 0.008 |
Nettoie les bavures microscopiques, assure l'ajustement de la jauge
|
Évaluation pratique des systèmes de serrage d'outils : l'impact des mandrins à frettage et hydrauliques sur la rugosité de surface du filetage
Si vous utilisez des mandrins à pinces ER standard pour les petites fraises à fileter en acier trempé, remplacez-les immédiatement. Ces mandrins présentent fréquemment un faux-rond dynamique supérieur à 0,01 mm à haut régime. Dans une barre d'acier de dureté HRC 65, ce faux-rond contraint une seule dent à supporter la totalité de la force de coupe. Nous constatons régulièrement des outils qui se brisent en quelques secondes, simplement parce qu'une dent est surchargée par un faux-rond.
Les porte-outils à frettage et les mandrins hydrauliques de haute précision sont indispensables. Les porte-outils à frettage offrent une rigidité extrême et un profil mince pour un accès aisé aux cavités les plus étroites. Les porte-outils hydrauliques amortissent les harmoniques de haute fréquence, créant ainsi des flancs de filetage d'une régularité exceptionnelle. Réglez votre montage d'outils avec précision et maintenez le faux-rond à la pointe inférieur à 0.003 mm. Cette simple étape permet d'éviter les marques de vibration et les crêtes de filetage irrégulières.
Contrôle de filetage défaillant ? Dépannage des déformations de profil et des défauts de conicité
Lorsque la jauge de blocage s'arrête mais que la jauge de passage se bloque après deux tours, ne modifiez pas le pas programmé. Le pas du filetage est rarement incorrect ; la déviation de la tige de l'outil provoque une conicité du trou au fond. La solution est simple : programmez une compensation de conicité inverse dans votre sous-programme, ou effectuez une passe de ressort à profondeur nulle le long du même parcours pour éliminer la matière déviée.
Si la jauge de conformité entre en contact mais que la jauge de déviation dépasse les trois quarts, la passe de finition a dévié ou arraché la crête. Des arêtes émoussées génèrent une pression élevée qui propage le métal et forme des bavures, déformant le diamètre primitif. Si le contrôle de déviation échoue, vérifiez que le soufflage d'air élimine bien les copeaux accumulés dans l'alésage, puis contrôlez le jeu axial de la machine pendant l'interpolation circulaire.
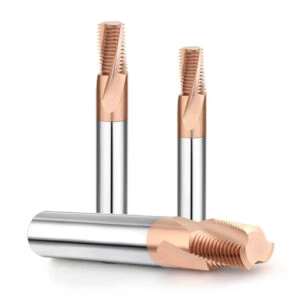
Achats B2B et évaluation technique : Liste de contrôle pour obtenir des devis précis de fraises à fileter en carbure
Dans le cadre de notre assistance technique, la demande la plus complexe est une demande de devis vague du type : « Devis pour une fraise à fileter M6 pour acier trempé ». Sans indication de la dureté du matériau, du rapport profondeur/diamètre du trou et des spécifications de la broche de la machine, un devis rapide risque fort de vous causer des problèmes d'outillage. Pour obtenir un devis précis pour une fraise à fileter en carbure, une concertation technique préalable entre vos ingénieurs et notre équipe d'outillage est indispensable.
Un examen technique structuré permet d'éviter les coûts liés aux essais et erreurs avant l'usinage des métaux. Si vous usinez des aciers à moules trempés, des superalliages aérospatiaux ou de l'acier inoxydable trempé, examinez votre configuration de manière systématique. Vérifiez la certification du traitement thermique de la pièce, les limites de faux-rond de la broche et les exigences spécifiques de dégagement du col. Une vérification approfondie des paramètres en amont garantit le bon fonctionnement de votre outil de coupe dès le premier essai.
Éviter les erreurs de sélection : Tolérances clés et paramètres de dureté à vérifier avant de demander un devis pour une fraise à fileter en carbure
Les erreurs d'outillage proviennent généralement de spécifications de dureté génériques. Une pièce à HRC 58 se comporte très différemment d'une pièce à HRC 65 en termes de résistance au frottement latéral et d'abrasion du carbure. De même, un jeu standard métrique 6H diffère considérablement d'un ajustement de classe 3B utilisé dans l'aérospatiale. Avant de demander un devis pour une fraise à fileter en carbure, vérifiez les spécifications exactes de votre plan : s'agit-il d'un jeu standard ou d'un ajustement serré du diamètre primitif soumis à la fatigue cyclique ?
Si vous usinez des aciers S136, D2 ou des aciers pour travail à froid d'une dureté supérieure à HRC60, veuillez préciser la profondeur de filetage requise et la limite du fond du trou pilote. Cela nous permettra de déterminer s'il faut concevoir une âme épaisse pour une meilleure rigidité de la poutre ou ajuster la géométrie des dents de flanc pour compenser le retour élastique du matériau. La précision des plages de dureté, des rapports profondeur/diamètre et des normes de contrôle dimensionnel permet d'éliminer les rebuts de production avant le lancement de l'usinage en série.
Personnalisation des fraises à fileter en carbure pour les marchés occidentaux : considérations clés relatives aux pas non standard et au dégagement important du col
Dans les matrices d'emboutissage et les blocs collecteurs pour l'automobile, les machinistes sont fréquemment confrontés à des cavités étagées, des entrées angulaires ou des rainures de dégagement étroites. Les collets d'outils standard frottent souvent contre les épaulements des cavités. Lorsque les outils standard sont insuffisants, la conception de fraises à fileter en carbure sur mesure exige un compromis entre la longueur du collet et la rigidité dynamique de l'outil. Un allongement du collet de seulement 5 mm augmente exponentiellement les moments de flexion à l'extrémité, rendant les angles de transition essentiels.
Pour l'usinage de trous profonds avec un rapport longueur/diamètre supérieur à 3:1 ou de filetages complexes à plusieurs entrées, partagez avec nous vos plans de section CAO 3D ou les détails des trous. Nous pouvons optimiser le dégagement de l'outil, ajouter des dégagements concaves aux extrémités pour éliminer les borgnes, ou ajuster l'angle d'hélice des goujures afin de réduire les vibrations dans les trous profonds. Un véritable support technique ne se limite pas à la simple fourniture de références : il s'agit de l'expertise de deux spécialistes de l'usinage qui conçoivent un système de fraisage sur mesure, adapté précisément à la broche de votre machine et à votre pièce trempée.





