



Un responsable de production d'une fonderie allemande nous a envoyé une photo : un noyau de moule de dureté 62 HRC, d'une valeur de plus de 40 000 €, était complètement détruit. Un taraud M10 s'est cassé net dans un trou borgne, et son élimination par électroérosion a altéré la précision de la paroi du trou. En plus de 16 ans d'assistance aux ateliers d'usinage en Amérique du Nord et en Europe, nous constatons ce type de panne coûteuse presque tous les mois.
Dès que la dureté de l'acier dépasse 58 HRC, le couple de taraudage augmente de façon exponentielle. L'évacuation des copeaux étant quasi inexistante, la rupture du taraud devient inévitable. C'est pourquoi, après de nombreux essais en conditions réelles, nous recommandons à nos clients d'utiliser une fraise à fileter à denture complète HRC65 pour l'acier trempé.
Contrairement au taraudage, un outil de filetage en carbure utilise une interpolation hélicoïdale pour réaliser des passes légères et intermittentes. L'air comprimé ou le liquide de refroidissement évacuent instantanément les copeaux fins, évitant ainsi les bourrages. De plus, la conception à plusieurs rangées de dents complètes permet de réaliser le filetage entier en seulement 1.5 passe, garantissant des diamètres primitifs précis (passage/non-passage) en H13, D2 ou S7 sans l'usure rapide en dépouille des outils à un seul point.
Cependant, disposer de la bonne fraise ne représente que la moitié du travail. Lors de nos essais clients, un atelier réalise plus de 350 perçages par outil, tandis qu'un autre abîme la pointe en moins de 40 perçages à cause des tolérances des avant-trous, du faux-rond de la broche ou d'erreurs de pas radial. Si vous luttez contre les rebuts dans l'acier trempé, vous est-il déjà arrivé qu'une pointe d'outil s'écaille inopinément, même en respectant scrupuleusement les vitesses et avances préconisées ?
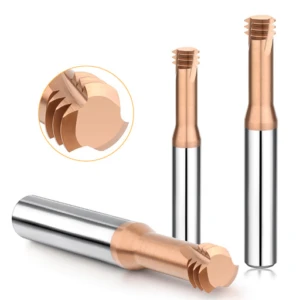
Pourquoi avons-nous remplacé les tarauds par des fraises à fileter à denture complète HRC65 sur mesure pour les aciers à moules trempés ?
Dans les ateliers de moules européens et nord-américains, un problème récurrent se pose : les pièces traitées thermiquement à 55–65 HRC nécessitent un filetage de précision. Tarauder à cette dureté est extrêmement risqué. Lorsqu’un taraud en carbure casse au fond d’un trou borgne, l’usinage par électroérosion (EDM) immobilise des heures d’atelier et endommage souvent les canaux de refroidissement adjacents, ce qui peut rendre inutilisable l’insert de moule entier.
Après des tests rigoureux sur nos propres machines et les lignes de production de nos clients, nous avons complètement abandonné les tarauds d'une dureté supérieure à 58 HRC. Nous sommes passés à des fraises à fileter sur mesure à denture complète de 65 HRC. Bien qu'une fraise à fileter coûte plus cher à l'achat qu'un taraud, l'élimination d'un seul bloc de moule mis au rebut réduit considérablement le coût par trou.
Le coût réel de la casse des tarauds de plus de 60 HRC : tests de coupe réalisés dans notre atelier
Pour prouver les temps de cycle à un atelier de précision suisse sceptique, nous avons réalisé des essais de perçage borgne M8×1.25 sur des aciers trempés H13 (60 HRC) et D2 (62 HRC). Les tarauds en carbure revêtu ont subi une forte augmentation de la charge sur la broche dès le quatrième filet, entaillant les goujures de copeaux fragiles jusqu'à la rupture du taraud à 12 mm de profondeur. En utilisant notre fraise à fileter pour acier à outils trempé , le diamètre de coupe plus petit a permis une évacuation optimale des copeaux fins par le liquide de refroidissement, maintenant ainsi la charge sur la broche sous les 18 %.
Le fraisage de filetage ralentit-il votre cycle de production ? Les fraises à profil unique nécessitent plusieurs passes, ce qui allonge le temps d'usinage. En revanche, notre fraise à profil complet réalise le filetage en 1.5 tour d'hélice, soit environ 9 secondes par trou, seulement deux secondes de plus que le taraudage. Même en cas d'usure ou de casse de l'outil, il suffit de retirer la tige à l'aide d'une pince à épiler pour récupérer la pièce.
Caractéristiques des outils de fraisage de filetage en carbure : Comment nous éliminons le micro-écaillage
Au début, l'écaillage à la pointe de l'outil était notre principal problème avec l'acier trempé. Les ébauches standard en carbure de 0.4 micron présentaient un écaillage irrégulier après moins de 25 perçages dans de l'acier à outils M2 de 64 HRC. En collaboration avec notre fournisseur de métallurgie des poudres, nous sommes passés à un substrat submicronique de 0.2 micron contenant 10 % de cobalt, conférant ainsi au tranchant la résistance à la rupture transversale nécessaire pour supporter les coupes interrompues.
Un substrat dur ne peut à lui seul résister à la chaleur de 900 °C de la zone de coupe dans un acier de dureté 65 HRC. Après rectification de chaque fraise à fileter en carbure, nous appliquons une préparation de tranchant par micro-brossage spécifique afin d'obtenir un rayon d'arête uniforme de 0.008 à 0.012 mm. Associée à un revêtement nanocomposite AlTiSiN à haute teneur en silicium, cette géométrie permet de réaliser de manière constante plus de 300 trous taraudés par fraise dans un acier de dureté 62 à 65 HRC.
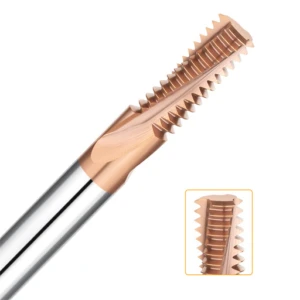
Fraise à fileter à denture complète ou à profil unique : choix pratique basé sur le temps de cycle et la précision du profil
Lors de la gestion du support technique pour les ateliers d'Amérique du Nord et d'Europe, un débat récurrent concerne le choix des fraises à fileter : fraises à denture complète ou fraises à profil unique ? Nombre d'opérateurs privilégient les fraises à profil unique pour chaque pas, ou imposent l'utilisation d'outils à denture complète sur des machines peu rigides. Il en résulte soit des temps de cycle excessivement longs, soit des forces de coupe radiales excessives qui entraînent une réduction du diamètre primitif hors tolérance.
Aucune de ces géométries ne remplace l'autre ; le choix optimal dépend des compromis nécessaires en atelier. Lors de la planification de votre processus, tenez compte du volume de production par lot, de la profondeur de filetage effective et de la rigidité du cône de broche pour prendre votre décision.
Quand une fraise à fileter à denture complète est-elle indispensable ?
Lors de l'optimisation des temps de cycle pour un fabricant nord-américain de collecteurs et de transmissions hydrauliques, nous avons constaté qu'ils réalisaient des filetages M12×1.5 dans de l'acier allié HRC60 avec une fraise à profil unique. À 45 secondes par trou, cela limitait la productivité de l'ensemble de la cellule. Après avoir vérifié leur volume de production mensuel de 1.5 000 pièces et la rigidité de leur broche HSK-A63, nous les avons remplacés par une fraise à fileter à denture complète, réalisant le profil complet en 1,5 passe hélicoïdale et réduisant ainsi le temps de cycle à moins de 8 secondes.
Au-delà de la vitesse pure, les fraises multi-rangées offrent une régularité de profil inégalée pour les productions en grande série. Grâce à l'usinage complet du pas et du rayon de fond de trou par une rectifieuse 5 axes en une seule opération, les corrections d'outillage sont rarement nécessaires une fois le trou pilote réglé. Les ateliers atteignent systématiquement un taux de réussite de première passe supérieur à 99.5 % sur les calibres de filetage Go/No-Go.
Pourquoi les outils à profil unique sont-ils les plus performants dans les trous profonds, les terrains accidentés et les configurations à faible rigidité ?
Cependant, nous n'utilisons jamais d'outils à profil complet lorsque les lois de la physique s'y opposent. Le mois dernier, un atelier de moules allemand avait besoin de fileter des filetages M16×2.0 à une profondeur de 3.5×D dans un insert de moule de dureté 62 HRC. Après avoir examiné leur plan, nous les avons dissuadés d'utiliser une fraise à profil complet et leur avons recommandé une fraise à fileter en carbure à profil unique avec un pas radial multipasse.
Les fraises à denture complète engagent simultanément toute la rangée de dents, générant des forces de coupe radiales élevées. Dès que le porte-à-faux dépasse 3×D (ou si vous utilisez une broche BT30 plus légère), cette charge radiale provoque une déviation et des vibrations de l'outil, créant ainsi un filetage conique. Une fraise à profil unique n'engage qu'une rangée de dents à la fois, sacrifiant quelques secondes supplémentaires au profit d'un contrôle précis des tolérances et de la possibilité d'usiner plusieurs diamètres avec le même pas.
Études de cas sur la haute dureté : Dépannage de l’acier à outils H13 et des filetages coniques NPT
D'après nos analyses de défaillance client, plus de 70 % des filetages trempés mis au rebut proviennent de deux types de filetages : les aciers à outils trempés à chaud et les filetages coniques 1:16 pour tuyaux d'étanchéité. Les programmeurs utilisent souvent des avances par défaut pour acier doux ou négligent de modifier l'engagement radial le long d'un cône, ce qui entraîne la mise au rebut de la première pièce.
Pour vous aider à réussir vos premiers essais, nous avons établi deux configurations de base éprouvées en atelier, issues de fonderies sous pression européennes et d'usines hydrauliques nord-américaines. Utilisez ces paramètres pour les applications de fraisage à profil complet H13 trempé et NPT comme point de départ, puis ajustez-les en fonction des spécificités de votre machine.
Outil de fraisage de filetage pour acier trempé H13 (58–62 HRC) : prévention des arêtes rapportées et des fissures thermiques
Trempé et revenu à une dureté de 58–62 HRC, l'acier H13 conserve une dureté à chaud élevée et une adhérence extrême au métal, ce qui provoque une adhérence rapide des copeaux aux cannelures ou l'apparition de fissures de fatigue thermique. Lors du réglage d'un outil de fraisage pour l'acier trempé H13 dans un atelier de fonderie sous pression italien, nous avons fixé la vitesse de coupe (Vc) entre 35 et 48 m/min et l'avance par dent (fz) entre 0.02 et 0.035 mm/z. Il est impératif de ne jamais réduire l'avance de façon excessive par précaution : le frottement contre l'acier écroui endommage rapidement le revêtement.
Le choix du liquide de refroidissement est crucial pour la réussite de l'usinage. N'utilisez jamais de liquide de refroidissement à émulsion sur l'acier H13 trempé, car le chauffage et la trempe rapides provoquent des microfissures dues au choc thermique sur les arêtes du carbure. Privilégiez plutôt un système de lubrification directe à l'huile (plus de 20 bars) ou à air froid avec lubrification minimale (MQL) pour évacuer les copeaux incandescents des trous borgnes tout en maintenant une température de coupe stable.
Élimination des marques de transition et des erreurs de conicité grâce à une fraise à fileter à profil complet NPT
Les filetages coniques s'engagent progressivement plus profondément le long d'un cône, créant une forte pression radiale qui laisse des marques visibles et des traces de fuite. Lors d'une intervention auprès d'un atelier de vannes nord-américain pour réparer des filetages NPT 1/2-14 en acier HRC60 présentant des fuites, nous avons constaté qu'un fraisage en une seule passe déformait la fraise en fond de passe, réduisant ainsi le diamètre primitif L1. En optant pour un fraisage radial en trois passes (60 % d'ébauche, 30 % de semi-finition, 10 % de finition) avec notre fraise à filetage NPT à profil complet, la déformation de la dernière passe est devenue quasi nulle.
Le choix de la trajectoire d'outil est tout aussi crucial en interpolation hélicoïdale NPT. De nombreux programmeurs plongent directement du centre du trou vers la paroi conique, créant ainsi une pointe d'impact qui endommage les arêtes de carbure dans l'acier trempé. Il est impératif de programmer une trajectoire d'entrée et de sortie tangentielle avec un rayon d'entrée d'au moins 1,2 fois le rayon de l'outil, et d'activer la compensation d'outil G41/G42 pour une transition harmonieuse.
Liste de vérification pour l'installation sur site afin de prolonger la durée de vie des fraises à fileter HRC65 de 40 %
Lors de nos diagnostics sur site dans des ateliers d'Amérique du Nord et d'Europe, nous constatons souvent un contraste frappant. Un même lot de fraises à fileter HRC65 peut produire plus de 400 trous borgnes dans un atelier de moulage, tandis qu'il s'écaille après moins de 50 trous dans un autre. Les opérateurs incriminent généralement la dureté de l'outil, mais nos comparateurs et microscopes démontrent que plus de 90 % des défaillances proviennent d'un faux-rond de serrage, d'une mauvaise orientation de l'outil ou de forets de guidage usés.
L'acier trempé ne tolère pratiquement aucune erreur : la moindre excentricité de serrage ou variation de matière est amplifiée au niveau de l'outil. Suivez notre liste de vérification de configuration, testée sur le terrain, ci-dessous, pour maîtriser ces variables et prolonger la durée de vie de vos outils de plus de 40 %.
Quatre facteurs cachés qui réduisent la durée de vie des outils de filetage : le faux-rond, le fraisage en avalant et les trous pilotes
Pour prolonger la durée de vie des fraises à fileter , commencez par mesurer la lecture totale de l'indicateur (TIR) à la pointe de l'outil. Remplacez les pinces ER standard par des porte-outils à frettage ou hydrauliques afin de maintenir le faux-rond en dessous de 0.005 mm ; tout faux-rond supérieur à 0.01 mm contraint une ou deux dents « hautes » à absorber la totalité de la charge d'impact et provoque un écaillage prématuré. De plus, programmez toujours les filetages à droite en utilisant le fraisage en opposition de phase (de bas en haut) afin que l'arête de coupe pénètre à l'épaisseur de copeau maximale au lieu de frotter contre l'acier écroui.
N'oubliez jamais non plus le foret en carbure qui réalise votre trou pilote. De nombreux ateliers utilisent le foret jusqu'à ce qu'il soit presque plat, réduisant ainsi le diamètre de l'alésage de 0.05 mm. Cette infime perte double instantanément la charge radiale sur les dents de votre fraise à fileter et casse la pointe ; vérifiez donc les alésages pilotes avec un calibre à broches toutes les 50 pièces.
Limites d'usure et réaffûtage : quand retirer un outil avant qu'il ne s'ébrèche
N’attendez jamais qu’une jauge de tolérance se bloque ou qu’un outil casse avant d’arrêter la broche. À ce stade, des fissures de fatigue internes auront déjà rendu le substrat en carbure irréparable. Apprenez à vos opérateurs à observer la couleur des copeaux et à écouter le bruit de la coupe : les copeaux normaux de dureté 60 HRC sont gris argenté ou jaune paille clair, tandis que les copeaux bleu-violet foncé accompagnés d’un crissement aigu indiquent que le revêtement est usé et qu’il faut arrêter immédiatement.
Si vous disposez d'un microscope numérique portable, définissez une ligne rouge de remplacement pour une largeur de zone d'usure en dépouille (VB) de 0.08 à 0.12 mm. Retirer la fraise avant un écaillage important protège le filetage de votre pièce et préserve le noyau en carbure. Retournée à notre atelier d'affûtage, cette fraise peut être rectifiée et revêtue à nouveau pour retrouver plus de 85 % de ses performances initiales.
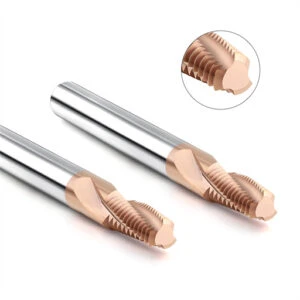
Approvisionnement direct d'usine : Fraises à fileter en carbure en gros, normes de contrôle qualité et OEM
Après avoir résolu les problèmes de casse de tarauds, d'arêtes rapportées sur les outils H13, de fuites sur les filetages NPT et de faux-rond en atelier, nous avons constaté que le dernier obstacle se situe souvent au niveau de la chaîne d'approvisionnement. De nombreuses lignes automatisées fonctionnent parfaitement lors des essais de coupe, mais présentent ensuite des dérives du diamètre primitif ou un écaillage prématuré lors des commandes de réassort. En remontant la piste, on découvre généralement un courtier qui sous-traite les commandes à différents petits ateliers utilisant des carbures de qualité variable et des tolérances de rectification différentes.
En tant que fabricant de fraises à fileter en carbure, spécialisé dans la vente en gros directe et fort de 16 ans d'expérience dans le meulage, nous savons qu'une production continue exige une stricte constance de la qualité des lots. Les fraises standard de notre catalogue couvrent environ 70 % des tâches quotidiennes, tandis que les 30 % restants – impliquant des cavités profondes, des profils personnalisés ou une dureté extrême – nécessitent une collaboration directe avec nos ingénieurs pour une solution sur mesure.
Du meulage 5 axes à l'inspection laser : maintien d'une précision de profil de ±0.005 mm
Dans l'acier trempé, des erreurs cumulées de pas ou de demi-angle supérieures à 0.01 mm déséquilibrent fortement la charge de coupe entre les première et dernière rangées de dents. Sur nos rectifieuses d'outils CNC 5 axes Walter et ANCA, nous imposons un cycle de dressage à la meule diamantée tous les 15 outils. Ceci évite que l'usure subtile de la meule n'émousse le rayon d'angle ou ne modifie le diamètre primitif en cours d'usinage.
Après le revêtement AlTiSiN, chaque outil de coupe est acheminé vers notre laboratoire climatisé pour un contrôle à 100 % sur des profilomètres laser sans contact et des projecteurs optiques (grossissement 100x). Seuls les outils présentant un faux-rond extérieur, un pas cumulé et une précision de profil de ±0.005 mm reçoivent un code de lot laser traçable, garantissant ainsi que vos commandes ultérieures, six mois plus tard, seront traitées avec les mêmes paramètres machine.
Personnalisation des fraises à filetage complet OEM : plans en 48 heures et échantillons en 7 jours
Les cavités profondes des moules entraînent souvent des collisions entre les tiges d'outils standard et les parois des pièces, tandis que les alliages durs nécessitent des angles d'hélice ou de sortie de liquide de refroidissement spécifiques. Notre service de fraises à filetage complet pour équipementiers vous met directement en relation avec nos ingénieurs d'application : envoyez-nous le plan ou le modèle 3D de votre pièce, et nous vous fournirons une analyse d'interférence 3D et un plan d'outillage détaillé sous 48 heures, suivis d'échantillons d'essai sous 7 jours ouvrés.
Tout, dans le filetage de l'acier trempé (du taraudage à l'usinage en avalant, en passant par le calcul du rapport longueur/diamètre et le maintien d'un faux-rond de 0.005 mm), repose sur l'adéquation entre la géométrie de l'outil et la rigidité de la machine. Si vous usinez des aciers de dureté 55 à 65 HRC, si vous constatez des fuites au niveau des ports NPT et une durée de vie irrégulière de vos outils, commencez par vérifier le faux-rond de votre broche et l'état de votre liquide de refroidissement à l'aide de notre liste de contrôle. Vous pouvez également nous envoyer les plans de vos pièces et vos données de coupe afin que nous puissions réaliser ensemble une analyse ciblée de votre processus.





