


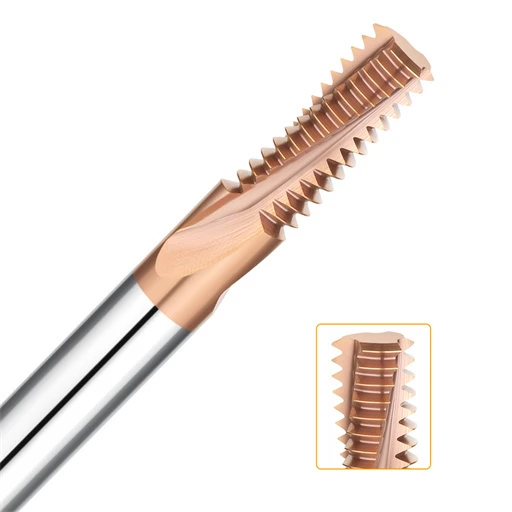
L'hiver dernier, un client de longue date basé à Stuttgart nous a contactés pour un problème urgent. Il devait ajouter quatre trous taraudés M6 à un insert de matrice d'emboutissage D2. Le bloc avait déjà subi une trempe sous vide à HRC 64-65. L'opérateur a tenté de tarauder les trous avec un taraud carbure standard, mais celui-ci a cassé après seulement deux filets. Ce taraud cassé mettait en péril une pièce d'une valeur de plusieurs milliers de dollars et menaçait d'entraîner un retard de deux jours dans l'usinage par électroérosion.
Au cours des seize dernières années, nous avons constaté ce scénario se répéter chaque mois dans les ateliers d'usinage européens et américains. Dès qu'une pièce atteint une dureté HRC60, les techniques de coupe traditionnelles deviennent inefficaces. Le traitement thermique des pièces après taraudage déforme souvent les filetages de précision, tandis que le filetage par électroérosion à enfonçage consomme un temps de cycle précieux. D'après notre expérience, le fraisage intérieur de filetages sur acier trempé est la seule méthode fiable pour réaliser des filetages précis sans mettre au rebut des composants coûteux.
Pourtant, ce procédé n'est jamais aussi simple que d'insérer un outil de filetage standard. Si la granulométrie du carbure est inadaptée ou si l'angle de dépouille est insuffisant, l'arête de coupe s'écaille instantanément. Si le faux-rond dynamique du porte-outil dépasse 0.003 mm, une seule goujure absorbe toute la charge et se rompt. Un écart de seulement 0.003 mm dans la trajectoire d'avance, la méthode de refroidissement ou la charge de copeaux peut entraîner des filetages coniques ou des jauges bloquées.
Alors, faut-il opter pour une fraise à fileter à profil unique ou à plusieurs rangées ? Lors de l'usinage d'acier HRC65, le liquide de refroidissement ou l'air comprimé est-il réellement responsable de l'écaillage des bords ? Et comment programmer la trajectoire d'outil pour compenser la déviation de l'outil ? Imaginez un bloc de filière HRC65 posé sur votre centre d'usinage vertical. Êtes-vous certain que votre première trajectoire d'outil passera le contrôle de tolérance du premier coup ?
Surmonter les goulots d'étranglement dans le fraisage de filetages internes en acier trempé
Dans les ateliers d'outillage et de moulage occidentaux, les pièces durcies au-delà de HRC60 constituent souvent le principal goulot d'étranglement. Nous rencontrons régulièrement des problèmes sur des projets où les ingénieurs ont poussé la dureté du noyau à l'extrême pour maximiser la résistance à l'usure, pour finalement se retrouver bloqués lors de la dernière passe de filetage. La limite d'élasticité extrêmement faible de ces matériaux réduit la marge d'erreur à néant.
Pour réaliser des filetages fiables à cette dureté, il est impératif d'éliminer le frottement continu qui emprisonne la chaleur dans le trou. Nous accompagnons les équipes dans le fraisage de filetages intérieurs sur acier trempé en utilisant l'interpolation hélicoïdale pour décomposer la résistance à la coupe continue en passes interrompues et maîtrisables. Cette méthode exige une préparation rigoureuse, mais elle demeure la plus fiable pour éviter la mise au rebut des matrices et l'endommagement des filetages.
Pourquoi les tarauds se cassent-ils fréquemment sur les pièces trempées ? Analyse de cas chez Western Scrap
Nous avons analysé un incident coûteux de mise au rebut survenu dans un atelier d'emboutissage automobile de Détroit. L'équipe réalisait des perçages M5 dans des plaquettes de matrice pour travail à froid en acier HRC63 à l'aide de tarauds en carbure à micrograins ultrafins. Malgré l'utilisation de tarauds haut de gamme, des ruptures fragiles sont apparues dès le troisième perçage. Les tarauds se sont bloqués dans les trous borgnes, et l'usinage par électroérosion a provoqué un recuit des parois adjacentes, pourtant fines, transformant ainsi des plaquettes coûteuses en rebuts.
Le problème vient de la physique : les tarauds effectuent une coupe entièrement fermée où les goujures se bouchent avec des copeaux abrasifs et pulvérulents. Lors du taraudage de matériaux d'une dureté supérieure à 60 HRC, de légers décalages de synchronisation de la broche provoquent des pics de couple importants qui cassent instantanément le carbure fragile. Forcer le taraudage dans de l'acier ultra-dur est tout simplement un pari risqué dans les ateliers modernes.
Filetage de l'acier à outils D2 après trempe : transition de l'électroérosion au filetage CNC
Nombreux sont les machinistes, victimes de tarauds cassés, qui optent pour l'autre solution : l'usinage par électroérosion à enfonçage de tous les trous taraudés. Dans les ateliers européens, il n'est pas rare de voir des équipes passer une demi-journée à usiner des électrodes en graphite ou en cuivre pour réaliser le filetage par électroérosion dans des blocs d'acier D2 trempé. Si l'électroérosion élimine les efforts de coupe, ses coûts de production cachés sont considérables.
Tout d'abord, l'utilisation d'électrodes d'ébauche et de finition en plusieurs étapes allonge considérablement les temps de cycle, qui peuvent atteindre plusieurs heures par trou. Plus grave encore, l'usinage par électroérosion laisse une fine couche blanche fragile de 0.01 à 0.03 mm et des microfissures sur l'acier D2, qui s'écaillent et se décollent sous l'effet de cycles d'emboutissage intensifs. Le passage au fraisage de filetage sur acier à outils D2, sur une fraiseuse CNC rigide, permet de réaliser chaque trou en quelques minutes sans aucun dommage thermique.
Sélection d'une fraise à fileter intérieure pour pièces trempées
L'usinage de l'acier HRC 60-65 bouleverse les méthodes conventionnelles de sélection des outils. Le véritable danger n'est pas l'usure progressive des flancs, mais l'écaillage catastrophique. Dans les ateliers d'outillage nord-américains, il n'est pas rare de voir des opérateurs essayer des outils standard pour acier, pour ensuite constater que les arêtes se brisent dès le premier contact. L'extrême dureté engendre des contraintes de cisaillement brutales qui détruisent instantanément les outils dont la géométrie n'est pas adaptée.
Choisir la fraise à fileter intérieurement adaptée nécessite de trouver un équilibre entre le contact instantané des dents et la rigidité globale de l'outil. Le dégagement du collet, le pas des dents et le porte-à-faux déterminent si le montage vibre à l'intérieur de l'alésage. Il n'existe pas de fraise offrant à la fois une vitesse maximale et une sécurité absolue. Dans les aciers ultra-durs, chaque choix implique un compromis entre le temps de cycle et la durabilité du tranchant.
Fraises à fileter à profil unique : le choix idéal pour les trous profonds et les duretés extrêmes
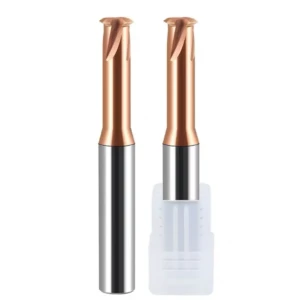
Pour les matériaux d'une dureté supérieure à 62 HRC — notamment pour les rapports profondeur/diamètre supérieurs à 2.5 ou les petits alésages comme M3 à M6 —, la fraise à fileter à profil unique est notre solution de prédilection pour un usinage automatisé. Son avantage est simple : une seule dent entre en contact avec le matériau à chaque étape du cycle. Cette réduction de la pression de coupe radiale protège la broche et le porte-outil des déformations importantes.
Un client suisse du secteur médical avait besoin de filetages M4×0.7 sur des plaquettes borgnes HRC64 sans tolérance de conicité. Les fraises à profil complet émettaient un crissement sous la charge et laissaient d'importantes marques de vibration sur le flanc. Nous les avons remplacées par une fraise à une seule dent se déplaçant le long de l'hélice. Le bruit a diminué, les vibrations ont disparu et la durée de vie de l'outil s'est stabilisée. Sacrifier quelques secondes de temps de cycle pour éliminer les rebuts est toujours la meilleure solution.
Fraises à fileter multi-rangées : équilibre entre vitesse, pression de coupe et défaillance de l’outil
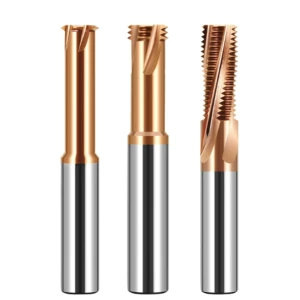
Nous n'écartons pas complètement les outils à plusieurs dents. Une fraise à fileter multi-rangées reste imbattable en termes de vitesse, car elle réalise le profil de filetage complet en une seule orbite de 360 degrés avec une seule avance axiale. Dans les installations d'emboutissage à grand volume pour le perçage de trous peu profonds entre HRC 60 et 62, cette conception multiplie la productivité journalière tout en maintenant le porte-à-faux de l'outil sous 1.5×D.
Il est cependant impératif de respecter ses limites mécaniques. L'usinage simultané d'acier trempé par plusieurs outils à dents multiples crée une longue ligne de contact, générant des forces de poussée radiales considérables. Lors de nos essais en atelier au Royaume-Uni, sur des blocs d'acier HRC65 à une profondeur de 2×D, la déviation de l'outil a produit une conicité de près de 0.02 mm et des dents cassées dès l'entrée. À moins que votre centre d'usinage vertical ne dispose d'une broche extrêmement rigide et d'un dégagement de copeaux important, l'utilisation d'outils à plusieurs dents à HRC65 présente un risque inutile.
Taille des grains du substrat et nanorevêtements résistants à la chaleur pour HRC60–65
La macro-géométrie détermine les forces de coupe, mais la microstructure du carbure conditionne sa résistance aux hautes températures. Pour la rectification de nos outils de fraisage de filetage intérieur sur mesure, nous rejetons les nuances de carbure standard de 0.6 à 0.8 µm. Nous utilisons à la place des substrats en carbure de tungstène ultrafins de 0.2 à 0.4 µm à faible teneur en cobalt. Cette matrice dense résiste au ramollissement thermique et empêche l'écaillage avant même qu'il ne se produise.
Les revêtements standard en TiN ou TiAlN s'oxydent et se dégradent en seulement trois trous dans des conditions de coupe à sec (dureté HRC 65). Nous préconisons un revêtement nanocomposite AlTiSiN présentant une microdureté supérieure à 3 600 HV et une stabilité thermique jusqu'à 1 100 °C. Lors de la coupe, le silicium forme une couche barrière amorphe qui empêche la chaleur de friction d'atteindre le substrat en carbure.
Planification des trajectoires d'outil et stratégies de fraisage de filetage interne pour HRC65
Même une fraise à micrograins haut de gamme cassera dès sa première rotation si elle est programmée avec des mouvements d'entrée linéaires et agressifs, adaptés aux aciers tendres. Dans les pièces de dureté HRC 65, l'outil fonctionne à sa limite mécanique absolue. Comme la pièce ne peut pas se déformer plastiquement, les changements brusques de trajectoire d'outil s'abattent sur les goujures sous forme de chocs destructeurs.
Les stratégies éprouvées de fraisage de filetage intérieur visent à maintenir une épaisseur de copeau constante et un engagement stable de l'outil. Votre logiciel de FAO doit prendre en compte la dynamique des trois axes, la déflexion de l'outil et l'échauffement dans l'alésage. Des trajectoires d'outil bien pensées transforment les à-coups importants en cycles de coupe prévisibles et réguliers.
Élimination des erreurs de conicité grâce au fraisage en avalant et à l'avance radiale multipasse
Si vous réalisez des filetages dans des trous profonds et trempés, vous avez probablement déjà constaté que les jauges de pas se bloquent à l'entrée ou se desserrent au fond. Ce défaut de conicité provient directement de la déformation de la queue de l'outil. Dans une usine de métallurgie des poudres en Amérique du Nord, des opérateurs ont tenté de réaliser des filetages M8 en une seule passe. Une poussée radiale extrême a forcé l'outil, très fin, à reculer, laissant le filetage inférieur avec un diamètre inférieur de 0.03 mm.
Pour résoudre ce problème, on combine le fraisage en avalant avec trois passes radiales progressives (généralement 60 %, 30 % et 10 % de la profondeur totale du filetage), suivies d'une passe de finition à profondeur nulle. Le fraisage en avalant produit un copeau qui s'affine progressivement, minimisant ainsi le frottement. Le fractionnement de la profondeur par étapes contrôlées permet de maintenir la pression latérale bien en deçà des limites élastiques de l'outil.
Entrée et sortie en quart d'arc : Prévention de l'écaillage de la pointe de l'outil
Les plongées à angle droit dans les parois latérales d'une tôle HRC65 produisent un effet comparable à celui d'un impact violent contre un mur de briques. L'inspection microscopique en atelier révèle que les entrées linéaires génèrent de fortes impulsions mécaniques, provoquant des microfissures aux joints de grains du carbure. Les goujures ne se cassent peut-être pas immédiatement, mais les grains endommagés s'écaillent rapidement, détériorant les surfaces de filetage.
Nous exigeons une entrée et une sortie en douceur, en suivant un arc de cercle d'un quart de pouce, pour chaque opération. L'outil descend à la profondeur voulue au centre du trou, pénètre dans la coupe en décrivant un arc de cercle tangentiel, et atteint la profondeur de coupe finale en douceur. Il ressort en suivant le même arc de cercle avant de se rétracter. Ce simple changement de trajectoire élimine les à-coups et préserve l'intégrité des arêtes de coupe.
Choix du liquide de refroidissement : Pourquoi nous interdisons les liquides de refroidissement à base d’eau pour les nettoyages à l’air comprimé
Les machinistes se demandent souvent : « Avec toute cette chaleur dégagée par l’acier HRC65, pourquoi couper l’arrosage ? » Lors du fraisage de filetages intérieurs à haute dureté, les émulsions à base d’eau provoquent une défaillance prématurée. Les interruptions de coupe entraînent un échauffement et un refroidissement rapides des goujures à plusieurs reprises par tour. Ce choc thermique engendre des microfissures en peigne sur la face de l’outil, détruisant le tranchant en quelques minutes.
Nous privilégions la coupe à sec, assistée par un flux d'air comprimé propre de 6 à 8 bars dirigé directement sur la zone de coupe. L'ajout d'un canon à air froid à vortex, abaissant la température de l'air à 0 °C, améliore encore la durée de vie des arêtes de coupe. La coupe à très haute pression génère des copeaux fins et poudreux ; s'ils restent dans le trou, l'outil les écrase, ce qui provoque des ébréchures dans les cannelures. L'air à haute vitesse évacue instantanément les copeaux, de sorte que les cannelures ne coupent que de la matière fraîche.
Systèmes de porte-outils et contrôle du faux-rond des fraises à fileter
En cas d'écaillage des arêtes, les machinistes incriminent souvent d'abord le revêtement de l'outil ou la vitesse de coupe, négligeant le porte-outil. Dans les aciers de construction, un écart de 0.010 mm ou 0.015 mm au niveau de la pointe de l'outil peut passer inaperçu en raison de la ductilité du matériau. À une dureté HRC 65, cependant, la pièce ne présente aucune déformation plastique ; le moindre faux-rond se traduit directement par des impacts violents et cycliques.
La mise en place d'un système de serrage rigide et de haute précision est indispensable pour un contrôle fiable du faux-rond des fraises à fileter. Le porte-outil doit assurer bien plus que la simple transmission du couple de la broche : il doit absorber les vibrations à haute fréquence et répartir uniformément la charge de copeaux sur chaque dent. Sans un contrôle rigoureux de la propreté du cône, de l'équilibrage dynamique et de la tolérance d'alésage, une usure prématurée des arêtes est inévitable.
Pourquoi le faux-rond des fraises à fileter doit être maintenu en dessous de 0.003 mm
Un fabricant belge de systèmes hydrauliques, qui réalisait des filetages M6 dans de l'acier inoxydable 440C HRC63, constatait une usure prématurée de ses outils, usés tous les 4 à 6 trous. Des mesures laser ont révélé un faux-rond dynamique de 0.008 mm au niveau de la pointe de l'outil. Avec une avance programmée de seulement 0.010 mm par dent, ce faux-rond entraînait qu'une dent supporte près de 200 % de l'effort de coupe, tandis que la dent opposée effleurait à peine la zone de coupe.
Nous avons rectifié l'interface de la broche, amélioré le porte-outil et limité le faux-rond total de la fraise à fileter à moins de 0.003 mm. Le grincement a cessé instantanément et la durée de vie de l'outil a dépassé 28 trous avec une usure en dépouille lisse et uniforme, sans écaillage. En usinage avec des outils de dureté HRC 62-65, 0.003 mm n'est pas une valeur théorique ; c'est le seuil physique entre la survie de l'outil et sa rupture fragile.
Porte-outils à frettage vs porte-outils hydrauliques : comment éviter le faux-rond du mandrin à pince
Si votre atelier utilise encore des mandrins à pinces ER standard pour réaliser des filetages ultra-durs, arrêtez la broche et remplacez-les immédiatement. Un système ER cumule les tolérances de fabrication au niveau du corps du porte-pince, de la pince fendue et de l'écrou de serrage, ce qui entraîne régulièrement un faux-rond supérieur à 0.010 mm. Sous une forte résistance à la coupe, les pinces fléchissent radialement et provoquent des micro-vibrations qui détruisent les dents en carbure fragile.
Nous utilisons exclusivement des porte-outils à frettage et des porte-outils hydrauliques de haute précision. Les porte-outils à frettage offrent un profil fin, une force de serrage élevée et une concentricité supérieure pour les alésages profonds avec de longs porte-à-faux, bien que leur corps en acier massif offre un amortissement minimal. Les porte-outils hydrauliques utilisent une membrane d'huile sous pression interne qui absorbe les à-coups de coupe interrompus ; si votre broche est légèrement usée, l'amortissement hydraulique prolongera considérablement la durée de vie de l'outil.
Évaluation comparative et optimisation des paramètres de coupe pour les outils de fraisage de filetage intérieur
Chaque dispositif de sécurité mécanique, de la sélection de la dent à la tolérance de faux-rond de 0.003 mm, détermine les vitesses d'avance et de coupe programmées dans votre commande numérique. On observe souvent des opérateurs osciller entre deux extrêmes : soit ils réduisent la vitesse de rotation par crainte (ce qui provoque des frottements et un écrouissage de la pièce), soit ils augmentent excessivement la vitesse d'avance, dépassant ainsi les limites structurelles de l'outil de coupe.
Le réglage des paramètres consiste à adapter la résistance thermique du revêtement aux contraintes mécaniques exercées sur les copeaux. L'utilisation d'outils de fraisage de filetage interne dans des plages de fonctionnement optimisées active la couche d'oxyde autolubrifiante des nanorevêtements modernes tout en bloquant le transfert thermique vers le noyau en carbure. Des paramètres bien définis transforment le filetage, une opération à haut risque, en une étape de production standard et reproductible.
Vitesse de coupe recommandée (Vc) et l'alimentation par dent (fz) pour HRC 62–65
Pour les aciers D2, DC53 et les aciers à outils trempés pour métallurgie des poudres, maintenez votre vitesse de coupe ( Vc ) entre 35 et 55 m/min. Avec une broche équilibrée et des fraises à revêtement nanocomposite, vous pouvez atteindre prudemment 60 m/min, mais restez en dessous de 70 m/min pour éviter le ramollissement thermique du liant carbure. En dessous de 30 m/min, vous perdez les avantages de l'amincissement des copeaux grâce aux coupes interrompues, ce qui accélère le frottement et l'usure en dépouille.
Visez une avance par copeau ( fz ) comprise entre 0.006 et 0.012 mm/dent. Si vous utilisez une fraise de petit diamètre avec un long porte-à-faux, commencez vos essais de coupe à 0.008 mm/dent avec un indexage radial multipasse. Si votre machine est équipée d'une broche haute rigidité et d'un système de serrage hydraulique, vous pouvez réduire l'avance de la passe de finition à 0.005 mm/dent pour obtenir des flancs de filetage d'une qualité miroir.
Compensation de l'usure des outils de fraisage à fileter par décalages de rayon CNC (G41/G42)
Lors de la coupe de matériaux très durs, l'usure en dépouille, même infime, se manifeste bien avant que l'outil ne s'écaille visiblement, affectant directement le diamètre primitif. Lors du réglage d'un nouvel outil de filetage, programmez un décalage radial de +0.020 à +0.030 mm (via G41/G42). Si la jauge de passage se bloque à l'entrée, réduisez le rayon de l'outil par incréments de 0.005 mm jusqu'à ce que la jauge de passage passe et que la jauge de blocage se bloque en deux tours.
À mesure que le nombre de pièces produites augmente, l'usure naturelle de l'outil rend le calibre Go plus difficile à ajuster. Si vous produisez en série des matrices coûteuses, contrôlez les filetages avec un calibre Go tous les 8 à 10 trous. Dès que vous sentez une résistance sur le calibre, ajustez le rayon de courbure de votre outil de -0.003 mm pour compenser l'usure avant que les pièces ne sortent des tolérances.






