



Lors de l'usinage de matériaux ultra-durs (HRC 65), l'ébauche est souvent déterminante pour l'efficacité globale de l'usinage et la maîtrise des coûts d'outillage. Ces matériaux présentent une forte résistance à la coupe, une usure rapide de l'outil et une grande sensibilité aux vibrations, ce qui impose des exigences accrues à la structure, aux propriétés et à la stabilité de l'outil. Dans ces conditions, les fraises d'ébauche classiques peinent à maintenir des performances stables sur la durée, faisant des fraises d'ébauche HRC 65, spécialement conçues pour les matériaux à haute dureté, une solution essentielle.
Pour les aciers à haute dureté et les aciers à moules trempés, les fraises d'ébauche doivent permettre un enlèvement de matière rapide et important sous forte charge. Ceci met à l'épreuve non seulement la résistance du tranchant, mais exige également un broyage efficace des copeaux et une évacuation fluide de ceux-ci. Une conception appropriée du profil de dent et un corps d'outil stable permettent de réduire l'impact de coupe et de minimiser les vibrations d'usinage, assurant ainsi la continuité et la maîtrise de l'ébauche.
En pratique, les fraises d'ébauche en carbure présentent des avantages considérables grâce à leur dureté supérieure, leur résistance à l'usure et leur stabilité thermique. Le substrat en carbure préserve l'intégrité du tranchant à des vitesses et avances élevées, tandis que les revêtements résistants aux hautes températures prolongent la durée de vie de l'outil et réduisent les coûts unitaires d'usinage. Même en coupe continue à haute intensité, une fraise d'ébauche en carbure bien conçue garantit une coupe stable.
Pour les géométries complexes, les tolérances d'usinage irrégulières ou la rigidité limitée de la machine-outil, les outils standard peinent souvent à concilier efficacité et stabilité. Les fraises d'ébauche sur mesure peuvent être optimisées en fonction de la dureté du matériau, de la profondeur d'usinage et des paramètres de la machine-outil, permettant ainsi des performances globales supérieures pour l'usinage de matériaux extrêmement durs.
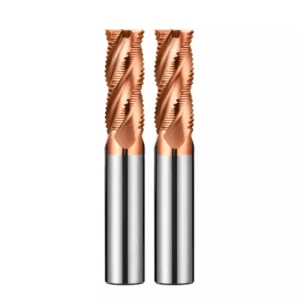
Principaux défis d'usinage rencontrés lors de l'ébauche de matériaux à haute dureté HRC65
L'usinage de matériaux à très haute dureté (HRC 65) rend l'ébauche particulièrement complexe. La dureté et la ténacité intrinsèques du matériau augmentent considérablement les efforts de coupe, engendrant des charges instantanées plus élevées sur l'outil. Sans une optimisation adéquate de la structure de l'outil et des paramètres de coupe, l'usinage peut devenir instable, provoquant des rayures superficielles, voire une usure prématurée de l'outil.
Les matériaux à haute dureté produisent des copeaux longs et résistants qui ont tendance à s'emmêler. Une mauvaise évacuation des copeaux accroît la chaleur de coupe, accélère l'usure de l'outil et réduit l'efficacité et la précision d'usinage. De plus, leur faible conductivité thermique rend la dissipation de la chaleur difficile, ce qui entraîne une élévation de la température du tranchant et peut accélérer l'usure et provoquer des ébréchures. L'optimisation des paramètres de coupe, le choix de matériaux d'outils à haute résistance et la conception soignée du profil de la dent permettent d'atténuer considérablement ces problèmes.
Exigences relatives à la résistance du tranchant des fraises d'ébauche sous fortes forces de coupe
Lors de l'ébauche de matériaux HRC65, les forces de coupe sont bien supérieures à celles exercées sur l'acier ordinaire. L'arête de coupe doit présenter une résistance et une ténacité suffisantes pour supporter les chocs et l'usure. Un manque de dureté du matériau de l'outil ou une épaisseur de lame insuffisante peuvent entraîner l'écaillage de l'arête ou l'apparition de microfissures, réduisant ainsi l'efficacité d'usinage et la qualité de surface.
Pour atteindre des taux d'enlèvement de matière et des vitesses d'avance élevés, la conception du tranchant de l'outil doit concilier résistance et évacuation des copeaux. L'épaississement de la pointe ou l'optimisation de l'angle d'hélice permettent d'améliorer la stabilité sous fortes charges, d'allonger la durée de vie de l'outil et d'assurer une répartition uniforme des forces de coupe, réduisant ainsi les erreurs dues aux vibrations de la machine.
L’impact des difficultés de fragmentation et d’évacuation des copeaux sur la stabilité d’usinage
Un broyage efficace des copeaux est essentiel pour un ébauche stable des matériaux HRC65. Les copeaux longs et résistants peuvent s'enchevêtrer, provoquer une accumulation de chaleur et une usure accélérée de l'outil. Une mauvaise évacuation des copeaux augmente également le risque de rayures superficielles et d'écarts dimensionnels.
Des rainures brise-copeaux et des cannelures hélicoïdales bien conçues contribuent à une évacuation efficace des copeaux, assurant ainsi des conditions de coupe stables. L'application appropriée de fluides de coupe et l'optimisation de la vitesse, de l'avance et de la profondeur de passe améliorent encore la stabilité, permettant aux fraises d'ébauche en carbure de fonctionner de manière constante et de réduire la fréquence de remplacement des outils.
Risque d'usure et d'écaillage des outils en environnements à haute température
Lors de l'ébauche continue, la température du tranchant de l'outil peut augmenter rapidement, notamment lors de passes profondes ou importantes. Ces températures élevées accroissent l'usure de l'outil et réduisent la ténacité du tranchant, augmentant ainsi le risque d'écaillage.
L'utilisation de fraises d'ébauche en carbure à revêtement résistant aux hautes températures améliore la stabilité thermique et préserve l'intégrité du tranchant. Le réglage de la vitesse et de l'avance, l'utilisation de passes intermittentes ou par couches, ainsi que l'optimisation de la géométrie du tranchant sur les fraises d'ébauche sur mesure permettent de réduire davantage l'usure et l'écaillage, garantissant ainsi une durée de vie plus longue de l'outil, même dans des conditions extrêmes.
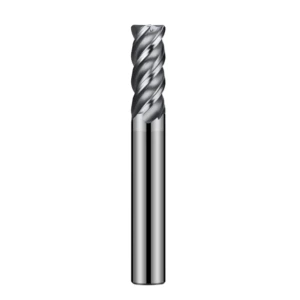
Considérations relatives à la structure et à la conception des outils de fraisage d'ébauche HRC65
La structure de l'outil influe directement sur l'efficacité de coupe, la stabilité et la durée de vie. Les fraises d'ébauche doivent résister à des forces de coupe élevées tout en assurant une évacuation fluide des copeaux et une bonne résistance à la chaleur. La structure du corps de l'outil, la géométrie de son arête de coupe, la disposition des dents et le choix du matériau sont essentiels pour un usinage continu et des taux d'enlèvement de matière élevés.
Les fraises d'ébauche en carbure haute performance utilisent généralement des angles d'hélice et des profils de denture optimisés pour répartir uniformément les forces de coupe, réduisant ainsi les vibrations et l'impact sur la pointe de l'outil. La rigidité accrue du corps de l'outil et la conception appropriée du porte-outil minimisent le faux-rond. Pour les pièces complexes ou les matériaux non standard, des fraises d'ébauche sur mesure peuvent être conçues avec une géométrie d'arête et une structure de corps spécifiques afin de maximiser l'efficacité de coupe et la durée de vie de l'outil.
Conception du profil d'arête et de dent adaptée à une dureté HRC65
L'ébauche efficace des matériaux HRC65 requiert des outils à arêtes de coupe robustes et à excellente maîtrise des copeaux. Les arêtes de coupe ondulées ou trapézoïdales répartissent uniformément les forces de coupe, réduisant ainsi la concentration des contraintes et le risque d'écaillage. Des angles d'hélice optimisés améliorent l'évacuation des copeaux et la stabilité de coupe continue.
L'espacement, le nombre et l'angle des dents sont également importants. Une géométrie de denture bien conçue assure une coupe stable sous fortes charges et réduit les défauts de surface. Les fraises d'ébauche sur mesure permettent une meilleure adaptation à la rigidité de la machine-outil, optimisant ainsi le rapport entre taux d'enlèvement de matière élevé et efficacité d'usinage.
Rôle des brise-copeaux dans les fraises d'ébauche pour acier trempé
Des brise-copeaux efficaces sont essentiels pour assurer une coupe stable lors de l'usinage de matériaux de dureté HRC65. Des brise-copeaux bien conçus permettent une fragmentation et une évacuation efficaces des copeaux les plus durs, évitant ainsi la concentration de chaleur, l'usure de l'outil et l'écaillage des arêtes.
La géométrie et la profondeur des rainures doivent correspondre au profil et au nombre de dents. Les fraises d'ébauche en carbure à rainures optimisées réduisent les pics d'effort de coupe et améliorent la durabilité de l'outil. Pour les pièces complexes, les fraises d'ébauche sur mesure permettent d'ajuster les angles et la largeur des rainures en fonction des conditions de coupe pour une évacuation optimale des copeaux.
Amélioration de la rigidité du corps de l'outil pour réduire les vibrations et le faux-rond.
La rigidité du corps de l'outil est essentielle pour une coupe stable et une longue durée de vie. Sous fortes contraintes de coupe et en profondeur, le faux-rond et les vibrations peuvent réduire la durée de vie de l'outil et dégrader la qualité de surface. L'épaississement du corps de l'outil et l'optimisation du diamètre de la queue et des raccords filetés améliorent la résistance à la flexion et à la torsion.
L'adéquation entre la rigidité du corps de l'outil, la géométrie de l'arête de coupe, l'angle d'hélice et la conception de la denture minimise les vibrations. Les fraises d'ébauche en carbure assurent des forces de coupe uniformes et préviennent l'écaillage. Les fraises d'ébauche sur mesure peuvent être optimisées pour des machines non standard ou des conditions d'usinage extrêmes, garantissant ainsi des performances continues et stables.
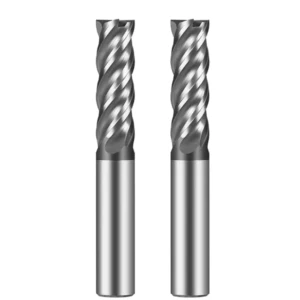
Avantages des fraises d'ébauche en carbure pour l'usinage de matériaux extrêmement durs
Lors de l'usinage de matériaux à haute dureté (jusqu'à HRC65), les performances du matériau de l'outil influent directement sur la stabilité de coupe et sa durée de vie. Les outils en acier rapide classiques sont sujets à l'usure des arêtes et à l'écaillage sous l'effet de forces de coupe élevées et de températures importantes. À l'inverse, les outils en carbure offrent une résistance à l'usure et une stabilité thermique supérieures, ce qui représente un avantage considérable lors de l'ébauche.
Les fraises d'ébauche en carbure haute performance présentent une géométrie d'arête et une denture optimisées. Elles assurent une coupe stable sous fortes charges et à des taux d'enlèvement de matière élevés, améliorant ainsi considérablement l'efficacité d'usinage. Les outils en carbure conservent leur résistance à l'arête même à haute température, réduisant le risque d'écaillage et garantissant des performances d'ébauche durables pour l'acier trempé.
Pour les pièces complexes ou non standard, les fraises d'ébauche personnalisées peuvent être adaptées en termes de matériau, de revêtement et de géométrie des arêtes afin de convenir à des conditions d'usinage spécifiques, améliorant ainsi la stabilité et la durée de vie de l'outil.
Adaptabilité des substrats en carbure aux matériaux de haute dureté
Le substrat en carbure est essentiel à la performance de l'outil de coupe lors de l'usinage de matériaux extrêmement durs. Le carbure possède une dureté, une résistance et une tenue thermique élevées, permettant à l'outil de coupe de supporter des forces de coupe importantes sans s'ébrécher. Le substrat préserve l'intégrité géométrique du tranchant même à haute température, assurant ainsi la continuité de l'ébauche des aciers trempés.
L'optimisation de la granulométrie du carbure et du revêtement permet aux fraises d'ébauche HRC65 d'assurer un enlèvement de matière efficace même en passes profondes et à vitesses d'avance élevées, tout en réduisant le risque de rupture de l'outil. Pour les pièces non standard, des fraises d'ébauche sur mesure peuvent être conçues avec des compositions de carbure spécifiques, adaptées à la dureté du matériau et aux conditions d'usinage, ce qui améliore leur adaptabilité aux applications extrêmes.
Performances stables des fraises d'ébauche en carbure pour l'usinage intensif
Lors d'usinages importants par enlèvement de matière, les outils de coupe doivent supporter des forces de coupe et des chocs instantanés élevés. Les fraises d'ébauche en carbure assurent une répartition uniforme de la force de coupe grâce à des pointes épaissies, des angles d'hélice optimisés et un espacement des dents adapté. Ceci réduit les vibrations et la déformation de l'outil, améliorant ainsi la qualité de surface et prolongeant sa durée de vie.
La rigidité optimisée du corps de l'outil et la géométrie de son tranchant permettent une coupe stable dans les rainures profondes ou sur des surfaces complexes. Pour les machines-outils ou les pièces non standard, les fraises d'ébauche sur mesure améliorent la résistance à la flexion et à la torsion sous fortes charges, assurant un équilibre optimal entre efficacité et stabilité lors de l'ébauche de matériaux à haute dureté.
Retour d'expérience sur l'application pratique en conditions d'usinage à grande vitesse
À haute vitesse, les forces centrifuges et la chaleur de coupe augmentent considérablement. Les fraises d'ébauche en carbure, dotées d'un carbure cémenté haute résistance et de revêtements résistants aux hautes températures, assurent une stabilité optimale du tranchant et réduisent l'écaillage et l'usure. Lors de la coupe continue de matériaux HRC65, elles supportent des charges élevées à haute vitesse tout en conservant précision et efficacité.
Le choix de la vitesse, de l'avance et de la profondeur de passe appropriées optimise la stabilité thermique et la résistance à l'usure. Les fraises d'ébauche sur mesure permettent d'optimiser la géométrie des arêtes et le type de revêtement en fonction des performances de la machine et des caractéristiques du matériau, garantissant ainsi un usinage fiable à grande vitesse et une exploitation économique.
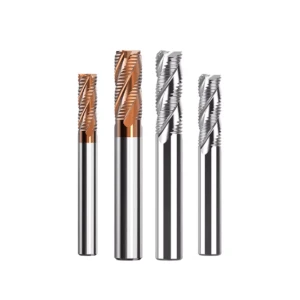
Stratégies d'application des fraises d'ébauche HRC65 pour l'usinage d'ébauche de l'acier trempé
L'ébauche de l'acier à haute dureté HRC65 présente des défis importants, notamment des forces de coupe élevées, une chaleur concentrée et une usure accélérée de l'outil. La nature des pièces et les exigences d'usinage nécessitent des stratégies adaptées. Ces stratégies permettent d'améliorer l'efficacité de la coupe et de prolonger la durée de vie de l'outil.
Les fraises d'ébauche en carbure haute performance permettent d'obtenir des taux d'enlèvement de matière élevés tout en conservant une grande stabilité d'usinage. Ce résultat est obtenu grâce à l'optimisation de la géométrie de l'arête de coupe, du profil de la dent et de la rigidité du corps de l'outil.
Le choix de la méthode de coupe et de la trajectoire d'usinage appropriées, en fonction du matériau et de la dureté de la pièce, est essentiel. La coupe par couches, segmentée ou cyclique permet de réduire les efforts de coupe instantanés, d'éviter l'écaillage de l'outil et de minimiser les rayures de surface. Pour les pièces complexes ou non standard, des fraises d'ébauche sur mesure peuvent être conçues avec une géométrie de coupe et des brise-copeaux spécifiques afin de s'adapter aux conditions difficiles et d'améliorer l'efficacité globale de l'usinage.
Sélection des méthodes d'ébauche pour différents aciers trempés
L'usinabilité des aciers trempés varie considérablement en raison des différences de composition chimique et de traitement thermique. Pour les aciers à moules à haute teneur en carbone et à dureté uniforme, une faible profondeur de passe associée à une vitesse d'avance élevée préserve l'intégrité du tranchant sous forte charge.
Pour les matériaux durs sujets à la formation de copeaux filandreux, la coupe par couches ou intermittente réduit les pics d'effort de coupe et prévient l'usure prématurée de l'outil. Le choix de la méthode de coupe doit également tenir compte de la rigidité de la machine-outil, de la stabilité du montage et du diamètre de l'outil.
Les fraises d'ébauche en carbure s'adaptent à différentes méthodes de coupe grâce à l'optimisation des angles d'hélice et du profil des dents. Ceci garantit une répartition uniforme de la force de coupe, réduit les vibrations et améliore la qualité de surface. Les fraises sur mesure permettent d'ajuster la géométrie des arêtes et les angles d'hélice pour les pièces non standard, assurant ainsi une adéquation optimale entre la méthode de coupe et les performances de l'outil.
Contrôle de la profondeur de coupe et de l'avance des fraises d'ébauche pour acier trempé
Le choix d'une profondeur de passe et d'une vitesse d'avance appropriées est essentiel pour garantir une efficacité élevée et une longue durée de vie de l'outil lors de l'ébauche d'acier HRC65. Une profondeur de passe excessive peut entraîner l'écaillage de la pointe et la déformation du corps de l'outil, tandis qu'une profondeur insuffisante réduit l'efficacité d'enlèvement de matière.
Les réglages précis doivent tenir compte de la résistance du tranchant de la fraise d'ébauche en carbure, de la rigidité de l'outil, de la dureté du matériau et des caractéristiques de la machine-outil. Des avances élevées améliorent le rendement, mais une charge excessive accélère l'usure du tranchant. Des profils de dents et une géométrie du tranchant optimisés réduisent les pics d'effort de coupe, permettant un usinage continu et performant. Les fraises d'ébauche sur mesure peuvent être conçues avec un pas de dent et des angles d'hélice spécifiques afin d'équilibrer la profondeur de passe et l'avance, améliorant ainsi la stabilité et la durée de vie de l'outil.
Points clés de fonctionnement pour réduire les vibrations d'usinage et l'usure anormale des outils
L'acier trempé HRC65 est très sensible aux vibrations et à l'usure anormale des outils, ce qui affecte la finition de surface et la durée de vie de l'outil. La maîtrise des vibrations repose sur la rigidité de l'outil, la stabilité du montage et des paramètres de coupe appropriés.
Les fraises d'ébauche en carbure, grâce à une structure de corps et une géométrie d'arête optimisées, répartissent uniformément les forces de coupe et réduisent l'amplitude des vibrations. Une planification rigoureuse de la trajectoire de coupe et des stratégies de coupe par couches minimisent davantage les fluctuations instantanées de la force de coupe. Les fraises d'ébauche sur mesure, dotées d'une arête de coupe, d'un angle d'hélice et d'une gorge de brise-copeaux optimisés, améliorent les performances sur des pièces complexes ou de haute dureté. Associées à une maîtrise du fluide de coupe et à une surveillance des conditions d'usinage, elles permettent un usinage d'ébauche performant et stable des matériaux HRC65.

Impact du revêtement et du traitement des bords sur les performances d'ébauche en HRC65
Les traitements de surface et de revêtement des outils influent directement sur l'efficacité d'usinage et la durée de vie des outils. Les températures élevées, les forces de coupe et les chocs accélèrent l'usure et l'écaillage des arêtes. Les revêtements résistants aux hautes températures et les traitements d'arêtes optimisés améliorent la stabilité de coupe et prolongent la durée de vie des fraises d'ébauche en carbure.
Le traitement des arêtes et le choix du revêtement influent sur la résistance à l'usure, la répartition de l'effort de coupe, l'efficacité de l'évacuation des copeaux et la qualité de surface. Les fraises d'ébauche pour acier trempé préservent l'intégrité des arêtes dans les matériaux à haute dureté et haute ténacité. Les fraises sur mesure permettent d'obtenir des performances optimales grâce à l'adaptation des caractéristiques du revêtement et des arêtes aux pièces complexes ou aux conditions non standard.
Le rôle des revêtements résistants aux hautes températures dans les fraises d'ébauche en carbure
Lors de l'usinage d'aciers de dureté HRC65, la température du tranchant de l'outil peut atteindre plusieurs centaines de degrés Celsius. Les revêtements résistants aux hautes températures, tels que le TiAlN et l'AlCrN, isolent de la chaleur, réduisent les risques d'écaillage et assurent la stabilité de la coupe.
Ces revêtements améliorent également l'évacuation des copeaux et réduisent les fluctuations de la force de coupe, optimisant ainsi l'efficacité et la qualité de surface. Pour l'usinage intensif ou les grandes profondeurs de coupe, les fraises d'ébauche sur mesure peuvent être optimisées en fonction de l'épaisseur du revêtement, du substrat et de la géométrie des arêtes afin de garantir une longue durée de vie et des performances stables.
L'importance du traitement de passivation des bords
La passivation des arêtes améliore la durabilité des outils en réduisant la concentration des contraintes, en diminuant le risque d'écaillage et en minimisant la formation de microfissures. Elle ralentit l'usure et permet aux fraises d'ébauche en carbure de maintenir une coupe stable sous des charges et des températures élevées.
Associée à des revêtements haute température, la passivation des arêtes prolonge la durée de vie de l'outil. Les fraises sur mesure permettent d'optimiser les angles de passivation en fonction du matériau de la pièce et de la profondeur d'usinage, améliorant ainsi la durée de vie de l'outil et l'efficacité d'usinage.
Problèmes d'usinage courants dus à une mauvaise correspondance des revêtements
Un mauvais choix de revêtement ou une incompatibilité avec le matériau de l'outil peut entraîner un écaillage des arêtes, une usure prématurée, des forces de coupe instables et des surfaces rugueuses. Les revêtements inadaptés accélèrent la fissuration thermique, réduisent l'efficacité du brise-copeaux, augmentent la résistance à la coupe et diminuent la stabilité de coupe.
Ces problèmes sont évités grâce à la sélection de revêtements adaptés au matériau du substrat et à la géométrie des arêtes, associée à une passivation appropriée. Des fraises d'ébauche sur mesure peuvent être fabriquées avec des revêtements adaptés afin de garantir des performances optimales pour les pièces non standard ou dans des conditions d'usinage particulières.

Nécessité de fraises d'ébauche sur mesure pour l'usinage HRC65
L'usinage de matériaux à haute dureté (HRC65) met souvent en évidence les limites des outils d'ébauche standard. La forte résistance à la coupe, l'usure des arêtes et les vibrations, combinées à des géométries de pièces complexes ou à des surépaisseurs irrégulières, rendent difficile le maintien de la stabilité et de l'efficacité des fraises standard. Des fraises d'ébauche sur mesure , conçues pour des conditions d'usinage spécifiques, sont donc indispensables.
En adaptant la géométrie de l'arête de coupe, le profil de la dent, l'angle d'hélice et la rigidité du corps de l'outil, les outils sur mesure permettent d'atteindre des taux d'enlèvement de matière élevés tout en prolongeant leur durée de vie. En usinage de précision ou en grande série, cela réduit les temps d'arrêt et les changements d'outils, optimisant ainsi les coûts de production. Pour les matériaux spéciaux ou les pièces non standard, la personnalisation permet d'adapter les performances de l'outil aux capacités de la machine-outil et aux conditions de coupe.
Scénarios d'usinage typiques où les fraises d'ébauche standard échouent
Lors de l'usinage de pièces épaisses, d'aciers trempés ou d'aciers à moules haute dureté, les outils de coupe standard présentent souvent une usure rapide du tranchant, une coupe instable et une mauvaise évacuation des copeaux. L'usinage de rainures profondes ou l'ébauche de surfaces courbes peuvent entraîner un faux-rond de l'outil, des vibrations, des rayures et des écarts dimensionnels. Sous des taux d'enlèvement de matière élevés et des charges importantes, les outils standard ne répondent pas aux exigences de durabilité pour un fonctionnement continu.
Les pièces complexes ou non standard, telles que les moules irréguliers ou les composants en tôle épaisse, mettent davantage en évidence les limites des outils. La longueur de l'outil, l'angle d'hélice et le nombre de dents peuvent ne pas être adaptés aux conditions d'usinage, ce qui entraîne une faible efficacité ou une usure prématurée. Dans de tels cas, des fraises d'ébauche sur mesure sont nécessaires pour optimiser les performances en fonction des pièces et de la dureté du matériau.
Avantages des fraises d'ébauche personnalisées pour les pièces structurelles non standard
Les pièces non standard présentent souvent des tolérances irrégulières et des différences de résistance localisées, ce qui exige une grande stabilité de l'outil. Les fraises sur mesure permettent d'optimiser la géométrie du tranchant, la répartition des dents et l'angle d'hélice afin d'équilibrer les forces de coupe, de réduire les vibrations et le faux-rond, et d'améliorer la qualité de surface et la précision dimensionnelle.
Les outils sur mesure optimisent la géométrie des cannelures et les angles d'évacuation des copeaux pour des trajectoires d'usinage et des formes de pièces spécifiques. Ceci améliore l'efficacité de l'évacuation des copeaux, réduit l'usure des arêtes de coupe et assure une coupe stable sous fortes charges. Les fraises d'ébauche en carbure sur mesure permettent un enlèvement de matière important tout en améliorant la productivité.
Comment les paramètres d'outillage personnalisés correspondent à la rigidité de la machine et aux conditions d'usinage
La rigidité de la machine, la stabilité du montage et les conditions d'usinage influent directement sur les performances de l'outil. Les fraises d'ébauche sur mesure peuvent être optimisées en ajustant l'épaisseur du tranchant, l'angle d'hélice, le nombre de dents et la rigidité du corps de l'outil en fonction de la puissance de la broche, du montage, de la profondeur de coupe et de la vitesse.
La personnalisation ciblée réduit l'amplitude des vibrations et l'impact des arêtes de coupe, permettant un usinage stable et précis sur de longues périodes. Associées à des revêtements optimisés et à une passivation des arêtes, les fraises sur mesure tirent pleinement parti des avantages des matériaux, garantissant efficacité et durabilité dans des environnements d'usinage extrêmes (dureté Rockwell C 65).
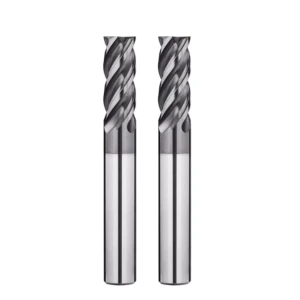
Secteurs d'application typiques des fraises d'ébauche HRC65
L'ébauche de matériaux à haute dureté impose des exigences spécifiques en matière de performance des outils dans divers secteurs industriels. Les fraises d'ébauche HRC65, grâce à leur haute résistance à l'usure, leur rigidité et leur stabilité de coupe, sont largement utilisées dans la fabrication de moules, l'usinage de pièces à forte usure et les opérations continues sous forte charge. Ces industries requièrent une longue durée de vie des outils, une productivité élevée et une qualité de surface précise, ce qui rend l'optimisation du matériau de l'outil, de la géométrie de l'arête de coupe et de la stratégie de coupe essentielle.
L'usinage de matériaux à haute dureté implique souvent des forces de coupe élevées, des vibrations et des températures importantes. Les fraises d'ébauche en carbure excellent dans ces conditions. En sélectionnant la structure de coupe, le profil de dent et la rigidité du corps de l'outil optimaux, les fabricants peuvent améliorer l'efficacité tout en réduisant l'usure de l'outil et les temps d'arrêt. Pour les pièces spéciales ou non standard, des fraises sur mesure garantissent un usinage stable et précis.
Exigences d'usinage grossier pour les matériaux à haute dureté dans l'industrie du moule
L'industrie du moule utilise généralement des aciers trempés et des alliages à haute dureté, dépassant souvent HRC 65. Lors de l'ébauche, il est nécessaire d'enlever rapidement d'importants volumes de matière tout en évitant l'écaillage ou l'usure prématurée de l'outil. Les fraises d'ébauche HRC 65 permettent d'obtenir des taux d'enlèvement de matière élevés et une coupe stable grâce à une géométrie de coupe et des profils de dents optimisés.
Les pièces moulées présentent souvent des rainures profondes, des surfaces courbes et des surépaisseurs irrégulières, autant de défauts que les outils standards peinent à gérer. Les fraises d'ébauche en carbure haute rigidité, associées à une géométrie d'arête sur mesure et à des brise-copeaux optimisés, réduisent les défauts de surface et améliorent la stabilité d'usinage. Une planification rigoureuse des trajectoires de coupe et une optimisation des paramètres sont essentielles pour préserver la durée de vie et l'efficacité de l'outil.
Application des fraises d'ébauche dans l'usinage de pièces à haute résistance à l'usure
Les composants à haute résistance à l'usure utilisés dans les secteurs de l'aérospatiale, de l'énergie et des machines lourdes sont souvent trempés ou durcis superficiellement, ce qui leur confère une dureté élevée et une forte résistance à l'usure. L'ébauche de ces pièces exige des outils capables de supporter des forces de coupe importantes et un fonctionnement continu, tout en garantissant la stabilité et la précision du tranchant.
Les fraises d'ébauche en carbure sur mesure optimisent le profil des dents, l'angle d'hélice et la conception de la gorge d'évacuation des copeaux pour une répartition uniforme de la force de coupe et une évacuation optimale des copeaux. Ceci garantit un usinage stable et efficace de pièces à haute résistance à l'usure, même à des taux d'enlèvement de matière élevés. Les revêtements optimisés prolongent la durée de vie de l'outil et réduisent les coûts de production.
Exigences de stabilité des outils dans des conditions d'usinage continu à charge élevée
L'usinage continu à charge élevée peut générer des forces de coupe excessives et une accumulation de chaleur, entraînant un faux-rond de l'outil, des vibrations et un écaillage des arêtes. Les fraises d'ébauche HRC65 doivent présenter une rigidité et une ténacité suffisantes. La structure du corps de l'outil, l'angle d'hélice et la distribution du profil des dents doivent être optimisés pour une coupe stable lors d'opérations profondes à grande vitesse.
Les substrats en carbure et les revêtements résistants aux hautes températures offrent une excellente résistance à l'usure et à la déformation thermique. Les outils de coupe sur mesure peuvent être adaptés à la rigidité de la machine et aux trajectoires de coupe afin de minimiser les vibrations et d'équilibrer les forces, garantissant ainsi la qualité de surface et la précision dimensionnelle. Cette combinaison d'une conception d'outil optimisée et d'une stratégie d'usinage adaptée assure une efficacité et une durée de vie optimales, même dans des environnements exigeants soumis à de fortes charges.
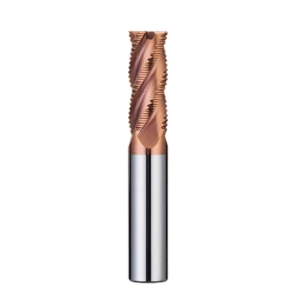
Points clés de fonctionnement pour améliorer l'efficacité d'usinage des fraises d'ébauche HRC65
Pour obtenir une efficacité d'usinage élevée, il est nécessaire de coordonner le choix des outils, la rigidité de la machine, les paramètres de coupe et la stratégie d'usinage. Les fraises d'ébauche en carbure, les profils d'arêtes optimisés HRC65 et les modifications personnalisées des outils doivent être adaptés aux conditions d'usinage pour un fonctionnement stable et performant.
Des considérations pratiques – serrage adéquat, planification de la trajectoire d'usinage et optimisation des paramètres de coupe – permettent de réduire les vibrations, d'éviter les pics de force, de prolonger la durée de vie de l'outil et de minimiser les temps d'arrêt. Dans les cas de charges élevées et de grandes tolérances, il est essentiel de prendre en compte systématiquement la structure de l'outil, la conception des dents, les revêtements et la géométrie du tranchant pour une coupe stable de l'acier trempé.
L'impact d'un serrage correct sur la stabilité d'usinage
Le serrage influe directement sur la rigidité et la stabilité de l'outil. Un serrage instable lors de l'usinage de rainures profondes, de plaques épaisses ou de pièces courbes accroît le faux-rond, les vibrations, l'usure des arêtes et l'écaillage. Un montage et une force de serrage appropriés, associés à un corps d'outil rigide, garantissent une répartition uniforme de la force de coupe, des vibrations réduites et un fonctionnement stable.
Les fraises sur mesure peuvent être optimisées davantage en termes de longueur et de diamètre du corps pour correspondre aux caractéristiques du dispositif de fixation et de la machine, garantissant ainsi des performances constantes dans l'usinage continu de matériaux à haute dureté tout en améliorant la qualité de surface et l'efficacité.
L'influence de la planification de la trajectoire d'usinage sur la durée de vie des fraises d'ébauche en carbure
La planification des trajectoires de coupe influe directement sur la durée de vie de l'outil et l'efficacité d'usinage. Des trajectoires optimisées répartissent uniformément la charge de coupe, réduisent l'impact sur la pointe de l'outil et préviennent les surcharges localisées. Les trajectoires d'avance par couches ou hélicoïdales diminuent les pics de force de coupe instantanés, minimisant ainsi l'usure et l'écaillage.
L'intégration de la planification de trajectoire à l'optimisation du profil des dents et de la gorge d'évacuation des copeaux garantit une évacuation optimale et une coupe stable même sous fortes charges. Les outils de coupe sur mesure permettent de maintenir efficacité et stabilité sur des pièces complexes tout en réduisant la fréquence de remplacement.
Résumé de l'expérience pratique en usinage pour éviter les défaillances prématurées des outils
Lors de l'ébauche d'outils à dureté HRC65, la défaillance prématurée de l'outil est généralement due à une surcharge, à l'usure des arêtes, à une chaleur excessive ou à des vibrations. Les bonnes pratiques comprennent :
-
Ajustez précisément la profondeur de coupe et la vitesse d'avance pour éviter la surcharge de l'outil.
-
Utilisez une découpe par couches ou intermittente pour réduire les forces de coupe instantanées et contrôler la température.
-
Assurez un serrage sûr, optimisez la rigidité de la machine et la disposition des dispositifs de fixation afin de réduire les vibrations.
-
Appliquer des revêtements résistants aux hautes températures ou une passivation des bords pour améliorer la stabilité thermique et la résistance à l'usure.
-
Utilisez des fraises sur mesure avec des arêtes de coupe, des angles d'hélice et des rainures d'évacuation des copeaux adaptés pour des forces de coupe équilibrées et une évacuation efficace des copeaux.
En intégrant une sélection optimisée des outils, des paramètres de coupe, des dispositifs de fixation et des trajectoires d'usinage, l'efficacité de l'ébauche est considérablement améliorée, la durée de vie des outils est prolongée et l'usinage devient plus stable et fiable.






