



Un atelier de moulage du Texas a mis au rebut un insert de moule en acier H13 traité thermiquement à 63 HRC. Lors de la passe de finition finale, ils ont tenté de tarauder un trou borgne M8 avec un taraud en carbure « haute dureté », qui s'est cassé net au fond. L'élimination du taraud cassé par électroérosion a retardé la livraison et provoqué des microfissures dans la couche trempée environnante.
Au cours de nos 16 années d'expérience en recherche et développement d'outillage et en assistance technique en Amérique du Nord et en Europe, nous avons constaté ce problème à maintes reprises. Dès qu'une pièce atteint une dureté de 58 à 65 HRC, le taraudage traditionnel échoue car un couple radial excessif et des goujures de coupe trop étroites provoquent le grippage de l'outil.
Pour éliminer ce risque, les ateliers de moulage de précision et les fabricants aérospatiaux se tournent vers les fraises à fileter en carbure pour l'acier traité thermiquement. Utilisant l'interpolation hélicoïdale, ces outils s'appuient sur une coupe interrompue pour limiter les efforts radiaux. Cependant, de nombreux ateliers rencontrent des difficultés pour le choix et l'achat de ces outils.
-
Pourquoi certaines fraises d'une dureté de 65 HRC s'écaillent-elles après seulement 20 trous, tandis que d'autres peuvent en percer plus de 100 ?
-
Pour les trous borgnes profonds, faut-il opter pour une fraise rigide à plusieurs dents ou une fraise à une seule dent pour une meilleure évacuation des copeaux ?
-
Au-delà du prix unitaire, quelles sont les spécifications géométriques et de revêtement que les acheteurs doivent vérifier lorsqu'ils comparent les devis de fraises à fileter HRC65 ?
Pour aider les ingénieurs de procédés et les acheteurs à prendre des décisions éclairées, nous avons compilé dans ce guide nos données réelles de rodage, les résultats des tests de revêtement et les stratégies d'alimentation en atelier.
Lors du filetage de pièces de plus de 60 HRC, vous est-il déjà arrivé de perdre une pièce presque finie à cause d'un taraud cassé, ou de rencontrer des problèmes de vibrations et de filetages sous-dimensionnés après être passé au fraisage de filetage ?
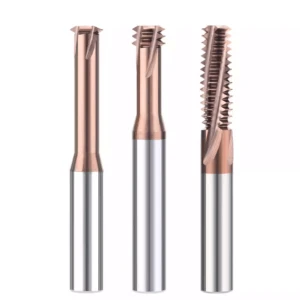
Pourquoi nous conseillons toujours à nos clients de remplacer les tarauds par une fraise à fileter en carbure
Dès que la dureté d'une pièce dépasse 58 HRC, notre première recommandation est simple : retirez le taraud du magasin. Il ne s'agit pas d'un reproche concernant la qualité du taraud ; c'est une question de physique de coupe. Un taraud s'engage simultanément sur toute la longueur du filetage, tandis qu'une fraise à fileter en carbure utilise une interpolation hélicoïdale sur trois axes pour un contact léger et intermittent.
Les responsables d'atelier hésitent souvent face au coût initial plus élevé des outils et aux temps de cycle légèrement plus longs. Cependant, pour l'acier trempé, le taux de rendement global et les temps d'arrêt déterminent le véritable coût par pièce, et non dix secondes supplémentaires de temps de broche. Dès qu'un taraud se casse dans un trou borgne, la priorité donnée à la maîtrise du processus devient une évidence.
Le coût réel d'un taraud cassé sur des pièces de dureté 58–65 HRC : de l'enlèvement par électroérosion à la mise au rebut totale
Lors d'une intervention auprès d'un fabricant d'outils d'emboutissage dans le Bade-Wurtemberg, en Allemagne, nous avons été témoins de ce problème précis. Ils taraudaient des trous borgnes M6 dans de l'acier à outils DIN 1.2379 (D2) de dureté 62 HRC ; les 14 premiers trous se sont déroulés sans problème, mais le taraud a cassé net au 15e trou. S'agissant d'un trou borgne, ils ont dû retirer un insert d'outil presque fini (à 90 %), d'une valeur de plusieurs milliers d'euros, et l'expédier pour usinage par électroérosion.
Un taraud haute dureté coûte environ 40 $, mais la main-d'œuvre et la logistique de l'usinage par électroérosion (EDM) ont dépassé 350 $. Pire encore, le procédé EDM a créé une zone affectée thermiquement qui a fragilisé le filetage, rendant presque inutilisable la pièce entière. Tarauder au-delà de 58 HRC est un pari risqué, alors qu'une fraise à fileter usée se rétracte proprement sans endommager la pièce.
Logique de coupe d'un outil de filetage en carbure pour acier traité thermiquement : comment la coupe interrompue réduit les forces radiales
Les tarauds standards se grippent dans l'acier ultra-dur car leur large surface de contact emprisonne les copeaux dans des cannelures étroites. Même une légère compression des copeaux engendre un couple radial supérieur au point de rupture du carbure. Un outil de filetage en carbure bien conçu pour l'acier traité thermiquement entre en contact avec la paroi du trou selon un arc de cercle minimal, produisant des copeaux courts en forme de virgule qui s'évacuent facilement à l'air comprimé ou au liquide de refroidissement.
Nous ne recommandons toutefois jamais de réaliser un filetage complet en une seule passe à une dureté de 63–65 HRC. Nous conseillons aux ingénieurs de répartir le filetage radial en deux ou trois passes : généralement 65 % lors de la première passe, 25 % lors de la deuxième et 10 % pour la finition. On allonge ainsi le temps de cycle de quelques secondes, mais on réduit de moitié la charge radiale sur la broche et on évite l’écaillage de la pointe.
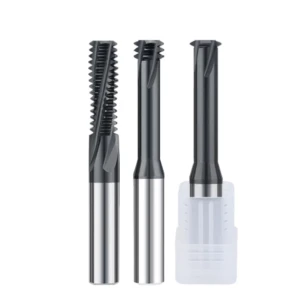
La clé de la durée de vie des outils en usinage de haute dureté : une analyse pratique de la géométrie des fraises à fileter
Lors du choix d'outils pour l'acier trempé, la plupart des acheteurs et des ingénieurs s'intéressent d'abord à la couleur du revêtement ou à la dureté nominale. Pourtant, après avoir rectifié quotidiennement des centaines de fraises standard et sur mesure sur nos machines 5 axes, nous savons que la géométrie des fraises à fileter est ce qui leur permet de résister aux chocs d'une dureté de 65 HRC. L'acier trempé génère une résistance à la coupe extrême, amplifiant instantanément le moindre défaut d'arête, même infime, et provoquant écaillage ou vibrations.
Lors d'une analyse de défaillance pour un fabricant suisse de moules médicaux, nous avons constaté que leurs fraises importées produisaient des filetages déformés après seulement 20 trous, non pas à cause d'un carbure tendre, mais en raison d'une géométrie de goujure et d'une préparation des arêtes non optimales. La durée de vie réelle d'un outil dépend de l'adéquation des angles de coupe à la microstructure du substrat, plutôt que de la simple recherche de spécifications superficielles.
Combinaisons substrat/revêtement : comparaison empirique des revêtements en carbure de tungstène à grains ultrafins et en AlTiSiN pour des matériaux de dureté supérieure à 62 HRC.
Dans les aciers à moules de dureté 62–65 HRC comme le SKD11 ou le H13, les revêtements TiAlN standard résistent rarement à plus de 15 à 20 perçages M8 standard avant que la chaleur ne provoque un délaminage et un écaillage des bords. Nos essais en laboratoire ont confirmé qu'un substrat en carbure de tungstène à grains ultrafins (moins de 0.4 micron avec 8 à 10 % de cobalt) offre le meilleur compromis entre dureté à chaud et résistance à la flexion.
Au lieu de revêtements épais et fragiles, nous appliquons une couche nanocomposite AlTiSiN de 2.5 microns qui prolonge systématiquement la durée de vie de l'outil au-delà de 85 perçages à 64 HRC, sous refroidissement à sec ou par brouillard d'huile. L'usure se manifeste par un cratère lisse en forme de croissant plutôt que par une rupture soudaine. Cependant, pour les ébauches à grains ultrafins, un faux-rond de la broche inférieur à 0.005 mm (0.0002″) est indispensable à un fonctionnement fiable.
Conception des angles de coupe, des angles de dépouille et du diamètre du noyau : prévention de la déviation et des vibrations de l’outil lors de l’usinage de matériaux à haute dureté
Les outils de coupe économiques utilisent souvent des angles de coupe positifs pour une coupe « légère », ce qui fonctionne sur l'acier pré-trempé mais brise l'outil comme du verre en trois tours seulement à 65 HRC. Nous rectifions un angle de coupe nul ou négatif (de -3° à -5°) et appliquons un affûtage contrôlé du tranchant pour créer un micro-rayon, convertissant ainsi la contrainte de cisaillement destructive en force de compression.
Nous maximisons également le diamètre du noyau et réduisons l'angle de dépouille primaire afin de rigidifier les dents de coupe et d'empêcher leur déformation radiale. Bien qu'un noyau plus large réduise légèrement le volume de la goujure, l'acier trempé produit de minuscules copeaux qui s'évacuent facilement, garantissant ainsi que chaque trou profond réussisse le contrôle de conformité dès le premier essai.
Sélection de la structure de l'outil et du profil du filetage : choisir l'outil adapté à votre application spécifique
Notre expérience avec les ateliers d'usinage CNC américains et européens nous a appris que, même avec une dureté identique de 63 HRC, la profondeur des trous borgnes, la taille des lots et les tolérances d'assemblage imposent des conceptions d'outils totalement différentes. Utiliser une seule fraise « universelle » peut entraîner la casse des outils dans les trous borgnes profonds ou des temps de cycle trop longs sur les lignes de production à haut volume.
Pour usiner des filetages internes fiables dans l'acier trempé, il est indispensable d'évaluer séparément le nombre de dents et le profil du filetage. Nous privilégions toujours le rapport profondeur/diamètre du filetage et la classe de tolérance, puis nous optimisons la rigidité de l'outil, l'évacuation des copeaux et le temps de cycle par pièce.
Équilibre entre rigidité et évacuation des copeaux : Fraise à fileter à 3 dents HRC65 vs. Fraise à fileter à un seul point
Pour les perçages standard jusqu'à 2xD en production de masse, nous recommandons une fraise à fileter à 3 dents HRC65. Ses trois goujures régulièrement espacées équilibrent les forces radiales et offrent une rigidité bien supérieure à celle des outils à une seule goujure, permettant de réaliser le filetage en quelques passes hélicoïdales sur l'axe Z sur les lignes automatisées.
Dès que la profondeur du trou dépasse 3xD (ou lors du taraudage de micro-trous borgnes inférieurs à M4), il est impératif d'utiliser une fraise à fileter à un seul point. Son unique pointe de coupe et son col fortement dégagé créent de larges canaux d'évacuation des copeaux et minimisent la déviation radiale, ce qui permet de réaliser quelques passes hélicoïdales supplémentaires en toute sécurité pour les trous profonds.
Expérience pratique : Utilisation d'une fraise à fileter à profil complet pour éliminer l'ébavurage secondaire des composants en acier à haute dureté
Chez un fabricant de vannes hydrauliques de précision du Midwest américain, des opérateurs fraisaient des dizaines de filetages d'orifice dans des blocs d'acier allié de dureté 61 HRC à l'aide de fraises à profil partiel. Bien que les diamètres primitifs aient passé le contrôle, les techniciens passaient des heures à ébavurer manuellement les crêtes de filetage sous loupe, au risque d'endommager les surfaces d'étanchéité critiques par des rayures coûteuses.
Nous avons remplacé leur ligne de production par une fraise à profil complet à pas personnalisé, qui assure la finition des flancs du filetage et la formation simultanée de crêtes lisses et planes. L'ébavurage manuel a disparu du jour au lendemain et le taux de réussite (conforme/non conforme) a dépassé 99 %. Toutefois, il convient de mettre en balance ce gain avec l'augmentation des coûts de stock, les outils à profil complet étant strictement spécifiques au pas.
Pas courants et tolérances des trous pilotes pour une fraise à filetage métrique
N’utilisez jamais les tableaux de perçage standard pour acier au carbone lors du réglage d’une fraise à fileter métrique d’une dureté supérieure à 60 HRC. L’acier trempé reprend légèrement sa forme après la coupe, et une déformation de l’outil de l’ordre du micron peut rendre les filetages finis trop serrés pour une jauge de contrôle.
| Taille et pas nominaux | Trou pilote standard (mm) | Trou pilote recommandé : 60–65 HRC (mm) |
Décalage d'usure initial
|
| M4 × 0.7 | 3.3 | 3.35 – 3.38 | -0.02 millimètre |
| M6 × 1.0 | 5 | 5.05 – 5.10 | -0.03 millimètre |
| M8 × 1.25 | 6.75 | 6.80 – 6.85 | -0.03 millimètre |
| M10 × 1.5 | 8.5 | 8.55 – 8.60 | -0.04 millimètre |
| M12 × 1.75 | 10.25 | 10.30 – 10.38 | -0.05 millimètre |
| M16 × 2.0 | 14 | 14.08 – 14.15 | -0.05 millimètre |
Lors des essais en atelier, nous alésons les avant-trous à la limite supérieure de tolérance (par exemple, 6.82 mm pour un filetage M8×1.25) afin de réduire le frottement latéral sans compromettre la résistance du filetage 6H. Nous programmons également une correction d'usure au rayon négatif (de -0.02 à -0.05 mm) avant le premier essai de coupe, en ajustant le diamètre primitif au centre de la plage de tolérance après contrôle dimensionnel.
Paramètres pratiques pour éviter les pièges courants : conseils pour prévenir la casse des outils, basés sur notre expérience sur le terrain
Il arrive fréquemment que les acheteurs acquièrent une fraise à fileter haut de gamme HRC65 pour ensuite ébrécher la pointe en moins de dix minutes et incriminent la qualité de l'outil. Or, l'analyse de leurs fichiers FAO révèle presque toujours une passe unique en pleine profondeur ou une trajectoire hélicoïdale conventionnelle descendante. Au-delà de 60 HRC, même la fraise en carbure la plus résistante ne supporte pas le choc brutal d'une trajectoire d'outil inadaptée.
Lors des essais de première pièce sur site dans les ateliers américains et européens, nous ne cherchons jamais à augmenter la vitesse de broche ou l'avance en premier lieu. Nous bloquons plutôt le sens de coupe et les déplacements radiaux, ce qui permet même aux opérateurs novices en acier trempé de réaliser des lots de production complets avec précision.
Fraisage en avalant et trajectoire d'outil « ascendante » : pourquoi il s'agit d'une règle d'or pour l'usinage de l'acier trempé
Le fraisage conventionnel descendant convient parfaitement à l'acier doux, mais il détruit les outils de coupe dans les pièces trempées. Observé au microscope à haute vitesse, le fraisage conventionnel pénètre dans la surface trempée avec une épaisseur de copeau quasi nulle, éliminant le revêtement AlTiSiN en quelques secondes ; à l'inverse, le fraisage en avalant pénètre dans la pièce avec une épaisseur de copeau maximale, évacuant la chaleur et réduisant de moitié l'usure du tranchant.
Le fraisage ascendant protège également votre outil du recoupement des copeaux. La gravité, la force centrifuge et le souffle d'air poussent les copeaux vers le fond du trou dégagé, tandis que le fraisage descendant projette les copeaux durcis directement sur la trajectoire de l'outil, où un simple fragment de 0.1 mm peut briser le tranchant.
Répartition de la profondeur de coupe radiale (multipasse) : Rapport recommandé pour les passes d’ébauche et de finition (par exemple, 65 % / 35 %)
N’essayez jamais une passe unique de pleine profondeur au-delà de 60 HRC, comme vous le feriez sur de l’aluminium ou de l’acier pré-trempé. Lors du réglage d’un filetage M10×1.5 chez un fournisseur aérospatial américain, un opérateur a tenté une passe unique avec une fraise à fileter en carbure et a cassé le collet avant la moitié du tour ; nous avons résolu ce problème en divisant la coupe en deux passes : 65 % d’ébauche et 35 % de finition.
| Dureté de la pièce | Passes recommandées | Division de profondeur radiale | Vitesse de surface (Vc) |
Avance par dent (fz)
|
| 58-60HRC | 2 passes | 70% / 30% | 45 – 55 m/min |
0.020 - 0.030 mm
|
| 61-63HRC | 2 à 3 passes | 65 % / 35 % ou 50 % / 35 % / 15 % | 35 – 45 m/min |
0.015 - 0.025 mm
|
| 64-65HRC | 3 passes | 50% / 35% / 15% | 25 – 35 m/min |
0.010 - 0.018 mm
|
Aux alentours de 65 HRC, nous divisons la passe de coupe en trois (50 % / 35 % / 15 %) en utilisant des angles d'entrée et de sortie progressifs pour éliminer les à-coups dans les virages. L'ajout de 8 à 15 secondes par trou réduit considérablement la déformation radiale, prévient la casse et laisse une finition de flanc parfaitement lisse.
Prise de décision en matière d'approvisionnement et de chaîne logistique B2B : Comment évaluer et acheter des fraises à fileter HRC65
Une fois la géométrie, le nombre de dents et les paramètres multi-passes optimisés, le succès repose sur un approvisionnement judicieux. Trop d'équipes d'achat occidentales envoient des plans pour obtenir des devis et choisissent simplement le prix unitaire le plus bas, se retrouvant avec des fraises bon marché « HRC65 » qui s'ébrèchent immédiatement et dont la responsabilité incombe au service d'ingénierie.
Lorsque vous vous apprêtez à acheter des fraises à fileter HRC65 pour la production, concentrez-vous non pas sur le prix unitaire, mais sur le coût total par trou taraudé. L'intégration de critères d'acceptation techniques rigoureux dans vos bons de commande permet d'éliminer les intermédiaires et de garantir que les livraisons en série correspondent aux performances des échantillons.
Décomposition des différences de prix des fraises à fileter HRC65 : où se situent les véritables écarts entre les outils nationaux bon marché et les outils importés ou haut de gamme sur mesure ?
Les acheteurs se demandent souvent pourquoi une fraise M8 d'une dureté de 65 HRC coûte 15 $ alors qu'un outil sur mesure ou importé coûte 45 $. D'après le registre des coûts d'une usine de rectification 5 axes, cet écart de prix, qui représente un gain de 65 % , s'explique par trois étapes de fabrication cachées :
-
Qualité du substrat en carbure : Les ébauches vierges en carbure à grains ultrafins de 0.4 micron provenant de Suisse ou d'Allemagne coûtent plus de deux fois plus cher que les ébauches recyclées, offrant une résistance à la flexion critique de 63+ HRC.
-
Fréquence de dressage des meules : Les ateliers de précision dressent les meules diamantées tous les 15 à 20 outils pour maintenir des profils de filetage précis, tandis que les usines à bas coût dressent des centaines d'outils par opération et laissent les rayons de courbure des crêtes dériver.
-
Préparation contrôlée du tranchant : un équipement d’affûtage dédié applique un rayon uniforme de 5 à 8 microns après le meulage pour éviter l’écaillage instantané du tranchant – une étape que les outils génériques bon marché ignorent complètement.
5 critères rigoureux pour la sélection des fabricants chinois de fraises à fileter
De nombreux magasins nord-américains et européens s'approvisionnent désormais directement en Asie, où de véritables usines côtoient des sociétés de négoce et de petits ateliers. Avant de choisir un fabricant chinois de fraises à fileter , ne vous fiez pas aux catalogues et exigez cinq preuves concrètes de leur équipe d'ingénieurs :
-
Traçabilité des matières premières : exiger des spécifications précises sur la qualité du carbure, le pourcentage de cobalt et la granulométrie, plutôt que de vagues affirmations comme « carbure de tungstène importé ».
-
Rapports de faux-rond optique à 100 % : Vérifiez que chaque fraise est contrôlée sur un prérégleur Zoller ou Walter avec un faux-rond radial maintenu en dessous de 0.005 mm (0.0002″).
-
Données du comparateur de profil 100x : Pour les fraises à profil complet, demandez des tableaux de superposition optique prouvant que la forme du filetage rectifié correspond aux normes nominales.
-
Assistance applicative et FAO : Vérifiez qu’ils disposent d’un centre d’essais interne capable de fournir des rapports de pas spécifiques aux matériaux et des décalages d’usure initiaux.
-
Délais personnalisés : Assurez-vous qu’ils peuvent concevoir, rectifier sur 5 axes et appliquer un nano-revêtement sur des outils à col allongé ou à pas non standard dans un délai de 7 à 12 jours ouvrables.
Liste de contrôle en 4 points pour votre équipe technique avant de passer une commande
Pour éviter toute interférence avec le cou, une portée insuffisante ou des profils d'entraxe incorrects après la commande, veuillez suivre cette liste de vérification en 4 points avant de demander des devis ou des dessins :
-
Dureté réelle après traitement thermique : précisez si les pièces se situent à 58–60 HRC ou 63–65 HRC pour verrouiller la géométrie de coupe et l’épaisseur du revêtement.
-
Type de trou et profondeur utile : notez les trous borgnes ou traversants, la profondeur totale de perçage, la longueur totale du filetage et toute obstruction en escalier pour choisir entre les conceptions à 3 dents et à un seul point.
-
Configuration du cône de broche et du liquide de refroidissement : Indiquez votre interface de broche (HSK-A63, BT40), le type de porte-outil (à frettage ou hydraulique) et si vous utilisez un liquide de refroidissement à travers la broche ou un brouillard d’huile.
-
Nuance d'alliage exacte : Spécifiez H13, D2, SKD11, S136 ou acier PM, car la chimie de l'alliage détermine le polissage des cannelures et le choix du revêtement.
Si vous rencontrez des problèmes de taraudage cassé, d'écaillage ou de calibres Go/No-Go trop serrés au-delà de 60 HRC, utilisez cette liste de contrôle pour évaluer votre configuration actuelle. Partagez les plans de vos pièces, la nuance d'alliage et les profondeurs de perçage avec notre équipe d'ingénierie ; nous exploiterons avec plaisir nos données d'essais en atelier pour vous recommander la géométrie d'outil et la stratégie de passe les plus adaptées.





