


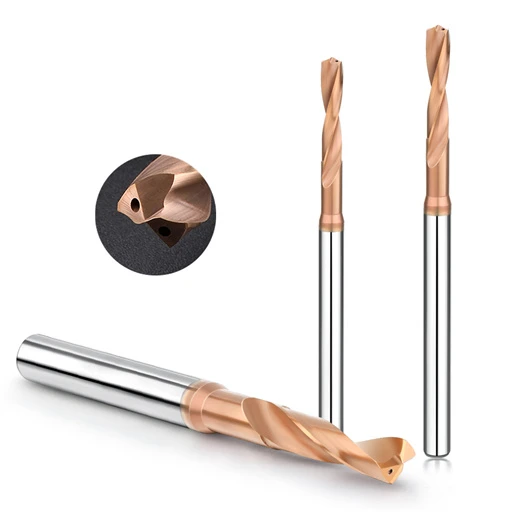
Franchement, quand un fabricant allemand d'arbres de transmission automobiles m'a contacté sur WhatsApp le mois dernier, il exprimait une frustration immense. Ils étaient confrontés à un problème majeur lors de la production en série d'acier allié 4140 pré-trempé à HRC35. Leur objectif était de produire 500 pièces à perçage profond par jour, mais l'utilisation de forets hélicoïdaux traditionnels à lignes externes s'était transformée en véritable cauchemar. Dès que la profondeur dépassait 3xD, l'évacuation des copeaux se bloquait, provoquant des ruptures d'outils soudaines, des alarmes machine incessantes et des arrêts de production coûteux.
Nous avons constaté ce problème d'innombrables fois au cours des 16 dernières années, en travaillant avec des ateliers d'usinage aux États-Unis et en Europe. Lors du choix des forets pour l'acier, de nombreux ingénieurs se concentrent exclusivement sur la teneur en cobalt, les revêtements haut de gamme ou les géométries sur mesure proposées par les fabricants de forets en carbure. Pourtant, ils négligent fréquemment le facteur crucial qui détermine en réalité la réussite ou l'échec : le mode d'arrosage.
Dans les applications de perçage intensif en acier, le choix entre un système de rinçage externe et interne n'est pas qu'une simple préférence. Il détermine directement la possibilité d'atteindre des vitesses de coupe ( Vc ) et des avances ( Fn ) élevées, et influence la durée de vie de l'outil, qui se mesure en minutes ou en jours. Un mauvais choix peut rendre un outil d'une valeur considérable instantanément.
Posons-nous la question en toute honnêteté : votre atelier utilise-t-il actuellement des conduites de liquide de refroidissement externes assourdissantes tout en luttant simultanément contre l’écaillage fréquent des outils et la mauvaise finition des trous ?
Pourquoi le liquide de refroidissement externe pose-t-il souvent problème lors du forage de trous profonds dans l'acier ?
Dans notre travail quotidien avec les chefs d'atelier, nous constatons souvent une idée fausse répandue : orienter une buse externe vers l'entrée du trou et maximiser le débit garantirait un refroidissement suffisant. Or, l'observation attentive d'une machine CNC en temps réel prouve que ce refroidissement apparent est purement superficiel. Lors de l'usinage d'aciers durs et collants ou d'alliages à haute dureté, cette alimentation externe est inefficace face au flux intense de copeaux chauds, perdant toute son efficacité avant même d'atteindre la zone de coupe.
On constate fréquemment qu'au-delà de trois fois le diamètre du trou (3xD), le fluide pulvérisé de l'extérieur ne parvient plus à contrer le courant d'évacuation des copeaux. La pointe du foret se retrouve alors complètement à sec, provoquant des pics de couple et une surchauffe localisée. Ceci explique pourquoi de nombreux ateliers, malgré l'achat de forets en acier haut de gamme, subissent des pannes d'outils fréquentes. Les systèmes de lubrification externes peuvent convenir pour les trous peu profonds, mais pour les trous profonds, ils s'avèrent souvent très coûteux.
Un problème majeur signalé par les clients occidentaux : l’interruption du flux de liquide de refroidissement dans les goujures des forets hélicoïdaux
Un fabricant britannique de composants hydrauliques nous a récemment contactés concernant une durée de vie d'outils très irrégulière. Il utilisait des forets hélicoïdaux à grande vitesse pour percer des trous profonds dans les corps de vannes, et notre analyse des défaillances a révélé que la cause principale était une interruption de la circulation du fluide à l'intérieur des goujures. Lors de la rotation et de l'avancement de l'outil, les copeaux comprimés s'accumulent dans les goujures hélicoïdales, formant une « paroi d'acier » mobile et étanche. Le fluide extérieur heurte simplement cette barrière et est dévié, sans parvenir à atteindre le fond du trou.
La réaction en chaîne qui en résulte est catastrophique. Faute de lubrification à la pointe du foret, les copeaux subissent un frottement secondaire intense contre les goujures, générant une chaleur qui les soude directement au corps de l'outil. D'après notre expérience, dès que le circuit d'évacuation est obstrué et que le flux de fluide est interrompu, la pointe du foret subit une rupture par torsion catastrophique en quelques secondes. Il ne s'agit pas d'un défaut de qualité de l'outil, mais d'une limitation physique du refroidissement externe.
Comment un choc thermique peut détruire instantanément un foret en carbure haut de gamme
On entend souvent ce « craquement » sec et soudain provenant de l'intérieur d'une machine CNC, pour ensuite en extraire un outil haut de gamme cassé en deux. Il s'agit d'une fracture fragile classique, causée par un choc thermique sur un foret en carbure de haute qualité. Bien que le carbure offre une dureté à chaud et une résistance à l'usure exceptionnelles, il est extrêmement sensible aux variations de température importantes. Avec des conduites externes, la pointe chauffe intensément par frottement à sec, mais les déplacements intermittents des copeaux provoquent des projections soudaines de fluide froid sur le tranchant incandescent.
Ces cycles extrêmes de température engendrent d'importantes contraintes thermiques internes. Dans notre laboratoire de R&D, nous observons régulièrement, au microscope à fort grossissement, des microfissures thermiques en forme de réseau recouvrant ces arêtes de coupe fracturées. Lorsque ces fissures se propagent sous l'effet de fortes contraintes mécaniques de coupe, la structure en carbure se brise instantanément, comme du verre. C'est pourquoi nous disons à nos pairs : pour les outils rigides mais fragiles, un refroidissement externe instable est bien plus dangereux qu'un fonctionnement à sec.
Données d'atelier : Comparaison du coût par trou (refroidissement externe) pour l'acier à faible teneur en carbone et l'acier allié
Pour démontrer la réalité financière aux responsables des achats B2B, nous avons réalisé un test contrôlé sur un centre d'usinage horizontal Mazak utilisant de l'acier allié 42CrMo4. En utilisant une émulsion externe, nous avons dû limiter la vitesse de coupe à 60 m/min pour éviter les brûlures, en effectuant un arrêt toutes les 20 perforations pour inspecter l'outil. En tenant compte des temps d'arrêt pour les changements d'outils, du travail de l'opérateur pour le réaffûtage et des pièces mises au rebut, le coût net par perforation s'est avéré exceptionnellement élevé.
Nous avons ensuite réalisé un test comparatif avec un processus interne optimisé sur le même matériau. Les résultats étaient sans appel : malgré des investissements initiaux différents en outillage, l’usure excessive et la faible productivité des systèmes externes ont multiplié par 1.8 le coût total par trou. C’est pourquoi nous conseillons aux ateliers de production de ne jamais considérer le prix d’achat des forets pour acier isolément ; c’est la consommation totale de l’atelier qui détermine la rentabilité réelle.
L'impact révolutionnaire du passage au refroidissement interne pour le forage de l'acier
Le passage d'un système d'arrosage externe à un système d'arrosage par la broche (TSC) produit des résultats immédiats et perceptibles en atelier. Le bruit de coupe diminue instantanément et l'indicateur de charge de la broche sur votre commande numérique se stabilise nettement. Cette transformation est entièrement due à la dynamique des fluides interne. Lorsque le fluide à haute pression est projeté à travers les canaux axiaux à l'intérieur du corps de l'outil directement jusqu'à l'extrémité de coupe, il crée un cycle de fluide sous pression qui protège la zone de coupe critique.
En termes d'efficacité de production, ce système de distribution de pression interne permet aux programmeurs d'optimiser les paramètres de processus en toute confiance. Avec les systèmes externes traditionnels, il faut être très prudent avec les vitesses d'avance, de peur qu'une coupe trop importante ne provoque le blocage et la rupture de l'outil. La distribution interne encapsule et évacue la chaleur dès sa génération. Cela permet d'augmenter considérablement les vitesses de coupe et les avances par tour, ce qui en fait la solution idéale pour maximiser la productivité tout en minimisant l'usure des forets pour acier.
Système de refroidissement interne haute pression (TSC) pour l'évacuation forcée des copeaux : élimination des défaillances soudaines des bords causées par la réusinage des copeaux
Lors de la surveillance des lignes de production automatisées aux États-Unis et en Europe, la panne la plus redoutée est l'écaillage soudain et brutal du tranchant. Souvent, en retirant l'outil, on constate de larges morceaux manquants sur le bord. Ce dommage est rarement dû à la dureté du matériau ; il survient plutôt parce que les copeaux s'accumulent au fond du trou et sont immédiatement recoupés. Cela crée une brusque augmentation des contraintes mécaniques localisées, auxquelles même les forets en acier de la plus haute qualité ne peuvent résister.
Le système d'arrosage par la broche agit comme un poussoir hydraulique haute pression directement au niveau du foret. Des orifices d'huile internes, disposés symétriquement, projettent le fluide directement sur les copeaux en forme de C ou d'aiguille dès leur cisaillement, les propulsant verticalement le long des goujures hélicoïdales. Lors du perçage de matériaux collants et très résistants comme l'acier à faible teneur en carbone, où la fragmentation des copeaux est un véritable fléau, cette poussée ascendante continue maintient la zone de coupe parfaitement propre. En éliminant les résidus, on réduit considérablement l'écaillage soudain des arêtes.
Liquide de refroidissement acheminé directement sur le tranchant : durée de vie des outils doublée lors de l’usinage de haute dureté
Lors de l'usinage de matériaux difficiles comme les aciers fortement alliés ou les aciers à moules pré-trempés, les températures de frottement dans la zone de coupe peuvent facilement atteindre 700 à 800 °C. À ces températures extrêmes, le substrat en carbure subit une dégradation thermique irréversible, ce qui ramollit le tranchant. En tant que fabricants spécialisés de forets en carbure, notre principal défi technique est de maintenir le tranchant sous une chaleur intense. Un système d'arrosage externe ne peut tout simplement pas pénétrer l'interface micrométrique où l'outil rencontre la pièce.
En acheminant le fluide directement à travers le corps de l'outil, on obtient une lubrification ciblée et précise qui dissipe instantanément la chaleur de frottement dans la zone de cisaillement. Lors de nos tests clients à long terme, l'injection de fluide haute pression directement sur le tranchant a permis de réduire l'usure en dépouille de près de 50 % sur des pièces en alliage identiques. Ce contrôle thermique stable permet aux revêtements de pointe et aux substrats sous-jacents d'offrir des performances optimales. Pour votre atelier, cela se traduit directement par une durée de vie des outils considérablement accrue.
Pourquoi le refroidissement interne est le seul moyen d'atteindre des vitesses de coupe élevées lors de l'usinage de trous profonds (rapport profondeur/diamètre > 3xD)
Quiconque a déjà percé des trous profonds (rapport de profondeur de 5xD, 8xD ou plus) sait que plus l'outil pénètre profondément, plus le trou se bouche. La chaleur ne peut s'échapper et les copeaux ne peuvent pas sortir. Si l'on utilise des conduites externes, la seule solution pour protéger l'outil est de réduire la vitesse de broche ou de programmer des cycles de perçage lents par à-coups. Retirer l'outil tous les quelques millimètres pour évacuer les copeaux permet de nettoyer le trou, mais cela allonge les temps de cycle et nuit à la productivité de l'atelier.
Lors de nos essais de R&D sur les outils à goujures longues, les données ont démontré que le refroidissement interne est la seule solution pour le perçage profond en continu et en une seule passe. Grâce à un flux constant de fluide haute pression qui s'écoule du fond de la cavité, les arêtes de coupe restent refroidies de manière optimale, même à profondeur maximale. Il n'est plus nécessaire de limiter artificiellement les paramètres. Vous pouvez ainsi maintenir un fonctionnement à pleine charge à des vitesses de broche élevées, ce qui en fait une méthode irremplaçable pour optimiser l'efficacité à grande vitesse des forets carbure à goujures longues.
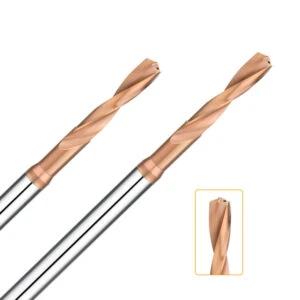
Une confrontation pratique entre le refroidissement interne et externe pour l'usinage de matériaux ultra-durs
Lorsque la dureté de la pièce atteint HRC65, l'usinage conventionnel s'arrête et un processus proche de l'extrusion et du meulage à haute force commence. Sous une telle résistance au cisaillement, l'outillage standard s'use presque instantanément. Pour usiner ces alliages, il est nécessaire d'utiliser des outils spécialisés, comme un foret en carbure ultra-dur HRC65 . Cependant, cette dureté extrême entraîne une augmentation proportionnelle de la fragilité du matériau, ne laissant pratiquement aucune tolérance aux variations thermiques ou aux chocs sur l'arête de coupe.
Dans nos installations d'essai, la comparaison entre le refroidissement externe et interne sur les aciers ultra-durs donne des résultats spectaculaires. Avec un refroidissement externe, on entend un crissement métallique strident, on observe des étincelles intermittentes et on risque de fissurer la pièce. En revanche, avec un refroidissement par la broche, même si la charge de la machine reste élevée, la coupe devient fluide et stable. Dans ce cas, le mode d'alimentation en fluide n'est plus seulement un facteur d'efficacité d'usinage ; il devient un élément déterminant pour la durée de vie d'un outil de grande valeur.
Pourquoi le refroidissement externe est-il un « arrêt de mort » lors de l'usinage de l'acier à moules trempé HRC65 ?
Lors du perçage de moules en acier trempé HRC65 ou en acier ultra-dur SKD11, nous insistons sur le fait qu'il ne faut jamais prendre de risques avec un système d'arrosage externe. Dans ces conditions de coupe à haute dureté et de fragilité, la température instantanée à la pointe de l'outil peut facilement dépasser 800 °C. L'utilisation d'un système d'arrosage externe provoque des forces centrifuges de rotation élevées et l'accumulation de copeaux métalliques qui empêchent complètement le fluide d'atteindre la pointe. Il en résulte un effet de projection violent et intermittent qui endommage l'outil.
Ces cycles rapides de température (chaud/froid) provoquent un choc thermique violent, agissant comme une condamnation à mort invisible au sein même de la structure du matériau. Nous traitons fréquemment des cas après-vente où un foret en carbure coûteux semble en parfait état à l'œil nu, alors que son tranchant est criblé de microfissures thermiques. Dès que les forces de coupe fluctuent, ces microfissures fusionnent et se propagent instantanément. Cela provoque la rupture brutale de la pointe du foret, détruisant souvent avec elle la pièce coûteuse et trempée.
Leçons tirées de notre R&D en tant que fabricants de forets en carbure : le rôle crucial de la conception du canal de refroidissement interne dans l’usinage des matériaux HRC65
En tant que fabricant mondial de forets en carbure, notre équipe R&D se concentre sur la conception de canaux d'arrosage hélicoïdaux internes spécialement adaptés aux applications HRC65. Alors que les outils standard utilisent des orifices d'arrosage rectilignes classiques, notre gamme d'outils ultra-durs bénéficie de géométries de section transversale spécifiques et de configurations hélicoïdales optimisées. Cette conception va bien au-delà de la simple garantie de débits et de pressions d'injection élevés ; elle est essentielle pour équilibrer la répartition des contraintes internes au sein du corps de l'outil lors de coupes sous forte charge.
Nos données de laboratoire indiquent que lorsque le fluide à haute pression s'échappe de ces canaux internes positionnés avec précision, il établit un champ de pression à l'échelle micrométrique, associé à une température très constante autour du tranchant. Cet état thermodynamique stable retarde significativement le ramollissement du grain dans la matrice de carbure et atténue efficacement les contraintes mécaniques générées par un frottement intense. Des tests comparatifs réalisés en interne prouvent que les outils dotés de ces configurations internes optimisées présentent une stabilité et une ténacité nettement supérieures face à des matériaux d'une dureté extrême.
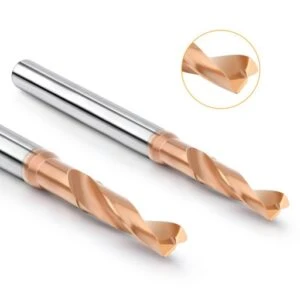
Des conduites d'arrosage externes aux conduites d'arrosage internes haute pression : cas concrets de modernisation de machines-outils et d'optimisation des processus pour des clients européens et américains
Le choix des outils ne se fait jamais isolément ; il doit être étroitement lié à votre matériel, à vos systèmes d'alimentation et aux conditions réelles de votre atelier. Lorsque nous aidons des ateliers occidentaux à résoudre des problèmes, nous constatons souvent une inadéquation frustrante : un atelier achète des forets haut de gamme pour l'acier, mais sa pompe à eau est limitée à une pression de 3 à 5 bars. Utiliser un vieux tuyau qui pend mollement le long de la tête de broche, c'est comme installer un moteur de camion dans une voiture de sport : vous bridez complètement votre rendement.
L'optimisation des processus commence toujours par une réévaluation des configurations de pression et des systèmes de tuyauterie existants. En cas de stagnation du débit, de faible durée de vie des outils ou de pannes inexpliquées, arrêtez la machine et vérifiez le débit réel de votre pompe. La mise à niveau du matériel et la restructuration des trajectoires d'outils peuvent transformer une opération problématique en une opération stable et à haut rendement.
Témoignage authentique d'un client allemand de longue date : une augmentation de 300 % de l'efficacité après le passage des forets hélicoïdaux à refroidissement externe aux forets en carbure à refroidissement interne
L'an dernier, un fabricant de pièces automobiles de Stuttgart, en Allemagne, a rencontré un problème majeur lors de l'usinage d'arbres en acier 42CrMo pré-trempés à HRC32. L'entreprise utilisait des forets hélicoïdaux standard en acier rapide avec système d'irrigation externe. La profondeur de perçage atteignant 5 fois le diamètre du trou, l'opérateur devait recourir à un perçage par à-coups lent, en retirant l'outil tous les deux millimètres pour évacuer les copeaux accumulés. Ce procédé a porté le temps de cycle à 45 secondes par trou et a engendré une usure importante des flancs, entraînant une perte d'une heure de production par jour en changements d'outils.
Nous avons évalué la configuration de leur machine et recommandé le remplacement de l'outillage ancien par un foret en carbure monobloc doté de trous de lubrification internes. L'acheminement d'un fluide haute pression directement à travers le centre de la broche vers la zone de coupe nous a permis d'éliminer complètement le cycle de coupe par à-coups pour une passe unique et continue. Les vitesses de coupe ont doublé, le meulage secondaire des copeaux a disparu et les temps de cycle ont chuté de 45 secondes à seulement 12 secondes. Ces données d'atelier réelles prouvent que les performances des outils dépendent de la précision de l'alimentation en fluide.
Recommandations relatives à la configuration du système de refroidissement interne à l'intention des acheteurs et des responsables de magasin
En tant que fabricants expérimentés de forets en carbure, forts de nombreuses années d'expérience en atelier, nous proposons quelques règles de configuration pratiques pour les acheteurs B2B et les responsables d'atelier travaillant sur l'acier. Si vous souhaitez mettre en œuvre la technologie de perçage traversant ou optimiser votre équipement actuel, évaluez votre matériel en fonction de ces critères. Pour des profondeurs allant jusqu'à 5xD, la pression de votre pompe doit atteindre au moins 20 bars (290 psi). Pour les trous profonds de 8xD ou plus, visez une pression de 40 à 70 bars afin d'évacuer efficacement les copeaux chauds de la cavité.
Deuxièmement, ne négligez jamais la précision de la filtration : c’est un détail crucial qui endommage fréquemment les forets en acier coûteux. Votre système de filtration doit éliminer efficacement toute particule supérieure à 20 microns ; sinon, les micro-débris obstrueront les canaux hélicoïdaux internes de l’outil, provoquant une panne immédiate. Il n’existe pas de solution miracle pour les défis d’usinage complexes. Si vous rencontrez des difficultés avec un plan complexe, des tolérances serrées ou un alliage difficile à usiner, échangeons directement avec d’autres professionnels. Envoyez-nous les spécifications de votre machine, les plans de vos pièces et les nuances de vos matériaux, et nous vous aiderons à optimiser votre processus pour une configuration parfaite.






