



Les micro-fraises jouent un rôle essentiel dans l'usinage CNC de haute précision, notamment dans des secteurs comme la fabrication de moules, les dispositifs médicaux, la microélectronique et l'aérospatiale. Ces outils sont conçus pour usiner des structures extrêmement fines et offrir des résultats de coupe haute résolution. Toutefois, pour exploiter pleinement le potentiel des micro-outils, le choix de la fraise adaptée est crucial.
Contrairement aux fraises standard , les micro-fraises ont des diamètres beaucoup plus petits et sont conçues pour l'usinage de précision. Cela impose des exigences plus élevées en matière de rigidité de l'outil, de paramètres d'usinage et de systèmes de serrage. Même de légères erreurs dans le choix de la taille, surtout avec des fraises métriques, peuvent avoir un impact significatif sur l'état de surface et la tolérance dimensionnelle.
Dans les applications impliquant des cavités profondes ou des éléments à rapport d'aspect élevé, le choix de micro-fraises à longue portée et le contrôle du porte-à-faux de l'outil deviennent cruciaux. Une mauvaise adaptation de la taille de l'outil peut entraîner broutage, déformation, rupture de l'outil et instabilité dimensionnelle.
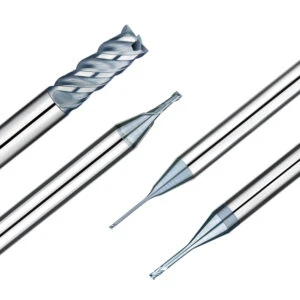
Que sont les micro-fraises et pourquoi sont-elles idéales pour l'usinage de précision ?
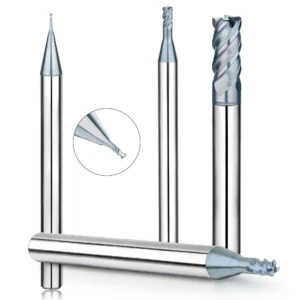
Les micro-fraises sont spécialement conçues pour la fabrication de composants de précision et de géométries complexes. D'un diamètre généralement compris entre 0.1 mm et 3 mm, elles excellent dans la création de microstructures et l'usinage en espaces confinés. Leur précision dimensionnelle et leur contrôle de coupe supérieurs les rendent indispensables dans les applications aéronautiques, médicales et de moulage de précision.
Le choix de la taille de fraise appropriée est essentiel pour obtenir un micro-usinage de précision. Un dimensionnement correct influence directement la charge de coupe, la stabilité de l'outil et la qualité de surface. En particulier dans les programmes CNC utilisant des fraises métriques, une adaptation dimensionnelle précise peut considérablement augmenter le rendement des pièces de précision.
Définition et classification des micro-fraises
Les micro-fraises sont généralement des fraises d'un diamètre inférieur à 3 mm. Selon le nombre de lames, la longueur de la lame, le diamètre de la tige et le revêtement, elles peuvent être subdivisées en fraises de très petit diamètre, micro-fraises à arête longue, micro-fraises à lame de forme spéciale, etc. En termes de dimensions, elles peuvent être fabriquées selon les normes métriques ou impériales, et les dimensions spécifiques seront conformes aux spécifications ISO ou ANSI.
Avec le développement de la technologie de micro-usinage, des micro-outils dotés de revêtements spéciaux ont également fait leur apparition sur le marché, tels que les revêtements diamantés CVD, utilisés pour l'usinage de matériaux durs et cassants ou pour des exigences de finition élevées. Les différents types de micro-fraises nécessitent des stratégies d'utilisation différentes en termes de choix d'outils et de taille, notamment pour l'usinage de petites dimensions.
Principaux domaines d'application : fabrication de moules, pièces médicales et microstructures
Les micro-fraises sont utilisées dans des domaines nécessitant des tolérances extrêmement serrées et des finitions de surface élevées :
-
Fabrication de moules : Les micro-outils nettoient les angles des cavités et les détails fins après les opérations d’électroérosion, améliorant ainsi la précision de la surface.
-
Production de dispositifs médicaux : des outils extrêmement précis sont utilisés pour façonner les stents, les implants orthopédiques et les composants microfluidiques.
-
Fabrication de microstructures : des applications telles que les composants MEMS ou les micro-connecteurs nécessitent souvent des outils de diamètre inférieur à 0.2 mm.
Ces scénarios exigent souvent des outils à haute résistance et à stabilité de forme, nécessitant souvent des micro-fraises à longue portée pour atteindre des zones profondes ou étroites sans compromettre la précision.
Pourquoi le choix de la taille des micro-fraises est important pour la précision
La taille de l'outil influence directement la précision de l'usinage, le contrôle des vibrations et l'état de surface. Les outils plus petits offrent une meilleure précision, mais sont plus sujets aux vibrations, à la casse et à la déformation. Les ingénieurs doivent donc trouver le juste équilibre entre :
-
Diamètre de l'outil
-
Compatibilité de la tige
-
Profondeur de coupe et porte-à-faux
Lors de l'usinage de cavités profondes, des rapports longueur/diamètre (L/D) plus élevés réduisent la rigidité. Le choix d'une taille appropriée devient donc encore plus crucial. La consultation de tableaux de fraises métriques standardisés lors de la programmation CNC permet de contrôler les trajectoires de coupe et l'accumulation de tolérances.

Tailles courantes des micro-fraises et normes industrielles
Dans l'usinage CNC de précision, les micro-fraises ont généralement un diamètre compris entre 0.05 mm et 3.0 mm, certains outils étant même disponibles dans des dimensions plus petites. Ces outils sont essentiels pour les tâches complexes dans l'électronique, les composants médicaux et les pièces aérospatiales.
La taille de l'outil affecte non seulement les capacités d'usinage, mais détermine également sa stabilité et sa durée de vie. Lors de la conception d'un processus, il est crucial de choisir judicieusement la taille de la fraise. En particulier pour l'usinage de cavités profondes ou de contours de fentes étroits, il est nécessaire d'associer des fraises à longue portée pour une adaptation stratégique des dimensions et éviter ainsi les problèmes de surusinage ou de casse d'outil.
Tailles de fraises micro et standard
Les fraises standard respectent les normes de dimensions internationales (par exemple, ISO, DIN, ANSI), généralement comprises entre 3 et 20 mm et plus. Elles sont généralement utilisées pour l'ébauche et le contournage général.
Les micro-fraises se distinguent par une précision extrême, des dimensions minimales et de faibles efforts de coupe. Elles nécessitent un contrôle de tolérance plus strict, souvent de ± 0.005 mm ou moins, et se distinguent par leur géométrie, leur taille de queue et leur longueur totale.
Pour les matériaux ultra-durs comme la céramique ou le carbure de silicium, les micro-outils doivent présenter une dureté et une résistance à l'usure élevées pour maintenir la précision dimensionnelle.
Tailles de micro-fraises métriques et impériales
Les micro-fraises sont disponibles en dimensions métriques (par exemple, 0.1 mm, 0.2 mm, 1.0 mm) et impériales (par exemple, 1/64″, 1/32″, 1/16″). L'utilisation de systèmes d'unités mixtes peut entraîner des incohérences de taille et affecter la précision de la commande numérique par ordinateur.
Pour éviter les erreurs de conversion, il est préférable de standardiser un système de mesure unique lors de la planification des processus. Dans les domaines où le système métrique est prédominant, comme la fabrication de moules de précision ou la microélectronique, l'utilisation de fraises métriques est privilégiée.
Erreurs courantes dans la sélection de la taille des micro-outils
Même les ingénieurs expérimentés peuvent tomber dans ces pièges courants :
-
Choisir le plus petit diamètre par défaut : plus petit n’est pas toujours mieux. Les outils ultra-petits ont une rigidité moindre et sont sujets aux vibrations et à la casse.
-
Sans tenir compte du rapport de porte-à-faux de l'outil : les micro-fraises à longue portée doivent avoir un support de tige suffisant pour éviter la déviation et la perte de précision.
-
Négliger la compatibilité du revêtement : par exemple, l’usinage d’alliages de titane avec des outils non revêtus peut entraîner une usure rapide. L’utilisation d’outils revêtus de carbure ultrafin ou de diamant est plus appropriée.
Meilleure pratique : basez la taille de votre outil sur les propriétés du matériau, le chemin d'usinage, l'épaisseur de la paroi de la pièce et les tailles standard disponibles pour garantir un micro-usinage efficace, stable et sûr.
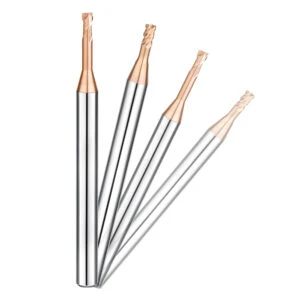
Comment choisir la bonne taille de micro-fraise
En micro-usinage, le choix judicieux de la taille de la fraise influence non seulement l'efficacité de l'usinage, mais détermine également directement la précision dimensionnelle et la qualité de surface du produit fini. Face à la diversité des matériaux, des profondeurs structurelles et des contraintes de la broche, la stratégie d'adaptation de la taille de l'outil doit prendre en compte de nombreux facteurs. Nous analysons ci-dessous de manière systématique comment sélectionner scientifiquement les tailles de fraises appropriées selon trois critères : les propriétés des matériaux, la profondeur d'usinage et l'adaptation de l'équipement.
Sélection de la taille en fonction du type de matériau
Chaque matériau exige une approche de coupe sur mesure :
-
Cuivre et aluminium (métaux tendres) : Utilisez des outils à arêtes vives avec des cannelures profondes et des diamètres de coupe compris entre 0.2 mm et 1.5 mm pour les applications à grande vitesse et à haute finition.
-
Alliages de titane et acier inoxydable (métaux durs) : En raison de la dureté élevée et de la faible conductivité thermique du matériau, il est recommandé d'utiliser une fraise de micro-usinage d'un diamètre d'au moins 0.5 mm et d'utiliser un substrat en carbure ou un outil revêtu (tel que AlTiN, TiSiN) pour réduire l'usure de l'outil.
-
Céramiques et verre (matériaux fragiles) : Les micro-fraises à revêtement diamant ou PCD, généralement de diamètre ≥ 0.3 mm, sont préférées pour leur résistance à l'écaillage et leur durée de vie prolongée.
Tenez également compte de la vitesse de coupe, de la vitesse d’avance et des méthodes de refroidissement pour maximiser l’efficacité et la fiabilité des micro-outils.
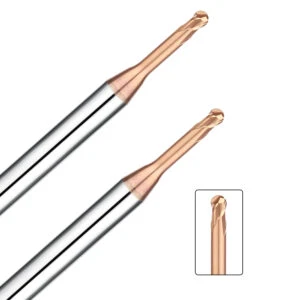
Sélection de la taille en fonction de la profondeur d'usinage et du porte-à-faux de l'outil
Lorsqu'un usinage est requis dans des cavités profondes, des fentes étroites, des angles internes complexes ou autres, la longueur et la rigidité de l'outil deviennent des facteurs clés. Dans ce cas, des fraises à longue portée sont souvent nécessaires pour éviter les déformations structurelles.
Cependant, à mesure que la longueur de l'outil augmente, sa rigidité diminue rapidement. Un mauvais choix de taille peut facilement provoquer des vibrations, des bris d'outil, des surcoupes ou une réduction de la précision de surface. Voici les principes d'adaptation recommandés :
- Profondeur de coupe ≤ 2D (D est le diamètre de l'outil) : des micro-fraises avec une longueur de tige régulière peuvent être sélectionnées pour garantir la stabilité du traitement.
- Profondeur de coupe ≥ 3D : Il est recommandé d'utiliser des fraises à longue portée et des outils de plus grand diamètre pour améliorer la résistance à la flexion. Par exemple, pour l'usinage de rainures profondes, un outil à queue fine d'une longueur totale de Ø 1.0 mm × 12 mm peut être utilisé.
- Les performances de traitement des outils longs peuvent être encore améliorées en utilisant un porte-outil amortissant les vibrations (tel qu'un porte-outil thermorétractable ou un porte-outil hydraulique).
Compatibilité de l'équipement : adapter la taille de l'outil aux limites de la broche et du support
Outre l'objet à usiner, le système de broche de l'équipement impose également certaines restrictions quant au choix de la taille de l'outil. En particulier pour les broches à grande vitesse ou les centres de micro-usinage, le diamètre du porte-outil, la longueur de serrage, l'interface conique, etc., doivent être rigoureusement adaptés.
- Cône de broche (BT30, HSK-E40, etc.) : détermine la plage de diamètres de porte-outils utilisable. Les micro-porte-outils courants sont de Ø 4 mm, Ø 6 mm et Ø 8 mm. Il est nécessaire de s'assurer que le porte-outil est adapté au mandrin de broche afin d'éviter un faux-rond excessif dû à un serrage trop serré.
- Système de mandrin (ER11, ER16, thermorétractable, etc.) : Différents mandrins peuvent serrer des outils de diamètres minimaux différents. Il est nécessaire de vérifier que le diamètre du porte-outil est compatible avec la limite inférieure du mandrin. Par exemple, un mandrin ER11 peut serrer des porte-outils de Ø 7 mm maximum, mais un réducteur de précision est nécessaire pour serrer un micro-outil de Ø 1 mm.
- Limite de longueur totale de l'outil : certaines machines à cinq axes ou machines-outils à broche à grande vitesse limitent la longueur totale de l'outil à moins de 60 mm, il est donc nécessaire de considérer que la « longueur de traitement effective + longueur de serrage sûre » de l'outil ne dépasse pas cette plage lors de la sélection.
Par conséquent, lors de la sélection d'une micro-fraises, il est recommandé de vérifier simultanément la fiche technique du porte-outil, le manuel de la broche et les spécifications de tolérance du mandrin pour éviter les erreurs de sélection ou les échecs de traitement dus aux limitations de l'équipement.
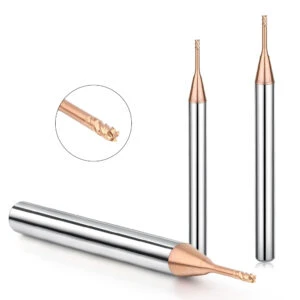
Stratégie de stabilité et de taille dans le micro-broyage
En raison du diamètre extrêmement réduit des outils, les micro-fraises sont très sensibles aux vibrations, aux déformations thermiques et aux problèmes d'évacuation des copeaux pendant l'usinage. L'obtention de résultats de haute précision repose sur le maintien de la stabilité du système. Ceci est particulièrement crucial lors de l'usinage de matériaux extra-durs, de microstructures complexes ou de cavités profondes. Dans ce cas, le dimensionnement de l'outil, les méthodes de refroidissement et les stratégies de parcours d'outil doivent être soigneusement conçus.
Cet article explore systématiquement comment améliorer la stabilité du micro-fraisage à partir de trois perspectives clés : le contrôle de la rigidité, le refroidissement et l'évacuation des copeaux, et les paramètres d'usinage.
Un diamètre d'outil plus petit signifie-t-il une rigidité moindre ? Comment contrôler le broutage
En micro-fraisage, un diamètre d'outil plus petit entraîne inévitablement une moindre rigidité. Même des efforts de coupe minimes peuvent provoquer une déflexion de l'outil ou des vibrations à haute fréquence. Une fois ces vibrations apparues, la rugosité de surface se dégrade rapidement et la casse de l'outil devient probable.
Pour supprimer les vibrations lors du micro-fraisage, envisagez les stratégies suivantes :
-
Réduire au minimum le porte-à-faux de l'outil : la réduction de la longueur d'extension de l'outil est fondamentale pour améliorer la rigidité et minimiser la déflexion.
-
Utilisez des paramètres de coupe peu profonds : appliquez des stratégies de coupe conservatrices telles qu’une faible profondeur axiale (ap < 0.1D) et un engagement radial minimal (ae < 0.05D) pour améliorer la stabilité d’usinage.
-
Adoptez des broches à grande vitesse : l'augmentation de la vitesse de la broche (par exemple, 40 000 à 60 000 tr/min) réduit la charge de copeaux par dent et améliore la finition de surface en augmentant la vitesse de coupe.
-
Choisissez des porte-outils anti-vibrations : les porte-outils thermorétractables et les porte-outils en céramique offrent une rigidité dynamique accrue, ce qui contribue à amortir les vibrations lors des coupes à grande vitesse.
Défis de refroidissement et d'élimination des copeaux à micro-échelle
Les micro-fraises présentent des géométries ultrafines et des arêtes de coupe délicates. Les systèmes de refroidissement conventionnels à haute pression ou par inondation ne parviennent souvent pas à atteindre efficacement la zone de coupe et peuvent même provoquer un échauffement localisé ou des dommages par coup de bélier sur les arêtes de l'outil. Par conséquent, des solutions de refroidissement et d'évacuation des copeaux sur mesure sont essentielles.
Les méthodes recommandées comprennent :
-
Refroidissement par lubrification minimale (MQL) ou par air atomisé : utiliser une lubrification minimale (MQL) ou des flux d’air sec à haute vitesse pour réduire la chaleur sans inonder la zone de coupe. Cela permet d’éviter l’accumulation de copeaux et l’endommagement de l’outil.
-
Assurez une évacuation efficace des copeaux : avec seulement 2 à 3 dents et un espace de copeaux minimal, les micro-outils sont sujets à l’accumulation de copeaux. Envisagez des trajectoires d’outil inversées ou des stratégies d’ébauche par couches pour faciliter une évacuation efficace des copeaux.
-
Utilisez des outils revêtus : les revêtements comme le DLC (carbone de type diamant) et le TiAlN améliorent la résistance à l’usure, réduisent le frottement et améliorent la dissipation de la chaleur, favorisant ainsi indirectement une meilleure évacuation des copeaux et une durée de vie accrue de l’outil.
Conception du parcours d'outil et paramètres de coupe pour le micro-fraisage
Les stratégies de parcours d'outils et la sélection des paramètres en micro-fraisage doivent s'écarter des approches d'ébauche traditionnelles. Il convient plutôt de privilégier la coupe légère à haute fréquence avec un engagement d'outil optimisé pour allier précision et efficacité.
Les principales suggestions incluent :
-
Utilisez des trajectoires de charge constantes : les trajectoires d’outil qui maintiennent un engagement constant, telles que les stratégies à pas constant ou à Z constant, réduisent le risque de surcharge localisée de l’outil.
-
Optimisez l'avance par dent et le rapport profondeur/largeur : dans la plupart des opérations de micro-fraisage, maintenez l'avance par dent (fz) entre 0.001 et 0.005 mm/dent. Le rapport ae/ap doit idéalement rester ≤ 1 pour un meilleur équilibre et un meilleur contrôle.
-
Adoptez une méthode d'ébauche et de finition en plusieurs étapes : commencez par utiliser des micro-outils de taille moyenne pour l'ébauche, puis passez à des outils plus petits pour la finition ou le nettoyage des angles afin de prolonger la durée de vie des outils et d'améliorer la précision.
-
Choisissez des géométries à faible hélice ou à pas variable : les outils avec de faibles angles d’hélice ou un espacement inégal des cannelures réduisent les vibrations de coupe et améliorent la régularité de la finition de surface.

Gammes de tailles de micro-fraises recommandées et conseils de sélection
En usinage CNC de précision, le choix de la taille de micro-fraises est crucial, non seulement pour l'efficacité, mais aussi pour obtenir la précision dimensionnelle, l'état de surface et la longévité souhaités. Compte tenu de la plage de tolérance étroite et de la marge de traitement limitée des micro-outils, les ingénieurs doivent élaborer une stratégie de sélection de taille basée sur la géométrie de la pièce, les capacités de la machine et le type de matériau.
Plages de tailles suggérées en fonction de la précision d'usinage
Le choix du diamètre de l'outil doit être étroitement lié à la tolérance d'usinage requise. Dans les applications telles que les microcanaux, les moules de haute précision ou les pièces de petite taille, le diamètre de l'outil doit être parfaitement adapté à la géométrie.
Gammes de tailles recommandées :
-
0.1 mm – 0.3 mm : Idéal pour les microcanaux et les composants microélectroniques. Nécessite des broches à très grande vitesse (≥ 50 000 tr/min).
-
0.4 mm – 0.6 mm : Convient pour l’ébavurage des angles internes et des détails fins des pièces de précision. Offre un bon compromis entre rigidité et précision.
-
0.8 mm – 1.0 mm : Gamme de tailles polyvalente pour le micro-usinage général, comme les composants médicaux et les travaux de petites cavités nécessitant à la fois l'ébauche et la finition.
Tenez toujours compte de la tolérance de l'outil et du diamètre de coupe réel lors de la planification du parcours d'outil pour éviter les écarts dans les dimensions finies.
Tableau de référence rapide : Tailles des micro-fraises par application
| Application d'usinage | Diamètre d'outil recommandé | Type d'outil | Recommandations spéciales |
|---|---|---|---|
| Microcanaux / Microstructures | 0.1mm ~ 0.3mm | Fraise à rayon d'angle à 2 cannelures | Utiliser des outils revêtus avec des broches à grande vitesse |
| Rainures d'implants médicaux | 0.4mm ~ 0.6mm | Fraise à 2 ou 3 dents | Choisissez des outils à longue portée et contrôlez les bavardages |
| Nettoyage précis des coins des moules | 0.5mm ~ 0.8mm | Fraise à bout sphérique ou à rayon d'angle | Assurez un chevauchement approprié des chemins pour éviter les surcoupes |
| Rainurage dans les matériaux durs et cassants | 0.6mm ~ 1.0mm | Outil revêtu de diamant | Privilégiez la coupe à sec avec un minimum de lubrification |
Conseils récapitulatifs : équilibre entre praticité et précision
En pratique, des diamètres d'outils plus petits améliorent la résolution des caractéristiques, mais réduisent la rigidité et la durée de vie. Les ingénieurs doivent privilégier le diamètre d'outil le plus grand tout en respectant les tolérances de la pièce, améliorant ainsi la stabilité et le rendement du système.
Directives pratiques :
-
Commencez par utiliser des outils plus grands lors des essais : puis réduisez progressivement leur taille si nécessaire, en diminuant l’usure des outils et les risques liés à la configuration dès les premières étapes.
-
Faire correspondre le diamètre de la tige de l'outil à l'interface de la broche : assure un serrage correct et évite les interférences ou les vibrations dues à un maintien instable de l'outil.
-
Surveillez les rapports profondeur de coupe/largeur (ap/ae) et L/D : gardez le contrôle de la déviation de l'outil pendant l'usinage, en particulier dans les géométries profondes ou étroites.
-
Utilisez les outils à long col ou à portée étendue de manière stratégique : pour les cavités profondes ou les espaces restreints, assurez-vous d’un dégagement suffisant tout en maintenant la rigidité de l’outil.

Libérer tout le potentiel des micro-fraises
Le dimensionnement correct des micro-fraises est essentiel à la réussite de l'usinage de haute précision. Cet article examine le rôle essentiel de la stratégie dimensionnelle en micro-fraisage, explore la rigidité de l'outil, le refroidissement, l'évacuation des copeaux et les paramètres d'usinage, et propose des recommandations de dimensionnement basées sur les exigences de précision et les scénarios d'application.
Les ingénieurs doivent adopter une approche globale du choix des outils, en tenant compte des caractéristiques du matériau, de la profondeur de passe, du porte-à-faux de l'outil et des capacités de la broche. Pour les matériaux difficiles à usiner comme les alliages de cuivre, les alliages de titane ou la céramique , le choix d'un diamètre d'outil approprié est essentiel pour optimiser les performances.
En comprenant les principes fondamentaux du dimensionnement des outils et en les appliquant systématiquement, les ingénieurs CNC peuvent exploiter pleinement les avantages du micro-fraisage et atteindre un équilibre entre précision et productivité.






