


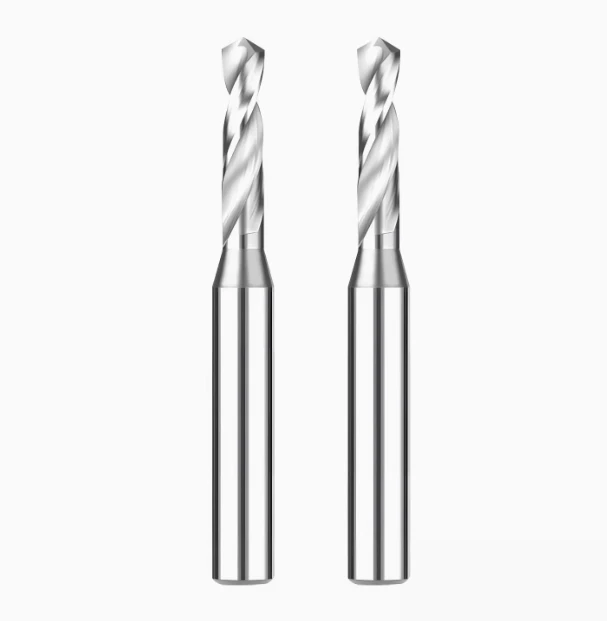
Le mois dernier, un atelier d'usinage de l'Ohio nous a demandé de résoudre un problème majeur avec des composants en PEEK de qualité médicale. Ils perçaient des trous profonds avec un rapport profondeur/diamètre de 5:1, mais le processus s'avérait extrêmement difficile. Dès que le foret dépassait 3xD, les goujures se bouchaient avec du plastique fondu, provoquant l'éclatement des trous, un retrait important et la casse des outils lors du retrait.
Au cours de nos 15 années d'expérience dans la fabrication d'outils, nous avons constaté ce problème bien trop souvent. De nombreux ateliers utilisent par erreur des forets hélicoïdaux standard pour le travail des métaux ou des paramètres génériques sur des polymères, avec des résultats catastrophiques. Lors du perçage profond, sans une stratégie de perçage par à-coups adaptée, même le meilleur foret pour plastique ne peut donner de bons résultats.
Les plastiques possèdent un coefficient de dilatation thermique très élevé et une conductivité thermique extrêmement faible. Lors de la coupe continue, la chaleur de frottement ne peut se dissiper par les copeaux comme lors de l'usinage de l'acier ou de l'aluminium. Si la géométrie de votre fraise est trop étroite, l'angle d'hélice incorrect ou la valeur Q de votre code G trop élevée, les copeaux fondront instantanément.
Au fil des ans, nous avons fourni en gros des forets de précision pour la production à haute intensité à des clients aux États-Unis et en Europe. Nous avons constaté que la prévention des fissures de contrainte et des bavures de sortie exige l'association d'une géométrie de foret en carbure haute performance et d'algorithmes de commande numérique précis. Il s'agit d'un défi d'ingénierie système impliquant l'équilibre thermique, les vitesses d'avance et les contraintes résiduelles.
En tant qu'usiniers, vous avez probablement déjà rencontré des problèmes de retour élastique ou de dérive de l'outil lors de l'usinage de nylon, de polycarbonate ou de PTFE. Comment optimiser ces paramètres critiques et la géométrie précise d'un foret en plastique à partir de données réelles d'atelier ?
Pourquoi un cycle de perçage par à-coups standard peut endommager votre foret en plastique : Leçons tirées de 16 ans d’expérience en atelier
Dans notre atelier, un crissement strident et inhabituel provenant d'un centre d'usinage vertical signifie généralement une seule chose : le foret a fondu à l'intérieur d'une pièce en plastique. Nombreux sont ceux qui pensent qu'appliquer un cycle de perçage par à-coups standard pour le travail du métal aux trous profonds est la solution la plus sûre. Cependant, nos 16 ans d'expérience en dépannage prouvent que les plastiques sont extrêmement sensibles à la chaleur et que se fier aveuglément aux règles du travail du métal risque d'endommager irrémédiablement un foret en plastique de haute qualité.
Les cycles de perçage par à-coups classiques permettent un perçage parfait des copeaux métalliques, mais provoquent une augmentation catastrophique de la force axiale lorsqu'ils sont appliqués aux polymères. En raison du faible module d'élasticité des plastiques, le matériau reprend naturellement sa forme initiale lors des mouvements de perçage alternatifs continus. Sans trajectoires de retrait optimisées, les arêtes de coupe du foret frottent violemment contre la paroi du trou lors de la réentrée, ce qui casse l'outil après quelques centaines de cycles.
G83 ou G73 ? Recommandations pour le choix du code G lors de l’usinage de pièces en plastique à parois minces
Lors de l'usinage de boîtiers en acrylique ou polycarbonate à parois fines, le choix du code G influe directement sur le taux de rebut. Nous déconseillons fortement l'utilisation systématique du cycle d'usinage rapide G73 pour les trous profonds dans les composants flexibles. Le G73 ne recule que d'une fraction de millimètre sans se retirer complètement du trou, ce qui ne permet pas d'évacuer les longs filaments produits par les forets dans des matériaux comme le nylon ou le POM.
Nous recommandons plutôt le cycle d'usinage profond G83 pour forcer un retrait complet jusqu'au plan de référence après chaque passe. Ce mouvement extrait physiquement les copeaux du trou tout en permettant à un bref jet d'air comprimé ou de liquide de refroidissement d'atteindre les arêtes de coupe. Si une pièce à paroi mince manque de rigidité et vibre lors de retraits fréquents, nous réduisons simplement la fréquence du facteur de qualité (Q) plutôt que d'abandonner le retrait complet.
Chaleur de friction et stagnation des copeaux : pourquoi les forets standard provoquent une fusion au fond du trou
Pour comprendre pourquoi les forets standards subissent des défaillances catastrophiques en profondeur, il faut examiner le frottement microscopique à l'intérieur des goujures. La conductivité thermique du plastique ne représente qu'une infime fraction de celle du métal, ce qui signifie que plus de 80 % de la chaleur de coupe reste piégée dans le trou. Au-delà d'une profondeur de perçage de 3xD, les goujures conventionnelles pour le travail des métaux génèrent un frottement excessif, ce qui entraîne un décalage entre l'évacuation des copeaux et leur production.
Dès que les copeaux stagnent, les particules de polymère piégées accumulent rapidement une chaleur de friction intense au fond du trou. Le plastique atteint rapidement son point de fusion, passant d'un copeau solide à une masse collante et visqueuse qui enrobe le foret en carbure. Cette masse fondue, en se dilatant instantanément, bloque l'outil dès qu'elle refroidit.
Optimisation des paramètres de perçage par à-coups : garantir une coupe efficace sans rupture du foret en carbure
De nombreux ateliers d'usinage CNC augmentent aveuglément la vitesse de broche pour réduire les temps de cycle, mais oublient d'adapter les paramètres de coupe aux propriétés mécaniques du polymère. Pour un foret en carbure fragile , les impacts de coupe instables sont le pire ennemi. Après avoir optimisé d'innombrables projets de perçage profond, nous avons constaté que l'élimination des défauts tels que les arrachements à l'entrée et le délaminage nécessite de redéfinir la logique d'avance au sein du cycle de coupe par à-coups.
Contrairement à l'acier, les plastiques présentent une ductilité imprévisible et accumulent des contraintes résiduelles internes élevées sous l'effet d'impacts par à-coups à haute fréquence. Nos essais sur centre d'usinage multiaxes démontrent qu'optimiser la vitesse d'entrée pour chaque impact et ajouter une décélération progressive à la sortie permet d'éviter les déchirures instantanées. Le réglage des paramètres ne consiste pas seulement à ralentir la vitesse ; il s'agit d'équilibrer la résistance au cisaillement du matériau et la rigidité de l'outil afin de garantir une production en série stable.
La règle d'or de la valeur Q (incrément de peck) : Ajustement de l'avance du foret en carbure en fonction de la dureté du matériau
Il est impossible d'utiliser un coefficient de qualité fixe universel pour le perçage profond des plastiques techniques. Lors de l'usinage de polymères durs et stables comme le PEEK ou le POM, on applique initialement une vitesse d'avance importante, de 1 à 1.5 fois le diamètre de l'outil. Ces matériaux produisent des copeaux nets, permettant un enlèvement de matière rapide en phase initiale lors de l'utilisation d'un foret rigide pour plastique.
Cependant, à mesure que le trou s'approfondit, ou lors du perçage de matériaux mous et fluctuants comme le polyéthylène à ultra-haut poids moléculaire (UHMW-PE), une stratégie de réduction dynamique du facteur Q est essentielle. La résistance à l'évacuation des copeaux au fond du trou augmente exponentiellement avec la profondeur. Pour ces sections profondes, nous réduisons progressivement le facteur Q à 0.2–0.3 mm afin d'évacuer les copeaux filiformes avant qu'ils ne provoquent un grippage catastrophique de l'outil.
Adaptation de la vitesse d'avance et de la vitesse de broche sur site : conseils techniques pour prévenir le retrait des trous lors de l'usinage à grande vitesse
Le retrait des trous est un problème sournois et inquiétant : un trou, bien que passant au contrôle par calibre immédiatement après le perçage, se rétracte quelques heures plus tard. Ce phénomène est principalement dû à une vitesse de rotation de la broche excessive combinée à une avance insuffisante par tour. L'outil finit par frotter et racler les parois du trou au lieu de le couper, ce qui induit une déformation élastoplastique importante et un retour élastique thermique.
Pour pallier ce problème sur les lignes CNC à grande vitesse, nous privilégions une stratégie de réglage « faible vitesse de rotation, avance rapide ». La réduction de la vitesse de broche minimise directement la chaleur de friction à la source. Simultanément, l'augmentation de l'avance par tour permet au foret pour plastique de pénétrer profondément dans la couche de cisaillement nominale du matériau, produisant des copeaux épais qui évacuent la quasi-totalité de la chaleur.

Géométrie de foret spécialisée optimisée pour le perçage profond par à-coups dans le plastique
Lorsque des clients B2B nous interrogent sur des opérations de perçage profond dans le plastique, nous nous renseignons sur le matériau, la profondeur du trou et la rigidité de la machine, plutôt que de consulter des catalogues standard. Les forets hélicoïdaux classiques sont inadaptés : leur faible volume de goujure et leurs arêtes de coupe émoussées les rendent vulnérables à une forte dilatation thermique. Pour obtenir une coupe rapide sans concentration de contraintes lors de passages fréquents, nous devons repenser entièrement la géométrie de l'outil.
Notre optimisation structurelle se concentre sur deux aspects principaux : le volume de la goujure et le dégagement de l’arête de coupe secondaire. L’usinage des plastiques exige une coupe nette et précise, contrairement au cisaillement par extrusion utilisé en métallurgie. Nos essais de R&D ont démontré que le polissage et l’amincissement de la marge de l’outil réduisent considérablement le frottement secondaire contre la paroi du trou, permettant ainsi un meilleur contrôle de la température des forets pour plastiques.
Pourquoi nous recommandons les forets en carbure à hélice élevée pour l'usinage à grande vitesse de trous profonds
Dans les opérations à grande vitesse où les vitesses de broche atteignent des milliers de tours par minute, chaque milliseconde compte lors du trajet des copeaux du fond du trou jusqu'à la sortie. Certains ateliers utilisent des outils à faible hélice pour optimiser la rigidité, mais cela provoque une usure fréquente de l'outil, car l'évacuation des copeaux est plus lente que leur formation. Pour la production en série, nous recommandons systématiquement des forets en carbure sur mesure avec des angles d'hélice élevés, compris entre 35° et 45°.
La conception à hélice haute améliore considérablement l'effet de pompage ascendant lors de la course d'avance unique d'un cycle G83. Associées à la grande rigidité torsionnelle du carbure, les larges cannelures polies évacuent rapidement les copeaux continus et agglomérés dans les matériaux sujets à la dilatation thermique comme le PEHD. Nous conseillons simplement aux techniciens d'ajuster la vitesse d'avance par tour en fonction de la fragilité du matériau afin d'éviter tout écaillage à l'extrémité de la fraise.
Angles de pointe de 118° et de 90° : solutions pour minimiser les bavures et les déchirures au fond du trou lors de la sortie
Le moment de la sortie du foret de la pièce est l'étape la plus critique du perçage profond. Les forets standard pour le travail des métaux à 118° ou 135° exercent une poussée axiale excessive à ce moment, repoussant la fine couche de polymère restante d'un seul bloc et provoquant des fissures importantes. Il en résulte des bavures importantes ou des arrachements de matière à la surface de sortie.
Pour résoudre ce problème courant en atelier, nous utilisons des angles de pointe plus aigus (90° ou 60°) lors de la fabrication en gros de forets pour plastiques. Bien qu'une pointe plus affûtée allonge la course totale de l'outil et augmente légèrement les temps de cycle, elle convertit astucieusement la poussée axiale en force de coupe radiale. Cela permet à l'arête de coupe principale de marquer et de sectionner en douceur le bord extérieur, garantissant ainsi une sortie nette et sans bavure.
Évaluation de la production de masse dans les ateliers CNC occidentaux : durée de vie des outils et contrôle des coûts pour les forets en gros
La maîtrise du coût unitaire lors d'une production continue à grand volume est l'objectif principal des propriétaires d'ateliers et des responsables des achats. Aux États-Unis et en Europe, dans les ateliers d'usinage CNC, l'usinage de pièces plastiques à trous profonds implique souvent des volumes annuels de plusieurs dizaines de milliers d'unités. S'approvisionner en outils au détail auprès de petits détaillants engendre des surcoûts importants qui réduisent rapidement les faibles marges bénéficiaires. L'achat de forets en gros permet aux ateliers multinationaux de garantir leur rentabilité dès la finalisation de l'approvisionnement.
Maîtriser les coûts ne signifie pas rechercher aveuglément le prix le plus bas ; il s’agit plutôt de privilégier une durée de vie optimale des outils. Le perçage par à-coups à haute fréquence provoque une usure microscopique et continue des arêtes de coupe secondaires. Si les outils achetés en gros présentent des variations de pureté ou de dureté d’un lot à l’autre, leur durée de vie devient instable. Ceci engendre des arrêts fréquents pour inspection, créant ainsi des coûts cachés bien supérieurs au prix des outils eux-mêmes.
Réduction des coûts d'amortissement des outils par trou grâce à l'achat de forets en gros pour les commandes de forets profonds à grande échelle
Le calcul du coût amorti de l'outillage par trou est une compétence essentielle pour répondre aux appels d'offres importants concernant le perçage profond. Si les coûts d'outillage élevés pour les pièces polymères multi-trous vous posent problème, vous pouvez vous concentrer sur les économies d'échelle liées à la personnalisation en série. L'approvisionnement direct via un réseau de grossistes de forets élimine les marges des intermédiaires. Plus important encore, il permet des ajustements de finition au niveau du lot, comme l'amincissement du tranchant, adaptés à la rigidité spécifique de votre machine.
Cette personnalisation ciblée par lots permet d'allonger la durée de vie moyenne de chaque foret de 25 % à 40 % en atelier. Par exemple, pour la fabrication de 10 000 trous dans des plastiques techniques nécessitant 50 forets, il n'en faudra plus que 35. Grâce aux remises sur volume, le coût d'amortissement des outils pour chaque perçage profond est souvent divisé par deux. Cette analyse précise des coûts est un atout technique majeur qui permet de remporter des appels d'offres très concurrentiels.
Comparaison du retour sur investissement réel : carbure vs acier rapide dans le forage par à-coups continu à long terme
Est-il vraiment nécessaire d'utiliser des outils en carbure monobloc coûteux pour l'usinage de matériaux tendres comme les plastiques ? Si vous évaluez un projet à long terme s'étalant sur plusieurs mois, avec des temps de fonctionnement quotidiens de la broche dépassant 16 heures, vous pouvez calculer le retour sur investissement directement à partir des données de votre machine. L'acier rapide (HSS) présente un faible coût initial, mais sa résistance à l'usure se dégrade rapidement lors du perçage par à-coups à forte friction. Cela oblige les opérateurs à interrompre fréquemment la production pour changer d'outil.
À l'inverse, un foret en carbure bien conçu conserve son tranchant et sa stabilité dimensionnelle même lors de cycles de charge élevés. Dans nos études de cas, lors du perçage de trous profonds dans du Delrin, la durée de vie des outils en carbure est souvent dix fois supérieure à celle des outils en acier rapide, sans réaffûtage intermédiaire. Sauf en cas de défaut de concentricité important de la broche ou d'instabilité du serrage, le carbure offre des avantages économiques inégalés à long terme pour les lignes automatisées.






