


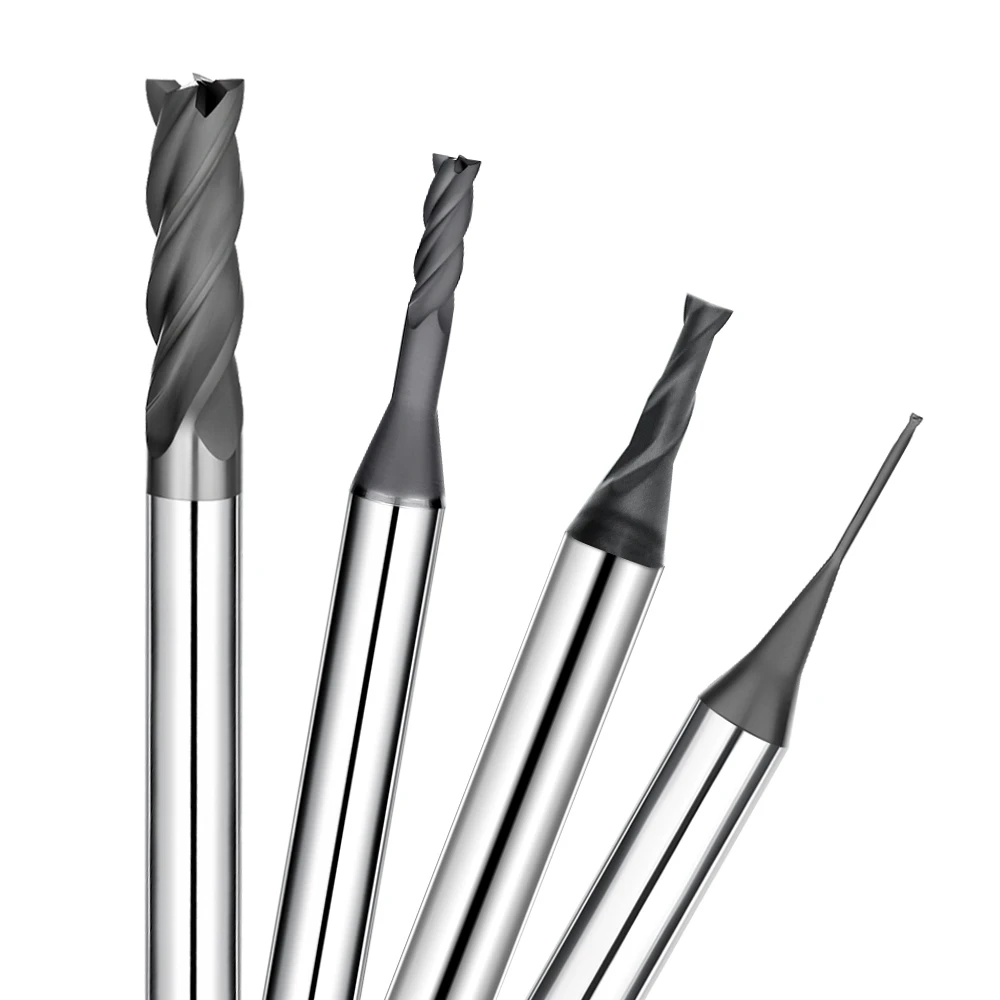
Dans le cadre de notre longue expérience au service de nos clients dans l'usinage d'électrodes par électroérosion et la fabrication de moules, nous sommes fréquemment confrontés à un défi majeur. Nos clients nous présentent souvent des plans d'électrodes en graphite de haute précision exigeant un état de surface irréprochable, l'absence totale d'écaillage et des temps de cycle stricts. Cependant, sur la chaîne de production CNC, le véritable enjeu n'est pas seulement la mise en forme de la pièce, mais aussi la garantie d'une stabilité d'usinage à long terme.
Nous constatons régulièrement un goulot d'étranglement frustrant sur plusieurs projets de fabrication de précision. Au sein d'un même système d'usinage du graphite, le passage à un lot différent de fraises en graphite entraîne d'importantes fluctuations de la qualité de surface. Certains lots présentent une usure prématurée des outils, tandis que d'autres provoquent des microfissures, ce qui impose des retouches coûteuses lors de l'usinage des électrodes.
Notre expérience pratique sur le terrain démontre que la cause première réside rarement dans la machine CNC elle-même. Elle provient plutôt de failles dans la chaîne d'approvisionnement des fraises en graphite et d'une logique de sélection d'outils défaillante. Lors de l'usinage de graphite à grains fins et à haute dureté, les fraises en carbure standard s'usent rapidement dans des conditions de coupe à sec à grande vitesse.
De plus, une inadéquation dans la technologie de revêtement accélère cette défaillance. Sans fraises en bout à revêtement diamant de haute qualité, le tranchant se dégrade presque instantanément lors de cycles continus à grande vitesse. Cette usure rapide déstabilise directement l'ensemble du processus de fraisage de précision du graphite, impactant la qualité finale du moule.
Des tests comparatifs réalisés sur différents sites clients révèlent une vérité essentielle : un système d’usinage du graphite véritablement stable ne peut reposer sur un seul outil ou un réglage isolé. Une stabilité optimale exige une synergie précise entre la géométrie de l’outil, une technologie de revêtement avancée, des paramètres de coupe adaptés et une maîtrise efficace des poussières.
Dans l'usinage par électroérosion (EDM) avec électrodes en graphite de haute précision, le moindre déséquilibre s'aggrave rapidement. Un léger décalage peut engendrer une rugosité de surface importante ou une dérive dimensionnelle, rendant la pièce inutilisable. Cette variation récurrente entre les outils « spécifiques au graphite » de différents fournisseurs révèle un problème systémique plus profond que peu de fabricants prennent en compte.
Si le problème fondamental ne réside pas uniquement dans l'outil, mais dans un désalignement de l'ensemble du système, par où commencer ? Pour rétablir la stabilité d'usinage, il faut aller au-delà de la simple indication de l'outil et optimiser la logique d'adaptation entre la machine, le matériau et la fraise.
En analysant la microgéométrie des outils et l'adhérence du revêtement diamant, nous pouvons éliminer les problèmes de durée de vie des outils et d'écaillage des arêtes. Voyons comment optimiser vos outils de coupe pour exploiter pleinement le potentiel de vos solutions d'usinage du graphite pour moules.
Le rôle central des systèmes d'usinage du graphite dans les industries de l'électroérosion et du moulage
D'après notre expérience pratique en usinage d'électrodes par électroérosion, un système d'usinage du graphite n'est jamais un processus isolé. Il constitue l'élément essentiel qui relie l'ensemble du flux de travail, de la conception initiale de l'électrode à l'érosion finale par étincelage. Même avec une géométrie d'électrode optimisée, obtenir une qualité de surface et une stabilité dimensionnelle constantes lors du fraisage CNC proprement dit demeure un défi majeur en atelier.
D'un point de vue ingénierie, nous privilégions la compatibilité globale du système plutôt que les paramètres de coupe isolés. En fraisage de graphite de haute précision, les micro-écarts au niveau de l'outillage, des trajectoires d'outils FAO ou de l'évacuation des copeaux dégradent directement les taux d'enlèvement de matière par électroérosion et accélèrent l'usure des électrodes. La synergie globale du système est essentielle pour éviter les rebuts coûteux.
L'intérêt des systèmes d'usinage en graphite dans l'usinage par électroérosion
Un problème récurrent dans les projets d'usinage d'électrodes par électroérosion est l'écart entre l'esthétique de la surface usinée et les performances réelles de l'électroérosion. Une électrode peut répondre aux spécifications du plan sous un profilomètre, tout en provoquant une distribution d'énergie inégale ou une usure volumétrique rapide lors de la décharge. Ces problèmes sont souvent, à tort, imputés aux réglages de puissance de l'électroérosion plutôt qu'à la phase d'usinage.
Nos données de terrain démontrent que la fabrication stable d'électrodes repose sur une logique d'usinage hautement reproductible. Celle-ci comprend une sélection rigoureuse des outils, des trajectoires d'outils optimisées et un contrôle précis de l'environnement sous vide lors de l'usinage à sec. Toute incohérence entre les lots de fraises en graphite, même avec des paramètres CNC identiques, altère la microtexture de l'électrode et compromet l'efficacité de l'usinage par électroérosion.
Contexte industriel des solutions d'usinage de graphite pour moules
Les solutions modernes d'usinage du graphite pour moules doivent gérer des cavités de plus en plus complexes et des tolérances toujours plus serrées. Lors du passage de l'ébauche agressive à la microfinition, toute instabilité du système d'outillage perturbe l'ensemble du cycle de production. Les fabricants de moules exigent constamment des temps de cycle réduits sans compromettre l'intégrité irréprochable des arêtes, essentielle pour les lignes de joint.
Cependant, lors de la finition d'outils de petit diamètre, les variations d'un lot à l'autre chez un fournisseur de fraises en graphite entraînent souvent des dérives dimensionnelles catastrophiques. Pour rester compétitifs, les moulistes ont besoin d'une durée de vie des outils parfaitement prévisible. Cette prévisibilité garantit que le noyau du moule fini corresponde parfaitement au modèle CAO, même pour des productions multi-empreintes.
Pourquoi un système d'usinage de graphite de haute précision détermine la qualité des électrodes et l'efficacité de l'électroérosion
Les données issues de nos projets de fabrication à long terme indiquent que la qualité des électrodes et l'efficacité de l'usinage par électroérosion (EDM) sont liées de manière non linéaire. Un système d'usinage du graphite de haute précision est essentiel car il détermine l'uniformité de la microstructure de surface de l'électrode. Cette microtopographie précise contrôle directement la régularité du canal de plasma et de l'écartement des étincelles lors de la décharge d'électroérosion.
Des tests comparatifs prouvent que l'utilisation de fraises à revêtement diamant de haute qualité réduit considérablement le nombre de microfissures superficielles par rapport aux fraises en carbure standard. Alors que les outils en carbure standard subissent une abrasion rapide et incontrôlable lors de longs cycles sans surveillance, les revêtements diamantés conservent un tranchant exceptionnel. L'évaluation complète du système d'usinage, incluant la granulométrie du matériau et l'adhérence du revêtement, est indispensable pour garantir le succès de l'usinage par électroérosion.
Analyse complète du processus de fraisage de précision du graphite
Dans les projets de production en série d'électrodes en graphite, le fraisage de précision du graphite constitue un système de stabilité intégré, et non une succession d'étapes isolées. De nombreux ateliers d'usinage utilisent des centres d'usinage CNC haut de gamme offrant une excellente précision statique, mais rencontrent des difficultés majeures lors des opérations de longue durée. Parmi ces défaillances typiques figurent l'accumulation soudaine de poussière, une rugosité de surface irrégulière et une durée de vie des outils imprévisible.
Notre expérience en ingénierie montre que le facteur le plus souvent négligé est la compatibilité systémique. Plus précisément, l'environnement de coupe à sec, le choix du revêtement d'outil et les voies d'évacuation des copeaux doivent fonctionner en parfaite harmonie. Toute instabilité au sein de ces trois éléments est amplifiée lors de la production continue d'électrodes en graphite par électroérosion, entraînant des arrêts de production imprévus.
Caractéristiques clés du procédé de fraisage de précision du graphite (faible poussière, haute stabilité)
Dans les opérations pratiques d'usinage CNC, la maîtrise des poussières en suspension constitue le principal défi technique. Si de nombreux clients se concentrent uniquement sur l'usure des outils, ils constatent rapidement que l'adhérence des poussières de graphite accroît la charge thermique dans la zone de coupe. Cette accumulation de chaleur localisée dégrade l'homogénéité de l'état de surface, faisant d'une aspiration efficace des poussières une condition essentielle à un usinage stable.
Lors des phases de conception FAO et de processus, nous insistons sur la gestion stratégique du flux d'air pour la coupe à sec. Cela implique d'optimiser la direction de l'air comprimé, le positionnement du hotte d'aspiration et la dépression à l'intérieur de l'enceinte. En usinage d'électrodes de haute précision, une mauvaise évacuation des poussières entraîne une abrasion secondaire importante et une usure prématurée des fraises en graphite coûteuses.
Mise en œuvre du fraisage à sec à grande vitesse au graphite dans l'usinage CNC
Pour l'usinage à sec à grande vitesse, l'objectif principal est la rigidité du système et la stabilité thermique, et non la vitesse de rotation brute de la broche ( tr/min ). De nombreux programmeurs constatent une chute brutale de la durée de vie des outils lorsqu'ils augmentent les vitesses sans discernement, un problème courant lors du fraisage de graphite à grains ultrafins. Le frottement élevé dû à la dureté importante du graphite exige une dynamique de coupe équilibrée.
Notre stratégie éprouvée en atelier privilégie la gestion des efforts de coupe grâce à des trajectoires d'outil trochoïdales ou stratifiées avancées, plutôt qu'à des augmentations de vitesse excessives. De plus, la synchronisation entre les jets de refroidissement par air et la direction d'évacuation des copeaux est essentielle pour éviter le recoupage des copeaux. Ceci prévient l'écaillage prématuré des arêtes de coupe des fraises diamantées spécialisées.
Stratégies de contrôle de la qualité de surface et d'optimisation de la trajectoire d'outil
Dans les projets d'électrodes de moules de précision, la maîtrise de l'état de surface détermine le temps de cycle et la qualité du processus d'électroérosion ultérieur. Nous constatons régulièrement que, même avec des outils de coupe identiques, la précision dimensionnelle finale de l'électrode varie considérablement selon la stratégie de trajectoire d'outil FAO. L'optimisation des trajectoires d'outil permet de minimiser la déformation structurelle et la pression de l'outil.
Nous sélectionnons des stratégies de fraisage spécialisées en fonction des caractéristiques géométriques du moule. Par exemple, nous mettons en œuvre une stratégie de fraisage par couches à angle Z constant pour les cavités verticales profondes, tout en privilégiant un angle de contact de coupe constant sur les surfaces 3D complexes. Lors du fraisage de précision du graphite , des changements de direction brusques ou irréguliers provoquent un écaillage localisé, détériorant les profils d'angles vifs.
Problèmes courants et solutions en fraisage de graphite de précision (écaillage, poussière, usure des outils)
Après des années de suivi de projets de moules à long terme, nous avons identifié trois défaillances récurrentes : l’écaillage des arêtes, l’abrasion due à la poussière et une durée de vie irrégulière des outils. Ces problèmes résultent rarement d’un facteur isolé. Ils témoignent plutôt d’un déséquilibre d’ingénierie au sein de toute la chaîne d’approvisionnement des fraises en graphite et de la configuration du processus.
Lors de l'ébauche intensive avec des fraises carbure standard, des avances excessives, associées à une évacuation insuffisante des copeaux, provoquent la propagation de microfissures le long de la goujure. De même, l'absence de revêtement diamant ultra-dur en finition compromet directement la géométrie des électrodes. Pour résoudre ces problèmes, il est nécessaire de repenser entièrement vos solutions d'usinage du graphite, en optimisant la maîtrise des poussières, la géométrie des outils et les avances.
Le rôle central des fraises en graphite dans les systèmes d'usinage du graphite
Dans la production en grande série d'électrodes en graphite et la finition de précision des moules, la fraise en graphite est l'élément essentiel à la stabilité globale de l'usinage. Si de nombreux ateliers se concentrent sur le réglage des avances CNC, nos analyses sur site montrent que la stabilité de l'état de surface dépend fortement de la géométrie de l'outil. La vitesse de broche et les avances sont inutiles si la structure de l'outil ne résiste pas à l'abrasivité du matériau.
Lors du fraisage à sec prolongé de fraises en graphite, des facteurs tels que la capacité d'évacuation des copeaux, la ténacité du tranchant et l'adhérence du revêtement déterminent le rendement de l'ensemble du système d'usinage. Nous ne considérons jamais la fraise comme un consommable, mais comme une variable système critique. Le choix d'une microgéométrie adaptée permet d'éviter des dommages catastrophiques aux pièces lors des opérations de nuit sans surveillance.
Caractéristiques de conception structurelle des fraises en graphite (optimisation de la profondeur de coupe et du tranchant)
Dans les projets complexes d'usinage par électroérosion (EDM), la géométrie des cannelures est un détail crucial souvent négligé par les ingénieurs. Le graphite ne produit pas de copeaux métalliques classiques ; il se pulvérise en une fine poudre abrasive. Si le profil des cannelures ne présente pas un volume ouvert et poli, cette poudre se compacte dans la zone de coupe, provoquant un pic thermique rapide le long du tranchant.
Nous définissons des topologies de goujures spécifiques en fonction de la profondeur d'usinage et des caractéristiques structurelles des électrodes. Pour les enlèvements de matière importants, nous utilisons des goujures ouvertes spécialisées, puis nous passons à des arêtes de coupe renforcées avec un angle de dépouille négatif pour la finition. En fraisage graphite de haute précision, la modification de cette microgéométrie est la méthode la plus efficace pour éliminer les problèmes d'écaillage des arêtes fragiles.
Utilisation des fraises en graphite à 2 ou 4 dents aux différentes étapes d'usinage
En atelier, nous appliquons une stricte distinction entre les outils à 2 et 4 dents, en fonction de la charge de copeaux par dent. L'outil à 2 dents est notre choix par défaut pour les opérations d'ébauche intensives. Il offre une capacité d'évacuation des copeaux importante, garantissant une stabilité supérieure et évitant le bourrage lors du dégagement de cavités profondes ou de l'enlèvement de gros volumes de matière première.
À l'inverse, les outils à 4 dents sont conçus exclusivement pour la semi-finition et la finition de surface à grande vitesse. L'utilisation d'une fraise à 4 dents trop tôt dans le cycle d'ébauche provoque une accumulation de chaleur instantanée due à une évacuation des poussières insuffisante, ce qui endommage la fraise. À l'inverse, l'utilisation d'un outil à 2 dents pour la finition engendre des lignes de festonnage irrégulières, compromettant ainsi les solutions d'usinage du graphite pour moules.
Analyse des mécanismes d'usure des fraises en graphite dans l'usinage à grande vitesse
Dans des conditions d'usinage CNC à grande vitesse, l'usure des fraises en graphite est fortement non linéaire, présentant une accélération soudaine à certains seuils de défaillance. Lors d'applications à haut régime , dès l'apparition de micro-écaillage sur l'arête de coupe, la zone d'usure latérale s'étend de façon exponentielle. Cette dégradation rapide est un phénomène que nous avons vérifié grâce à un suivi laser continu de l'outil.
Les principaux mécanismes d'usure comprennent la propagation de microfissures à la pointe de l'outil, le délaminage localisé du revêtement et un microfriction abrasive importante. Cette dégradation mécanique survient presque instantanément lors de l'utilisation de fraises en carbure non revêtues pour l'usinage du graphite à des vitesses d'avance élevées. Même les fraises diamantées haut de gamme s'useront prématurément si une mauvaise évacuation des poussières oblige l'outil à recouper la poudre abrasive emprisonnée.
Sélection des spécifications de fraise appropriées pour le fraisage de précision du graphite
Lors de l'adaptation des outils de coupe à des applications de moules spécifiques, le choix des spécifications doit aller bien au-delà des diamètres nominaux de base. Les programmeurs doivent tenir compte du rapport d'aspect de la cavité et de la rigidité structurelle du montage. En finition d'électrodes de précision, si les outils de petit diamètre permettent d'obtenir des détails complexes, ils exigent un contrôle plus strict du faux-rond afin d'éviter toute déformation.
Notre matrice de sélection évalue le rapport diamètre/portée de l'outil, la stabilité de la longueur de la goujure et le type de revêtement diamant requis. Pour le fraisage de graphite de haute précision, nous recommandons l'utilisation d'un système d'outillage multi-étapes plutôt que d'un outil unique. Cette approche d'ingénierie équilibrée garantit des tolérances optimales tout en maximisant la durée de vie de votre stock de fraises en graphite.
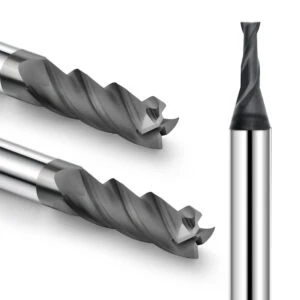
Fraises à revêtement diamant pour graphite
Dans le domaine de l'électroérosion de haute précision et de l'usinage du graphite à grains fins, les fraises diamantées ne sont plus une option : elles sont indispensables pour une production en série stable. Lors du fraisage à sec du graphite en cycle long, l'usure de l'outil détermine directement la stabilité dimensionnelle de l'ensemble du système d'usinage. Les outils non revêtus ne peuvent tout simplement pas résister à l'abrasivité intense des particules de graphite denses sur une longue durée.
Nous constatons régulièrement ce goulot d'étranglement dans différents ateliers : lorsque les temps de cycle sont réduits, les outils en carbure standard subissent un écaillage rapide et inextricable le long de l'arête de coupe. Cet écaillage compromet immédiatement la régularité de l'état de surface et engendre une géométrie de pièce imprévisible. À l'inverse, bien que les outils à revêtement diamant nécessitent un investissement initial plus important, leur durée de vie supérieure garantit un usinage de précision continu et automatisé.
Mécanismes de résistance à l'usure et avantages des fraises à revêtement diamant
Dans un atelier d'usinage CNC, la valeur ajoutée des fraises à revêtement diamant dépasse largement leur simple dureté. Leur véritable atout technique réside dans leur capacité à conserver un tranchant exceptionnel sous des cycles d'impact à haute fréquence. Lors du fraisage à grande vitesse avec des outils en graphite, le revêtement diamant de haute qualité agit comme une barrière thermique et physique, limitant ainsi l'usure du tranchant due au frottement abrasif intense.
Lors de la qualification des outils, nous évaluons deux critères de performance essentiels : la résistance au cisaillement de l’adhérence du revêtement et la dissipation thermique localisée. Dans les configurations de fraisage continu fonctionnant à des vitesses d’avance et de rotation identiques, les fraises à revêtement diamant présentent des fluctuations de durée de vie négligeables. Cette prévisibilité rigoureuse est le facteur le plus critique pour garantir une qualité constante des électrodes d’électroérosion sur de grands lots.
Application comparative des revêtements DLC et des revêtements de nano-diamant
Lors du choix des outils, les moulistes s'interrogent souvent sur les différences de fonctionnement entre les revêtements DLC et les revêtements nano-diamant. D'après notre expérience, il ne s'agit pas de déterminer quel revêtement est supérieur au précédent, mais lequel convient le mieux à l'application. Les revêtements DLC excellent dans les opérations de finition à faible charge où un faible coefficient de frottement et une rugosité de surface Ra supérieure sont essentiels.
À l'inverse, les revêtements multicouches de nano-diamant sont conçus pour un enlèvement de matière prolongé et sous forte charge. Dans nos solutions d'usinage du graphite pour moules, les outils en nano-diamant présentent des avantages considérables en termes de durée de vie lors de l'ébauche de cavités profondes. Cependant, les systèmes DLC se révèlent supérieurs pour le maintien de tolérances serrées lors de l'usinage de précision avec des fraises de micro-diamètre, justifiant ainsi une stratégie FAO multi-outils à plusieurs niveaux.
Stratégies pour prolonger la durée de vie des outils lors de l'usinage de graphite à haute dureté
Lors du fraisage de graphite haute densité à grains fins, l'usure accélérée de l'outil est rarement due à un seul facteur. Il s'agit plutôt d'une défaillance composite provoquée par l'interaction antagoniste des forces de coupe, de l'efficacité d'évacuation des copeaux et de la stabilité du revêtement. Même des micro-vibrations dans la broche peuvent amplifier considérablement le délaminage du revêtement lors d'opérations de longue durée.
Notre stratégie d'optimisation standard vise à réduire la charge d'impact par dent tout en maximisant la vitesse d'évacuation des copeaux. Chez plusieurs clients, un simple ajustement de la position et de la pression du système d'assistance au soufflet d'air, avec une fraise en graphite de même qualité, a permis d'allonger la durée de vie de l'outil de 20 à 40 %. Un réglage précis de l'évacuation des copeaux offre souvent un meilleur retour sur investissement qu'un changement de fournisseur.
Pourquoi les systèmes d'usinage de graphite haut de gamme nécessitent des outils revêtus de diamant
Notre vaste expérience en la matière démontre que l'usinage stable et de haute précision du graphite exige un outil de coupe parfaitement synchronisé avec l'écosystème CNC global. Les performances de l'outillage ne doivent jamais être évaluées indépendamment de la rigidité de la machine ou de la puissance d'aspiration des poussières. La stabilité de l'ensemble du système est ce qui, en définitive, préserve vos marges bénéficiaires dans les environnements de production automatisés et continus.
Sans outils à revêtement diamant, un système d'usinage du graphite peut initialement fonctionner dans les tolérances, mais la variation de l'état de surface augmente de façon exponentielle avec la taille des lots. Cette dégradation s'accumule insidieusement sur plusieurs équipes, passant souvent inaperçue jusqu'à ce qu'elle provoque des écarts d'étincelles irréguliers et une usure importante des électrodes lors de l'électroérosion. Les véritables solutions d'usinage du graphite pour moules éliminent ce risque au niveau de la broche.

Scénarios d'application des fraises en carbure pour graphite
Dans les projets d'ébauche et de pré-usinage d'électrodes en graphite, les fraises en carbure pour graphite sont généralement utilisées lors de la phase initiale de forte charge. Lors de la mise en place de systèmes d'usinage pour graphite, les ateliers se concentrent souvent exclusivement sur la stabilité de la finition. Cependant, nos audits sur le terrain montrent que la plupart des défaillances — telles que les charges de coupe irrégulières, l'encrassement des goujures et la destruction prématurée des outils — surviennent en réalité lors des opérations d'ébauche.
Les outils en carbure non revêtus ne sont pas destinés à remplacer les outils revêtus haut de gamme ; ils servent plutôt à optimiser les opérations à taux d'enlèvement de matière (MRR) élevé. Lors du fraisage de pièces en graphite de forte épaisseur, le choix d'un outil d'ébauche inadapté surcharge l'étape de finition suivante. Cette mauvaise planification déstabilise l'ensemble du processus d'usinage des électrodes et accélère la défaillance de l'outil de finition.
Caractéristiques matérielles et structurelles des fraises en carbure pour graphite
Les principaux avantages techniques des fraises en carbure non revêtues pour graphite résident dans la robustesse et la résistance aux chocs de leur substrat. Lors d'ébauches rapides et intensives, ces outils supportent des impacts cycliques violents sans risque de délamination prématurée du revêtement, un problème courant avec les outils revêtus de mauvaise qualité. Cette intégrité structurelle brute est essentielle pour le débourrage des blocs de graphite brut.
Nous optimisons deux paramètres structurels critiques pour ces outils de coupe : la granulométrie du substrat et la géométrie des goujures. Lors de l’usinage de graphite en cavité profonde, par exemple, une goujure étroite entraîne une montée en température rapide due à l’accumulation de poussières compactées. Le choix d’un outil en carbure avec une gorge large et polie garantit une évacuation régulière des copeaux et prévient la fissuration localisée de la pièce.
Positionnement des applications en ébauche et semi-finition
Dans les processus d'usinage à haut rendement des électrodes de moule, les outils en carbure sont utilisés avec précision lors de la transition entre l'ébauche et la semi-finition. L'objectif principal de l'ébauche étant l'enlèvement de matière maximal plutôt qu'une qualité de surface irréprochable, nous optimisons les vitesses d'avance tout en maîtrisant la déviation de l'outil. Cette stratégie d'enlèvement de matière protège la broche CNC des vibrations prolongées.
Lors de la semi-finition, ces outils en carbure préparent la géométrie de la pièce en établissant une surépaisseur très uniforme pour le raccordement final. Cette préparation minutieuse crée une base stable permettant aux outils de finition coûteux, revêtus de diamant, de fonctionner dans des conditions optimales. Une mauvaise gestion de cette étape intermédiaire augmente la pression totale sur l'outil lors des opérations de fraisage de haute précision avec des outils en graphite, entraînant une dérive dimensionnelle.
Comparaison des performances avec les fraises à revêtement diamant
Nos tests comparatifs à long terme démontrent que l'écart de performance entre les outils carbure standard et les fraises diamantées pour graphite se traduit par une usure volumétrique de l'outil et une durée de vie du tranchant plus courte. Si les outils carbure haut de gamme offrent des performances fiables en début d'usinage, leur zone d'usure s'étend de façon exponentielle lors d'un usinage continu à sec et prolongé. Cette abrasion rapide modifie rapidement le diamètre de coupe effectif de l'outil.
L'observation de milliers d'usinages par électroérosion (EDM) révèle que l'utilisation exclusive d'outils en carbure non revêtus pour l'usinage complet des pièces engendre une incertitude importante lors des ajustements finaux des tolérances. Plutôt que de considérer le carbure et le diamant comme des substituts directs, nous appliquons une répartition stricte des tâches. Le carbure est réservé à l'usinage de grande masse et le diamant au maintien de tolérances serrées.
Concilier maîtrise des coûts et efficacité d'usinage
L'équilibre entre les coûts initiaux d'outillage et l'efficacité globale de l'atelier est un sujet de conseil fréquemment abordé avec les clients industriels. Les fraises en carbure non revêtues offrent des coûts unitaires nettement inférieurs. Elles constituent ainsi un outil très efficace pour réduire les coûts par pièce lors de l'usinage de volumes importants de matières premières abrasives pendant les phases d'ébauche.
Toutefois, se concentrer uniquement sur le prix d'achat d'un outil de coupe individuel, sans tenir compte des risques liés à la finition, entraîne une augmentation des coûts de production globaux. Nous recommandons une approche progressive : utiliser des fraises en carbure économiques pour l'ébauche du graphite, puis passer à un système d'outils stable à revêtement diamant pour la finition. Cette méthodologie garantit une prévisibilité totale pour l'ensemble de vos solutions d'usinage du graphite pour moules.
Critères de sélection des fournisseurs de fraises en graphite
Dans les projets de production en grande série d'électrodes en graphite et l'approvisionnement en moules, les catalogues de produits mentionnent rarement les différences entre les fournisseurs de fraises en graphite. En réalité, la stabilité des lots et la constance des performances dans des conditions d'utilisation réelles et difficiles constituent un véritable facteur de différenciation. Nous intervenons fréquemment pour résoudre des crises en atelier où un client change de fournisseur pour le même système d'usinage du graphite et subit immédiatement des problèmes de dimensionnement, malgré des spécifications nominales d'outillage identiques.
Nos audits d'ingénierie démontrent que ces fluctuations importantes sont rarement détectées lors de la phase d'approvisionnement initiale et à court terme. Elles apparaissent plutôt insidieusement une fois la production en série continue d'électrodes d'électroérosion lancée. Par conséquent, lors de la qualification d'un nouveau fournisseur d'outillage, nous privilégions la maîtrise statistique des procédés (MSP) et la stabilité d'usinage à long terme plutôt que les performances d'un seul échantillon de référence.
Critères d'évaluation clés des fournisseurs de fraises en graphite (précision, revêtement, durée de vie de l'outil)
Lors de l'évaluation comparative des outils de coupe de différents fournisseurs internationaux, nous examinons trois critères essentiels et non négociables : la constance du profil géométrique, la stabilité de l'adhérence du revêtement et la durée de vie de l'outil. En fraisage de graphite de haute précision, même un écart microscopique dans les tolérances de faux-rond radial ou d'affûtage du tranchant compromet l'uniformité de l'état de surface. Cette dérive géométrique provoque directement une usure imprévisible des électrodes lors de l'érosion par électroérosion.
Nous évaluons la stabilité de la durée de vie des outils par des essais de coupe continus et multi-lots, plutôt que de nous fier à la durée de vie d'un seul outil. Lors de nos tests sur le terrain, même avec des spécifications de revêtement chimique nominales identiques, la longévité réelle varie considérablement d'un fournisseur à l'autre. Cet écart de performance devient très problématique lors de l'usinage de graphite abrasif à grains ultrafins.
Exigences de la chaîne d'approvisionnement pour les systèmes d'usinage de graphite de qualité industrielle
Dans la gestion des chaînes d'outillage pour les clients industriels, la fiabilité d'un système d'usinage du graphite repose autant sur la logistique d'approvisionnement que sur la programmation CNC. Dans la production en série d'électrodes, les fluctuations d'un lot à l'autre des livraisons de fraises perturbent les plannings automatisés et augmentent le coût total de possession (CTP). Des chaînes d'approvisionnement fiables permettent d'éviter les arrêts machine imprévus.
Nous conseillons aux dirigeants du secteur manufacturier d'établir une chaîne d'approvisionnement d'outillage hautement standardisée avec leurs fournisseurs. Cela implique des formulations de revêtement diamantées standardisées, des microgéométries de coupe fixes et un suivi rigoureux des lots de stock. Pour les solutions d'usinage de graphite pour moules de pointe, ce niveau de contrôle en amont de la chaîne d'approvisionnement est souvent bien plus critique que le simple ajustement de paramètres individuels au niveau de la commande numérique.
L'importance des capacités de personnalisation OEM/ODM pour les fraises en graphite
Dans le cadre de nos collaborations en ingénierie sur mesure, la capacité d'un fournisseur à réaliser des opérations OEM/ODM de qualité est souvent déterminante pour la pérennité d'un partenariat rentable. Si les outils de découpe standard disponibles sur catalogue conviennent aux tests de base sur des cavités peu profondes, ils s'avèrent inadaptés aux géométries d'électrodes complexes. Les moules spéciaux à cavités profondes exigent des géométries non standard que les outils du catalogue ne peuvent pas réaliser.
Après des milliers d'heures de production, nous avons constaté que, sauf si les fraises en graphite peuvent être personnalisées (adaptées spécifiquement aux rapports portée/diamètre, volumes de goujures et épaisseurs de revêtement ciblés), leur stabilité à long terme est impossible. C'est pourquoi nous privilégions les fournisseurs agiles, capables de personnaliser la microgéométrie structurelle, plutôt que ceux proposant uniquement des stocks standard.
Analyse du paysage concurrentiel des fournisseurs mondiaux de fraises en graphite
D'après notre expérience en matière de conseil international, la concurrence mondiale entre les fournisseurs de fraises en graphite se caractérise par des atouts régionaux distincts. Les fournisseurs européens privilégient généralement une stabilité de processus optimale et une géométrie d'outil haut de gamme ; les fournisseurs japonais mettent l'accent sur une précision et une constance extrêmes ; tandis que les fabricants chinois offrent des avantages inégalés en termes de rentabilité, de prototypage rapide et de flexibilité de livraison.
Nos tests interrégionaux révèlent qu'il n'existe pas de fournisseur universel. Le choix idéal dépend entièrement de votre environnement de production spécifique. La production d'électrodes en grande série exige une stabilité maximale de la chaîne d'approvisionnement, tandis que la fabrication d'électrodes de haute précision repose fortement sur des technologies de revêtement sur mesure et des conceptions structurelles personnalisées. Nous sélectionnons le fournisseur en fonction des besoins précis de votre système d'usinage du graphite.
Solution d'usinage de graphite pour moules
Dans la fabrication en grande série d'électrodes pour moules et la production de cavités complexes, une véritable solution d'usinage du graphite pour moules va bien au-delà d'un simple réglage de paramètres. Elle exige un processus d'ingénierie continu et intégré, depuis la conception CAO/FAO initiale jusqu'à la validation finale par électroérosion, en passant par l'ébauche poussée et la microfinition. De nombreux ateliers optimisent les avances de coupe de manière isolée, sans parvenir à garantir une constance prévisible des électrodes lors de l'usinage de plusieurs cavités.
Notre expérience montre que la qualité irrégulière des pièces est due à un manque de continuité dans l'ensemble du système d'usinage du graphite, plutôt qu'à une simple erreur d'usinage. Ce goulot d'étranglement devient catastrophique lors de la production en série d'électrodes de haute précision. Sans une transition stable et mathématiquement rigoureuse entre l'ébauche et la finition, les micro-écarts s'accumulent rapidement, entraînant des produits finaux hors tolérance.
Flux de travail d'application des solutions d'usinage de graphite pour moules
Un flux de production standard à haut rendement pour les électrodes de moule commence par l'extraction et le fractionnement automatisés des électrodes par FAO 3D. Cette étape de préparation est immédiatement suivie d'un ébauchage en graphite, d'une semi-finition intermédiaire et d'une finition finale à grande vitesse. Bien que chaque phase distincte nécessite des géométries d'outils et des calculs de charge de copeaux spécifiques, les données géométriques globales doivent rester parfaitement alignées tout au long du processus.
Nous constatons fréquemment un goulot d'étranglement destructeur dans les ateliers de nos clients : l'utilisation de fraises en graphite incompatibles entre les différentes étapes de la FAO. Ce manque d'adaptation des outils fait que, si l'ébauche initiale semble se dérouler sans problème, la fraise de finition souffre de surépaisseurs irrégulières et de déviations. Cette erreur invisible engendre un travail de correction manuel considérable lors de l'usinage ultérieur par électroérosion.
Flux de travail complet pour l'usinage du graphite : de l'ébauche à la finition
Lors de la conception d'un flux de fraisage haute performance, nous décomposons le système d'usinage du graphite en seuils opérationnels précis plutôt qu'en paramètres génériques. Le cycle d'ébauche est programmé exclusivement pour maximiser le taux d'enlèvement de matière (MRR) et dégager la matière brute. À l'inverse, le cycle de finition à grande vitesse est optimisé mathématiquement pour préserver l'intégrité du tranchant et contrôler la rugosité de surface.
Pour assurer la transition entre ces différentes phases, nous appliquons une matrice d'outillage hautement stratégique et hiérarchisée au sein de nos plans de processus. Nous utilisons des fraises en carbure économiques pour l'ébauche en graphite afin d'absorber les chocs importants, puis des fraises haut de gamme à revêtement diamant pour la finition. Cette division rigoureuse du travail minimise la variabilité cumulative du processus, garantissant ainsi une conformité parfaite de la pièce finale avec le modèle CAO.
Relation entre l'usinage par électrodes EDM et la précision du moule
Forts de plusieurs décennies d'expérience en conseil auprès de fabricants de moules internationaux, nous avons confirmé une vérité fondamentale de la fabrication : la microtopographie de l'électrode usinée détermine la texture de surface et la précision dimensionnelle de l'acier usiné par électroérosion. Si les ateliers se concentrent souvent sur les réglages du générateur d'électroérosion, nos audits approfondis révèlent que la plupart des défauts de finition proviennent directement de la phase d'usinage de l'électrode.
Même une éraflure ou une aspérité microscopique en surface, générée lors du fraisage de graphite de haute précision, sera amplifiée par le canal de plasma électrique pendant l'érosion par étincelles. Cette distorsion géométrique se manifeste par des textures de surface irrégulières ou des marques de brûlure localisées dues à la décharge d'arc sur l'acier dur du moule. Par conséquent, le fraisage électrochimique de précision doit être considéré comme le maillon fondamental de votre chaîne de qualité pour la fabrication de moules.
Construction d'une ligne de production d'usinage de graphite pour moules à haut rendement
Lors de la conception d'agencements de cellules automatisées pour nos clients industriels, nous définissons la haute efficacité comme la capacité continue à assurer une production stable et prévisible, plutôt que comme la simple vitesse de cycle. Une ligne de production d'usinage de graphite pour moules de classe mondiale requiert une plateforme machine-outil rigide, des outillages standardisés et un système de gestion des poussières sous vide poussé, conçu sur mesure.
Nous structurons ces lignes de production à haut rendement en trois modules opérationnels distincts et interconnectés : un module d’optimisation de l’ébauche, un module de stabilité de la finition et une boucle d’inspection/rétroaction automatisée. Dans les projets d’usinage de graphite de haute précision, une défaillance technique dans un seul module déstabilise l’ensemble du cycle de production. Nous privilégions une approche systémique globale pour éliminer ces points de défaillance uniques.
Stratégies d'optimisation des processus pour les systèmes d'usinage de graphite de haute précision
Dans l'usinage de précision d'électrodes et la fabrication de moules, la stabilité d'un système d'usinage du graphite repose sur une combinaison de paramètres de processus rigoureusement contrôlés. De nombreux ateliers investissent massivement dans des centres d'usinage CNC ultra-précis et haut de gamme, mais souffrent néanmoins de dérives dimensionnelles incontrôlables lors de la production en série. Une dépendance excessive aux spécifications de la machine, au détriment de la synergie du système, engendre systématiquement des tolérances de pièces variables et une qualité de surface irrégulière.
Ces défaillances chroniques en atelier sont rarement dues à un simple réglage de paramètre ; elles reflètent plutôt un manque d’optimisation globale tout au long du cycle d’usinage à sec à grande vitesse. Lors du fraisage de précision du graphite, le frottement important et les micropoussières générés par le procédé amplifient les conditions environnementales. Un léger décalage dans les vitesses d’avance ou d’extraction peut rapidement entraîner la rupture de l’outil.
Optimisation de la vitesse de broche et des avances (Paramètres de fraisage du graphite à grande vitesse)
Dans nos projets d'ingénierie sur mesure, l'équilibre précis entre la vitesse de broche ( tr/min ) et l'avance ( IPM ) est essentiel à la stabilité d'usinage. Une erreur fréquente chez les programmeurs consiste à augmenter aveuglément la vitesse de broche pour maximiser le rendement volumétrique. Nos audits par réglage laser révèlent que ce réglage isolé accélère le frottement thermique, endommageant les arêtes de coupe lors de l'usinage de graphite à grains fins.
Au lieu de considérer les vitesses et avances comme des variables isolées, nous privilégions le maintien d'une charge de copeaux par dent ( IPT ) constante. Un décalage entre la vitesse de coupe et la zone de contact réelle avec le matériau entraîne un frottement localisé, un état de surface irrégulier, voire un surusinage catastrophique. Nous recommandons d'utiliser des plages de paramètres dynamiques optimisées pour des angles de contact spécifiques plutôt que des valeurs statiques issues de manuels.
Techniques d'optimisation de la trajectoire d'outil et de contrôle des vibrations
Lors de l'usinage d'électrodes complexes par électroérosion, l'impact de l'optimisation des trajectoires d'outil FAO sur la rugosité de surface finale est souvent sous-estimé. Nous avons constaté, sur plusieurs cellules d'automatisation, que l'utilisation de fraises en graphite identiques avec différentes stratégies de trajectoire d'outil produit des états de surface totalement différents. Des transitions mal programmées génèrent des vibrations harmoniques qui endommagent les nervures fragiles des électrodes.
Nos stratégies de stabilisation éliminent les vibrations localisées en gérant les porte-à-faux de l'outil, la déviation radiale et les angles d'engagement de coupe. Pour les géométries complexes, nous utilisons des trajectoires d'outil trochoïdales lisses et des contours à axe Z constant afin d'éviter les pics de charge soudains sur la pointe de l'outil. Nous ajustons les segments de trajectoire en fonction de la rigidité locale de la pièce plutôt que d'appliquer un gabarit générique.
Conception d'environnements de contrôle des poussières et d'usinage à sec
Sur une chaîne de production à grande vitesse, la maîtrise des poussières est un facteur déterminant de la performance du processus, et non une simple question d'entretien. Le fraisage de précision du graphite génère des millions de microparticules abrasives qui s'accumulent dans la zone de coupe si elles ne sont pas maîtrisées. Une fois piégées, ces particules provoquent un recoupage agressif, usant instantanément le tranchant des outils.
Nous optimisons les performances du système en modélisant la direction du flux d'air et en positionnant les aspirateurs à haute vitesse au plus près de la zone de coupe. Augmenter uniquement la puissance d'aspiration brute, sans soufflage d'air ciblé, crée des zones mortes où la poussière s'accumule. Un confinement adéquat lors de la coupe à sec préserve la résistance à l'usure des fraises diamantées et évite les rayures irrégulières sur la surface.
Application de la gestion de la durée de vie des outils dans l'usinage du graphite
Dans la production en grande série, la gestion prédictive de la durée de vie des outils va bien au-delà de la simple programmation d'alertes temporisées sur le panneau de commande CNC. Elle exige une surveillance dynamique et en temps réel de l'intégrité des arêtes et de la régularité de surface des pièces. Le problème fondamental qui affecte la plupart des ateliers de moulage n'est pas la durée de vie d'un outil, mais son extrême variabilité d'un lot à l'autre.
Nous définissons les intervalles de changement d'outil en fonction de l'enlèvement de matière volumétrique et des seuils d'usure prévisibles, plutôt que de nous fier à un calcul horaire standard. Sans matrice de suivi statistiquement stable, les outils présentent des pics d'usure irréguliers qui perturbent la planification automatisée. La mise en œuvre d'une gestion structurée de la durée de vie des outils est la seule solution pour garantir un usinage fiable et sans surveillance des électrodes par électroérosion.
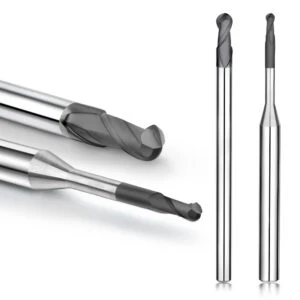
Avantages du système d'usinage graphite SAMHO en tant que solution complète
Dans le domaine de l'usinage automatisé d'électrodes par électroérosion et de la fabrication de moules à haut rendement, les fabricants internationaux privilégient le système d'usinage graphite SAMHO comme solution globale et prévisible, plutôt que comme un ensemble d'outils disparates. Malgré l'optimisation de nombreux paramètres CNC avancés, de nombreux ateliers subissent des fluctuations importantes d'un lot à l'autre, même pour des configurations identiques. Nos audits sur le terrain démontrent que ces défaillances sont dues à une méthodologie de sélection d'outils inadéquate et à une intégration des processus non cohérente.
Le véritable indicateur de rentabilité d'un atelier d'usinage ne réside pas dans la performance maximale d'un cycle isolé, mais dans la répétabilité globale du système de production. En fraisage graphite de haute précision, la moindre variation des arêtes de coupe ou de l'usure du revêtement déstabilise les électrodes d'électroérosion. Nous prenons en compte ces variables critiques en intégrant la géométrie des outils, des revêtements de pointe et des stratégies d'ébauche équilibrées au sein d'un écosystème unique.
Avantages de stabilité des fraises en graphite SAMHO en usinage de haute précision
Dans les cellules de production complexes, les fraises en graphite SAMHO sont conçues spécifiquement pour la finition de haute précision et la production en série continue et automatisée. Nous privilégions la minimisation des fluctuations microgéométriques lors des cycles de coupe prolongés plutôt que la recherche de limites d'enlèvement de matière brèves et non durables. Cette priorité accordée à la rigidité structurelle prévient toute dérive dimensionnelle critique lors de la réalisation d'électrodes aux géométries complexes.
Nos mesures sur le terrain confirment qu'un manque d'homogénéité géométrique entre les lots multicavités entraîne directement des variations imprévisibles de l'état de surface, mesurées au profilomètre. À l'inverse, un contrôle rigoureux des tolérances d'outillage par lot élimine ces variables d'atelier, garantissant ainsi une prévisibilité optimale de vos processus d'usinage d'électrodes par électroérosion. Les outils SAMHO assurent la rétention d'arête microscopique nécessaire à des lignes de séparation impeccables.
Performances industrielles des fraises à revêtement diamant pour graphite
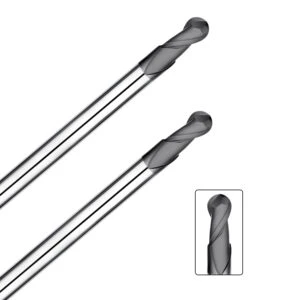
Pour la découpe de graphite très abrasif à gros grains ou de géométries complexes à nervures fines, nos fraises diamantées spécialisées pour graphite offrent une fiabilité à toute épreuve, même en conditions de forte charge continue. Nous privilégions une courbe d'usure d'outil parfaitement prévisible, reflétant les conditions réelles d'utilisation, plutôt que des données stériles et idéales générées en laboratoire. Cette robustesse en conditions réelles garantit le fonctionnement continu des cellules de production automatisées, même de nuit.
Des analyses comparatives menées sur des projets exigeants d'usinage de graphite pour moules révèlent que la résistance au cisaillement de l'adhérence du revêtement détermine directement la constance globale du processus. En fonctionnement continu, notre formulation diamant multicouche présente un écaillage minimal, protégeant ainsi le substrat de l'outil des chocs thermiques. Cette barrière technique préserve la précision géométrique du système d'usinage du graphite, évitant les changements d'outils imprévus.
Équilibre entre coût et efficacité avec les fraises en carbure pour graphite
Dans le cadre d'une planification de processus équilibrée, les fraises en carbure non revêtues pour graphite sont exclusivement utilisées pour gérer les taux d'enlèvement de matière élevés lors de la phase d'ébauche initiale. Plutôt que d'utiliser ces outils tout au long du cycle, nous les attribuons à la phase d'ébauche du graphite afin d'éliminer rapidement la matière sans surinvestissement. Cette configuration stratégique protège vos fraises de finition coûteuses des contraintes cycliques importantes.
Les données d'atelier démontrent que, pour les opérations d'usinage à grand volume, les fraises en carbure spécialisées offrent un excellent compromis entre faible coût initial et grande stabilité de coupe. Cependant, l'utilisation de ces outils non revêtus lors de la finition finale engendre des risques immédiats d'incohérence dimensionnelle dus à une usure abrasive accélérée. Afin d'optimiser l'efficacité, nous appliquons une stricte répartition des tâches au sein de la chaîne FAO.
Capacités d'approvisionnement et assistance OEM de SAMHO en tant que fournisseur de fraises en graphite
Dans les partenariats de fabrication à grande échelle, l'agilité technique de votre fournisseur de fraises en graphite influe directement sur le rythme de production à long terme et les taux d'utilisation des machines. Lors de la sélection d'un fournisseur d'outillage pour les lignes automatisées, les responsables des achats privilégient la constance des lots, le respect des délais de livraison et une assistance technique rapide plutôt qu'une facture à prix réduit. Une chaîne d'approvisionnement fiable contribue à stabiliser votre coût total de possession.
Pour les projets spécialisés de fraises en graphite OEM/ODM, les outils sur mesure doivent être optimisés pour les contours 3D uniques des électrodes, les profondeurs de passe et les configurations spécifiques des broches de machines. Nous avons constaté que lorsqu'un fournisseur possède de solides capacités internes de personnalisation de la microgéométrie, la constance globale des composants augmente considérablement. SAMHO offre la flexibilité d'ingénierie avancée nécessaire pour prendre en charge les solutions d'usinage de graphite pour moules à haute capacité.
Tendances futures des systèmes d'usinage du graphite
Grâce à notre suivi à long terme de l'usinage par électroérosion (EDM) des électrodes et des applications du graphite pour moules, nous avons constaté que l'usinage du graphite est passé d'un simple problème de procédé à un véritable défi d'ingénierie système. Les facteurs clés évoqués précédemment — géométrie de l'outil, choix du revêtement, séparation des opérations d'ébauche et de finition, et régularité de la chaîne d'approvisionnement — convergent tous vers un seul objectif : la répétabilité de l'usinage.
D'après notre expérience de terrain, les améliorations futures ne proviendront pas uniquement de la modernisation des machines-outils. Elles dépendront davantage d'une coordination au niveau du système. Cela est particulièrement vrai pour l'usinage de graphite de haute précision, où une optimisation isolée ne suffit pas à garantir la stabilité. Nous l'avons constaté dans de nombreux environnements de production et chez différents clients.
Orientations de développement pour l'usinage d'électrodes EDM de haute précision
Dans les projets d'usinage d'électrodes par électroérosion que nous accompagnons, nous constatons régulièrement une évolution des priorités. Les clients se concentrent moins sur la précision unitaire et davantage sur la constance de la production en série sur le long terme. En pratique, la tolérance du plan n'est que le point de départ. Le véritable défi consiste à maintenir une production stable sur des séries longues.
Nous conseillons généralement d'examiner le processus de fabrication des électrodes dans son ensemble plutôt que de modifier des paramètres isolés. Par exemple, si la décharge d'électroérosion devient instable, la cause profonde est souvent liée à des variations de l'intégrité de surface lors de l'ébauche du graphite. Dans de nombreux cas, cette approche est plus efficace que le simple réglage des paramètres d'électroérosion.
Le rôle prépondérant des outils revêtus de diamant dans l'usinage du graphite
D'après nos tests comparatifs réalisés sur différents systèmes d'outillage, les fraises à revêtement diamant pour graphite présentent des avantages significatifs en termes de stabilité en production industrielle. Ceci est particulièrement flagrant dans les environnements d'usinage de graphite à haut volume et à cycles de production longs. Toutefois, nous ne les considérons pas comme une solution universelle, mais plutôt comme un élément stabilisateur essentiel au sein du système.
Si vous travaillez sur l'usinage de graphite en grande série, nous vous recommandons de privilégier la constance de la durée de vie de l'outil plutôt que sa durée de vie maximale. Dans nos projets, le principal problème n'est souvent pas la défaillance prématurée, mais l'inconstance des performances d'un lot à l'autre. Cette variation affecte directement la stabilité de la décharge d'électroérosion et la prévisibilité globale du processus.
Tendances de développement des systèmes d'usinage CNC intelligents pour graphite
Dans le cadre de nos collaborations avec les usines de fabrication, nous constatons une nette évolution vers la numérisation et le suivi des procédés dans les systèmes d'usinage du graphite. L'industrie délaisse le paramétrage empirique au profit d'un contrôle des procédés piloté par les données. Cette tendance est particulièrement visible dans les environnements de fraisage de graphite de haute précision.
Pour la production continue d'électrodes, nous recommandons de suivre l'usure des outils parallèlement aux variations de l'état de surface, plutôt que de se fier uniquement à des intervalles de changement d'outils fixes. Notre expérience montre que cette méthode réduit l'incertitude du processus et améliore le contrôle global de l'usinage de manière concrète et mesurable.






