



Forts d'une longue expérience dans la fourniture de solutions d'usinage à des clients européens et américains, nous avons constaté que les tolérances des fraises en carbure monobloc sont souvent négligées, alors qu'elles ont un impact direct sur la qualité d'usinage. Nous avons rencontré des clients qui, malgré des paramètres machine correctement réglés, ont constaté des écarts dimensionnels et des rayures de surface lors de l'usinage de moules de haute précision. Après investigation, nous avons souvent constaté que l'outil de coupe lui-même était la cause première. Qu'il s'agisse de fraises en carbure monobloc haute performance ou d'outils conventionnels, même de très faibles écarts de diamètre de coupe, de longueur de coupe ou de forme du nez de fraise peuvent être amplifiés lors de coupes à grande vitesse ou de changements d'outils fréquents.
Dans le cadre de projets concrets, nous vérifions régulièrement la tolérance du diamètre de la queue, la régularité du tranchant et la qualité de l'affûtage des fraises en carbure monobloc . Ceci est particulièrement important pour les outils de petit diamètre ou l'usinage de cavités profondes, où même un léger faux-rond peut entraîner la mise au rebut de lots entiers. Pour les clients utilisant des fraises hémisphériques en carbure monobloc pour l'usinage de surfaces 3D, même de très petites erreurs dans le rayon de courbure de l'ossature affectent directement la finition de surface du moule. Ces problèmes ne peuvent pas toujours être corrigés par la seule compensation de la machine-outil.
En tant que fabricant de fraises en carbure monobloc , nous comprenons parfaitement l'impact cumulatif de chaque étape – de la sélection des matières premières aux procédés de rectification, en passant par le contrôle des revêtements – sur les tolérances finales. Avant la production en série, nous effectuons des tests et des vérifications sur site pour chaque lot d'outils. Ceci garantit la constance et la fiabilité lors de l'usinage à grande vitesse ou de l'usinage de matériaux à haute dureté. Notre expérience pratique démontre que des tolérances d'outillage stables sont essentielles à la fois pour l'efficacité et la qualité des pièces.
D'après notre expérience, de nombreux concurrents négligent l'impact direct des tolérances d'outillage. L'accumulation de minuscules écarts est souvent à l'origine d'une baisse de la productivité et d'une augmentation des retouches. Avez-vous déjà été confronté à une situation où une petite erreur d'outillage a perturbé tout un processus d'usinage ?

Comment nous maîtrisons les tolérances critiques des fraises en carbure monobloc en production réelle
L'usinage à grande vitesse est presque toujours la norme dans nos projets. Le moindre faux-rond de l'outil peut affecter directement la qualité de surface et la stabilité dimensionnelle. Nous avons constaté que des clients européens, utilisant des fraises en carbure monobloc haute performance pour usiner des moules en alliage d'aluminium, rencontraient des problèmes de dérive dimensionnelle de la cavité dus aux vibrations de l'outil lors de la coupe à grande vitesse. Un contrôle a posteriori a révélé un ajustement insuffisant entre le porte-outil et la broche, ainsi qu'une tolérance de diamètre de queue de ±0.005 mm. Pour l'usinage de cavités profondes, nous visons des tolérances inférieures à ±0.003 mm. Cette différence minime est amplifiée à haute vitesse et impacte directement la stabilité d'usinage.
Afin de garantir la constance de la production en série, chaque lot est rigoureusement contrôlé avant stockage, notamment le diamètre de la tige et le diamètre de l'arête de coupe. La compensation de la machine-outil ne suffit pas à corriger les erreurs dues au faux-rond. Lors de la production en série de cavités, la précision géométrique de l'outil constitue le meilleur gage de stabilité dimensionnelle. Cette approche réduit les retouches et assure des résultats fiables lors de l'usinage de cavités profondes et à grande vitesse.
Impact réel de la tolérance du diamètre de la tige sur le faux-rond (±0.003 mm contre ±0.005 mm)
Nous avons clairement constaté que de faibles variations de la tolérance du diamètre de la queue ont une incidence significative sur la dynamique de l'outil. Par exemple, une fraise en carbure monobloc que nous avons fournie à un client allemand ne présentait quasiment aucune vibration à 24 000 tr/min lorsque la tolérance de la queue était de ±0.003 mm, ce qui garantissait une coupe stable et des surfaces lisses. En revanche, une augmentation de la tolérance à ±0.005 mm a provoqué de légères vibrations dans les mêmes conditions, générant des ondulations sur les pièces usinées. Nous recommandons des tolérances plus strictes pour les outils à grande vitesse ou de petit diamètre afin de minimiser les erreurs dimensionnelles dues au faux-rond.
La précision d'ajustement du porte-outil est tout aussi cruciale. Même avec un diamètre de coupe parfaitement maîtrisé, un serrage incorrect peut amplifier les vibrations. Nous mesurons le diamètre de la queue et l'ajustement du porte-outil pour chaque lot afin de minimiser les risques de faux-rond et de garantir la constance des pièces sur site.
Comment la tolérance du diamètre de coupe affecte la régularité dimensionnelle et la stabilité des lots
Lors de l'usinage par lots de cavités de moules, de faibles variations du diamètre de coupe peuvent engendrer des écarts dimensionnels. En particulier pour les cavités profondes ou les aciers à haute dureté, un écart de 0.01 mm peut rendre l'ensemble du lot non conforme aux tolérances. Notre expérience montre que la stabilité du diamètre de coupe influe davantage sur la régularité des pièces que le matériau de l'outil ou le revêtement pris isolément.
Pour la production en série, nous effectuons un contrôle et un échantillonnage complets. Pour les petits lots, la quasi-totalité des diamètres est mesurée ; pour les grands lots, nous utilisons un échantillonnage proportionnel combiné à des essais sur machines-outils afin de vérifier la stabilité de l’outillage. Ceci garantit l’homogénéité des lots et réduit les retouches dues aux variations de diamètre.
Influence des tolérances de longueur de coupe et de longueur totale sur l'usinage de cavités profondes
Même de petites erreurs de longueur de coupe ou de longueur totale peuvent provoquer des interférences ou des collisions d'outils, notamment avec les fraises hémisphériques en carbure monobloc utilisées dans les centres d'usinage multiaxes. Un client a constaté des cassures d'outils et des rebuts lorsque la longueur de coupe a dépassé la tolérance de 0.1 mm, entraînant des collisions avec le dispositif de fixation.
Nous effectuons des contrôles complets du tranchant et de la longueur totale avant l'entreposage et enregistrons la durée de vie des outils dans notre système de gestion. Pour les pièces en série ou complexes, nous réalisons des prélèvements aléatoires supplémentaires et partageons les données de mesure avec le client afin de minimiser les risques d'usinage.
Normes de contrôle de la concentricité et du faux-rond (valeurs mesurées, et non théoriques)
En usinage à grande vitesse, nous avons mesuré l'impact de différences de faux-rond de 0.005 mm et de 0.01 mm. L'effet sur la qualité des pièces était supérieur aux prévisions théoriques. Nous avons fourni des fraises en carbure monobloc haute performance à une usine de moules ; avec un faux-rond de 0.01 mm, des ébréchures et des marques d'outil sont apparues, tandis qu'un faux-rond de 0.005 mm a permis d'obtenir des surfaces lisses et dimensionnellement stables.
Les clients attribuent parfois l'écaillage à des paramètres ou des erreurs de la machine. En mesurant la concentricité de l'outil, nous avons confirmé que le faux-rond cumulé était la principale cause du problème. Notre expérience pratique recommande à nos pairs de privilégier les données de faux-rond mesurées lors du choix de fraises en carbure monobloc, notamment pour l'usinage à grande vitesse ou de cavités profondes. Ceci garantit des résultats fiables et constants.
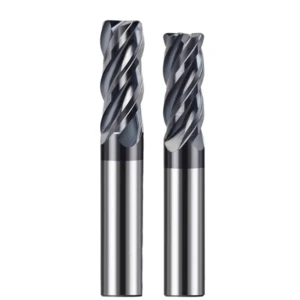
Exigences particulières en matière de contrôle des tolérances des fraises en carbure monobloc haute performance
L'usinage à grande vitesse et l'usinage de matériaux à haute dureté imposent des exigences accrues en matière de précision géométrique des outils. Dans nos projets d'usinage de pièces en acier d'une dureté HRC 60 ou supérieure, réalisées avec des fraises en carbure monobloc haute performance, même de très faibles écarts au niveau de l'arête de coupe peuvent affecter la répartition de l'effort de coupe et la durée de vie de l'outil. La dureté du matériau et la résistance à l'usure du revêtement ne suffisent pas à garantir la stabilité. Un contrôle rigoureux du diamètre de coupe, de la longueur de passe et du faux-rond est indispensable. Pour les clients produisant des cavités de précision en série, nous effectuons des essais sur site afin de garantir l'équilibre dynamique et la constance dimensionnelle lors de la coupe à grande vitesse.
Nous constatons fréquemment que le comportement d'un même outil varie selon les machines. Outre la rigidité de la machine, les caractéristiques d'équilibrage intrinsèques de l'outil jouent un rôle majeur. Forts de nombreuses années d'expérience, nous avons élaboré des normes internes, notamment des méthodes de contrôle de la concentricité de l'outil, de la précision du diamètre de la queue et de la régularité du tranchant. Ces mesures permettent de réduire l'écaillage et les vibrations, et d'assurer un usinage prévisible des pièces complexes.
Usinage à grande vitesse : exigences pratiques en matière d'équilibrage dynamique
Lors de l'usinage de pièces en aluminium et pour l'aérospatiale à des vitesses de rotation supérieures à 24 000 tr/min, nous avons constaté qu'un écart de diamètre de queue inférieur à 0.003 mm peut engendrer des vibrations si l'outil n'est pas correctement équilibré. Ces vibrations affectent directement la stabilité de coupe et la finition de surface. Nous effectuons des tests de rotation à haute vitesse sur chaque fraise avant expédition afin de garantir un équilibrage conforme aux exigences du client.
Nous évaluons également l'équilibrage dynamique en fonction du matériau et des paramètres de coupe. Dans certains cas d'usinage à grande vitesse sur cinq axes, les clients exigent des amplitudes de vibration inférieures à 0.002 mm. Nous fournissons des données mesurées et ajustons le diamètre de la tige et la longueur de l'arête de coupe afin de minimiser les erreurs d'équilibrage dynamique. L'usinage à grande vitesse ne dépend donc pas uniquement de la dureté du matériau, mais reflète pleinement la stabilité dynamique et la maîtrise des tolérances.
Importance de la constance du tranchant dans l'usinage des matériaux à haute dureté
Pour les pièces en acier de dureté supérieure à 60 HRC ou en alliages de titane, les moindres irrégularités des arêtes de coupe sont amplifiées par la dureté du matériau, entraînant des fluctuations de la force de coupe, une texture de surface anormale ou une rupture prématurée de l'outil. Dans le cadre de projets aérospatiaux, nous avons résolu des problèmes de coupe irrégulière dus à des irrégularités d'arêtes de coupe aussi faibles que 0.01 mm entre les lots.
Pour la fourniture en série de fraises en carbure monobloc haute performance, nous effectuons des contrôles rigoureux des arêtes de coupe, notamment du rayon et de la géométrie de la pointe. Pour l'usinage de matériaux à haute dureté, nous réalisons des essais de coupe afin de vérifier les performances réelles de chaque lot, minimisant ainsi les risques liés à de légères variations. Cette pratique, fruit de nombreuses années d'expérience, constitue la meilleure garantie pour les conditions d'usinage les plus exigeantes.
Difficultés liées au contrôle dimensionnel avant et après revêtement
Lors du processus de revêtement, même une épaisseur de quelques micromètres peut avoir un impact cumulatif sur les tolérances d'outillage. En particulier lors de l'usinage de cavités profondes, une épaisseur de revêtement non prise en compte peut entraîner des écarts de diamètre ou de longueur de coupe, augmentant ainsi les efforts de coupe ou provoquant des interférences. Nous avons constaté chez certains clients des problèmes de frottements mineurs et de rugosité de surface dus à ce phénomène.
Pour remédier à cela, nous effectuons une compensation dimensionnelle avant le revêtement, en ajustant le diamètre et la longueur de coupe afin de garantir le respect des tolérances après revêtement. Nous procédons également à une nouvelle mesure après revêtement pour confirmer l'homogénéité du lot. Les outils haute performance nécessitent une prise en compte intégrée du contrôle des tolérances, de la compensation du processus et des exigences d'usinage réelles.

Critères d'évaluation de la qualité des fraises en carbure monobloc dans différents scénarios d'application
D'après notre expérience en usinage, la sensibilité aux tolérances d'outillage varie considérablement selon le matériau et le procédé. Nous avons par exemple fourni des fraises en carbure monobloc à des clients européens et américains, pour l'usinage de l'aluminium et de l'acier. Même des outils provenant d'un même lot présentaient de légères vibrations lors de la coupe d'aluminium à grande vitesse, tandis qu'ils restaient stables lors de l'usinage de l'acier. Ceci démontre que les propriétés du matériau et les conditions de coupe amplifient directement l'impact des tolérances d'outillage sur la qualité d'usinage. Par conséquent, pour évaluer les performances d'un outil, nous prenons en compte le contexte d'usinage spécifique, et non pas seulement les spécifications du fabricant.
Nous avons également constaté des différences importantes dans les attentes des clients selon les applications. Pour l'usinage de l'aluminium à grande vitesse, la constance du diamètre de coupe et la qualité de l'état de surface sont essentielles. Pour l'acier à haute dureté, de faibles variations dans la géométrie et la concentricité de l'arête de coupe ont un impact majeur sur la force de coupe et la stabilité. Dans le cadre de nos services d'approvisionnement et d'assistance sur site, nous privilégions les normes de contrôle basées sur les exigences d'usinage réelles plutôt que sur des tolérances génériques.
Différence de sensibilité aux tolérances entre l'usinage de l'aluminium et celui de l'acier
Dans l'usinage à grande vitesse de l'aluminium, nous utilisons fréquemment des fraises en carbure monobloc à denture hélicoïdale élevée pour une évacuation optimale des copeaux et un excellent état de surface. Malgré des tolérances de ±0.003 mm sur le diamètre de coupe et le diamètre de la tige, de faibles vibrations peuvent engendrer des ondulations ou des irrégularités de surface. Nous avons rencontré des clients du secteur aérospatial dont les pièces usinées en série ont nécessité de multiples retouches en raison d'hétérogénéités de surface induites par les vibrations. Cette expérience a clairement démontré la grande sensibilité de l'usinage de l'aluminium à l'équilibre dynamique et à la régularité de l'arête de coupe.
En revanche, l'usinage de l'acier ou de matériaux à haute dureté peut présenter des vibrations moins visibles, mais de petites différences au niveau du tranchant et des erreurs cumulées de longueur de coupe influent directement sur les forces de coupe. Ceci peut entraîner une rupture prématurée de l'outil ou des écarts dimensionnels. Nous appliquons des contrôles de régularité du tranchant plus rigoureux, basés sur la dureté du matériau et la profondeur d'usinage, et réalisons des essais de coupe sur site pour vérifier les performances de l'outil.
Différences de contrôle des tolérances entre les fraises d'ébauche et de finition
Pour les opérations d'ébauche, des tolérances légèrement plus importantes sont acceptables en raison des forces de coupe plus élevées, de l'usure plus rapide de l'outil et de l'objectif d'éliminer la majeure partie du surplus de matière. Dans le cadre d'un projet de production en série de profilés en aluminium, des fraises d'ébauche avec un écart de diamètre de ±0.005 mm ont répondu aux exigences.
Lors de la finition, un contrôle plus strict du diamètre et de la longueur de coupe, ainsi que de la concentricité, est indispensable. Dans la production en série de cavités de moules complexes, la maîtrise des tolérances influe directement sur la régularité des pièces et les taux de retouche. Nous effectuons des mesures sur chaque lot de fraises en carbure monobloc haute performance et réalisons des essais de coupe pour garantir une performance stable. Cette approche repose sur des années d'expérience pratique.
Défis liés aux tolérances des fraises de petit diamètre (≤3 mm)
L'usinage de fraises de petit diamètre est plus complexe qu'avec des fraises de diamètre conventionnel. D'après notre expérience, les fraises de moins de 3 mm sont extrêmement sensibles au diamètre de la queue, à la longueur de coupe et à la régularité du tranchant. Un client a rencontré des problèmes de casse d'outils fréquents lors de l'usinage de moules de précision. L'enquête a révélé que les tolérances cumulées des outils et les vibrations à haute vitesse en étaient les principales causes.
Pour réduire la casse, nous mettons en œuvre un contrôle de tolérance plus strict et un équilibrage dynamique pour les petits outils de coupe. Nous recommandons également d'ajuster l'avance ou la profondeur de passe. Ceci contribue à minimiser la casse tout en maintenant l'efficacité d'usinage. Notre expérience confirme que les exigences de tolérance pour les outils de petit diamètre sont bien plus strictes que pour les outils standard.
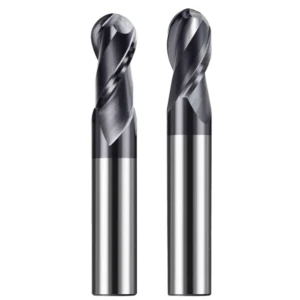
Considérations particulières relatives au contrôle des tolérances pour les fraises à bout sphérique en carbure monobloc
Les fraises hémisphériques exigent un contrôle extrêmement précis du rayon (angle R) et du centre de la bille. Même des écarts minimes peuvent engendrer des marques en escalier ou des irrégularités de surface lors de l'usinage de moules et de surfaces complexes. Nous avons fourni des fraises hémisphériques en carbure monobloc à un client européen et avons constaté des marques en escalier sur les surfaces des cavités lors d'usinages en série. Les mesures ont confirmé que le problème provenait d'un écart de rayon de la bille. Cet incident a mis en évidence l'importance d'un contrôle rigoureux des tolérances, de la conception à la livraison, en passant par la fabrication.
Les machines-outils et les trajectoires d'usinage amplifient la moindre imprécision. En usinage 5 axes, un léger décalage du centre de la bille peut entraîner un défaut de compensation de trajectoire, affectant directement la finition de surface. Nous combinons la mesure des outils et le contrôle des trajectoires pour anticiper les problèmes et conseiller nos clients sur les stratégies de coupe.
Comment la précision du rayon de la fraise hémisphérique affecte la qualité de surface du moule
La précision du rayon R détermine directement la régularité de la surface de la cavité. Lors d'un projet de moule automobile, un écart de rayon de 0.01 mm a provoqué de légères marques de décalage au fond de la cavité, nécessitant un meulage supplémentaire. Le problème provenait de l'outil lui-même, et non de la machine.
Pour éviter tout problème similaire, nous contrôlons rigoureusement le rayon de coupe et la circularité des billes pendant la production. Nous effectuons des mesures d'angle R avant expédition et recommandons à nos clients de réaliser des essais de coupe sur de petites séries, sur des surfaces à cinq axes ou de haute précision. Cela permet de réduire les retouches et les défauts liés aux tolérances d'outillage.
L'impact de l'écart de position du centre de la bille sur l'usinage 5 axes
Même un léger décalage du centre de la bille peut affecter considérablement la compensation de la trajectoire d'outil. Dans le cadre d'un projet d'usinage de moules, un écart de 0.02 mm du centre de la bille a amplifié les erreurs de trajectoire, provoquant des sur-usinages et des sous-usinages. Le client a d'abord soupçonné la machine, mais des mesures sur site ont confirmé que l'outil était en cause.
Nous mesurons et enregistrons l'écart du centre de la bille pour chaque lot et fournissons les données pour la vérification de la trajectoire. Cette détection précoce permet un réglage précis des paramètres d'usinage cinq axes, garantissant ainsi la régularité de la surface des pièces. Cette expérience pratique est plus instructive que les calculs théoriques, notamment pour les surfaces courbes complexes et les moules de haute précision.
Méthodes d'inspection des fraises hémisphériques et erreurs d'appréciation courantes
Les méthodes de mesure utilisées par les clients peuvent parfois induire en erreur quant à la précision des outils. Certains se fient uniquement à la machine à mesurer tridimensionnelle (MMT) pour mesurer le diamètre de la bille, négligeant ainsi la rondeur des bords et le décalage du centre. Des marques d'escalier et des erreurs de trajectoire peuvent alors survenir. Nous avons corrigé ce type d'erreurs de mesure sur site à plusieurs reprises.
Nous recommandons de vérifier les fraises hémisphériques monoblocs en carbure à l'aide des données de mesure d'usine, notamment pour les outils à petit rayon et l'usinage de haute précision cinq axes. Nous proposons également des suggestions de mesures, telles que le contrôle des bords ou le contrôle du centre de la fraise, afin de garantir des performances optimales. Ces détails influent directement sur la qualité de surface et la stabilité d'usinage.

En tant que fabricant de fraises en carbure monobloc, comment nous établissons nos normes de qualité internes
Forts de notre longue expérience dans la fourniture d'outils de coupe et l'assistance technique à nos clients en Europe et en Amérique, nous avons constaté que l'établissement de normes de qualité internes est essentiel à chaque étape, des matières premières au produit fini. Qu'il s'agisse de fraises en carbure monobloc conventionnelles ou d'outils haute performance, la maîtrise des matières premières dès les premières étapes garantit la stabilité des tolérances. Le choix des matières premières, l'homogénéité du frittage et le diamètre initial de la barre influent directement sur la régularité du diamètre de coupe, du diamètre de la queue et de la longueur de coupe. Sans normes internes rigoureuses, même les procédés de rectification les plus perfectionnés ne peuvent garantir une performance constante d'un lot à l'autre.
Nous avons également constaté que l'environnement d'usinage et la stabilité des équipements influent considérablement sur la qualité finale des outils. Des années d'expérience en production ont démontré que la constance des lots dépend non seulement des matières premières, mais aussi de la précision de la rectifieuse, du contrôle de la température et des méthodes de fixation des outils. C'est pourquoi nous avons élaboré des spécifications de processus internes détaillées, incluant les séquences de rectification, l'utilisation du liquide de refroidissement et les normes de maintenance des machines, afin de garantir que chaque lot de fraises en carbure monobloc réponde aux exigences strictes de tolérance et de performance de coupe.
Logique de contrôle dimensionnel à partir des matières premières (barres de carbure de tungstène)
Nous avons constaté que les variations de diamètre des barres en carbure de tungstène influent directement sur le diamètre de coupe et le diamètre de la tige de l'outil fini. Un client a signalé un léger décalage dimensionnel lors de l'usinage de moules de précision. L'enquête a révélé que l'accumulation des variations de diamètre des barres d'origine entraînait un diamètre de coupe plus petit. Afin de prévenir ce problème, nous mesurons chaque barre en carbure de tungstène dès sa réception et les classons selon leur variation de diamètre, garantissant ainsi une base solide pour les opérations de rectification ultérieures.
Nous enregistrons également les données de lot des matières premières et les comparons aux mesures finales des outils. Ce système de traçabilité garantit la conformité des matières premières et offre aux clients des garanties de tolérance vérifiées. Ceci est particulièrement important lors de l'usinage d'aciers à haute dureté ou de cavités profondes, car même des écarts minimes peuvent être amplifiés et affecter directement la régularité dimensionnelle des pièces.
Le rôle décisif des procédés de rectification dans la stabilité des tolérances
D'après notre expérience, les différents équipements et procédés de rectification influent considérablement sur l'homogénéité des lots. Pour les fraises en carbure monobloc haute performance, certains lots présentaient initialement des diamètres et des longueurs de coupe irréguliers, dus à une précision machine insuffisante. Ceci entraînait des vibrations et des ébréchures lors de la coupe à grande vitesse. Nous avons compris que la rectification ne se limite pas à la mise en forme de l'outil ; elle est essentielle pour garantir la stabilité des tolérances.
Nous avons établi des normes de rectification couvrant la fixation de l'outil, la séquence de rectification, l'application du liquide de refroidissement et le contrôle de la température. Différentes machines requièrent des stratégies d'étalonnage spécifiques en fonction du diamètre de l'outil, du nombre d'arêtes de coupe et de la dureté du matériau. Ces mesures garantissent la constance du diamètre, de la longueur et de la concentricité de la coupe, assurant ainsi des résultats d'usinage prévisibles pour le traitement de matériaux à grande vitesse ou de haute dureté.
Normes d'inspection en ligne et d'inspection finale complète
Outre le contrôle en ligne pendant la production, nous effectuons un contrôle complet pour chaque lot. Le contrôle en ligne mesure rapidement le diamètre de la tige, le diamètre du tranchant et la longueur afin d'identifier rapidement les lots anormaux. Le contrôle complet comprend des mesures précises de la concentricité, de la rondeur du tranchant et du rayon de courbure de l'extrémité sphérique, notamment pour la fabrication de moules et d'outils à cinq axes.
Par exemple, nous avons défini des plages de tolérance pour nos clients européens et américains et ajusté la production en fonction des retours d'essais de coupe. Cette approche a permis de garantir la constance des lots et d'obtenir des données de mesure traçables. Notre expérience confirme que se fier uniquement aux spécifications de tolérance du fabricant est insuffisant ; les données mesurées sont essentielles pour garantir des performances d'usinage de haute précision.
Pourquoi les différences de prix entre fabricants proviennent souvent des degrés de tolérance
D'après notre expérience, les écarts de prix reflètent souvent les variations de tolérance et de rigueur des contrôles. Les outils moins chers tolèrent fréquemment des écarts plus importants au niveau du diamètre de la tige, du diamètre du tranchant et de la longueur de coupe. Les outils de haute précision garantissent des tolérances constantes grâce à une sélection rigoureuse des matières premières, un contrôle strict du processus de rectification et des contrôles complets.
Nous expliquons à nos clients que des prix plus élevés reflètent un compromis entre coût et précision. Dans le domaine de la découpe à grande vitesse, des matériaux à haute dureté ou du traitement des moules à cavité profonde, des tolérances strictes garantissent des performances prévisibles et un faible taux de retouches, mais augmentent les coûts de production. Cette compréhension nous permet d'aligner les attentes de nos clients et d'éviter les problèmes liés à l'utilisation d'outils de qualité inférieure.
Idées fausses courantes que nous avons identifiées en accompagnant nos clients en Europe et en Amérique
Forts de plusieurs années d'expérience dans l'assistance technique sur site auprès de clients en Europe et en Amérique, nous avons souvent constaté que ces derniers attribuent les problèmes d'usinage uniquement aux tolérances des outils, négligeant ainsi les caractéristiques de la machine-outil. Dans le cadre d'usinages à grande vitesse ou complexes à cinq axes, un cône de broche insuffisant, une précision de serrage médiocre ou une rigidité inadéquate du banc peuvent tous engendrer des irrégularités de surface ou des écarts dimensionnels sur les pièces.
Par exemple, un client utilisant des fraises en carbure monobloc haute performance pour usiner des pièces en aluminium a fréquemment constaté de légères vibrations et des anomalies de texture de surface. Le client a d'abord soupçonné des problèmes de tolérance sur le diamètre de coupe ou le diamètre de la queue de l'outil, mais une inspection sur site a révélé une précision de serrage insuffisante de la machine-outil. Ceci confirme que le diagnostic des anomalies d'usinage nécessite une analyse système complète, depuis l'outil de coupe et le porte-outil jusqu'à la machine-outil elle-même. Les seules spécifications de tolérance de l'outil ne suffisent pas à expliquer pleinement les résultats d'usinage. Sur site, nous effectuons généralement des mesures combinées de l'outil de coupe, du porte-outil et de la machine-outil, ainsi que des essais de coupe, afin d'aider nos clients à identifier la cause réelle du problème. Cette approche permet d'éviter les erreurs d'interprétation et d'optimiser les processus d'usinage.
Comment les clients attribuent souvent à tort les problèmes des machines-outils aux tolérances des fraises en carbure monobloc
De nombreux clients soupçonnent immédiatement un problème de tolérance d'outillage lorsqu'ils constatent des écarts dimensionnels ou de légères ondulations de surface lors d'usinages à grande vitesse ou avec des outils de petit diamètre. Par exemple, lors de l'usinage de pièces en aluminium pour l'aérospatiale, un client a constaté des écarts continus dans la cavité et a initialement supposé qu'il s'agissait d'une erreur de diamètre de coupe.
Les mesures de la conicité de la broche et de l'ajustement du porte-outil ont révélé que des écarts de serrage de la machine-outil étaient à l'origine de légères vibrations de l'outil. Nous conseillons à nos clients d'évaluer en priorité les paramètres de la machine-outil avant de considérer les tolérances de l'outil. Cette méthode permet d'identifier précisément la source du problème et d'éviter le remplacement inutile d'outils de haute précision. Notre expérience montre que les erreurs systématiques sont souvent plus faciles à négliger que les tolérances individuelles des outils.
Erreurs systématiques dues à la superposition du porte-outil et de la tolérance de l'outil
En usinage, les tolérances du porte-outil et de l'outil lui-même engendrent souvent des erreurs systématiques. Par exemple, une fraise en carbure monobloc présentant une tolérance de diamètre de queue de ±0.003 mm et un faux-rond du porte-outil d'environ 0.004 mm induit un faux-rond effectif d'environ 0.007 mm lors d'une coupe à grande vitesse. Ce faux-rond est suffisant pour affecter l'état de surface et la précision de la cavité.
Pour les applications de haute précision, nous recommandons aux clients de mesurer l'ajustement du porte-outil en plus des tolérances de l'outil et de prendre en compte la rigidité de la machine. Ceci permet de prévoir les erreurs systématiques avant l'usinage en série et facilite la sélection des combinaisons outil/montage optimales afin de maximiser la qualité des pièces.
Comment déterminer le niveau de qualité d'un outil grâce à de simples inspections sur site
Pour aider nos clients à évaluer rapidement les performances des outils, nous leur proposons des méthodes d'inspection simples et pratiques. Pour les fraises hémisphériques en carbure monobloc ou les fraises de petit diamètre, ils peuvent utiliser un micromètre ou une jauge d'épaisseur de coupe pour vérifier la régularité du diamètre de la queue, du diamètre et de la longueur de l'arête de coupe, et comparer les résultats avec les données fournies par le fabricant.
Nous conseillons également nos clients d'observer la surface de coupe et les vibrations lors des essais de coupe. Si une anomalie de coupe se produit dans les tolérances nominales, cela indique généralement un problème lié au porte-outil ou à la machine-outil plutôt qu'à un défaut de l'outil lui-même. Cette méthode d'inspection rapide sur site a permis de réduire les erreurs d'interprétation et d'acquérir une vaste expérience pratique auprès de nos clients en Europe et en Amérique.

Conseils de communication sur les tolérances des fabricants de fraises en carbure monobloc aux clients de fraises de type B
Grâce à des années d'échanges techniques sur site avec nos clients en Europe et en Amérique, nous avons constaté qu'une communication claire des tolérances est souvent plus cruciale que des tableaux techniques statiques. Le diamètre de la tige, le diamètre de coupe, la longueur du tranchant, le niveau de tolérance et la régularité du tranchant influent directement sur les résultats d'usinage. Des exigences imprécises peuvent entraîner des vibrations de la lame, des ébréchures ou des dérives dimensionnelles lors de la production en série.
Nous recommandons de privilégier les discussions sur les tolérances lors de l'approvisionnement et des essais de coupe, en tenant compte de la rigidité de la machine-outil, de l'ajustement du montage et des conditions réelles du matériau. Lors de l'achat en grande quantité de fraises en carbure monobloc haute performance, il est essentiel de clarifier les spécifications dimensionnelles clés, le contrôle du faux-rond et l'impact de la compensation du revêtement lors des demandes d'informations. Cela permet d'éviter les incohérences d'usinage dues aux différences de normes de tolérance entre les fabricants et fournit une base pour l'évaluation des échantillons.
Principales tolérances dimensionnelles à confirmer lors de la demande
Lors de la comparaison ou de l'achat de lots de fraises en carbure monobloc, vérifiez :
-
Tolérance du diamètre de la tige
-
Tolérance de diamètre du tranchant
-
Tolérance de coupe et de longueur totale
-
Précision du rayon de l'extrémité sphérique (pour les fraises sphériques)
-
Concentricité
-
Plage de faux-rond
Négliger ces dimensions clés peut entraîner des vibrations ou des ébréchures lors de l'usinage à grande vitesse de l'aluminium ou de l'acier HRC60+. La confirmation préalable de ces paramètres établit une norme de référence et sert de base de comparaison lors de la vérification des échantillons. Le partage des conditions de travail spécifiques, des plans ou des informations sur les matériaux garantit un choix d'outils plus précis.
Éléments clés à vérifier lors des tests d'échantillons
Lors des tests d'échantillonnage, vérifiez :
-
Le diamètre de coupe réel et le diamètre de la tige correspondent aux tolérances nominales.
-
La longueur de coupe et la longueur totale répondent aux exigences des cavités profondes
-
précision du rayon de l'extrémité sphérique et de la position centrale
-
État de la surface de coupe et vibrations sous rotation à grande vitesse
De nombreux problèmes d'usinage résultent de l'interaction entre la machine-outil, le porte-outil et l'outil lui-même, et non des seules tolérances théoriques. Une vérification précoce permet d'identifier les risques potentiels, d'affiner les paramètres ou le choix de l'outil et de garantir une qualité d'usinage stable à long terme.
Comment établir un accord de norme de qualité stable à long terme
Pour garantir la stabilité de l'usinage par lots, envisagez la mise en place d'un accord de qualité à long terme comprenant :
-
Tolérances dimensionnelles critiques
-
Cohérence de pointe
-
Contrôle du faux-rond
-
Compensation du revêtement
L'intégration de ces normes aux données de mesure par lots permet de réduire les retouches et l'instabilité de la production. Nous recommandons d'inclure dans l'accord les enregistrements d'utilisation des outils, les résultats des essais de coupe et les retours d'information sur les machines-outils. Ceci permet une comparaison avant production et facilite l'analyse des causes profondes. Pour les moules de haute précision ou les pièces aérospatiales, la spécification des conditions de travail, des matériaux d'usinage et des trajectoires d'outils nous permet d'établir conjointement le système de normes qualité le plus efficace.






