


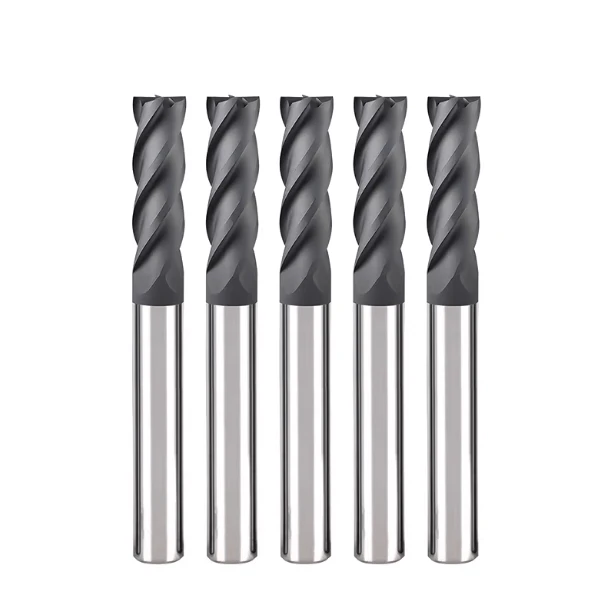
Lors de la mise en place d'une ligne automatisée de traitement de substrats d'alumine (Al₂O₃) pour un équipementier automobile allemand, nous nous sommes heurtés à un problème récurrent. Cherchant à réduire les temps de cycle, leurs ingénieurs ont appliqué directement les paramètres d'acier haute dureté à l'outillage revêtu de diamant CVD. En trois minutes seulement, les arêtes de coupe ont subi un micro-écaillage, un écaillage important a endommagé les substrats et la totalité du lot a dû être mise au rebut.
En plus de quinze ans d'assistance technique B2B sur le terrain, nous avons constaté cette erreur à maintes reprises : appliquer une logique de découpe des métaux à des céramiques fragiles.
En tant que fabricant de fraises diamantées fournissant des ateliers de précision en Europe et en Amérique du Nord, nous constatons quotidiennement ces problèmes. Par crainte d'endommager les fraises, les ingénieurs optent soit pour des paramètres trop conservateurs, accélérant ainsi l'usure par frottement à sec, soit pour des vitesses de coupe excessives. Ce choc thermique détruit instantanément les fraises en carbure de diamant haut de gamme.
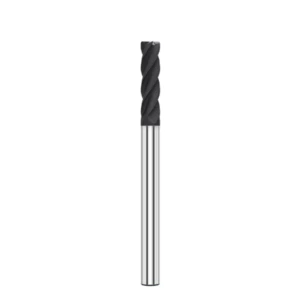
L'usinage réussi de céramiques comme la zircone ou l'alumine exige un équilibre précis : des vitesses de broche élevées associées à de faibles profondeurs de passe pour fonctionner en « régime ductile ». Que vous utilisiez une fraise en bout diamantée rigide à 4 dents pour le fraisage latéral ou une fraise en bout diamantée à nez arrondi pour dissiper les contraintes d'angle, vos paramètres déterminent la durée de vie de l'outil.
Ce guide condense dix mille heures d'essais et de dépannage en atelier en règles concrètes. Que vous souhaitiez optimiser l'utilisation de votre fraise diamantée pour les applications céramiques ou évaluer le rapport qualité-prix des fraises diamantées chinoises, ces recommandations éprouvées sur le terrain vous permettront d'économiser des milliers d'euros en rebuts.
Lorsque votre fraise à revêtement diamanté commence à vibrer ou à s'ébrécher, le revêtement lui-même est rarement en cause. En réalité, l'avance par dent pousse probablement le matériau au-delà de sa limite de ténacité.
Points faibles en atelier : pourquoi les vitesses et avances endommagent souvent les outils lors de l’usinage de la céramique
Après plus de seize ans d'assistance technique en Europe et aux États-Unis, nous avons constaté une tendance claire en atelier : près de 70 % des défaillances d'usinage de la céramique sont dues à des vitesses et avances inadaptées plutôt qu'à des défauts d'outillage. Les programmeurs habitués à l'usinage des métaux appliquent souvent une logique conçue pour l'acier ou le titane à la céramique dure. Par conséquent, leurs réglages détruisent rapidement une fraise diamantée de haute qualité en quelques minutes seulement.
Les céramiques ne possèdent pas la conductivité thermique ni la déformation plastique des métaux conventionnels. Un mauvais paramétrage de la coupe engendre des forces de coupe importantes et une accumulation de chaleur au niveau du tranchant de l'outil. Les opérateurs incriminent souvent le fabricant d'outils pour l'écaillage prématuré du tranchant. Pourtant, un simple examen des paramètres FAO révèle généralement la véritable cause du problème : une logique de coupe défectueuse.
Le piège de la fragilité de la zircone et de l'alumine : Décomposition des forces de coupe
Lors d'une intervention auprès d'un fournisseur médical nord-américain de composants orthopédiques en zircone (ZrO2), nous avons identifié un mode de défaillance classique. Le client a signalé que sa fraise diamantée s'ébréchait dès l'engagement, supposant un manque de rigidité de l'outil. À l'aide d'un dynamomètre sur site, nous avons mesuré des forces de coupe normales trois fois supérieures aux forces tangentielles. Cette répartition inégale des contraintes a provoqué un écaillage violent des grains.
L'alumine (Al₂O₃) et la zircone présentent toutes deux une dureté élevée, mais une ténacité à la rupture extrêmement faible. Lorsqu'une profondeur de coupe radiale excessive est appliquée, l'arête de coupe écrase le matériau au lieu de le cisailler proprement. Nous conseillons systématiquement à nos clients de surveiller les forces de coupe normales. Une fois le seuil de transition fragile-ductile franchi, un écaillage catastrophique de l'arête devient inévitable.
Le coût de l'application aveugle des paramètres du carbure aux outils diamantés
Un fabricant européen a tenté d'améliorer l'usinage de composants en céramique en appliquant des techniques similaires à celles utilisées pour l'acier trempé. Il a réduit la vitesse de broche et augmenté l'avance par dent afin de limiter l'échauffement. Cependant, le diamant s'oxyde à l'air au-dessus de 600 °C à 700 °C. Le frottement engendré a provoqué d'importantes différences de dilatation thermique entre le revêtement diamanté et le substrat en carbure, entraînant le décollement du revêtement.
Les substrats en carbure et les films de diamant réagissent très différemment aux contraintes thermiques. Lorsque les températures de coupe augmentent brusquement sans dissipation adéquate, de fortes contraintes de cisaillement interfaciales se développent. Nous rappelons aux machinistes que réduire aveuglément la vitesse de broche tout en augmentant la profondeur de passe ne protégera pas l'outil. Au contraire, de fortes contraintes thermiques détruiront instantanément un outil coûteux revêtu de diamant.
Broyage forcé vs micro-découpe : comment la vitesse et l’avance déterminent les microfractures
L'usinage de précision des céramiques repose sur un fonctionnement en deçà de la profondeur de coupe critique du matériau. Lorsque l'avance par dent (IPT) reste dans une plage précise de l'ordre du micron, l'usinage des céramiques se déroule en régime ductile. Cependant, si l'avance dépasse légèrement ce seuil, le mode d'enlèvement de matière bascule vers une rupture fragile. Lors d'essais en atelier, nous avons constaté que les opérateurs réduisaient excessivement les avances pour limiter le bruit, ce qui engendrait un frottement important et accélérait l'usure.
L'équilibre entre la vitesse de coupe (SFM) et l'avance par dent permet de réguler la chaleur de frottement, l'évacuation des copeaux et les microfissures. Des avances trop importantes engendrent de profondes microfissures dans la pièce. À l'inverse, des avances trop faibles provoquent un affûtage quasi instantané du tranchant de l'outil. La meilleure solution consiste à augmenter la vitesse de coupe pour adoucir la zone de coupe tout en conservant une faible avance.
Tableau des paramètres pratiques : Paramètres recommandés pour les fraises en céramique
Après des années d'expérience dans la création de bases de données de coupe pour des fabricants internationaux, une règle s'est imposée : il n'existe pas de paramètres universels pour la céramique. Les tableaux de paramètres fournis par les fabricants reflètent souvent des conditions de laboratoire idéales. Une fois utilisés sur des machines CNC réelles présentant un léger faux-rond de broche (supérieur à 0.003 mm), la durée de vie réelle des outils diminue considérablement. Les machinistes ont besoin de recommandations pratiques pour optimiser l'enlèvement de matière sans risquer de briser l'outil.
Nous distinguons systématiquement les paramètres des opérations d'ébauche et de finition, car les contraintes physiques diffèrent totalement. Au-delà de la vitesse de broche (tr/min) et de l'avance (m/min), un réglage optimal nécessite la gestion de la profondeur de passe axiale (DPA) et des trajectoires d'outil dynamiques. La maîtrise de ces variables garantit un usinage sûr et prévisible de différentes céramiques techniques.
Paramètres d'ébauche : équilibrer les taux d'enlèvement de matière et la protection du substrat
Le principal défi de l'ébauche de céramiques est de maximiser l'enlèvement de matière sans rompre la tige en carbure sous l'effet d'impacts importants. Lors de l'optimisation de noyaux de vannes en nitrure de silicium (Si3N4) pour un client industriel allemand, les passes de coupe traditionnelles à fort impact généraient des forces normales considérables. Ces forces pénétraient le revêtement et cassaient la base en carbure. Nous avons résolu ce problème en mettant en œuvre un fraisage trochoidal à grande vitesse avec un faible engagement radial.
Pour l'ébauche, maintenez une vitesse de coupe entre 120 et 180 m/min avec une avance de 0.008 à 0.015 mm par dent. Limitez la profondeur de passe radiale à 8 à 12 % du diamètre de l'outil afin de minimiser la surface de contact. Cette technique de passe légère permet de dissiper la chaleur accumulée dans l'air, évitant ainsi les chocs thermiques et les microfissures au sein du substrat en carbure.
Réglages des paramètres de finition : Élimination du micro-écaillage grâce à des vitesses élevées et des micro-avances
Lors des opérations de finition, vos principaux objectifs sont l'obtention d'états de surface lisses (Ra ≤ 0.2 μm) et l'élimination des ébréchures. Lors de l'usinage de substrats en alumine pour un fabricant suisse d'instruments, la réduction de l'avance à moins de 0.003 mm par dent a permis de basculer le mécanisme d'enlèvement de matière vers un usinage en régime ductile. Les vitesses de broche élevées génèrent un ramollissement thermique localisé, produisant une surface propre et polie comme un miroir.
Nous recommandons des vitesses de coupe de 200 à 300 m/min et des vitesses de broche de 20 000 à 40 000 tr/min, selon la taille de l'outil. L'utilisation de fraises diamantées rigides à 4 dents offre des avantages considérables, permettant des vitesses de table optimales et des avances très faibles. Veillez à maintenir la profondeur de passe radiale entre 0.02 et 0.05 mm afin d'éviter l'arrachement des fibres le long des bords de la pièce.
Règles de vitesse et d'avance pour les virages, les rampes et les opérations de plongée
Nos observations sur le terrain montrent que plus de 60 % des défaillances d'outils en céramique surviennent lors des changements de direction ou des mouvements de plongée. Lorsqu'une fraise pénètre dans un angle rentrant, l'engagement de l'outil augmente considérablement, provoquant des pics d'efforts de coupe. De même, une entrée hélicoïdale exerce des contraintes axiales importantes sur l'arête de coupe inférieure. Le maintien d'une avance rectiligne dans ces conditions garantit une défaillance prématurée de l'outil.
Nous recommandons vivement aux programmeurs d'intégrer la compensation dynamique d'avance dans leurs routines FAO. Réduisez les avances à 30-50 % de la vitesse de base lors de l'usinage d'arcs internes. Pour les profils hélicoïdaux (angle de 1° à 3°), réduisez l'avance à 20-30 % tout en maintenant une pression d'air comprimé élevée afin d'éliminer les fines poussières de céramique de la zone de coupe.
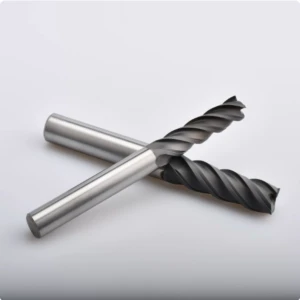
Géométrie et paramètres de l'outil : Fraise en bout diamantée à 4 dents vs fraise à bout arrondi
Dans les usines d'Europe et des États-Unis, on constate fréquemment que les opérateurs utilisent la même géométrie d'outil pour toutes les opérations. L'utilisation d'une fraise à bout carré pour des surfaces complexes ou le recours à une fraise à deux dents pour usiner des parois profondes entraînent une faible efficacité et une durée de vie de l'outil imprévisible. Souvent, les mauvaises performances ne sont pas dues à des erreurs de calcul des vitesses et avances, mais à une négligence de l'influence de la géométrie de l'outil sur la répartition de la force de coupe et l'évacuation des copeaux.
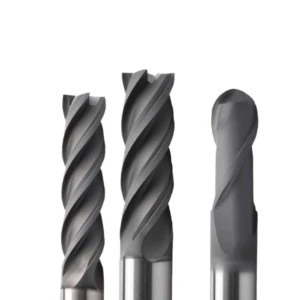
Le choix de la géométrie d'outil appropriée détermine la répartition idéale des charges mécaniques pour l'usinage de la céramique dure. Qu'il s'agisse d'une fraise à quatre dents pour des états de surface fins ou d'une fraise à bout arrondi pour protéger les arêtes fragiles, la structure de l'outil conditionne les vitesses d'avance et les profondeurs de passe réalisables. La reconfiguration de l'outillage en fonction de la géométrie de la pièce est toujours notre première étape pour stabiliser les paramètres de coupe.
Évacuation des copeaux vs. rigidité : quand utiliser une fraise diamantée à 4 dents
Lors d'une intervention auprès d'un fournisseur aérospatial britannique spécialisé dans les composites d'oxyde de titane et d'oxyde d'aluminium, nous avons constaté l'utilisation de fraises à deux dents pour le fraisage latéral afin d'éviter le bourrage. Cependant, la faible épaisseur du noyau de ces outils entraînait d'importantes déformations, des vibrations et une mauvaise qualité de surface. L'introduction d'une fraise diamantée à quatre dents a permis d'accroître la rigidité du noyau, d'éliminer les vibrations et d'augmenter les vitesses d'avance de 80 %.
Une fraise diamantée à 4 dents excelle dans les opérations de fraisage latéral et de finition nécessitant des passes légères et des avances rapides. À vitesse de broche constante, un plus grand nombre de dents permet des avances de table plus importantes tout en conservant une avance par dent minimale. Cependant, lors du rainurage profond où l'évacuation des copeaux est limitée, les dents étroites peuvent s'encrasser de poussière de céramique. Dans les espaces restreints, un outil à 4 dents agressif peut accroître le risque d'écaillage des arêtes.
Prévention de l'écaillage des bords sur les surfaces courbes avec des outils à nez de taureau diamantés
Lors de l'usinage de surfaces 3D, l'angle vif à 90 degrés d'un outil à fond plat est souvent le premier point à subir des micro-ébréchures. Une vidéo haute vitesse, enregistrée lors d'un essai de fabrication de composants médicaux, a révélé que les angles vifs de l'outil concentraient les forces de coupe normales en un seul point. Cette contrainte localisée a rapidement provoqué le délaminage du revêtement diamanté le long de trajectoires d'outil non planes.
Le passage à une fraise diamantée à bout arrondi a permis de résoudre les problèmes de concentration des contraintes. Le rayon d'arête répartit uniformément les forces de coupe le long de l'arc, protégeant ainsi le revêtement diamanté fragile des chocs importants. Nous recommandons l'utilisation de fraises à bout arrondi pour le contournage 3D et la finition hélicoïdale afin d'obtenir des transitions de surface lisses tout en prolongeant la durée de vie de l'outil.
Coupes axiales peu profondes et vitesses élevées : prolonger la durée de vie des fraises diamantées
De nombreux ingénieurs appliquent des stratégies d'usinage qui combinent une grande profondeur de passe axiale (DPA) avec un faible engagement radial. Sur les céramiques techniques dures, cette approche soumet les arêtes de coupe latérales à une usure rapide et à une défaillance du revêtement. Lors d'essais menés en Allemagne, la réduction de la DPA à 3-5 % du diamètre de l'outil, associée à une augmentation de 30 % de la vitesse de coupe, a permis d'accroître le taux d'enlèvement de matière tout en ralentissant l'usure des arêtes.
Cette stratégie de coupe superficielle à haute vitesse optimise la rigidité structurelle et la résistance à l'usure des fraises diamantées de haute qualité. Une profondeur axiale minimale déplace les forces de coupe principales de la flexion latérale vers la compression axiale, exploitant ainsi la zone de rigidité maximale de la broche. Le choix de fréquences de coupe plus élevées, au détriment de passes plus profondes, réduit les microfissures dans les céramiques dures tout en maîtrisant les contraintes thermiques localisées.
Refroidissement et gestion des puces : maximiser la durée de vie des outils grâce à l’optimisation des paramètres
La vitesse de coupe est déterminée par la vitesse d'avance, mais la durée de vie de l'outil dépend des stratégies de refroidissement. Lors de l'usinage de céramiques techniques denses, une application inadéquate du liquide de refroidissement provoque souvent un choc thermique, endommageant des outils haut de gamme en quelques minutes. Si les températures de coupe transitoires ne sont pas maîtrisées avec précision, même des paramètres parfaitement calculés ne peuvent préserver le tranchant de l'outil.
Contrairement aux copeaux métalliques, la fine poussière de céramique est très abrasive et agit comme une pâte à polir lors de la réusinage. Les systèmes de refroidissement doivent assurer un rinçage haute pression pour éliminer les poussières microscopiques de la zone de coupe, tout en contrôlant la température. La synchronisation de la pression, de l'angle d'attaque et du débit du liquide de refroidissement avec la trajectoire d'usinage est essentielle pour exploiter pleinement le potentiel d'une fraise diamantée.
Refroidissement par liquide haute pression vs refroidissement par brouillard d'huile : enseignements tirés du terrain sur le choc thermique
Un fabricant suisse, spécialisé dans l'usinage de composants en zircone, a subi de graves fissures lors de l'utilisation d'un système d'arrosage traditionnel. Les jets de liquide fluctuants projetaient des éclaboussures sur la zone de coupe chaude, provoquant des cycles thermiques rapides entre le film de diamant et le substrat en carbure. Ces contraintes à l'interface ont entraîné un écaillage généralisé du revêtement. Le passage à un système d'arrosage continu à 70 bars a permis d'éliminer les chocs thermiques et d'évacuer instantanément les poussières abrasives.
Lorsque l'arrosage par la broche est impossible, la lubrification minimale ciblée (MQL) par brumisation d'air-huile haute pression constitue une alternative efficace. La clé d'un refroidissement par brumisation réussi réside dans la continuité absolue du flux, car les microgouttelettes évacuent la chaleur de manière constante, sans cycles thermiques brusques. Un refroidissement par arrosage instable est bien plus dommageable qu'une brumisation d'air constante, qui garantit un profil thermique régulier lors de l'usinage de céramiques à grande vitesse.
Stratégie d'usinage à sec : équilibrer l'extraction des poussières et la fissuration thermique
L'usinage de matériaux sensibles à l'humidité, comme le nitrure d'aluminium, exige des techniques de coupe à sec pour éviter toute contamination. Dans le cadre d'un projet allemand de semi-conducteurs, nous avons utilisé des jets d'air à haute pression pour refroidir la zone de coupe. Les principaux défis du traitement à sec sont l'échauffement rapide et les poussières abrasives en suspension, deux facteurs qui accélèrent l'usure des outils en cas de mauvaise gestion.
Pour les opérations à sec, positionnez précisément les buses d'air haute pression à l'interface de coupe en utilisant une pression d'au moins 6 à 8 bars. Ceci crée un rideau d'air qui dirige la poussière de céramique directement dans la hotte d'aspiration. Afin d'éviter une surchauffe susceptible d'endommager la fraise diamantée, réduisez la vitesse de coupe et effectuez des passes axiales moins profondes pour préserver l'intégrité de l'outil.
Optimisation de la trajectoire d'outil : comment la rampe hélicoïdale double la durée de vie des fraises
La trajectoire géométrique d'un outil lors de sa pénétration dans un matériau détermine l'impact mécanique et la génération de chaleur. Les programmeurs ordonnent fréquemment aux outils de plonger verticalement dans des pièces en céramique dure. Ces impacts verticaux engendrent des contraintes de compression importantes sur le tranchant inférieur, provoquant des micro-ébréchures en quelques cycles seulement.
Nous préconisons l'utilisation d'une rampe hélicoïdale peu profonde (1°–3°) ou d'une entrée en arc tangentiel pour tous les usinages de céramique. Les trajectoires d'entrée en arc augmentent progressivement l'engagement de l'outil, créant ainsi une zone tampon thermique et mécanique essentielle pour le revêtement. L'association d'entrées en rampe progressives et d'une réduction de 50 % de l'avance initiale évite les pics de force, doublant ainsi la durée de vie de votre fraise diamantée.
Dépannage sur site : ajustement des paramètres en fonction des symptômes de panne
Seize années d'assistance technique en première ligne pour les machines CNC nous ont appris que même les formules les plus performantes peuvent rencontrer des problèmes en atelier. Lorsque la rigidité de la machine varie, que le serrage des dispositifs de fixation se dérègle ou que la dureté de la matière première fluctue, un dépannage rapide permet de sauver des lots entiers. Les opérateurs remplacent souvent immédiatement les outils endommagés, pour constater ensuite que le nouvel outil tombe en panne quelques minutes plus tard, ce qui engendre des coûts d'approvisionnement inutiles.
La maîtrise du réglage fin des paramètres est une compétence essentielle pour les ingénieurs CNC de haut niveau. Face à des micro-ébréchures, des bruits de coupe inhabituels ou une usure importante, évitez de vous précipiter pour changer d'outil ou incriminer les matières premières. L'analyse des modes de défaillance permet d'étudier les forces de coupe et la répartition de la chaleur. Des ajustements ciblés des vitesses et des avances permettent souvent de rétablir des performances optimales et stables de l'outil.
Écaillage important des bords : avance excessive ou vitesse de surface insuffisante ?
Lors d'une intervention auprès d'un équipementier automobile nord-américain pour des substrats en céramique d'alumine, nous avons résolu un grave problème d'écaillage. Les techniciens sur site pensaient que les vitesses de coupe élevées provoquaient la fragmentation du matériau et ont donc réduit la vitesse de broche, ce qui a aggravé l'écaillage. L'inspection microscopique au point de sortie de l'outil a révélé une propagation de fracture fragile, prouvant que l'outil écrasait la céramique sous une pression normale excessive.
L'écaillage des bords se produit lorsque l'avance par dent dépasse le seuil critique de transition ductile-fragile du matériau, ou lorsque les faibles vitesses de coupe ne permettent pas un ramollissement thermique localisé. Plutôt que de réduire la vitesse de coupe, diminuez l'avance par dent de 30 à 50 % afin de réduire l'épaisseur des copeaux. Simultanément, augmentez la vitesse de broche pour tirer parti du ramollissement thermique à haute vitesse et éviter l'écaillage des bords de la pièce.
Écaillage anormal du revêtement diamant : gestion de l’accumulation de chaleur et de la profondeur de coupe
Lors du dépannage d'un processus de production de composants en zircone pour un fabricant européen de vannes, nous avons constaté une durée de vie irrégulière des outils. Parfois, les outils permettaient d'usiner des dizaines de pièces ; d'autres fois, le revêtement diamant s'écaillait après l'usinage de seulement quelques pièces. L'analyse microscopique a révélé des substrats en carbure intacts, mais un délaminage important du revêtement interfacial près du tranchant, indiquant directement une contrainte thermique localisée excessive.
Un écaillage important du revêtement indique une chaleur de friction extrême ou une profondeur de passe radiale (PPR) supérieure à la capacité de charge de l'interface. Nous recommandons de réduire la PPR de 20 à 30 % afin de diminuer les angles d'engagement et les surfaces de contact. L'utilisation d'un système d'arrosage interne haute pression ou de jets d'air ciblés permet une dissipation rapide de la chaleur, protégeant ainsi votre fraise diamantée contre les défaillances dues aux contraintes thermiques.
Vibrations importantes des outils : Harmonisation de la vitesse de broche pour les outils en céramique
Le broutage est un fléau silencieux lors de l'usinage de précision de la céramique. Lors d'un projet allemand portant sur des composants en nitrure de silicium à cavités profondes, des sifflements aigus et intenses ont dégradé l'état de surface des pièces et provoqué un écaillage rapide des outils. Les céramiques fragiles sont extrêmement sensibles aux chocs ; même une faible résonance mécanique engendre des pics de force intenses qui brisent les arêtes de coupe ultra-dures.
Diminuer simplement la vitesse d'avance ne suffit que rarement à éliminer les vibrations ; la solution la plus efficace consiste à harmoniser la vitesse de broche. Faire varier dynamiquement la vitesse de broche de 5 à 10 % perturbe les harmoniques de la force de coupe, brisant ainsi la boucle de rétroaction physique à l'origine de la résonance. L'utilisation d'une fraise en carbure à revêtement diamant rigide, la réduction du porte-à-faux de l'outil et l'emploi de porte-outils à frettage thermique permettent d'éliminer fondamentalement les vibrations.
Réalités de l'approvisionnement et de la chaîne logistique : Évaluation des fraises diamantées importées
L'accompagnement de centaines de clients industriels européens et américains pendant plus de quinze ans a révélé une question initiale récurrente : « Vos outils ont-ils une durée de vie équivalente à celle des meilleurs outils européens ? » Cependant, une fois les tests effectués sur machine, l'attention des ingénieurs se porte rapidement non plus sur le prix d'achat initial, mais sur le coût total par pièce et la constance de la production. Les chaînes d'approvisionnement mondiales pragmatiques évaluent la qualité des outils en fonction de leurs performances réelles en atelier.
La véritable valeur d'une fraise diamantée pour la céramique dépasse la simple valeur de dureté nominale. Elle repose sur le maintien de forces de coupe stables et d'une intégrité du tranchant optimale lors d'une production continue et prolongée de céramiques techniques abrasives. Se fier uniquement à un faible coût d'acquisition, sans tenir compte de l'adéquation géométrique, engendre des dépenses totales plus élevées dues aux changements d'outils fréquents et à la mise au rebut de pièces.
Au-delà du prix : les détails critiques lors des tests d’outils diamantés
Lorsqu'elles assistent des clients étrangers dans le cadre de tests d'échantillons, les usines évaluent souvent les outils diamantés uniquement sur la base de la rugosité de surface initiale (Ra), sans tenir compte de la taille des grains de carbure ni de l'adhérence du revêtement CVD. Les outils céramiques haute performance nécessitent des substrats en carbure ultrafins présentant une résistance à la rupture transversale exceptionnelle. De plus, ces substrats doivent subir un décapage au cobalt approfondi avant le revêtement afin de garantir une liaison chimique et mécanique robuste.
Si les essais initiaux d'outillage donnent des résultats prometteurs, mais qu'une délamination soudaine et importante apparaît après quelques pièces, inspectez soigneusement la face de dépouille. Ce type de défaillance est généralement dû à une faible adhérence entre le substrat et le revêtement plutôt qu'à une vitesse de coupe excessive. Avant de choisir définitivement votre fournisseur d'outillage, exigez toujours des données vérifiées sur l'uniformité de l'épaisseur du revêtement et la préparation du substrat.
Des essais sur échantillons à la production en série : spécifications personnalisées et contrôle qualité
En tant que fabricant de fraises diamantées au service des industries de haute précision à l'échelle mondiale, nous savons que la réussite des essais est très différente de la stabilité de la production en série. Il arrive souvent que nos clients passent des commandes importantes en se basant sur d'excellents résultats d'essais, pour ensuite constater des problèmes de casse de queue ou d'écaillage des arêtes. Ces problèmes surviennent car les outils standard disponibles sur le marché peinent à s'adapter aux variations de rigidité des machines, au faux-rond de la broche et aux trajectoires d'outils dynamiques des logiciels de FAO.
Lors de l'usinage de composants céramiques complexes, de cavités profondes ou de parois minces, les outils standard peuvent avoir du mal à atteindre les taux d'enlèvement de matière requis. Un partenariat direct avec le fabricant permet une optimisation sur mesure des géométries non standard. Le micro-ajustement des rapports d'épaisseur du noyau, de la courbure des goujures, des chanfreins d'affûtage et des rayons d'angle pour votre équipement spécifique garantit une grande régularité de production et une durée de vie optimale des outils.
Stratégies de réduction des coûts en usine : réduire de 40 % les coûts d’usinage par pièce
La véritable réduction des coûts de fabrication ne provient pas de l'achat d'outils de coupe bon marché. Elle repose plutôt sur la combinaison de paramètres de coupe optimisés, d'outillage de haute qualité et de trajectoires de processus FAO intelligentes. L'adaptation des vitesses de broche et des micro-avances au régime de coupe ductile du matériau, associée à la mise en œuvre du fraisage trochoidal dynamique, prolonge considérablement la durée de vie des outils et réduit les temps d'arrêt.
Si vous constatez une faible efficacité d'usinage ou des ébréchures fréquentes aux points de sortie, l'analyse de votre base de données de paramètres est la solution la plus rapide pour améliorer la situation. La collecte de vos conditions de coupe spécifiques, des matériaux de vos pièces et des fichiers de trajectoire d'outil FAO permet une analyse précise des forces et une adaptation géométrique optimale. L'application de ces stratégies éprouvées contribuera à optimiser les paramètres de votre atelier et à réduire vos coûts de fabrication.






