


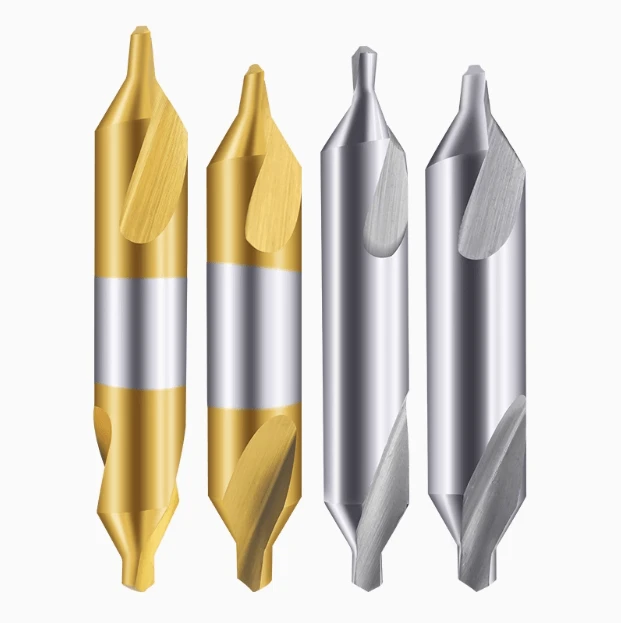
Dans l'usinage CNC moderne, la précision du perçage influence directement la stabilité des processus ultérieurs et la qualité du produit. Lors du prépositionnement avant perçage, les forets à pointer et à centrer sont souvent mentionnés et souvent confondus. Lors du choix d'un foret, de nombreux ingénieurs se demandent souvent : « Quelle est la différence entre un foret à pointer et un foret à centrer ? » et « Lequel choisir en fonction de mes conditions de travail ? » C'est précisément la question que cet article approfondit.
Bien que tous deux soient utilisés pour le positionnement avant le perçage, leur conception structurelle, leur utilisation fonctionnelle et leurs scénarios d'application sont fondamentalement différents. Un foret de centrage, souvent appelé foret de centrage, sert principalement à améliorer la précision du foret principal et à éviter les déviations. Le foret de centrage est davantage utilisé en tournage pour assurer le centrage ou le positionnement du trou, et assure également une petite fonction de chanfreinage.
Lors du choix d'un foret, l'utilisation d'un foret central en carbure ou la manière de l'adapter en fonction du diamètre du trou, de la dureté du matériau et du type d'équipement sont des facteurs clés que chaque ingénieur de traitement doit prendre en compte.
Cet article comparera de manière exhaustive le foret à pointer et le foret à centrer à partir de plusieurs dimensions telles que les différences structurelles, les objectifs fonctionnels et les scénarios d'application pour vous aider à comprendre clairement comment sélectionner correctement le foret adapté à différentes tâches d'usinage, éviter les malentendus courants et améliorer l'efficacité et la qualité globales de l'usinage.
Qu'est-ce qu'un Spot Drill ?
Définition et fonction de Spot Drill
En usinage de précision CNC, un foret de centrage est un outil spécialisé utilisé pour le prépositionnement avant le perçage. Son objectif principal est de garantir que le foret principal suivant démarre au bon endroit afin d'éviter tout dérapage ou erreur de positionnement du trou. Contrairement aux forets à centrer traditionnels, un foret de centrage ne sert pas à usiner des trous centraux complets ou des chanfreins, mais à calibrer rapidement et précisément la position du perçage, étape essentielle à l'amélioration de la qualité du trou.
En raison de leur orientation vers le positionnement, les forets à pointage sont généralement conçus avec des longueurs de coupe courtes et une grande rigidité pour une meilleure stabilité. En particulier lors de l'utilisation de forets en carbure ou du perçage de petits trous, l'utilisation d'un foret à pointage peut améliorer considérablement la coaxialité et la qualité de surface du trou final.
Caractéristiques structurelles et angles courants des forets ponctuels (par exemple, 90°, 120°)
Les forets à pointer présentent généralement un tranchant court et un angle de pointe important. Les angles courants sont de 90°, 118°, 120° et 142°, sélectionnés en fonction de l'angle de pointe du foret principal. Le choix du bon angle est crucial, car il influence la surface de contact et la précision entre le foret à pointer et le foret principal. Un angle légèrement supérieur à celui du foret principal est généralement recommandé pour éviter une assise incomplète ou une dérive.
Les forets à pointer sont généralement fabriqués en carbure monobloc ou en acier rapide haute performance, offrant une excellente rigidité et une excellente résistance à l'usure. Contrairement aux forets à centrer, les forets à pointer sont dépourvus de pointe de guidage centrale, ce qui les rend idéaux pour les applications CNC haute vitesse et haute précision.
Scénarios d'application typiques des forets ponctuels dans l'usinage CNC
Les forets ponctuels sont couramment utilisés dans :
- Perçage par lots multi-trous sur centres d'usinage verticaux ou perceuses/fraiseuses à grande vitesse.
- Usinage de matériaux durcis comme l'acier traité thermiquement ou les alliages de titane pour éviter la déflexion du foret.
- Prépositionnement pour composants de précision tels que moules, pièces aérospatiales et dispositifs médicaux.
- Opérations de perçage au carbure à grande vitesse et haute précision.
Dans ces conditions, les forets ponctuels améliorent la cohérence des trous et réduisent les taux de rebut, ce qui les rend essentiels dans la fabrication de trous CNC de précision.
Matériaux et tâches d'usinage appropriés
Les forets ponctuels conviennent au prépositionnement dans une large gamme de matériaux, notamment :
- Acier au carbone, acier inoxydable, alliages d'aluminium, cuivre, alliages de titane et aciers traités thermiquement
- Composites, plastiques durs et alliages haute température
Les tâches typiques incluent :
- Prépositionnement pour le forage de trous profonds de petit diamètre
- Préparation pour trous de précision tels que trous taraudés, trous traversants et trous borgnes
- Perçage stable à grande vitesse dans les lignes de production automatisées
Qu'est-ce qu'un foret à centrer ?
Structure et classification des forets centraux (type A, type B, type de marquage)
Un foret à centrer est conçu pour réaliser des trous centraux pour les opérations de tournage et les systèmes de support. Sa structure comprend une pointe de guidage de petit diamètre et une section de chanfreinage de plus grand diamètre.
Les types incluent :
- Type A : Trous centraux standard sans cône, pour support général
- Type B : Avec un chanfrein de protection pour éviter les fissures sous forte charge
- Type de marquage (type R) : pour créer des repères de guidage ou des trous de positionnement peu profonds, et non des trous centraux complets
Ces forets sont généralement courts et rigides, ce qui les rend idéaux pour un centrage précis dans les tours à grande vitesse ou les arbres de petit diamètre.
Fonction principale : positionnement central et chanfreinage dans un seul outil
Contrairement aux forets à pointer, la force du foret à centrer réside dans sa double fonctionnalité. Il perce des trous centraux standard et effectue des chanfreins en une seule opération, ce qui améliore l'efficacité, notamment sur les tours CNC et les tours à commande numérique.
Le chanfrein empêche également le foret principal de « sauter » au départ, améliorant ainsi la qualité de l'entrée du trou. Ce double usage rend le foret à centrer indispensable dans les réglages de tournage.
Utilisations courantes en tournage
Les forets à centrer sont largement utilisés dans :
- Tournage d'arbres minces avec support de contre-pointe pour éviter la déflexion
- Établissement de l'alignement axial avant le tournage multi-processus
- Marquage des positions des trous avant le perçage ou l'alésage en profondeur
- Amélioration du centrage de la broche pour une meilleure concentricité
Ils sont particulièrement critiques dans les environnements de tournage à grande vitesse ou de haute précision.
Avantages des forets centraux en carbure et matériaux appropriés
Les forets centraux en carbure offrent plusieurs avantages par rapport aux forets HSS traditionnels :
- Dureté et résistance à l'usure supérieures pour les matériaux durs (par exemple, acier trempé, acier inoxydable, titane)
- Meilleures performances anti-écaillage lors de coupes à grande vitesse ou interrompues
- Durée de vie des outils plus longue et changements de production réduits dans la production de masse
- Idéal pour l'automatisation et les centres de tournage à grande vitesse
Les matériaux courants sont l'acier inoxydable, les aciers alliés, la fonte, le titane et les alliages haute température. Pour un travail de centrage de haute précision, les forets à centrer en carbure offrent une solution fiable et économique.
Foret à pointer et foret à centrer : analyse des différences fondamentales
Comparaison structurelle : forme du foret, longueur et conception de l'angle de la pointe
Les forets de pointage présentent une forme conique avec des arêtes de coupe courtes et une grande rigidité. Sans pilote central, ils sont donc adaptés au marquage de localisation de haute précision.
Les forets à centrer sont conçus en deux étapes : une pointe pilote fine pour la formation du trou central et une section chanfreinée. Cette conception assure un guidage précis du centrage lors des opérations de tournage.
Les matériaux diffèrent également : les forets à pointeau sont généralement en carbure ou en HSS-Co pour la rigidité, tandis que les forets à centrer sont souvent en acier au carbone ou en carbure pour la durabilité dans les fonctions de support.
Comparaison fonctionnelle : prépositionnement et traitement du trou central
Les forets ponctuels préparent des points d'entrée précis pour le foret principal afin d'éviter les déplacements et les désalignements lors du fraisage ou du perçage.
Les forets à centrer créent des trous centraux et des chanfreins pour le support de la contre-pointe lors du tournage. Ces fonctions sont utilisées à différentes étapes d'usinage et ne sont pas interchangeables.
Comparaison des équipements : fraisage/perçage et tour
Les forets à point sont utilisés sur les fraiseuses, perceuses et centres d'usinage CNC. Ils sont excellents pour le perçage en série ou les pièces de haute précision.
Les forets à centrer sont conçus pour les tours et machines à commande numérique (CNC) afin de fournir un support axial. Une mauvaise utilisation de l'un dans le domaine de l'autre peut entraîner une défaillance de l'outil ou des défauts de la pièce.
Malentendu courant : pourquoi ils ne sont pas interchangeables
L'utilisation d'un foret à centrer sur une fraiseuse pour le marquage des trous entraîne souvent des cassures en raison de la fragilité de la pointe pilote. À l'inverse, l'utilisation d'un foret à pointer sur un tour ne garantit pas un bon maintien du centre.
Les forets à pointer et à centrer sont conçus pour des fonctions différentes. Le premier assure la précision du perçage ; le second assure le support de tournage. Une mauvaise utilisation compromet la durée de vie de l'outil et la qualité de la pièce.
Une compréhension claire des distinctions entre les forets à point et les forets centraux est essentielle pour le succès du processus et la sécurité des outils.
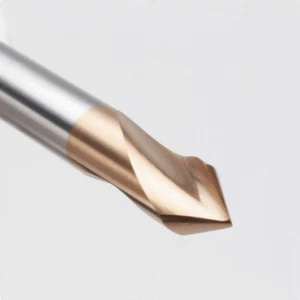
Comment choisir un foret à pointer ou un foret à centrer adapté ?
Choisissez en fonction de l'équipement (fraisage CNC, tour CNC, perçage vertical)
Lors du choix entre un foret à pointer et un foret à centrer, le premier critère à considérer est toujours le type de machine-outil utilisé. L'équipement détermine si l'outil peut remplir correctement sa fonction.
Pour les fraiseuses CNC, les centres d'usinage verticaux ou les perceuses à colonne, un foret à pointage est recommandé. Ces machines effectuent généralement des opérations de perçage à grande vitesse et de haute précision. La structure courte et rigide d'un foret à pointage assure un positionnement précis du foret principal, empêchant ainsi tout déplacement ou déviation de l'outil au point d'entrée.
En revanche, pour les tours CNC, les tours à commande numérique ou les centres de tournage conventionnels, un foret à centrer est nécessaire. Sa pointe de guidage permet de créer un trou central standard, qui fonctionne en tandem avec la contre-pointe pour soutenir la pièce. Cela évite les déformations, les vibrations et les désalignements axiaux pendant le tournage.
L'utilisation d'un outil inapproprié, par exemple un foret à centrer sur une fraiseuse, peut entraîner sa casse ou un mauvais positionnement. Comprendre la compatibilité entre le type de machine et la fonction de l'outil est la première étape pour garantir un usinage efficace et sûr.
Choisissez en fonction du matériau et de la dureté de la pièce
Différents matériaux nécessitent différents niveaux de rigidité, de résistance à l'usure et de stabilité thermique. La dureté et l'usinabilité du matériau influencent considérablement le choix de votre foret.
Pour les matériaux tendres tels que l'aluminium, le cuivre et les plastiques, les forets à pointer ou à centrer en acier rapide sont généralement suffisants et économiques. Ces matériaux n'imposent pas de contraintes extrêmes à l'arête de coupe, ce qui fait de l'acier rapide un choix judicieux.
Pour travailler avec des matériaux plus durs, comme l'acier inoxydable, les alliages de titane ou les aciers traités thermiquement, un foret à pointer ou à centrer en carbure est le choix idéal. Le carbure offre une dureté et une résistance à la chaleur supérieures, ce qui permet de conserver l'affûtage des arêtes lors des opérations à grande vitesse et de prolonger la durée de vie de l'outil.
Dans les situations impliquant des matériaux ayant tendance à s'accumuler sur l'outil (par exemple, l'aluminium mou ou le cuivre pur), un foret ponctuel revêtu de DLC ou de TiAlN peut réduire l'adhérence des copeaux et améliorer la qualité du trou.
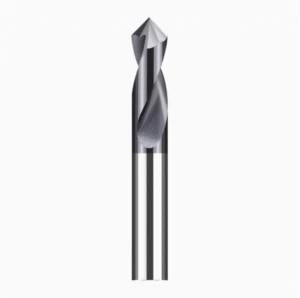
Solutions recommandées pour les trous profonds, les trous de précision ou le perçage à grande vitesse
Lorsqu'il s'agit de perçage profond, de perçage de précision ou d'usinage à haut régime, la bonne configuration de pré-perçage devient encore plus critique.
-
Pour les trous profonds (profondeur ≥ 5D), il est conseillé d'utiliser un foret à queue courte offrant une excellente rigidité. Cela permet d'éliminer le faux-rond axial et de guider le foret principal avec plus de précision.
-
Dans les environnements à broche à grande vitesse (≥ 10,000 XNUMX tr/min), les forets à pointer en carbure monobloc sont idéaux. Résistants aux vibrations et à la déformation thermique, ils sont parfaits pour les lignes de production automatisées à grande échelle.
-
Pour les trous de précision tels que les trous taraudés, les trous de goupille de guidage ou les alésages d'ajustement critiques, un foret ponctuel assure un centrage précis du foret principal, minimisant le faux-rond d'entrée et améliorant la cohérence.
En revanche, si l'opération implique un tournage à axe long nécessitant un support stable, l'outil de forage central reste essentiel pour générer un trou central concentrique et bien formé pour l'alignement de la contre-pointe.
Choisir entre le carbure et le HSS pour les forets centraux
Pour choisir le matériau idéal pour votre foret à centrer ou à pointer, il est essentiel de comprendre les différences entre le carbure et le HSS. Chaque matériau présente des avantages spécifiques selon vos besoins d'usinage.
| Type d'ouvrage | Avantages clés | Applications recommandées |
|---|---|---|
| Acier rapide (HSS) | Faible coût, bonne ténacité ; idéal pour la coupe intermittente et le perçage manuel | Production en petites séries, matériaux souples, tâches générales |
| Carbure | Extrêmement dur, résistant à l'usure ; supporte les opérations à grande vitesse et à grand volume ; longue durée de vie de l'outil | Matériaux durcis, usinage CNC à grande vitesse, production par lots de précision |
Cependant, pour les travaux à faible volume ou l'usinage général sur des matériaux plus tendres, les forets HSS offrent toujours un excellent rapport qualité-prix, en particulier lorsque le budget est une considération clé.
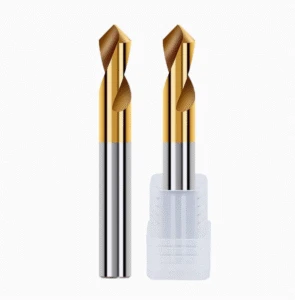
Résumé : Perceuse à point ou perceuse à centrer : comment choisir ?
Recommandations d'utilisation : foret ponctuel ou foret central
| Catégories | Perceuse par points | Perceuse centrale |
|---|---|---|
| Fonction primaire | Prépositionnement précis avant le perçage pour éviter que le foret principal ne se déplace | Crée un trou central pour le support de la contre-pointe du tour et effectue le chanfreinage |
| Équipement typique | Fraiseuses CNC, perceuses, centres d'usinage | Tours CNC, tours à commande numérique par ordinateur, tours conventionnels |
| Structure de forage | Tranchant court avec un grand angle de pointe (par exemple, 90°, 120°, etc.) | Conception à deux étages avec une pointe pilote et une section chanfreinée (généralement 60°) |
| Matériaux appropriés | Divers métaux et alliages (acier au carbone, acier inoxydable, titane, etc.) | Pièces à usiner de type arbre en tournage ; adaptées aux matériaux durs |
| Options matérielles | HSS ou carbure | HSS ou carbure |
| Notes d'utilisation | Ne convient pas au tournage de trous centraux ; doit correspondre à l'angle de la pointe du foret principal | Pas idéal pour le positionnement de la fraiseuse ; la pointe pilote est fine et cassante |
| Avantages d'usinage | Améliore la précision du trou, réduit la déviation du foret, prolonge la durée de vie du foret principal | Assure un support stable de la contre-pointe ; empêche l'excentricité et le faux-rond pendant le tournage |
Suggestions de sélection et précautions par scénario
Le choix de l'outil idéal dépend de :
-
Le processus d'usinage (fraisage vs tournage)
-
Le type d'équipement
-
Le matériau et la précision requise
Pour les opérations de fraisage ou de perçage :
-
Utilisez un foret ponctuel qui correspond ou dépasse légèrement l’angle de pointe du foret principal.
-
Particulièrement utile dans les pièces à trous multiples, les trous profonds ou le perçage à grande vitesse, où la précision du positionnement est essentielle.
Pour les opérations de tournage :
-
Utilisez une perceuse centrale pour créer un trou central de taille appropriée pour le support de la contre-pointe.
-
Essentiel pour les pièces longues et fines ou les pièces nécessitant une grande précision coaxiale.
Considérations relatives aux matériaux :
-
Pour les pièces à haute dureté ou à haute température, sélectionnez des outils en carbure pour de meilleures performances et une meilleure durée de vie de l'outil.
-
Dans les applications standard, le HSS peut être plus rentable.
Évitez d'utiliser les forets à pointer et à centrer de manière interchangeable. Cela peut entraîner une défaillance de l'outil, une mauvaise finition de surface et même des dommages à la machine.
En résumé, bien comprendre l'utilisation des forets de centrage et des forets à pointes est essentiel pour un usinage CNC sûr, précis et efficace. Grâce à une stratégie de sélection judicieuse, et en choisissant des outils de fabricants professionnels comme Samho Tool , vous pouvez espérer une productivité accrue, une durée de vie des outils prolongée et une meilleure qualité des pièces.
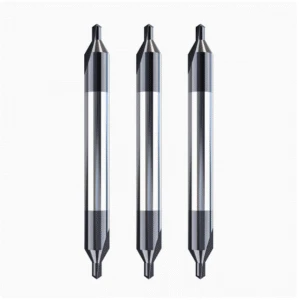
QFP
FAQ 1 : Est-il possible de réaliser toutes les opérations de pré-perçage avec un seul foret ?
Il s’agit d’un concept souvent mal compris. Bien que les forets de centrage et les forets de pointage soient tous deux considérés comme des « outils de pré-perçage », ils ne sont pas interchangeables.
-
Un foret ponctuel est conçu pour le positionnement lors d'opérations de fraisage ou de perçage.
-
Un foret central est conçu pour la création de trous centraux dans les opérations de tournage.
Chez Samho Tool, nous avons constaté que certains clients utilisaient par erreur des forets de centrage sur des fraiseuses verticales pour le positionnement. Résultat ? Des forets de centrage cassés , une déformation de l’outil et un arrêt de la production. Il est impératif d’utiliser l’outil adapté à la machine et à la tâche.
FAQ 2 : Existe-t-il une différence significative dans la durée de vie des outils entre les forets à pointer et les forets à centrer ?
Oui, la durée de vie de l’outil dépend du matériau de l’outil, des conditions d’utilisation, de la vitesse de coupe et de la disponibilité du liquide de refroidissement.
-
Les forets à pointeau permettent des coupes peu profondes axées sur l'engagement de la pointe. Un foret à pointeau en carbure de haute qualité (par exemple, la série Micro-Series revêtue de Samho) peut durer 3 à 5 fois plus longtemps que les forets HSS standard.
-
Les forets à centrer subissent une usure plus importante en raison de leur double fonction (perçage et chanfreinage). Lors des opérations de tournage sans arrosage, la pointe pilote s'use rapidement. Les forets à centrer en carbure offrent une durée de vie plus longue, notamment en production de masse ou pour le tournage de matériaux trempés.
Samho Tool propose une gamme complète de forets centraux en carbure et HSS, optimisés pour divers matériaux de travail, régimes et applications, garantissant une valeur et une durabilité maximales.






