


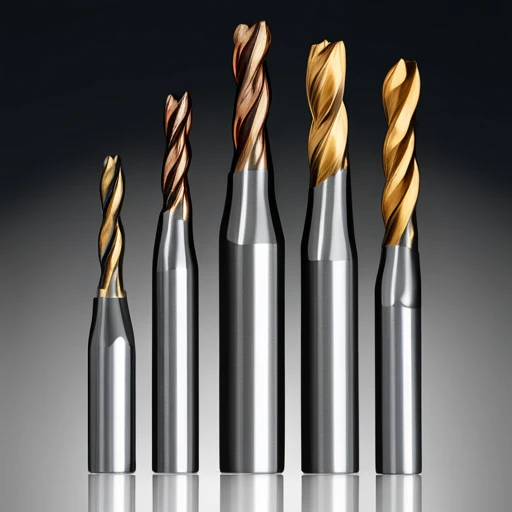
Lors de l'usinage d'aciers à haute dureté, notamment d'aciers moulés, d'aciers à outils ou d'aciers rapides de plus de 60 HRC, le choix de l'outil revêt une importance cruciale. Les fraises à usage général présentent souvent des défaillances dans ces conditions exigeantes : usure rapide, écaillage ou rupture dus à une résistance élevée à la coupe, à des températures extrêmes et à des microstructures durcies. Cela peut avoir un impact significatif sur l'efficacité, la qualité de surface et le coût global.
Par conséquent, trouver la meilleure fraise pour l'acier trempé de plus de 60 HRC est essentiel non seulement pour améliorer le rendement de production, mais aussi pour garantir la durée de vie de l'outil, la stabilité d'usinage et la régularité de la surface.
Dans cet article, nous explorerons systématiquement les principaux facteurs de performance des fraises en carbure pour l'acier trempé, notamment les matériaux, la géométrie, les revêtements et l'optimisation des paramètres. Nous mettrons également en avant des modèles d'outils éprouvés et performants en production de masse, vous permettant ainsi de choisir en toute confiance les fraises les plus fiables pour l'usinage de l'acier trempé.

Pourquoi l'usinage de l'acier à haute dureté (> 60 HRC) exige-t-il un outillage exceptionnel ?
Face à la demande croissante de moules de haute précision et de haute durabilité, les matériaux d'une dureté supérieure à 60 HRC se sont généralisés. Ces aciers trempés, souvent traités thermiquement, présentent une grande résistance à l'usure et exercent des contraintes extrêmes sur le matériau de l'outil, sa géométrie et l'adhérence du revêtement.
L'utilisation d'un outil inadapté risque d'entraîner une usure prématurée, un écaillage ou une défaillance. C'est pourquoi seules les fraises conçues pour l'usinage d'acier trempé supérieur à 60 HRC garantissent un usinage stable et productif.
Aciers trempés courants (par exemple, SKD11, H13, M2, S136)
-
SKD11 (D2) : Acier à outils pour travail à froid, utilisé dans les matrices de découpage. Après trempe, il atteint une dureté Rockwell C de 60 à 62 et présente une résistance élevée à la coupe.
-
H13 : Acier à outils pour travail à chaud avec une excellente ténacité et dureté à chaud, couramment utilisé dans le moulage sous pression et le forgeage.
-
M2 : Acier rapide utilisé pour les outils résistants à l'usure, sujet à l'écrouissage lors de l'usinage.
-
S136 : Un acier à moules à finition miroir résistant à la corrosion (420 modifié), idéal pour les composants de moules optiques, avec une dureté atteignant HRC 58–62.
Ces aciers sont notoirement difficiles à usiner, nécessitant des outils dotés d'une résistance à la chaleur, à l'usure et aux bords supérieurs.
Principaux défis de l'usinage : force de coupe, chaleur et usure
-
Force de coupe élevée : L'extrême dureté augmente la déformation de l'outil et le risque d'écaillage.
-
Températures élevées : Les températures de coupe dépassent souvent 800 °C, ce qui exige des outils d'une excellente dureté à chaud.
-
Écrouissage : Certains aciers comme le M2 s'écrouissent davantage lors de l'usinage, ce qui rend les coupes de finition difficiles.
-
Mécanismes d'usure complexes : l'usure en flanc, le micro-écaillage et l'usure par adhérence sont courants et nécessitent des revêtements et des substrats de haute qualité.
Pourquoi les outils standards sont insuffisants
Tenter d'usiner de l'acier trempé avec des outils conventionnels entraîne souvent :
-
Défaillance rapide des outils : les outils en carbure de tungstène non revêtus ou basiques s’usent en quelques minutes.
-
Mauvaise finition de surface : les bords émoussés provoquent des brûlures et des rugosités.
-
Contraintes sur la machine : Une charge élevée entraîne une surchauffe de la broche, des fluctuations de courant et des alarmes.
-
Explosion des coûts : Les changements d'outils fréquents et les retouches réduisent considérablement la productivité.
C'est pourquoi les applications supérieures à 60 HRC nécessitent des fraises en carbure pour l'acier trempé, souvent dotées de substrats à micro-grains et de revêtements renforcés.

Sélection des matériaux d'outils : pourquoi le carbure est le meilleur choix
Dans l'usinage de l'acier trempé, le choix du matériau de l'outil peut être déterminant pour la réussite ou l'échec de votre processus. Face à des matériaux HRC 60+, l'outil doit résister à des températures élevées, à des chocs et conserver son tranchant lors d'opérations exigeantes.
Les fraises en carbure pour acier trempé surpassent les fraises HSS traditionnelles ou les métaux en poudre en coupe à sec ou en fraisage à grande vitesse en offrant une stabilité thermique et une résistance à l'usure supérieures.
Pourquoi le carbure est-il gagnant ? Résistance à la chaleur, robustesse et durée de vie.
-
Dureté rouge : Le carbure de qualité supérieure conserve sa dureté jusqu'à 900 °C, idéal pour la coupe à sec ou sous brouillard d'huile.
-
Résistance à l'usure supérieure : les particules de carbure de tungstène (WC) forment une matrice dense et dure qui résiste à l'abrasion.
-
Résistance à l'écaillage : Une robustesse équilibrée empêche la casse des arêtes lors de coupes interrompues ou intensives.
Ces caractéristiques font des fraises en carbure les outils de prédilection des ateliers de moulage et des applications de fraisage de haute précision.
Nuances de carbure recommandées pour > 60 HRC
-
Carbure à grain ultrafin (0.2–0.5 μm) : Excellente résistance à l'usure et précision pour la finition de l'acier à moules.
-
Carbure à grain fin : Offre un équilibre entre ténacité et stabilité du tranchant.
-
Alliages nanocomposites : Conçus pour la découpe à sec et la résistance aux chocs thermiques.
De nombreux outils haut de gamme commercialisés comme fraises en carbure pour acier à outils trempé adoptent ces substrats pour garantir des performances à long terme dans les aciers jusqu'à 65 HRC.
Matériaux alternatifs : PCD ? Céramique ? CBN ?
Bien que le carbure offre d'excellentes performances dans la plupart des applications d'usinage de l'acier trempé, certains utilisateurs envisagent d'autres matériaux d'outillage, tels que le PCD, la céramique et le CBN, dans des conditions extrêmes. Chacun présente ses propres avantages, limites et scénarios d'application adaptés :
| Type d'ouvrage | Avantages | Limites | Applications recommandées |
|---|---|---|---|
| PCD | Dureté extrêmement élevée, excellente résistance à l'usure | Non résistant à la chaleur, sujet à l'écaillage | Ne convient pas à l'acier ; uniquement aux matériaux non ferreux |
| Céramique | Stable à haute température, résistant à l'oxydation | Très cassant, nécessite une grande rigidité de la machine | Découpe continue de matériaux autour de HRC55 |
| CBN | Idéal pour l'acier HRC60–70, très résistant à l'usure | Coûteux, contrôle strict des paramètres de coupe | Finition d'acier moulé trempé, d'acier en poudre, etc. |
Parmi ces matériaux, le CBN est actuellement le seul à pouvoir rivaliser avec le carbure pour l'usinage des aciers de calibre supérieur à HRC65. Cependant, en raison de son coût élevé et de sa tendance à l'écaillage lors des coupes interrompues, la plupart des utilisateurs privilégient encore la fraise en carbure, plus mature et plus économique, pour l'acier trempé.
Géométrie optimale de la fraise pour l'acier trempé
La géométrie de l'outil joue un rôle majeur dans l'évacuation des copeaux, l'efficacité de coupe et la qualité de surface lors de l'usinage de matériaux trempés. Le nombre de lames, l'angle d'hélice, l'angle de coupe et la longueur de l'outil doivent être optimisés pour garantir sa stabilité et sa durée de vie.
Nombre de lames : 2 flûtes contre 4 flûtes contre 3 flûtes
-
Fraise à 2 cannelures : Goulottes d'évacuation des copeaux plus larges, idéales pour l'ébauche ou les cavités profondes, mais rigidité moindre.
-
4 cannelures : Plus grande stabilité et meilleure qualité de finition ; idéal pour la semi-finition et la finition.
-
3 cannelures : Conception équilibrée pour une évacuation optimale des copeaux et une rigidité maximale.
Choisir la bonne configuration de fraises pour acier trempé garantit des performances optimales à chaque étape d'usinage.
Équilibre géométrique : angle d'hélice, angle de coupe et résistance
-
Angle d'hélice de 30° à 40° : Offre un flux de copeaux équilibré et une rigidité d'outil standard pour les fraises en carbure.
-
Angle de coupe faible ou négatif : augmente la résistance du tranchant et réduit l’écaillage lors du fraisage de matériaux durs.
-
Conception avec rayon d'angle/chanfrein : Améliore la durabilité des bords et l'homogénéité de la finition.
De nombreuses fraises en bout destinées à la découpe de l'acier trempé utilisent des angles de coupe nuls ou négatifs et des renforts d'angle pour réduire le risque de rupture.
Structure de l'outil : flûte courte, long col, solide ou indexable
-
Cannelure courte : Augmente la rigidité, idéale pour la finition des cavités durcies.
-
Col long : Utilisé pour les poches profondes, mais nécessite un réglage stable de la machine.
-
Outils en carbure monobloc : Meilleur contrôle du faux-rond, privilégiés pour la précision.
-
Fraises à plaquettes indexables : Idéales pour l’ébauche importante, mais au détriment de la qualité de finition.
Une structure optimisée garantit que la meilleure fraise pour l'acier trempé au-dessus de 60 HRC maintient la précision tout en minimisant la casse de l'outil.

Clé du choix du revêtement : quel revêtement peut prolonger la durée de vie et réduire les bords accumulés ?
Lors de l'usinage d'aciers de dureté supérieure à 60 HRC, le choix du revêtement est essentiel pour améliorer les performances et la longévité de l'outil. Un revêtement de haute qualité améliore non seulement la résistance à l'usure et à la chaleur, mais réduit également les arêtes rapportées lors de la coupe, garantissant ainsi la stabilité de l'usinage et l'état de surface. Le choix des matériaux et des procédés de revêtement adaptés aux conditions d'usinage spécifiques de l'acier trempé permet d'optimiser les performances des meilleures fraises revêtues pour l'acier trempé.
Revêtements avec d'excellentes performances à haute température : AlTiN, TiSiN, nACo
Pour les fraises en carbure, en particulier dans des conditions de température et de vitesse élevées, la stabilité thermique du revêtement est essentielle :
- Revêtement AlTiNOffre une excellente dureté rouge, maintenant la dureté et le pouvoir lubrifiant au-dessus de 800 °C. Il réduit les frottements et les contraintes thermiques, idéal pour la découpe à sec à grande vitesse et la semi-finition.
- Revêtement TiSiN:Combine la dureté du TiN avec la stabilité thermique du Si3N4, formant une structure dense et résistante à l'oxydation, adaptée aux opérations continues et aux aciers traités thermiquement.
- Revêtement nACoConçu avec une structure nano-couche, il allie dureté et ténacité. Il réduit les arêtes vives et prolonge la durée de vie de l'outil.
Ces revêtements sont couramment utilisés dans des outils tels que les fraises en carbure revêtues d'AlTiN pour l'acier trempé et sont standard dans l'usinage haute performance.
L'importance de l'adhérence du revêtement et de l'adaptation du substrat
Les performances du revêtement dépendent non seulement du matériau de revêtement, mais également de son adhérence au substrat en carbure :
- Prétraitement de surface:Des techniques telles que le dégrossissage ou le nettoyage chimique améliorent l’adhérence.
- Revêtements multicouches:Aide à gérer le stress thermique et à prévenir les fissures.
- Formulations de revêtement personnalisées:Adapté à différentes nuances de carbure pour des performances optimales.
Une bonne liaison revêtement-substrat garantit que les fraises pour acier trempé maintiennent des performances de coupe constantes dans des conditions extrêmes.
Recommandations de revêtement pour différents aciers (H13, D2)
Différents aciers à outils ont des exigences de revêtement uniques en fonction de leur composition et de leur traitement thermique :
- H13 (acier à outils pour travail à chaud): Teneur élevée en chrome. Revêtements recommandés : AlTiN ou TiSiN pour la résistance à la chaleur et à l'usure.
- D2 (acier à outils pour travail à froid): Teneur élevée en carbone, sujet à l'effet BUE. Revêtements recommandés : revêtements nACo ou multicouches pour une meilleure adhérence et un meilleur état de surface.
Ajustez l'épaisseur et la structure du revêtement en fonction de la dureté pour équilibrer la ténacité et la résistance à l'usure.
Cinq fraises hautes performances pour l'acier trempé
Pour l'usinage de l'acier trempé, que ce soit pour des moules, des pièces automobiles ou des composants de précision, le choix de la fraise carbure adaptée est crucial pour la qualité et la maîtrise des coûts. Forts de notre expérience et des retours d'utilisateurs, nous recommandons cinq des meilleures fraises pour l'acier trempé, alliant prix, durabilité et performances.
Modèle à haute valeur ajoutée (idéal pour les lots de petite et moyenne taille)
Modèle recommandé : Série S AMHOTOOL SHG
- Conception à quatre cannelures avec revêtement HG, adaptée à l'ébauche et à la semi-finition.
- Fabriqué à partir de carbure à grain ultra-fin pour une excellente élimination des copeaux et une excellente stabilité.
- Idéal pour le traitement SKD11, P20 et 718 dans le développement de moules et le prototypage.
Modèle ultra-résistant à l'usure (pour la fabrication de moules)
Modèle recommandé : Série SAMHOTOOL SHH
- Substrat hautement rouge-dur et revêtement nano-composite HG.
- Gère les aciers fortement alliés comme H13, D2 et S136.
- Durée de vie jusqu'à 2.5 à 3 fois supérieure à celle des outils standard. L'état de surface peut atteindre Ra 0.4 μm.
- Choix courant dans la production de grands moules.
Outils haut de gamme pour aciers > 60 HRC
Pour les aciers de type M2, ASP23 ou D2 après traitement thermique :
- OSG EXOCARB WXS (Japon): Revêtement nano WXS pour une résistance extrême à la chaleur.
- GUHRING RF100 Diver-H (Allemagne): Géométrie à grande avance, matrice en carbure robuste, idéale pour l'usinage rapide de matériaux trempés.

Conseils de traitement et recommandations sur les paramètres de coupe
Un usinage efficace de l'acier trempé nécessite des paramètres de coupe et une stratégie de refroidissement adaptés. Voici quelques pratiques clés pour améliorer la durée de vie des outils et la qualité d'usinage.
Tableau de référence des paramètres pour les aciers 60–65HRC
Fraises en carbure à 4 cannelures :
- RPM : 3000 5000–XNUMX XNUMX
- Vitesse d'avance : 0.01–0.03 mm/dent (réglable en fonction de la dureté de la pièce)
- Profondeur de coupe : basée sur la rigidité de la machine
Ébaucheurs à 2 cannelures :
- Régime inférieur, avance plus élevée
- Accent mis sur l'évacuation des copeaux et le contrôle des vibrations
Référez-vous toujours aux données du fabricant et ajustez en temps réel pour éviter toute surcharge.
Comment réduire les vibrations et les risques de casse
- Utilisez des outils à goujures courtes avec une rigidité plus élevée.
- Assure un serrage sûr et la stabilité de la pièce.
- Augmentez le régime tout en réduisant l'avance pour réduire l'impact de coupe.
- Utilisez des conceptions à cannelures multiples pour répartir les forces de coupe.
- Si disponibles, utilisez des supports ou des systèmes d’amortissement des vibrations.
Découpe à sec ou par brouillard d'huile : que faut-il utiliser et quand ?
- Coupe à secIdéal avec les outils revêtus d'AlTiN ou de TiSiN. Prévient les chocs thermiques. Convient aux opérations à grande vitesse, aux petites séries et aux applications respectueuses de l'environnement.
- Refroidissement par brouillard d'huile: Améliore l'élimination des copeaux et la finition de surface. À utiliser pour les rainures profondes ou les matériaux adhésifs.
- Coupe humide:Utilisation traditionnelle du liquide de refroidissement dans les opérations d'ébauche. Nécessite une configuration appropriée.
Le choix de la bonne méthode de refroidissement garantit une durée de vie plus longue de l’outil et de meilleurs résultats d’usinage.

Comment choisir la meilleure fraise pour l’acier trempé ?
La sélection de la bonne fraise pour l'acier de plus de 60 HRC implique la compréhension de quatre facteurs clés :
- Matériel d'outil:Le carbure micro-grain offre résistance et résistance à l'usure.
- Géométrie:Optimisez le nombre de cannelures, l'angle d'hélice et la longueur de coupe pour plus de stabilité.
- Revêtement:Les revêtements AlTiN, TiSiN et nACo offrent une excellente résistance à la chaleur et à l'usure.
- Stratégie d'usinage: Équilibrez la vitesse, l'alimentation et la méthode de refroidissement pour de meilleures performances.
Lorsque ces quatre domaines (matériau + géométrie + revêtement + stratégie) sont optimisés, vous obtiendrez des résultats stables, efficaces et rentables.
Besoin d'aide pour choisir un outil ? Contactez SAMHO TOOL pour des conseils personnalisés et une assistance en matière d'optimisation.
QFP
Pourquoi l'outil se casse-t-il facilement dans l'acier 60HRC ?
Causes courantes :
- Revêtement ou matériau inadéquat pour la résistance à la chaleur
- Réglages de vitesse/d'avance trop agressifs
- Vibration due à un mauvais serrage ou à une pièce instable
- Mauvaise évacuation des copeaux, provoquant des BUE et des cassures
Utilisez des fraises en carbure avec des revêtements à haute température, des paramètres appropriés et des configurations stables pour réduire la casse.
Quels paramètres affectent le plus la durée de vie de l’outil ?
- Vitesse de coupe (RPM)
- Débit d'alimentation
- Profondeur de coupe
- Méthode de refroidissement (sec ou brouillard d'huile)
- Géométrie de l'outil (nombre de goujures, angle d'hélice)
Optimisez ces paramètres pour maximiser la durée de vie des fraises en carbure pour l'acier trempé.
Puis-je utiliser des outils en acier au tungstène standard sur de l'acier HRC65 ?
Les outils en carbure de tungstène standard ne sont généralement pas recommandés pour les aciers supérieurs à HRC65 :
- Ils s'usent rapidement et peuvent s'écailler ou se fracturer.
- Utilisez des outils en carbure ultra-fin avec des revêtements AlTiN ou TiSiN, ou envisagez des outils CBN/céramique.
En cas d'utilisation, limitez-les aux travaux légers et de courte durée. Pour les travaux plus exigeants, utilisez des outils spécialement conçus pour la coupe de l'acier trempé.






