


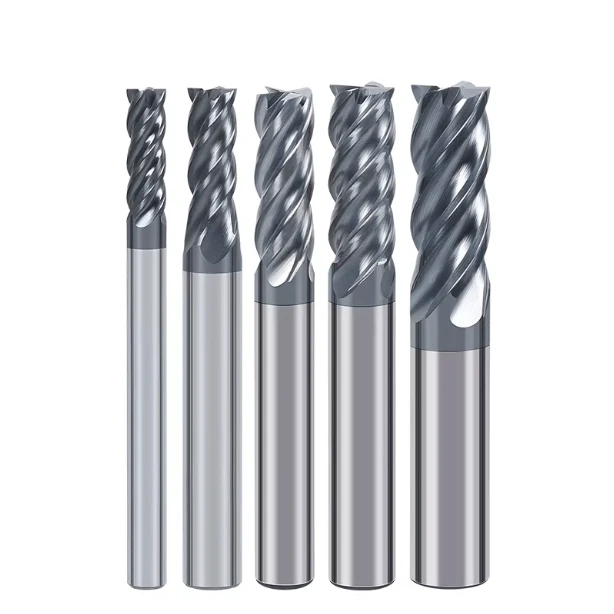
La semaine dernière, un atelier de moulage de taille moyenne en Allemagne nous a contactés en urgence. Ils utilisaient des fraises carrées HRC55 pour usiner des moules de précision en acier S136, mais n'arrivaient pas à obtenir la finition de surface requise. Pire encore, ils constataient un écaillage constant sur les arêtes de coupe. Leur premier réflexe a été d'incriminer les fournisseurs de fraises , en raison de la qualité inégale du revêtement.
Cependant, après analyse des données de leurs machines et des images de leurs installations, la vérité a éclaté. Les outils fonctionnaient parfaitement. Le problème venait de la rigidité du système, un facteur systématiquement sous-estimé dans les ateliers de haute précision.
En seize ans d'expérience dans ce secteur, j'ai vu ce scénario se répéter des centaines de fois. Lorsqu'ils choisissent des fraises pour l'acier, les ateliers se focalisent excessivement sur la dureté, les revêtements, les vitesses d'avance et de rotation. Mais ils oublient qu'à 16 20,000 tr/min, même une déviation de 0.01 mm transforme un travail de « haute précision » en un véritable désastre.
Pour nous, fabricants, affûter une fraise en carbure de haute qualité ne représente que la moitié du travail. Le véritable défi consiste à garantir la stabilité de l'outil sous fortes charges. Cette stabilité ne dépend pas uniquement de l'épaisseur du noyau ; elle repose sur la force de serrage de la broche, la prise du porte-outil et la maîtrise du porte-à-faux. Lors de l'usinage de matériaux durs, toute perte de rigidité est amplifiée de façon exponentielle. Sans une rigidité adéquate, même la fraise la plus onéreuse devient un consommable hors de prix.
Dans le domaine de l'usinage des aciers durs, la rigidité est synonyme d'efficacité et de durée de vie des outils. En tant qu'ingénieurs de terrain, nous ne luttons pas seulement contre la dureté du métal, mais aussi contre les déformations invisibles et infimes.
Avez-vous actuellement dans votre atelier des machines de découpe haut de gamme qui ne fonctionnent pas correctement en raison de vibrations subtiles et imperceptibles ?
Leçons tirées des scènes de « défaillance catastrophique » : trois défauts fatals des fraises à acier dus à une rigidité insuffisante
Lorsque nous travaillons avec des fournisseurs de premier rang en Amérique du Nord et en Europe, le pire n'est pas un différend sur les prix, mais une vidéo montrant une panne catastrophique en atelier. Lorsqu'une machine cinq axes se met à hurler et à mettre au rebut une pièce d'une valeur à cinq chiffres, c'est toute la chaîne de production qui s'arrête. Mon expérience montre que la grande majorité des réclamations concernant les fraises en acier sont dues à un seul problème : leur rigidité insuffisante.
De nombreux opérateurs pensent qu'une machine-outil stable garantit un processus sans erreur. En réalité, chaque élément, de la tête de broche à l'arête de coupe, transmet des contraintes. Nous avons aidé un client américain qui cassait des outils en acier allié. Il utilisait notre gamme de fraises en carbure haut de gamme, mais la rigidité du système avait été négligée. Sous charge, ces outils coûteux se comportaient comme de simples tiges de plastique. Il est impératif de prévenir ce problème dès la conception, avant même le démarrage de la broche.
La résonance (bruit parasite) est bien plus qu'un simple bruit désagréable : comment elle détruit instantanément une fraise à bout carré HRC55
Lors de l'usinage d'acier trempé avec une fraise carrée HRC55 , la résonance produit un bruit insupportable. Ces vibrations soumettent l'outil à des milliers de micro-impacts par seconde. Le carbure étant dur mais cassant, ces sollicitations irrégulières arrachent le revêtement et ébrèchent l'arête. Votre finition miroir se transforme instantanément en une surface rugueuse et irrégulière.
Si vous entendez des vibrations, ne réduisez pas instinctivement le régime moteur. Il est souvent préférable d'ajuster l'avance par dent ou la profondeur de passe pour trouver un réglage optimal, loin de la fréquence de résonance de la machine. Protéger le tranchant ne consiste pas à éviter la force, mais à la rendre stable et continue. Si la pointe de l'outil vibre sur la pièce, même la meilleure fraise en carbure finira par se rompre.
Erreurs cumulatives dues au faux-rond radial : pourquoi votre fraise s’use de manière irrégulière
Si votre fraise en carbure présente une usure importante sur une ou deux goujures seulement, tandis que les autres semblent neuves, vous avez un problème de faux-rond radial. En fabrication de moules de précision, on rencontre fréquemment des systèmes porte-outils présentant de très faibles excentricités. Quelques microns d'écart peuvent paraître insignifiants, mais à haute vitesse, la force centrifuge pousse cette arête spécifique bien au-delà de ses limites de conception.
Nos tests en laboratoire démontrent que pour chaque augmentation de 0.01 mm du faux-rond, la durée de vie de l'outil diminue de 50 % ou plus. Bien que nous soyons fiers de la précision de fabrication de nos fraises, la concentricité de votre système de serrage est essentielle à leur bon fonctionnement. Si vous observez des stries régulières sur la surface usinée, n'incriminez pas encore l'outil. Vérifiez plutôt l'usure de votre pince ou de votre porte-outil à frettage.
Éviter l’usinage « en forme de nouilles » : l’impact exponentiel du rapport L/D
Lors de l'usinage de cavités profondes, on observe fréquemment l'utilisation d'outils à longue portée pour les passes importantes. On parle alors d'usinage « en spirale ». Il est essentiel de comprendre que la déformation de l'outil est proportionnelle au cube de la longueur du porte-à-faux. Allonger une fraise en carbure de quelques millimètres seulement entraîne une chute exponentielle de sa rigidité.
Si un porte-à-faux important est inévitable, vous devez réduire drastiquement votre profondeur de passe radiale (Ae) pour éviter tout problème. Nous avons résolu d'innombrables cas de casse en recommandant des outils à col conique ou des stratégies d'usinage par couches. N'essayez pas de défier les lois de la physique. Maintenir votre outil dans sa plage de porte-à-faux stable est la seule façon d'obtenir un usinage correct.
Amélioration de la rigidité des fraises en carbure lors de l'usinage d'acier dur par l'optimisation du processus
Tester la durée de vie des outils en laboratoire stérile est une chose ; résoudre des problèmes concrets dans l'environnement bruyant et pollué d'un atelier en pleine activité en est une autre. Nous savons que même une fraise en carbure haute performance ne peut exploiter que 30 % de son potentiel sans un processus d'usinage optimisé. Après avoir visité des centaines d'ateliers, nous avons constaté que la clé de la rigidité réside souvent moins dans l'achat de machines plus coûteuses que dans le réglage précis des détails du processus, pourtant souvent négligés.
Nous considérons l'usinage comme un système mécanique global. Chaque modification, qu'il s'agisse des stratégies de bridage ou des trajectoires de coupe, influe directement sur la charge de la broche et l'état de surface. Lors de l'usinage de matériaux à haute dureté, nous privilégions l'optimisation des vecteurs de force afin de minimiser les déformations. Les principes présentés ci-dessous reflètent la logique d'atelier que nous avons développée au fil des années d'expérience sur les projets les plus complexes.
Contrôle du porte-à-faux pour les fraises carrées HRC55 : la règle du « 1 mm » pour la stabilité
Lors de l'usinage d'acier à moules trempé, nous conseillons systématiquement à nos clients : « Si vous pouvez réduire le porte-à-faux de 1 mm, faites-le. » Pour une fraise à bout carré HRC55, le substrat est extrêmement dur, mais intrinsèquement fragile. Nous avons réalisé un test sur un projet de précision : la réduction du porte-à-faux de l'outil de moins de 2 mm a permis d'éliminer complètement les marques de vibration et d'augmenter sa durée de vie de près de 30 %.
Il ne s'agit pas de magie, mais de physique élémentaire. Un outil de coupe se comporte comme une poutre en porte-à-faux. Plus le porte-à-faux est court, mieux il résiste aux forces latérales. Cela empêche le tranchant de céder au contact de l'acier dur. Nous recommandons de privilégier un porte-à-faux minimal lors de la programmation, même si cela implique de passer plus de temps à ajuster les montages. Comparer ce temps au risque de casser un outil ou de mettre une pièce au rebut rend l'investissement évident.
L'art du choix des porte-outils : pourquoi le frettage est notre norme pour l'acier
Dans les ateliers nord-américains haut de gamme, les porte-outils à frettage sont la référence pour les fraises en acier. Si les mandrins à pinces de serrage haute force conviennent à l'ébauche, ils ne peuvent rivaliser avec le serrage uniforme à 360° et le faux-rond quasi nul offerts par la technologie de frettage. Cette méthode fusionne efficacement l'outil à la broche, optimisant ainsi la rigidité statique et dynamique.
Lors du dépannage du fraisage de trous profonds, on constate souvent que le passage à un montage par frettage transforme un bruit sourd et étouffé en un son clair et uniforme. Ce son indique que chaque arête de coupe supporte la charge de manière égale. Les porte-outils à frettage nécessitent un investissement initial plus important et des tolérances de queue très serrées, mais si vous souhaitez un état de surface parfait et une durée de vie d'outil prévisible, cette liaison rigide est essentielle.
La synergie entre le fraisage en avalant et la rigidité : utiliser la physique pour protéger la fraise en bout
Nous sommes de fervents défenseurs du fraisage en avalant, notamment avec une fraise en carbure sur de l'acier à haute résistance. Mécaniquement, le fraisage en avalant débute par un copeau épais qui s'affine. Ceci crée un vecteur de force qui « pousse » l'outil dans la pièce plutôt que de le « soulever ».
Cette différence directionnelle réduit considérablement la déformation élastique lors de l'usinage. Nous avons constaté que le fraisage en avalant limite également l'écrouissage. Cependant, votre machine doit impérativement être parfaitement alignée avec la vis-mère pour éviter que l'outil ne s'enfonce dans le matériau. En réduisant la poussée latérale, vous exploitez simplement les lois de la physique pour soulager l'outil. Vous constaterez l'efficacité du procédé lorsque les copeaux s'enroulent en formant de parfaites virgules au lieu d'être réduits en poussière.
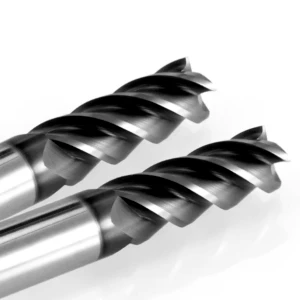
Le rôle fondamental de la fabrication : que rechercher chez les fournisseurs de fraises en bout ?
En tant que spécialiste fort de 16 ans d'expérience, je suis convaincu que la rigidité d'un outil se joue dès sa sortie de la rectifieuse. Nombre d'acheteurs se laissent séduire par des brochures attrayantes ou des revêtements colorés. Or, les performances réelles d'une fraise en carbure dépendent de détails de fabrication invisibles à l'œil nu. La rigidité commence par le choix des matières premières et la géométrie microscopique des arêtes de coupe.
Les ateliers de pointe privilégient la constance de leurs fournisseurs. Un faux-rond dépassant les tolérances, même pour 1 % d'un lot, peut compromettre une ligne automatisée. Lors de l'évaluation des fournisseurs de fraises , nous examinons la pression de rectification, la filtration du liquide de refroidissement et la fréquence de dressage des meules. Ces facteurs, souvent négligés, déterminent la fiabilité de l'outil et sa capacité à garantir des performances stables, voire à le fragiliser en plein travail.
Les secrets des matériaux de substrat : pourquoi nous insistons sur le carbure à micrograins ultrafins
Dans le domaine du carbure, la taille des grains est primordiale. Lors de l'usinage d'acier trempé, les substrats standards présentent souvent un compromis insuffisant entre dureté et ténacité. Nous privilégions un substrat à grains ultrafins (0.4 µm à 0.6 µm). Des grains plus fins impliquent une structure moléculaire plus dense et moins de défauts internes. L'outil bénéficie ainsi d'un module d'élasticité nettement supérieur sous fortes charges latérales.
Pourquoi les outils bon marché, pourtant identiques en apparence, cassent-ils instantanément ? C’est généralement dû à la répartition du liant cobalt. Si les grains ne sont pas assez fins, le cobalt s’accumule et forme des points faibles. Nous payons une prime de 20 % pour les substrats haute densité, car cette rigidité microscopique constitue l’ultime rempart contre la rupture catastrophique de l’outil.
Équilibrer l'épaisseur du noyau et l'espacement des cannelures : l'essence de la conception des outils
Concevoir une fraise en carbure haute performance est un exercice d'équilibre. L'épaisseur du noyau détermine la rigidité en flexion de l'outil. Si l'on agrandit excessivement les goujures pour faciliter l'évacuation des copeaux, le noyau devient fin et flexible comme une branche de saule. À l'inverse, un noyau surdimensionné ne laisse pas assez de place pour les copeaux, ce qui entraîne des blocages et des cassures.
Nous privilégions une conception à noyau conique. Celle-ci renforce la tige pour une rigidité accrue tout en préservant la capacité d'évacuation des copeaux à la pointe. Cet équilibre absorbe les vibrations, assurant une coupe fluide et silencieuse. Lors de l'inspection d'un outil, vérifiez que le rapport entre la profondeur de la goujure et l'épaisseur du noyau est optimal. Une conception exceptionnelle résulte toujours d'un compromis entre robustesse et fluidité.
Affûtage de pointe : Prévention de la rupture fragile à l’entrée
Pourquoi les fraises neuves pour acier s'ébrèchent-elles parfois dès la première coupe ? Souvent, elles sont trop affûtées. Au microscope, un tranchant fraîchement affûté présente une rangée de minuscules dentelures. Au contact de l'acier dur, ces points faibles s'effritent instantanément. On remédie à ce problème par une passivation précise (rodage) avant le revêtement. On polit le tranchant jusqu'à obtenir un rayon de courbure microscopique (arête R).
L'affûtage augmente considérablement la rigidité microscopique du tranchant. Bien qu'il puisse paraître moins « tranchant », un tranchant arrondi excelle dans la répartition de la chaleur et des contraintes mécaniques. Il empêche également le décollement du revêtement. Lors du choix d'outils pour acier dur, il est conseillé d'examiner l'usure à la loupe. Les outils correctement passivés présentent une bande d'usure lisse et uniforme, signe d'une fabrication stable.
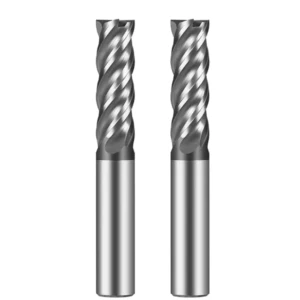
Notes de diagnostic d'un maître machiniste : Comment vérifier votre rigidité en temps réel
Dans notre atelier, on dit que les meilleurs capteurs sont les yeux et les oreilles de l'ingénieur. Les machines modernes sont équipées de systèmes de surveillance de la charge et de capteurs, mais lors de la découpe de métaux durs, nous nous fions à des signaux subtils pour détecter les risques au plus tôt. Inutile d'attendre l'inspection finale pour savoir si la rigidité est optimale. Dès les premières minutes, la « vitalité » du système est révélatrice. Ces méthodes de diagnostic sont le fruit de 16 ans d'expérience en fabrication et en réglage : une approche intuitive de l'équilibre mécanique.
Lorsque nous entrons dans un atelier inconnu, nous observons d'abord le fonctionnement de la machine. Si une fraise en carbure fonctionne correctement, la trajectoire des copeaux et la fréquence des vibrations créent un rythme harmonieux. Même la vitre de sécurité de la machine vibre de manière régulière et prévisible. En cas de problème de rigidité, le système semble dysfonctionner. En tant que décideur, vous devez interpréter ces signaux : faut-il persévérer ou s'arrêter pour optimiser le réglage ? Voici trois astuces essentielles pour un diagnostic rapide.
H3 : Lecture de la morphologie des puces : ce que les informateurs vous disent
Lors de l'usinage d'aciers à moules durs, les copeaux constituent une source d'information directe. Pour une fraise à bout carré HRC55 utilisée en ébauche ou en fraisage latéral, le copeau idéal est de couleur uniforme, compact et élastique. Il doit se courber naturellement en absorbant la chaleur. Ceci indique que l'outil cisaille efficacement la matière plutôt que de glisser ou de forcer le passage. Si les copeaux ressemblent à une fine poussière ou présentent des couleurs irrégulières, il est probable que l'arête de coupe vibre légèrement en raison d'une rigidité insuffisante.
Nous avons déjà analysé un projet d'usinage d'acier H13 où les copeaux se sont soudainement fragmentés en bavures importantes. À fort grossissement, nous avons constaté que l'outil subissait une déformation radiale. Chaque goujure supportait donc une charge de copeaux différente, provoquant d'importants pics de chaleur. N'oubliez pas : les copeaux doivent évacuer la chaleur, et non des fragments de votre arête de coupe. Si la morphologie vous semble anormale, vérifiez immédiatement le porte-à-faux de votre outil. Votre support structurel a probablement atteint sa limite.
H3 : Écouter la coupure : identifier les « cris » d’une rigidité insuffisante
Si vous passez suffisamment de temps en atelier, vous finissez par connaître le « comportement » de la machine. Une fraise en carbure rigide produit un sifflement ou un bruissement régulier et grave. Cela indique que le système fonctionne dans une plage de résonance stable. En revanche, si le système manque de rigidité, notamment dans les rainures profondes, vous entendrez un crissement aigu et perçant. C'est le broutage. C'est le bruit de l'outil qui rebondit sur la pièce à usiner à haute fréquence. Chaque crissement est le signe que votre outil s'use prématurément.
Lors de nos consultations avec les ateliers nord-américains, nous leur conseillons d'être attentifs aux variations de fréquence lors des ajustements de vitesse d'avance. Si ce crissement métallique persiste malgré tous vos réglages de vitesse de broche, la rigidité dynamique de votre porte-outil est probablement en cause. Dans ce cas, changer de fraise ne résoudra rien. Il vous faut vérifier la force de serrage ou la propreté du cône de broche. Un usinage stable doit être silencieux : la pureté du son reflète la fiabilité de votre processus.
H3 : Analyse de la texture de surface : Identification de la déviation radiale à travers les marques de trajectoire d’outil
Votre dernier rempart est la surface de la pièce. Même avec une fraise en carbure neuve, un manque de rigidité laisse une marque. Recherchez des irrégularités ou des stries aux points de transition de l'outil, ou des traces de vibration irrégulières sur les parois latérales. Il s'agit d'une déformation par flexion, une déviation. Lorsque l'outil ne peut résister aux forces de coupe radiales, il dévie vers l'extérieur, s'écartant de sa trajectoire prévue.
On détecte souvent ces ondulations d'un simple effleurement de la pièce. En usinage de haute précision, même un écart de 0.005 mm peut compromettre l'allocation de matière de finition. Si vous observez un motif en « écailles de poisson » ou des lignes de texture changeant brusquement de direction, votre outil subit une déformation élastique instable. Ne vous contentez pas de ralentir l'avance ; revoyez la rigidité de l'ensemble du système. Les défauts de surface ne sont généralement que la partie émergée de l'iceberg.
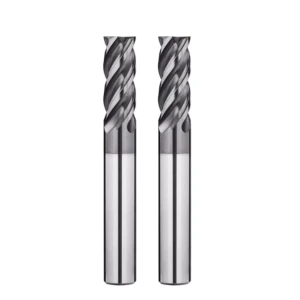
La rigidité ne s'achète pas, elle se construit.
Après 16 ans d'expérience dans la fabrication d'outils, notre constat le plus important est le suivant : aucune fraise haut de gamme ne peut faire de miracles dans un système fragile. La rigidité est le fruit d'une multitude de petites décisions. C'est le substrat à grain ultrafin que nous sélectionnons en tant que fournisseurs de fraises, et c'est ce millimètre de porte-à-faux que vous décidez de réduire sur la machine. Ces détails sont essentiels à votre production. Investir dans une fraise en carbure de meilleure qualité pour compenser un système instable est une stratégie vouée à l'échec.
La véritable stabilité repose sur le respect de la mécanique et un sens aigu de l'observation. Nous comprenons l'importance de trouver le juste équilibre entre vitesse et précision. La rigidité est un processus continu : elle commence par l'optimisation de l'épaisseur du noyau et se termine par vos choix sur le panneau de commande CNC.
-
Vos fraises à bout carré HRC55 s'écaillent-elles ? Revoyez votre porte-à-faux ; il est probablement possible de resserrer le réglage.
-
La qualité de votre finition de surface laisse à désirer lors du fraisage d'acier rapide ? Essayez des porte-outils à frettage ou recalculez la charge radiale dans vos trajectoires de fraisage en avalant.
-
Vous êtes submergé par les spécifications des fournisseurs ? Ne vous fiez pas aux catalogues. Concentrez-vous plutôt sur le micro-renforcement des bords et l’homogénéité du substrat.
Chaque machine, chaque dessin et chaque matériau est unique. Il n'existe pas de solution miracle. N'hésitez pas à nous faire part de vos conditions de travail, de vos dessins ou des matériaux qui vous posent problème. Souvent, la solution réside dans un ajustement subtil de l'analyse des forces. Parlons des détails techniques et trouvons ensemble la stabilité qui caractérise l'excellence en ingénierie.






