


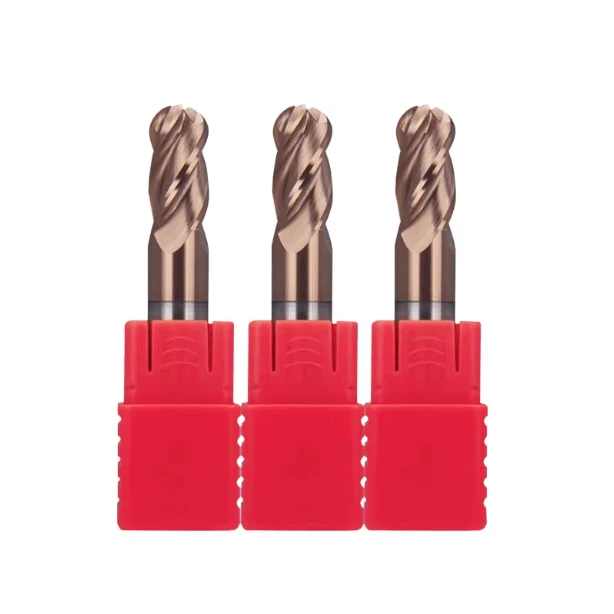
La semaine dernière, nous avons reçu un courriel urgent d'un client de longue date basé à Stuttgart, en Allemagne. Plusieurs outils de dureté 65 HRC, endommagés par un écaillage catastrophique lors de l'usinage d'acier à moules SKD11 trempé, étaient joints. Le client était extrêmement frustré, soulignant qu'il utilisait des machines 5 axes haut de gamme, des porte-outils à frettage et des trajectoires d'outils rigoureusement optimisées. Malgré cela, les outils ont cédé sous l'effet d'un micro-écaillage important en moins de dix minutes.
Au cours de nos 15 années d'assistance technique auprès d'ateliers de précision européens et nord-américains, nous avons été confrontés à ce problème récurrent des centaines de fois. L'usinage d'acier à moules trempé contraint de nombreux ateliers à investir massivement dans des substrats en carbure haut de gamme et des nano-revêtements de pointe. Pourtant, ils négligent systématiquement un facteur crucial : la microgéométrie de l'outil, autrement dit la préparation des arêtes.
En tant que fournisseur spécialisé de fraises pour aciers à moules, nous savons que les outils neufs, tout juste sortis d'une rectifieuse 5 axes, présentent un tranchant extrêmement fragile. Dans des conditions de fraisage difficiles, d'immenses forces de coupe se concentrent sur la pointe fragile. Sans un contrôle précis de l'arrondi ou du chanfreinage du tranchant, cette contrainte extrême provoque un décollement quasi instantané du revêtement. Ceci entraîne un écaillage rapide du substrat en carbure sous-jacent.
Cette règle d'ingénierie s'applique aussi bien aux matériaux de dureté moyenne comme le NAK80 ou le H13 pré-trempé qu'aux aciers ultra-durs. Un affûtage micrométrique du tranchant d'une fraise en bout de 55 HRC pour acier à moules détermine entièrement la durée de vie de l'outil. Cette étape est particulièrement critique lors de l'utilisation d'une fraise hémisphérique pour le profilage 3D. La vitesse de coupe chutant quasiment à zéro au centre de la fraise, un tranchant non affûté ou asymétrique frottera et s'extrudera au lieu de couper. Ceci engendre une forte déformation et des vibrations importantes, laissant des marques disgracieuses dans la cavité du moule.
Affûter un tranchant rasoir est simple. En revanche, identifier le point d'équilibre microscopique entre résistance à l'usure et tranchant, pour différentes charges de coupe et différents matériaux, relève de la science pure. Protéger une fraise en bout de dureté 65 HRC destinée à l'usinage de l'acier à moules sous fortes charges exige une expertise pointue en ingénierie.
Si vous passez votre temps à ajuster les vitesses et les avances en atelier sans résoudre les problèmes de casse d'outils ou de mauvaise finition de surface, posez-vous la question suivante : votre goulot d'étranglement de production était-il en réalité prédéterminé dès la toute dernière étape du processus de fabrication de l'outil, avant même qu'il ne quitte l'usine ?
Pourquoi les arêtes vives standard se rompent-elles sur l'acier à moules trempé ?
Si vous visitez notre laboratoire de R&D ou discutez tard le soir avec nos ingénieurs d'application, vous découvrirez une règle contre-intuitive : en fraisage de matériaux durs, plus le tranchant est affûté, plus il s'use rapidement. Les programmeurs CNC qui passent des matériaux tendres à l'acier à moules trempé commettent souvent l'erreur de faire aveuglément confiance au tranchant. Ils supposent que des outils plus affûtés réduisent la résistance à la coupe. Or, face à un acier à moules traité thermiquement, à structure moléculaire dense, un tranchant rasoir ne peut tout simplement pas résister aux forces normales considérables générées.
Au cours de nos 16 années d'optimisation des processus sur site, nous avons constaté d'innombrables dommages causés par cette erreur d'appréciation. Lorsqu'une arête de coupe non traitée, présentant des micro-dentelures, mord dans un bloc trempé, les contraintes se concentrent instantanément aux points les plus fragiles de la structure. L'échauffement rapide qui s'ensuit provoque l'écaillage thermique du revêtement, puis l'écaillage localisé du substrat. C'est pourquoi, en tant que fabricant spécialisé de fraises pour acier à moules, la préparation des arêtes de coupe est une norme obligatoire pour chaque outil, afin de garantir sa durabilité dans votre atelier.
La dure réalité du burinage avec une fraise en bout tranchante de 55 HRC pour l'acier à moules
Lors de l'usinage d'aciers à outils pré-trempés ou pour travail à chaud comme le NAK80 ou le H13, de nombreux programmeurs optent pour des fraises à dents très affûtées afin d'obtenir un état de surface impeccable à haut régime. Malheureusement, cette stratégie mène souvent à une impasse. Le mois dernier encore, un client qui usinait des cavités de moules pour appareils électroménagers se plaignait que ses fraises à bout plat standard à 4 dents produisaient des copeaux visibles et irréguliers sur les bords périphériques avant même la moitié d'une passe d'ébauche, marquant la pièce de profondes traces de vibrations.
Avec une dureté d'environ 55 HRC, les forces de coupe brisent rarement net un outil en carbure monobloc, mais elles détruisent les arêtes de coupe non traitées par micro-fatigue. Soumise à une friction mécanique extrême et à des chocs thermiques intermittents, une pointe d'outil non renforcée est extrêmement fragile. Sans un rodage précis au micron près pour créer une zone d'appui stable, une fraise de 55 HRC pour acier à moules ne peut concilier résistance aux chocs et tranchant, ce qui entraîne des arrêts de production incessants.
Micro-écaillage vs macro-fracture : cas concrets de nos clients européens spécialisés dans les moules pour l’automobile
Grâce à des partenariats techniques de longue date avec de grands fabricants européens de moules pour l'automobile, nous avons aidé leurs responsables de production à identifier deux modes de défaillance distincts : l'écaillage et la macro-fracture. Souvent, face à un outil cassé, les opérateurs incriminent hâtivement un « lot défectueux » et exigent des carbures plus durs. Or, notre analyse microscopique des outils retournés démontre que ces défaillances ont des causes profondes totalement différentes. La macro-fracture résulte de surcharges instantanées, comme une mauvaise évacuation des copeaux, tandis que l'écaillage est entièrement dû à des contraintes microscopiques irrégulières.
Nous avons résolu un problème majeur lors d'un projet de moule de phare allemand, lié à l'usinage continu des angles avec une fraise hémisphérique. Dans les contours 3D complexes, la vitesse du centre de l'outil chutait presque à zéro, empêchant l'arête de former des copeaux corrects et provoquant une extrusion importante de matière. Ce frottement à haute fréquence écaillait le revêtement, créant des micro-copeaux qui agissaient comme des points de concentration de contraintes. La fissuration de ces points entraînait une macro-fracture, démontrant ainsi l'importance d'analyser l'arête de coupe avant de modifier l'ensemble du cycle d'usinage.
Pourquoi dit-on « le tranchant est l’ennemi » lors de l’usinage d’acier à moules avec une fraise en bout de 65 HRC ?
Lorsque la dureté d'un matériau dépasse 60 HRC et atteint 65 HRC — comme pour l'acier SKD11 trempé ou les aciers à outils trempés par induction —, les lois de la coupe conventionnelle se transforment radicalement. À ce niveau extrême, tenter de « trancher » le métal proprement est illusoire ; le processus repose sur le cisaillement localisé du matériau et sa déformation sous une pression immense. Dans cet environnement exigeant, rechercher un tranchant rasoir traditionnel revient à défier les lois de la physique. C'est pourquoi nous disons ouvertement à nos collègues ingénieurs que le tranchant est le pire ennemi du fraisage de matériaux durs.
Pour résister à l'usure, une fraise en bout à haute rigidité (65 HRC) destinée à l'usinage de l'acier à moules nécessite une arête de coupe négative (arête en T) ou un rodage à angle obtus. Si cette microgéométrie augmente volontairement la résistance initiale à la coupe, elle accroît considérablement la section de l'arête de coupe. Cette conception répartit uniformément les forces normales importantes vers l'arrière, au sein du substrat en carbure robuste. Aborder l'usinage de l'acier à moules ultra-dur avec une approche similaire à celle utilisée pour l'usinage de l'aluminium exposera l'atelier à des arêtes de coupe abîmées et à des défaillances prématurées qui deviendront un véritable cauchemar.
Explication des méthodes de préparation des arêtes que nous utilisons en tant que fabricant de fraises pour acier à moules
Pénétrez dans notre atelier de rectification sans poussière et vous découvrirez des rectifieuses d'outils CNC 5 axes allemandes fonctionnant à plein régime. Spécialisés dans les fraises pour aciers à moules, nous savons que la rectification de dépouille et de coupe primaire ne permet d'obtenir un outil performant qu'à 80 %. Le véritable secret d'une coupe continue et sans copeaux pendant des heures réside dans le renforcement microscopique du tranchant. En fonction des nuances d'acier et des conditions de coupe, nous utilisons des abrasifs exclusifs pour modifier microscopiquement le tranchant de l'outil.
Au microscope, un tranchant brut fraîchement rectifié apparaît comme une ligne irrégulière parcourue de micro-dentelures et de contraintes de traction internes. Sans traitement, ces micro-défauts constituent des points de rupture immédiats lors du fraisage de blocs à cavités dures. C'est pourquoi nous utilisons des techniques avancées de rectification par abrasif suspendu et de polissage par brosse de nylon pour façonner le tranchant. Cette micro-ingénierie de précision crée la base physique la plus robuste pour vos applications exigeantes à haute dureté.
Arrondi ou chanfreinage : lequel privilégions-nous pour stabiliser les outils de coupe ?
Dans notre base de données d'ingénierie, nous équilibrons en permanence deux micro-géométries principales : le rodage (arrondi des arêtes) et le chanfrein (chanfrein négatif). Ces deux méthodes augmentent la section de coupe, mais elles sont adaptées à des environnements d'usinage différents. Pour la finition légère à moyenne ou pour obtenir des états de surface très précis, nous privilégions un arrondi des arêtes de l'ordre du micron afin de préserver la fluidité de coupe. Pour l'ébauche importante ou les passes interrompues avec de fortes contraintes mécaniques, un chanfrein négatif offre une rigidité d'arête supérieure.
Il s'agit rarement d'une décision binaire ; tout dépend des propriétés mécaniques de la pièce. Par exemple, pour la configuration d'une fraise en bout de 55 HRC destinée à l'usinage d'acier à moules pour la fonderie sous pression, nous utilisons souvent un profil hybride « chanfrein et rodage ». Le chanfrein transforme les forces de coupe intenses en contraintes de compression que le substrat en carbure supporte avec une plus grande résilience. Le micro-rodage qui suit élimine les arêtes vives, évitant ainsi l'écaillage prématuré du revêtement dû à une épaisseur de film irrégulière le long des angles aigus.
Contrôle au micro-pouce : comment calibrer le facteur K idéal sur une fraise à bout sphérique
Le contrôle de la microgéométrie des rayons d'angle est extrêmement complexe, notamment lors de la finition des fonds de cavités profondes. Lors de l'affûtage d'une fraise hémisphérique de haute précision, nous surveillons rigoureusement un paramètre critique : le coefficient d'asymétrie (facteur K). Ce coefficient définit le rapport entre la quantité de matière enlevée sur la face de coupe et la face de dépouille lors du rodage. Si ce rapport est trop élevé, la fraise hémisphérique générera un retour de force irrégulier lors du contournage 3D.
Nous avons résolu ce problème précis pour un client du secteur automobile qui rencontrait des ondulations de surface lors de l'usinage des cavités de moules de phares. Avec un outil à bout sphérique, la vitesse de coupe diminue linéairement du diamètre extérieur jusqu'à presque zéro au centre. Cela signifie que la résistance à la coupe varie considérablement d'un point à l'autre du rayon. En calibrant un profil de bord asymétrique et optimisé au micromètre près, nous éliminons les déformations élastiques et les compressions à haute fréquence qui détériorent la finition des moules.
Sur-affûtage vs sous-affûtage : équilibre entre résistance à la coupe et force du tranchant
L'affûtage d'un tranchant est un exercice d'équilibriste. Un affûtage insuffisant rend le tranchant excessivement fin, ce qui signifie qu'il manque de masse structurelle pour protéger le revêtement et le substrat contre les micro-ébréchures. À l'inverse, un affûtage excessif crée un rayon trop important qui empêche l'outil de cisailler le métal proprement. Cela le force à labourer et à frotter contre la pièce, ce qui provoque une augmentation considérable des contraintes sur la broche de la machine et induit de fortes vibrations.
Cet équilibre est crucial lors de l'utilisation d'une fraise en bout de dureté 65 HRC pour l'usinage d'acier à moules en vue de la finition d'angles profonds sur des matrices trempées. Les températures de la zone de coupe dépassant fréquemment 800 °C, le frottement d'un outil sur-affûté provoque de graves fissures de fatigue thermique dans le carbure. Afin de prévenir ce phénomène, nous inspectons chaque lot de production à l'aide d'interféromètres à lumière blanche haute résolution. Nous limitons la tolérance du rayon d'arête à ±2 microns afin de garantir un équilibre optimal entre résistance à la coupe et robustesse de l'arête.
L'ingénierie du tranchant : comment nous optimisons les profils pour différents niveaux de dureté
On constate fréquemment que les chefs d'atelier tentent d'appliquer une seule spécification de coupe à tous les aciers à moules. Or, en pratique, lors du fraisage de matériaux durs, chaque augmentation de 5 points de dureté Rockwell modifie profondément les contraintes dans la zone de coupe. En tant que fabricant qualifié de fraises pour aciers à moules , notre mission principale est d'adapter le micro-profil de coupe aux propriétés mécaniques spécifiques de votre matériau traité thermiquement.
Les aciers pré-trempés à faible dureté et haute ténacité présentent des schémas de glissement par cisaillement totalement différents lors de la formation des copeaux par rapport aux aciers trempés à haute dureté et cassants. Si le rayon d'arête ou le chanfrein négatif de votre outil n'est pas optimisé pour la dureté finale du traitement thermique, l'outil risque de se casser instantanément dans les matériaux durs ou de subir un soudage thermique important dans les aciers malléables. Nous utilisons votre profondeur de coupe réelle ( ap ) et votre pas latéral ( ae ) pour ajuster nos cycles de rectification et de brossage, optimisant ainsi les performances au micron près.
Notre protocole de microgéométrie pour une fraise en bout de dureté 55 HRC destinée à l'acier à moules
Les aciers pré-trempés comme le NAK80, le H13 ou le 718H présentent généralement une dureté comprise entre 35 et 55 HRC. Lors de l'usinage CNC, ces matériaux font preuve d'une grande ténacité, produisant des copeaux longs et continus et montrant une forte tendance à l'écrouissage. Si le tranchant est trop affûté et émoussé, il ne cisaillera pas correctement le métal lors des passes interrompues. Ceci accroît la déformation plastique et provoque une forte hausse des températures de coupe, laissant une couche superficielle écrouie qui rend le polissage extrêmement difficile.
Par conséquent, lors de la conception de nos fraises en acier à moules de dureté 55 HRC, nous utilisons un protocole d'arrondi des arêtes très précis et modéré. Nous limitons le rayon moyen des arêtes entre 12 et 18 µm, associé à un angle de coupe légèrement positif. Ce rodage à l'échelle micrométrique protège le revêtement de l'outil contre l'écaillage par fatigue thermique lors de l'entrée en matière, tout en conservant un tranchant suffisamment fin pour une coupe nette. En production, cette microconfiguration minimise considérablement la déformation de l'outil contre les parois latérales, garantissant ainsi le respect de vos tolérances dimensionnelles critiques.
Trempe extrême des arêtes requise pour une fraise en bout de 65 HRC destinée à l'acier à moules
Lorsque l'acier à moules est trempé à une dureté supérieure à 60-65 HRC (comme le SKD11 ou le D2), les mécanismes de coupe traditionnels deviennent inopérants. L'usure abrasive causée par la matrice martensitique dure est extrêmement sévère, engendrant des pressions localisées dans la zone de coupe dépassant plusieurs gigapascals. L'utilisation d'un outil affûté standard dans ces conditions provoque un écaillage macroscopique immédiat des arêtes de coupe, dès la première passe. Ce milieu de travail extrême exige une stratégie de micro-renforcement performante.
Pour garantir la résistance de notre fraise en bout 65 HRC pour acier à moules à ces environnements extrêmes et soumis à de fortes contraintes, nous réalisons un profil à chanfrein négatif très rigide. Nous commençons par appliquer une micro-empreinte négative (empreinte en T) sur l'arête, d'une largeur d'environ 0.03 mm et d'un angle de -15° à -20°. Immédiatement après, nous superposons un rodage d'arête important de 25 µm. Cette géométrie composite agit comme un bouclier, déviant les forces de cisaillement considérables loin de la pointe fragile et les concentrant vers le cœur en carbure robuste et bien supporté.
Les secrets de la symétrie de nos fraises à bout sphérique de haute précision
L'usinage de profils 3D complexes et de contours libres avec des fraises hémisphériques engendre des variations géométriques importantes. Lors de notre intervention sur des centres d'usinage multiaxes en Amérique du Nord, nous avons constaté que les fraises hémisphériques standard laissent souvent des traces de surface asymétriques – l'une superficielle, l'autre profonde – le long des rayons de cavité. Les opérateurs incriminent généralement le faux-rond de la broche. Cependant, un examen à fort grossissement révèle la véritable cause : une légère asymétrie dans l'arrondi des micro-arêtes sur les faces opposées des goujures hémisphériques.
Le secret de fabrication de notre gamme de fraises hémisphériques de haute précision réside dans la symétrie géométrique irréprochable qui garantit un rayon sphérique parfait. La vitesse de coupe diminuant continuellement vers la zone centrale à vitesse nulle, nous ajustons dynamiquement les angles et la durée de brossage lors du polissage. Ceci permet de maintenir le facteur K parfaitement équilibré, proche de 1.0, sur l'ensemble du profil de coupe. Cette symétrie précise élimine les pics de force lors du fraisage multiaxes simultané, supprimant ainsi les vibrations à la source et offrant une finition miroir directe.
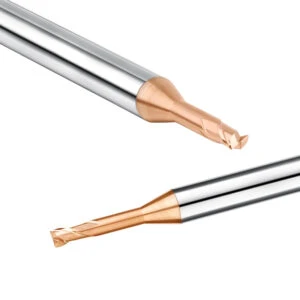
L'impact direct de la préparation des bords sur la rentabilité de votre atelier
Lorsqu'on discute avec des chefs d'atelier et des directeurs financiers, leur principale préoccupation n'est pas la théorie ; ils veulent savoir combien d'argent une préparation des arêtes au micron près peut permettre d'économiser. Nombre d'ateliers investissent massivement dans des machines-outils neuves ou font pression sur leurs fournisseurs de matières premières, tout en ignorant un gouffre financier insidieux : les arrêts machine imprévus. En tant que fabricant spécialisé de fraises pour l'acier à moules, nos données de terrain issues d'ateliers de l'Ouest américain prouvent que les améliorations micro-géométriques des arêtes génèrent des avantages économiques qui se répercutent directement sur votre bilan.
Sans un micro-étalonnage rigoureux, la défaillance des outils reste totalement aléatoire et imprévisible. Les opérateurs sont donc contraints de surveiller constamment le panneau de commande, guettant les pics de charge sur la broche avant qu'un copeau catastrophique n'endommage une pièce de grande valeur. À l'inverse, la mise en place d'une barrière mécanique conçue sur le bord avant expédition accroît considérablement la prévisibilité de la durée de vie de l'outil. Cette prévisibilité permet d'opérer en toute confiance de nuit, sans surveillance, réduisant drastiquement les temps de cycle et augmentant ainsi les bénéfices nets.
Supprimer la période de rodage pour les opérateurs : une homogénéité pour chaque lot
Tout machiniste connaît la frustration de charger un outil neuf du même lot et de le voir s'ébrécher instantanément, même avec des paramètres où l'outil précédent fonctionnait parfaitement. Pour éviter cela, les opérateurs expérimentés perdent dix à quinze minutes à roder les nouveaux outils à des vitesses d'avance et de rotation fortement réduites – une précaution appelée « rodage ». En réalité, ce rodage est dû à l'absence de procédé de passivation standardisé chez les fabricants d'outils traditionnels, ce qui laisse des bavures de rectification microscopiques et irrégulières sur les goujures.
Pour éliminer ce goulot d'étranglement, chaque lot de fraises en acier à moules de dureté 55 HRC est soumis à un contrôle automatisé de micro-consistance avant emballage. Grâce à notre arrondi d'arête standardisé, l'outil atteint sa stabilité de coupe optimale dès l'amorçage. Vos programmeurs peuvent ainsi standardiser entièrement les paramètres d'usinage. Quel que soit le numéro de lot, le retour d'effort et l'usure restent parfaitement identiques, garantissant la stabilité opérationnelle indispensable aux ateliers de précision.
Prévention des fissures thermiques : comment réduire les contraintes thermiques lors du fraisage à sec en cavité
L'ébauche intermittente dans les cavités profondes des moules génère des zones de friction localisées qui atteignent instantanément plusieurs centaines de degrés Celsius. La plupart des ateliers nord-américains privilégient le soufflage d'air à haute pression au refroidissement par liquide lors du fraisage à sec afin d'assurer une bonne évacuation des copeaux. Cependant, ce flux transversal soumet l'arête de coupe non renforcée à un cycle thermique violent et fréquent, alternant phases de coupe à chaud et de refroidissement. Cette dilatation et contraction rapides engendrent rapidement des microfissures thermiques perpendiculaires à l'arête de coupe.
Lors de l'inspection d'échantillons de fraises en acier à moules de dureté 65 HRC fissurées dans notre laboratoire, nous constatons systématiquement que ces fractures prennent naissance au niveau de micro-dentelures fragiles avant de se propager profondément dans le noyau en carbure. En concevant un chanfrein négatif précis associé à un polissage croisé, nous redirigeons les contraintes thermiques destructrices loin de la pointe fragile et les concentrons dans le noyau en alliage dense. Cette microtopographie stoppe la propagation des fissures, permettant un enlèvement de matière plus rapide et des durées d'usinage prolongées et plus sûres.
Obtenir une finition miroir cruciale dans les moules d'injection grâce à des outils correctement rodés
Les moules d'emballage pour les secteurs médical et électronique ne tolèrent aucune imperfection de surface ; vos cavités finies doivent donc présenter un fini miroir exceptionnel. Le polissage manuel sur établi nuit considérablement à l'efficacité de la production et risque de dépasser les tolérances dimensionnelles strictes, notamment au niveau des rayons d'angle critiques. L'objectif ultime est toujours d'obtenir une finition brillante directement sur la machine CNC. Or, lorsque les opérateurs tentent d'y parvenir avec des outils standard non affûtés, ils obtiennent souvent une surface métallique opaque et rayée.
Lors de la fourniture de lots de fraises hémisphériques de haute précision aux ateliers de moulage, nous rappelons systématiquement à leurs équipes qu'une finition impeccable repose sur un cisaillement par compression, et non sur un rayage. Un tranchant non traité subit des micro-déformations et des vibrations à haute fréquence lors du profilage à grande vitesse, ce qui provoque une déchirure irrégulière des molécules de métal. À l'inverse, un profil rodé par suspension ultra-fin agit comme un fer à repasser à l'échelle du micron. Il cisaille et aplanit en douceur les aspérités microscopiques de la surface, éliminant ainsi des heures de polissage manuel secondaire.
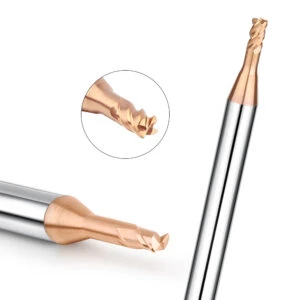
Comment résoudre les problèmes de préparation des bords en atelier
Rien n'est plus agaçant qu'un outil neuf qui tombe en panne subitement en pleine production. Lorsque le bruit de coupe est anormal, que la surface de la pièce devient mate ou que les goujures se cassent après seulement quelques passes, les ingénieurs de production doivent réagir vite. Nombreux sont ceux qui incriminent systématiquement une mauvaise rigidité de la machine ou supposent que le fabricant a fourni un carbure de qualité inférieure. Pourtant, nos diagnostics sur le terrain montrent que plus de 80 % de l'usure prématurée provient d'une mauvaise répartition des micro-contraintes le long du tranchant.
Les trajectoires d'outils FAO avancées et les revêtements haute dureté ne valent que par la géométrie de l'arête de coupe qui les supporte. Si la préparation de votre arête est incompatible avec la dynamique de votre broche, la pression de serrage de votre dispositif de fixation ou l'état de traitement thermique de votre pièce, vous rencontrerez un goulot d'étranglement technique. En tant qu'ingénieurs travaillant quotidiennement à vos côtés sur le terrain, nous vous conseillons de vous éloigner de la console lors de votre prochain changement d'outil. Prenez le temps d'évaluer votre configuration actuelle en appliquant quelques règles de diagnostic pratiques.
Revêtement défectueux ou préparation des bords incorrecte ? Notre liste de contrôle pour les diagnostics sur le terrain
Lorsqu'un outil présente un écaillage important de sa surface, les superviseurs supposent généralement que l'adhérence du revêtement est défectueuse. Cependant, si un examen à fort grossissement révèle que l'écaillage est concentré précisément à l'intersection du tranchant et de la face de coupe — et non sur le flanc — et qu'il s'accompagne de micro-ébréchures en dents de scie, le procédé de revêtement n'est pas en cause. Il s'agit en réalité d'un décalage micro-géométrique direct entre le rayon de courbure du tranchant de l'outil et la résistance à la coupe du matériau.
Le décollement véritable du revêtement se manifeste par un arrachement en larges plaques, révélant un carbure parfaitement lisse en dessous. À l'inverse, si votre outil est insuffisamment affûté et trop tranchant, le tranchant subit une déformation mécanique localisée dès qu'il entre en contact avec du métal dur. Cette microfracture du substrat entraîne le détachement du revêtement de surface. Si vous constatez ce problème lors de votre production actuelle, au lieu de chercher un nouveau fournisseur de revêtements, vérifiez plutôt si l'affûtage du tranchant de votre outil est suffisamment profond.
Réglage des avances et des vitesses pour correspondre à une fraise en bout conçue pour l'acier à moules
Appliquer des vitesses et des avances rigides et génériques à une fraise de haute précision pour acier à moules est la garantie d'une usure prématurée. Les outils dotés de microgéométries spécifiques fonctionnent dans des plages optimales très différentes de celles des fraises standard à arêtes vives. Si vous effectuez des passes peu profondes associées à des avances rapides de la table, vérifiez la morphologie des copeaux. Si les copeaux ressemblent à une fine poussière et que la machine émet un bruit sourd, votre avance par dent est inférieure au rayon d'affûtage de l'outil, ce qui provoque un frottement de l'arête au lieu d'une coupe.
Pour corriger ce problème, assurez-vous toujours que la profondeur de passe soit légèrement supérieure au rayon d'arrondi. Lors du fraisage de cavités trempées, réduisez la profondeur de coupe ( Vc ) pour limiter l'échauffement par frottement, mais augmentez considérablement l'avance aux copeaux ( fz ). Ce réglage force l'arête de coupe à dépasser sa microzone de passivation, permettant ainsi aux goujures de cisailler efficacement la matière et d'évacuer la chaleur avec les copeaux. Le réglage des paramètres ne consiste pas à faire tourner la machine à son régime maximal ; il s'agit d'obtenir l'angle de cisaillement optimal de l'outil.
Quand consulter un fabricant de fraises en acier à moules pour une solution géométrique sur mesure
Les outils du catalogue gèrent facilement les opérations de fraisage standard, mais les moules complexes présentent régulièrement des situations extrêmes qui remettent en question les règles conventionnelles. Si vous rencontrez des difficultés avec une application exigeante – comme le rainurage de grande profondeur dans des cavités très profondes, l'usinage d'angles avec un rapport longueur/diamètre de 8:1 ou la réalisation de coupes interrompues sur des faces irrégulières trempées par induction – et que les outils standard cassent fréquemment, une intervention d'ingénierie sur mesure s'impose.
Les goulets d'étranglement de la production sont souvent résolus en adaptant l'outil directement à l'application. Si vous êtes confronté à un problème insoluble en atelier, envisagez de collaborer avec un fabricant de fraises directes pour acier à moules afin d'analyser votre configuration exacte. En examinant la rigidité spécifique de votre machine, les plans de la pièce, la nuance d'acier et les données de traitement thermique, nous pouvons modifier les diamètres de noyau, les angles d'hélice et les facteurs K asymétriques.






