


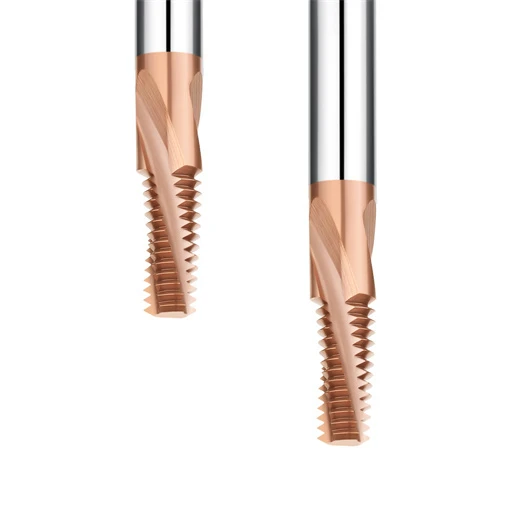
Un atelier de fabrication de moules nous a contactés car il rencontrait des difficultés pour usiner des trous taraudés profonds dans de l'acier à outils trempé de dureté HRC 62. Ils utilisaient un taraud conventionnel, mais celui-ci s'est cassé net à l'intérieur d'une plaque de moule en fin de fabrication. Cette simple casse a entraîné la mise au rebut d'une pièce semi-finie coûteuse, leur occasionnant des pertes de plusieurs milliers de dollars en main-d'œuvre et matières premières.
Cette erreur coûteuse est fréquente dans les ateliers de production. Ces derniers comparent souvent le prix d'achat unitaire d'une fraise à fileter à celui d'un taraud. Or, la rentabilité réelle dépend de facteurs tels que la précision du filetage, l'effort de coupe, l'évacuation des copeaux et le risque catastrophique de rupture de l'outil, notamment pour les opérations de fraisage de matériaux durs où la rigidité de l'outillage est indispensable.
Le taraudage traditionnel repose sur une rotation synchrone pour usiner l'intégralité du profil en une seule fois, ce qui permet des temps de cycle rapides pour les métaux tendres. À l'inverse, une fraise à fileter utilise une interpolation hélicoïdale sur un centre d'usinage 3 axes. Ce procédé réalise le filetage par incréments, répartissant les efforts de coupe radiaux et permettant aux opérateurs d'obtenir des tolérances dimensionnelles serrées sans couple de broche excessif.
La rigidité et la conception de l'outil sont déterminantes pour la réussite de l'usinage d'aciers alliés trempés de dureté supérieure à 62 HRC. Pour les fraises à fileter monoblocs en carbure, l'optimisation de la trajectoire de l'outil, de l'engagement radial et des revêtements PVD nanocomposites prévient les chocs thermiques. Pour les tarauds haute performance, des géométries de coupe spécifiques et une ténacité du substrat élevée sont essentielles pour résister aux contraintes de torsion excessives.
Il n'existe pas de solution universellement gagnante entre une fraise à fileter et un taraud. Le choix optimal dépend plutôt du volume de production, de la dureté de la matière première, de la profondeur du trou et des tolérances requises. Un mauvais choix d'outillage compromet la précision du perçage et risque d'entraîner des rebuts coûteux.
Nous analyserons en détail les données réelles d'atelier en comparant les outils de filetage CNC selon l'état de surface, les temps de cycle, l'usure et les taux de rebut. Si vous usinez des matériaux difficiles ou des diamètres inter-trous serrés, la compréhension de ces compromis essentiels vous permettra de préserver vos pièces et de réduire votre coût global par trou.
Taraudage par fraisage vs taraudage : principales différences
Nous ne choisissons jamais une méthode d'outillage simplement parce que le fraisage semble plus moderne ou que le taraudage est plus rapide. Sur les aciers à moules de dureté supérieure à 60 HRC, les tarauds standard réalisent souvent les premiers trous proprement avant que l'usure des arêtes n'entraîne des variations du diamètre primitif. Le passage à une fraise à fileter a stabilisé notre processus en modifiant fondamentalement la façon dont l'outil absorbe l'effort de coupe.
Une fraise à fileter génère les filets progressivement par interpolation hélicoïdale CNC 3 axes, tandis qu'un taraud usine le profil complet du filetage en une seule opération. Les ateliers d'usinage qui comparent le fraisage et le taraudage doivent prendre en compte d'autres facteurs que le simple temps de cycle. Des éléments tels que le couple de broche, le dégagement des copeaux, la rigidité et la dureté du matériau déterminent la qualité du filetage et la fiabilité du processus en atelier.
Différences de principes d'usinage : fraisage de filetage vs taraudage
L'interpolation hélicoïdale permet à un outil de coupe indexable ou en carbure monobloc de suivre une trajectoire orbitale le long de la paroi du trou pour former progressivement un filetage. Ce procédé permet aux usineurs d'ajuster dynamiquement la profondeur de passe radiale et les vitesses d'avance sur plusieurs passes. Lors de l'usinage d'acier à moules trempé de dureté supérieure à 60 HRC, l'optimisation des trajectoires d'outil permet d'éviter l'écaillage des arêtes, les vibrations harmoniques et la fatigue thermique.
À l'inverse, un taraud réalise le filetage grâce à une synchronisation directe (1:1) entre la rotation de la broche et l'avance axiale. Si cette méthode permet d'atteindre des vitesses de cycle imbattables pour la production en série de métaux tendres, l'augmentation de la dureté du matériau engendre des pics de couple importants. Le frottement élevé dans les trous profonds accélère l'usure de l'outil, faisant du fraisage de filetage pour acier trempé la solution optimale pour limiter les risques de rupture.
Différences dans les trajectoires d'outil et les méthodes de coupe : fraisage de filetage vs taraudage
La flexibilité de la trajectoire d'outil est le principal avantage opérationnel de l'interpolation hélicoïdale par rapport au taraudage rigide. La fraise à fileter se déplace circonférentiellement tout en avançant le long de l'axe Z, permettant ainsi des profondeurs de passe radiales variables sur plusieurs passes successives. Ce contrôle cinématique permet aux programmeurs d'optimiser l'évacuation des copeaux et de gérer la déviation de l'outil, garantissant un diamètre primitif constant et un excellent état de surface du filetage sur des pièces de haute précision.
À l'inverse, un taraud suit une trajectoire linéaire fixe, contrainte par le pas du filetage. Cet engagement rigide ne tolère aucune erreur de synchronisation de la broche, de tolérance de pré-perçage ou de dilatation thermique. L'accumulation de copeaux dans les trous borgnes provoque rapidement un blocage et des pics de contrainte de torsion, réduisant considérablement la durée de vie de l'outil en cas de défaillance de l'arrosage.
Scénarios d'usinage CNC adaptés aux fraises à fileter et aux tarauds
Pour les productions en grande série d'aciers, d'aluminium ou de laiton standard, le taraudage conventionnel reste difficile à surpasser. Ses temps de cycle extrêmement rapides et la simplicité de sa mise en place en font le choix privilégié pour la production de masse. Cependant, pour l'usinage d'alliages trempés, de pièces à parois minces ou de composants coûteux en phase finale de fabrication, le passage à une fraise à fileter permet d'éviter les rebuts.
Une fraise à fileter offre une polyvalence inégalée, permettant de réaliser des trous de diamètres variés et des filetages à gauche ou à droite avec un seul outil. Pour des opérations telles que le filetage d'acier trempé, nous évaluons la rigidité de la machine, la puissance de la broche et la profondeur de perçage, en plus des valeurs de dureté. L'adaptation de l'outil aux contraintes réelles de l'atelier garantit une qualité de filetage constante au coût par trou le plus bas.
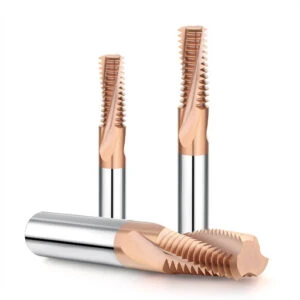
Taraudage ou fraisage de filetage pour acier trempé : comment choisir ?
L'usinage de filetages internes dans des pièces en acier trempé de dureté Rockwell C 60–62 révèle rapidement les limites de l'outillage. Un taraud standard convient généralement aux premières pièces, mais l'usure des arêtes s'accélère rapidement dans les trous borgnes. Le dégagement limité des copeaux et l'augmentation du couple de coupe rendent l'usure de l'outil imprévisible, transformant une production stable en un risque imprévu de rebuts.
Ne jamais choisir une méthode de filetage en se basant uniquement sur la dureté Rockwell brute. La profondeur de filetage utile, la tolérance du trou pilote, la taille du lot et la valeur de la pièce doivent guider la décision. Lors de l'évaluation du filetage par fraisage par rapport au taraudage pour l'acier trempé, la stabilité du processus est primordiale. Les niveaux de dureté élevés exigent un contrôle précis des contraintes mécaniques afin de protéger les arêtes de coupe contre toute rupture soudaine.
Avantages du filetage par fraisage pour l'acier trempé
Pour les composants de moules d'une dureté supérieure à 60 HRC, l'interpolation hélicoïdale fait de la fraise à fileter le choix idéal pour les configurations complexes. Les passes orbitales progressives répartissent les forces de coupe au lieu d'usiner l'intégralité du profil du filetage en une seule fois. Cette approche segmentée atténue les vibrations d'usinage, réduit l'usure en dépouille et assure un contrôle dimensionnel précis dans les cavités profondes.
La maîtrise du processus est un atout opérationnel majeur. Si les essais à blanc ou les contrôles acoustiques révèlent une usure excessive des outils, les opérateurs peuvent immédiatement ajuster le pas radial, les avances ou les vitesses de coupe. Lorsqu'une grande précision de fraisage de filetage est requise, les compensations d'usure CNC permettent aux machinistes de corriger la dérive du diamètre primitif en temps réel, sans changement d'outil.
Principaux défis du taraudage de l'acier trempé
Un taraud spécialisé permet de fileter les aciers à outils durs dans des conditions rigoureuses, mais les plages de fonctionnement très étroites ne tolèrent aucune erreur. Le couple de coupe en torsion augmente rapidement à mesure que les copeaux s'accumulent au fond des trous borgnes. Dès que la dureté dépasse 60 HRC, l'écaillage des dents de coupe s'accélère, entraînant des variations de pas et une usure rapide de l'outil.
Le risque majeur est la rupture de l'outil. Un taraud en carbure monobloc, coincé dans un acier à moules de haute qualité, s'extrait rarement proprement sans perforer le trou par électroérosion, ce qui rend souvent la pièce inutilisable. Lors du taraudage d'acier trempé, il est impératif de toujours comparer les gains de vitesse de cycle aux pics de couple, à l'accumulation de copeaux et au risque financier lié aux rebuts.
Choisir entre le fraisage et le taraudage pour l'acier trempé
Ne laissez pas un indice de dureté rigide dicter votre choix d'outillage. Pour les trous traversants peu profonds (HRC 60-62), notamment lors des grandes séries de production où les cycles de taraudage rigides sont fluides, un taraud de qualité supérieure reste la solution la plus rapide et la plus économique. Le respect d'une méthode de taraudage éprouvée permet d'éviter les allongements inutiles des temps de cycle.
Cependant, pour l'usinage d'aciers proches de HRC 62-65 avec des trous borgnes profonds, des tolérances dimensionnelles serrées ou des coûts de rebut élevés, privilégiez une fraise à fileter. Fondez votre décision sur les résultats d'essais de coupe, le suivi des charges sur la broche, les harmoniques de coupe et l'usure des calibres de contrôle. Le choix entre le fraisage et le taraudage se résume finalement à trouver la solution la moins risquée et la plus rentable par trou.
Précision du fraisage de filetage par rapport au taraudage : lequel offre la plus grande précision ?
Pour les projets de moules de haute précision (dureté supérieure à 60 HRC), nous ne considérons jamais qu'une fraise soit intrinsèquement plus précise qu'un taraud. Les contrôles qualité sur pièces individuelles montrent souvent des résultats parfaits avec un taraud rigide, mais des dérives dimensionnelles apparaissent progressivement sur les séries plus longues. Les analyses des causes profondes démontrent que le maintien de tolérances interdimensionnelles serrées dépend du système complet, et non uniquement de l'outil de coupe.
Les deux méthodes permettent d'atteindre des tolérances de classe 2B ou 3B, mais gèrent le contrôle dimensionnel de manière totalement différente. La fraise à fileter permet une compensation dynamique de l'usure de l'outil et plusieurs passes de finition radiale, offrant des avantages considérables sur les alliages durs. En revanche, le taraudage dépend entièrement des tolérances d'usinage du taraud, de la régularité du trou pilote et de la synchronisation de la broche. Comparer la précision du fraisage de filetage et celle du taraudage nécessite l'analyse de l'ensemble du système.
Facteurs affectant la précision du fraisage de filetage
Lors des essais de coupe, nous vérifions le faux-rond de l'outil, le serrage hydraulique du porte-outil et la concentricité de la broche avant toute modification des paramètres. Sur les filetages à petit pas, un faux-rond radial de seulement 0.0002 pouce (5 µm) altère le diamètre primitif final. La dilatation thermique de la broche, la profondeur de passe radiale et la rigidité du montage sont également déterminantes pour l'uniformité des spécifications de filetage entre des emplacements de perçage identiques.
Lors du filetage de matériaux de dureté supérieure à 62 HRC, les efforts de coupe et l'usure en dépouille deviennent critiques. Le diamètre primitif diminue progressivement avec l'usure de l'outil, ce qui peut entraîner le blocage des calibres de contrôle lors d'usinages continus. Pour améliorer la précision du fraisage de filetage de manière fiable, les programmeurs doivent combiner des avances et des vitesses de coupe optimisées avec des corrections structurées de l'usure de l'outil et un bridage rigide.
Contrôle des dimensions et des tolérances des filetages avec des fraises à fileter
Le principal avantage de l'interpolation hélicoïdale réside dans la compensation dimensionnelle en temps réel. Si un essai de coupe révèle un diamètre primitif de filetage limite, l'opérateur ajuste simplement le décalage radial dans la commande numérique. Ceci évite le remplacement de l'outillage physique et facilite l'obtention de tolérances de filetage très strictes dès la mise en place du premier article.
Cependant, l'interpolation hélicoïdale ne garantit pas automatiquement une haute précision sans un paramétrage rigoureux. Nous vérifions la circularité des trous pilotes, programmons des arcs d'entrée dynamiques et contrôlons les filetages à l'aide de calibres de contrôle et de comparateurs optiques. Lors de l'usinage d'acier trempé HRC 62, le suivi de l'usure progressive au fil des séries indique aux opérateurs le moment précis d'appliquer la compensation radiale afin d'éviter les rebuts.
Fraisage vs taraudage : différences de qualité de surface du filetage
L'évaluation de la qualité d'un filetage ne se limite pas à vérifier que le bouchon « Go » pénètre correctement dans le trou ; la rugosité des flancs, la formation de bavures et l'entrée du filetage sont tout aussi importantes. Grâce à son action de cisaillement à faible charge, la fraise à fileter, par passes programmées, produit des finitions de flancs impeccables. Ce procédé est donc idéal pour les moules d'injection où la moindre déchirure microscopique est inacceptable.
Un taraud conventionnel permet d'obtenir des finitions miroir sur les aciers ductiles, mais sur les métaux trempés, même une légère usure des arêtes peut rapidement entraîner des déchirures des flancs. Un dégagement insuffisant des copeaux peut provoquer le grippage des filets, l'entaille des chanfreins d'entrée et d'importantes bavures. Pour évaluer l'intégrité de surface du filetage par fraisage par rapport au taraudage, il est essentiel d'analyser la rugosité des filets et l'usure de l'outil sur une série continue plutôt que de se baser sur la première pièce usinée.
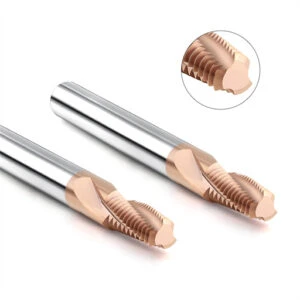
Durée de vie des fraises à fileter et des tarauds : quelles différences ?
Pour les projets d'acier à moules de dureté supérieure à 60 HRC, évaluer la durée de vie d'un outil uniquement par le nombre total de trous donne une fausse impression de sécurité. Un taraud haute performance peut percer les trente premiers trous proprement avant que les pics de couple et les diamètres primitifs ne s'écartent des spécifications. La durée de vie d'un outil dépend non seulement de la nuance de carbure, mais aussi de la profondeur du trou, de la tolérance de pré-perçage, de l'évacuation des copeaux et des contraintes thermiques.
L'évaluation de la durée de vie des fraises à fileter par rapport aux tarauds nécessite de distinguer la rupture de l'outil de l'arrêt de la réalisation de filetages conformes. Sur les métaux durs d'une dureté d'environ 62 HRC, la micro-usure des arêtes de coupe provoque le blocage des jauges de tolérance bien avant une rupture catastrophique. Se fier à la rupture catastrophique pour définir les intervalles de changement d'outil conduit directement à des pièces hors tolérance et à des retouches coûteuses.
Facteurs influençant la durée de vie des fraises à fileter
La ténacité du substrat, la préparation des arêtes, le revêtement PVD et la charge radiale des copeaux déterminent l'usure d'une fraise en carbure monobloc. Un pas radial excessif provoque des micro-écaillages sur les crêtes, tandis qu'un frottement dû à des avances trop faibles génère une chaleur excessive et accélère l'usure en dépouille. Les usineurs doivent définir une plage de coupe équilibrée qui contrôle la déviation radiale et minimise la fatigue thermique.
Lors du filetage intérieur de petits diamètres dans de l'acier HRC 62, le suivi de l'usure progressive permet d'éviter les dérives dimensionnelles inattendues. Dans un projet, l'enregistrement de la charge de la broche et de la résistance de l'outil nous a permis d'optimiser les trajectoires d'outil et d'appliquer des corrections d'usure CNC avant que les tolérances de pas ne se dégradent. La durée de vie pratique d'un outil de filetage n'est jamais une valeur fixe ; elle dépend de la rigidité de la machine, du faux-rond de l'outil et des paramètres de coupe adaptatifs.
Pourquoi la durée de vie des outils de taraudage est-elle très sensible aux conditions d'usinage ?
Les outils de taraudage rigides s'engagent simultanément dans le profil complet du filetage, ce qui les rend extrêmement sensibles au diamètre du trou pilote et à l'évacuation des copeaux. Un trou de pré-perçage trop petit ou un écrouissage important augmentent considérablement les contraintes de torsion au niveau des dents du chanfrein. Dans les trous borgnes profonds, l'accumulation de copeaux au fond entrave la circulation du liquide de refroidissement, accélérant fortement l'usure de l'arête de coupe.
Le taraudage est tout aussi sensible aux erreurs de synchronisation de l'avance de la broche et au faux-rond du porte-outil. De légers écarts de suivi du pas engendrent un frottement sur les flancs, provoquant une usure rapide des dents et un filetage irrégulier lors de la production en continu. Lors du taraudage d'acier trempé, il est essentiel de surveiller les pics de couple et la dégradation du tranchant afin d'éviter un grippage soudain de l'outil au cœur de pièces de grande valeur.
Évaluation de la durée de vie des outils : fraises à fileter vs tarauds
Un suivi précis des outils en atelier nécessite l'enregistrement du nombre de perçages par rapport aux limites de contrôle (passage/non-passage), aux pourcentages de charge de la broche et à l'état d'usure des arêtes. Si un outil perce 100 trous mais perd la tolérance de pas au 80e trou, sa capacité de production réelle est de 80 trous. Le comptage des pièces au-delà de ce seuil d'usure compromet leur qualité et risque d'entraîner des rebuts irrécupérables.
Ne basez jamais votre budget d'outillage sur des valeurs théoriques de catalogue lorsque vous comparez la durée de vie des fraises à fileter et des tarauds. Pour des opérations exigeantes comme le filetage par fraisage d'acier HRC62, la durée de vie réelle de l'outil se mesure au coût par trou, au temps d'arrêt pour changement d'outil et à la réduction des rebuts. La prise en compte de la stabilité du processus et des risques de récupération permet de déterminer quelle méthode de filetage maximise réellement la rentabilité de l'atelier.
Fraisage vs taraudage : différences en matière de risque de rupture d’outil
L'usinage de filetages internes profonds dans des plaques de moule de dureté supérieure à 60 HRC met souvent les outils rigides à rude épreuve. Un taraud spécialisé peut fonctionner sans problème au début, mais l'usure de son arête provoque rapidement une augmentation exponentielle du couple de coupe, jusqu'à ce que la tige se casse net dans le trou. Le véritable désastre réside rarement dans l'outil cassé lui-même ; c'est le cauchemar que représente l'extraction du fragment brisé d'une pièce coûteuse et presque finie.
Comparer le fraisage et le taraudage exige de considérer la défaillance de l'outil comme un risque financier opérationnel, et non comme un simple indicateur d'usure. La stabilité du processus dépend des tolérances de pré-perçage, du diamètre primitif, de la profondeur du trou, du faux-rond de la broche et de l'évacuation des copeaux. Lors du filetage d'aciers durs, notamment dans les trous borgnes profonds, l'évaluation du coût des rebuts lié à une défaillance catastrophique de l'outil est bien plus importante que le gain de quelques secondes sur le temps de cycle.
Principales raisons de la casse des fraises à fileter par rapport aux tarauds
Les défaillances d'outils en atelier sont dues à des déséquilibres du système plutôt qu'à la qualité intrinsèque de la fraise. Un porte-outil trop long compromet la rigidité, un faux-rond de la broche surcharge les goujures et des alésages pilotes sous-dimensionnés perturbent l'engagement radial. Pour une fraise à fileter, une rupture soudaine résulte généralement d'angles d'attaque hélicoïdaux incorrects, de décalages radiaux excessifs ou de vitesses d'avance trop rapides qui provoquent une déformation importante de l'outil.
Pour un taraud rigide, la rupture est due à des erreurs de synchronisation, à l'accumulation de copeaux et à une résistance à la torsion irrégulière. Dans les trous borgnes, les copeaux non évacués s'accumulent dans les goujures, engendrant un couple supérieur à la résistance au cisaillement du carbure. Lors de la comparaison des mécanismes de rupture des fraises à fileter et des tarauds, les opérateurs doivent être attentifs aux signes avant-coureurs tels que des pics de charge sur la broche, des vibrations acoustiques, des déchirures sur les flancs ou le blocage de la jauge de contrôle.
Pourquoi les robinets sont-ils plus susceptibles de se casser dans l'acier trempé ?
Les aciers à outils à haute dureté (HRC 60–62) réduisent considérablement la marge de sécurité opérationnelle pour le taraudage continu. L'engagement complet du profil de filetage soumet l'outil à un frottement intense et à des contraintes de torsion simultanées sur toutes les dents de coupe. Dans les trous borgnes de petit diamètre où l'accès au liquide de refroidissement est limité, l'écaillage des arêtes de coupe s'accélère, provoquant un blocage rapide qui casse les outils en carbure monobloc fragiles.
Lors du taraudage d'acier trempé, la réussite de la première opération ne garantit en rien la stabilité du processus. Les ateliers travaillant l'acier HRC 62 doivent surveiller en permanence la charge de la broche, l'usure des arêtes et les tolérances du pas de filetage. Lorsque les conditions de pré-perçage sont limites ou que le rapport profondeur/diamètre dépasse 2.5 x D, le taraudage présente un risque inacceptable de grippage soudain de l'outil.
Minimiser les pertes de pièces après la rupture d'une fraise à fileter
La possibilité de récupérer les pièces usinées fait de l'interpolation hélicoïdale le choix privilégié pour les composants de haute valeur. Une fraise à fileter fonctionne avec un outil de coupe dont le diamètre est optimisé pour le jeu et nettement inférieur à celui du trou. En cas d'ébréchure ou de fracture de l'outil, les fragments se détachent facilement ou sont évacués par air comprimé, laissant le filetage de la pièce intact et parfaitement récupérable.
À l'inverse, un taraud cassé se bloque fermement sur toute sa circonférence, nécessitant un usinage par électroérosion, un décapage à l'acide ou une extraction manuelle, opérations qui endommagent généralement la pièce. L'utilisation d'une fraise à fileter permet aux machinistes de détecter les anomalies acoustiques, d'interrompre le cycle, de changer d'outil et de refaire le filetage en toute sécurité grâce au décalage de l'outil. L'évaluation du risque de rebut et des coûts d'outillage démontre que les fraises à fileter offrent une protection des actifs bien supérieure sur les matériaux durs.

Coût du fraisage de filetage par rapport au taraudage : quelle méthode est la plus rentable ?
Les ateliers d'usinage tombent souvent dans le piège de comparer les factures d'outillage initiales, supposant d'emblée qu'un taraud conventionnel est le choix le plus économique. En réalité, l'usinage de pièces de moules durs révèle une dynamique inverse. La dégradation rapide des arêtes de coupe, les changements fréquents d'outillage, la casse des outils et les retouches de pièces font rapidement grimper le coût réel des outils conventionnels bien au-delà des prévisions.
Pour déterminer le véritable retour sur investissement, les ateliers doivent analyser l'ensemble des coûts de fraisage et de taraudage. Les temps de cycle, les taux horaires de broche, les temps d'arrêt pour le remplacement des plaquettes, les taux de rebut et les frais généraux d'inspection par machine à mesurer tridimensionnelle (MMT) déterminent les marges réelles. Dans le cas d'alliages de grande valeur, une fraise bon marché qui casse et met au rebut une pièce de plusieurs milliers d'euros annule complètement les économies initiales, prouvant ainsi que le coût par trou conforme est le seul critère pertinent.
Coût unitaire de l'outil : Fraise à fileter vs Taraud
Si l'on s'en tient aux bons de commande, une fraise à fileter indexable ou en carbure monobloc affiche un prix initial nettement supérieur à celui d'un taraud rectifié standard. Les substrats submicroniques haut de gamme, les géométries multi-goujons et les revêtements PVD nanocomposites spécialisés augmentent le coût de fabrication des fraises. Toutefois, se fier uniquement au prix d'achat initial ne donne pas une image fidèle des coûts d'exploitation totaux.
Pour les productions en grande série d'acier doux ou d'aluminium 6061, un outil économique offre une rentabilité indéniable. Cependant, sur des pièces d'une dureté Rockwell C de 60 à 62, l'usure rapide des dents et les micro-écaillages annulent rapidement cet avantage. Investir dans une fraise en carbure haut de gamme, qui maintient un diamètre primitif constant sur de nombreux cycles, permet finalement de réaliser des économies substantielles par rapport à l'utilisation d'outils bon marché.
Coût par trou : Taraudage vs Taraudage
Dans notre atelier, nous évaluons la rentabilité de l'usinage en calculant le coût réel par trou. Cette formule prend en compte le prix d'achat de l'outil divisé par le nombre total de trous qualifiés, ainsi que les taux d'utilisation de la machine, les temps de cycle et les intervalles d'inspection. Si un outil bon marché peut sembler économique sur le papier, sa courte durée de vie utile fait grimper son coût par trou bien plus que prévu.
Un outil en carbure monobloc change complètement la donne pour les opérations difficiles. Lors de la coupe d'acier HRC 62, un outil conventionnel s'use rapidement, tandis qu'une fraise à trajectoire hélicoïdale utilise les compensations d'usure pour réaliser des dizaines de trous supplémentaires conformes aux spécifications. L'évaluation des coûts de fraisage de filetage par rapport aux coûts de taraudage révèle que la compensation dynamique de la trajectoire d'outil permet systématiquement d'obtenir le coût net de fabrication le plus bas.
Calcul des coûts réels en fonction de la durée de vie des outils, des changements d'outils et des taux de rebut
Un audit pratique de l'outillage décompose les coûts totaux de fabrication en consommation d'outils, temps de cycle machine, temps d'arrêt pour réglage, contrôle qualité et rebuts. Plutôt que de se fier à des chiffres de catalogue optimistes, les machinistes doivent définir la durée de vie réelle des outils comme le nombre de filetages conformes produits avant que les diamètres primitifs ne dépassent les limites de tolérance.
Dans la production de précision, les temps d'arrêt et les risques de rebut représentent le coût le plus important. Remplacer un outil usé dans de l'acier doux ne prend que quelques minutes, mais extraire un outil cassé d'un noyau de moule coûteux entraîne des temps d'arrêt catastrophiques et des rebuts. Une comparaison rigoureuse des coûts entre les fraises à fileter et les tarauds doit impérativement prendre en compte les risques de rebut afin de préserver la rentabilité de l'atelier.
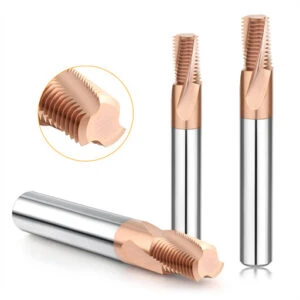
Filetage de l'acier HRC62 : Comment usiner l'acier trempé HRC62
L'usinage de composants de moules à des niveaux de dureté extrêmes démontre rapidement que les paramètres d'outillage standard ne garantissent plus une stabilité fiable. Sur un lot de production d'environ 62 HRC, les tarauds conventionnels ont initialement passé le contrôle qualité avant que l'usure progressive des flancs n'entraîne une augmentation du couple de broche et une dérive dimensionnelle. La réévaluation de la concentricité avant perçage, du porte-outil et de l'évacuation des copeaux s'est avérée essentielle pour définir une plage de paramètres reproductibles.
Pour réussir le filetage par fraisage d'acier HRC62, il est indispensable de définir le diamètre primitif, la profondeur de filetage et la géométrie du trou avant de choisir l'outillage. Cette dureté extrême requiert des substrats en carbure à grains ultrafins, des renforts à angle de coupe négatif et des revêtements PVD nanocomposites résistants à la chaleur. Pour les trous de petit diamètre, des essais de coupe sur un seul trou permettent de contrôler les efforts de coupe et d'éviter les ruptures d'arêtes avant le lancement de cycles automatisés.
Sélection d'outils pour le filetage de l'acier HRC62
Lors de la coupe d'aciers à outils trempés, le choix du matériau et de la préparation de l'arête de coupe prime sur la marque. Une fraise à fileter optimisée utilise des carbures de qualité inférieure au micron, associés à des revêtements en TiAlN ou AlCrN à haute teneur en aluminium, pour résister à l'usure abrasive extrême et aux chocs thermiques. Le porte-à-faux doit être réduit au minimum, car un porte-à-faux excessif engendre des vibrations et une conicité dimensionnelle sous l'effet de forces de coupe radiales élevées.
L'architecture des outils doit être directement adaptée à la profondeur des trous et aux volumes de production annuels. Les fraises à plusieurs dents augmentent les vitesses d'avance sur les trous peu profonds, tandis que les fraises à un seul point optimisent l'évacuation des copeaux et réduisent la pression sur l'outil dans les trous profonds. Lors du choix d'une fraise à fileter pour l'acier trempé HRC62, il est essentiel d'adapter le diamètre du col et l'angle d'hélice de la fraise à la rigidité de la broche de la machine et à la concentricité du mandrin hydraulique.
Comparaison de la stabilité de coupe : fraisage de filetage vs taraudage (HRC62)
L'évaluation de la stabilité des procédés d'usinage sur des matériaux durs nécessite la surveillance des harmoniques de coupe, des indicateurs de charge de broche et de l'usure progressive de l'outil. L'interpolation hélicoïdale permet une coupe incrémentale du filetage, offrant ainsi aux machinistes la possibilité de répartir la profondeur de passe sur plusieurs passes radiales. Cette répartition contrôlée de la charge atténue les vibrations harmoniques et protège les arêtes de coupe, facilitant ainsi la définition d'une plage de coupe fiable.
Un taraud spécialisé peut fonctionner dans les trous peu profonds si les tolérances de pré-perçage et la dilatation thermique sont rigoureusement maîtrisées. Cependant, dans les trous profonds, l'engagement complet du profil entraîne une augmentation rapide du frottement. Pour le taraudage et le fraisage de filetage sur acier HRC62, la durée de vie réelle de l'outil est démontrée par des données de lots continus : le suivi de la résistance du calibre de contrôle Go/No-Go au fil du temps est préférable aux données théoriques indiquées dans les catalogues.
Paramètres d'usinage et contrôle de la trajectoire d'outil pour le filetage par fraisage d'acier HRC62
N’utilisez jamais les vitesses et avances standard pour les alliages destinés à des applications nécessitant une dureté extrême. Les vitesses de coupe sont généralement réduites à 20–40 m/min (65–130 SFM) avec de faibles charges de copeaux par dent afin de limiter la fatigue thermique sur l’arête de coupe. La répartition des forces de coupe sur deux ou trois passes d’ébauche radiales, suivie d’une passe de finition à profondeur nulle, prévient la déformation de l’outil et garantit des tolérances de pas serrées.
Les stratégies d'entrée et de sortie de la trajectoire d'outil sont tout aussi cruciales. Les programmeurs doivent utiliser des trajectoires tangentielles en arc de cercle lors du fraisage en avalant afin d'éviter les à-coups sur le carbure lors de l'entrée en contact avec la matière. Lors du filetage d'acier HRC62, le maintien d'un système de soufflage d'air synchronisé pour l'évacuation des copeaux et la stabilité des trajectoires radiales protègent bien mieux les arêtes de coupe que la recherche de temps de cycle plus courts.
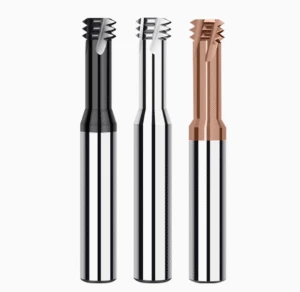
Quand faut-il utiliser une fraise à fileter plutôt qu'un taraud ?
Le choix de l'outillage adéquat n'est jamais arbitraire en atelier. Lors du perçage de trous borgnes profonds dans de l'acier trempé HRC 62, le risque de casse d'outil et les coûts de rebut font rapidement de l'interpolation hélicoïdale la solution privilégiée. À l'inverse, le taraudage de filetages à pas standard dans de l'acier doux au carbone avec un taraud stable élimine le besoin de modifications complexes de la trajectoire d'outil.
Avant de choisir entre une fraise à fileter et un outil de taraudage, analysez les contraintes de votre production plutôt que de vous fier uniquement aux prix catalogue. Précisez la dureté de la matière première, la profondeur du trou, le type de trou (borgne ou traversant), les tolérances d'usinage et vos objectifs de production journaliers. Répondre à ces questions opérationnelles vous permettra d'affiner votre stratégie d'outillage et d'opter pour la méthode la plus fiable et la plus rentable.
Quand privilégier les fraises à fileter pour l'acier trempé
Pour les composants de moules d'injection d'une dureté Rockwell C (HRC) de 60 à 62 ou plus, l'utilisation d'une fraise à fileter dédiée est la solution la plus sûre pour obtenir des tolérances serrées. Alors que le taraudage entraînait auparavant des pics de couple soudains, un écaillage rapide des dents et un grippage de l'outil, les trajectoires d'outil hélicoïdales permettent aux opérateurs de répartir les efforts de coupe. Des essais de coupe sur de petites séries permettent de vérifier la progression de l'usure de l'outil et les harmoniques de coupe avant de lancer une production en continu.
Le fraisage hélicoïdal excelle également dans les séries de pièces mixtes nécessitant plusieurs diamètres de filetage et une compensation dynamique de l'usure. Bien qu'un cycle de fraisage ne soit pas plus rapide qu'un taraudage rigide en termes de temps de cycle standard, sa flexibilité opérationnelle offre une sécurité accrue. Le choix du fraisage de filetage pour l'acier trempé permet d'éliminer efficacement les rebuts sur les pièces critiques en fin de production.
Lorsque le taraudage reste préférable pour le filetage par lots
Pour la production en série de composants standard en alliages ductiles ou en aciers doux, le taraudage à grande vitesse reste la méthode de référence. Les cycles de taraudage rigide sont extrêmement rapides, nécessitent une programmation minimale et offrent un rendement horaire élevé. Si la circularité du trou pilote, la synchronisation de la broche et l'évacuation des copeaux sont déjà optimisées, le passage à un processus de fraisage ne fait qu'allonger inutilement le temps de cycle.
Si votre système de taraudage actuel réussit systématiquement les contrôles de conformité aux calibres sans aucun défaut d'ébauche, conservez-le. Les indicateurs clés de performance de l'atelier, tels que la durée de vie des outils avant réaffûtage, la rapidité des cycles et le faible taux de rebuts, doivent guider votre décision. En production de masse avec des profondeurs de perçage standard, les outils conventionnels restent le choix le plus judicieux.
Choisir entre le fraisage et le taraudage en fonction du matériau, de la profondeur du trou, de la précision et du volume de production
Votre choix final d'outillage doit reposer sur quatre piliers opérationnels essentiels : la dureté du matériau, la profondeur du trou, la tolérance du filetage et la taille du lot. Lors de l'usinage d'aciers proches de HRC 62, évaluez les couples de serrage, le tassement des copeaux et les coûts de récupération. Pour les trous borgnes profonds, assurez-vous que le jeu de la goujure et le porte-à-faux de l'outil empêchent le recoupement des copeaux et les vibrations harmoniques.
Pour la production en série de filetages standard, il convient d'optimiser les temps de cycle et le coût par trou. Pour les séries diversifiées, les emplacements de perçage complexes ou les composants de grande valeur, il faut prendre en compte la polyvalence de l'outil et la sécurité de récupération des pièces. En définitive, le choix entre le fraisage et le taraudage doit reposer sur des données de production concrètes et non sur des hypothèses simplistes concernant le coût de l'outil.
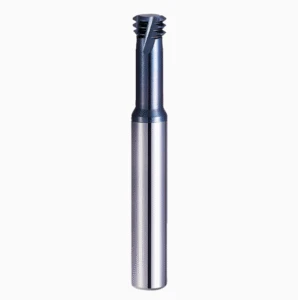
FAQ : Filetage par fraisage ou taraudage
Le choix entre le fraisage et le taraudage nécessite d'évaluer les contraintes opérationnelles plutôt que les spécifications théoriques de l'outil. Pour des matériaux allant de l'acier doux aux alliages de dureté 60-62 HRC, les décisions dépendent de la profondeur du trou, des tolérances de pas, des forces de coupe et de la taille des lots de production.
Un taraud rigide optimise le rendement des aciers standard produits en grande série, tandis qu'une fraise à fileter en carbure prévient la casse catastrophique de l'outil dans les métaux durs. Le choix du procédé approprié repose sur un équilibre entre l'usure de l'outil, la rigidité du montage et le risque de rebut des pièces.
Le fraisage de filetage est-il préférable au taraudage ?
Une fraise à fileter n'est pas systématiquement supérieure à un taraud. Le taraudage à grande vitesse demeure imbattable pour la production en série de filetages standard dans les alliages tendres, où les temps de cycle déterminent les marges bénéficiaires.
Cependant, le fraisage hélicoïdal excelle dans la production en grande série et le perçage borgne. La possibilité d'ajuster le diamètre primitif grâce aux compensations d'usure CNC rend la fraise à fileter beaucoup plus polyvalente.
Une fraise à fileter est-elle meilleure pour l'acier trempé ?
Une fraise à fileter est nettement supérieure pour l'usinage des aciers à outils de dureté supérieure à 60 HRC. La répartition des profondeurs de coupe sur plusieurs passes évite les pics de couple extrêmes et l'accumulation de copeaux qui cassent les tarauds rigides.
Le taraudage des aciers à outils trempés exige une alimentation en liquide de refroidissement irréprochable et un contrôle précis du pré-perçage. Pour les pièces critiques en fin de production, le choix du fraisage de filetage pour acier trempé élimine le risque financier lié à la casse d'un outil et à la mise au rebut de la pièce.
Peut-on fileter de l'acier HRC 62 ?
Oui, le filetage par fraisage de l'acier HRC62 est parfaitement fiable avec une stratégie d'outillage appropriée. La réussite repose sur l'utilisation de carbures ultrafins submicroniques, de revêtements PVD AlCrN ou TiAlN résistants à la chaleur et d'une préparation des arêtes de coupe avec un angle de dépouille négatif.
Les programmeurs doivent utiliser des arcs d'entrée en fraisage en avalant tangentiels et des vitesses de coupe faibles (20 à 40 m/min). La validation des charges sur la broche et de l'ajustement de la jauge sur des passes d'essai permet d'éviter l'écaillage prématuré des pièces HRC 62.
Quel outil a une meilleure durée de vie : la fraise à fileter ou le taraud ?
La durée de vie réelle d'une fraise à fileter par rapport à un taraud se mesure au nombre de filets conformes, et non au nombre total de trous avant rupture. Sur les matériaux trempés, les dents de coupe s'usent et le diamètre primitif diminue bien avant que l'outil ne casse.
Les fraises à fileter en carbure monobloc ont une durée de vie supérieure aux tarauds dans les aciers abrasifs, car les efforts de coupe sont répartis de manière incrémentale. L'application de compensations d'usure radiale prolonge la durée de vie utile de la fraise sans compromettre les tolérances des calibres de contrôle.
Quelle méthode est la plus précise : le fraisage de filetage ou le taraudage ?
Les deux méthodes permettent d'atteindre des tolérances serrées, mais le fraisage de filetage offre une précision dimensionnelle nettement supérieure. Les trajectoires d'outil hélicoïdales permettent aux opérateurs d'ajuster finement les diamètres primitifs grâce à des décalages CNC afin de compenser la déformation et l'usure de l'outil.
À l'inverse, la qualité d'un taraud dépend entièrement de la précision de la rectification, de la concentricité du trou pilote et de la synchronisation rigoureuse de la broche. Toute dilatation thermique ou erreur de suivi de la machine modifie directement le diamètre primitif et l'état de surface.
Le fraisage de filetage est-il plus cher que le taraudage ?
Une fraise à fileter coûte plus cher à l'achat, mais comparer les factures initiales ne tient pas compte des coûts d'exploitation réels. Évaluer le coût du fraisage de filetage par rapport au taraudage nécessite de prendre en considération le temps de cycle, la durée de vie de l'outil et le risque de rebut.
Dans les aciers à outils trempés, l'extraction d'un taraud cassé nécessite un usinage par électroérosion coûteux qui endommage souvent la pièce. Les fraises à fileter éliminent quasiment les rebuts, ce qui permet de réduire considérablement le coût par trou qualifié.






