


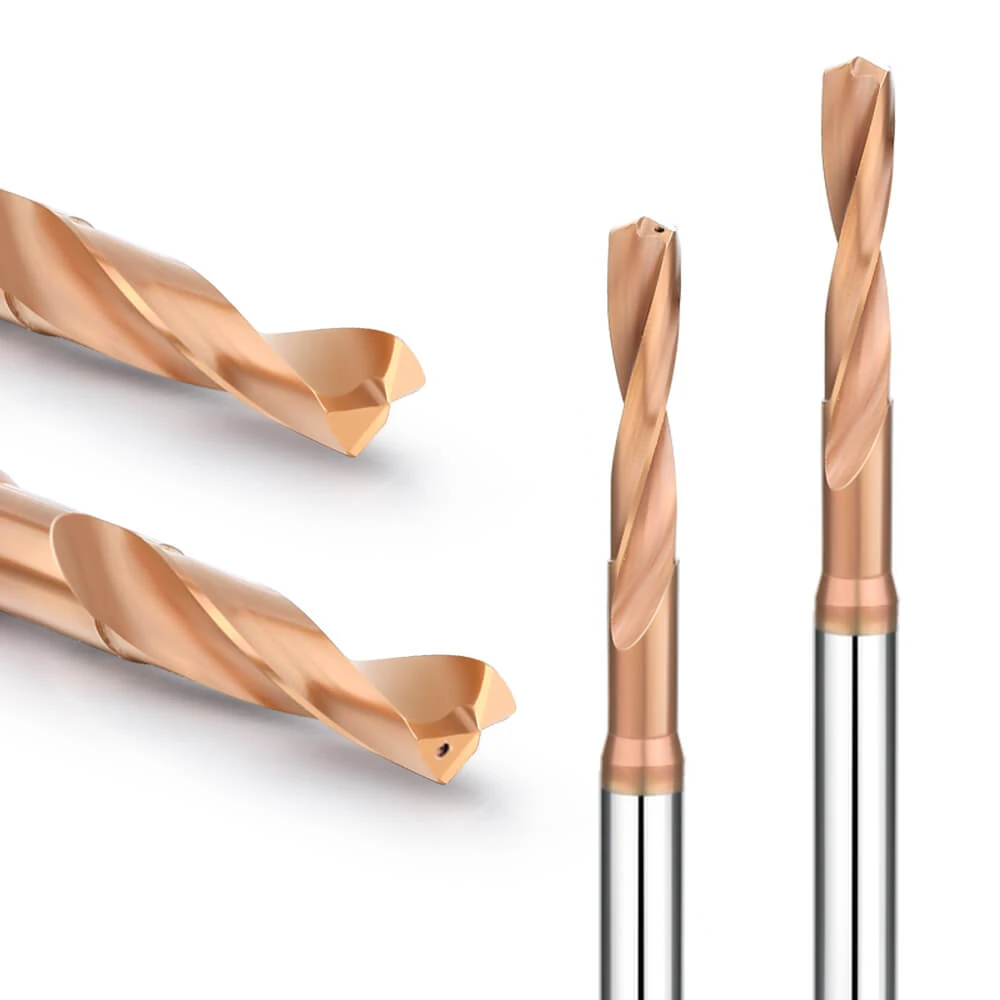
Le mois dernier, un fabricant nord-américain de moules de précision, établi de longue date, nous a contactés en urgence. Leurs programmeurs CNC rencontraient des difficultés lors de l'usinage d'un lot d'acier à moules Cr12MoV trempé à HRC62. En raison de l'extrême dureté de cet acier, les forets standard émettaient un crissement strident et cassaient après moins de deux trous, subissant un écaillage catastrophique des arêtes vives. En tant qu'ingénieurs en outils de coupe, forts de plus de 15 ans d'expérience pratique en atelier, nous avons constaté que de nombreux clients occidentaux paient le prix fort pour avoir choisi le mauvais fournisseur et tenté d'usiner de l'acier trempé avec des outils de qualité inférieure.
Face aux défis d'usinage liés à une dureté aussi extrême, les critères d'achat classiques sur catalogue s'avèrent inefficaces. Inutile de s'adresser à un grossiste ordinaire ; il vous faut un fabricant spécialisé dans les forets en carbure pour acier trempé, qui maîtrise parfaitement la science des matériaux et les géométries de coupe. En effet, un foret en carbure monobloc de qualité supérieure pour acier trempé détermine en quelques secondes la charge de votre broche et l'efficacité de votre cycle, tandis qu'un outil bon marché peut anéantir instantanément des heures de travail coûteux d'électroérosion ou de fraisage.
Forts de plusieurs années d'optimisation des procédés, nous avons dégagé une règle fondamentale : pour un perçage réussi et constant des métaux à haute dureté (HRC55 à HRC65), même un écart d'un micron dans le matériau de base ou le revêtement sera amplifié de façon exponentielle sur votre centre d'usinage vertical. Dès lors, pour évaluer les véritables capacités techniques d'un fabricant spécialisé dans les forets en carbure pour acier trempé, quels indicateurs clés devez-vous privilégier ?
Sélection du matériau de base : Le fabricant possède-t-il un matériau de base de première qualité pour les forets en carbure HRC65 ?
Dans nos ateliers, on dit souvent que les performances maximales d'un outil de coupe sont déterminées par la nature même de son matériau de base. Lors du perçage d'acier trempé de dureté supérieure à 60 HRC, le moindre défaut interne provoque une rupture structurelle instantanée sous l'effet d'une contrainte de coupe extrême. Pour le choix de nos fournisseurs de barres, nous ne nous contentons pas d'examiner les valeurs de dureté ; nous privilégions une poudre de carbure de tungstène ultra-pure et une densité de frittage uniforme.
En production, nous privilégions les matériaux de base caractérisés par une faible saturation magnétique et une résistance à la rupture transversale (TRS) élevée. Ceci exige une précision absolue du contrôle de la température lors de notre procédé de frittage sous vide et surpression (HIP). Seules les barres de carbure massif ainsi produites peuvent garantir leur stabilité aux chocs thermiques et résister à la fatigue mécanique à l'extrémité de coupe sous fortes charges.
Barres à grains ultrafins/nanométriques vs carbure standard : résultats de notre test de résistance aux copeaux lors du perçage d’acier trempé HRC65
Dans notre laboratoire d'usinage, nous avons réalisé un test de longévité d'outils sur un acier à outils SKD11 HRC65 dans des conditions d'usinage à sec rigoureuses. Les forets micrograins standard ont subi un écaillage microscopique à l'angle extérieur dès le deuxième perçage, cédant sous l'effet des fortes contraintes de compression. En revanche, nos forets spéciaux en carbure HRC65, fabriqués à partir de nanofils ( taille de grain de 0.2 à 0.4 µm ), ont conservé une intégrité de tranchant exceptionnelle, observée au microscope.
Le principe physique est simple : une granulométrie plus fine implique un espacement plus réduit entre les particules de carbure de tungstène, ce qui confère un équilibre optimal entre dureté et ténacité. Lors de l’usinage d’acier trempé, l’arête de coupe subit un impact intense contre une microstructure martensitique dure à chaque rotation. Nos essais révèlent que ce substrat haute densité garantit une performance de coupe stable et réduit considérablement les risques de rupture d’outil.
Pourquoi les véritables fabricants de forets en carbure monobloc pour acier trempé doivent impérativement respecter l'équilibre en cobalt de 10 à 12 %
Dans de nombreux ateliers occidentaux, les ingénieurs de procédés tombent souvent dans le piège de croire que, pour les matériaux d'une dureté supérieure à 60 HRC, le foret doit être aussi dur que possible. Cela les conduit à exiger aveuglément une teneur en cobalt plus faible de leurs fournisseurs. Or, nos recherches et développements démontrent qu'en dessous de 8 %, la fragilité de l'outil augmente fortement, provoquant une rupture fragile catastrophique à l'intérieur du trou lors d'opérations à avance rapide.
À l'inverse, si la teneur en cobalt dépasse 12 %, l'outil gagne en ténacité, mais sa dureté à chaud et sa résistance à l'usure diminuent considérablement, entraînant une déformation plastique rapide à haute température. C'est pourquoi nous maintenons la teneur en cobalt de nos forets en carbure monobloc pour acier trempé dans une plage d'équilibre stricte de 10 % à 12 %. Ce rapport préserve une ténacité suffisante tout en garantissant une résistance à la compression élevée en atelier.
Conception géométrique des arêtes de coupe : comment un fabricant de premier plan de forets en carbure pour acier trempé optimise les arêtes de coupe
Si la nature du matériau brut détermine la durabilité d'un outil, la géométrie de son tranchant influence directement ses performances de coupe au contact. Lors de l'usinage d'acier trempé, les contraintes mécaniques et thermiques sont nettement supérieures à celles des opérations classiques. Les forets affûtés standard se rompent brutalement face à des pièces ultra-dures, car un tranchant trop fin est sujet à une déformation plastique instantanée ou à un écaillage.
Pour un équilibre optimal entre résistance à l'écaillage et précision de coupe, nous appliquons un chanfrein négatif (K-Land) ou un rodage d'arête de coupe au micron près sur le tranchant principal. Ces ajustements microscopiques permettent de rediriger efficacement les forces de coupe, les éloignant de la pointe fragile et les concentrant dans le corps rigide de l'outil. L'optimisation de la géométrie est conçue à partir de l'observation de la formation des copeaux et de l'analyse des bruits de coupe directement dans les ateliers de nos clients.
Angle de pointe de 140° et point de division spécial : une solution géométrique pour la dérive de centrage
L'an dernier, un client allemand, lors de l'usinage d'arbres de transmission trempés, a rencontré des problèmes fréquents de déviation de centrage dus au tranchant du foret, entraînant des perçages hors tolérance. Le tranchant des forets standard n'offre pratiquement aucune capacité de coupe ; il se contente d'écraser la matière, ce qui est catastrophique au-delà de HRC60. Nous avons résolu ce problème en introduisant une pointe fendue spéciale qui réduit la longueur du tranchant et intègre un angle de coupe positif pour un véritable autocentrage.
Parallèlement, nous avons résolument abandonné l'angle de pointe traditionnel de 118° au profit d'un angle fixe de 140°. Un angle de pointe important réduit le temps de transition lors de l'entrée du tranchant dans la pièce et concentre les forces de coupe axialement. Associé à une arête de centrage rigide en forme de croix, nos forets en carbure pour acier trempé assurent un centrage stable et instantané, sans nécessiter de foret de centrage pilote.
Contrôle au micron de l'angle de dépouille : élimination des frottements excessifs et des crissements lors du perçage de l'acier dur
Un crissement perçant à l'intérieur d'un trou est presque toujours dû à un frottement important entre la face de dépouille et la surface dure de la pièce. La conception d'outils pour aciers ultra-durs représente un défi majeur lors du choix de l'angle de dépouille. Si cet angle est trop important, le tranchant manque de support à l'arrière et s'écaille sous fortes charges ; s'il est trop faible, la face de dépouille frotte agressivement contre les surfaces écrouies.
Pour résoudre ce problème, nous utilisons une conception à angles de dépouille primaire et secondaire usinée sur des rectifieuses CNC 5 axes. L'angle de dépouille primaire est limité à 6°–8° pour un support arrière rigide, tandis que l'angle de dépouille secondaire est augmenté pour une évacuation optimale des copeaux. Grâce à cette précision, nos forets en carbure de tungstène fonctionnent avec un fonctionnement silencieux et régulier, et les contraintes mécaniques sont considérablement réduites.

Procédés et équipements de revêtement : Évaluation des capacités techniques fondamentales d’une usine de forets en carbure pour acier trempé
Dans l'usinage moderne de haute dureté, la technologie de revêtement représente près de la moitié de la résistance à l'usure de la surface de l'outil. Lors du perçage de matériaux trempés, les températures localisées dans la zone de contact dépassent souvent 800 °C. Si une usine de forets en carbure pour acier trempé utilise uniquement des revêtements sous-traités ou des équipements bas de gamme, elle ne peut pas former un film protecteur à forte adhérence, ce qui entraîne le décollement du revêtement par plaques lors du perçage profond.
Pour garantir la stabilité, nous utilisons des fours de revêtement PVD haut de gamme, fabriqués en interne, plutôt que de sous-traiter cette activité. L'évaluation d'un fabricant repose sur sa capacité à optimiser l'interface du revêtement, à contrôler la structure nano-multicouche et à minimiser les défauts particulaires de surface. Seule l'intégration du substrat à la couche de film composite permet de créer une armure thermique impénétrable, capable de résister à une usure extrême due au perçage.
Des nanorevêtements TiAlN aux nanorevêtements nACo : données réelles sur la protection des forets en carbure monobloc pour l’usinage de l’acier trempé à haute température
Les revêtements standard en nitrure de titane et d'aluminium (TiAlN) présentent des défaillances lors de l'usinage, par nos clients américains, d'aciers à outils pour travail à froid d'une dureté supérieure à 60 HRC à des vitesses de broche élevées, car ils atteignent rapidement leur limite de dureté. C'est pourquoi nous avons intégré le revêtement nanocomposite nACo à notre département R&D. Composé de TiAlN nanocristallin et de Si₃N₄ amorphe, ce film mince ultra-dur offre une résistance à l'oxydation jusqu'à 1 100 °C et une nanodureté de 45 GPa.
Lors d'essais de perçage à sec sur acier HRC62, les revêtements conventionnels ont présenté un émoussement important des arêtes dès le 15e trou, dû à la diffusion chimique à haute température. En revanche, nos forets en carbure monobloc pour acier trempé, dotés d'un revêtement nanocomposite optimisé (nACo), sont restés intacts après 40 perçages consécutifs, ne présentant que des signes normaux de frottement. Ces données réelles confirment que le film nanocomposite empêche le ramollissement thermique sous des températures extrêmes.
Préparation des arêtes (avant revêtement) : Le processus caché qui détermine la durée de vie des forets en carbure HRC65
De nombreux chefs d'atelier se concentrent uniquement sur la qualité et la couleur du revêtement, négligeant un processus souvent invisible qui influe pourtant considérablement sur la durée de vie de l'outil : la préparation du tranchant. Lorsqu'un foret sort d'une rectifieuse 5 axes, son tranchant est microscopiquement parsemé de bavures irrégulières et de microfissures. Si le revêtement est appliqué directement, ces défauts sont encapsulés ; dès le début de l'usinage, les bavures qui se détachent arrachent le revêtement, provoquant un écaillage immédiat du tranchant.
Par conséquent, avant l'application du revêtement, nous affûtons avec précision le tranchant par brossage au nylon, polissage par frottement ou sablage afin de créer un profil légèrement arrondi à l'échelle du micron. Ceci élimine la concentration des contraintes et crée une interface optimale pour l'adhérence du revêtement. Cette préparation spécifique est le véritable secret qui permet d'allonger la durée de vie de nos forets en carbure HRC65 et de garantir des performances de coupe stables.
Inspection et contrôle qualité : comment une usine de forets en carbure de haute qualité effectue une « inspection à 100 % » avant expédition
Dans l'industrie de la fabrication d'outils, produire un échantillon unique de haute précision est aisé ; le véritable défi consiste à garantir une durée de vie de coupe identique pour des milliers d'outils lors de la production en série. Lorsque les opérateurs de machines CNC laissent les machines tourner sans surveillance toute la nuit, tout outil présentant un défaut microscopique devient une bombe à retardement. Par conséquent, une usine qualifiée de forets en carbure pour acier trempé ne doit jamais se fier uniquement à un échantillonnage aléatoire pour le contrôle qualité.
Dans notre service de contrôle qualité, des jauges pneumatiques, des microscopes laser et des systèmes de mesure par vision entièrement automatisés fonctionnent 24 h/24 et 7 j/7. Nous inspectons rigoureusement les paramètres de chaque outil fini, notamment les tolérances de diamètre de queue, les longueurs de goujure et la symétrie du tranchant. Conscients des exigences élevées de nos clients, nous avons mis en place des protocoles d'inspection exhaustifs à 100 % afin d'éliminer toute source d'incertitude de votre ligne de production.
Faux-rond au micron près : une priorité absolue pour nos clients occidentaux : comment nous le maintenons sous la barre des 0.002 mm grâce à des équipements de contrôle allemands.
Les ingénieurs de procédés occidentaux sont extrêmement attentifs à un paramètre précis : le faux-rond radial. Lors du perçage d'acier trempé, si ce faux-rond dépasse 0.005 mm, la dureté extrême du matériau engendre des forces inégales sur les arêtes de coupe, provoquant un écaillage prématuré des angles. Afin de limiter strictement le faux-rond des arêtes de coupe à 0.002 mm, nous utilisons des machines de préréglage et de mesure d'outils Zoller, de fabrication allemande, pour nos contrôles à 100 %.
En pratique, nous plaçons les forets affûtés dans des mandrins de contrôle hydrauliques de haute précision afin de simuler le fonctionnement réel de la broche lors du balayage laser sans contact. En ajustant les paramètres de dressage de la meule au micron près, nous garantissons que les deux arêtes de coupe principales conservent des trajectoires parfaitement alignées pendant la rotation. Cette symétrie exceptionnelle des forces appliquées aux forets en carbure monobloc pour acier trempé réduit considérablement les vibrations de la broche de la machine-outil.
Contrôle visuel des défauts microscopiques des arêtes de coupe : prévenir les défaillances soudaines des outils sur les centres d’usinage
Lorsqu'un outil se casse brutalement lors du perçage d'acier trempé, la cause principale, souvent insoupçonnée, réside dans des microfissures apparues lors de l'affûtage. Ces défauts microscopiques, dissimulés sous le revêtement, sont invisibles à l'œil nu et facilement imperceptibles avec des loupes standard à faible grossissement. Pour pallier ce problème, nous avons intégré un système d'imagerie optique industriel haute résolution afin d'examiner la topographie microscopique de l'acier trempé de nos forets en carbure.
Grâce à une analyse d'images ultra-haute définition à un grossissement supérieur à 100x, nous détectons avec précision les microfissures dues aux contraintes thermiques ou les minuscules dentelures causées par l'usure des meules. Tout outil ne répondant pas à nos critères de qualité microscopiques est immédiatement rejeté et son accès au four de revêtement PVD est interdit. Ce contrôle visuel rigoureux minimise efficacement le risque de rupture soudaine d'outils causée par des concentrations de contraintes microscopiques sur vos machines CNC multi-axes.
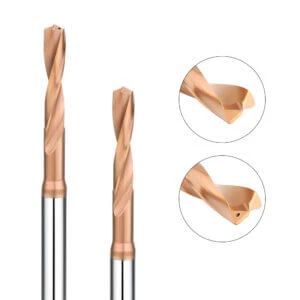
Capacités d'assistance technique : Choisissez un fabricant de forets en carbure capable d'engager un dialogue approfondi avec vos ingénieurs CNC.
Lors du choix de forets carbure longue durée pour l'usinage d'acier trempé , le facteur déterminant réside dans le support technique du fabricant. Un fournisseur qui se contente de comparer les commandes à un catalogue standard, sans comprendre vos conditions de coupe réelles, ne peut vous apporter aucune aide face à des matériaux extrêmement durs. En atelier, les variables sont trop nombreuses : la rigidité de la machine, la force de serrage du porte-outil et les réglages de la trajectoire d'outil influent directement sur les performances.
Si vous rencontrez des problèmes d'écaillage fréquents dus à une dureté inégale des pièces, ou si vous avez des difficultés à programmer un nouveau matériau, veuillez contacter notre équipe d'ingénierie d'application. Un fabricant compétent travaillera en étroite collaboration avec vos programmeurs CNC, en analysant les plans et en discutant des détails d'usinage dans un langage concret, adapté au contexte de l'atelier. Nous offrons un soutien technique complet, de l'optimisation des solutions de bridage au réglage précis des systèmes d'évacuation des copeaux.
Étude de cas concret : Personnalisation de forets étagés non standard pour un acheteur américain/européen – Fournir des solutions d’usinage, et pas seulement des outils
Au dernier trimestre, un fabricant aérospatial nous a contactés car la coaxialité d'un trou étagé dans de l'acier trempé ne respectait pas les spécifications du plan, même avec des outils standard. Il en résultait des taux de rebut élevés et des cycles de production excessivement longs. Après une analyse détaillée de leurs plans, nous avons conçu sur mesure un foret en carbure monobloc pour acier trempé, doté d'un trou étagé et d'un affûtage optimisé.
Ce foret étagé sur mesure a permis de réaliser en une seule passe l'usinage complexe des trous, une opération qui nécessitait auparavant trois étapes distinctes. Il a garanti une coaxialité précise pour les trous à plusieurs étages tout en réduisant le temps de cycle d'usinage par pièce de près de 40 %. Si vous rencontrez des difficultés d'usinage liées à des cavités spéciales ou à des angles de pointe non standard, il vous suffit de nous envoyer les plans de vos pièces et les spécifications précises des trous.
Paramètres de coupe optimisés (vitesses et avances) pour l'acier trempé HRC55–HRC65 : fini les essais et erreurs à l'aveugle en atelier
Lors du perçage de matériaux ultra-durs, la plage de valeurs optimales pour la vitesse de coupe ( Vc ) et l'avance ( f ) est extrêmement étroite, ce qui conduit de nombreux ateliers à procéder par tâtonnements. Dans notre laboratoire de coupe dédié, nous avons réalisé des milliers de tests de durée de vie des outils sur des aciers martensitiques trempés de différents niveaux de dureté. Nous savons qu'une avance trop faible entraîne un écrouissage important, tandis qu'une avance trop élevée provoque une surcharge mécanique instantanée.
Si vous procédez actuellement par tâtonnement ou si vous constatez une usure anormalement rapide de vos outils, veuillez nous indiquer la nuance de votre matériau, les limites de vitesse de rotation de la broche et la pression du liquide de refroidissement. Forts de notre base de données de coupe constituée depuis plus de 16 ans, nous vous fournirons des recommandations précises en matière de vitesses et d'avances pour vos forets en carbure HRC65. Laissez-nous vous aider à sortir du cycle frustrant et coûteux du gaspillage d'outils et de matière dû aux essais et erreurs.






