


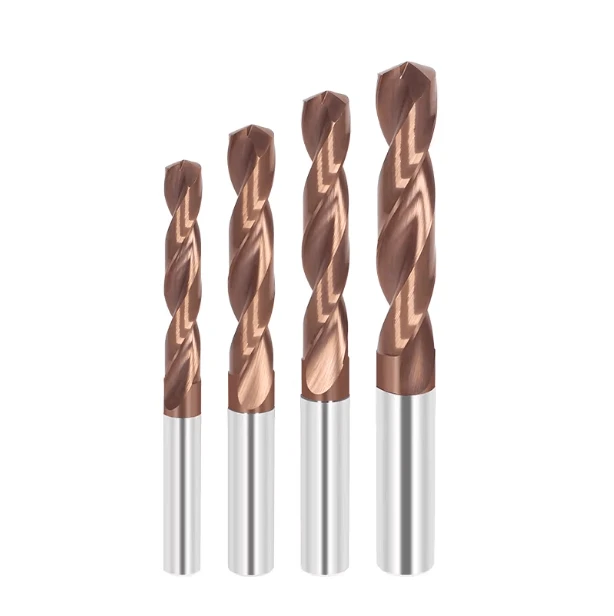
La semaine dernière, un client de l'Ohio nous a envoyé un colis contenant plus d'une douzaine de forets en carbure monobloc mis au rebut. Ils usinaient des collecteurs en acier inoxydable 314, et les forets prévus pour 200 trous s'ébréchaient ou cassaient fréquemment dès le 30e trou, sans prévenir, ce qui entraînait des arrêts fréquents des machines CNC et perturbait leur planning de production.
Ce scénario nous est malheureusement trop familier. Depuis 16 ans, en tant que fournisseurs de forets en carbure de tungstène offrant un support technique B2B international, nous avons résolu d'innombrables cas de défaillance prématurée d'outils. Lorsqu'un foret est utilisé dans des environnements à haute pression, la cause première est rarement un simple problème de qualité de l'outil.
En usinage de haute précision, le moindre écart de paramètre – qu'il s'agisse de l'avance par tour (IPR), de la vitesse de coupe (SFM), du faux-rond total (TIR) ou d'une pression de liquide de refroidissement insuffisante – se répercute directement sur l'usure de l'outil. Opter aveuglément pour un foret en carbure de tungstène plus cher pour le métal, sans examiner les marques d'usure, revient à gaspiller de l'argent.
Ce guide est le fruit de dix années d'analyse d'outils défectueux sous microscope, directement en atelier, afin de vous aider à identifier ces causes invisibles de défaillance. Nous éviterons le jargon technique, vous présenterons cinq modes de défaillance précoce courants d'un foret pour métaux et vous fournirons des solutions éprouvées sur le terrain, notamment le code G et les réglages machine. Votre ligne CNC ralentit-elle actuellement sa vitesse d'avance en raison de l'usure inexpliquée d'un foret ?
Pourquoi les ateliers se plaignent-ils fréquemment de la défaillance prématurée des forets de coupe de métaux haute performance ?
Nous rencontrons fréquemment des responsables des achats qui s'interrogent sur les taux de casse d'outils toujours élevés malgré l'adoption d'outils en carbure haut de gamme. Lors de nos échanges avec des ateliers d'usinage automobile au Texas et en Ohio, nous constatons une idée fausse courante : une confiance excessive dans la dureté nominale, au détriment de la dynamique de l'environnement d'usinage. Les outils haute performance sont comparables aux Formule 1 : ils tolèrent très peu d'erreurs concernant les paramètres de coupe, la rigidité du serrage et les conditions de refroidissement.
Les retours d'expérience en atelier révèlent que la plupart des défaillances anormales sont dues à une rigidité inadaptée des machines-outils ou à une mauvaise gestion des contraintes thermiques. L'utilisation d'avances trop importantes sur des centres d'usinage vieillissants amplifie les vibrations, même minimes, de la broche à haut régime, soumettant ainsi l'arête de coupe à des contraintes alternées fatales lors du contact. Privilégier aveuglément les marques haut de gamme sans optimiser le processus d'usinage est vain ; c'est pourquoi de nombreux responsables techniques constatent qu'un foret haute performance pour la coupe des métaux n'atteint pas sa durée de vie prévue.
Identification des « tueurs silencieux » les plus courants, basée sur 16 ans d'assistance technique
Forts de plus de 16 ans d'expérience dans le support technique industriel, nous avons constaté que les outils sont rarement endommagés par une mauvaise dureté du matériau, mais plutôt par des « tueurs silencieux » insidieux. Parmi les plus trompeurs figurent le faux-rond radial de la broche (TIR) et la perte de force de serrage de la pince. Lors du dépannage de matériaux à écrouissage comme le titane ou l'Inconel, de nombreux ingénieurs se focalisent sur les vitesses de coupe, mais négligent souvent le réglage du porte-outil. Si le faux-rond dépasse 0.01 mm, l'équilibre de coupe est perturbé, ce qui entraîne une surcharge sur une arête et un écaillage prématuré.
Un autre facteur souvent négligé est la fluctuation de pression dans les systèmes de lubrification minimale (MQL) ou d'arrosage interne. Lors de la production en grande série de perçages profonds (plus de 8D), une concentration de liquide de refroidissement incorrecte ou une pression au centre insuffisante empêchent l'évacuation des copeaux, provoquant des coupes secondaires dangereuses. Le pic de couple soudain dû à la compression des copeaux est la principale cause de la rupture d'un foret à métaux à l'intérieur du trou, un événement souvent attribué à tort à une simple fatigue de l'outil.
Arrêtez de changer d'outils à l'aveuglette : pourquoi nous insistons sur l'analyse des traces d'usure avant de parler de la durée de vie des outils.
Lorsque de nouveaux clients souhaitent changer de fournisseur en raison de problèmes de durée de vie de leurs outils, nous, fournisseurs expérimentés de forets en carbure de tungstène, ne nous précipitons jamais pour établir un devis. Nous leur demandons plutôt de nous envoyer leurs forets usagés, avec leurs marques d'usure, afin de les analyser en laboratoire. L'examen au microscope optique à fort grossissement permet de mettre en évidence des caractéristiques telles que l'usure en dépouille, le délaminage du revêtement ou la déformation plastique, révélant ainsi les processus physiques réels subis par l'outil à l'intérieur du trou.
Remplacer les outils à l'aveugle, sans analyser leur usure, conduit généralement à répéter les mêmes erreurs coûteuses. Nous sommes convaincus que l'usinage est une science rigoureuse qui exige la corrélation des données avec des preuves tangibles. En caractérisant précisément ces usures, nous pouvons déterminer la plage d'IPR optimale pour la machine-outil et même identifier les buses de refroidissement mal alignées, garantissant ainsi la rentabilité optimale de nos forets en carbure de tungstène pour métaux .
Problème n° 1 : Écaillage — Résoudre le problème de la rupture des forets due à une rigidité instable
Sur une chaîne de production à haut volume, la fissuration soudaine et infime du tranchant en carbure – communément appelée écaillage – est souvent plus problématique que l'usure uniforme de la face de coupe. Ce défaut se manifeste rarement à l'avance par des étincelles prolongées ou un bruit anormal ; il survient instantanément. Il arrive fréquemment qu'un outil fonctionne parfaitement jusqu'à ce qu'un coin de son tranchant s'ébrèche soudainement, provoquant un déséquilibre immédiat des forces de coupe qui détruit complètement le foret.
Lorsqu'on utilise des forets extrêmement durs mais intrinsèquement fragiles, les moindres vibrations dues aux irrégularités de surface, aux inclusions de sable ou aux contraintes d'usinage se traduisent par des charges d'impact inacceptables. La solution ne réside pas seulement dans le choix d'un matériau plus résistant à l'usure, mais aussi dans l'amélioration de la rigidité de l'ensemble de la chaîne d'usinage. Minimiser les infimes déformations et oscillations de l'outil qui se produisent lors de l'usinage dynamique est essentiel pour éviter l'arrachement de la pointe.
Étude de cas concret : Pourquoi les arêtes de coupe des forets en carbure de tungstène subissent-elles un micro-écaillage lors de l’usinage de l’acier inoxydable austénitique ?
L'année dernière, nous avons mené à bien un projet complexe pour un fabricant de vannes, impliquant de l'acier inoxydable austénitique 316L. Lors du perçage de trous profonds avec nos forets en carbure de tungstène pour métaux, le client a fréquemment constaté des micro-écaillages sur la face de coupe principale. L'acier inoxydable austénitique s'écrouit fortement, ce qui signifie que la surface après une coupe précédente devient extrêmement dure. Si le foret glisse, même légèrement, à l'entrée du trou en raison d'une faible rigidité, son arête frotte et s'enfonce contre cette couche durcie au lieu de la percer proprement.
Cette compression physique génère instantanément une chaleur intense et localisée ainsi que des contraintes de cisaillement, ce qui provoque une rupture de la liaison intergranulaire du carbure et son écaillage. Nous avons conseillé au client d'augmenter l'avance par tour (IPR) de 15 % plutôt que de réduire les paramètres. Ceci a permis à la pointe de l'outil de pénétrer au-delà de la couche écrouie et d'exploiter la déformation plastique du matériau pour stabiliser les forces de coupe, éliminant ainsi l'écaillage fragile.
Notre liste de contrôle de dépannage pour ateliers CNC : des solutions radicales allant du faux-rond des pinces à la rigidité de la broche
Si vous constatez une rupture du tranchant de votre outil, arrêtez immédiatement la machine et utilisez un comparateur pour vérifier son faux-rond radial (TIR). Nous recommandons d'effectuer la mesure à une distance de 3D de la face de la pince ; si le faux-rond dépasse 0.008 mm, l'équilibrage de coupe multi-arêtes est compromis. Dans ce cas, le nettoyage de l'alésage de la broche ou l'utilisation d'un porte-outil à frettage de haute précision ou d'un porte-outil hydraulique sont bien plus efficaces pour votre foret que de modifier les vitesses et les avances.
Ensuite, examinez attentivement la rigidité de la broche de la machine et des dispositifs de maintien de la pièce. Si les vis à billes des axes XYZ présentent du jeu, ou si un dispositif hydraulique perd de sa force de serrage lors d'un fonctionnement prolongé, la pièce subira de légers déplacements sous l'effet des fortes forces axiales de perçage. L'intégration d'une opération de positionnement rigide pour stabiliser la trajectoire d'entrée ou le ralentissement de l'avance d'entrée dans le code G sont des stratégies techniques robustes qui prolongent directement la durée de vie de votre foret pour la coupe des métaux.
Mode de défaillance 2 : Usure des flancs — Optimisation de la durée de vie des forets métalliques dans les matériaux hautement abrasifs
Dans les ateliers d'usinage à haut volume, une usure uniforme du tranchant est considérée comme le signe idéal d'une durée de vie normale de l'outil. Cependant, lorsque le frottement abrasif normal se transforme en usure excessive, un tranchant censé fonctionner pendant des heures peut s'émousser en quelques minutes. Nous constatons fréquemment que les ateliers ne détectent pas cette détérioration progressive à temps, ce qui entraîne des pics d'efforts de coupe, un rétrécissement des trous et, finalement, une rupture catastrophique de l'outil due à la chaleur.
Pour enrayer l'émoussement rapide des métaux abrasifs, il est essentiel de maîtriser le frottement et la chaleur microscopiques au niveau de la zone de coupe. Contrairement à un ébréchure soudaine, l'usure excessive en dépouille est le fruit d'une lutte acharnée contre les inclusions dures qui agissent comme de minuscules meules, érodant le revêtement protecteur de l'outil. Optimiser la durée de vie d'un foret haut de gamme nécessite de recalibrer les paramètres de coupe afin de modifier l'interaction entre la chaleur et le frottement à l'interface outil-pièce.
Problème concret rencontré par les clients : la cause première de l’usure rapide des flancs des forets lors de l’usinage de la fonte ou de l’acier à moules haute dureté
Nous avons effectué un diagnostic sur site chez un sous-traitant du Midwest spécialisé dans le perçage de disques de frein en fonte à graphite compacté (CGI) et d'acier à moules HRC 50. Leurs trépans présentaient un écaillage et un émoussement rapides des flancs après seulement quelques cycles. La matrice abrasive de la fonte et les carbures d'alliage dur de l'acier à moules usinent impitoyablement le substrat en carbure, provoquant le ramollissement du liant cobalt sous l'effet de la chaleur et la perte de ses grains de tungstène protecteurs.
Lorsque les superviseurs techniques repèrent un flanc émoussé, ils réduisent instinctivement l'avance pour « protéger » l'outil, ce qui, en réalité, accélère l'usure. Une faible avance contraint la pointe de l'outil à frotter et glisser plus longtemps contre la couche de friction écrouie, générant ainsi une chaleur de friction importante. Ce problème provient d'un déséquilibre entre la dureté à chaud du revêtement et la résistance à l'usure du substrat ; il est donc nécessaire de modifier la mécanique de coupe plutôt que de simplement ralentir la vitesse.
Optimisation des paramètres de coupe : réduction de l’usure par frottement grâce à des réglages précis de la vitesse et de l’avance
Pour l'usinage de métaux très abrasifs, notre stratégie consiste à optimiser le rapport entre la longueur de coupe (SFM) et la charge de copeaux (IPR). Si l'usure en dépouille est trop rapide, nous réduisons immédiatement la vitesse de coupe de 15 à 20 %. La température de coupe étant proportionnelle à la longueur de coupe, la réduction de la vitesse de rotation limite le ramollissement thermique et préserve la dureté du substrat des forets en carbure de tungstène pour métaux.
Simultanément, nous maintenons ou augmentons légèrement l'avance par tour de 10 %. Une avance plus importante force l'arête de coupe à pénétrer profondément dans la couche abrasive, réduisant ainsi le frottement contre la paroi du trou et dissipant la chaleur pour former un copeau plus épais. Associé à un nano-revêtement AlTiN qui forme un film d'oxyde d'aluminium isolant thermiquement pendant la coupe, ce réglage permet d'optimiser le rendement d'un foret pour la coupe des métaux dans des conditions difficiles.
Problème 3 : Arête rapportée (AR) — L’adhérence fatale de métal collant aux forets en carbure
Si votre machine CNC présente des pics de charge de broche irréguliers ou produit des trous à la finition aussi rugueuse qu'une lime à bois, vous êtes probablement confronté à un problème d'arête rapportée (BUE). Ce phénomène se produit lors de l'usinage de métaux ductiles et collants à bas point de fusion sous haute température et pression. Les fragments de copeaux se soudent littéralement à froid à la face de coupe, formant une masse de matériau durci qui modifie la géométrie de vos forets en carbure de tungstène pour métaux.
Certains opérateurs pensent à tort que cette accumulation de matière agit comme une « fausse arête » protégeant la pointe de l'outil. En réalité, cette accumulation est extrêmement instable sous l'effet des forces de perçage ; elle se détache et se reforme constamment en une fraction de seconde. À chaque fois que l'extrémité de l'outil se détache, elle arrache des grains de carbure microscopiques du substrat, provoquant un écaillage rapide et une rupture catastrophique. Ce phénomène de soudure à froid est la principale cause de défaillance des forets haute performance pour le perçage des métaux collants.
Le cauchemar de l'usinage de l'aluminium de qualité aérospatiale et de l'acier à faible teneur en carbone : comment l'utilisation de l'aluminium peut ruiner instantanément un foret de haute qualité
Nos clients B2B, spécialisés dans l'usinage d'aluminium aérospatial 7075-T6 ou d'acier à faible teneur en carbone 1018, ont tous été confrontés à des ruptures soudaines dues à l'adhérence des copeaux. Nous avons récemment résolu un problème de blocs de vannes hydrauliques en aluminium où le bruit de perçage est passé d'un bourdonnement régulier à un bruit sourd avant que l'outil ne casse. En retirant la pointe cassée, nous avons constaté que les cannelures étaient complètement obstruées par des copeaux d'aluminium fondus et soudés.
L'aluminium et les aciers doux présentent une forte affinité chimique avec le carbure à haute température, ce qui provoque un fluage plastique des copeaux sous pression. Si ces copeaux ne peuvent s'évacuer correctement du trou, ils se solidifient sur la face de l'outil, transformant le tranchant en un coin émoussé. Cette extrusion engendre une poussée axiale importante et un bourrage secondaire de copeaux dans la goujure, pouvant casser un foret coûteux en moins d'une seconde.
Notre solution d'atelier : au-delà de l'augmentation de la pression du liquide de refroidissement, quels réglages de polissage précis peuvent être effectués sur les cannelures du foret ?
Augmenter la pression du liquide de refroidissement facilite l'évacuation des copeaux, mais une solution durable consiste à réduire le coefficient de frottement à l'intérieur même de la goujure. Pour ce faire, nous appliquons un polissage localisé à finition miroir aux goujures du foret sur une rectifieuse d'outils 5 axes. En ramenant la rugosité de surface en dessous de Ra 0.1 µm, nous éliminons les micro-aspérités de rectification, garantissant ainsi une évacuation fluide des copeaux sans blocage.
De plus, le réglage précis de l'affûtage du tranchant est un art de fabrication essentiel. Lors du perçage de métaux collants, un tranchant trop aiguisé favorise l'adhérence prématurée ; c'est pourquoi on applique un léger rayon de courbure en cascade pour renforcer le bord. Associée à des revêtements à faible affinité comme le DLC ou le TiB2, cette géométrie permet une évacuation fluide des copeaux, évitant ainsi le soudage à froid et prolongeant la durée de vie du foret pour le perçage des métaux.

Mode de défaillance 4 : Déformation plastique — Effondrement des bords causé par le ramollissement à haute température
Dans des conditions de coupe extrêmes, il peut arriver que l'outil ne présente ni éclats ni usure abrasive, mais que son tranchant semble affaissé ou enroulé. Ce phénomène est dû à une déformation plastique, causée par une accumulation de chaleur extrême dans la zone de coupe, plus rapide que la capacité de l'outil à la dissiper. Le tranchant subit alors un ramollissement localisé, ce qui provoque une déformation du carbure rigide, comparable à celle de la pâte à modeler, sous l'effet d'une force axiale de plusieurs milliers de newtons.
Ce phénomène d'ébréchure est notoirement difficile à détecter à l'œil nu, se manifestant généralement par un léger arrondi du bord. Cependant, à mesure que la déformation s'aggrave, le foret perd ses angles de cisaillement, la surface de frottement de contact augmente de façon exponentielle et un cycle de défaillance thermique rapide s'amorce. Cette dégradation structurelle du matériau indique que la dureté du matériau ou son indice de force de cisaillement a atteint ses limites physiques, constituant ainsi un défaut critique qu'il convient d'éliminer dès la conception de tout foret de perçage de métaux à haute intensité.
Usinage de l'Inconel (superalliages) : pourquoi même les forets en carbure de tungstène les plus durs subissent-ils un adoucissement du tranchant ?
Lorsqu'on fournit des services d'usinage pour l'aérospatiale utilisant des superalliages à base de nickel comme l'Inconel 718, le perçage représente toujours un défi de taille. Un partenaire a signalé que ses forets en carbure de tungstène pour métaux souffraient d'un écaillage important et de micro-ébréchures après seulement quelques perçages. La cause principale est la conductivité thermique : les superalliages ne conduisent pratiquement pas la chaleur, ce qui signifie qu'environ 70 % de l'énergie de coupe reste piégée à la pointe de l'outil.
Lors d'un perçage continu, la température au fond du trou peut dépasser 900 °C en quelques secondes. À ce seuil, la phase de cobalt qui lie la matrice de carbure se ramollit complètement, perdant son adhérence aux grains de tungstène durs. C'est pourquoi l'achat de l'outil le plus dur du marché ne suffit pas : si votre force de coupe n'est pas adaptée aux propriétés thermiques du matériau, le tranchant se déformera sous l'effet combiné de la chaleur et des contraintes mécaniques.
La logique sous-jacente des revêtements et des matériaux : comment bloquer la chaleur grâce aux nano-revêtements haut de gamme
En tant que fournisseurs de forets industriels en carbure de tungstène, nous savons que la prévention de la déformation plastique exige une science des matériaux de pointe, et non une simple dureté élevée. Pour ces applications thermiques extrêmes, nous utilisons des substrats en carbure à grains ultrafins ou nanométriques offrant une dureté à chaud et une résistance au fluage supérieures. Cette structure granulaire avancée permet au squelette du foret de conserver sa rigidité même à des températures largement supérieures à 800 °C.
Notre principale ligne de défense est un revêtement nanocomposite spécialisé, tel que nACo ou AlTiN, appliqué sur une épaisseur de quelques microns seulement. Nous enrichissons ce revêtement en aluminium afin que, lors des pics de température de perçage, l'aluminium de surface réagisse avec l'oxygène pour former une couche dense et micro-mince d'oxyde d'aluminium (Al₂O₃). Cette couche agit comme un bouclier thermique, empêchant les températures de 900 °C de pénétrer le substrat et permettant ainsi à notre foret de conserver un tranchant stable et précis même à très haute température.
Mode de défaillance 5 : Rupture de la tige ou du corps (rupture catastrophique) — Un désastre pour l’usinage automatisé CNC
Rien n'est plus stressant pour un chef d'atelier qu'un foret qui casse net dans un trou. La ligne de production automatisée s'arrête brutalement, et le fragment de carbure dur qui reste coincé est notoirement difficile à extraire, ce qui entraîne souvent la mise au rebut d'une pièce de grande valeur. La broche tourne à pleine vitesse un instant, et l'instant d'après, un craquement brutal ne laisse à l'opérateur aucune chance de réagir.
Cette rupture totale survient lorsque le couple de coupe ou la résistance axiale dépasse momentanément la limite de résistance à la torsion du substrat en carbure. Contrairement à l'usure progressive, une rupture brutale résulte de la combinaison explosive de multiples facteurs défavorables au fond du trou. Pour désamorcer ce risque critique sur les lignes automatisées, il est impératif d'identifier la cause physique de la concentration de contraintes fatale sur le corps de l'outil, éliminant ainsi le risque de rupture du foret lors de la coupe de métal.
Obstruction de l'évacuation des copeaux ou surcharge instantanée ? Analyse approfondie de la véritable cause de la rupture soudaine du foret au fond du trou
Lorsqu'on examine au microscope les fissures de cisaillement par torsion des forets cassés, la cause première est rarement une force de coupe excessive, mais plutôt un tassement secondaire des copeaux. Ce phénomène est extrêmement fréquent dans les trous profonds dont le rapport longueur/diamètre dépasse 5D. Si les copeaux ne se fragmentent pas en virgules nettes et forment plutôt de longs rubans larges, ils se tordent et se compriment à l'intérieur des cannelures hélicoïdales, obstruant instantanément les canaux d'évacuation.
Une fois la cannelure obstruée, les copeaux nouvellement formés s'entrechoquent au fond du trou, générant une résistance au frottement considérable. Pour maintenir sa vitesse de rotation programmée, la broche impose un pic de couple important qui dépasse la limite de torsion du carbure, provoquant la rupture instantanée de l'outil. Lors du dépannage, nous conseillons à nos collègues de ne jamais incriminer d'emblée la dureté du matériau ; il est préférable d'inspecter les bacs à copeaux, car une mauvaise évacuation est la véritable cause de la détérioration d'un foret pour métaux.
Techniques de programmation en ingénierie : choix pratiques entre le forage par à-coups G83 et les cycles sans à-coups pour optimiser le chargement du trépan
Le contrôle des contraintes mécaniques à l'intérieur d'un trou dépend fortement du choix des cycles de programmation prédéfinis. De nombreux machinistes utilisent par habitude le cycle de perçage par à-coups à grande vitesse G83 pour les trous profonds, comptant sur des retraits fréquents pour évacuer les copeaux et acheminer le liquide de refroidissement jusqu'à la pointe. Bien qu'efficace sur les machines anciennes sans arrosage par la broche, chaque nouvelle entrée heurte le fond du trou, ce qui provoque un écaillage prématuré des métaux à écrouissage.
Si votre centre d'usinage est équipé d'un système d'arrosage haute pression par la broche, nous recommandons vivement une stratégie de passe unique « sans à-coups ». La pression interne constante du liquide d'arrosage évacue les copeaux sans effort, permettant ainsi à un foret de haute qualité de maintenir une charge de coupe et un équilibre thermique constants. Bien entendu, pour les pièces présentant des rapports profondeur/diamètre extrêmes ou des métaux très visqueux, une stratégie hybride combinant une plongée directe et un cycle d'usinage localisé G83 mettra votre expérience pratique à l'épreuve.
S'associer à des fournisseurs de forets en carbure de tungstène de confiance pour constituer des bases de données complètes sur les défaillances d'usinage
Qu'il s'agisse d'écaillage, d'usure en dépouille, d'arête rapportée, de déformation plastique ou de rupture catastrophique, aucune défaillance d'outil n'est un phénomène isolé. Chaque arrêt imprévu d'une machine CNC résulte d'un déséquilibre entre la rigidité de la machine, ses paramètres, les nano-revêtements et la métallurgie. En tant que fournisseurs de forets en carbure de tungstène pour les plus grands fabricants, nous sommes convaincus que la vente de l'outil n'est que la première étape ; notre véritable valeur ajoutée réside dans l'accompagnement de votre atelier dans la mise en place d'un registre systématique des défaillances.
Les conjectures hasardeuses ou les changements de marque précipités en pleine crise de production ne font qu'augmenter les coûts liés aux essais et erreurs, tout en prolongeant les temps d'arrêt. L'enregistrement précis des données de chaque outil défaillant – notamment la vitesse de coupe (SFM), l'avance (IPR) et les informations sur le traitement thermique du matériau – permet d'analyser l'usure et d'optimiser les trajectoires d'outils. Cette approche basée sur les données est essentielle pour stabiliser votre ligne de production et tirer le meilleur parti de vos forets en carbure de tungstène pour métaux.
Envoyez-nous vos outils cassés : comment nous utilisons la microscopie haute résolution pour créer des plans d’optimisation personnalisés des forets de coupe de métaux pour nos clients occidentaux
Si vous rencontrez actuellement des problèmes de défaillance d'outils non résolus, ou si votre ligne de production est contrainte de réduire sa vitesse d'avance en raison de casses fréquentes, examinons les preuves. Vous pouvez collecter vos outils usés ou cassés et les envoyer directement à notre laboratoire technique. À l'aide de microscopes optiques et de microscopes électroniques à balayage (MEB) à haute résolution, nous analysons les arêtes de coupe principales et les surfaces de rupture afin de reconstituer précisément les contraintes thermiques et mécaniques subies par l'outil.
Chaque atelier fonctionne avec des équipements plus ou moins rigides, des systèmes d'arrosage spécifiques et des habitudes d'opérateur différentes. Si vous préparez un nouveau projet impliquant des pièces complexes ou si vous cherchez à optimiser l'usinage des aciers trempés ou des superalliages, nous vous invitons à nous communiquer vos conditions d'usinage, vos plans de pièces et les nuances de matériaux. Nous sommes prêts à vous fournir des recommandations personnalisées concernant la géométrie des outils, le choix des revêtements et la programmation CNC afin de vous aider à récupérer les coûts qui seraient autrement perdus en fond de trou.






