


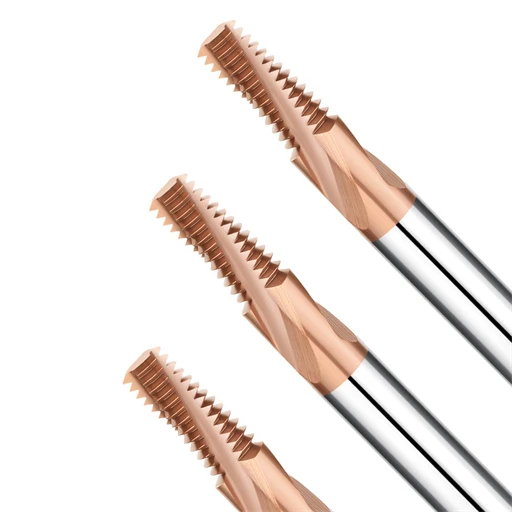
La semaine dernière, nous avons tenu une visioconférence urgente tard dans la nuit avec un client historique du secteur aérospatial en Allemagne. Il utilisait nos fraises à fileter HRC65 pour usiner un lot d'acier allié à ultra-haute résistance traité thermiquement, conforme aux spécifications UNC. Les résultats en atelier ont été catastrophiques. Si les outils n'ont pas cassé, la jauge de filetage « Go » s'est bloquée après seulement deux filets, tandis que la jauge « No-Go » s'est insérée sans problème.
Il s'agit d'un scénario de défaillance classique que nous rencontrons fréquemment lors du fraisage d'aciers à haute dureté. L'utilisation de fraises à fileter en carbure sur de l'acier trempé de dureté supérieure à HRC60 implique une lutte à l'échelle micrométrique entre la déformation de l'outil et la compensation de la commande numérique. Sous ces forces de coupe extrêmes, une fraise à fileter standard pour acier se déforme facilement, laissant une conicité imperceptible à l'intérieur de l'alésage.
De nombreux ateliers utilisent par défaut une programmation standard à entrée directe ou négligent le rapport de conversion entre l'avance centrale et l'avance périphérique lors de l'usinage de filets UNC. Cette négligence entraîne des profils de filetage incomplets, des filetages arrachés ou des diamètres primitifs hors tolérance. Pour les trous profonds ou le chanfreinage intégré, les outils standard sont totalement inadaptés, ce qui nous oblige à concevoir des fraises à fileter sur mesure avec des angles d'hélice variables et des noyaux renforcés pour éliminer les vibrations.
Les défaillances des calibres « Go », les dents arrachées et le délaminage anormal du revêtement ne peuvent être résolus par de simples théories théoriques. En usinage réel, les variations de refroidissement, les ajustements de la profondeur de passe radiale ( ae ) ou une entrée d'arc « roulée » déterminent si une pièce forgée de 5 000 $ deviendra un produit fini ou de la ferraille. Êtes-vous souvent confronté à ces situations frustrantes en atelier où le calibre « Go » ne convient pas, mais où le réglage du décalage de l'outil provoque la défaillance immédiate du calibre « No-Go » ?
Défaillances des calibres de passage/non-passage : le principal défi lors de l’utilisation de fraises à fileter HRC65 sur de l’acier trempé
Lors de l'usinage d'acier trempé, les défaillances des calibres « passe/ne passe pas » constituent un problème récurrent et coûteux. Lorsque la dureté de la pièce atteint HRC65, la résistance au cisaillement du matériau augmente de façon exponentielle, amplifiant la moindre déviation du processus. Il n'est pas rare de voir des machinistes ajuster sans cesse la compensation du rayon de l'outil, pour finalement constater que le calibre « passe » se bloque à l'entrée du trou tandis que le calibre « ne passe pas » s'y insère sans problème.
En tant que fabricants d'outils, nous savons que ces défauts d'inspection sont rarement dus à des dimensions incorrectes. Ils signalent généralement un manque critique de rigidité sous des charges de coupe extrêmes. Il n'existe pas de solution miracle ; résoudre ce problème exige des compromis pragmatiques et réalistes entre l'efficacité de coupe, la durée de vie de l'outil et la précision micrométrique.
Problèmes de déformation et de conicité des outils : équilibre entre rigidité et forces de coupe pour les fraises à fileter en carbure à haute dureté
L'usinage agressif de l'acier HRC65 génère d'immenses forces de répulsion entre l'outil et la pièce. Bien que les fraises à fileter en carbure monobloc offrent une dureté exceptionnelle, leur module d'élasticité reste limité sous fortes charges radiales. Par conséquent, un porte-à-faux important provoque une légère déformation à la pointe de l'outil, créant une conicité subtile là où la profondeur de filetage au fond du trou est insuffisante.
Réduire au minimum le porte-à-faux de l'outil est rarement possible avec des pièces aux géométries complexes et fixes. Notre expérience en atelier montre que la meilleure solution consiste à optimiser la géométrie de l'outil en réduisant la largeur de la marge et en augmentant l'angle de dépouille afin de diminuer la résistance à la coupe. De plus, votre programme CNC devrait utiliser une trajectoire de rétraction hélicoïdale, en employant une stratégie de « fraisage en traction » pour tirer parti de la rigidité intrinsèque de la broche de la machine.
Diamètre primitif hors tolérance : surmonter les goulots d’étranglement de précision avec les fraises à fileter UNC grâce à un réglage fin du décalage CNC
Lors de l'usinage de filetages à pas grossier unifié (UNC), l'angle de profil important de 60 degrés entraîne une expansion rapide de la zone de contact de coupe avec la profondeur. De nombreux ingénieurs habitués à l'acier au carbone standard appliquent par erreur des compensations de rayon importantes et en une seule passe sur leurs commandes numériques. Or, lors de l'usinage de fraises à fileter UNC sur de l'acier HRC65, ces réglages grossiers provoquent des fluctuations importantes du courant du moteur de broche, ce qui engendre un diamètre primitif irrégulier.
Nous recommandons vivement une approche progressive en plusieurs passes pour le réglage du diamètre médian du filetage. Chaque modification de la compensation d'usure de l'outil (valeur D en G41) ne doit pas excéder 0.02 mm, tout en surveillant attentivement le pourcentage de charge de la broche. Si vous devez augmenter excessivement la compensation de l'outil pour que le calibre « Go » passe, arrêtez-vous et vérifiez la conicité du trou pilote plutôt que de lutter aveuglément contre le panneau de commande.
Retour élastique : défaillance de la jauge « Go » dans l’acier trempé à haute ténacité et stratégie de « passe de ressort »
Au-delà de la déformation de l'outil, les propriétés physiques des aciers à outils spéciaux constituent une variable complexe et invisible. Certains aciers à outils conservent une forte tendance à la déformation élastique même après une trempe à dureté extrême. Lorsque votre fraise à fileter pour acier termine sa course programmée, le métal subit une micro-récupération, reprenant sa forme initiale instantanément dès que l'arête de coupe s'éloigne.
Ce « retour élastique » physique signifie que l'espace du filetage fini est plus petit que la trajectoire réellement balayée par l'outil, ce qui provoque le blocage de la jauge « Go ». Pour remédier à ce problème, nous ajoutons systématiquement une « passe de finition » (un cycle de finition sans avance radiale) après la boucle d'usinage standard. Cette passe repose uniquement sur la rigidité résiduelle de l'outil pour enlever le matériau élastique, garantissant ainsi le passage fluide de la jauge « Go » sans desserrer le côté « No-Go ».

Mauvaise finition de surface et endommagement du filetage : ajustements pratiques pour optimiser l’usinage du filetage
Sur les métaux extrêmement durs, l'état de surface du filetage détermine sa résistance à la fatigue et la précision d'assemblage. La présence de flancs déchirés, de bavures ou de profils irréguliers, au lieu d'une finition miroir, indique une rupture de l'équilibre thermomécanique dans la zone de coupe. De nombreux ateliers tentent de remédier à ce problème en augmentant aveuglément la vitesse de broche, mais sur l'acier HRC65, cette méthode est contre-productive car elle génère une chaleur de friction localisée et accélère la dégradation thermique.
Forts d'une longue expérience dans la gestion de commandes d'exportation de précision, nous savons que l'obtention d'un état de surface optimal nécessite l'analyse des forces en présence sur la morphologie des copeaux. L'acier trempé produit des copeaux extrêmement fragiles et tranchants comme des rasoirs, susceptibles de provoquer une déchirure immédiate s'ils se coincent et subissent une nouvelle coupe dans un trou borgne. Nous résolvons ce problème en ajustant trois variables interdépendantes : la direction de coupe, la maîtrise des chocs thermiques et la microgéométrie de l'arête de coupe.
Choix entre le fraisage en opposition et le fraisage en avalant : observations sur l’évacuation des copeaux lors des essais en atelier de fraises à fileter pour l’acier
Lors du filetage interne d'alliages trempés, le sens de coupe influence directement l'évacuation des copeaux. Nos essais en atelier ont montré que l'utilisation d'une fraise à fileter conventionnelle pour l'acier, en fraisage en opposition, entraînait une transition brutale de l'arête de coupe d'une épaisseur minimale à une épaisseur maximale maximale. Ce frottement provoque un écrouissage important et projette des copeaux chauds vers l'avant, provoquant un recoupage et des micro-déchirures.
Par conséquent, nous recommandons le fraisage en avalant pour la quasi-totalité des applications sur pièces de haute dureté. Le fraisage en avalant pénètre dans le métal de l'épaisseur vers la finesse, produisant un copeau plus net et évacuant les débris vers l'arrière, dans l'espace fileté ainsi formé. Veillez simplement à minimiser le jeu des vis à billes de votre machine CNC, car les guidages plus anciens peuvent présenter des vibrations de type « stick-slip » sous l'effet des forces de fraisage en avalant.
Éviter les pièges des stratégies de refroidissement : pourquoi l’utilisation aveugle d’un liquide de refroidissement en émulsion provoque des fissures thermiques dans les fraises à fileter HRC65
Nombreux sont les machinistes qui, voyant de la fumée dans la zone de coupe, inondent instinctivement l'alésage d'une émulsion hydrosoluble. Cependant, lors de l'utilisation de fraises à fileter HRC65 , cette pratique traditionnelle est catastrophique pour la durée de vie de l'outil. La chaleur extrême générée au niveau du tranchant, suivie d'un refroidissement instantané lors de l'interpolation circulaire interrompue, crée un choc thermique intense, provoquant la fissuration rapide du substrat sous-jacent.
Nos séances de dépannage dans nos ateliers américains confirment que la microfissuration thermique détruit les arêtes de coupe en quelques filets seulement. Pour ces niveaux de dureté extrêmes, nous recommandons fortement la coupe à sec associée à un soufflage d'air à haute pression (supérieure à 6 bars) ou à une lubrification minimale (MQL). Ceci maintient un environnement thermique stable et utilise la vitesse d'éjection pour expulser complètement les copeaux chauds et durcis du trou.
Micro-écaillage à la pointe de la technologie : analyse du délaminage du revêtement sur des fraises à fileter en carbure de haute qualité sous fort grossissement
Lorsque les finitions de filetage se dégradent sans prévenir et que l'outil semble intact, le problème se cache à l'échelle microscopique. À un grossissement de 100x sur des fraises à fileter en carbure usagées, on observe fréquemment un délaminage irrégulier du nano-revêtement ou un écaillage microscopique le long du bord du substrat. Ces imperfections microscopiques et irrégulières agissent comme de minuscules scies, raclant et détruisant instantanément les crêtes du filetage de la pièce.
Ce défaut de revêtement prématuré est généralement dû à un déséquilibre entre le tranchant et la résistance des arêtes. Des arêtes trop tranchantes s'ébrèchent instantanément sous l'effet d'impacts de dureté HRC 65, tandis que des arêtes trop passivées génèrent une chaleur de friction qui provoque le décollement du revêtement. Nous utilisons un procédé de polissage par suspension exclusif pour contrôler le rayon de courbure de ces arêtes avec une précision micrométrique. Toutefois, il est impératif de maintenir le faux-rond de l'outil en dessous de 0.005 mm afin d'éviter une charge inégale sur les dents.
Filetages endommagés et profils incomplets : corrections de programmation pour les fraises à filetage à grand pas et UNC
L'usinage de filetages à grand pas entraîne fréquemment d'importantes déformations de profil et des déchirures sur les flancs. Un pas de filetage plus important requiert une profondeur de passe radiale plus grande et un engagement d'outil plus important, ce qui provoque une augmentation exponentielle du couple de broche nécessaire. Lorsque les ateliers constatent des crêtes aplaties sur les filetages grossiers, ils incriminent souvent des défauts de fabrication d'outils, mais les audits sur site réalisés par notre équipe démontrent que le problème réside presque toujours dans la logique de la trajectoire d'outil de la commande numérique.
Aux seuils de dureté extrêmes, les anciennes habitudes de programmation doivent céder la place aux limitations physiques de la force. Il est impossible de percer de l'acier dur à grand pas en une seule passe d'interpolation sans détruire la microstructure en carbure de l'outil. Pour éviter les profils abîmés, il est nécessaire d'utiliser le code de programmation afin d'atténuer les forces d'impact initiales, de réduire progressivement les engagements radiaux et de compenser la cinématique d'interpolation circulaire.
Amélioration de la trajectoire d'outil : abandon de l'entrée radiale droite au profit d'une entrée en arc (entrée par roulement)
En plongeant un outil en ligne droite radiale dans de l'acier trempé, les dents d'attaque subissent un impact violent. Ce pic de charge soudain est la principale cause d'écaillage des arêtes de coupe sur les fraises à fileter UNC à grand pas. L'entrée radiale rectiligne perfore la matière, provoquant une surintensité instantanée dans la broche et laissant une marque de vibration localisée au point de départ, ce qui compromet la qualité du reste de la trajectoire circulaire.
Pour pallier ce problème, nous conseillons à nos clients de redéfinir leurs trajectoires d'entrée en utilisant une entrée en arc tangentiel, ou méthode d'« entrée progressive ». Cette technique permet à l'outil de pénétrer dans la coupe selon un rayon régulier, ce qui augmente graduellement l'épaisseur du copeau de zéro jusqu'à la vitesse d'avance programmée. Bien que la programmation manuelle G02/G03 pour cette entrée nécessite quelques calculs supplémentaires, elle garantit un chargement stable de l'outil et des filetages d'entrée propres.
Fraisage multipasse : Profondeur de passe radiale recommandée (ae) pour l'acier à haute dureté
Tenter une passe d'ébauche complète en une seule étape sur de l'acier HRC60+ représente un pari risqué pour votre budget d'outillage. Lors de l'utilisation d'une fraise à fileter standard pour l'acier, une profondeur de passe radiale excessive ( ae ) génère des pressions latérales qui déforment physiquement le corps de la fraise. Cette déformation se traduit par un filetage conique et non conforme, serré en bas et lâche en haut, qui ne peut être corrigé qu'au moyen de plusieurs passes.
Nos seize années d'essais sur les aciers à moules durs indiquent que les filetages à grand pas nécessitent trois à quatre passes radiales. Nous configurons généralement la première passe d'ébauche pour enlever 50 à 60 % de la profondeur totale du filetage, suivie d'une seconde passe de 30 %. Nous effectuons ensuite une passe de finition finale strictement limitée à 0.05 mm, qui élimine le retour élastique du matériau sans soumettre l'outil à une contrainte latérale excessive.
Calcul incorrect de la vitesse d'avance périphérique : comment éviter la surcharge du centre d'outil dans les systèmes CNC ?
Il s'agit d'un piège classique lié à la vitesse angulaire qui affecte plus de 90 % des programmeurs et opérateurs de machines. Votre commande numérique calcule l'interpolation circulaire interne en fonction de la trajectoire de l'axe de l'outil, et non de la périphérie de son arête de coupe. Si vous saisissez directement la vitesse d'avance périphérique brute extraite de votre manuel d'outillage comme valeur F, le centre de la machine-outil se déplacera beaucoup trop vite, ce qui endommagera prématurément les dents de l'outil.
Lorsque les fraises à fileter en carbure haute performance cassent net à l'entrée d'un trou, cela est presque toujours dû à un mauvais calcul de l'avance axiale. Il est impératif de réduire l'avance de votre programme en fonction du rapport entre le diamètre de l'alésage et le diamètre de l'outil. La formule est simple : Avance axiale = Avance de contour * (Diamètre de l'alésage – Diamètre de l'outil) / Diamètre de l'alésage. Vérifiez scrupuleusement les résultats de votre logiciel de FAO par rapport à ce calcul avant de lancer le cycle.
Rupture inattendue d'outils et durée de vie réduite : stratégies de planification extrêmes pour l'usinage de trous profonds ou d'aciers spéciaux
Dans la production de moules de précision et d'acier de qualité militaire, la rupture soudaine d'un outil est un véritable cauchemar. C'est particulièrement vrai lorsque la profondeur d'usinage dépasse deux fois le diamètre du filetage ( > 2D ). Dans ces trous profonds et confinés, les copeaux s'accumulent facilement, provoquant une forte augmentation de la chaleur par frottement. Nombre d'ateliers, soumis à des délais serrés, appliquent aveuglément des cycles d'usinage standard, ignorant l'augmentation progressive de la résistance à la coupe.
Cette négligence entraîne une durée de vie des outils inférieure aux prévisions, ainsi que des blocages fréquents. Prolonger la durée de vie des outils ne se limite pas à réduire la vitesse de broche ; il est nécessaire de maîtriser les conditions de pré-perçage et de compenser les déficits importants de rigidité entre la longueur et le diamètre. En répartissant la charge physique sur les étapes de processus précédentes, vous pouvez garantir une production par lots stable, même en cas de contraintes de planification extrêmes.
Optimisation des dimensions des trous de pré-perçage : réduction des efforts de coupe initiaux pour les fraises à fileter HRC65
Lors du perçage de métaux ultra-durs, les techniciens respectent souvent scrupuleusement les limites inférieures des tableaux de diamètres de pré-perçage. Cependant, un perçage trop petit avec des fraises à fileter HRC65 contraint l'outil à enlever une quantité excessive de métal près du fond lors de l'ébauche. Cette surcharge initiale favorise la fatigue thermique prématurée, pouvant entraîner une rupture soudaine et imprévue de l'outil.
Si les tolérances finales du filetage sont respectées, nous recommandons d'ajuster le diamètre du trou de pré-perçage vers sa limite supérieure admissible. De légères augmentations du diamètre du trou de pré-perçage peuvent réduire de près de 20 % le volume de métal enlevé lors de l'entrée radiale. Cette optimisation, de l'ordre de la fraction de millimètre, améliore l'évacuation initiale des copeaux et diminue le courant de broche, permettant ainsi aux outils à haute dureté d'opérer en douceur dans le matériau.
Vibrations dues à un porte-à-faux important : passage à des fraises à fileter sur mesure avec épaisseur de noyau ajustée et angles d’hélice variables
À mesure que la profondeur du filetage augmente, les porte-à-faux des outils standards finissent par dépasser un seuil critique de rigidité, rendant le broutage inévitable. Ces vibrations périodiques laissent des ondulations disgracieuses sur les flancs du filetage et provoquent une usure rapide des arêtes due à des charges d'impact inégales. De nombreux centres d'usinage américains rencontrent des difficultés avec ce problème lorsque le rapport longueur/diamètre dépasse 3:1, car les stratégies classiques de réduction de vitesse sacrifient l'efficacité sans pour autant éliminer la résonance.
Pour pallier ces difficultés liées au perçage profond, nous nous affranchissons des catalogues standard et concevons des fraises à fileter sur mesure, adaptées à la dynamique de la broche de la machine. Ces conceptions consistent à augmenter le diamètre du noyau de l'outil à sa base afin d'améliorer sa rigidité en flexion et à intégrer des angles d'hélice variables. Cette géométrie interrompt la résonance harmonique pendant la coupe, réduisant ainsi les vibrations et vous permettant de maintenir les vitesses d'avance standard.
Prévention de la casse sans rebut : pourquoi les fraises à fileter pour acier sont plus performantes que les tarauds en carbure sur les pièces coûteuses
Lors de l'usinage de pièces forgées pour l'aérospatiale valant des milliers de dollars, la casse d'un seul outil peut rendre la pièce entière inutilisable. Les services achats s'interrogent souvent sur les raisons pour lesquelles nous évitons d'utiliser des tarauds en carbure afin d'accélérer les cycles de production. Du point de vue de la gestion des risques, si un taraud casse dans de l'acier trempé sous l'effet d'un couple excessif, son filetage rigide se bloque fermement dans le trou, rendant l'extraction quasi impossible sans endommager la pièce semi-finie.
En revanche, choisir une fraise à fileter de haute qualité pour l'acier est la solution la plus judicieuse pour un taux de rebut nul. Le diamètre de la fraise étant inférieur à celui du filetage, le dégagement géométrique est suffisant pour le retrait. En cas de panne de courant ou d'erreur de manipulation entraînant une casse, le fragment de carbure ne se coince pas dans le filetage, ce qui permet aux techniciens de le récupérer facilement à l'aide d'une pince.
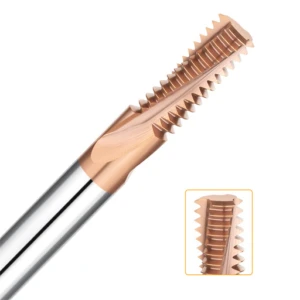
Solutions pour les conditions extrêmes et non standard : quand passer des outils standard aux fraises à fileter sur mesure
Après avoir traité les problèmes de défaillance des instruments de mesure, de finition de surface et de compensation du pas, il faut se confronter à une dure réalité de l'atelier. Aussi parfait que puisse paraître un catalogue d'outillage standard, il ne peut pas couvrir toutes les géométries extrêmes ni tous les alliages spéciaux. Face à des parois fines, des obstacles étagés ou des montages fragiles, ajuster les paramètres standard représente une perte de temps considérable. Faire des compromis avec des outils standard conduit souvent à une perte insidieuse de contrôle qualité.
Si vous évaluez actuellement des commandes de composants de haute dureté et de grande valeur, nous vous suggérons de vous concentrer sur l'efficacité globale du cycle plutôt que sur le coût unitaire des outils. Les fraises non standard sont conçues pour s'adapter parfaitement à la rigidité maximale de votre machine grâce à une reconfiguration du corps de l'outil lorsque les options standard atteignent leurs limites. Les deux exemples de personnalisation suivants illustrent comment nous résolvons précisément ces problèmes pour nos clients.
Trous profonds de qualité aérospatiale et rapports longueur/diamètre élevés : une étude de cas sur les fraises à fileter en carbure sur mesure
Un client du secteur aérospatial devait usiner un filetage intérieur avec un rapport longueur/diamètre de 4D dans de l'acier HRC62. Après avoir essayé des fraises à fileter en carbure standard, la longueur importante du col requise par ces outils a entraîné une chute drastique de la rigidité de la partie centrale. Il en a résulté une flèche de 0.08 mm au fond du trou, rendant impossible le passage au calibre malgré de nombreux ajustements de programmation.
Pour éliminer ce problème de rigidité, nous avons entièrement revu les proportions structurelles de l'outil. Dans cette conception sur mesure, nous avons intégré la transition tige-col en un profil trapézoïdal conique et appliqué un chanfrein négatif asymétrique à l'angle de dépouille. Si vous rencontrez des difficultés avec la déviation lors du perçage profond, nous vous invitons à nous communiquer vos conditions d'utilisation spécifiques et vos plans afin que nous puissions optimiser l'épaisseur du noyau de votre outil.
Filetage et chanfreinage intégrés : résoudre les problèmes de bavures et d’efficacité pour les clients européens et américains en production de masse
Sur les lignes de production à haut volume, les fournisseurs de rang 1 appliquent des normes strictes concernant les temps de cycle totaux. Les séquences standard comprennent le perçage, le chanfreinage puis le filetage, mais les changements d'outils fréquents engendrent des temps morts coûteux. De plus, sur l'acier trempé HRC65, l'utilisation d'outils séparés laisse souvent des bavures microscopiques à la transition du chanfrein, ce qui compromet l'ajustement précis. Nous résolvons fréquemment ce problème lors de l'optimisation des lignes de production automobile.
Pour les postes de travail où le temps de cycle est critique, nous utilisons régulièrement des fraises à fileter intégrées et multifonctionnelles sur mesure. En combinant le chanfreinage et le filetage sur différentes sections étagées d'un seul outil, l'ébavurage de l'entrée du trou est réalisé immédiatement après la dernière passe d'interpolation. Si vous rencontrez des problèmes de production, partagez-nous les spécifications de vos matériaux et la liste de vos outils, et nous concevrons une solution intégrée.






