



Nous avons déjà réalisé un projet complexe où un client devait usiner des filetages internes de différentes tailles dans de l'acier à moules. La production comprenait à la fois des barres pré-trempées standard et de l'acier à outils beaucoup plus dur. Au départ, le choix des outils de coupe s'est basé uniquement sur le diamètre du filetage et le pas nominal. Dès les premiers copeaux, la durée de vie des outils a chuté brutalement sur les blocs les plus durs, des vibrations sont apparues dans les trous profonds et l'état de surface s'est rapidement dégradé.
Cet échec révèle une réalité que les machinistes expérimentés connaissent bien : la correspondance entre les références et les dimensions nominales du filetage ne suffit pas. Il est indispensable d’évaluer les caractéristiques mécaniques de l’outil de coupe, notamment les profils monoblocs ou multiblocs et les géométries des goujures internes et externes. La granulométrie du substrat, la préparation des arêtes et l’adhérence du revêtement sont également des facteurs déterminants pour la résistance d’une fraise à fileter en carbure monobloc aux environnements à haute pression de coupe.
Le choix des outils de filetage adaptés nécessite d'adapter la géométrie de la fraise à la rigidité de votre montage, à la profondeur du filetage et à l'usinabilité. Les fraises monoblocs réduisent la pression radiale et offrent une grande polyvalence pour différents pas, ce qui les rend idéales pour les montages instables ou les productions mixtes. Les fraises multiblocs optimisent le rendement des séries de production rigides, mais leurs forces de coupe plus élevées exigent un contrôle précis de l'avance et un maintien rigide de l'outil.
Lors du filetage d'acier trempé, les géométries d'outils standard atteignent rapidement leurs limites, provoquant un écaillage rapide et une qualité de filetage médiocre. Les températures de coupe extrêmes et l'usure abrasive des outils exigent des fraises à fileter en carbure rigide pour l'acier trempé, avec des diamètres de noyau optimisés et des revêtements résistants à la chaleur. Un bon équilibre entre la portée de l'outil, le nombre de goujures et la dureté du matériau garantit une précision de filetage élevée et évite les rebuts coûteux.
Comprendre les différents types de fraises à fileter vous permet d'optimiser le temps de cycle, d'éliminer les erreurs de pas de filetage et de prolonger la durée de vie des outils de coupe, même avec des matériaux difficiles. Face à des changements de configuration fréquents, des composants de grande valeur et des aciers à outils résistants, le choix d'une architecture d'outillage adaptée préserve vos marges et stabilise vos opérations d'usinage.
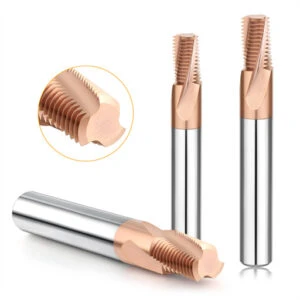
Quels sont les principaux types de fraises à fileter ?
Le choix des fraises en atelier ne se base jamais uniquement sur le coût unitaire. Les machinistes expérimentés évaluent d'abord la géométrie du filetage, la dureté du matériau, la portée de l'outil et la rigidité de la broche. Négliger les différences structurelles entre les différents types de fraises à fileter entraîne des vibrations, une mauvaise évacuation des copeaux et une usure prématurée. Nous classons les fraises selon la méthode de formage, le substrat et l'orientation du trou afin de répondre précisément aux exigences de vos pièces.
Les différentes catégories d'outils répondent à des défis mécaniques spécifiques. Les profils de formage déterminent la pression de coupe, tandis que la conception de l'outil influence sa résistance à la déformation sous fortes charges radiales. Les productions diversifiées exigent une géométrie de coupe flexible pour garantir des tolérances serrées sur différentes configurations. À l'inverse, la production en grande série requiert des outils rigides qui optimisent la durée de vie des arêtes de coupe et la capacité de production.
Qu'est-ce qu'une fraise à fileter à profil unique ?
Une fraise à fileter à profil unique comporte une seule dent, réalisant un pas de filetage par révolution hélicoïdale. Cette géométrie génère une force de coupe radiale minimale, réduisant considérablement la déviation de l'outil sur les trous de grande profondeur. Les opérateurs peuvent également réaliser des filetages de diamètres et de pas différents avec le même outil en ajustant les trajectoires du programme CNC.
Le principal compromis réside dans le temps de cycle plutôt que dans la qualité de coupe. L'usinage de filetages profonds passe par passe est plus long que l'utilisation de fraises à plusieurs dents. Cependant, pour les pièces à parois minces, les montages instables ou les petites séries, cet outil offre une fiabilité de processus inégalée. Il permet aux programmeurs de contrôler parfaitement les décalages du diamètre primitif du filetage et l'état de surface.
Qu'est-ce qu'une fraise à fileter multiforme ?
Une fraise à fileter multiforme intègre plusieurs dents de coupe sur toute sa longueur cannelée pour former un filetage complet en une seule passe hélicoïdale à 360 degrés. Cette configuration réduit considérablement les temps de cycle dans les environnements de production en série avec des dimensions de filetage fixes. Les opérateurs doivent assurer un maintien rigide de l'outil et une stabilité optimale de la pièce pour supporter la pression de coupe plus élevée générée par l'engagement complet de la cannelure.
Lorsqu'on compare une fraise à filetage à profil unique à une fraise à filetage multiple, le choix optimal dépend de la rigidité du montage et du volume de production. Les fraises à filetage multiple offrent un débit imbattable sur les centres d'usinage rigides produisant des pièces identiques. Cependant, si la puissance de la broche est insuffisante ou si le montage présente des déformations, l'engagement radial accru de l'outil peut engendrer des erreurs de conicité et des vibrations.
Qu'est-ce qu'une fraise à fileter en carbure monobloc ?
Une fraise à fileter en carbure monobloc offre le module d'élasticité élevé et la résistance thermique nécessaires à des tolérances de filetage serrées. Le carbure monobloc résiste bien mieux aux forces de flexion que l'acier rapide, ce qui contribue à éliminer les erreurs de pas dans les trous borgnes. Le choix de nuances submicroniques de haute qualité avec revêtements résistants à la chaleur garantit une durée de vie stable de l'outil lors de l'usinage d'aciers à outils abrasifs.
L'usinage des métaux trempés exige des matériaux plus performants que les substrats en carbure standard. Les températures de cisaillement extrêmes nécessitent une fraise à fileter en carbure spécialement conçue pour l'acier trempé, avec des arêtes de coupe renforcées et des revêtements multicouches de pointe. L'adéquation entre la dureté du substrat, les angles de dépouille et l'épaisseur du noyau de la fraise et la dureté de la pièce à usiner prévient l'écaillage et protège les pièces coûteuses contre la mise au rebut.
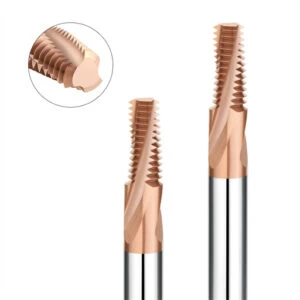
Quelle est la différence entre les fraises à fileter à profil unique et à profils multiples ?
Les ateliers optent souvent pour des fraises à plusieurs dents afin de réduire les temps de cycle, mais se heurtent alors à d'importantes vibrations et à un écaillage des arêtes. Comparer une fraise à fileter à profil unique à une fraise à fileter à profils multiples nécessite d'évaluer la surface de contact de coupe, la pression radiale de l'outil et l'évacuation des copeaux, et non pas seulement le nombre de dents. Les productions variées privilégient les fraises flexibles, tandis que les séries à volume élevé et fixe exigent des temps de cycle rapides.
L'évaluation du réglage d'usinage permet d'éviter des erreurs coûteuses. Les fraises à plusieurs dents entament une plus grande surface par tour, ce qui exige un couple de broche élevé, un bridage rigide et un porte-à-faux d'outil réduit. Les fraises à une seule dent, quant à elles, réduisent l'engagement instantané de l'outil, contribuant ainsi à éliminer les vibrations harmoniques et la conicité du filetage dans les trous profonds.
Caractéristiques et applications des fraises à fileter monoblocs
Une fraise à fileter à profil unique réalise un pas de filetage à la fois par passes d'interpolation hélicoïdale continues. Cette architecture offre une flexibilité maximale aux ateliers d'usinage, permettant de réaliser des filetages de diamètres et de pas variés avec un seul outil. Les opérateurs peuvent ainsi ajuster précisément les diamètres primitifs, programmer plusieurs passes radiales et respecter des tolérances de classe 3B strictes.
Grâce à leurs faibles efforts de coupe, ces outils sont idéaux pour les pièces à grand rapport portée/diamètre et à parois minces. Pour les alliages durs, le choix d'une fraise à fileter rigide monobloc pour acier trempé minimise la déformation latérale et la casse de l'outil. L'exécution de plusieurs passes hélicoïdales peu profondes permet de maîtriser la chaleur de coupe et de garantir une usure prévisible du tranchant.
Caractéristiques et applications des fraises à fileter multiformes
Une fraise à fileter multiforme utilise un profil de coupe à goujure complète pour usiner un filetage intérieur complet en une seule passe hélicoïdale à 360 degrés. Cette conception réduit considérablement les temps de cycle en production de masse avec des configurations dédiées. Cependant, le contact simultané des dents génère une pression de coupe radiale importante et exige une évacuation efficace des copeaux.
Sans une machine parfaitement rigide et un système de fixation d'outil adéquat, les fraises à plusieurs dents provoquent des vibrations et une mauvaise finition du filetage. Les copeaux peuvent facilement recouper l'intérieur des trous borgnes profonds, risquant d'endommager les arêtes de coupe. Les machinistes doivent impérativement adapter le pas radial, la puissance de la broche et la force de serrage du porte-outil avant de lancer des opérations de production en pleine profondeur.
Comment choisir entre les fraises à fileter à forme unique et à formes multiples ?
Le choix entre une fraise à fileter à denture unique et une fraise à denture multiple dépend du volume de la pièce, de la profondeur du trou et de la rigidité de la machine. Pour le prototypage, les cavités profondes ou les montages instables, privilégiez les fraises à denture unique afin d'éviter la casse de l'outil. Utilisez des fraises à denture multiple lorsque la rigidité du montage, la faible profondeur de filetage et les cycles de production élevés justifient les contraintes de coupe plus importantes.
La dureté extrême des matériaux modifie encore davantage les exigences en matière d'outillage. L'usinage de matériaux d'une dureté supérieure à 60 HRC exige un outillage rigide et résistant à la chaleur plutôt qu'une vitesse de coupe brute. L'utilisation d'une fraise à fileter en carbure spécialement conçue pour l'acier trempé, avec des pas radiaux modérés, garantit une durée de vie stable de l'outil et prévient la déformation du pas de filetage.
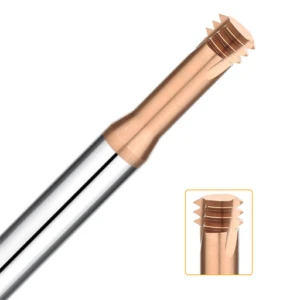
Fraise à fileter interne vs. Fraise à fileter externe
Les machinistes se concentrent souvent sur le pas de filetage et le diamètre nominal, sans tenir compte de l'emplacement des éléments (à l'intérieur d'un alésage ou sur un bossage extérieur). Comparer une fraise à fileter intérieure à une fraise à fileter extérieure nécessite d'évaluer le dégagement de l'outil, les voies d'évacuation des copeaux et les limites d'encombrement de la machine. L'usinage intérieur confine les copeaux à l'intérieur de trous étroits, tandis que l'usinage extérieur exige un dégagement important pour éviter les collisions avec les épaulements de la pièce.
La cinématique de l'outil diffère sensiblement entre les diamètres intérieur et extérieur. L'interpolation interne augmente l'arc de contact de l'outil, accroissant les risques de déviation, de conicité et de vibrations. À l'inverse, le filetage extérieur réduit la surface de contact, permettant des charges de copeaux plus élevées si le bridage reste rigide. L'évaluation de cette dynamique garantit une précision fiable du pas de filetage et un déroulement fluide du cycle.
Fraise à filetage intérieur
Une fraise à fileter intérieure opère à l'intérieur d'un trou pré-percé de diamètre intérieur, formant un filetage par interpolation hélicoïdale circulaire. À mesure que la profondeur du trou augmente et que le diamètre de l'alésage diminue, l'évacuation des copeaux devient le principal point de défaillance. Les trous borgnes nécessitent un arrosage haute pression par la broche ou un soufflage d'air ciblé pour éliminer les copeaux et éviter les reprises qui risquent d'endommager les dents de l'outil.
Lors du filetage de blocs de moules durs, la maîtrise thermique et la rigidité du noyau sont impératives. Le choix d'une fraise à fileter interne spécialement conçue pour l'acier trempé permet d'éviter les ruptures prématurées des arêtes dans les cavités profondes. Les programmeurs doivent effectuer plusieurs passes radiales avec des pas latéraux réduits afin de limiter l'échauffement et de garantir des tolérances précises sur le diamètre primitif.
Fraises à filetage extérieur
Une fraise à fileter extérieure parcourt le périmètre extérieur de la pièce, ce qui en fait une excellente alternative au filetage par tournage sur les pièces usinées par fraisage. Cette méthode élimine les fortes contraintes latérales des outils de filetage monopoint, protégeant ainsi les composants tubulaires à paroi mince contre toute déformation. Les opérateurs doivent vérifier les mouvements d'entrée et le jeu de la queue de l'outil afin d'éviter toute collision entre celui-ci et les épaulements adjacents.
Un bridage rigide est essentiel car les efforts de coupe s'exercent radialement sur les caractéristiques de la pièce. Lors du choix d'une fraise à fileter extérieure pour l'acier trempé, la déviation de l'outil et l'écaillage des arêtes restent des points critiques sur les alliages durs. Les opérations à haute dureté exigent une préparation des arêtes optimisée et des porte-outils rigides, tels que des mandrins hydrauliques ou des systèmes à frettage, afin de limiter les vibrations.
Comment choisir entre les fraises à fileter internes et externes ?
Le choix entre outils internes et externes dépend de l'emplacement de la pièce, de la profondeur du trou et de la géométrie de la pièce. Les opérations internes exigent une vérification minutieuse des diamètres de pré-perçage, des longueurs de goujure et des voies d'évacuation des copeaux afin de protéger les trous borgnes. Les opérations externes nécessitent de s'assurer que la broche dispose d'un dégagement suffisant autour des bossages, des brides et des dispositifs de fixation de la pièce.
La dureté des pièces à usiner réduit encore vos marges de manœuvre. Pour les pièces trempées jusqu'à 65 HRC, l'outillage standard s'use rapidement sous l'effet d'un frottement de coupe important. L'association d'une géométrie de fraise adaptée à une fraise à fileter en carbure rigide pour acier trempé garantit une qualité de filetage constante, évite la mise au rebut des pièces et assure une durée de vie fiable de l'outil, même lors de productions intensives.
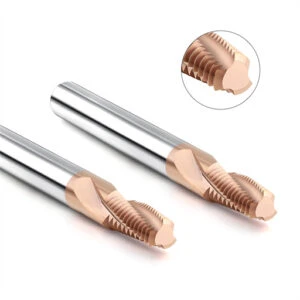
Quels types de fraises à fileter en carbure monobloc sont disponibles ?
L'évaluation des fraises à fileter en carbure monobloc nécessite d'aller au-delà des simples étiquettes des catalogues. Les substrats en carbure standard s'écaillent facilement lors de l'usinage de blocs de filière pré-trempés si l'épaisseur de l'âme et la préparation des bords sont négligées. Les machinistes doivent analyser la granulométrie du substrat, le diamètre du noyau, le nombre de goujures et l'adhérence du revêtement, ainsi que le pas du filetage, afin de prévenir l'usure rapide des flancs et la dérive du pas.
Différents types d'outils de coupe permettent de résoudre des problèmes de fabrication spécifiques. Les outils monoblocs offrent de faibles efforts de coupe et une grande flexibilité de pas pour les travaux en atelier. Les outils multi-dents réduisent considérablement les temps de cycle sur les lignes de production dédiées à configuration rigide. Lorsque la dureté des aciers à outils traités thermiquement dépasse 50 HRC, le choix d'outils spécialement conçus avec des géométries de coupe renforcées garantit la stabilité dimensionnelle et prévient les ruptures catastrophiques.
Fraise à fileter monobloc en carbure monobloc
Une fraise à fileter monobloc en carbure de tungstène allie l'extrême rigidité du carbure de tungstène à un profil de dent unique. Cette configuration permet aux programmeurs CNC de générer des filetages de différents pas et diamètres grâce à des trajectoires d'outil hélicoïdales. Elle excelle dans la production en petites séries et le prototypage, où la polyvalence prime sur la vitesse de cycle.
Pour les pièces traitées thermiquement, l'utilisation d'une fraise à fileter monobloc dédiée à l'acier trempé minimise la déformation latérale due aux charges sur les alésages profonds. Ces fraises sont dotées d'un noyau épais, d'angles de coupe radiaux négatifs et d'un dégagement excentré pour résister aux forces de coupe importantes. La programmation de plusieurs passes radiales peu profondes permet de contrôler les températures de coupe et de protéger les arêtes de coupe contre l'écaillage.
Fraise à fileter multiforme en carbure monobloc
Une fraise à fileter multiforme en carbure monobloc utilise des dents de filetage sur toute la longueur pour réaliser un filetage fini en une seule passe hélicoïdale à 360°. Ces outils sont généralement disponibles en versions à 3 ou 4 goujures, souvent avec un espacement inégal entre les goujures afin de réduire les vibrations harmoniques. Ils offrent un rendement maximal pour la production en grande série, où la rigidité du réglage et les temps de cycle sont des facteurs déterminants des coûts d'atelier.
Cependant, la présence de plusieurs arêtes de coupe simultanées génère une pression radiale importante sur l'outil. Lors de l'usinage de porte-à-faux importants ou de pièces à parois minces, cette charge accrue entraîne une déformation de l'outil et un filetage conique. Les machinistes doivent donc utiliser des fraises à plusieurs dents avec des porte-outils rigides à frettage et un système de bridage robuste afin de prévenir les vibrations et de garantir des tolérances de filetage serrées.
Sélection des matériaux et des revêtements pour les fraises à fileter en carbure
L'optimisation des performances d'un outil commence par l'adaptation du substrat en carbure et du revêtement à la dureté de la pièce. Les nuances de carbure submicroniques standard conviennent aux aciers doux, mais les aciers à outils abrasifs exigent des substrats à grains nanométriques ultrafins présentant une résistance élevée à la rupture transversale. Un affûtage ou un micro-affûtage approprié des arêtes de coupe prévient l'usure prématurée en entaille et les microfissures sous fortes charges de copeaux.
Les revêtements de pointe sont indispensables lors de l'usinage de filetages en carbure sur acier trempé, à sec ou avec un jet d'air comprimé haute pression. Des revêtements comme l'AlTiN et l'AlCrN forment des couches protectrices d'oxyde d'aluminium dans les zones de coupe, protégeant ainsi le substrat des chocs thermiques. Un revêtement haut de gamme ne peut corriger un porte-à-faux excessif de l'outil ni un faux-rond de la broche, mais il prolonge considérablement la durée de vie de l'outil dans les montages rigides.
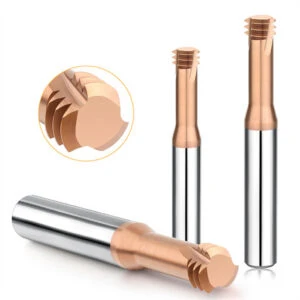
Quels matériaux conviennent aux différents types de machines à fileter ?
Les experts en usinage choisissent rarement l'outil de coupe en premier ; ils examinent la métallurgie, la résistance au cisaillement et le comportement thermique de la pièce. L'usinage successif d'acier au carbone 1018, d'acier inoxydable 316 et d'aluminium 6061 illustre à quel point les mécanismes de coupe changent radicalement. L'acier exige une résistance à l'usure en dépouille, l'acier inoxydable induit un écrouissage rapide et l'aluminium, plus collant, encrasse les goujures avec un arête rapportée.
L'adéquation du comportement de la pièce à la géométrie de l'outil permet d'éviter les défaillances prématurées et les rebuts coûteux. Au-delà de la dureté à la traction, les programmeurs doivent évaluer la morphologie des copeaux, la conductivité thermique et les rapports de profondeur des trous. Le choix de fraises à fileter adaptées repose sur un équilibre entre la préparation du tranchant, le polissage des goujures et la chimie du revêtement, en fonction de la dynamique spécifique de l'alliage.
Fraises à fileter pour acier et acier inoxydable
L'usinage des aciers à moyenne teneur en carbone et des aciers alliés pré-trempés comme le 4140 ou le P20 exige des outils rigides dotés d'un revêtement TiAlN résistant à l'abrasion. L'acier au carbone standard s'usine proprement lorsque le diamètre du noyau de l'outil résiste à la déformation latérale sous charge lors de l'interpolation circulaire hélicoïdale. À mesure que la dureté de la pièce augmente, les usineurs doivent réduire les pas latéraux radiaux et utiliser des passes en opposition pour maîtriser la température à l'interface.
Les aciers inoxydables comme le 304 et le 316 présentent des risques importants d'écrouissage, ce qui détruit rapidement les arêtes de coupe. L'utilisation d'une fraise à fileter dédiée à l'acier inoxydable exige des angles de coupe positifs et aigus, un arrosage sous haute pression et une alimentation en copeaux constante. Tout arrêt ou frottement à l'intérieur de l'alésage provoque un durcissement instantané du métal de base, accélérant l'usure de l'outil et l'écaillage des dents de coupe.
Fraises à fileter pour l'aluminium et les matériaux non ferreux
L'usinage des alliages d'aluminium comme le 6061-T6 et le 7075 exige une évacuation rapide des copeaux plutôt qu'une dureté d'outil extrême. L'aluminium ductile a tendance à gripper et à adhérer aux cavités de la fraise, provoquant la formation d'arêtes rapportées et un arrachement important du filetage. L'utilisation d'une fraise à fileter spécialement conçue pour l'aluminium, avec des goujures polies miroir et des arêtes de coupe extrêmement affûtées, garantit une évacuation régulière des copeaux et des crêtes de filetage nettes.
Les aluminiums coulés à haute teneur en silicium, abrasifs, nécessitent des revêtements spéciaux en carbone dur ou DLC pour lutter contre l'abrasion latérale. À l'inverse, le laiton et le bronze, faciles à usiner, s'usinent de manière fiable avec des fraises en carbure monobloc non revêtues et brillantes, afin d'éliminer les bavures. L'adaptation de la vitesse de rotation de la broche et de l'avance par dent au point de fusion de l'alliage empêche la formation de copeaux de soudure à l'intérieur des cannelures.
Fraises à fileter en carbure pour acier trempé
Le filetage des aciers à outils trempés de 50 à 65 HRC exige un outillage robuste capable de résister à une friction et une chaleur intenses. La forte pression de coupe radiale provoque la microfracturation des arêtes de coupe en carbure à micrograins standard en quelques passes seulement. L'usinage de ces alliages exigeants requiert une fraise à fileter en carbure ultra-fine (sous-micronique) pour acier trempé, avec une géométrie de gorge négative renforcée.
La maîtrise thermique est essentielle à la fiabilité du processus de fraisage de filetages dans les aciers trempés D2, A2 ou CPM. Les revêtements nanostructurés AlTiN haute température protègent le noyau en carbure, permettant un fraisage à sec avec évacuation des copeaux par air comprimé. L'utilisation de faibles décalages radiaux et de porte-outils rigides à frettage garantit des tolérances de diamètre primitif serrées et une durée de vie optimale de l'outil.
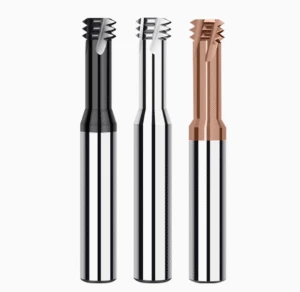
Comment choisir le type de fraise à fileter adapté aux exigences d'usinage ?
Le choix de la fraise appropriée nécessite une évaluation complète de l'espace d'usinage, et non une simple consultation d'un catalogue. Le diamètre primitif, le rapport profondeur/diamètre, l'état du traitement thermique et la rigidité de la broche déterminent directement les performances de la fraise. Négliger la correction de positionnement lors du choix de différents types de fraises à fileter entraîne de fortes vibrations de l'outil, des dents cassées et des erreurs de pas coniques.
Un processus fiable permet d'adapter l'épaisseur du noyau de la fraise et la profondeur des goujures à la configuration de la pièce. Les machinistes doivent déterminer l'orientation du filetage, l'usinabilité de la pièce et la prise du porte-outil avant de définir les avances et les vitesses de coupe. L'équilibre de ces variables fondamentales garantit une précision de filetage constante, des états de surface impeccables et une durée de vie de l'outil optimale, même lors de productions intensives.
Sélection basée sur la taille et le profil du filetage
La vérification du diamètre nominal, du pas et de l'angle de profil permet de déterminer si le corps de l'outil peut dégager le diamètre intérieur sans frottement. Les filetages profonds de petit diamètre nécessitent de longs porte-à-faux qui réduisent considérablement la rigidité de l'outil et augmentent les risques de déformation. Les machinistes doivent évaluer la longueur de goujure effective par rapport à la profondeur totale du filetage afin de minimiser la portée de l'outil et d'optimiser sa rigidité.
Le respect de tolérances strictes exige un réglage précis des décalages de diamètre et des décalages radiaux sur la commande numérique. Lors de l'utilisation d'une fraise à fileter dédiée pour des filetages de précision, le faux-rond de l'outil et la circularité de la machine influent directement sur la précision du diamètre primitif final. La programmation de plusieurs passes radiales combinées à des passes de ressort compense le dérapage de l'outil et garantit un engagement net du filetage, sans bavures.
Choix basé sur les threads internes ou externes
Le choix entre un filetage intérieur et extérieur détermine la cinématique de la trajectoire de l'outil de coupe et le jeu radial. Le filetage intérieur contraint l'outil dans un alésage restreint où les copeaux peuvent facilement s'accumuler dans les goujures et casser les dents de coupe. Le filetage extérieur décrit le diamètre extérieur de la pièce, ce qui exige des dégagements importants pour éviter que le corps de l'outil ne heurte les épaulements adjacents.
La géométrie de la pièce détermine le diamètre de fraise optimal et les stratégies de programmation. Pour les opérations extérieures, les machinistes doivent vérifier le dégagement du dispositif de fixation et programmer des arcs d'entrée en douceur afin de réduire les à-coups. Pour les perçages intérieurs, la vérification des dimensions avant perçage et la programmation des arcs de fraisage en avalant garantissent une évacuation stable des copeaux et préservent l'intégrité du filetage.
Choix basé sur le matériau et la dureté de la pièce
La métallurgie et la dureté de la pièce déterminent la préparation du tranchant, la géométrie des goujures et le revêtement de l'outil. Les alliages d'aluminium ductiles exigent des goujures affûtées et polies pour éviter le soudage des copeaux, tandis que les aciers inoxydables nécessitent des angles de coupe positifs pour prévenir l'écrouissage. Les aciers pré-trempés standards offrent une coupe nette sous des charges de copeaux modérées, mais les aciers à outils à haute dureté dégradent rapidement les géométries standard.
Pour l'usinage de blocs de moules d'une dureté supérieure à 55 HRC, le choix d'une fraise à fileter en carbure spécialement conçue pour l'acier trempé est indispensable. Les substrats en carbure submicroniques, associés à des revêtements nanostructurés en AlTiN, résistent aux températures de coupe extrêmes lors des opérations de fraisage à sec. Des passes radiales légères, complétées par un soufflage d'air comprimé, préviennent la fissuration thermique et assurent la stabilité des arêtes de coupe dans les aciers de 60 à 65 HRC.
Sélection basée sur la rigidité de la machine et les conditions d'usinage
Même la meilleure fraise peut échouer si la broche, le porte-outil ou le système de bridage manque de rigidité dynamique. Les fraises de petit diamètre avec un porte-à-faux excessif amplifient la déformation de l'outil, provoquant des filetages coniques et un écaillage prématuré sous la pression de coupe radiale. Les machinistes doivent évaluer l'état de conicité de la broche, la rigidité du montage et la force de serrage du porte-outil avant de fixer les avances de coupe.
Le filetage de matériaux durs exige une stabilité de montage extrême et un faux-rond minimal de l'outil afin d'éviter les ruptures par choc. L'utilisation de porte-outils équilibrés à frettage ou hydrauliques, associés à des montages machine rigides, prévient les vibrations d'arête et l'usure irrégulière. L'optimisation des profondeurs de passe radiales au sein d'un système d'outillage rigide garantit une fiabilité de processus optimale et prolonge la durée de vie de l'outil, même pour les matériaux difficiles.
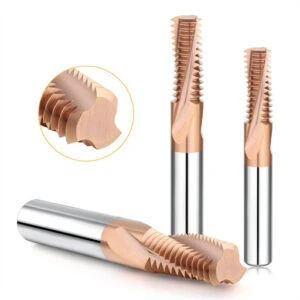
Quel type de fraise à fileter est une « fraise à fileter HRC65 » ?
En usinage pratique, une fraise à fileter HRC65 ne désigne pas un profil d'outil spécifique, mais plutôt une norme de performance conçue pour une dureté extrême. Le choix des fraises pour acier à outils de 60 à 65 HRC exige d'aller au-delà des indications de l'emballage et d'évaluer la géométrie du noyau, la granulométrie du substrat et la stabilité thermique du revêtement. Il est indispensable de combiner un profil de filetage, un pas et un rapport portée/diamètre adaptés avec une rigidité extrême de l'outil afin d'éviter les ruptures d'arêtes.
Le filetage à ce niveau de dureté ne tolère aucune instabilité du processus. La moindre déviation, le faux-rond de la broche ou les vibrations harmoniques provoquent instantanément la rupture des arêtes de coupe et endommagent irrémédiablement les blocs de matrice pré-trempés, souvent coûteux. Les machinistes doivent évaluer le couple de serrage du porte-outil, la rigidité du maintien de la pièce et les charges radiales sur les copeaux afin de concevoir un système de coupe fiable. Un véritable usinage HRC65 repose sur une géométrie de fraise optimisée et un engagement précis de l'outil, et non sur les conventions de dénomination des catalogues.
Quel type de fraise à fileter convient à l'acier trempé HRC65 ?
Le choix des fraises pour les pièces en acier de dureté 65 HRC dépend du diamètre du filetage, de la profondeur de la pièce et du volume de production. Pour les perçages profonds ou les pièces usinées en petite série, les fraises monoblocs minimisent la pression de coupe radiale et la déformation de l'outil. Pour les productions en grande série avec des pas fixes, les fraises multiblocs sont préférables, à condition que la broche, le porte-outil et le réglage de la machine présentent une rigidité dynamique élevée.
Le jeu et la cinématique de la trajectoire d'outil dépendent également de l'orientation du filetage. Le filetage intérieur nécessite la vérification des diamètres d'alésage pré-percés et l'évacuation des copeaux abrasifs par soufflage d'air à haute pression. Le filetage extérieur exige un jeu important pour éviter les collisions avec les épaulements adjacents. La dureté de la pièce constitue la valeur de référence, mais la géométrie du trou, la portée et la rigidité de l'installation déterminent la fraise à fileter adaptée à l'acier trempé qui garantit des résultats stables.
Avantages des fraises à fileter en carbure monobloc pour l'acier trempé
Une fraise à fileter monobloc en carbure monobloc spécialement conçue pour l'acier trempé offre le module d'élasticité élevé et la résistance thermique nécessaires aux duretés extrêmes. Les substrats de qualité supérieure, d'une épaisseur inférieure au micron, résistent aux contraintes de flexion latérale, garantissant ainsi des diamètres primitifs précis même dans les alésages de petit diamètre. Les angles de coupe négatifs et les surfaces de coupe renforcées protègent les arêtes de coupe contre l'écaillage sous l'effet d'un frottement intense.
La résistance à l'usure thermique détermine la durée de vie réelle de l'outil lors de la coupe d'alliages trempés. Les revêtements multicouches avancés AlTiN ou AlCrN créent une barrière d'oxyde d'aluminium qui empêche la chaleur de coupe de ramollir le noyau en carbure. Des passes radiales légères et répétées permettent de contrôler les températures à l'interface et d'allonger la durée de vie du tranchant lors des cycles de production intensifs.
Sélection des fraises à fileter pour HRC60–HRC65 et SKD11
Le filetage d'outils en acier SKD11 ou D2 traité thermiquement, d'une dureté comprise entre 60 et 65 HRC, exige une planification rigoureuse du montage. L'acier SKD11 contient des carbures de chrome durs qui provoquent une usure abrasive rapide des arêtes de coupe. Les machinistes doivent privilégier les outils à goujures courtes, limiter le porte-à-faux et éviter les profondeurs de passe radiales importantes afin de préserver les tranchants.
Les paramètres de coupe fixes sont rarement adaptés à différentes opérations sur broche SKD11 en raison des variations de profondeur de perçage et de rigidité du montage. Les opérateurs doivent vérifier que le faux-rond de la broche est inférieur à 0,0025 mm (0.0001 pouce), utiliser des porte-outils rigides à frettage et travailler à sec avec de l'air comprimé. Le réglage précis des trajectoires d'outil circulaires en fraisage en avalant par des passes d'essai garantit une précision constante du pas de filetage et élimine les rebuts.
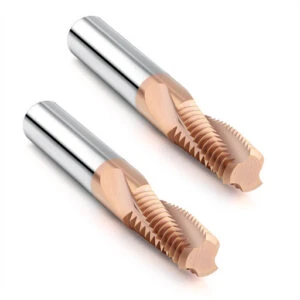
FAQ sur les types de fraises à fileter
Les machinistes sont régulièrement confrontés à des compromis critiques en matière d'outillage lors du passage des prototypes aux séries de production. Les questions fréquentes portent généralement sur l'équilibre de la rigidité de l'outil, le choix entre des profils de dents simples et multiples, et l'usinage de pièces d'une dureté extrême. Le choix des différents types de fraises à fileter exige une adéquation entre la géométrie physique de la pièce et la cinématique de la machine, plutôt que de se fier uniquement aux tableaux des catalogues.
Un processus d'usinage fiable repose sur un équilibre entre la profondeur de filetage, le porte-à-faux de l'outil, la dureté de la pièce et la rigidité de la broche. Négliger un seul facteur mécanique peut engendrer de fortes vibrations harmoniques, une conicité du pas ou un écaillage soudain des arêtes. L'évaluation conjointe de ces variables d'ingénierie essentielles garantit une coupe stable, des tolérances dimensionnelles interfaciales serrées et une durée de vie prévisible des outils pour toutes les opérations d'atelier.
Quels sont les principaux types de fraises à fileter ?
Les fraises à fileter sont généralement classées selon la géométrie de leur profil, leur matériau et leur sens d'usinage. Les principales catégories comprennent les fraises à profil unique et à profils multiples, les fraises à profil interne et externe, et les outils en carbure monobloc ou à plaquettes indexables. Ces classifications se recoupent souvent pour un même outil, comme par exemple une fraise à fileter multi-dents en carbure monobloc conçue spécifiquement pour le filetage de trous borgnes internes.
Le choix de la configuration appropriée dépend du volume de production, de la rigidité de l'installation et des caractéristiques des pièces. Les ateliers à production diversifiée optent souvent pour des outils monotypes afin d'offrir une grande flexibilité de pas pour les petites séries. À l'inverse, les installations de production dédiées aux grands volumes utilisent des outils multitypes pour minimiser les temps de cycle par perçage.
Quelle est la différence entre les fraises à fileter à profil unique et à profils multiples ?
La comparaison entre une fraise à fileter à profil unique et une fraise à fileter à profils multiples repose sur la pression de coupe et le temps de cycle. Les outils à profil unique réalisent un pas de filet par tour d'hélice, ce qui minimise l'effort de coupe et élimine la conicité sur les trous profonds. Les outils à profils multiples, quant à eux, possèdent une rangée complète de dents qui réalise le filetage sur toute sa profondeur en une seule passe hélicoïdale à 360 degrés.
Les fraises multiformes améliorent considérablement la productivité lors de l'usinage de filetages de dimensions fixes sur des centres d'usinage rigides. Cependant, leur surface de contact plus importante exige un bridage rigide et un maintien stable de la pièce afin d'éviter les vibrations. Les fraises monoformes restent le choix privilégié pour les porte-à-faux importants, les pièces à parois fines ou les configurations de machines de faible puissance.
Quelle est la différence entre les fraises à fileter internes et externes ?
La principale différence entre une fraise à fileter intérieure et une fraise à fileter extérieure réside dans la cinématique de la trajectoire de l'outil et les dégagements nécessaires. Les fraises à fileter intérieures pénètrent dans un alésage pré-percé, où l'évacuation des copeaux est limitée et les risques de déviation de l'outil élevés. Les fraises à fileter extérieures suivent le diamètre extérieur de la pièce, ce qui exige un dégagement suffisant autour des épaulements et des dispositifs de fixation.
Le filetage intérieur exige la vérification des diamètres des trous mineurs et l'utilisation d'air comprimé pour éviter le recoupement des copeaux. Le filetage extérieur réduit l'arc de contact de l'outil, ce qui diminue la pression de coupe et permet des charges de copeaux plus importantes. Les machinistes doivent évaluer la géométrie de la pièce, la portée de l'outil et les limites de course de la machine avant de finaliser le choix de l'outil.
Une fraise à fileter en carbure monobloc est-elle meilleure pour l'acier trempé ?
Le carbure monobloc est indispensable pour le filetage des métaux trempés au-delà de 50 HRC, grâce à son module d'élasticité exceptionnel. Une fraise à fileter en carbure spécialement conçue pour l'acier trempé résiste bien mieux à la déformation latérale de l'outil que les alternatives en acier rapide. Cette rigidité structurelle garantit des tolérances de diamètre primitif serrées et prévient la conicité du filetage dans les trous profonds.
Le choix de la nuance du substrat et la préparation des arêtes sont tout aussi importants que le matériau de base lui-même. L'usinage de matrices trempées exige des nuances de carbure ultrafines, inférieures au micron, associées à des revêtements résistants à la chaleur comme l'AlTiN ou l'AlCrN. Des arêtes de coupe affûtées et un porte-outil rigide permettent de réduire les vibrations et d'éviter les microfissures sous l'effet d'un frottement intense et de fortes contraintes thermiques.
Quel type de fraise à fileter est le mieux adapté à l'acier HRC65 ?
L'usinage de l'acier à outils de dureté 65 HRC requiert une fraise à fileter spécialement conçue pour l'acier trempé, dotée d'un noyau renforcé et d'un angle de coupe négatif. Les fraises monoblocs en carbure monobloc sont généralement les plus performantes car elles réduisent considérablement la pression de coupe sur la broche de la machine. Leur faible zone de contact contribue à dissiper les frottements importants et prévient l'écaillage des arêtes de coupe dans les alliages abrasifs comme le SKD11.
Pour obtenir un résultat optimal à ce niveau de dureté, il est essentiel d'utiliser des porte-outils rigides à frettage et des porte-à-faux d'outil réduits. Les usineurs doivent programmer des passes radiales peu profondes en utilisant le fraisage en avalant et un soufflage d'air sec pour évacuer proprement les copeaux abrasifs. Cette configuration équilibrée permet de contrôler les températures de coupe, d'éviter la dérive du pas de filetage et de protéger les pièces trempées coûteuses contre la mise au rebut.






