


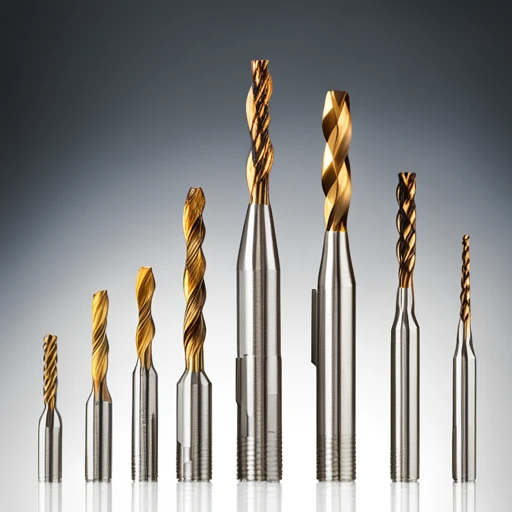
En usinage CNC moderne, les fraises sont des outils essentiels largement utilisés pour la coupe de matériaux métalliques tels que les alliages d'aluminium, l'acier inoxydable, l'acier au carbone et les aciers à haute dureté. Cependant, quel que soit le matériau de base de l'outil, en l'absence d'une protection de revêtement adéquate, celui-ci peut se détériorer rapidement dans des environnements à haute température, à grande vitesse et soumis à une forte usure, ce qui impacte fortement l'efficacité d'usinage et la maîtrise des coûts.
Pour améliorer la durée de vie et la résistance à l'usure des outils, la technologie des revêtements s'est imposée comme un facteur clé de leur performance. En particulier pour l'usinage de l'acier inoxydable ou de matériaux trempés (par exemple, HRC60 et plus), le choix de revêtements présentant une excellente résistance à la chaleur et un excellent pouvoir lubrifiant est crucial pour garantir la stabilité de l'usinage et la qualité de surface.
Cet article analyse la fonction et la stratégie d'application des revêtements pour fraises et explique comment sélectionner scientifiquement les types de revêtements et les paramètres d'outils en fonction des exigences des matériaux. Nous examinerons également les performances des fraises en carbure sous fortes charges et fournirons des exemples pratiques ainsi que des suggestions de paramètres pour aider les fabricants à optimiser leur stratégie de sélection d'outils et à accroître leur productivité globale.
Pourquoi le revêtement des outils est-il essentiel pour prolonger la durée de vie des fraises ?
Pour l'usinage des métaux, les fraises doivent supporter des températures et des vitesses élevées, ainsi qu'un frottement important. La durabilité de l'outil et la stabilité de l'usinage ont un impact direct sur l'efficacité de la production et la qualité des pièces. Avec la dureté croissante des matériaux et l'augmentation des vitesses de coupe, les outils non revêtus peinent à répondre aux exigences d'usinage modernes.
Les revêtements haute performance améliorent considérablement la résistance à l'usure, à la chaleur et aux adhérences, tout en réduisant le coefficient de frottement, notamment lors de l'usinage de métaux comme l'acier inoxydable, les alliages d'aluminium, l'acier au carbone et les aciers trempés. Pour les utilisateurs qui emploient régulièrement des fraises pour l'usinage des métaux , le choix d'un revêtement adapté permet d'allonger la durée de vie de l'outil, de réduire la fréquence de changement d'outil et d'améliorer la productivité globale.
Modes de défaillance courants des fraises : usure, écaillage et ramollissement thermique
Les modes de défaillance courants incluent l'usure de la face de coupe, l'usure en dépouille, l'écaillage de l'arête de coupe et l'adoucissement par fatigue thermique. Ces problèmes sont particulièrement fréquents lors de la coupe d'aciers à haute dureté ou en fonctionnement continu. Par exemple, l'utilisation d'une fraise en carbure sans revêtement approprié sur des matériaux de dureté supérieure à HRC60 peut entraîner des micro-écaillages, des imprécisions de surface et des performances de coupe instables.
Le rôle des revêtements dans la découpe à haute température, à grande vitesse et à forte charge
Lors de l'usinage à grande vitesse et du fraisage à fortes charges, la température des outils augmente rapidement. Sans revêtement protecteur, l'outil est sujet au ramollissement thermique et à l'usure par diffusion. Les revêtements forment une barrière à haute dureté, à point de fusion élevé et à faible frottement, protégeant le corps de l'outil de la chaleur et de l'abrasion.
-
Les revêtements TiAlN et AlTiN peuvent résister à des températures de coupe supérieures à 700 °C et sont idéaux pour les métaux difficiles comme l'acier inoxydable et l'acier au carbone, que l'on retrouve souvent dans les fraises en bout pour acier ou les fraises en bout pour acier inoxydable.
-
Pour les matériaux plus tendres comme l'aluminium et le cuivre, les revêtements DLC sont préférés en raison de leurs faibles propriétés de friction et d'antiadhérence, améliorant ainsi les performances des fraises en bout pour l'aluminium.
De plus, les revêtements améliorent la stabilité thermique et maintiennent la dureté à haute température (dureté à rouge), ce qui les rend idéaux pour l'usinage à sec et en continu. Pour les fabricants utilisant des fraises en carbure dans des conditions exigeantes, les revêtements réduisent les temps d'arrêt et augmentent le rendement par unité de temps.
Comparaison des types de revêtements d'outils courants et de leurs caractéristiques
Les revêtements d'outils diffèrent par leur résistance thermique, leur dureté, leur coefficient de frottement et leurs propriétés antiadhésives. Le choix d'un revêtement adapté au matériau est essentiel pour prolonger la durée de vie de l'outil, notamment pour les fraises destinées à l'usinage de l'aluminium , de l'acier ou de l'acier trempé.
Aperçu et scénarios d'application des revêtements TiN, TiAlN et TiSiN
-
Revêtement TiN (nitrure de titane) : revêtement polyvalent offrant une dureté satisfaisante et un faible coefficient de frottement. Sa couleur dorée est caractéristique et il convient à l’usinage conventionnel des aciers non alliés et des métaux tendres. Température d’oxydation : environ 500 °C.
-
TiAlN / AlTiN : reconnu pour sa stabilité thermique et sa résistance à l’oxydation supérieures (jusqu’à 800 °C). Idéal pour la coupe à grande vitesse et en continu de l’acier inoxydable, de l’acier à outils et de l’acier allié. Hautement recommandé pour les fraises en bout destinées à l’usinage de l’acier inoxydable et de l’acier.
-
TiSiN : Revêtement nano de haute qualité offrant une dureté extrêmement élevée (> 4000 HV) et une excellente résistance à la chaleur (température d’oxydation > 1000 °C). Idéal pour la découpe à sec et à grande vitesse des aciers pré-trempés et des matériaux HRC 55–65.
Revêtement diamant DLC ou CVD : le meilleur choix pour l'aluminium ou le graphite ?
Les matériaux non ferreux et les composites nécessitent des revêtements à faible frottement et à haute anti-adhérence :
-
Revêtement DLC : Alliant dureté et très faible coefficient de frottement, il est idéal pour les fraises en aluminium . Il empêche l’adhérence des copeaux et offre un excellent état de surface, notamment pour les applications de précision à grande vitesse telles que le moulage sous pression, les moules pour smartphones ou les boîtiers en aluminium.
-
Revêtement diamant CVD : Il offre une dureté proche de celle du diamant naturel, ce qui le rend idéal pour les matériaux abrasifs comme le graphite, la fibre de carbone ou la céramique. Cependant, son épaisseur le rend moins adapté à la découpe des métaux durs.
L'impact de l'épaisseur, de l'adhérence et de la dureté du revêtement sur les performances de l'outil
-
Épaisseur du revêtement : Les revêtements épais (par exemple, CVD) résistent à l’usure mais peuvent émousser le tranchant de l’outil. Les revêtements minces (par exemple, PVD) sont plus adaptés à l’usinage de précision et permettent d’obtenir des arêtes vives.
-
Résistance d'adhérence : Une forte adhérence empêche le décollement du revêtement à haute vitesse. Les revêtements de mauvaise qualité s'écaillent souvent, accélérant la défaillance de l'outil.
-
Dureté de surface : Les revêtements d'une dureté > 3500 HV résistent mieux aux contraintes de coupe, ce qui est essentiel pour les fraises en bout destinées à l'usinage de l'acier trempé ou de l'acier.
Comment choisir le bon revêtement pour différents matériaux
L’adaptation des revêtements d’outils à des matériaux spécifiques améliore l’efficacité de coupe et réduit les dommages aux outils.
Acier inoxydable : revêtements et paramètres recommandés
L'acier inoxydable présente une ténacité élevée, une faible conductivité thermique et une tendance à l'écrouissage. Il provoque une accumulation de chaleur lors de la coupe et une usure des arêtes. Pour une stabilité thermique et une résistance à l'usure élevées, utilisez des revêtements TiAlN , AlTiN ou TiSiN. Recourez à un refroidissement humide ou sous haute pression. Limitez la profondeur de coupe et maintenez une vitesse d'avance constante.
Acier trempé (HRC60+) : meilleures stratégies de revêtement
Les aciers à outils traités thermiquement nécessitent des revêtements ultra-durs haute température tels que TiSiN , AlTiSiN ou AlCrSiN . Ces revêtements offrent une dureté supérieure à 3 500 HV et une résistance à l'oxydation supérieure à 1 000 °C. Ils sont recommandés pour le fraisage à grande vitesse à sec ou semi-sec. Pour garantir la stabilité de coupe et l'état de surface, il est conseillé d'utiliser des passes latérales et des profondeurs de passe réduites, ainsi qu'un lubrifiant de coupe adapté.
Alliages d'aluminium : pourquoi utiliser des outils non revêtus ou revêtus de DLC ?
L'aluminium est mou et collant, sujet à l'adhérence des copeaux et à la formation d'arêtes rapportées. Évitez les revêtements rugueux. Pour des résultats optimaux, utilisez des outils polis non revêtus ou des fraises à revêtement DLC. Dans la production en grande série de pièces en aluminium moulé sous pression, ADC12 ou pour l'aérospatiale, les fraises en aluminium à revêtement DLC préviennent le soudage des copeaux et prolongent la durée de vie de l'outil. À utiliser avec des fraises à trois dents et des vitesses de broche élevées.
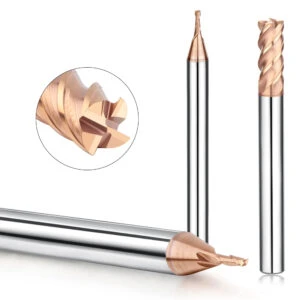
Facteurs affectant les performances du revêtement et recommandations d'entretien
Bien que les revêtements d'outils haute performance puissent améliorer considérablement la résistance à l'usure et à la chaleur des fraises, une mauvaise utilisation ou des méthodes de refroidissement inadaptées peuvent les rendre inefficaces, voire accélérer leur usure. Pour garantir une durée de vie maximale des outils revêtus, il est essentiel d'appliquer des paramètres de coupe adaptés, de sélectionner une stratégie de refroidissement adaptée et d'éviter les erreurs opérationnelles courantes.
Effet de la vitesse et de l'avance de l'outil sur la durabilité du revêtement
La durabilité du revêtement dépend non seulement de sa composition et de sa dureté, mais aussi des paramètres d'usinage. La vitesse de rotation de la broche (tr/min) et l'avance sont directement liées à la chaleur générée par frottement et aux contraintes mécaniques exercées sur l'outil.
Par exemple, lors de l'utilisation d'une fraise à revêtement TiAlN pour l'acier inoxydable dans des opérations à haute résistance, une vitesse excessive combinée à une faible avance peut entraîner un frottement élevé, une accumulation rapide de chaleur et une défaillance prématurée du revêtement par ramollissement ou délaminage.
À l'inverse, une avance élevée à faible vitesse peut entraîner des charges d'impact brutales, surchargeant l'outil et provoquant un écaillage des arêtes, notamment avec les fraises pour acier trempé. Il est recommandé de régler la vitesse de coupe (Vc) et l'avance par dent (fz) en fonction des propriétés thermiques du revêtement et du matériau de la pièce afin d'obtenir une charge de coupe équilibrée et efficace.
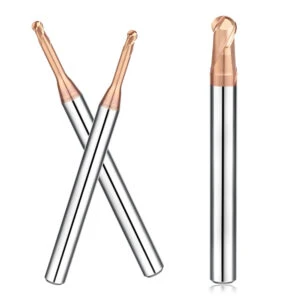
Rôle du choix du liquide de refroidissement et de la méthode d'application dans la protection des revêtements
Lors du fraisage à grande vitesse et à forte charge, le liquide de refroidissement dissipe non seulement la chaleur, mais agit également comme lubrifiant, protégeant le revêtement de l'outil de l'oxydation et des dommages dus au frottement. Un choix judicieux du type de liquide de refroidissement et du mode d'alimentation est essentiel pour prolonger la durée de vie de l'outil.
Pour les fraises en acier et en acier inoxydable, les systèmes à émulsion aqueuse ou à brouillard d'huile haute pression permettent de refroidir efficacement l'arête de coupe et de réduire la formation d'arêtes rapportées. Pour les alliages d'aluminium, sujets à l'adhérence des copeaux, la lubrification minimale (MQL) associée à des outils revêtus de DLC améliore considérablement l'évacuation des copeaux et l'état de surface.
De plus, l'angle de pulvérisation du liquide de refroidissement et la conception du canal de liquide de refroidissement interne jouent un rôle majeur dans la distribution du liquide de refroidissement directement dans la zone de coupe, améliorant la lubrification, stabilisant les revêtements et prolongeant la durée de vie des fraises en carbure dans les opérations exigeantes.
Éviter les erreurs courantes : comment des paramètres de coupe incorrects accélèrent la défaillance des outils
De nombreux utilisateurs, en raison de leur inexpérience ou d'un manque de compréhension du comportement du revêtement, commettent des erreurs qui conduisent à une défaillance prématurée de l'outil :
- Utilisation abusive des tables de paramètres : Application des données d'avance/vitesse des outils non revêtus aux outils revêtus sans tenir compte des différences thermiques et de frottement.
- Environnement d'usinage inapproprié : Utilisation de la découpe à sec lorsque le refroidissement humide est nécessaire, en particulier dans les applications en acier à haute dureté.
- Utilisation excessive d’outils usés : Continuer à utiliser des outils au-delà de leur durée de vie effective augmente le risque d’exposition du substrat et de défaillance catastrophique.
- Ignorer l'évacuation des copeaux : Une mauvaise évacuation des copeaux lors de l'usinage des métaux non ferreux peut provoquer des arêtes accumulées et endommager les fraises à revêtement DLC pour l'aluminium.
Pour éviter ces problèmes, les utilisateurs doivent créer des tableaux de paramètres spécifiques aux matériaux et aux revêtements et utiliser une surveillance en temps réel (par exemple, courbes de charge de la broche, signaux acoustiques) pour ajuster l'utilisation de l'outil de manière dynamique, maximisant ainsi la durée de vie du revêtement et minimisant les coûts d'usinage.
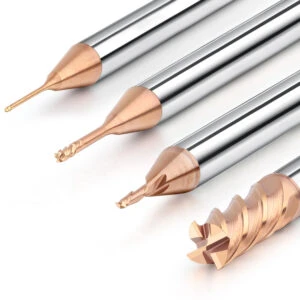
Comment évaluer et sélectionner des fournisseurs de revêtements de fraises en carbure de haute qualité
Dans l'usinage avancé des métaux, la qualité du revêtement des fraises en carbure a un impact direct sur l'efficacité, la longévité de l'outil et la maîtrise des coûts. En particulier pour les matériaux comme l'acier inoxydable, l'acier au carbone et l'acier trempé, le choix d'un revêtement aux performances fiables peut considérablement améliorer la production.
Critères d'évaluation : processus de revêtement, protocoles d'inspection et consistance du substrat
Un fournisseur de premier plan doit démontrer la stabilité de son procédé de revêtement (PVD, CVD, DLC) et un contrôle qualité rigoureux. Ce processus comprend le prétraitement (nettoyage/préchauffage), le dépôt sous vide et le post-traitement (nettoyage de surface).
Par exemple, les fraises Samho Tool pour acier trempé bénéficient des technologies de nano-revêtement exclusives HB et HG, associées à des substrats en carbure ultrafins et à des arêtes rectifiées avec précision. Ceci améliore l'adhérence du revêtement et la stabilité d'usinage.
Les fournisseurs doivent également proposer des tests approfondis sur l’épaisseur du revêtement, la force d’adhérence et l’intégrité des bords, essentiels pour les fraises en acier soumises à de fortes contraintes thermiques.
Étude de cas : doubler la durée de vie de l'outil grâce aux fraises à revêtement HG
Un client usinant de l'acier moulé HRC58 est passé d'outils en carbure non revêtus (durée de vie de 8 heures) aux fraises Samho revêtues HG. La durée de vie de l'outil a été portée à 16-18 heures, la rugosité de surface a été améliorée à Ra < 0.4 et le temps de polissage a été réduit de 40 %. Le coût unitaire global de l'outillage a été réduit d'environ 30 %.
Cela démontre qu’un revêtement bien conçu peut non seulement améliorer les performances, mais également générer des économies de coûts mesurables dans la fabrication à haut volume.
Revêtements nationaux et importés : équilibre entre coût et performance
Certains acheteurs hésitent entre les outils nationaux et les outils importés. Cependant, des marques nationales de haute qualité comme Samho Tool ont réalisé des progrès significatifs en matière de technologie de revêtement et offrent des avantages :
- Livraison et personnalisation plus rapides
- Meilleure rentabilité
- Support d'application adapté aux conditions d'usinage locales
Par exemple, Samho fournit des fraises personnalisées pour l'acier, offrant des revêtements (TiAlN, TiSiN, DLC) et des géométries de bord adaptées à des matériaux et des configurations de machines spécifiques, surpassant dans de nombreux cas les outils génériques importés.
Les marques locales dotées de solides capacités de R&D et de revêtement peuvent offrir 80 à 90 % des performances à 50 à 60 % du coût.
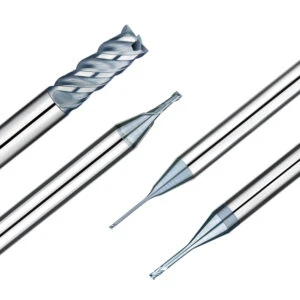
Comment une sélection et une utilisation appropriées du revêtement réduisent le coût total de l'outillage
Dans les ateliers CNC modernes, le prix d'achat ne représente qu'une partie du coût de l'outillage. La durée de vie de l'outil, la fréquence de changement, le temps de cycle et la qualité des pièces sont bien plus importants. L'adéquation du revêtement aux paramètres appropriés et l'utilisation de fraises en carbure haute régularité permettent aux entreprises de réduire les coûts par pièce tout en améliorant la production.
Revêtement + Paramètres appropriés = Durée de vie de l'outil considérablement plus longue
Même les revêtements haut de gamme nécessitent des stratégies d'usinage adaptées. À l'inverse, avec une vitesse, une avance, un refroidissement et un revêtement optimaux, même les outils standards peuvent offrir des performances exceptionnelles :
- TiAlN + Vitesse modérée + Coupe humide : Idéal pour les fraises en acier inoxydable afin de réduire le collage et le ramollissement.
- TiSiN + Haute vitesse + Coupes peu profondes : Idéal pour l'acier trempé, offrant une dureté rouge et une résistance à la chaleur.
- DLC + Haute vitesse + MQL : Pour les alliages d'aluminium, réduit le soudage des copeaux et améliore la finition.
- Diamant CVD + coupe à sec : Pour les composites graphite/fibre de carbone, offrant une résistance extrême à l'usure.
Seule une approche globale du revêtement, des matériaux et du choix des processus peut permettre aux fabricants de doubler la durée de vie des outils et de réduire le coût réel des pièces.
Recommandations de combinaison dans différentes conditions de travail
| Matériau de la pièce | Revêtement recommandé | Type d'outil suggéré | Méthode de lubrification | Traitement des notes |
|---|---|---|---|---|
| Acier Inoxydable | TiAlN / AlTiN | Fraise pour acier inoxydable | Liquide de refroidissement à émulsion | Bord anti-accumulation, adapté à la coupe humide |
| Acier trempé (HRC60+) | TiSiN / AlCrSiN | Fraises pour acier trempé | Brouillard d'huile ou coupe à sec | Utiliser un petit pas de franchissement, éviter les fissures thermiques |
| Acier inoxydable | DLC / Poli miroir non revêtu | Fraises en bout pour l'aluminium | MQL / Coupe à sec | Empêche l'adhérence des copeaux, idéal pour l'usinage à grande vitesse et à haute finition |
| Graphite / Fibre de carbone | Diamant CVD | Fraises en carbure | Refroidissement par air sec ou minimal | Résistance extrême à l'usure, adaptée à une coupe continue de longue durée |
QFP
Q1 : Qu'est-ce qu'un revêtement d'outil pour une fraise et pourquoi est-il important pour la durée de vie de l'outil ?
A1 : Un revêtement d’outil est une fine couche de matériau dur, résistant à l’usure et à la chaleur (comme le TiN, le TiAlN, le DLC ou le diamant CVD) appliquée sur la surface d’un substrat en carbure. Ce revêtement réduit le frottement, améliore la résistance à la chaleur et empêche l’accumulation de copeaux, prolongeant ainsi considérablement la durée de vie des fraises tout en améliorant la stabilité de coupe et la qualité de surface.
Q2 : Comment choisir le bon revêtement pour une fraise en fonction du matériau de la pièce ?
A2 : Le choix du revêtement dépend du matériau usiné :
-
Acier inoxydable : utiliser des revêtements TiAlN ou TiSiN pour une meilleure résistance à la chaleur et aux adhérences.
-
Acier trempé (HRC60+) : Choisissez des revêtements à haute dureté comme le nano-TiSiN ou l'AlCrSiN pour une excellente stabilité thermique et une résistance à l'usure.
-
Alliages d'aluminium : utilisez des outils revêtus ou non de DLC pour réduire les bavures et obtenir une meilleure finition de surface.
Q3 : Quelle est la différence entre les revêtements diamantés DLC et CVD ? Lequel est le plus adapté à l'usinage de l'aluminium ?
A3:
-
DLC (Diamond-Like Carbon) : Offre un coefficient de frottement extrêmement faible et est idéal pour l'usinage à grande vitesse de l'aluminium, réduisant les bavures et améliorant la qualité de surface.
-
CVD Diamant : Il a une dureté beaucoup plus élevée et convient mieux aux matériaux ultra-abrasifs comme le graphite, la fibre de carbone et les composites.
Pour l'usinage de l'aluminium, DLC est généralement le choix préféré.
Q4 : Comment dois-je ajuster les paramètres de coupe lors de l'utilisation de fraises à revêtement pour maximiser la durée de vie de l'outil ?
A4 : Pour obtenir les meilleures performances :
-
Réglez la vitesse de broche et la vitesse d'avance appropriées pour minimiser la génération de chaleur et les chocs mécaniques.
-
Adaptez la vitesse de coupe (Vc), l'avance par dent (fz), la profondeur de coupe (ap) et la largeur de coupe (ae) au type de revêtement et au matériau.
-
Utilisez la méthode de refroidissement ou de lubrification appropriée pour éviter la défaillance du revêtement et prolonger la durée de vie de l’outil.
Q5 : Comment le type de liquide de refroidissement et la méthode de distribution affectent-ils les performances du revêtement ?
A5 : Le liquide de refroidissement joue un rôle clé dans la régulation de la température et la réduction des frottements :
-
Usinage de l'acier : Utiliser des émulsions hydrosolubles ou un brouillard d'huile à haute pression pour un refroidissement efficace.
-
Usinage de l'aluminium : utiliser la lubrification minimale (MQL) combinée à des outils revêtus de DLC pour une évacuation propre et efficace des copeaux et une adhérence minimale.
-
Assurez une direction et un débit de liquide de refroidissement appropriés pour maximiser les effets protecteurs sur le revêtement.
Q6 : Comment puis-je évaluer la qualité d'un fournisseur de fraises à revêtement ?
A6 : Recherchez :
-
Technologies de revêtement avancées (PVD, CVD, DLC).
-
Systèmes d'inspection de qualité fiables (par exemple, tests de force d'adhérence, contrôle de l'épaisseur du revêtement, analyse de l'intégrité des bords).
-
Constance dans la qualité du substrat en carbure.
-
Études de cas positives et retours d'usinage réels de la part des clients.
Q7 : Existe-t-il une grande différence de performance entre les outils revêtus nationaux et importés ?
A7: L’écart de performance s’est considérablement réduit.
Hébergement de haute qualité marques nationales propose désormais :
-
Technologies de revêtement compétitives.
-
Personnalisation pour les matériaux locaux et les environnements d'usinage.
-
Des délais plus rapides et de meilleurs rapports qualité-prix.
Pour de nombreuses applications exigeantes, les outils nationaux peuvent rivaliser, voire surpasser, certaines options importées, en particulier lorsqu'ils sont adaptés à des besoins d'usinage spécifiques.






