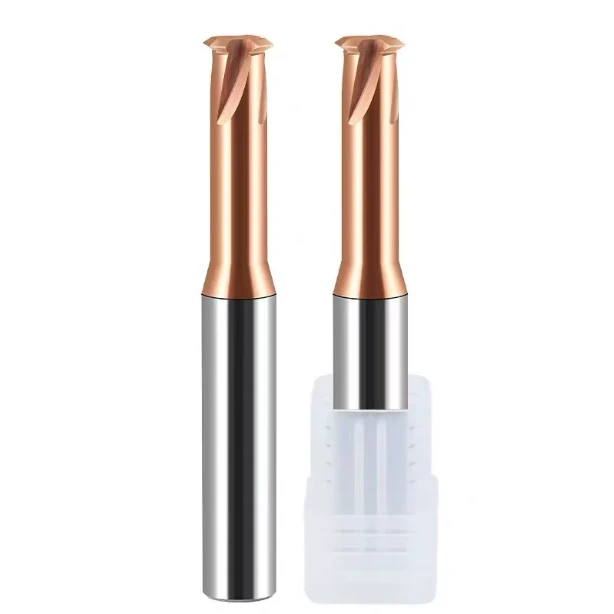
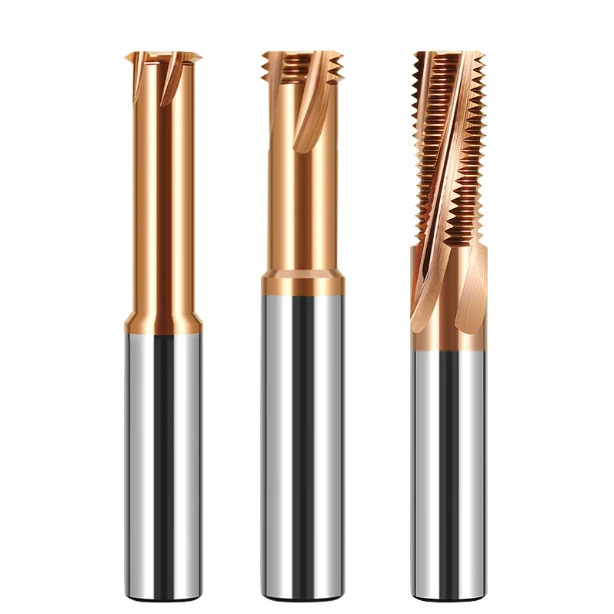
En usinage CNC, la géométrie de la fraise influe directement sur les performances de coupe, la qualité d'usinage et la durée de vie de l'outil. Choisir la géométrie de fraise adaptée permet non seulement d'améliorer l'efficacité d'usinage, mais aussi de prolonger la durée de vie de l'outil et de réduire les coûts de production.
Cet article analyse systématiquement trois éléments géométriques clés des fraises en bout — les cannelures, les angles d'hélice et les types d'extrémité — pour aider les ingénieurs à mieux comprendre les caractéristiques et les avantages de diverses conceptions de fraises en bout dans des applications pratiques.
En analysant la correspondance entre ces paramètres géométriques, les matériaux des pièces et les méthodes de coupe, ce guide offre des perspectives pratiques et novatrices pour le choix des outils. Que vous travailliez dans la fabrication de moules de précision ou l'usinage de pièces pour l'aérospatiale et l'automobile, la compréhension de la logique de conception de la géométrie des fraises est essentielle pour optimiser la stabilité d'usinage et la finition de surface.
Si vous recherchez des solutions pour une évacuation efficace des copeaux, une coupe à haute température ou un usinage de surface de précision, cet article propose des conseils techniques détaillés. Il clarifiera l'adéquation des différentes conceptions de goujures aux alliages d'aluminium, aux aciers et aux matériaux composites, expliquera l'impact de l'angle d'hélice sur les efforts de coupe et la qualité de surface, et fournira un aperçu approfondi des performances de diverses structures de pointes d'outils en conditions réelles.

Pourquoi la géométrie des fraises est importante
Dans l'usinage CNC moderne, la fraise est bien plus qu'un simple outil de coupe : sa géométrie détermine fondamentalement ses performances globales, notamment son efficacité de coupe, son état de surface, sa durée de vie et la stabilité du processus. Pour tout ingénieur spécialisé dans la fabrication de précision, la fabrication de moules ou la production en série, la maîtrise de la géométrie de la fraise est essentielle pour obtenir des résultats de haute qualité.
Facteurs déterminants pour l'efficacité du traitement et la qualité de surface
La géométrie — comprenant les cannelures, l’angle d’hélice et le type d’extrémité — est le facteur principal influençant les taux d’enlèvement de matière et la rugosité de surface.
Par exemple, des angles d'hélice élevés réduisent la résistance à la coupe et améliorent l'évacuation des copeaux lors de l'usinage à grande vitesse, ce qui réduit les rayures de surface et améliore la finition. À l'inverse, les fraises multi-goujons peuvent augmenter la vitesse d'usinage par passe, mais peuvent souffrir d'un encombrement des copeaux, réduisant ainsi la qualité de surface.
L'optimisation de la géométrie des fraises est particulièrement critique lorsque l'on travaille avec des matériaux résistants comme les aciers moulés et les alliages de titane, en équilibrant efficacité et qualité.
Structures clés affectant la durée de vie de l'outil et la stabilité du processus
Une géométrie de fraise bien conçue améliore la rigidité et la résistance aux vibrations, prolongeant ainsi la durée de vie de l'outil et garantissant une coupe stable. Pour les coupes dures ou interrompues, une géométrie de pointe d'outil adaptée minimise les contraintes locales, retardant ainsi l'usure et l'écaillage.
L'épaisseur du noyau, la largeur des goujures et le chanfreinage influencent la stabilité thermique et l'amortissement des vibrations pendant l'usinage. Les fraises hautes performances reposent sur une conception géométrique rigoureuse pour garantir la stabilité et la durabilité du processus, notamment lors des opérations de coupe longue ou à sec.
La sélection de la géométrie adaptée aux conditions d'usinage spécifiques (fraisage 3D à grande vitesse, à sec ou complexe) est essentielle pour la longévité de l'outil et la cohérence du processus.

Aperçu des principales caractéristiques géométriques des fraises
La géométrie de la fraise définit son adéquation à diverses tâches d'usinage. Une connaissance approfondie des goujures, des angles d'hélice et des types d'extrémités aide les ingénieurs CNC à sélectionner des outils adaptés au matériau, aux vitesses d'avance et aux objectifs du procédé. Les sections suivantes analysent chaque caractéristique et ses applications pratiques.
Flûtes
Le nombre de goujures est crucial pour l'évacuation des copeaux et la résistance de l'outil. Les modèles courants comportent 2, 3, 4 goujures ou plus :
-
2 ou 3 cannelures : Idéal pour les matériaux tendres comme l’aluminium, offrant un plus grand espace pour les copeaux et réduisant le colmatage.
-
4 cannelures ou plus : Meilleure rigidité et stabilité pour les matériaux durs comme l’acier, mais dégagement des copeaux réduit.
Le choix du nombre de cannelures correct en fonction des conditions d'usinage est fondamental pour optimiser les performances de coupe.
Angle d'hélice
L'angle d'hélice influence la stabilité de coupe et la finition de surface :
-
30° : Angle standard, assurant stabilité et durée de vie de l'outil.
-
45° : Hélice élevée, coupe plus lisse et meilleures finitions, idéale pour l'acier inoxydable et les métaux tendres.
-
60° : Hélice très élevée, maximise l'évacuation des copeaux et la finition de l'aluminium, mais nécessite des outils robustes.
Le choix de l'angle d'hélice dépend du type de matériau, de la vitesse de coupe et de la qualité de surface souhaitée.
Types d'extrémité
La géométrie de la pointe de l'outil affecte la méthode de coupe, la précision et l'application :
-
Fraise à bout plat : Pour le fraisage général, l’ébauche et la finition des matériaux durs.
-
Fraise à bout sphérique : Pour le contournage 3D, les moules et les surfaces complexes.
-
Fraise à rayon d'angle : Ajoute de la résistance et une protection contre l'écaillage, idéale pour les congés de transition.
Par exemple, lors de l'usinage de surfaces 3D ou d'empreintes de moules, il est conseillé d'utiliser des fraises hémisphériques pour obtenir des contours de surface plus lisses. Lors des opérations de rainurage ou de chanfreinage, il est important de prendre en compte les caractéristiques de coupe et la rigidité de la pointe de l'outil.
Un choix judicieux de la structure de la pointe de l'outil permet non seulement d'améliorer la stabilité de la trajectoire de coupe, mais aussi de prolonger la durée de vie de l'outil et de réduire les erreurs d'usinage. Par conséquent, le choix de la forme de pointe de fraise adaptée aux différentes conditions de travail est essentiel pour améliorer l'efficacité globale de la fabrication et le contrôle de la précision.
Adaptation de la géométrie aux applications CNC
Les caractéristiques de coupe, les exigences de qualité de surface et les conditions de refroidissement des différents matériaux déterminent la stratégie de sélection de la géométrie de la fraise. Une adéquation judicieuse des paramètres géométriques permet non seulement d'améliorer l'efficacité de l'usinage, mais aussi de prolonger considérablement la durée de vie de l'outil, d'améliorer la régularité des pièces et le rendement.
Découpe à sec à grande vitesse et matériaux durs
Pour l'usinage à sec à grande vitesse ou l'usinage de matériaux durs (tels que les pièces en acier de plus de 50 HRC, les alliages de titane et les alliages réfractaires), l'outil doit résister à des températures élevées, à des charges d'impact élevées et à des contraintes d'usinage continues. À ce stade, les paramètres géométriques et le choix du revêtement de surface de la fraise sont particulièrement critiques.
Il est recommandé d'utiliser une fraise à 4 dents ou plus pour améliorer la rigidité et la résistance aux vibrations de l'outil. Dans un environnement sans refroidissement, plus le nombre de dents est élevé, plus la trajectoire de coupe est stable.
Les revêtements d'outils (tels que AlTiN, TiSiN ou diamant CVD) doivent être utilisés en conjonction avec la conception de la flûte pour isoler efficacement et réduire l'usure de l'outil.
En termes d'angle d'hélice, une fraise à angle d'hélice moyen-faible de 30° ou moins doit être sélectionnée pour contrôler la conduction de la chaleur de coupe vers la pièce et améliorer la stabilité thermique globale.
Par conséquent, lors de la sélection de la géométrie d'une fraise pour la coupe à sec à grande vitesse, une attention particulière doit être accordée à l'équilibre dynamique entre « nombre de goujures-rigidité-angle d'hélice-revêtement » pour obtenir des performances de coupe optimales.
Aluminium et métaux non ferreux
Les alliages d'aluminium et les métaux non ferreux tels que le cuivre et le laiton présentent une ductilité et une adhérence thermique élevées. Un phénomène de « collage » de l'outil est très probable pendant l'usinage, ce qui affecte la qualité de surface et accélère son usure. À ce stade, la géométrie de la fraise doit être optimisée pour optimiser l'évacuation des copeaux et les performances anti-collage.
Il est recommandé d'utiliser une fraise à 2 ou 3 arêtes et un espacement de rainures large pour maximiser l'espace d'élimination des copeaux et éviter la formation d'arêtes accumulées.
En termes d'angle d'hélice, un angle d'hélice moyen-élevé de 30°~45° est plus approprié pour améliorer la douceur d'élimination des copeaux et réduire les vibrations de coupe.
Le tranchant doit être tranchant pour éviter les angles de coupe négatifs. Des surfaces rainurées polies miroir ou des outils non revêtus peuvent être utilisés pour réduire le risque d'adhérence.
De plus, de nombreux fabricants développent des géométries de fraises en aluminium spécifiques à ce type de matériau, avec des angles de coupe spécifiques et des rainures optimisées. Par conséquent, lors de la conception géométrique des fraises en alliage d'aluminium, afin d'éviter le grippage de l'outil, il est essentiel de privilégier l'efficacité d'enlèvement des copeaux et le tranchant de la lame.
Finition et surfaces miroir
Pour la finition de moules, de pièces optiques ou de pièces mécaniques de haute précision, notamment pour les scènes nécessitant une rugosité de surface submicronique (Ra < 0.2 µm) ou des effets miroir, la géométrie de la fraise doit avoir une stabilité et des capacités de contrôle de finition extrêmement élevées.
Il est recommandé d'utiliser une fraise à faible vibration avec une conception à plusieurs bords (plus de 4 bords) pour affiner l'épaisseur de coupe, réduire la formation de bavures et améliorer l'intégrité de la surface.
En termes d'angle d'hélice, 35°~45° peuvent offrir une bonne douceur de coupe et une capacité d'élimination des copeaux moyenne, ce qui convient au traitement fin sous outillage lent.
Les fraises à rayon d'angle ou à bout sphérique peuvent éviter l'écaillage des angles vifs, particulièrement adaptées au traitement de pièces fines telles que les surfaces de transition et les rayons de moule.
De plus, pour la finition des matériaux durs, des fraises diamantées ou à revêtement ultra-dur peuvent être choisies pour prolonger la durée de vie de l'outil et obtenir une grande précision miroir. Ces outils sont devenus la solution privilégiée de l'industrie du moulage pour l'optimisation géométrique de la finition et du fraisage miroir.
Erreurs courantes dans le choix de la géométrie des fraises
Malgré la technologie CNC avancée, de nombreux ingénieurs comprennent mal les paramètres géométriques, ce qui entraîne une perte d'efficacité, une usure des outils et des rebuts.
Idée fausse : « Plus de flûtes, meilleures performances »
De nombreux débutants pensent à tort que plus il y a de lames, meilleur est l'usinage lors du choix de leurs fraises. En réalité, bien que les fraises multi-lames (4, 6 ou même 8 lames) offrent des points de coupe de contact plus élevés et une qualité de surface potentiellement supérieure, elles ne conviennent pas à toutes les conditions de travail.
Pour l'usinage d'ébauche ou de métaux tendres, tels que les alliages d'aluminium, le cuivre et d'autres matériaux, il est plus avantageux d'utiliser des fraises à 2 ou 3 lames. Grâce à l'espacement plus important des rainures, l'espace d'évacuation des copeaux est plus important et la coupe est plus régulière.
Les fraises à bords multiples entraînent une plus grande surface de contact et une plus grande résistance à la coupe pendant le traitement, ce qui peut facilement entraîner une surchauffe de l'outil et des problèmes de bords accumulés sur la pièce, en particulier dans un environnement sans liquide de refroidissement.
Par conséquent, la compréhension du « champ d'application des fraises multi-arêtes » doit être basée sur le matériau de traitement, la profondeur de coupe et les exigences d'élimination des copeaux, en évitant de rechercher aveuglément le nombre d'arêtes et d'ignorer les performances réelles.

Négliger les effets de l'angle d'hélice sur la direction de coupe
Un autre problème souvent négligé est la relation entre l'angle d'hélice et la direction de coupe. L'angle d'hélice de la fraise influence non seulement la force de coupe, mais détermine également directement la direction de l'effort de coupe et la stabilité de la pièce.
Bien qu'un angle d'hélice élevé (par exemple supérieur à 45°) puisse permettre une coupe plus douce et une meilleure qualité de surface, il génère également une force ascendante importante, susceptible de faire basculer ou vibrer la pièce lorsque le serrage n'est pas ferme.
Au contraire, un angle d'hélice faible (par exemple 30°) est plus stable, mais la capacité d'élimination des copeaux et la finition du traitement sont relativement réduites.
En particulier pour le fraisage latéral, l'usinage d'empreintes ou l'usinage de pièces en porte-à-faux, un mauvais choix d'angle d'hélice peut entraîner de graves problèmes tels qu'une instabilité du positionnement et un faux-rond de l'outil. Par conséquent, une bonne compréhension de l'influence de l'angle d'hélice sur la direction de fraisage est essentielle pour garantir la précision de l'usinage.
Ignorer la géométrie de la pointe de l'outil et la correspondance des matériaux
Les types d'extrémités sont un élément crucial, mais souvent négligé, de la géométrie des fraises. Les différentes géométries de pointe d'outil présentent des différences évidentes en termes d'adaptabilité aux matériaux et aux formes d'usinage des pièces.
Lors de l'usinage de matériaux durs tels que l'acier et les alliages de titane, les fraises plates à angle vif sont souvent plus sujettes à l'écaillage. Il est donc conseillé de choisir des outils à angles arrondis ou à chanfrein afin d'améliorer la résistance de la pointe et la capacité d'amortissement des chocs.
Lors du traitement de surfaces 3D, de courbes de moules ou de surfaces de forme libre, la géométrie de la fraise à bout sphérique peut obtenir des transitions plus douces et des représentations détaillées pour éviter l'accumulation de marques d'outils.
Si un type de pointe d'outil inapproprié est utilisé lors du chanfreinage ou du rainurage, non seulement les exigences de conception ne seront pas respectées, mais le bord de la pièce risque même d'être endommagé.

Comment choisir la bonne géométrie de fraise
Choisir la géométrie de fraise adéquate est essentiel pour améliorer l'efficacité de l'usinage, prolonger la durée de vie de l'outil et garantir la précision des pièces. La rigidité des machines-outils, les types de matériaux et les méthodes d'usinage varient et requièrent des géométries de fraise spécifiques. Par conséquent, se fier uniquement à l'expérience ou à des outils génériques « universels » ne suffit pas : les stratégies de sélection doivent être adaptées aux conditions d'utilisation réelles.
Que vous recherchiez la meilleure géométrie de fraise pour l'aluminium ou la conception d'outil idéale pour les matériaux durs ou la coupe à sec à grande vitesse, les facteurs suivants constituent la base d'une décision éclairée.
Formuler un plan basé sur la vitesse de la machine-outil, le type de matériau et la méthode de coupe
Vitesse et rigidité de la broche de la machine-outil
Les broches à grande vitesse (supérieures à 15,000 XNUMX tr/min) sont plus performantes avec des fraises à angle d'hélice élevé et à coupe légère. Ces géométries contribuent à réduire les vibrations et la résistance à la coupe lors des opérations à grande vitesse.
À l’inverse, les machines à faible vitesse et à usage intensif bénéficient d’outils dotés d’arêtes de coupe robustes et d’angles d’hélice faibles à moyens pour améliorer la résistance des arêtes et résister à l’écaillage.
Propriétés du matériau de la pièce
-
Métaux non ferreux comme les alliages d'aluminium et le laiton : utilisez des fraises à 2 ou 3 dents avec un faible angle d'hélice pour faciliter l'évacuation des copeaux et réduire le collage de l'outil. Pour le fraisage de l'aluminium à grande vitesse, les fraises à parois de goujures polies sont souvent recommandées pour améliorer l'évacuation des copeaux.
-
Matériaux de résistance moyenne à élevée , tels que l'acier et l'acier inoxydable : optez pour des fraises à 4 ou plusieurs dents avec des revêtements appropriés et des angles de coupe soigneusement conçus pour équilibrer la résistance de l'outil et l'évacuation des copeaux.
-
Matériaux durs et fragiles , notamment le carbure de titane et les composites de fibres de verre : privilégier les outils revêtus de diamant PCD (diamant polycristallin) ou CVD avec des coins arrondis ou une géométrie à nez sphérique pour minimiser la concentration des contraintes sur la pointe de l’outil.
Méthode de coupe et stratégie de trajectoire d'outil
-
Fraisage latéral et usinage de cavités : Les fraises à bout plat avec des angles d'hélice moyens (généralement de 30° à 45°) sont recommandées pour améliorer le contrôle de la profondeur et maintenir des trajectoires d'outils multi-axes stables.
-
Profilage et usinage de surfaces 3D : Les fraises à bout sphérique ou à rayon d’angle offrent de meilleures finitions de surface et des transitions de contour plus douces.
-
Chanfreinage et plongée : Les fraises en bout spécialement conçues avec des arêtes de coupe chanfreinées ou à double angle améliorent la stabilité d’entrée et de sortie lors des coupes en plongée.
H3 : Scénarios d'application recommandés et combinaisons typiques de types d'outils
| Type d'usinage | Type d'ouvrage | Géométrie de fraise recommandée |
|---|---|---|
| Usinage de l'aluminium à grande vitesse | Aluminium, cuivre, plastiques | 2 cannelures/3 cannelures, faible angle d'hélice, parois de cannelures polies |
| Finition des cavités du moule | Acier pré-trempé, acier au carbone | 4 cannelures, rayon d'angle, angle d'hélice moyen |
| Découpe à sec de matériaux durs | Carbure de titane, fibre de verre | Revêtement PCD ou CVD, multi-cannelures, angle d'hélice élevé |
| Finition de surface plane | Acier inoxydable, Acier allié | 4 à 6 cannelures, conception à faibles vibrations, angle de coupe émoussé |
| Profilage et fraisage de surface 3D | Divers métaux et résines | Nez sphérique, nez sphérique à double cannelure, conception à micro-bords |

Comprendre correctement la géométrie des fraises pour améliorer la qualité d'usinage et la durée de vie des outils
Choisir la bonne géométrie de fraise est essentiel pour un usinage efficace et une qualité de surface supérieure. Cet article détaille les principaux facteurs géométriques (nombre de goujures, angle d'hélice et conception de la pointe de l'outil) et les stratégies d'adaptation spécifiques à chaque application. Il met en évidence plusieurs points essentiels :
-
La conception des cannelures influe non seulement sur l'évacuation des copeaux, mais aussi sur l'efficacité d'usinage et la stabilité de coupe.
-
Le choix de l'angle d'hélice influe sur la répartition des forces de coupe et la qualité de l'état de surface. Les angles d'hélice élevés favorisent l'usinage à grande vitesse, tandis que les angles faibles excellent dans les opérations de coupe importantes.
-
La géométrie de la pointe de l'outil doit être adaptée aux formes de la pièce et aux exigences d'usinage afin de garantir la précision et des résultats optimaux.
Il est tout aussi important d'éviter les erreurs de sélection courantes, comme le choix aveugle d'un plus grand nombre de goujures, la négligence des effets d'angle d'hélice ou l'inadéquation de la conception de la pointe de l'outil aux propriétés du matériau. Ces erreurs peuvent compromettre les résultats d'usinage et réduire la longévité de l'outil.
Pour les ingénieurs en commande numérique et les acheteurs d'outillage, une approche scientifique du choix de la géométrie des fraises – basée sur les performances de la machine, le matériau de la pièce et la stratégie de coupe – est essentielle. L'adoption d'une stratégie de sélection globale intégrant les types de fraises et le choix de l'outil optimise les performances, améliore la qualité d'usinage et accroît l'efficacité de la production.
En conclusion, une compréhension approfondie et une application appropriée de la géométrie des fraises peuvent réduire considérablement les coûts de fabrication et prolonger la durée de vie de l'outil, ce qui représente une étape clé vers un usinage efficace et de haute précision.