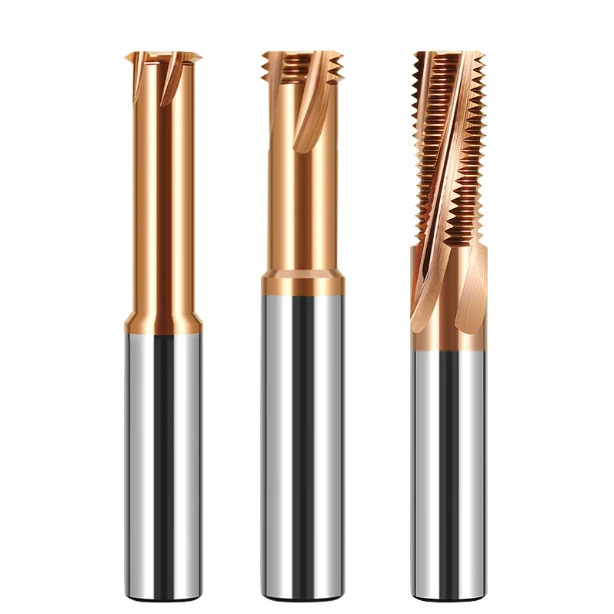
Un client européen, fabricant de moules d'injection, nous a contactés en urgence. Lors de l'usinage de filetages intérieurs M6 avec des plaquettes en acier D2 (1.2379 pouce) trempées à 54 HRC, son atelier a endommagé trois fraises à fileter en carbure consécutives. Les opérateurs ont réduit de moitié la vitesse de broche, doublant ainsi les temps de cycle. Malgré cela, chaque outil retiré présentait des crêtes ébréchées ou un revêtement délaminé, et les pièces ont systématiquement échoué au contrôle de filetage.
Nous rencontrons constamment ce type de situation lors de nos interventions techniques sur le terrain en Amérique du Nord et en Europe. Les machinistes traitent souvent les aciers à outils trempés comme des aciers pré-trempés ou alliés standards. Or, leur limite d'élasticité extrême et le frottement important qu'ils génèrent provoquent une hausse instantanée de la température dans la zone de coupe. Dans ces conditions, l'usure des fraises à fileter sur acier trempé correspond rarement à une usure de dépouille classique ; il s'agit plutôt d'une défaillance prématurée due à un choc thermique, à des jeux de copeaux inadéquats ou à une microgéométrie incorrecte.
Chaque trace d'usure sur une dent de coupe révèle précisément la force de coupe et la charge thermique. Investir aveuglément dans des revêtements coûteux ou réduire la vitesse de broche ne fait que masquer les problèmes de fond. En réalité, une vitesse de coupe trop lente accélère souvent la détérioration de l'outil par écrouissage et frottement.
Vos outils de coupe, utilisés dans des trous profonds et trempés, subissent-ils une défaillance due au ramollissement thermique à des vitesses de coupe élevées ? Ou bien les charges de copeaux ultra-faibles usent-elles prématurément le tranchant par frottement lors de la coupe ?
Principaux points faibles du fraisage de filetages en acier à moules : modes de défaillance courants
Le filetage par fraisage d'aciers de dureté supérieure à 50 HRC présente deux difficultés majeures : la ségrégation abrasive des carbures et une faible conductivité thermique. Le fraisage de filetage est une opération de coupe interrompue. Chaque dent entre en contact avec le matériau pendant quelques millisecondes seulement, cisaillant le métal dont la limite d'élasticité dépasse 1 800 MPa avant de refroidir brutalement à la sortie de la fraise. Les opérateurs qui commettent l'erreur de s'attendre à une usure progressive de l'outil assistent généralement à la destruction complète d'une fraise neuve après seulement deux trous.
Notre laboratoire a examiné des centaines d'outils de coupe défectueux au microscope optique haute résolution. Les défaillances lors du fraisage de filetages en acier à moules suivent une mécanique claire et reproductible, contrairement à une perte de matière régulière et prévisible. Les fortes contraintes de contact provoquent des microfissures qui se multiplient en quelques secondes. La détection précoce de ces signes de défaillance permet d'optimiser les trajectoires d'outil et les vitesses avant que les pièces ne soient mises au rebut.
H3 : Écaillage initial et écaillage mécanique : Usure du tranchant des fraises à fileter
Si votre calibre de filetage « go » se bloque soudainement ou si les crêtes des dents présentent des entailles irrégulières, vous êtes confronté à un écaillage micrométrique. Nous avons récemment inspecté une matrice d'emboutissage haute dureté dans un atelier d'usinage de l'Ohio où la durée de vie de l'outil était très fluctuante. L'examen microscopique n'a révélé aucune bande d'usure classique en dépouille, mais plutôt des fractures festonnées et fragiles le long du dégagement principal. Cette usure importante du tranchant de la fraise à fileter résulte directement des chocs violents à l'entrée.
Pour remédier à ce mode de rupture, il est essentiel de vérifier les stratégies d'entrée d'outil et la microgéométrie. Les machinistes supposent souvent que des arêtes de coupe extrêmement affûtées offrent moins de résistance, mais ces arêtes peuvent se rompre sous l'effet d'une dureté élevée. L'application d'un affûtage contrôlé de 0.010 mm à 0.015 mm et le passage d'une plongée linéaire à un arc de roulement à 180 degrés répartissent les forces d'engagement et préviennent l'arrachement mécanique des arêtes.
Usure abrasive et fissuration par fatigue thermique : mécanisme d’usure des fraises à fileter en dureté Rockwell C 50+
Les aciers trempés pour travail à froid contiennent des carbures d'alliage primaires à haute dureté qui s'usent plus rapidement que la matrice de cobalt plus tendre de l'outil. Lorsque la fraise effectue la coupe à des milliers de tours par minute, ces points durs microscopiques creusent des sillons longitudinaux distincts sur le flanc de l'outil. Simultanément, les cycles rapides de chauffage et de refroidissement engendrent une fatigue thermique intense. Ce double mécanisme d'usure des fraises à fileter forme des fissures en peigne le long du tranchant, provoquant une perte catastrophique des dents.
La gestion de ce type d'usure exige un choix crucial concernant les fluides de coupe. L'utilisation excessive d'une émulsion hydrosoluble provoque un choc thermique violent lors du fraisage interrompu, accélérant ainsi la formation de fissures thermiques. Nos données de coupe démontrent que le passage à l'air comprimé sec ou à la lubrification minimale (MQL) permet une évacuation efficace des copeaux, atténue le choc thermique et prolonge significativement la durée de vie de l'outil.
Délamination et oxydation des revêtements nanocomposites : usure des revêtements de fraises à fileter
Le revêtement est la seule protection du substrat contre la diffusion à haute température. Lorsqu'on retire une fraise à fileter du porte-outil et que le revêtement gris-violet devient gris mat, ou que le carbure brut apparaît, cela signifie que la barrière de revêtement est endommagée. Dans les trous borgnes profonds, l'usure typique du revêtement d'une fraise à fileter se produit lorsque les températures localisées à l'interface de cisaillement dépassent la limite d'oxydation du revêtement, qui se situe entre 900 °C et 1 100 °C environ.
Le simple fait d'opter pour un revêtement de meilleure qualité ne résoudra pas le problème d'écaillage prématuré. Si la dureté du substrat ne correspond pas aux contraintes internes du revêtement, ou si la préparation des bords est négligée, le film se détachera sous de fortes charges. Il est donc essentiel d'associer des couches épaisses d'AlTiN ou de nanocomposite AlTiSiN à une préparation de surface adéquate du substrat et de contrôler la vitesse de coupe afin d'éviter que la chaleur de friction ne fasse fondre la barrière protectrice.
Paramètres de coupe inadaptés : identifier les causes profondes de l’usure des fraises à fileter
Lors de l'inspection d'une fraise usée, ne mettez jamais en cause d'emblée la qualité du grain du carbure ou les lots de frittage. Il est préférable de récupérer le programme CNC et de vérifier les paramètres de coupe de base. Les aciers à outils trempés offrent des marges d'erreur extrêmement faibles en raison de leur résistance extrême au cisaillement et de leur faible élasticité. Un opérateur qui modifie la molette de correction d'avance de seulement 15 % peut instantanément rompre l'équilibre des forces de coupe.
Lors des interventions sur site, notre équipe effectue des calculs inverses sur la charge de la broche, la vitesse de coupe périphérique et l'avance programmée des dents. Nos données de diagnostic confirment que des combinaisons de paramètres inadéquates sont responsables de plus de 60 % des causes d'usure prématurée des fraises à fileter. La vitesse de coupe, la charge de copeaux par dent et le pas radial sont des facteurs interdépendants qui déterminent la chaleur et les contraintes mécaniques dans la zone de coupe.
Ramollissement thermique dû à une vitesse excessive : limites de vitesse de coupe pour le fraisage de filetage
Les programmeurs négligent souvent l'écart de vitesse entre l'avance axiale et la vitesse périphérique réelle de l'outil dans les petits alésages. Lors de l'usinage d'une cavité de moule en acier 55 HRC, un atelier a augmenté la vitesse périphérique à 90 m/min pour gagner quelques secondes de cycle. L'émoussement de l'outil était important dès le troisième trou. L'acier trempé ne dissipant pas la chaleur, le frottement localisé a rapidement dégradé le liant au cobalt, provoquant une déformation plastique du tranchant.
Les essais empiriques préconisent une approche rigoureuse et prudente de la vitesse de coupe pour le filetage par fraisage dans les aciers trempés. Pour les aciers de 50 à 56 HRC, la vitesse périphérique doit être maintenue strictement entre 45 et 65 m/min ; elle doit être réduite à 35-45 m/min au-delà de 58 HRC. Gagner deux secondes par trou permet de maintenir la chaleur à l'interface en dessous du seuil d'oxydation du revêtement, évitant ainsi l'effondrement thermique et l'écaillage rapide et catastrophique.
Polissage par faible avance : l’impact direct de l’avance par dent sur l’usure du filetage
Craignant une casse instantanée, les opérateurs réduisent souvent les avances à des vitesses extrêmement faibles, croyant à tort qu'une avance plus faible est synonyme de sécurité accrue. Sur les pièces trempées, cette pratique est désastreuse. À l'aide de microscopes d'atelier, on observe fréquemment un brunissage miroir des flancs et des micro-déchirures causés par des charges de copeaux inférieures à 0.005 mm par dent. Comme les arêtes de coupe classiques ont une épaisseur comprise entre 0.008 et 0.012 mm, les avances ultra-faibles ne permettent pas un cisaillement propre du métal.
Au lieu de couper, la pointe de l'outil frotte, provoquant un écrouissage important des parois du trou. Cette couche de durcissement secondaire accélère le frottement et entraîne une usure extrême du filetage . Privilégiez toujours une charge de cisaillement mécanique modérée au frottement. Maintenez une avance effective par dent comprise entre 0.015 et 0.035 mm afin que l'arête de coupe dépasse la zone écrouie et évacue des micro-copeaux propres.
Profondeur radiale et trajectoires multipasses : Prévention de l’usure des fraises à fileter dans l’acier trempé
Forcer une fraise à fileter à profil complet ou à point unique à réaliser un filetage complet en une seule passe entraîne une défaillance immédiate. Lors d'un audit chez un fournisseur européen de pièces automobiles confronté à des taux de rebut élevés, nous avons constaté que leur fraise macro usinait le profil en V à 60° en une seule opération. L'immense arc de contact instantané a généré d'importantes aspérités radiales, provoquant une déviation de l'outil et des vibrations au fond du trou.
La surcharge en une seule passe demeure une cause majeure d'usure des fraises à fileter dans l'acier trempé. Nous y remédions en répartissant la profondeur de coupe radiale sur 2 à 4 passes hélicoïdales : 60 % d'enlèvement de matière lors de la première passe, 30 % lors de la deuxième, et une passe de finition légère de 0.02 à 0.04 mm. Ceci répartit les contraintes sur les dents, élimine la conicité du filetage à demi-angle et protège les pointes de crête fragiles.
Porte-outils, serrage et contrôle de la rigidité : les facteurs négligés de l’usure des outils de fraisage de filetage
Les ingénieurs d'atelier se focalisent souvent sur les vitesses et les avances, négligeant la chaîne de serrage rigide qui relie le cône de la broche à la pince et à la pièce. Le fraisage interrompu de matériaux à haute dureté génère de violentes ondes de choc à haute fréquence qui se propagent vers le haut à travers le porte-outil. Le moindre jeu ou la moindre déformation du porte-outil compromet instantanément la répartition uniforme de la charge sur les dents.
Supposer que des passes de fraisage de filetage peu profondes permettent le vieillissement des pinces à ressort ou le jeu des porte-outils est une erreur coûteuse. Nos audits techniques confirment que les vibrations dynamiques et la flexion du porte-outil provoquent une usure subtile et destructive de l'outil de fraisage de filetage. La déformation induit des micro-vibrations qui déforment le pas du filetage et usent rapidement les arêtes de coupe, quelle que soit la précision de la programmation des paramètres.
Débordement et faux-rond dynamique : comment le TIR amplifie l’usure du filetage
Nous utilisons fréquemment des comparateurs à cadran sur les montages d'outils où les opérateurs utilisent des fraises à col long dépassant 4xD de longueur de passe, avec un faux-rond atteignant 0.008 mm. Avec des charges de copeaux de seulement quelques microns par dent, un faux-rond dynamique supérieur à 0.005 mm signifie qu'une seule dent absorbe plus de 70 % de la charge de coupe totale. Les autres dents frottent simplement la surface de la pièce.
Ce déséquilibre de charge important soumet la dent la plus haute à des impacts destructeurs, provoquant un écaillage rapide et un fendillement du flanc. Nous recommandons de remplacer les mandrins à pince ER allongés par des mandrins hydrauliques rigides ou des porte-outils à frettage, en veillant à ce que le dépassement soit inférieur à 3xD. Un faux-rond dynamique inférieur à 0.003 mm à l'extrémité de la dent assure une répartition uniforme de la charge et prévient l'usure anormale du filetage.
Stratégie de fraisage en opposition et d'entrée : arcs de roulement pour protéger l'usure du tranchant de la fraise à fileter
Lors de la pénétration dans des aciers d'une dureté supérieure à 50 HRC, les mouvements linéaires et rectilignes de l'outil génèrent un choc important. Frapper des parois trempées à un angle de 90 degrés équivaut à frapper de l'acier à outils trempé avec un marteau. Les vibrations de l'outil augmentent brusquement et les dents de coupe s'ébrèchent ou se déchirent souvent le long de la face de coupe avant même d'avoir effectué leur première rotation hélicoïdale.
Nous préconisons le fraisage en opposition avec une entrée en arc hélicoïdal de 90 à 180 degrés. Cette entrée progressive assure une transition en douceur de l'épaisseur du copeau, éliminant ainsi les pics de charge lors de l'engagement initial des dents. Ce profil progressif préserve les crêtes fragiles, limite l'usure prématurée du tranchant de la fraise à fileter et garantit une entrée en coupe sous contrainte mécanique stable et contrôlée.
Évacuation des copeaux et choc thermique : Équilibrer les méthodes de refroidissement pour la durée de vie des outils de fraisage à fileter
Dans les trous borgnes, les copeaux non évacués sont catastrophiques. Les microcopeaux durcis qui ne peuvent être évacués retombent sur le parcours des goujures en rotation, où ils subissent un second broyage. Les arêtes de coupe, contraintes de réaffûter ces copeaux durcis, s'usent deux fois plus vite que la normale et présentent un risque élevé de rupture brutale.
Le choix du fluide de coupe nécessite un compromis judicieux entre l'évacuation des copeaux et les cycles thermiques. L'utilisation d'un fluide de coupe à base d'eau sur de l'acier de dureté supérieure à 52 HRC induit un choc thermique important lors des coupes interrompues, provoquant des fissures en peigne. Nous recommandons l'utilisation d'air comprimé sec à une pression minimale de 6 bars, ou d'une lubrification minimale (MQL) par soufflage d'air à haute pression, afin d'évacuer les copeaux en toute sécurité et de prolonger la durée de vie globale de la fraise à fileter.
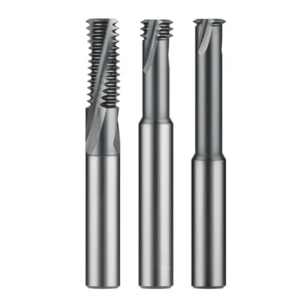
Solution à la source pour l'acier trempé : fraises à fileter en carbure sur mesure et compensation des paramètres
Si, malgré la réduction de la vitesse de coupe, l'ajout de passes latérales et l'élimination du faux-rond du porte-outil, vos outils continuent de s'ébrécher dans l'acier de dureté supérieure à 55 HRC, c'est que les fraises standard du catalogue ne sont pas adaptées. Ces outils sont des compromis conçus pour usiner aussi bien l'acier doux que l'aluminium. Leurs faces de coupe positives et l'espacement uniforme de leurs goujures ne leur confèrent pas la résistance mécanique nécessaire pour supporter les fortes déformations latérales dans les alliages trempés.
Pour résoudre les problèmes de perçage complexe rencontrés chez les fabricants européens et américains, notre solution à long terme consiste en des outils conçus sur mesure. Une fraise à fileter en carbure haute performance n'est pas un simple outil en carbure standard doté d'un revêtement violet coûteux. Nous repensons l'outil, de la matrice de grain brute à l'épaisseur du noyau, jusqu'à la préparation microscopique des arêtes, afin d'éliminer toute déviation et de stabiliser le pas de filetage pour une production en grande série.
Substrats en carbure submicronique et rodage : stopper l’usure des fraises à fileter dans l’acier trempé
L'usinage des aciers à outils exige un équilibre délicat entre la ténacité du cœur et la dureté des arêtes. Choisir un carbure dur d'une dureté supérieure à 94 HRC est souvent contre-productif ; une faible teneur en cobalt fragilise les dents sous l'effet des chocs. Pour les matrices de 50 à 62 HRC, nous préconisons un carbure submicronique avec une granulométrie de 0.4 à 0.6 µm et une teneur en cobalt de 10 à 12 %. Cette matrice offre la résistance à la flexion nécessaire pour absorber les pics de cisaillement importants.
La préparation des arêtes est déterminante pour la durabilité de l'outil. Au microscope électronique, les arêtes brutes de meulage présentent des dentelures et des microfissures qui se rompent en quelques millisecondes. Nous utilisons le microbillage ou le brossage de précision au nylon pour obtenir un rayon d'arête uniforme de 8 à 15 µm avec un angle de contact négatif très faible. Cette géométrie prévient les pics de contrainte, stoppant ainsi les fractures fragiles responsables de l'usure des fraises à fileter en acier trempé.
Angles de coupe négatifs et pas de cannelure inégaux : atténuation de l’usure et des vibrations des fraises à fileter
L'usinage de l'acier à outils trempé exige de sacrifier le tranchant initial au profit d'un meilleur maintien de l'arête de coupe. Nous réalisons un angle de dépouille radial négatif de 3 à 6 degrés, renforcé par des jeux secondaires. Cette géométrie négative repousse les forces de coupe vers l'axe de l'outil, soumettant la crête de la dent à la compression plutôt qu'à la traction. Bien que les efforts de poussée augmentent, l'écaillage est stoppé net.
Le filetage de trous profonds est également sujet aux vibrations harmoniques. Nous éliminons la résonance auto-entretenue en combinant des angles d'hélice variables et un espacement inégal des goujures. Des intervalles d'engagement des dents irréguliers éliminent les pics harmoniques avant que les vibrations ne s'amplifient. Dans les cavités profondes des moules, cet amortissement asymétrique supprime la déviation latérale, lissant ainsi les trajectoires d'outil pour réduire l'usure excessive des fraises à fileter et prolonger leur durée de vie.
Compensation radiale sur site : Prédiction de la durée de vie des outils de filetage grâce au retour d’information des jauges
Les corrections d'usure dynamiques des outils CNC constituent votre dernier rempart pour la qualité du filetage. N'attendez jamais qu'une jauge de contrôle se bloque ou qu'une jauge de non-contrôle vibre pour réagir, car l'outil a déjà commencé à user les crêtes du filetage. Nous paramétrons des corrections macro par paliers, basées sur un échantillonnage par lots, compensant de 0.003 à 0.005 mm sur le diamètre après un nombre de perçages fixe afin de contrer l'usure abrasive.
Plus important encore, il est essentiel de lier la durée de vie de l'outil directement à la résistance tactile de la jauge. Formez les opérateurs à retirer la fraise dès que la jauge de « passage » nécessite une pression ferme du doigt pour se mettre en place, plutôt que d'attendre qu'elle se bloque. Le retrait de la fraise à ce point critique d'usure prévient la casse de l'outil dans les précieuses cavités du moule et fournit des données prévisibles permettant d'allonger la durée de vie globale de l'outil de filetage.