


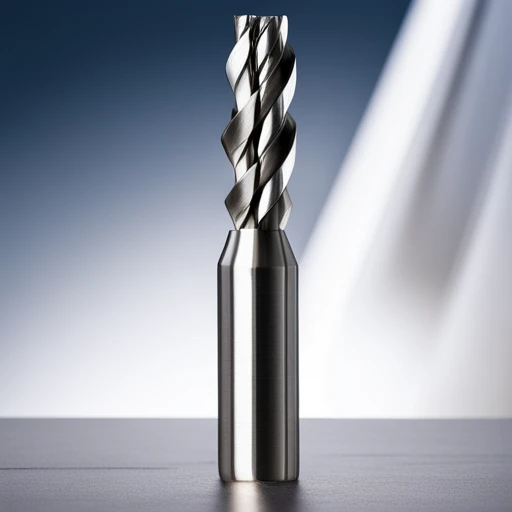
En usinage CNC moderne, la fraise à bout plat est l'un des outils de coupe les plus utilisés et les plus polyvalents. Grâce à sa forme droite, elle est largement employée pour le rainurage, le contournage et le surfaçage sur les matériaux métalliques et non métalliques. Comparée aux fraises hémisphériques, la fraise à bout plat offre une précision de coupe verticale supérieure, ce qui la rend idéale pour l'usinage de rainures à fond plat, de trous carrés et de contours 2D complexes.
Les fraises à fond plat se déclinent en différents modèles, notamment à deux ou plusieurs dents, afin de répondre à diverses exigences d'usinage et de s'adapter aux propriétés des matériaux tels que l'acier, l'acier inoxydable, les alliages d'aluminium et les composites. Le choix d'une géométrie et d'un revêtement de surface adaptés est essentiel pour optimiser la durée de vie de l'outil et améliorer l'efficacité d'usinage.
Sur les machines CNC, la planification des parcours d'outil et les paramètres d'avance des fraises plates ont un impact direct sur la qualité d'usinage et la durabilité de l'outil. Un réglage précis de la profondeur de coupe, de la vitesse et du liquide de refroidissement/lubrification est essentiel pour garantir des opérations de fraisage efficaces et stables. Cet article explore les caractéristiques structurelles, les principes de fonctionnement et les applications spécifiques des fraises plates en usinage CNC afin d'aider les ingénieurs et les machinistes à faire des choix d'outils éclairés.
Définition et caractéristiques structurelles des fraises plates
Qu'est-ce qu'une fraise plate ?
Une fraise plate est un outil de coupe polyvalent dont la pointe forme un angle de 90 degrés ou presque droit. Elle est couramment utilisée pour les opérations de poche, de rainurage et de surfaçage en usinage CNC. Contrairement aux fraises à bout hémisphérique ou à rayon d'angle, les fraises plates créent des formes aux angles vifs et aux fonds plats, ce qui les rend idéales pour les applications exigeant précision et netteté géométrique.
La pointe de la fraise à fond plat présente un angle droit de 90° ou un angle légèrement arrondi. Cette structure permet un contrôle précis de l'outil en Z, particulièrement adapté aux rainures rectangulaires, aux cavités carrées, aux structures étagées, etc. Parallèlement, l'utilisation de fraises plates en ébauche permet d'améliorer considérablement le taux d'enlèvement de matière par unité de temps et constitue un outil d'usinage essentiel pour de nombreuses pièces, des ébauches brutes aux produits semi-finis.
Composants clés des fraises à queue plate
Une fraise plate standard se compose de plusieurs caractéristiques essentielles :
- Compte de flûte: Affecte l'évacuation des copeaux et les performances de coupe. Les outils à deux ou trois goujures sont privilégiés pour l'aluminium afin de maximiser l'évacuation des copeaux, tandis que les modèles à quatre goujures offrent une meilleure rigidité pour l'usinage de l'acier.
- Diamètre de coupe et longueur de la cannelureLe rapport longueur/diamètre des goujures influence le comportement de l'outil dans les cavités profondes. Les goujures plus longues sont plus sujettes aux vibrations et nécessitent des stratégies de coupe prudentes.
- Compatibilité de la tige et du serrage:La stabilité de l'outil dépend des dimensions appropriées de la tige et d'un serrage sécurisé, ce qui affecte directement le contrôle des vibrations et la précision de la pièce.
- Angles d'hélice, de coupe et de reliefCes angles influencent l'affûtage de l'outil, la charge de coupe et l'état de surface. Les outils à goujures larges conviennent à l'ébauche à grande avance, tandis que les outils à angles de coupe aigus et à goujures polies sont idéaux pour la finition fine.
Ces éléments de conception permettent aux fraises plates de gérer une large gamme d'applications, de l'ébauche à la finition, sur divers matériaux.
Principe de fonctionnement et méthodes d'usinage des fraises à bout plat
Stratégies de programmation des parcours d'outils
En programmation CNC, les parcours d'outils des fraises plates doivent exploiter leurs caractéristiques géométriques et leurs fonctions prévues. Les fraises plates utilisent à la fois les bords inférieurs et latéraux, ce qui les rend idéales pour le fraisage de profils, le vidage de poches et le rainurage.
Pour la découpe de poches ou de rainures, il est préférable d'utiliser des entrées en rampe ou hélicoïdales plutôt qu'une entrée plongeante. Cela réduit les contraintes sur l'outil et améliore sa longévité. Si une entrée verticale en Z est nécessaire, assurez-vous que l'outil est capable de couper au centre et réglez la profondeur de coupe (ap) et les vitesses d'avance de manière prudente afin d'éviter les vibrations ou la casse.
Les stratégies efficaces incluent un enlèvement de copeaux parallèle au contour ou couche par couche pour des finitions de fond nettes. Pour les cavités profondes, combinez les passes d'ébauche et de finition pour maintenir une coupe régulière et réduire l'usure.
Opérations d'usinage courantes pour les fraises plates
Les fraises plates sont idéales pour les opérations essentielles comme le rainurage, le surfaçage et l'ébauche. Leur conception à fond plat produit des caractéristiques nettes et nettes, sans rayon d'angle, essentielles pour les applications exigeant une précision géométrique, comme les moules, les composants étagés ou les pièces à parois minces.
- Rainurage: Offre un excellent contrôle des emplacements pour les emplacements ouverts et fermés.
- Face à:Les grandes zones de coupe améliorent la finition de surface et la productivité.
- Ébauche:Le contact de coupe large offre des taux d'enlèvement de matière élevés tout en maintenant la rigidité de l'outil.
Comparées aux fraises hémisphériques, les fraises plates minimisent la matière résiduelle en fond de coupe et évitent les effets de bombage. Pour la finition, le choix d'une fraise plate à longues goujures avec un revêtement de haute qualité (par exemple, DLC ou TiB₂) améliore la précision de la surface inférieure et réduit les besoins de finition secondaire.
Types de fraises plates et leurs applications
Fraises plates de diamètre standard, allongées et micrométriques
Les fraises plates sont classées par géométrie et par taille pour s'adapter à diverses tâches :
- Fraise plate standardIdéal pour le surfaçage, le rainurage et les poches peu profondes à usage général. Offre un équilibre parfait entre rigidité et performances de coupe pour les travaux CNC quotidiens.
- Fraise à bout plat allongéeConçu pour les cavités profondes et les géométries étagées. Doté de goujures et de queues plus longues pour atteindre les zones difficiles. Les vitesses d'avance doivent être réduites pour éviter la déflexion et les vibrations de l'outil.
- Micro-fraise plateUtilisés pour les caractéristiques de précision en électronique, micromoules ou dispositifs médicaux. Les diamètres peuvent être aussi petits que 1 mm ou moins. Ces outils nécessitent des broches à grande vitesse et des montages rigides pour éviter la casse.
Le choix du bon type en fonction du porte-à-faux de l'outil, de la profondeur de la cavité et de la taille de la fonction permet d'éviter des problèmes tels que la déformation des parois, une mauvaise finition de surface ou une défaillance de l'outil.
Utilisation recommandée par type de matériau
La géométrie et le revêtement de l'outil doivent correspondre au matériau usiné pour maximiser les performances et la durabilité :
- Alliages d'aluminium: Utilisez des outils polis à deux dents à grand angle de coupe avec revêtement ZrN. Cela améliore l'écoulement des copeaux et prévient la formation d'arêtes rapportées (BUE), idéal pour l'aéronautique et l'aluminium de qualité moule.
- Acier inoxydable et acier au carboneUtilisez des outils multi-goujons avec des substrats haute dureté et des revêtements résistants à la chaleur comme l'AlTiN ou le TiAlN. Ceux-ci améliorent la résistance à l'usure et la stabilité thermique pour les cycles d'usinage longs.
- Cuivre et plastiquesPour le cuivre, utilisez des outils tranchants, non revêtus ou revêtus de DLC, afin de minimiser les bavures. Pour les plastiques, utilisez des fraises à hélice haute et tranchantes, avec des vitesses de broche élevées et des avances faibles, afin d'éviter la fusion ou la déformation.
Une sélection appropriée des outils et des revêtements garantit une meilleure évacuation des copeaux, réduit l'accumulation de chaleur et prolonge la durée de vie de l'outil, ce qui conduit à des opérations CNC plus cohérentes et plus efficaces.
Comment sélectionner et utiliser correctement les fraises plates ?
Principes de sélection des outils en fonction des pièces et de l'équipement
Choisir la bonne fraise à queue plate est crucial, non seulement pour garantir la qualité du produit, mais aussi pour optimiser sa durée de vie et l'efficacité globale de la production. Lors du choix d'un outil, plusieurs facteurs doivent être pris en compte, notamment le matériau de la pièce, les capacités de la machine, la méthode d'usinage et la précision souhaitée. Il est essentiel d'élaborer une stratégie d'outillage ciblée en fonction de ces paramètres.
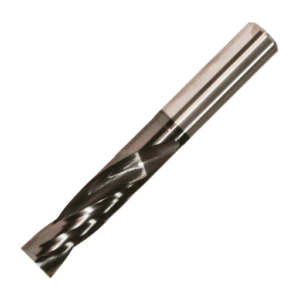
Pour les opérations d'usinage à grande vitesse , comme la découpe rapide d'alliages d'aluminium ou la finition à faible charge sur de grandes surfaces, il convient de privilégier les fraises à deux ou trois dents qui offrent une excellente évacuation des copeaux et une faible résistance à la coupe. L'utilisation de fraises polies miroir et revêtues de ZrN permet de réduire la température de l'outil et d'éviter l'adhérence des copeaux.
Dans l'usinage de haute précision , comme la finition de cavités de moules ou l'usinage de la surface inférieure de composants de précision, les fraises à bout plat à plusieurs dents avec des arêtes de coupe affûtées sont recommandées pour améliorer le contrôle dimensionnel et la qualité de la finition de surface.
Lors du choix du diamètre de l'outil, il est important de l'évaluer en tenant compte des trajectoires d'usinage et des surépaisseurs. Par exemple, pour le rainurage ou le fraisage de contours en cavités profondes, le diamètre de l'outil doit être légèrement inférieur à la largeur du canal afin de garantir une évacuation suffisante des copeaux le long des parois latérales. À l'inverse, pour le surfaçage de grandes surfaces, une fraise plate de plus grand diamètre peut améliorer l'efficacité et réduire le nombre de chevauchements de trajectoires. Une adaptation raisonnable de la taille de l'outil à la trajectoire d'usinage améliore la productivité tout en réduisant les risques de charge et de vibrations.
Malentendus courants et analyse des échecs
De nombreux résultats d'usinage médiocres avec les fraises plates sont dus à des paramètres incorrects, à un choix d'outil inapproprié ou à des méthodes opératoires inadaptées. Voici quelques exemples d'utilisations erronées que les programmeurs et opérateurs CNC devraient éviter :
Usure excessive des outils
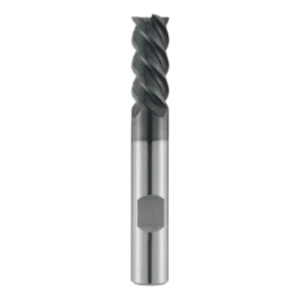
Souvent causé par l'utilisation de matériaux ou de revêtements d'outils inappropriés sur des pièces à haute dureté. Par exemple, l'usinage de pièces en acier de dureté supérieure à 55 HRC avec des fraises plates ordinaires, revêtues ou non, accélère l'usure des arêtes et l'écaillage. Il est recommandé d'utiliser des outils à haute dureté revêtus d'AlTiN ou de TiSiN et de réduire la vitesse de coupe et l'avance pour prolonger la durée de vie de l'outil.
Formation de bavures et limites floues au fond
Ce problème est généralement dû à des arêtes de coupe émoussées ou à des vitesses de coupe excessivement faibles, entraînant une coupe incomplète. Des angles d'avance verticaux incorrects ou l'absence de zones tampons dans les parcours d'outil peuvent également être à l'origine de ce problème. Pour améliorer la netteté du contour inférieur, utilisez des fraises plates à arêtes de coupe vives et implémentez des stratégies de rampe et de retrait dans la programmation des parcours d'outil.
Mauvaise évacuation et accumulation des copeaux
Utilisé couramment dans l'usinage de matériaux collants comme le cuivre et l'aluminium. Sans goujures à grande capacité de copeaux ni refroidissement efficace, les copeaux ont tendance à obstruer les goujures, entraînant blocage ou rupture de l'outil. Utilisez des fraises plates à larges rainures d'évacuation des copeaux et des méthodes auxiliaires d'évacuation des copeaux telles que le refroidissement par brouillard d'huile, le refroidissement par air ou la coupe à sec à grande vitesse.
Paramètres et méthodes de refroidissement incompatibles
Le refroidissement traditionnel par eau ou par huile lors de la coupe à grande vitesse peut provoquer un choc thermique sur l'outil, des fissures de surface ou des projections de copeaux. Pour les outils à revêtement à faible frottement comme le DLC ou le TiB₂, la coupe à sec ou le refroidissement par air est préférable afin de préserver les avantages du revêtement et d'éviter les dommages thermiques.
Pour éviter ces problèmes, il est essentiel de bien comprendre les caractéristiques des outils, d'adapter les conditions d'usinage et d'ajuster les paramètres en fonction des matériaux. La surveillance numérique de la durée de vie des outils et des paramètres de coupe contribue à améliorer la qualité et à réduire considérablement les coûts globaux.
La valeur des fraises plates dans l'usinage CNC moderne
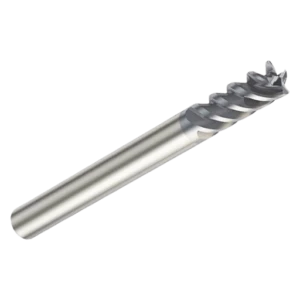
Dans l'environnement d'usinage CNC actuel, la fraise plate se distingue par sa structure simple et ses fonctionnalités performantes, présente dans presque tous les ateliers d'usinage. Qu'il s'agisse d'alliages d'aluminium, de cuivre, d'acier inoxydable ou d'aciers de dureté moyenne à élevée, les fraises plates sont indispensables grâce à leurs limites de coupe géométriques précises, leur excellent état de surface inférieur et la polyvalence de leurs trajectoires d'outil.
Comme indiqué précédemment, différents types de fraises plates (standard, à portée étendue et micro-outils) permettent une gestion flexible de diverses tâches, du contournage et du rainurage de cavités profondes au surfaçage et à la finition de précision. Une sélection et une utilisation efficaces nécessitent de prendre en compte le matériau de la pièce, les capacités de la machine, la planification des parcours d'outil et les stratégies de refroidissement afin d'optimiser les performances.
Pour améliorer encore les performances et la durée de vie des fraises plates, les utilisateurs doivent se concentrer sur :
-
Sélection du type d'outil et du nombre de goujures appropriés pour répondre aux conditions de fonctionnement spécifiques.
-
Choisir des revêtements adaptés en fonction du matériau de la pièce, tels que TiAlN, AlTiN et ZrN.
-
Optimisation des parcours d'outils CNC pour éviter les coupes excessives ou forcées.
-
Application de méthodes de refroidissement appropriées pour réduire les chocs thermiques et l’accumulation de copeaux.
Bien que les fraises à bout plat soient très polyvalentes, dans certaines applications spécialisées, comme l'usinage de surfaces 3D complexes ou de contours courbes fins, d'autres types d'outils tels que les fraises hémisphériques , les fraises à rayon d'angle et les fraises coniques complètent efficacement les fraises à bout plat. Des combinaisons d'outils judicieuses et des changements d'outils effectués au bon moment sont essentiels pour améliorer l'efficacité d'usinage et la qualité des pièces.
En résumé, les fraises plates ne sont pas seulement un outil universel dans les ateliers CNC, elles contribuent également de manière essentielle à l'usinage haute performance, au contrôle de précision et à l'optimisation des coûts. Pour les entreprises soucieuses de la stabilité de leur production et de la qualité, la mise en place d'un système scientifique et bien structuré de sélection et d'utilisation des fraises plates leur assurera des avantages concurrentiels à long terme.






