


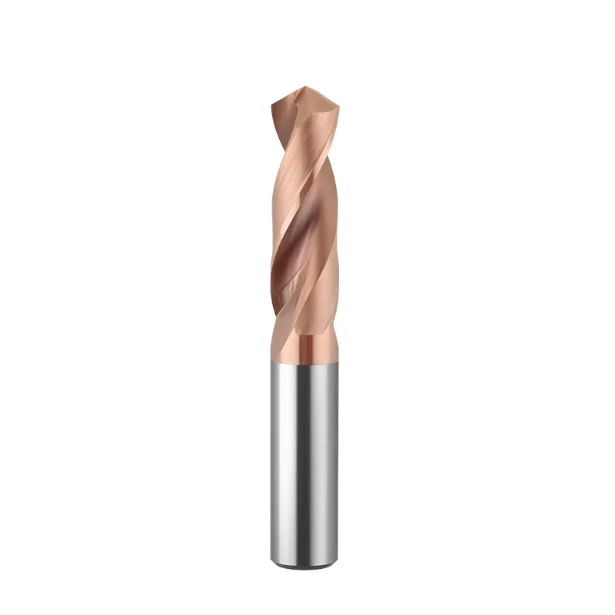
La semaine dernière, notre équipe a reçu un courriel urgent d'un client de l'Ohio. Son atelier d'usinage devait produire en urgence une série de pièces en acier à outils H13 traité thermiquement, d'une dureté atteignant HRC54. Le client était direct : « Nous avons essayé trois forets "ultra-durs" disponibles sur le marché. Soit ils s'ébréchaient lors du centrage, soit ils fondaient avant d'atteindre une profondeur de 2 mm, ce qui augmentait considérablement la charge sur notre broche. Quel est le foret le plus adapté aux métaux durs ? »
En 16 ans de fabrication d'outils et d'assistance technique sur site, nous avons reçu des centaines de messages de détresse similaires d'ateliers du monde entier. Dès qu'une pièce dépasse le seuil de dureté HRC50, les méthodes d'usinage classiques deviennent inopérantes. Nombre d'ateliers tombent dans le piège de l'achat des outils les plus chers du marché. Malheureusement, cela engendre souvent des coûts d'outillage exorbitants et des fragments de carbure coincés dans les alésages.
Lors du perçage de métaux d'une dureté supérieure à 50 HRC, le véritable défi ne se limite pas à l'usinage d'un trou. Il s'agit de préserver l'intégrité du tranchant et d'assurer une évacuation optimale des copeaux sous l'effet d'une chaleur extrême et d'une forte résistance axiale. Si vous avez déjà travaillé avec de l'acier inoxydable écroui, de l'acier trempé ou des alliages à haute teneur en nickel, vous en connaissez les enjeux. Choisir le mauvais outil fait exploser votre taux de rebut et détruit votre coûteuse broche CNC.
En tant que fabricants de forets spécialisés dans la R&D du carbure de tungstène, notre mission est de vous aider à éviter ces écueils. Pour relever les défis d'usinage à ce niveau de dureté, il est essentiel de maîtriser les fondamentaux : la microstructure du carbure, les limites thermiques du revêtement et la rigidité des arêtes de coupe. Face à ces applications exigeantes, comment choisir entre les outils HRC55 et HRC65 pour garantir un retour sur investissement stable ?
Pourquoi l'acier rapide traditionnel est-il inefficace dans les applications de forets pour métaux durs ?
Lors de nos visites en atelier chez nos clients américains et européens, nous constatons fréquemment une erreur coûteuse. Pour économiser quelques euros, les techniciens utilisent systématiquement un foret en acier rapide au cobalt (HSS) pour usiner de l'acier à outils D2 traité thermiquement à HRC52. Le résultat est toujours le même : un crissement strident, suivi de la carbonisation de la pointe du foret en quelques secondes. Les machinistes expérimentés sont souvent perplexes : pourquoi des forets M42 ou au cobalt, pourtant excellents sur l'acier inoxydable standard, deviennent-ils instantanément bons pour la ferraille dans ce cas ?
Cela s'explique par le fait que l'acier rapide standard ne peut pas exercer une « dureté dominante » sur les pièces dont la dureté dépasse HRC50. Lorsque la dureté de la pièce est égale ou supérieure à celle de l'outil, l'action de coupe passe du cisaillement à une extrusion et un frottement importants. Sous l'effet d'une résistance axiale à la coupe intense, la pointe de l'outil ne parvient pas à pénétrer dans le matériau, provoquant une déformation plastique instantanée à l'interface de contact. Si vous comptez utiliser des outils HSS traditionnels pour des travaux sur des pièces de haute dureté, ils ne seront certainement pas le type de foret le plus adapté à la production de métaux durs.
Le seuil thermique : que se passe-t-il avec les lingots de cobalt à plus de 600 °C ?
Lors de nos essais de coupe sur site, l'imagerie thermique infrarouge révèle une réalité brutale. Lorsqu'un foret pénètre dans une pièce d'une dureté supérieure à HRC50, la température de contact au niveau du tranchant dépasse les 600 °C en deux secondes. Cette température atteint la limite absolue de dureté à chaud de l'acier rapide au cobalt. Une fois ce seuil thermique critique franchi, la matrice de l'acier subit un recuit et un ramollissement irréversibles, ce qui provoque un émoussage complet du tranchant.
La conséquence immédiate de ce ramollissement à haute température est une usure importante des flancs et une déformation rapide des arêtes. À mesure que le foret au cobalt perd de sa rigidité, le frottement s'intensifie, la température grimpe encore et un cercle vicieux de défaillance se déclenche. La casse de l'outil due à cette dégradation thermodynamique représente un coût irrécupérable considérable que nous éliminons pour nos clients grâce à l'optimisation des processus. Sans résoudre ce problème de ramollissement thermique, les alliages standard à base de fer ne peuvent tout simplement pas supporter le perçage à haute intensité comme le font les forets spécialisés pour métaux durs.
Écrouissage : Comment une pénétration inefficace ruine votre pièce
Un autre facteur silencieux qui provoque la défaillance des outils traditionnels lors de l'usinage de matériaux de haute dureté est l'écrouissage. Lorsqu'un foret au cobalt s'émousse et ne parvient plus à couper proprement les fibres métalliques, il soumet la surface de la pièce à un brunissage sous haute pression. Avec les alliages à haute teneur en nickel ou les aciers à outils, ce frottement inefficace comprime la structure granulaire du matériau. Cette compression augmente la dureté superficielle locale de 5 à 10 points HRC, transformant le trou en une surface extrêmement dure.
Une fois cette couche durcie formée au fond du trou, l'usinage ultérieur devient catastrophique. Incapable de pénétrer cette couche ultra-dure, toute arête de coupe qui entre en contact avec la pièce subira des micro-ébréchures quasi instantanées. En tant que fabricant spécialisé dans les forets en carbure monobloc pour métaux durs, nous rappelons sans cesse à nos pairs : l'erreur capitale de l'usinage des métaux durs est de laisser l'outil glisser ou frotter. Chaque pénétration imparfaite détruit activement à la fois la pièce et le foret.
Comparatif de forets pour métaux durs : HRC55 contre HRC65 pour une dureté extrême
Lors de nos échanges avec les ateliers américains et européens concernant l'assistance technique, le choix de la dureté des outils reste un sujet de débat intense. De nombreux responsables partent du principe que si une pièce est dure, il suffit d'acheter l'outil le plus dur disponible. Or, nous constatons fréquemment chez nos clients que les outils choisis uniquement pour leur dureté extrême sont ceux qui s'usent le plus rapidement. Cela s'explique par le fait que les utilisateurs négligent un facteur essentiel de la commande numérique : l'équilibre entre la rigidité de la machine-outil et la configuration globale du système.
Une dureté élevée implique toujours une fragilité élevée. En conditions réelles d'usinage, le faux-rond de la broche, la stabilité du serrage et la pression du liquide de refroidissement déterminent la durée de vie de l'outil. Il est essentiel de trouver un compromis judicieux entre la résistance à la flexion et la résistance à l'usure extrême, en fonction de votre équipement. L'équilibre de ces paramètres mécaniques est la seule façon d'optimiser l'utilisation des forets en métal dur haut de gamme.
Quand utiliser les forets HRC55 : Idéaux pour les aciers pré-trempés et les installations stables
Si votre atelier usine des aciers à moules pré-trempés comme le NAK80, des aciers alliés revenus ou des aciers inoxydables à haute résistance, ne cherchez plus. Pour ces applications, nous recommandons généralement de privilégier les forets HRC55. Ces outils offrent un équilibre optimal entre robustesse et résistance, leur permettant de supporter une forte résistance à la coupe tout en absorbant les vibrations structurelles. Des mandrins hydrauliques standard ou des porte-outils à frettage sur un centre d'usinage CNC stable sont largement suffisants.
Les tests en atelier prouvent que, dans la plage de dureté HRC 38 à HRC 48, ces outils surpassent régulièrement les nuances plus dures. Grâce à la teneur optimale en liant cobalt du substrat, la pointe de coupe résiste à la rupture lors des coupes interrompues. Avec un bon équilibre entre vitesses de coupe et avances, cette nuance offre le compromis idéal pour un usinage économique.
Dureté du revêtement jusqu'à HRC68 ? Pourquoi les forets HRC65 sont-ils votre seule option ?
Lorsqu'on travaille des pièces extrêmement dures, comme les aciers à roulements trempés à haute fréquence ou les aciers à outils à haute teneur en vanadium, la dureté peut dépasser HRC60. Dans ces cas où les capacités de coupe du carbure sont mises à rude épreuve, les outils de qualité inférieure s'usent, se polissent et finissent par casser dès le premier contact. Pour ces travaux exigeants, il est indispensable d'utiliser des forets spéciaux HRC65 à haute teneur en tungstène et à granulométrie adaptée.
Cependant, l'utilisation d'outils aussi durs pour ces applications exigeantes a un coût technique important. Extrêmement fragiles, ils requièrent une rigidité quasi parfaite de la machine CNC. Le moindre déséquilibre dynamique de la broche ou un déplacement de la pièce de quelques microns suffit à briser instantanément la pointe. Nous recommandons d'utiliser des vitesses de coupe ( Vc ) plus faibles, associées à une avance rapide et constante, afin de forcer l'outil à traverser la couche trempée.
Structure granulaire du carbure : pourquoi la microgranularité est importante pour les arêtes de coupe
En tant que fabricants expérimentés de forets, nous savons que la structure microscopique du matériau de base détermine la performance de l'outil bien plus que les revêtements de surface. Quel que soit le niveau de dureté recherché, nous utilisons des particules de carbure de tungstène à grains submicroniques ou ultrafins. La finesse des grains crée une densité plus élevée de joints de grains au sein du substrat, ce qui améliore considérablement la dureté structurelle tout en préservant une excellente résistance à la traction.
Cette matrice à grains fins est essentielle pour les forets destinés aux métaux durs, qui doivent conserver un tranchant microscopique sous des contraintes de frottement intenses. À l'inverse, les carbures cémentés traditionnels à gros grains subissent un arrachement important des grains sous haute température et pression, ce qui provoque un émoussement immédiat. Notre matrice ultra-fine stabilise la microstructure sous de fortes forces de cisaillement, empêchant ainsi la fissuration par contrainte thermique avant qu'elle n'endommage l'outil.

L'ingénierie du tranchant : Anatomie du meilleur type de foret pour métaux durs
Chaque jour, d'innombrables barres en carbure cémenté sont rectifiées avec précision sur nos machines CNC 5 axes. En tant qu'ingénieurs d'atelier, nous savons que lorsqu'une pièce dépasse une dureté Rockwell C de 50 (HRC50), les moindres défauts géométriques sont considérablement amplifiés sous l'effet des charges de la broche. Nombre de nos collègues nous demandent pourquoi leurs outils, malgré des spécifications conformes au catalogue, se cassent inexplicablement lors de l'usinage de métaux durs. Le facteur déterminant est presque toujours le profil géométrique et la conception structurelle de la pointe du foret.
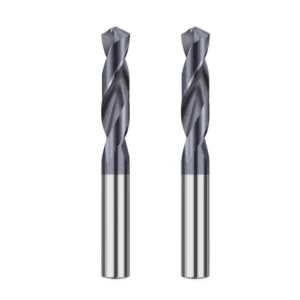
La conception d'outils de coupe spécialisés pour l'acier trempé va bien au-delà de la simple augmentation de la dureté du matériau. Notre objectif principal est d'optimiser la répartition des forces de coupe grâce à des configurations géométriques précises. Nous devons rééquilibrer l'épaisseur de l'âme pour éviter toute déformation par torsion et trouver un juste équilibre entre la capacité d'évacuation des copeaux et la rigidité des goujures. Seul un produit qui intègre parfaitement ces géométries d'ingénierie peut prétendre au titre de meilleur foret pour métaux durs.
Pointe de division à 135° ou 140° : Éliminer le déviation de l’outil
Lors de l'usinage de surfaces dures, planes ou courbes, la frustration de l'opérateur provient généralement du « dérapage » de l'outil au contact initial. L'usinage de matériaux durs avec des angles de pointe conventionnels de 118° provoque un glissement violent du long tranchant du burin sur la surface. Ce glissement à haute pression induit instantanément des micro-ébréchures dès le début de la coupe. Pour éliminer ce problème, nous avons conçu une géométrie à pointe divisée de 135° ou 140°.
Cette combinaison d'un angle de pointe plus ouvert et d'une affûtage à pointe fendue réduit considérablement la longueur de contact effective du tranchant. Il en résulte un autocentrage puissant et instantané dès l'engagement de l'outil. L'angle plus ouvert répartit également uniformément les forces de coupe axiales sur la surface. En utilisant des forets pour métaux durs présentant cette géométrie spécifique, vous pouvez éliminer complètement les étapes de centrage tout en améliorant la circularité des trous.
Revêtements AlTiN vs. Nano-silicium : Maîtriser la chaleur lors de la découpe à sec et humide
Dans la zone de frottement critique où les températures dépassent 600 °C, un substrat en carbure de tungstène exposé ne peut résister seul. C'est pourquoi nous utilisons le dépôt physique en phase vapeur (PVD) pour doter nos outils d'une protection anti-oxydation. Pendant des années, les revêtements AlTiN conventionnels ont constitué la norme en atelier, offrant des performances fiables jusqu'à 800 °C. Cependant, lors du perçage de métaux ultra-durs (dureté supérieure à HRC 55), l'écaillage du revêtement à haute température est devenu un goulot d'étranglement majeur.
Pour pallier l'accumulation extrême de chaleur, nous avons intégré des revêtements composites de nano-silicium à nos gammes de produits haut de gamme. Sous l'effet du frottement à haute température, ces revêtements forment spontanément une couche protectrice de dioxyde de silicium ultra-dense, élevant le seuil d'oxydation à plus de 1100 °C. Si vos opérations privilégient la coupe à sec à grande vitesse ou la lubrification minimale (MQL), ce nano-revêtement offre un avantage indéniable. Pour les systèmes de lubrification par émulsion humide classiques, l'AlTiN demeure très compétitif ; il est donc essentiel de choisir vos forets en métal dur en fonction de votre méthode de refroidissement.
Refroidissement par fluide interne vs. inondation externe : le rôle crucial du refroidissement interne
Lors de nos échanges techniques avec les responsables de production, nous insistons souvent sur un point essentiel : le fluide de coupe sert à l’évacuation des copeaux, et non à la simple lubrification. De nombreuses usines utilisent des buses d’arrosage externes, mais lorsque la profondeur de perçage dépasse 2D , les copeaux tourbillonnants à grande vitesse empêchent le fluide d’atteindre le fond du trou. Il en résulte une zone de refroidissement dangereuse où la chaleur monte rapidement.
Cette accumulation de chaleur localisée entraîne un soudage secondaire des copeaux, obstruant les cannelures et provoquant la rupture catastrophique du foret par surcharge de torsion. En tant que fabricants professionnels de forets, nous recommandons vivement les systèmes d'arrosage par le centre pour l'usinage CNC de haute dureté. Le liquide de refroidissement haute pression, acheminé par deux canaux internes symétriques, dissipe instantanément la chaleur et évacue hydrauliquement les copeaux courts et durs du trou, garantissant ainsi la stabilité du processus automatisé.
S'approvisionner intelligemment : Comment évaluer les fabricants de forets pour une qualité de carbure supérieure
En tant qu'ingénieurs responsables de lignes de production, nous comprenons le décalage entre les achats B2B et la réalité du terrain. Les responsables des achats se concentrent souvent uniquement sur les catalogues d'outillage, les fiches techniques et les listes de prix. Or, les tests concrets révèlent que les outils bon marché, malgré leurs prix attractifs, atteignent rarement la durée de vie minimale d'un jeu de forets de qualité pour métaux durs. Il ne s'agit pas seulement de négociations commerciales ; il s'agit aussi du contrôle qualité en amont du matériau de base en carbure de tungstène.
Pour les responsables de la chaîne d'approvisionnement gérant des projets d'usinage CNC à grand volume, il est crucial d'identifier les fournisseurs disposant d'une véritable capacité de production intégrée. Sur un marché saturé d'options à bas prix, négliger l'évaluation des indicateurs clés de performance conduit à s'approvisionner auprès de négociants utilisant des barres d'acier bon marché provenant de l'extérieur. Afin de garantir vos rendements de production et vos délais de livraison, vous devez mettre en place un processus d'audit rigoureux de vos fournisseurs, dès la source.
Tests du matériau de base : poudre de carbure de tungstène vierge exigeante
Lors de la fourniture d'assistance technique concernant la chaîne d'approvisionnement, les clients demandent fréquemment pourquoi deux forets d'apparence identique présentent une durée de vie trois fois supérieure. La réponse réside dans la structure cristalline microscopique des matières premières. Afin de réduire les coûts, les fournisseurs bas de gamme incorporent de la poudre de rebut recyclée dans le processus de frittage. Ces rebuts introduisent des vides et des impuretés microscopiques imprévisibles qui se transforment en fractures catastrophiques lorsque les forets pour métaux durs sont soumis à de fortes charges de coupe.
Dans notre usine, chaque lot de barres de carbure est soumis à des contrôles métallographiques rigoureux. Ceci garantit une granulométrie inférieure au micron. La poudre vierge assure une liaison exceptionnelle entre les grains de carbure de tungstène et le liant cobalt. Pour un perçage de haute précision, exigez toujours des rapports de composition des matériaux de vos fournisseurs et ne faites aucun compromis sur la qualité de la matière première.
La constance dans les grandes séries : ce qui distingue les meilleurs fabricants de forets des expéditeurs à bas prix
Les tests de prototypes à petite échelle peuvent être trompeurs, car les échantillons provenant de petits ateliers d'outillage donnent souvent de bons résultats. Cependant, lors de la production de milliers d'unités, les fluctuations de qualité deviennent un véritable cauchemar pour les techniciens en usinage CNC. Un lot peut percer 200 trous sans problème, tandis que le suivant présente des défauts de finition après seulement dix trous. Ce manque d'homogénéité entre les lots est précisément ce qui distingue les fabricants de forets de renommée mondiale des ateliers ordinaires.
Pour répondre aux exigences strictes des équipementiers automobiles et aérospatiaux de premier plan, nous exerçons un contrôle extrêmement rigoureux sur le dressage des meules et la stabilité thermique des machines. Un écart dimensionnel de quelques microns seulement peut entraîner une défaillance instantanée des métaux trempés. Les fabricants les plus performants équipent leurs rectifieuses CNC 5 axes de systèmes de mesure optique sans contact et de procédés de revêtement PVD extrêmement précis. Il est essentiel d'aller au-delà des premiers échantillons et d'évaluer leurs capacités d'inspection en ligne.
Calcul du coût par trou : pourquoi les outils bon marché coûtent plus cher à votre atelier
On constate trop souvent des pertes dans les ateliers d'usinage, car les services d'approvisionnement cèdent à la tentation de rechercher le prix unitaire le plus bas. En tant qu'ingénieurs responsables de l'utilisation des machines et de la production quotidienne, nous calculons les coûts d'outillage d'une manière bien différente. Utiliser des outils bon marché et mal conçus pour usiner des matériaux durs oblige à réduire les vitesses de coupe ( Vc ), allonge les temps de cycle et provoque des arrêts fréquents. Pire encore, un foret cassé coincé dans un trou peut rendre inutilisable une pièce de grande valeur.
Nous encourageons systématiquement les acheteurs B2B à mettre en œuvre un modèle d'analyse du coût par trou basé sur les données. Pour le perçage de métaux d'une dureté supérieure à HRC50, un outil haut de gamme doté d'un substrat de haute qualité et d'une géométrie optimisée peut coûter deux fois plus cher. Cependant, s'il offre une durée de vie quatre fois supérieure et permet une augmentation de 50 % de la vitesse d'avance, le coût total par pièce diminue considérablement. Privilégier l'efficacité globale de la production est essentiel pour identifier le foret le plus adapté aux métaux durs.
Paramètres et dépannage CNC : Évitez de casser vos forets pour métaux durs
Une fois votre chaîne d'approvisionnement et la géométrie de vos outils optimisées, la réussite repose sur les données précises saisies dans votre panneau de commande CNC. Nous intervenons fréquemment sur des outils en carbure cassés, souvent à cause de paramètres utilisés par les opérateurs pour des aciers au carbone standard. Des vitesses de coupe ( Vc ) et des avances ( Fn ) trop élevées, sans refroidissement adéquat, sont fatales pour vos outils. Pour les métaux d'une dureté supérieure à HRC50, la marge d'erreur est quasi nulle.
Un écart de seulement 10 % dans les paramètres peut anéantir instantanément un lot entier de forets haut de gamme pour métaux durs. Après des années d'essais en atelier, nous avons établi une règle simple pour les métaux durs : faible vitesse de broche, avance importante et engagement continu. Si vous rencontrez des problèmes de casse d'outils au fond d'un trou ou d'usure prématurée du tranchant, il est temps de revoir vos profils d'avance. Nous vous encourageons à analyser la rigidité de votre machine par rapport aux trajectoires d'outils programmées.
Profils de perçage par points : G83 vs G73 pour les matériaux à haute dureté
Lors de la programmation de perçages profonds dans des pièces trempées, de nombreux opérateurs privilégient le cycle de retrait complet G83. Cependant, pour l'usinage de matériaux de dureté supérieure à HRC50, un retrait complet présente un risque important d'écaillage. Lors de la réentrée de l'outil dans le trou, un léger faux-rond axial ou le contact avec des micro-copeaux résiduels peut instantanément fracturer l'arête de coupe en carbure. Pour l'usinage d'aciers sensibles à l'écrouissage et lorsque la profondeur de perçage est inférieure à 3D , l'utilisation d'un cycle de passes rapides G73 est fortement recommandée.
Le cycle G73 utilise de minuscules micro-retraits à haute fréquence de seulement 0.2 mm à 0.5 mm pour fragmenter les copeaux. Cela permet de maintenir l'outil constamment aligné avec l'axe de résistance à la coupe, évitant ainsi les à-coups répétés à l'entrée. Si la profondeur de votre trou dépasse 5 fois le diamètre (D) , un système d'arrosage par le centre, associé à un cycle G83 soigneusement contrôlé, devient nécessaire pour l'évacuation des copeaux. Le choix du cycle doit toujours être adapté au rapport profondeur/diamètre spécifique de votre pièce.
Le virage dangereux : pourquoi le micro-écaillage se produit-il lors de la sortie d’un outil ?
La zone finale de 0.5 mm où le foret perce le dessous de la pièce (la sortie de l'outil) est un point aveugle majeur lors du dépannage. La plupart des guides de programmation recommandent une vitesse d'avance constante du début à la fin. Cependant, à l'approche de la perforation, la rigidité du matériau chute brutalement au niveau du bord. Sous une forte pression axiale, le métal cesse d'être coupé proprement et est repoussé, ce qui provoque d'importantes bavures et des micro-ébréchures sur les forets pour métaux durs.
Cette perte soudaine de résistance peut également provoquer des micromouvements dans la broche CNC, soumettant le carbure fragile à de fortes contraintes de cisaillement. Si vous constatez des ébréchures sur la face de dépouille ou si vos forets cassent systématiquement au moment de la pénétration, vous devez modifier votre programme. L'utilisation d'une macro ou d'un logiciel FAO pour réduire la vitesse d'avance de 50 % à 70 % lors de la pénétration finale augmentera considérablement la durée de vie de l'outil. Si vous travaillez actuellement avec une géométrie de pièce complexe ou un alliage imprévisible, n'hésitez pas à nous transmettre vos plans, les spécifications des matériaux et vos paramètres actuels afin que nous puissions vous aider à trouver une solution adaptée.






