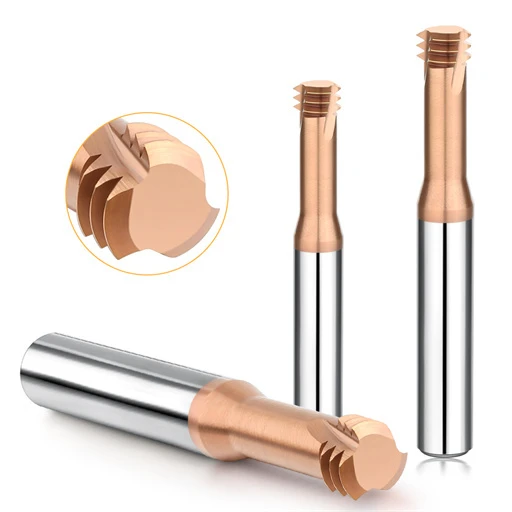
Le fraisage est l'un des processus les plus fondamentaux de l'usinage CNC moderne. Cependant, il requiert une certaine compréhension pour obtenir des résultats optimaux. L'un de ces aspects est la direction de coupe, qui peut avoir un impact considérable sur de nombreux aspects, notamment les performances et l'usure de l'outil, ainsi que la qualité de l'état de surface. Cet article commence par cette expression, souvent utilisée pour résumer tous les aspects des fonctions opérationnelles et procédurales du fraisage, et détaille délibérément le processus de formation de copeaux épais vers fins et les différences entre le fraisage ascendant et descendant. Cela vous permettra de mieux comprendre ces processus et de savoir comment les déployer pour optimiser l'efficacité et améliorer la qualité de la pièce usinée.
Quelle règle d’or est la plus importante à suivre dans la meunerie ?

Application de la règle d'or pour la mouture
La règle d'or du fraisage stipule que les copeaux doivent être produits dans l'ordre « épais/fin », ce qui améliore la répartition de la chaleur, réduit les efforts de coupe et prévient l'usure excessive de l'outil, prolongeant ainsi sa durée de vie. De plus, des conditions de coupe constantes contribuent à une meilleure qualité de finition de surface, essentielle au bon déroulement du fraisage . Pour appliquer ce principe, les opérateurs doivent choisir le sens d'avance et l'angle de coupe en fonction de la tâche à effectuer afin de déterminer s'il convient de réaliser un fraisage en opposition ou en avalant.
Avantages de la transformation de l'épais en mince lors d'une stratégie de mouture moderne
L'usinage moderne par copeaux épais et fins repose sur le principe de la formation de copeaux épais, car cette technique améliore l'efficacité et la qualité de l'usinage. Les récentes évolutions des matériaux d'outillage et des stratégies de coupe ont permis d'exploiter cette technique pour optimiser les performances. Les recherches montrent que l'usinage par copeaux épais et fins réduit les températures de coupe et les contraintes mécaniques sur l'outil, augmentant ainsi sa durée de vie. Des simulations numériques et des analyses industrielles ont également mis en évidence l'intérêt de cette approche pour réduire la consommation d'énergie. En combinant cette méthode de coupe optimale avec des stratégies de coupe avancées, les fabricants peuvent atteindre les taux d'enlèvement de matière cibles avec une faible variabilité du processus, ce qui améliore la productivité. Cette technique devient ainsi un élément essentiel pour obtenir des résultats d'usinage compétitifs en milieu industriel.
La règle d'or pour le fraisage maximise l'efficacité, comment ?
En appliquant la règle d'or lors du fraisage, l'efficacité de coupe est améliorée grâce à une charge de copeaux constante tout au long du processus. Cette pratique réduit l'usure des outils et la consommation d'énergie, et facilite l'évacuation des copeaux grâce à une efficacité accrue. Parallèlement, des conditions de coupe optimales contribuent à l'amélioration de la qualité de surface et à l'allongement de la durée de vie des outils, ce qui se traduit par une augmentation du rendement global des opérations d'usinage.
En quoi le fraisage en montée diffère-t-il du fraisage conventionnel ?

Qu'est-ce que le Climb Milling et quels sont ses avantages ?
Le fraisage en avalant, ou fraisage en avalant, est une méthode de coupe où le sens de rotation de l'outil coïncide avec le sens d'avance de la pièce. L'arête la plus épaisse du copeau se développe en premier, parallèlement à l'épaisseur de la coupe ; par conséquent, l'épaisseur du copeau diminue à mesure que la coupe progresse. Globalement, la coupe est plus douce et les efforts de coupe sont moindres.
L'un des principaux avantages du fraisage en avalant réside dans son effet sur la qualité de surface, car il réduit la tendance à l'arrachement ou à la déformation de l'arête de coupe pendant l'usinage. De plus, la déflexion de l'outil est réduite, ce qui améliore considérablement la précision des dimensions. De plus, le fraisage en avalant minimise la production de chaleur, prolongeant ainsi la durée de vie des outils de coupe. La force exercée vers le bas sur la pièce tend également à la maintenir fermement sur la table de la machine pendant l'usinage, garantissant ainsi sa robustesse et réduisant les vibrations. En revanche, le fraisage en avalant est indispensable sans un compensateur de jeu adapté ou des machines rigides.
La mécanique derrière le fraisage conventionnel
Lors du fraisage ascendant, l'avance de l'outil s'oppose à la rotation de l'outil, caractéristique du fraisage conventionnel. Grâce à ce mécanisme, l'arête de coupe pénètre progressivement dans la matière, commençant par une épaisseur quasi nulle, puis augmentant à mesure que la matière est enlevée, jusqu'à atteindre la charge maximale de copeaux en fin de coupe. Comme la coupe commence avec un outil émoussé, ce type de fraisage est souvent appelé ébauche et est utilisé pour le tournage de pièces ou de surfaces sales. Cependant, ce procédé exerce une force ascendante qui peut soulever la pièce de la table, compromettant ainsi la stabilité et la précision de l'usinage si la pièce n'est pas suffisamment maintenue.
L'un des inconvénients du fraisage conventionnel est que l'outil de coupe frotte contre le matériau en raison d'une friction accrue ; il dégage donc davantage de chaleur. Dans ce cas, les risques de déformation du matériau sont plus élevés qu'avec le fraisage en avalant, en raison de la présence du mécanisme de formation de copeaux. Cependant, le fraisage conventionnel reste très pertinent pour plusieurs opérations d'usinage. Dans ce cas, le fraisage en avalant peut être inefficace, par exemple sur les machines plus anciennes, dont la rigidité ou le contrôle du jeu sont insuffisants.
Qu'est-ce qui est mieux : le fraisage en montée ou le fraisage standard ?
Le choix du fraisage en avalant ou du fraisage standard dépend de l'application et des capacités de la machine. Le fraisage en avalant est la meilleure pratique pour les machines modernes, rigides et à jeu contrôlé ; il offre un meilleur état de surface, une usure naturelle réduite et une évacuation suffisante des copeaux. À l'inverse, sur les machines plus anciennes et certains matériaux à durcissement superficiel, les méthodes conventionnelles de fraisage en avalant peuvent entraîner des vibrations excessives de l'outil. Le fraisage en avalant peut s'avérer nécessaire. En conclusion, déterminer la meilleure pratique implique d'évaluer les capacités de la machine, le type de matériau traité et l'objectif final.
Quelles sont les principales procédures de fraisage ?

Aperçu des techniques de fraisage
Les procédures de fraisage comprennent le fraisage de faces, d'extrémités, de rainures et le perçage de trous borgnes.
- Surfaçage : Cette opération est réalisée lorsqu'une surface plane et plus grossière est requise. Elle utilise une fraise radiale à plusieurs arêtes coupantes qui déloge une quantité prédéfinie de matière.
- Fraisage en bout : Le fonctionnement des fraises permet une dilution verticale des conditions requises pour le réglage des profils de poche et des caractéristiques géométriques complexes.
- Rainurage : Le rainurage consiste à retirer de la matière de la surface, sous forme de coupe ou de rayure, pour reproduire l'aspect d'un composant intégré. Dans ce cas, on utilise des fraiseuses à rainurer ou des fraises en bout.
- Forage: Le perçage est une opération de fraisage qui consiste à percer des trous à des endroits précis de la pièce finie. Réalisé sur une fraiseuse, ce procédé garantit une grande précision.
Chaque opération dépend de la complexité du projet, de la forme de la pièce, du type de matériaux et de la qualité de surface requise.
Comparaison du fraisage en bout et du fraisage en bout
L’une des différences fondamentales que l’on peut remarquer dans le concept de fraisage frontal et de fraisage en bout est que ces deux procédés ont des fonctions très différentes dans la fabrication et, en même temps, démontrent la flexibilité qui vient avec l’utilisation du fraisage et des imprimantes 3D.
- Surfaçage : L'objectif principal de cette opération est de générer une surface plane perpendiculaire à l'axe de rotation de l'outil de coupe. Par exemple, les fraises à surfacer ou les outils indexables utilisent des plaquettes de coupe et sont couramment utilisés pour le surfaçage. Le surfaçage est souvent utilisé pour les pièces de grande taille. Des développements ont été réalisés dans le domaine de la voile, notamment les fraises à surfacer à grande avance, permettant de traiter plus rapidement davantage de matériaux et d'augmenter la longévité. Cette opération particulière est réalisée avec des fraises à dents, spécialement conçues pour les pièces robustes fabriquées avec des tolérances plus strictes et des finitions plus soignées.
- Fin de fraisage: Elle repose sur la rotation de l'outil monté sur une broche au-dessus ou en dessous de la pièce, permettant aux dents latérales et frontales d'effectuer le travail en coupant verticalement, vers le bas et latéralement. L'une des utilisations les plus courantes est le profilage de cavités, le contournage et, dans certains cas, la découpe de formes détaillées. D'autres utilisations plus spécifiques incluent les fraises coniques, les fraises d'ébauche et les fraises à bout hémisphérique. Les progrès réalisés dans la coupe avec des revêtements thermorésistants ont amélioré la durabilité de la coupe et garantissent une amélioration du fraisage en bout, ce qui permet d'utiliser le fraisage en bout pour travailler des matériaux durs et difficiles à usiner.
L'idée de combiner l'usinage à grande vitesse avec des stratégies de parcours d'outil adaptatifs élargit encore les applications de fraisage en bout et en bout, contribuant ainsi à l'efficacité et à la rentabilité de l'industrie. Le choix de la méthode appropriée dépend de la géométrie de la pièce, des matériaux utilisés et des tolérances dimensionnelles.
Comment le réglage des dispositifs de serrage affecte le processus de fraisage
Il a été observé que le réglage des dispositifs influence significativement la précision, la vitesse et la qualité de l'opération de fraisage. Des dispositifs bien conçus préviennent les vibrations excessives et les mouvements accidentels de la pièce pendant l'usinage, ce qui pourrait nuire au résultat. Ces facteurs affectent les états de surface, et la stabilité des arêtes de coupe affecte également la stabilité dimensionnelle. Il est également important de souligner qu'un positionnement précis du dispositif permet aux dispositifs de coupe de réaliser des coupes précises et réduit les risques d'erreur lorsque la pièce à usiner présente une forme complexe. Le développement d'une structure de base pour les dispositifs modulaires et les systèmes de changement a également permis de réduire les temps de réglage et d'augmenter la productivité. Les matériaux des pièces, les moments d'usinage et la stratégie de parcours d'outil sont autant de paramètres qui peuvent être pris en compte lors du choix ou de la conception d'un système de dispositif.
Comment maintenir la cohérence dans votre mouture ?

Procédures pour maintenir votre mouture constante
Pour mener des opérations d’usinage complètes et efficaces, les pratiques clés suivantes doivent être prises en compte pour garantir la stabilité du flux de travail du processus :
- Utilisez des outils de coupe appropriés : Choisir le bon type d'outil de coupe en fonction du matériau et de l'opération à effectuer est primordial. L'utilisation d'outils de qualité améliore également la précision de coupe et réduit l'usure.
- Amélioration des conditions de coupe : Réglez les conditions de coupe de manière à ce que, pour chaque opération, la durée de vie de l'outil soit suffisante, la finition de surface souhaitée soit obtenue et la vitesse à laquelle la matière doit être enlevée soit suffisante.
- Pinces pendant un processus d'usinage : La pièce doit être fixée à la machine à l'aide de dispositifs de fixation appropriés afin qu'il n'y ait aucun mouvement ni vibration pendant l'usinage.
- Étalonnage régulier : Les fraises doivent être remplacées lorsqu'elles sont très usées, les machines doivent être calibrées et un entretien doit être effectué périodiquement sur les fraiseuses.
- Contrôle de la puce de surveillance:La température et le débit du liquide de refroidissement doivent être contrôlés pour éviter tout type de dilatation thermique et augmenter la durée de vie de la fraise.
- Renforcer la politique de remplacement des outils : Les outils excessivement usés doivent être constamment surveillés et remplacés afin d'éviter les outils susceptibles de provoquer des défauts.
Ces techniques peuvent améliorer la fiabilité, l’efficacité et la précision des processus de fraisage de l’opérateur.
Rôle de l'outil de coupe et de la machine-outil
Dans la fabrication de presque toutes les pièces techniques, notamment le fraisage, la réussite de l'usinage dépend fortement des outils de coupe et des machines-outils. L'outil de fraisage est censé couper la matière et est donc responsable de la rugosité de surface, des tolérances géométriques et même de la productivité du processus d'usinage. L'outillage influence la lame de coupe, notamment le matériau, la forme et le revêtement. Parmi les exemples, on peut citer les outils en carbure revêtus de nitrure de titane et d'aluminium, largement utilisés pour leur résistance à la chaleur et à l'usure, ce qui favorise la production à grande vitesse.
En revanche, la machine-outil est au cœur du processus de fraisage, alliant précision, stabilité et puissance pour réaliser ces opérations. Les machines CNC (commande numérique par ordinateur) modernes, équipées de systèmes de contrôle de mouvement avancés, offrent une précision et une répétabilité élevées. D'autres facteurs importants sont également des développements tels que les broches à grande vitesse, les commandes d'avance adaptatives ou les dispositifs d'amortissement des vibrations qui améliorent la vitesse de coupe et réduisent l'usure des outils.
La contribution d'un outil de coupe correctement conçu et d'une machine-outil bien entretenue est essentielle pour obtenir d'excellents résultats. Leur interaction améliore considérablement la capacité des fabricants à respecter scrupuleusement les exigences de qualité, à réduire les temps de cycle et à accroître l'efficacité globale dans des environnements de production hautement compétitifs.
Stratégies pour réduire la force de coupe

Examen de la configuration de l'outil
Une technique permettant de minimiser l'effort de coupe consiste à repenser la géométrie de l'outil. La modification de l'angle de coupe, de l'angle de dépouille et du rayon de l'arête de coupe crée une résistance à la coupe. Par exemple, augmenter l'angle de coupe réduit la force requise grâce à une arête de coupe plus grande, ce qui limite l'effort nécessaire au cisaillement du matériau. Il en va de même pour l'usinage avec un petit rayon d'arête : l'effort de contact est alors réduit, ce qui améliore l'efficacité du fraisage sans augmenter le risque de défaillance de l'outil. Ces modifications doivent toutefois tenir compte de la composition particulière du matériau de la pièce à usiner afin de garantir son adéquation.
Exploration des outils de coupe revêtus
De même, l'utilisation de revêtements avancés sur les outils de coupe contribuerait à réduire l'effort de coupe. Des revêtements tels que le nitrure de titane, le nitrure d'aluminium-titane ou le carbone amorphe réduisent tous les frottements entre l'outil et la pièce, diminuant ainsi la résistance pendant le processus. Ils réduisent la production de chaleur et donc l'usure, améliorant ainsi la durée de vie de l'outil. Le choix du type de revêtement en fonction du matériau et de l'application est primordial pour obtenir le meilleur résultat.
Mise en œuvre de systèmes de refroidissement à haute pression
L'utilisation de systèmes de refroidissement haute pression est de plus en plus courante afin de minimiser les efforts de coupe et d'améliorer les performances d'usinage. Ces systèmes envoient le liquide de refroidissement directement dans la zone de coupe sous haute pression, améliorant ainsi la lubrification, le refroidissement et l'évacuation des copeaux. Cela contribue à réduire les frottements de glissement et les déformations thermiques, permettant un contrôle plus précis des tolérances et des performances d'usinage plus fluides. Ces systèmes sont très utiles pour la manipulation de matériaux difficiles à usiner, comme le titane ou les superalliages réfractaires.
Améliorer la stabilité des machines
L'une des mesures de réduction de l'effort de coupe à privilégier est la stabilité structurelle de la machine-outil. Des configurations rigides, des amortisseurs de vibrations, des systèmes de contrôle de mouvement avancés, ou une combinaison de ces éléments, empêchent tout mouvement indésirable de l'outil ou de la pièce, améliorant ainsi l'efficacité de la transmission de force et la précision de l'usinage. Par exemple, l'entretien régulier des machines, comme la lubrification et l'alignement périodique, contribue à leur durabilité.
Réglage précis des paramètres de coupe
La vitesse d'avance, la vitesse de broche et la profondeur de coupe sont des paramètres nécessaires pour contrôler l'effort de coupe. L'augmentation de la vitesse de broche tout en réduisant l'avance semble réduire les efforts grâce à une réduction de l'enlèvement de matière par tour. Néanmoins, un équilibre est également nécessaire pour éviter certains phénomènes tels que le broutage ou l'usure excessive de l'outil. Il est courant de réaliser des essais et de surveiller la dynamique de la force à l'aide d'outils de surveillance de processus appropriés afin de déterminer les valeurs de paramètres optimales pour certaines tâches.
En combinant tout ce qui précède, les fabricants sont en mesure d’alléger les forces de coupe, d’améliorer l’efficacité de l’usinage et d’augmenter la qualité des produits dans des conditions de travail difficiles.
Quels sont les avantages du fraisage ?

Comprendre le fraisage dans le processus de fabrication
Le fraisage est un procédé très courant qui consiste à découper la matière sur la pièce à l'aide de fraises rotatives. Il est idéal pour la production d'objets tridimensionnels, de pièces complexes et de surfaces très finies. L'un de ses principaux avantages réside dans son utilisation dans de nombreux secteurs industriels grâce à sa capacité à travailler avec une grande variété de matériaux, tels que les métaux, les plastiques et les composites. De plus, la précision et la maniabilité de ces machines garantissent une production constante et à faible coût. La commutation appropriée des commutateurs de coordonnées des quarts de fabrication facilite la production à faible perte. Ces nombreuses conditions font du fraisage un secteur d'activité essentiel.
Comparaison du moulin avec d'autres techniques
Le fraisage offre une approche totalement différente des autres méthodes de fabrication, telles que le tournage, la rectification et la fabrication additive. Moins le nombre d'axes de coupe utilisés est élevé, plus l'outil de fraisage est adapté. Les composants difficiles à tourner ou à rectifier peuvent être produits par fraisage. Le tournage, par exemple, se limite à la production de pièces cylindriques et symétriques, tandis que le fraisage permet de réaliser tous types de pièces, sauf les pièces symétriques.
En termes d'approvisionnement et de fabrication des matériaux, l'usinage CNC serait plus performant que les techniques de fabrication additive. La fabrication additive, notamment l'impression 3D, permet une fabrication rapide de pièces destinées à la démonstration et à la fabrication en petites séries. Malheureusement, cette approche présente des difficultés majeures persistantes en termes de propriétés des matériaux et de rapidité de fabrication pour la fabrication de pièces haute performance. En revanche, l'usinage CNC est considéré comme plus rapide et compatible avec des matériaux sophistiqués, comme les aciers alliés et autres.
D'un point de vue économique, l'utilisation des procédés d'usinage CNC offre des avantages concurrentiels grâce à son efficacité pour la production de moyennes et grandes séries. Différentes technologies de rectification laser produisent de meilleurs états de surface, mais leur coût est prohibitif et elles ne sont pas adaptées à un large éventail de tâches. De plus, les fraiseuses à commande numérique sont plus efficaces et génèrent moins de déchets grâce à leurs améliorations, ce qui les rend idéales pour les secteurs manufacturiers qui basent leur production sur des mesures de précision, comme l'industrie aérospatiale, l'automobile et la médecine.
L'économie de l'usinage CNC
Le fraisage CNC est réputé depuis longtemps pour sa rentabilité et son efficacité dans les processus de production. Grâce à son automatisation, il réduit la main-d'œuvre nécessaire et maintient un niveau élevé de précision pour chaque détail, ce qui limite les pertes et les temps de retouche. Sa capacité à traiter des volumes de production moyens à élevés permet également de bénéficier des avantages de l'échelle et de réduire les coûts de production unitaires. Le faible coût d'exploitation associé au fraisage CNC permet également l'utilisation de matériaux durables, augmentant ainsi la durée de vie du produit final. L'efficacité du fraisage CNC réside dans sa combinaison de précision, d'évolutivité et d'efficacité des matériaux, ce qui en fait un élément essentiel pour les industries à forte demande.
Foire Aux Questions (FAQ)
Q : Quelle est la règle d’or en matière de mouture et quelle est sa pertinence ?
R : La règle d'or en fraisage est « de l'épais vers l'aminci », c'est-à-dire qu'un copeau doit pénétrer dans la pièce par sa partie la plus épaisse et en ressortir par sa partie la plus fine. Cette règle est essentielle car elle facilite l'évacuation efficace des copeaux, prolonge la durée de vie de l'outil et améliore la qualité de la surface usinée. Le non-respect de cette règle peut entraîner des problèmes tels que le soudage et ralentir le processus de fraisage.
Q : Quelles sont les différentes catégories de mouture et leurs caractéristiques distinctes ?
R : Il existe deux méthodes générales de fraisage : le fraisage conventionnel, ou fraisage ascendant, et le fraisage descendant, ou fraisage descendant. Dans le cas du fraisage ascendant, le sens de rotation de la fraise est opposé au sens d'avance, tandis que dans le cas du fraisage descendant, les sens d'avance et d'avance coïncident. Chaque type présente ses avantages et convient à différentes applications, mais la plupart des opérations CNC impliquent le fraisage descendant, car il offre un meilleur état de surface et une meilleure évacuation des copeaux.
Q : Selon vous, lequel est le plus efficace ? Le fraisage ascendant ou descendant ?
R : Le facteur de différenciation le plus important pour déterminer l'efficacité est le type de mouvement appliqué à l'outil. La fraiseuse coupe la surface de la pièce pendant le mouvement de clarification ; cependant, l'arbre tourne lors de la rotation du cabestan. Cela expose le tranchant de l'outil lors du fraisage de tourillons, tandis qu'en fraisage ascendant, l'extrémité de la fraise effectue un mouvement de sculpture en tournant dans le sens inverse du mouvement demandé. Ce principe réduit également l'usure de l'outil en répartissant plus uniformément les forces de coupe, ce qui permet un usinage plus efficace.
Q : Pourquoi devrait-on utiliser le principe « épais vers fin » lors du fraisage ?
R : Chaque méthode de coupe présente des avantages uniques. Cela permet un usinage plus efficace. Les forces de coupe (copeaux épais) sont redirigées vers le bas à gauche, ce qui empêche les copeaux de se bloquer dans les pattes arrière et de créer une crête multicolore le long de plusieurs contours. De plus, les surfaces coupées présentent une finition plus lisse, car moins de copeaux sont soudés sur les bords de la fraise ou de la pièce.
Q : Comment la distance entre la fraise et la pièce à usiner impacterait-elle la procédure ?
R : Lors de l'utilisation du fraisage en avalant ou en convection, la position relative de la fraise par rapport à la pièce est cruciale pour déterminer le mode de fraisage à utiliser (fraisage conventionnel). En fraisage en avalant, la fraise s'engage dans la pièce à son point le plus épais et se désengage à son point le plus fin, suivant ainsi la règle d'or de la géométrie. Une telle position permet d'obtenir un meilleur état de surface et des conditions d'évacuation des copeaux quasi idéales. En fraisage conventionnel, l'inverse se produit, ce qui peut prolonger la durée de vie de l'outil de coupe tout en provoquant, dans la plupart des cas, le soulèvement de la pièce.
Q : Quels sont les deux phénomènes courants dans les procédures de fraisage que vous racontez aux personnes qui les utilisent ?
R : Deux phénomènes courants dans les procédés de fraisage, que vous expliquez aux opérateurs, sont l'usinage des copeaux et l'extraction de la pièce. L'usinage des copeaux se produit lorsque, en raison de la rotation de l'outil, de la chaleur est générée pendant l'opération de coupe, ce qui entraîne la soudure des copeaux sur l'arête de coupe de l'outil ou sur la pièce, affectant ainsi la surface d'usinage et la durée de vie de l'outil. L'extraction de la pièce se produit lorsque la coupe s'effectue dans le sens de rotation de l'outil, ce qui entraîne l'extraction de la pièce à usiner vers l'outil. Il est connu que ces deux phénomènes sont souvent contrés par l'application de la règle d'or et de paramètres de coupe appropriés.
Q : En termes d'usinage CNC, quelles sont les étapes de fraisage et de tournage ?
R : Pour simplifier, le tournage et le fraisage sont deux opérations d'usinage distinctes. Comme décrit précédemment, le fraisage utilise des outils de coupe rotatifs positionnés de manière à rester dans cette plage. Il crée différentes surfaces et permet de fabriquer différentes formes. À l'inverse, une opération de tournage s'effectue sur une pièce en rotation. Un outil de tournage est monté fixement dans un porte-outil et placé contre la matière. Les deux surfaces sont créées, bien que les tours cylindriques soient plus courants. Leur réglage et leurs mouvements impliquent une inversion substantielle, bien que tous les mouvements d'épaisseur à épaisseur se suivent.
Q : Quels sont les points essentiels lors de l'usinage avec un procédé de fraisage utilisant des outils de coupe en céramique ?
R : Oui, quelques points doivent être pris en compte lors de l'utilisation d'un outil de coupe en céramique pour une opération de fraisage. Les outils en céramique supportent des températures et des vitesses de coupe plus élevées, ce qui les rend idéaux pour l'usinage à grande vitesse des matériaux trempés. Ils ont tendance à être plus fragiles que les autres outils en carbure ; il faut donc veiller à appliquer le principe de l'épaisseur vers l'épaisseur afin de réduire le risque d'écaillage. Dans ce contexte, une configuration rigide avec des charges de copeaux constantes et une trajectoire d'outil adaptée sont indispensables lors de l'usinage avec un outil en céramique. Enfin, les outils des fabricants de céramique ont des paramètres d'usinage différents ; il convient donc de veiller à utiliser les paramètres appropriés.
Sources de référence
- Outil approprié Sélection Choisir Le choix de l'outil de fraisage adapté au matériau usiné est crucial, notamment en ce qui concerne le sens de rotation. La géométrie, le matériau et le revêtement de l'outil doivent être adaptés à la pièce afin d'optimiser les performances de coupe et la durée de vie de l'outil.
- Paramètres de coupe optimaux: Il est essentiel d'ajuster la vitesse de coupe, l'avance et la profondeur de coupe en fonction du matériau et des spécifications de l'outil. Ces paramètres doivent être optimisés pour un équilibre optimal entre productivité et qualité.
- Outil Entretien L'inspection et l'entretien réguliers des outils de fraisage sont essentiels pour prévenir l'usure et la défaillance des outils, ainsi que Rappel de la règle d'or de l'entretien des outils. Des outils émoussés ou endommagés peuvent entraîner une mauvaise finition de surface et augmenter le temps d'usinage.
- Refroidissement et lubrification:La mise en œuvre de stratégies efficaces de refroidissement et de lubrification peut aider à réduire la génération de chaleur pendant le fraisage, ce qui minimise à son tour l'usure de l'outil et améliore la qualité de la surface usinée.
- Pratiques de sécurité:Le respect des protocoles de sécurité est essentiel dans les opérations de mouture. Cela comprend le port d'équipements de protection individuelle (EPI), la configuration correcte des machines et le respect des consignes opérationnelles pour prévenir les accidents.
- Obtenez les fraises carrées de la meilleure qualité de SAMHO !
- Fraise