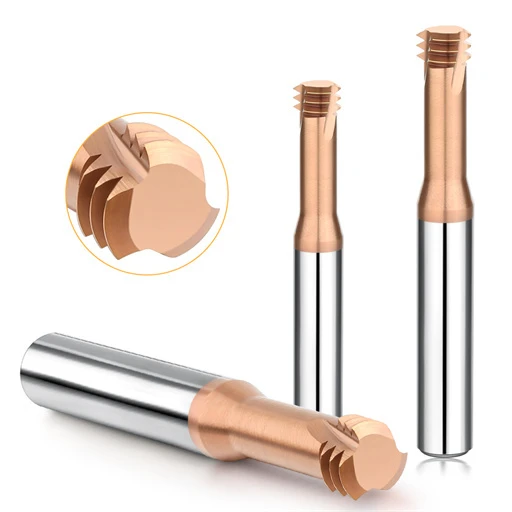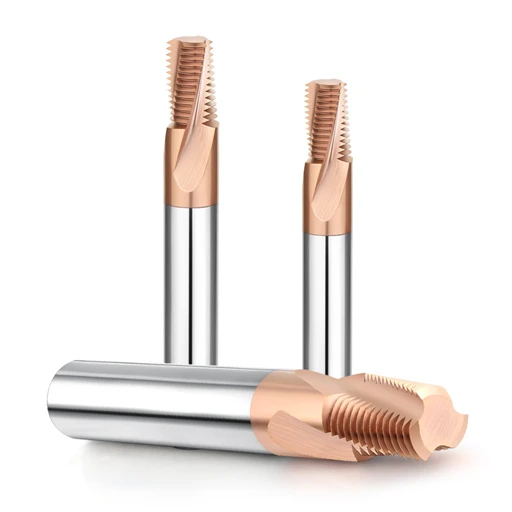
Durante la lavorazione di inserti per stampi di tranciatura SKD11 a doppia tempra criogenica, un cliente di lunga data ci ha contattato per un problema critico. Stavano fresando filettature cieche M4×0.7 in acciaio HRC65, un materiale molto resistente. Il loro utensile in metallo duro integrale si è fratturato in modo fragile vicino alla base del gambo prima ancora di completare due giri. L'utensile spezzato si è incastrato in profondità nella cavità, mettendo a rischio la vita di un costoso blocco stampo pre-temprato.
Osserviamo questo preciso problema di continuo nelle officine di alta precisione. Lavorando con officine di utensili in Nord America ed Europa, sappiamo che la filettatura dell'acciaio temprato per utensili espone le punte degli utensili a sollecitazioni di taglio e shock termici estremi. Molti attribuiscono la colpa inizialmente alla tenacità del substrato o alla qualità del rivestimento. Tuttavia, le nostre analisi di frattura al microscopio elettronico a scansione (SEM) dimostrano che la maggior parte delle rotture delle frese per filettatura deriva da variabili di processo sottili e non gestite, piuttosto che da materie prime scadenti.
Piccoli errori di impostazione possono causare gravi danni durante la lavorazione in prossimità dei limiti fisici del carburo di tungsteno. Elevati rapporti di sporgenza inducono vibrazioni, l'interpolazione circolare non compensata provoca un grave sovraccarico della fresa per filettature e un'eccentricità di soli 0.003 mm concentra tutte le forze di taglio su un singolo dente. In condizioni di durezza HRC65, queste micro-deviazioni si sommano istantaneamente fino a provocare l'improvvisa rottura dell'utensile della fresa per filettature.
Vi è mai capitato di monitorare il carico della vostra macchina con parametri ultra-conservativi, solo per sentire quel sordo schiocco provenire dall'interno del foro?
Preparazione del foro pilota e strati anomali induriti per deformazione: i principali colpevoli nascosti del sovraccarico della fresa per filettature
Ogni volta che ci troviamo a dover risolvere un problema con frese rotte in blocchi di stampi temprati, la nostra prima istruzione al programmatore è semplice: allontanati dalla fresatrice e misura il foro preforato. Nell'acciaio HRC65, i difetti di pre-lavorazione provocano picchi di carico operativi elevati. Quando l'utensile entra tramite interpolazione elicoidale, l'impatto con un foro non perfettamente rotondo o conico causa un sovraccarico immediato della fresa per filettature.
Abbiamo recentemente analizzato una lavorazione in cui cinque fori filettati sono stati eseguiti senza problemi, ma la fresa si è spezzata al secondo giro del sesto foro. Le prove di microdurezza sulla sezione trasversale hanno rivelato che la punta in metallo duro utilizzata per la preforatura presentava una leggera usura del fianco. L'attrito risultante ha generato uno strato bianco indurito che ha raggiunto una durezza di HRC68. La fresa per filettature non tagliava un metallo uniforme, ma si scontrava con un guscio fragile e irregolare.
Incrudimento e conicità: la causa principale della scheggiatura istantanea nelle frese per filettature in metallo duro integrale
Quando si praticano fori pilota in materiali duri, una leggera usura della punta trasforma la vera e propria tranciatura in una forte lucidatura e attrito. Questa intensa deformazione meccanica lascia uno strato superficiale indurito lungo la parete interna. Quando le frese per filettatura in metallo duro integrale entrano in contatto con questa zona alterata, si verificano micro-scheggiature sulle creste dei denti. Nelle leghe ultradure, una micro-frattura iniziale distrugge la fresa già al giro successivo.
L'accumulo di trucioli in fori profondi provoca anche la flessione delle punte standard, creando una conicità invertita nel punto in cui il foro si restringe sul fondo. Dai dati dei test dei nostri clienti, una conicità diametrale di soli 0.02 mm su una profondità di 10 mm aumenta drasticamente l'impegno radiale. Un taglio leggero programmato si trasforma improvvisamente in un forte impegno del fianco sul fondo del foro cieco, spezzando l'utensile all'istante.
Riguardo alla fresatura di filettature nell'acciaio SKD11: perché è necessario aumentare il diametro del foro pilota di +0.03 mm, portandolo a +0.05 mm?
Quando si lavora acciai temprati per lavorazione a freddo, consigliamo sempre ai programmatori di ignorare le tabelle di foratura standard dei manuali. Quando si fresa la filettatura di acciai SKD11 , DC53 o D2 a HRC65, si allarga intenzionalmente il diametro del foro pilota di +0.03 mm a +0.05 mm. I materiali estremamente duri presentano un'elevatissima resistenza allo snervamento a taglio. Un foro stretto crea un forte attrito della punta dell'utensile e una pericolosa coppia di cuneo.
Questa regolazione richiede un compromesso ingegneristico intenzionale. L'allargamento del foro riduce leggermente l'altezza teorica di innesto della filettatura di circa il 5-8%. Tuttavia, la resistenza all'estrazione nei materiali HRC65 rimane invariata. Il gioco radiale aggiuntivo previene un bloccaggio catastrofico, riduce il calore sui fianchi e offre ai trucioli un percorso di espulsione sicuro.
Insidie nella strategia di profondità di taglio radiale (DOC): la trappola del carico d'impatto per le frese per filettature in metallo duro
La fresatura di filettature nell'acciaio HRC65 non è una tradizionale asportazione di materiale. Si tratta di una micro-pelatura ad alta rigidità. Molte officine si affidano alle impostazioni predefinite della libreria CAM che tentano di tagliare filettature complete in una o due passate aggressive. Non appena le scanalature entrano in contatto con la densa matrice martensitica, le forze normali sul tagliente della fresa aumentano improvvisamente, provocando la rottura prematura della filettatura.
Quando i clienti ci inviano utensili fratturati, le superfici di frattura mostrano quasi sempre un taglio netto e fragile senza deformazione plastica. L'analisi del codice G rivela tagli radiali ( $a_e$ ) eccessivamente aggressivi nei blocchi elicoidali G02/G03. I gambi sottili si flettono sotto l'eccessiva forza laterale, provocando un forte attrito del fianco che trasforma un taglio liscio in un impatto violento.
Tagli intensivi in un'unica passata portano alla rottura dell'utensile: nel materiale HRC65, è vietata una profondità di taglio radiale superiore a 0.05 mm.
Il tentativo di generare un profilo completo nell'acciaio HRC65 con un singolo passaggio pesante quasi certamente spezzerà l'utensile. In base ai test con dinamometro a forza di taglio, i tagli radiali più profondi di 0.05 mm generano sollecitazioni di taglio localizzate che superano la resistenza alla rottura dei rivestimenti avanzati. Un eccessivo impegno laterale sottopone i denti dell'utensile a forti sollecitazioni composte, che portano direttamente alla rottura catastrofica dell'utensile di fresatura della filettatura.
Preferiamo invece una distribuzione incrementale delle passate radiali. Su una filettatura M6 con un'altezza del profilo di 0.54 mm, suddividiamo l'impegno radiale in 4-6 passate. Iniziamo con un taglio di 0.04 mm, per poi passare a 0.02 mm e 0.015 mm per le passate di finitura. Le passate di taglio ad aria aggiuntive allungano di qualche secondo il tempo di ciclo, ma evitano la rottura degli utensili e la perdita di pezzi già lavorati.
Strategia a passaggi multipli: il ruolo cruciale del "passaggio di molla" nella compensazione della flessione dell'utensile.
Quando un calibro a tampone per filettature non si posiziona correttamente dopo la fresatura, gli operatori spesso aumentano istintivamente l'offset radiale dell'utensile nel controllo. Su acciai ad alta durezza, questo è un errore pericoloso. Gli utensili in metallo duro si deviano dal taglio sotto carichi laterali elevati. Il diametro primitivo sottodimensionato raramente è causato dall'usura dell'inserto; è dovuto alla spinta meccanica dell'utensile.
Richiediamo sempre almeno una passata di "svolta" a profondità zero nel percorso utensile prima di regolare gli offset. Dopo aver raggiunto la profondità finale, la fresa ripercorre nuovamente il percorso finito senza ulteriore avanzamento radiale. Questa passata rimuove in modo netto il micro-materiale residuo lasciato dalla flessione dell'utensile, garantendo un accoppiamento affidabile con il calibro per filettature 6H senza causare la rottura della fresa.
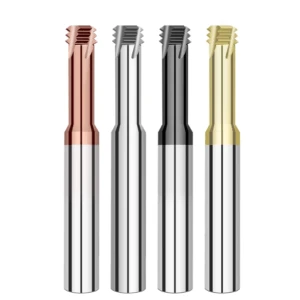
Eccessiva eccentricità dell'utensile (TIR): come piccole deviazioni portano a guasti catastrofici nelle frese per filettature.
Nella fresatura dell'acciaio temprato, molti operatori si concentrano su velocità e rivestimenti, ignorando l'eccentricità del portautensili. A HRC65, la deformazione di snervamento del materiale è trascurabile. Ogni contatto tra i denti di taglio si traduce in una violenta collisione su scala microscopica. Nell'acciaio dolce, una leggera eccentricità allarga semplicemente il diametro primitivo. Nell'acciaio temprato, l'eccentricità sposta l'intero carico su un singolo dente, causando la rottura improvvisa dell'utensile di fresatura.
Abbiamo constatato questo problema in prima persona presso un impianto di produzione di stampi per placche ossee medicali, dove il tasso di rottura degli utensili era del 40%. I tecnici attribuivano la colpa a velocità di avanzamento aggressive. Utilizzando un comparatore a quadrante sul gruppo mandrino, abbiamo misurato un'eccentricità totale indicata di 0.012 mm sulla punta. Un dente assorbiva oltre il 70% del carico di taglio, mentre tre denti sfioravano appena il metallo, spezzando l'utensile al primo giro.
Un'eccentricità della punta dell'utensile superiore a 0.003 mm innesca la scheggiatura del tagliente: confronto tra pinze ER e portautensili idraulici.
Se si utilizzano pinze a molla standard in acciaio HRC65, è necessario verificare immediatamente la precisione dell'impostazione. L'eccentricità della punta dell'utensile deve rimanere inferiore a 0.003 mm; raggiungere 0.005 mm raddoppia la frequenza di scheggiatura del tagliente. I mandrini ER standard si basano sul gioco meccanico tra corpo, pinza e dado. Tale configurazione perde ripetibilità dopo ripetuti cambi utensile, diventando la principale causa di eccentricità non controllata nelle frese per filettatura.
La scelta del portautensili richiede un equilibrio tra i costi di installazione e il rischio di scarti. Per l'acciaio ultra-duro, privilegiamo i portautensili a calettamento termico e i mandrini idraulici di alta precisione. Entrambi i tipi mantengono in modo affidabile la concentricità radiale al di sotto di 0.003 mm. Le camere idrauliche smorzano inoltre efficacemente le microvibrazioni. Il costo più elevato del portautensili viene rapidamente ammortizzato eliminando la rottura degli utensili e lo scarto degli inserti della cavità.
Bilanciamento tra sporgenza e rigidità per frese per filettature di piccole dimensioni in applicazioni M3/M4
La fresatura di filettature M3 e M4 lascia frese con diametri del collo fragili, prossimi ai 2 mm. Il carburo offre un'eccezionale durezza e resistenza all'usura, ma la sua resistenza alla rottura trasversale diminuisce drasticamente con la sporgenza. La flessione dell'utensile aumenta cubicamente con l'aumentare della lunghezza. Questo rende le frese per filettature miniaturizzate estremamente fragili quando devono raggiungere fori profondi.
In officina, un rapporto di sporgenza ( L/D ) superiore a 3:1 indica una zona ad alto rischio. Per lavorazioni con cavità profonde, è consigliabile ordinare utensili personalizzati con taglienti corti e gambi rinforzati, oppure pre-fresare una cavità di scarico con una fresa a candela di dimensioni maggiori . Non allungare mai un collo sottile più del necessario. Sacrificare la profondità di passata singola a favore della rigidità dell'utensile è fondamentale per prevenire rotture impreviste.
Vibrazioni di lavorazione e instabilità di risonanza: vibrazioni ad alta frequenza durante la fresatura di filettature.
Quando si lavora l'acciaio con durezza superiore a HRC60, un fischio metallico acuto indica la necessità di bloccare immediatamente l'avanzamento. Le vibrazioni auto-eccitate nell'acciaio temprato sono distruttive perché il pezzo rigido non assorbe quasi nessuna energia d'impatto. Tutti gli urti di taglio rimbalzano direttamente nelle scanalature. L'ingresso intermittente dei denti che corrisponde alle armoniche del mandrino o del dispositivo di fissaggio innesca violente vibrazioni durante la fresatura della filettatura.
Abbiamo diagnosticato questo problema in un'officina di stampaggio che lavorava acciaio HRC64. I pezzi in lavorazione presentavano evidenti segni di vibrazione bianca e pareti ruvide e squamose. Al microscopio, la fresa mostrava micro-scheggiature frastagliate e seghettate anziché un'usura uniforme del fianco. Gli operatori hanno attribuito la colpa alla durezza dell'utensile. In realtà, la risonanza ciclica e le vibrazioni ad alta frequenza distruggevano i fragili taglienti in carburo in pochi secondi.
Frattura dei denti dovuta a bruschi cambiamenti di fase: perché i movimenti radiali di entrata e uscita dell'arco sono obbligatori
L'analisi dei programmi NC dei clienti spesso rivela un grave difetto: l'ingresso diretto nella parete del foro con un movimento lineare G01. L'ingresso lineare forza l'angolo di contatto da 0° a un ampio contatto istantaneamente. Questo shock transitorio colpisce la punta dell'utensile come un colpo di martello. Il violento sfasamento spezza le scanalature e provoca la rottura improvvisa della fresa per filettature.
Programmare sempre movimenti di entrata e uscita ad arco circolare fluidi a 90° o 180°. Un ingresso ad arco elicoidale o circolare fa partire l'impegno del truciolo da zero e aumenta gradualmente il carico. Ciò garantisce che la resistenza al taglio aumenti in modo uniforme anziché con picchi improvvisi. Allo stesso modo, un'uscita ad arco impedisce un arresto brusco nel punto finale, evitando carichi d'urto e segni di sosta profondi.
Propagazione di microfratture indotte da vibrazioni: evitare zone di risonanza mediante la messa a punto di velocità e avanzamenti.
Se durante le prove di taglio si avverte un forte fischio armonico, non tentare mai di completare il ciclo forzato. Le vibrazioni ad alta frequenza trasmettono stress acustico in profondità nel substrato di carburo in pochi millisecondi. Queste onde d'urto trasformano i difetti di grana sub-micronici in microfratture visibili. Una volta che le crepe si propagano dal bordo verso il centro, la rottura improvvisa dell'utensile di fresatura è inevitabile.
Ridurre drasticamente la velocità del mandrino è spesso controproducente. Abbassare i giri al minuto aumenta il carico di truciolo per dente, incrementando le forze di taglio e bloccando l'utensile in nodi di vibrazione più aggressivi. È preferibile, invece, regolare la velocità del mandrino con incrementi di 50-100 giri al minuto, riducendo contemporaneamente l'avanzamento del 10-15%. Questo sposta le frequenze di eccitazione armonica, portando il taglio in una finestra di funzionamento più stabile e silenziosa.
Errori nel calcolo della velocità di avanzamento: trascurare il sovraccarico istantaneo della fresa per filettature.
I macchinisti esperti che calcolano con precisione le velocità di avanzamento nella fresatura lineare spesso commettono errori sui percorsi elicoidali interni. Durante l'interpolazione circolare G02 o G03, il valore F programmato determina la velocità dell'asse dell'utensile, non la punta del dente esterno. Il calcolo delle velocità di avanzamento senza compensazione del raggio interno provoca picchi anomali di carico effettivo sul tagliente, creando un grave sovraccarico della fresa per filettature.
Nell'acciaio dolce, la duttilità del pezzo maschera questo errore di calcolo. Nell'acciaio HRC65, gli avanzamenti non compensati sono fatali. Gli operatori spesso credono di aver programmato parametri conservativi, ignari del fatto che il carico effettivo del truciolo sulla parete del foro superi i limiti strutturali di sicurezza. Questa svista matematica rimane una delle principali cause di rottura improvvisa degli utensili nei materiali temprati.
Sistema di controllo: avanzamento lineare vs. avanzamento effettivo della punta: il difetto algoritmico che causa picchi nel carico di chip
Quando si interpola all'interno di un foro, il percorso del centro dell'utensile è molto più breve del percorso del tagliente esterno lungo la parete. Per rapporto cinematico, la velocità del tagliente scala in base a (D_foro – D_utensile) / D_foro. Se il programmatore non compensa la velocità di avanzamento, il CNC spinge le scanalature di taglio a una velocità diverse volte superiore a quella prevista, danneggiando la fresa per filettature.
Ad esempio, l'utilizzo di una fresa per filettature da 6 mm all'interno di un foro M8 moltiplica l'avanzamento effettivo del dente per 3 o 4 volte rispetto all'avanzamento centrale programmato. Ci si potrebbe aspettare un taglio conservativo, ma i denti colpiscono la parete con uno spessore del truciolo distruttivo. A HRC65, i denti in metallo duro non possono resistere a mezzo giro sotto questo carico prima di spezzarsi completamente.
Come ottenere un intervallo di avanzamento per dente sicuro di 0.01–0.02 mm per la fresatura di filettature in acciaio temprato
Durante la lavorazione di materiali estremamente duri, lo spessore del truciolo deve rimanere entro tolleranze rigorose. Sulla base di numerosi dati ottenuti con dinamometri e analisi della durata degli utensili, l'avanzamento compensato effettivo per dente nella fresatura di filettature su acciaio temprato deve rimanere compreso tra 0.01 mm e 0.02 mm/dente. Un valore superiore a 0.025 mm/dente accelera la frattura del tagliente, mentre un valore inferiore a 0.005 mm/dente provoca attrito abrasivo e rapida usura del fianco.
Integra la compensazione automatica del raggio nei post-processori CAM o nelle routine macro della macchina. Ciò garantisce che il valore F in uscita calcoli la velocità dell'asse centrale direttamente dalla velocità tangenziale reale del punto di contatto. Mantenere l'avanzamento effettivo vicino a 0.015 mm/dente allunga leggermente il tempo di ciclo, ma protegge i pezzi costosi e previene la rottura prematura dell'utensile.
Scelta errata del mezzo di aspirazione e raffreddamento dei trucioli: aria ad alta pressione o nebbia d'olio.
Per gli acciai teneri, la pratica standard prevede di inondare la zona di taglio con un liquido refrigerante idrosolubile, ma la durezza HRC65 stravolge completamente la logica di raffreddamento convenzionale. I trucioli a questa durezza sono costituiti da particelle abrasive ultrafini simili al vetro, anziché da nastri arricciati continui. Se la fluidodinamica non riesce a rimuovere queste particelle, o se uno shock termico provoca la frattura dell'utensile, si verifica un grave guasto della fresa per filettature in pochi secondi.
Abbiamo testato questa soluzione in diversi stabilimenti di stampaggio europei. Un gruppo ha utilizzato un'emulsione a flusso continuo ad alto volume, mentre l'altro ha impiegato aria secca refrigerata con lubrificazione a quantità minima (MQL). Le macchine raffreddate a flusso continuo hanno scheggiato i taglienti entro tre fori. Al contrario, l'evacuazione pneumatica ha moltiplicato la durata degli utensili diverse volte. Aspirare i trucioli in modo pulito e stabilizzare i cicli termici è molto più importante che semplicemente inondare il taglio con il liquido.
Frantumazione secondaria dei trucioli: come i micro-trucioli induriti nei fori ciechi spezzano le frese
La filettatura a foro cieco non offre praticamente alcuna via di fuga naturale per i detriti. Durante la lavorazione dell'acciaio HRC65, i micro-trucioli distaccati subiscono un'estrema sollecitazione di taglio e attrito, incrudendosi fino a raggiungere la durezza del substrato in carburo stesso. Se queste particelle abrasive libere si depositano sul fondo del foro, il percorso elicoidale della fresa le schiaccia contro il fondo della cavità.
Questa rilavorazione crea improvvisi picchi di carico a gradini anziché un'usura lineare. Gli operatori di solito riscontrano che le scanalature della punta si frantumano in polvere prima che il gambo pieno si tranci nettamente. Si consiglia di dirigere un ugello ad aria compressa esterno direttamente nel foro a una pressione minima di 0.6 MPa. Meglio ancora, utilizzare aria compressa attraverso l'utensile per mantenere i trucioli sospesi e in aria fino a quando non escono completamente dal foro.
Prevenire lo shock termico: come la lubrificazione a quantità minima (MQL) e l'aria refrigerata proteggono i rivestimenti in carburo.
L'utilizzo di un refrigerante a base d'acqua su acciaio ultra-duro provoca un forte shock termico. Durante le lavorazioni interrotte, le scanalature oscillano tra zone di attrito a 800 °C e improvvisi flussi di refrigerante freddo decine di volte al secondo. Questa rapida ciclatura termica genera dense cricche verticali a pettine sui fragili bordi in carburo, causando la rapida rottura della fresa per filettature.
L'aria secca e refrigerata, abbinata alla lubrificazione MQL (Minimum Quantity Lubrication), offre il miglior equilibrio in officina. L'aria refrigerata espelle la polvere abrasiva e gestisce il calore macroscopico senza shock termici. Allo stesso tempo, le microgocce di olio vegetale creano un sottile strato lubrificante che previene il grippaggio ad alta temperatura. Sebbene la lubrificazione MQL richieda un sistema di filtrazione dedicato, elimina la scheggiatura da fatica termica e mantiene intatti i rivestimenti degli utensili.
Struttura granulare del substrato e delaminazione del rivestimento: discrepanze nelle proprietà dei materiali.
Quando l'eccentricità, l'avanzamento e l'evacuazione dei trucioli sono ottimizzati, ma gli utensili continuano a rompersi inaspettatamente, la causa è solitamente da ricercarsi nella struttura metallurgica del grezzo dell'utensile. La lavorazione dell'acciaio HRC65 spinge il carburo di tungsteno ai suoi limiti di taglio e termici. Qualsiasi microvuoto, accumulo di cobalto o scarsa adesione del rivestimento concentrerà le sollecitazioni e provocherà la rottura catastrofica dell'utensile per la filettatura.
Nel nostro laboratorio di prova, analizziamo gli utensili rotti utilizzando la microscopia elettronica a scansione (SEM) e l'analisi delle fratture tramite spettroscopia a dispersione di energia (EDS). I tecnici attribuiscono spesso la colpa a velocità di rotazione eccessive, ma la micro-imaging rivela frequentemente substrati porosi, migrazione del legante e rivestimenti delaminati. Abbinare la qualità sbagliata agli acciai ultraduri produce risultati scadenti. È l'equivalente funzionale di colpire una lega temprata con del vetro fragile.
Substrati a grana submicronica (0.2–0.4 μm) e resistenza alla rottura trasversale nell'acciaio temprato
Un errore comune nel settore è presumere che il carburo più duro tagli sempre meglio l'acciaio duro. Alla ricerca della durezza HRA94, i fornitori di barre di fascia bassa spesso riducono il contenuto di legante al cobalto al di sotto del 6% o utilizzano miscele di grani submicronici irregolari. Sebbene duri a temperatura ambiente, la loro resistenza alla rottura trasversale scende ben al di sotto della soglia di sicurezza di 3500 MPa, rendendo inevitabile la rottura della fresa sotto l'impatto del taglio.
La frattografia SEM rivela una scissione intergranulare netta e fragile, priva delle creste di taglio irregolari che arrestano la propagazione delle cricche. Le cricche si propagano lungo i bordi dei grani di carburo a velocità estreme, frantumando il nucleo dell'utensile. Per le lavorazioni HRC65, specifichiamo substrati ultrafini con una percentuale di cobalto compresa tra l'8% e il 10% e una resistenza alla trazione (TRS) minima di 4000 MPa. Le distribuzioni bimodali controllate assorbono efficacemente l'energia d'impatto intermittente.
Perché i produttori di frese per filettatura di qualità si affidano a rivestimenti nanocompositi ad alta temperatura
Nelle zone di taglio dell'acciaio HRC65, le temperature superano regolarmente i 900 °C all'interfaccia di taglio. I rivestimenti PVD standard, come AlTiN o TiAlN, si ossidano rapidamente intorno agli 800 °C, causando la formazione di bolle e il distacco del film protettivo. Una volta che questa barriera termica cede, il tagliente in carburo nudo sfrega direttamente contro l'acciaio temprato, provocando una rapida usura adesiva. I produttori di frese per filettatura affidabili si affidano quindi a rivestimenti nanocompositi AlTiSiN con una resistenza termica superiore a 1100 °C.
Il drogaggio con silicio interrompe la crescita cristallina colonnare standard, creando una matrice di nitruro di silicio amorfo che incapsula grani ultrafini. Sotto l'attrito di taglio, questa superficie forma uno strato di passivazione di ossido di alluminio e silicio che riduce l'attrito al di sotto di 0.35. Sebbene la deposizione sotto vuoto per i nanocompositi costi di più, la conseguente resistenza ai crateri e lo scudo termico impediscono la scheggiatura all'interno di fori profondi.
Lista di controllo per la risoluzione rapida dei problemi in loco: protocollo di officina per la rottura della fresa per filettature
Quando un costoso pezzo in acciaio HRC65 si trova sul banco di lavoro, procedere per tentativi e caricare un altro utensile è la reazione peggiore. Negli impianti di precisione, il nostro protocollo principale è semplice: arrestare il mandrino, ispezionare la superficie di frattura e analizzare sistematicamente la modalità di rottura. Risolvere le rotture croniche delle frese per filettature richiede l'individuazione, in pochi minuti, di squilibri di processo nascosti a livello di macchina, programma e percorso utensile.
La filettatura ultra-dura non ammette alcun margine di errore. Un foro pilota indurito, una concentricità del portautensili di pochi micron o un avanzamento circolare non compensato possono spezzare la punta dell'utensile all'istante. Invece di scartare costosi blocchi, seguite questa pratica checklist per verificare ogni variabile fisica, dalla conicità del mandrino al fondo del foro.
Ascolta, ispeziona i chip e misura l'eccentricità: la diagnosi di guasto in 3 minuti
Se non disponete di dinamometri da taglio in officina, utilizzate il nostro semplice test sensoriale di tre minuti per diagnosticare un guasto all'utensile:
-
Ascolta i suoni di entrata e uscita: se senti un ronzio acuto all'ingresso del foro, controlla il codice G per eventuali movimenti di ingresso dell'arco mancanti o avanzamenti dell'asse centrale non compensati. Se l'utensile si rompe vicino al fondo, verifica se manca un passaggio di molla a profondità zero o se l'arco di retrazione urta la parete.
-
Ispezionare i trucioli e le superfici di frattura: se si riscontra polvere nera e polverizzata nel foro, aumentare la pressione dell'aria o passare all'aria compressa attraverso il mandrino per evitare l'accumulo di trucioli. Una rottura piatta e netta sul gambo indica un sovraccarico radiale, mentre i denti micro-scheggiati indicano uno shock termico dovuto al liquido di raffreddamento.
-
Misurare l'eccentricità della punta dell'utensile: se si sta impostando un utensile di ricambio, far scorrere un comparatore sulle scanalature di taglio per un giro completo del mandrino. Se l'eccentricità totale rilevata supera 0.003 mm, pulire il cono o passare a un portautensili idraulico per evitare che l'eccentricità della fresa per filettature sovraccarichi un singolo dente.
La filettatura di acciai per utensili temprati richiede un equilibrio tra trattamento termico, rigidità del mandrino e geometria della scanalatura. Se riscontrate problemi di rottura degli utensili in acciai SKD11, DC53 o PM trattati criogenicamente, condividete con noi le profondità di foratura, la sporgenza dell'utensile e i parametri di taglio. Possiamo esaminare insieme i vostri disegni e i dati di lavorazione per ottimizzare il processo.