



Nella moderna lavorazione CNC, le frese a testa sferica sono diventate strumenti essenziali per la lavorazione di superfici complesse e componenti di alta precisione. Rispetto alle tradizionali frese a fondo piatto, offrono una qualità superficiale superiore e una precisione costante nel taglio di superfici 3D, curve a forma libera, cavità di stampi e componenti di precisione.
La scelta della fresa a testa sferica giusta influisce direttamente sulla durata dell'utensile, sulla finitura superficiale e sulla produttività. Questo vale per la lavorazione di stampi in acciaio temprato, il taglio ad alta velocità dell'alluminio o la finitura di elettrodi in grafite. Le frese a testa sferica sono particolarmente indispensabili nella costruzione di stampi e nella profilatura 3D, aiutando gli ingegneri a mantenere la precisione riducendo al contempo la necessità di lucidatura o finitura successive.
Grazie ai progressi nei materiali e nei rivestimenti degli utensili, come le frese a testa sferica in metallo duro, i rivestimenti in diamante CVD e gli utensili in PCD, le moderne frese a testa sferica offrono maggiore resistenza all'usura, efficienza di taglio e adattabilità. Abbinate a macchine CNC ad alta velocità e precisione, sono ampiamente utilizzate nella produzione di stampi, nell'industria aerospaziale, nei componenti automobilistici e nei macchinari di precisione.

Cosa sono le frese a testa sferica?
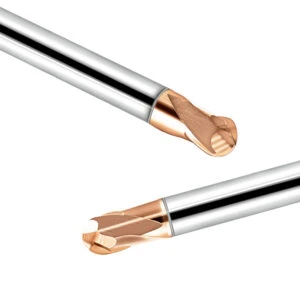
Le frese a testa sferica sono frese CNC con punta arrotondata e sferica. Sono ampiamente utilizzate per lavorazioni superficiali complesse, finitura di cavità di stampi e produzione di componenti di precisione. Rispetto alle frese a testa piatta, le frese a testa sferica offrono transizioni più fluide e segni di utensile più uniformi, con conseguente finitura superficiale superiore e riduzione delle operazioni secondarie.
La maggior parte delle frese a testa sferica utilizza un substrato in metallo duro, spesso arricchito con rivestimenti in TiAlN, AlTiN o diamante CVD per aumentare la durata dell'utensile e la resistenza all'usura. Per la grafite e altri materiali ad alta durezza, possono essere preferibili utensili in PCD.
Definizione e caratteristiche principali
La caratteristica distintiva di una fresa a testa sferica è il suo tagliente sferico, che elimina i segni visibili dell'utensile sulle superfici a forma libera. Questo la rende ideale per la semifinitura e la finitura di stampi, cavità complesse e componenti ad alta precisione.
Caratteristiche principali:
-
Finitura superficiale liscia: garantisce la presenza minima di segni degli utensili nelle aree di transizione 3D.
-
Ampia compatibilità con i materiali: efficace su acciaio, alluminio, grafite e altri materiali.
-
Equilibrio tra durata ed efficienza degli utensili: garantisce una lunga durata degli utensili se abbinata a materiali e rivestimenti adeguati.
Confronto con frese a testa piatta
Le frese a testa piatta eccellono nel taglio, nella scanalatura e nella sgrossatura di superfici piane, garantendo efficienza su superfici piane ma lasciando segni evidenti sulle curve. Al contrario, le frese a testa sferica :
-
Sono ideali per la profilatura 3D e le superfici curve.
-
Ridurre la lucidatura e la finitura secondarie.
-
Presentano aree di contatto di taglio più piccole, disperdendo le forze per migliorare la precisione dimensionale.
Perché utilizzare frese a testa sferica per superfici 3D?
Le superfici 3D presentano curve continue e contorni complessi. La punta sferica di una fresa a testa sferica:
-
Permette transizioni fluide, evitando segni di passaggio.
-
Offre flessibilità per la lavorazione a 5 assi, comprese cavità profonde e angoli complessi.
-
Riduce la lucidatura e la finitura EDM nella produzione di stampi e pezzi di precisione.
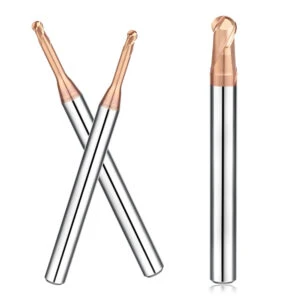
Principali aree di applicazione delle frese a testa sferica
Le frese a testa sferica sono ampiamente utilizzate in diversi settori industriali grazie al design sferico e alla versatilità. La scelta corretta dell'utensile, tra cui opzioni con rivestimento in metallo duro, PCD o diamante CVD, migliora significativamente la finitura superficiale e la durata dell'utensile.
Fresa a testa sferica per la realizzazione di stampi
Essenziali per stampi con cavità profonde e acciai ad alta durezza, le frese a testa sferica:
-
Garantire un'elevata precisione dimensionale.
-
Ottieni un'eccellente finitura superficiale, riducendo le operazioni secondarie.
-
Mantenere la durata dell'utensile quando si utilizzano utensili in metallo duro o rivestiti.
Fresa a testa sferica per profilatura 3D
Ideale per superfici complesse a forma libera:
-
Riduce al minimo i passaggi visibili dell'utensile.
-
Migliora l'estetica con transizioni fluide.
-
Consente la lavorazione di cavità profonde con flessibilità a 5 assi.
Lavorazione di componenti aerospaziali e automobilistici
Utilizzato per componenti complessi ad alta resistenza:
-
Settore aerospaziale: pale di turbine, carter motore, componenti strutturali.
-
Settore automobilistico: stampi per motori, componenti curvi, cavità di precisione.
Le frese a testa sferica in metallo duro rivestito o in diamante bilanciano la lavorazione ad alta velocità con la longevità dell'utensile.
Parti di precisione e lavorazione di superfici complesse
Supporta parti micro e ad alta precisione:
-
Garantisce una precisione dimensionale stabile.
-
Garantisce un'eccellente qualità superficiale.
-
Essenziale per elettrodi di grafite, dispositivi medici, ottica ed elettronica.

Selezione di frese a testa sferica per diversi materiali: acciaio, alluminio e grafite
Nella lavorazione CNC, le proprietà fisiche e il comportamento di taglio dei diversi materiali variano notevolmente. La scelta della fresa a testa sferica giusta è essenziale per massimizzare la durata dell'utensile, migliorare la finitura superficiale e garantire una lavorazione efficiente.
L'acciaio duro, l'alluminio morbido e la grafite, che tende a generare polvere, richiedono ciascuno una progettazione specifica degli utensili, una selezione accurata dei rivestimenti e parametri di taglio ottimizzati. L'utilizzo di una fresa a sfera in metallo duro o di un utensile rivestito adeguato, in combinazione con velocità di taglio e avanzamenti appropriati, garantisce le migliori prestazioni di lavorazione.
Di seguito sono riportati i principali fattori da considerare per la scelta delle frese a testa sferica per acciaio, alluminio e grafite.
Fresa a testa sferica per acciaio – Suggerimenti chiave per la scelta
La lavorazione dell'acciaio, in particolare degli acciai per stampi come H13 e SKD11, così come degli acciai temprati (HRC 50-65), richiede una durezza dell'utensile e una resistenza all'usura estremamente elevate. Per selezionare la migliore fresa a testa sferica per l'acciaio, considerare:
-
Materiale e rivestimento dell'utensile: utilizzare un substrato in carburo con rivestimenti in TiAlN o AlTiN per migliorare la resistenza all'usura e la stabilità termica.
-
Parametri di taglio: Mantenere una bassa profondità di taglio assiale e una velocità di taglio moderata per evitare scheggiature della punta dell'utensile.
-
Selezione delle scanalature: le frese a sfera a 2 o 3 scanalature garantiscono forze di taglio stabili ed efficiente evacuazione dei trucioli nell'acciaio duro.
Suggerimento: la combinazione di utensili adeguati con strategie di lavorazione ottimizzate garantisce una lavorazione di precisione delle cavità dello stampo e una finitura superficiale superiore.
Fresa a testa sferica per alluminio – Lavorazione ad alta velocità
L'alluminio è tenero e soggetto a taglienti di riporto, che possono ridurre la durata dell'utensile e la qualità della superficie. La scelta di una fresa a testa sferica per l'alluminio richiede:
-
Materiale e rivestimento degli utensili: gli utensili in carburo ad alta durezza o con rivestimento AlTiN riducono al minimo l'adesione e la resistenza al taglio.
-
Ottimizzazione dei parametri di taglio: aumentare la velocità di taglio e regolare moderatamente la velocità di avanzamento per bilanciare efficienza e finitura superficiale.
-
Progettazione dell'utensile: le scanalature a spirale migliorano l'evacuazione dei trucioli e riducono l'accumulo di calore.
Consiglio pratico: questa configurazione è ideale per componenti in alluminio per aeromobili, componenti automobilistici ed estrusi industriali, migliorando sia l'efficienza che la qualità della superficie.
Fresa a testa sferica per grafite – Punte resistenti all'usura
La lavorazione della grafite genera polvere e usura rapidamente gli utensili. La scelta di una fresa a testa sferica per la grafite prevede:
-
Materiale e rivestimento degli utensili: utilizzare utensili rivestiti in diamante PCD o CVD per prolungare la durata degli utensili e ridurre l'usura.
-
Parametri di taglio: Mantenere una profondità di taglio e una velocità di avanzamento adeguate per evitare vibrazioni dell'utensile o scheggiature dei bordi.
-
Controllo della polvere: implementare il taglio a secco o il raffreddamento localizzato per proteggere le attrezzature e gli operatori.
Suggerimento: la lavorazione della grafite richiede un'eccellente finitura superficiale e le frese a sfera opportunamente selezionate possono mantenere un'elevata precisione aumentando al contempo la durata dell'utensile.
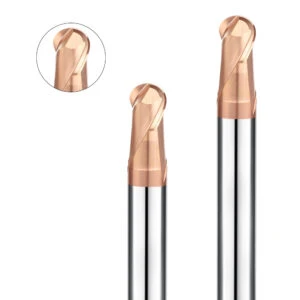
Punti chiave nella struttura e nella progettazione della fresa a testa sferica
Le prestazioni delle frese a testa sferica dipendono non solo dai parametri di lavorazione, ma anche dal materiale dell'utensile, dal numero di taglienti, dal rivestimento e dal diametro. Una struttura ben progettata può migliorare significativamente la precisione di lavorazione, la finitura superficiale e la durata dell'utensile. La scelta della fresa a testa sferica giusta per acciaio, alluminio, grafite, costruzione di stampi o profilatura 3D è fondamentale in base al materiale del pezzo e ai requisiti di lavorazione.
Di seguito è riportata un'analisi dettagliata del materiale dell'utensile, del numero di taglienti, del rivestimento e del diametro delle frese a testa sferica.
Materiale dell'utensile per fresa a testa sferica: carburo, PCD, diamante CVD
I materiali più comuni per gli utensili sono il carburo, il PCD e gli utensili rivestiti di diamante CVD.
-
Carburo: Adatto alla lavorazione di acciaio, alluminio e acciaio per stampi in generale, offre un equilibrio tra resistenza all'usura e prestazioni di taglio.
-
Utensili in PCD: ideali per la lavorazione ad alta velocità di materiali altamente abrasivi come grafite e metalli non ferrosi, prolungando la durata dell'utensile grazie all'elevata durezza e resistenza all'usura.
-
Utensili con rivestimento diamantato CVD: Offrono un'eccellente resistenza all'usura e una finitura superficiale ottimale nella lavorazione di grafite, leghe di alluminio e leghe non ferrose. Sono particolarmente adatti per cavità di precisione e superfici lucide.
Suggerimento: la scelta del materiale corretto per l'utensile massimizza l'efficienza della lavorazione ad alta velocità e garantisce prestazioni durature dell'utensile stesso.
Frese a testa sferica con scanalature – Applicazioni a 2 o 4 scanalature
Il numero di scanalature influisce sull'evacuazione dei trucioli, sulle forze di taglio e sulla finitura superficiale:
-
Frese a sfera a 2 taglienti: eccellenti per l'evacuazione dei trucioli, cavità profonde e lavorazione di acciai duri come gli acciai per stampi con HRC 60+.
-
Frese a sfera a 4 taglienti: Forniscono forze di taglio uniformi, adatte per alluminio, lavorazioni ad alta velocità e operazioni di finitura, migliorando la finitura superficiale ma con un'evacuazione dei trucioli leggermente inferiore.
Suggerimento: selezionare il numero di taglienti in base al materiale del pezzo, alla profondità di lavorazione e alle capacità della macchina CNC per ottimizzare le prestazioni e la durata dell'utensile.
Rivestimenti per frese a testa sferica: TiAlN, AlTiN, rivestimenti diamantati
I rivestimenti migliorano le prestazioni e la resistenza all'usura degli utensili:
-
Rivestimento TiAlN: resistente alle alte temperature e all'usura, adatto per acciai ad alta durezza.
-
Rivestimento AlTiN: offre una stabilità termica superiore per il taglio ad alta velocità e la semifinitura, prolungando la durata dell'utensile.
-
Rivestimento diamantato (CVD): ideale per materiali abrasivi come grafite e alluminio, migliora la qualità della superficie e la resistenza all'usura.
Suggerimento: combinare il materiale dell'utensile e il rivestimento in base al materiale e all'applicazione per ottenere una lavorazione ad alta velocità e una finitura superficiale ottimali.
La relazione tra diametro dell'utensile e precisione di lavorazione
Il diametro dell'utensile ha un impatto diretto sulla precisione della lavorazione e sulla finitura superficiale:
-
Frese a sfera di grande diametro: taglio stabile, adatte per sgrossatura e grandi superfici, ma precisione limitata su curve sottili.
-
Frese a sfera di piccolo diametro: ideali per la profilatura 3D di precisione e la lavorazione di microcomponenti, consentono di ottenere elevata precisione e finitura superficiale, ma con maggiori sollecitazioni di taglio.
Suggerimento: scegli il diametro in base alle dimensioni del pezzo, alla complessità della superficie e alla fase di lavorazione (sgrossatura, semifinitura, finitura).
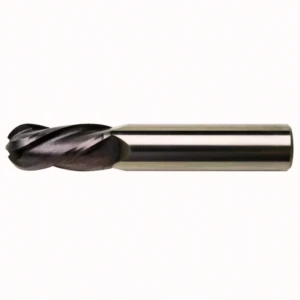
Come selezionare la fresa a testa sferica appropriata per un'applicazione specifica
La scelta della fresa a testa sferica giusta è fondamentale per l'efficienza, la durata dell'utensile e la finitura superficiale. La scelta dell'utensile deve tenere conto del materiale del pezzo, del processo di lavorazione e del tipo di macchina CNC, poiché una scelta corretta migliora la precisione, riduce i costi dell'utensile e accorcia i tempi di ciclo.
Selezione di frese a testa sferica per diversi materiali
-
Lavorazione dell'acciaio: per l'acciaio ad alta durezza, utilizzare una fresa a sfera con utensili in carburo rivestiti in TiAlN o AlTiN, garantendo una lunga durata dell'utensile e un'ottima finitura superficiale.
-
Lavorazione dell'alluminio: per la lavorazione dell'alluminio, utilizzare una fresa a sfera con inserti in carburo ad alta durezza e scanalatura elicoidale per evitare l'inceppamento e garantire l'evacuazione dei trucioli.
-
Lavorazione della grafite: per la lavorazione della grafite, utilizzare una fresa a sfera, preferibilmente con rivestimento in diamante PCD o CVD, per migliorare la resistenza all'usura, ridurre l'impatto della polvere e mantenere superfici di elevata precisione.
Selezione in base al processo di lavorazione (sgrossatura, semifinitura, finitura)
-
Sgrossatura: dare priorità all'evacuazione dei trucioli e alla stabilità con frese in metallo duro a 2 o 3 taglienti.
-
Semifinitura: Bilanciare le forze di taglio e la finitura superficiale utilizzando frese in metallo duro rivestito o in PCD.
-
Finitura: per una qualità superficiale elevata e una precisione dimensionale accurata, utilizzare frese a 4 taglienti o a microsfera.
Selezione in base al tipo di macchina (CNC a 3 assi / 5 assi)
-
CNC a 3 assi: Adatto per superfici curve e piane comuni; i diametri maggiori sono ideali per la sgrossatura e la semifinitura.
-
CNC a 5 assi: ideale per superfici 3D complesse, cavità profonde e pezzi con angolazioni multiple; utensili rivestiti di piccolo diametro o a più taglienti migliorano la finitura superficiale e la flessibilità di lavorazione.
Suggerimento: abbinare l'utensile giusto alle capacità della macchina massimizza l'efficienza e la qualità del pezzo.

Problemi comuni e soluzioni con le frese a testa sferica
Nella lavorazione CNC, gli ingegneri che utilizzano frese a testa sferica possono riscontrare problemi come scheggiature, usura rapida, superfici lavorate ruvide e scarsa evacuazione del truciolo. Questi problemi possono influire negativamente sull'efficienza di lavorazione, sulla finitura superficiale e sulla durata dell'utensile. Selezionando la fresa a testa sferica corretta, ottimizzando i parametri di taglio e implementando strategie di lavorazione appropriate, queste sfide possono essere affrontate efficacemente, migliorando la stabilità e la qualità complessiva del pezzo.
Scheggiatura dell'utensile o usura rapida
La scheggiatura o l'usura rapida dell'utensile si verificano comunemente durante la lavorazione di acciai ad alta durezza o di acciai per stampi. Le cause principali includono:
-
Parametri di taglio eccessivi, tra cui velocità di taglio, velocità di avanzamento e profondità di taglio.
-
Materiale dell'utensile o rivestimento non adatti al pezzo da lavorare (ad esempio, non si utilizza una fresa a testa sferica in metallo duro rivestita in TiAlN o AlTiN per acciaio temprato).
-
Diametro dell'utensile troppo piccolo, che concentra le forze di taglio sulla punta.
Soluzioni:
-
Utilizzare il materiale e il rivestimento appropriati per l'utensile, ad esempio una fresa a testa sferica in metallo duro rivestita in TiAlN.
-
Regolare la velocità di taglio, la velocità di avanzamento e la profondità di taglio per migliorare la stabilità dell'utensile.
-
Per materiali duri, selezionare frese a testa sferica a 2 o 3 taglienti per migliorare l'evacuazione dei trucioli e ridurre le scheggiature.
Suggerimento: durante la lavorazione di acciai temprati, monitorate regolarmente l'usura degli utensili per evitare scheggiature impreviste.
Qualità superficiale ruvida o inadeguata
Durante le operazioni di profilatura o finitura 3D, si verificano spesso finiture superficiali scadenti. Le possibili cause includono:
-
Il diametro dell'utensile non corrisponde al raggio della superficie.
-
Usura dell'utensile o scheggiatura della punta.
-
Spaziatura di avanzamento eccessiva o progettazione del percorso utensile non ottimale.
Soluzioni:
-
Utilizzare una fresa a testa sferica con un diametro adatto al raggio della superficie.
-
Selezionare utensili rivestiti ad alta precisione, come le frese a testa sferica con rivestimento in diamante CVD, per migliorare la resistenza all'usura e la finitura superficiale.
-
Ottimizza i percorsi utensile e le strategie di avanzamento per ridurre al minimo i segni di gradino e garantire transizioni fluide.
Suggerimento: per raggi stretti o superfici a forma libera, si consiglia di utilizzare una fresa a sfera di piccole dimensioni per ottenere una finitura superiore.
Scarsa evacuazione dei trucioli e temperature di taglio eccessive
Una scarsa evacuazione dei trucioli e temperature eccessive accelerano l'usura dell'utensile e possono danneggiare il pezzo in lavorazione. Le cause più comuni includono:
-
Angolo dell'elica inappropriato o troppe scanalature, che riducono l'evacuazione dei trucioli.
-
Velocità, profondità o avanzamento di taglio eccessivi.
-
Materiali altamente viscosi o abrasivi.
Soluzioni:
-
Scegliete una fresa a testa sferica con angolo di elica moderato ed eccellente evacuazione dei trucioli.
-
Regolare i parametri di taglio, utilizzare il taglio a strati o ridurre la profondità di taglio.
-
Per materiali come grafite o alluminio, utilizzare il taglio a secco o un raffreddamento moderato per ridurre al minimo l'accumulo di calore.
Tecniche di ottimizzazione della durata degli utensili
Prolungare la durata della fresa a testa sferica riduce i costi e aumenta la produttività. Le strategie chiave includono:
-
Selezionare il materiale dell'utensile e il rivestimento corretti in base al materiale (ad esempio, TiAlN per l'acciaio, rivestimento in PCD o diamante per la grafite).
-
Adattare il diametro dell'utensile e il numero di taglienti alla fase di lavorazione: sgrossatura, semifinitura o finitura.
-
Ottimizzare la velocità di taglio, la velocità di avanzamento, la profondità assiale e radiale (AP/AE) e i percorsi di lavorazione per ridurre le vibrazioni.
-
Controllare regolarmente l'usura degli utensili e riaffilarli o sostituirli tempestivamente per mantenere la precisione della lavorazione.
Suggerimento: la combinazione di una corretta selezione degli utensili con parametri di lavorazione ottimizzati garantisce il miglior equilibrio tra durata dell'utensile ed efficienza di lavorazione per applicazioni su acciaio, alluminio, grafite, stampaggio e profilatura 3D.
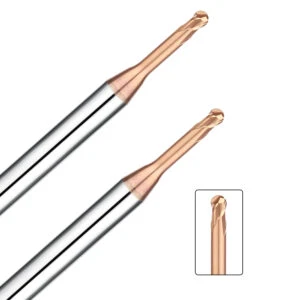
Tendenze di sviluppo future delle frese a testa sferica
Poiché la produzione moderna richiede sempre più lavorazioni superficiali complesse, ad alta precisione e ad alta efficienza, le frese a testa sferica continuano a evolversi in termini di materiali, rivestimenti, strategie di lavorazione e intelligenza digitale. Le tendenze future si concentreranno non solo sulla resistenza all'usura degli utensili e sull'efficienza di lavorazione, ma anche sull'integrazione con sistemi di produzione intelligenti, soddisfacendo le crescenti esigenze di settori come l'aerospaziale, la costruzione di stampi e la componentistica di precisione.
Rivestimenti avanzati e nuove applicazioni di materiali
L'adozione di nuovi materiali per utensili e rivestimenti avanzati migliora notevolmente le prestazioni della fresa a testa sferica:
-
Rivestimenti ad alte prestazioni : i rivestimenti compositi AlTiN e TiAlN+diamante migliorano la resistenza all'usura, la stabilità termica e le prestazioni nella lavorazione ad alta velocità di materiali duri.
-
Nuovi materiali per utensili : gli utensili in carburo ultrafine, PCD e diamante CVD prolungano la durata degli utensili e migliorano la finitura superficiale durante la lavorazione di grafite, alluminio e acciaio temprato.
-
Combinazione di materiale e rivestimento : gli abbinamenti ottimizzati migliorano le prestazioni nella realizzazione di stampi e nella profilatura 3D per la lavorazione di superfici complesse.
Requisiti degli utensili per lavorazioni ad alta velocità e alta precisione
Con l'avvento della lavorazione CNC ad alta velocità e precisione, le frese a testa sferica devono soddisfare standard prestazionali più rigorosi:
-
Garantire la stabilità del taglio, ridurre al minimo le vibrazioni e le scheggiature e mantenere la precisione dimensionale nella lavorazione di stampi di precisione.
-
I rivestimenti e i materiali devono resistere alle alte temperature e all'attrito durante il taglio ad alta velocità.
-
Le frese a testa sferica multitagliente e di piccolo diametro sono sempre più utilizzate per la profilatura 3D e la finitura di microparti.
Strumenti intelligenti e lavorazione digitale
Il passaggio alla produzione intelligente e digitale sta trasformando le applicazioni delle frese a testa sferica:
-
Utensili intelligenti : i sensori monitorano le forze di taglio, la temperatura e l'usura, fornendo un feedback in tempo reale e ottimizzando i parametri di taglio.
-
Lavorazione digitale : l'integrazione con i sistemi CAM e i software di simulazione consente l'ottimizzazione del percorso utensile, la previsione delle collisioni e la regolazione automatica dei parametri.
-
Nei settori della fabbricazione di stampi, aerospaziale e dei componenti di precisione, le frese a testa sferica intelligenti migliorano la durata degli utensili, la qualità della superficie e la stabilità della lavorazione.
Sintesi
Le frese a testa sferica sono utensili indispensabili nelle moderne lavorazioni CNC, offrendo elevate prestazioni nella produzione di stampi, nella fresatura di superfici 3D e nella lavorazione multi-materiale. La corretta selezione del materiale dell'utensile, del numero di taglienti, del rivestimento e del diametro, combinata con le strategie di taglio e il tipo di macchina, consente agli ingegneri di ottenere lavorazioni ad alta velocità, ottimizzare la durata dell'utensile e garantire una finitura superficiale di precisione.
Questa guida copre:
-
Concetti fondamentali e applicazioni delle frese a testa sferica.
-
Strategie di selezione dei materiali per acciaio, alluminio e grafite.
-
Considerazioni strutturali e progettuali: numero di scanalature, diametro e rivestimenti.
-
Strategie pratiche di selezione degli strumenti e tecniche di risoluzione dei problemi.
-
Approfondimenti sulle tendenze future, tra cui strumenti intelligenti e lavorazione digitale.
Punti chiave di selezione per diversi materiali e applicazioni
-
Acciaio : Frese a sfera in metallo duro con rivestimento in TiAlN o AlTiN; ottimizzano i parametri di taglio e l'evacuazione dei trucioli.
-
Alluminio : utensili in metallo duro ad alta velocità; consentono di regolare l'angolo di elica, la velocità di avanzamento e di prevenire l'inceppamento dell'utensile.
-
Grafite : utensili rivestiti in diamante PCD o CVD per prolungare la durata dell'utensile, controllare la polvere e mantenere la precisione della lavorazione delle cavità.
-
Realizzazione degli stampi : ottimizzare il diametro, il numero di scanalature e il rivestimento per la sgrossatura e la finitura; garantire la precisione della superficie e la rimozione dei trucioli.
-
Profilatura 3D : Frese a sfera di piccolo diametro o micro, con design a più taglienti, per superfici complesse ad alta precisione.
Raccomandazioni sulla strategia di selezione degli strumenti e sulla pratica ingegneristica
-
Abbinamento tra materiale e rivestimento dell'utensile : selezionare utensili con rivestimento in carburo, PCD o diamante CVD in base al materiale del pezzo per ottimizzare la resistenza all'usura e la stabilità termica.
-
Progettazione del numero e del diametro delle scanalature : utilizzare frese a 2-3 scanalature di grande diametro per la sgrossatura e frese a più scanalature di piccolo diametro per la finitura, al fine di migliorare la precisione e la stabilità della superficie.
-
Ottimizzazione dei parametri di taglio : configurare velocità di taglio, avanzamento e profondità di taglio per trovare il giusto equilibrio tra durata dell'utensile ed efficienza di lavorazione.
-
Abbinamento delle tipologie di macchine : le macchine CNC a 3 assi sono adatte alla lavorazione generica delle superfici; le macchine CNC a 5 assi gestiscono superfici 3D complesse e cavità profonde.
-
Prevenzione dei problemi comuni : ottimizzare i percorsi utensile, migliorare l'evacuazione dei trucioli e utilizzare il monitoraggio intelligente per ridurre scheggiature, usura, aumento della temperatura e rugosità superficiale.
Questo approccio sistematico consente agli ingegneri di selezionare e applicare efficacemente le frese a testa sferica in diverse applicazioni, ottenendo l'equilibrio ottimale tra efficienza, precisione e longevità degli utensili per la moderna produzione CNC.






