


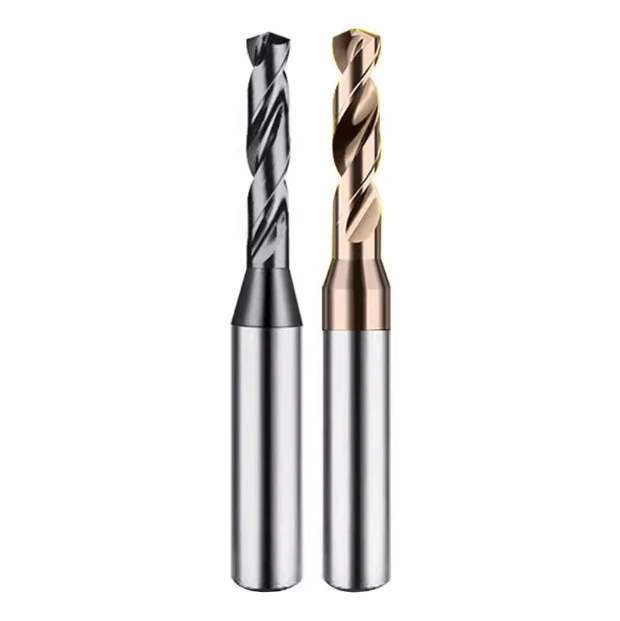
Nella foratura delle leghe di titanio, la scelta della geometria appropriata della punta è fondamentale per l'efficienza della lavorazione, la qualità del foro e la durata dell'utensile. Le leghe di titanio sono dure, resistenti e presentano una scarsa conduttività termica, il che le rende difficili da lavorare. L'utilizzo di una punta inadatta spesso causa scheggiature, formazione di bave, attrito eccessivo e usura prematura dell'utensile. Comprendere i parametri geometrici come l'angolo di punta, l'angolo di elica, la lunghezza della scanalatura e la larghezza del solco, e come questi si relazionano con i materiali e i rivestimenti della punta, è essenziale per mantenere un'elevata qualità di lavorazione.
Le punte in metallo duro per titanio sono ampiamente utilizzate grazie alla loro resistenza all'usura e all'elevata stabilità termica. Diverse geometrie consentono una migliore evacuazione del truciolo, un ridotto accumulo di calore e una migliore precisione del foro e finitura superficiale. Per le specifiche caratteristiche di lavorazione delle leghe di titanio, gli utensili di foratura professionali per leghe di titanio in genere perfezionano i dettagli geometrici per ottenere prestazioni di taglio ottimali.
Inoltre, le punte da trapano progettate su misura, grazie alla collaborazione con un produttore OEM di punte da trapano in titanio, consentono regolazioni dell'angolo di punta, del design delle scanalature, della preparazione del tagliente e delle combinazioni di rivestimento su misura per specifiche qualità di leghe di titanio e requisiti di foratura. Con la corretta selezione e abbinamento della geometria della punta da trapano, è possibile prolungare significativamente la durata dell'utensile, migliorare la qualità della lavorazione e ridurre i costi di produzione complessivi.

Fattori chiave di progettazione geometrica per la perforazione della lega di titanio
Le leghe di titanio sono soggette a surriscaldamento e rapida usura dell'utensile, rendendo la geometria della punta uno dei fattori più cruciali che influenzano le prestazioni di taglio. Una corretta progettazione geometrica migliora l'evacuazione del truciolo, controlla l'accumulo di calore e riduce le forze di taglio. Inoltre, riduce al minimo le vibrazioni, favorisce la rotondità del foro e mantiene la precisione dimensionale. La scelta di un angolo di punta, un angolo d'elica, una larghezza e una lunghezza della scanalatura adeguati, combinata con la scelta appropriata di materiali e rivestimenti, contribuisce a garantire un'efficienza di lavorazione affidabile e una qualità del foro costante.
Angolo di punta ed efficienza di taglio
L'angolo di punta influenza direttamente la distribuzione delle forze di taglio e la formazione del truciolo. Per le leghe di titanio più dure, un angolo di punta più ampio aiuta a distribuire le forze di taglio, a ridurre la pressione al centro della punta e a ridurre il rischio di scheggiature. Un angolo di punta ottimizzato migliora anche il contatto tra il tagliente e il pezzo in lavorazione, rendendo il processo di taglio più fluido e riducendo al contempo l'attrito e l'accumulo di calore.
Quando si utilizzano punte in metallo duro per il titanio, la regolazione dell'angolo di punta in base alla durezza del materiale è essenziale per ottenere una foratura efficiente e massimizzare la durata dell'utensile. Prestazioni di foratura di alta qualità dipendono da una combinazione equilibrata di geometria dell'angolo di punta, avanzamento stabile e velocità di taglio adeguate: una caratteristica importante che si riscontra nelle punte più performanti per il titanio.
Angolo dell'elica e prestazioni di evacuazione dei trucioli
L'angolo d'elica regola la direzione di evacuazione del truciolo e la velocità di flusso, influenzando direttamente la temperatura di taglio e l'usura dell'utensile. Angoli d'elica più elevati migliorano l'asportazione del truciolo durante la foratura di leghe di titanio e contribuiscono a mantenere temperature più basse. Tuttavia, angoli d'elica eccessivamente elevati possono ridurre la rigidità dell'utensile, causando potenzialmente deviazioni del foro.
Nella lavorazione CNC, la progettazione precisa dell'angolo d'elica migliora l'equilibrio tra efficienza di evacuazione del truciolo e stabilità dell'utensile, con conseguente lavorazione più uniforme e migliore qualità superficiale. L'esperienza sul campo dimostra che l'ottimizzazione dell'angolo d'elica sulle punte CNC per leghe di titanio riduce significativamente l'intasamento dei trucioli e la formazione di bave.
Influenza della larghezza e della lunghezza del flauto sulla qualità della foratura
La larghezza e la lunghezza delle scanalature influiscono sulla precisione del foro, sulla rotondità e sulla finitura superficiale complessiva. Scanalature eccessivamente larghe aumentano le forze di taglio, aumentando la probabilità di forature eccentriche o graffi sulla parete del foro. Scanalature eccessivamente lunghe possono flettersi o vibrare durante la foratura profonda, riducendo la coassialità e la stabilità dimensionale.
Una lunghezza della scanalatura ben progettata, combinata con un materiale in metallo duro rigido e rivestimenti ad alte prestazioni, contribuisce a stabilizzare la foratura profonda nella lavorazione delle leghe di titanio. I risultati pratici dimostrano che gli utensili di foratura ottimizzati in lega di titanio migliorano la precisione del foro, riducono le lavorazioni di finitura secondaria e aumentano l'efficienza produttiva complessiva.

Influenza del materiale e del rivestimento sulla selezione geometrica
Il materiale della punta e il rivestimento superficiale hanno un impatto diretto sulle prestazioni di taglio, sulla durata dell'utensile e sulla qualità del foro nella lavorazione delle leghe di titanio. La scelta appropriata di materiali e rivestimenti garantisce resistenza alle elevate temperature e forze di taglio, riducendo al contempo attrito e usura. Abbinare la geometria con il materiale e il rivestimento appropriati della punta è essenziale, soprattutto nella foratura profonda o ad alta velocità, dove le punte ad alte prestazioni mostrano i loro maggiori vantaggi.
Vantaggi delle punte in carburo nelle leghe di titanio
Le punte in metallo duro offrono elevata durezza, eccellente stabilità termica e una resistenza all'usura superiore, rendendole ideali per la lavorazione di leghe di titanio. Queste caratteristiche consentono agli utensili in metallo duro di mantenere taglienti affilati anche durante lunghi cicli di lavorazione, riducendo le scheggiature e minimizzando le vibrazioni.
Quando l'angolo di punta, l'angolo dell'elica e la larghezza del solco sono progettati correttamente, gli utensili in metallo duro forniscono forze di taglio uniformemente distribuite e un'evacuazione efficiente del truciolo, limitando al contempo l'accumulo di calore. Tale ottimizzazione è particolarmente cruciale nella foratura del titanio ad alta durezza ed è chiaramente dimostrata dalle prestazioni delle punte in metallo duro per titanio.
Tipi di rivestimento e prestazioni di taglio
Rivestimenti come TiAlN e TiN migliorano significativamente la resistenza al calore e all'usura, migliorando al contempo le caratteristiche di attrito. In combinazione con un'adeguata progettazione geometrica, i rivestimenti abbassano le temperature di taglio, prolungano la durata dell'utensile, riducono la formazione di bave e migliorano la finitura delle pareti del foro e la stabilità dimensionale.
Per operazioni di foratura profonda o ad alto carico, gli utensili con rivestimenti avanzati, abbinati ad angoli d'elica e lunghezze delle scanalature ottimizzati, garantiscono un'evacuazione del truciolo più stabile e vibrazioni ridotte. Ciò si traduce in una migliore uniformità di lavorazione e una maggiore efficienza produttiva. Questi vantaggi riflettono le elevate prestazioni industriali degli utensili di foratura in lega di titanio di alta qualità.

Funzionamento e abbinamento geometrico nella lavorazione CNC
Per sfruttare appieno il potenziale prestazionale di una punta, la geometria deve essere coordinata con i parametri di lavorazione CNC. Velocità di taglio, avanzamento e profondità di taglio interagiscono strettamente con la geometria della punta. Anche le strategie di raffreddamento e il flusso del fluido da taglio svolgono un ruolo essenziale nel mantenere la stabilità della foratura e prolungare la durata dell'utensile. Un corretto coordinamento tra le operazioni di lavorazione e la geometria aiuta a ridurre l'usura dell'utensile, a controllare l'accumulo di calore e a migliorare la rotondità e la precisione del foro.
Selezione della velocità di avanzamento e della profondità di taglio
La velocità di avanzamento e la profondità di taglio devono essere allineate con caratteristiche geometriche quali angolo di punta, angolo dell'elica e larghezza del bordo. Una corretta distribuzione della velocità di avanzamento previene il sovraccarico del centro della punta, riducendo la probabilità di scheggiature e vibrazioni dell'utensile. Una profondità di taglio eccessiva aumenta la generazione di calore e può danneggiare la parete del foro; una profondità di taglio insufficiente riduce l'efficienza.
L'ottimizzazione dei parametri di lavorazione aiuta a mantenere forze di taglio stabili, prolungare la durata dell'utensile e migliorare la precisione dimensionale e la finitura superficiale, aspetto particolarmente importante quando si utilizzano punte da trapano CNC per leghe di titanio.
Strategie di raffreddamento e ottimizzazione geometrica
Un'efficace erogazione del refrigerante deve essere in linea con la geometria della punta per mantenere basse le temperature nella zona di taglio. L'angolo dell'elica e la lunghezza della scanalatura influenzano direttamente l'asportazione del truciolo e la penetrazione del refrigerante. Il design geometrico ottimizzato migliora l'accesso del refrigerante al tagliente, riducendo l'accumulo di calore e migliorando la finitura delle pareti del foro.
Una strategia di raffreddamento ben progettata migliora la stabilità complessiva della lavorazione, in particolare nella foratura profonda o ad alta velocità, dove il controllo del calore è essenziale.
Problemi comuni di perforazione e soluzioni di regolazione geometrica
Scheggiature, formazione di bave e disallineamento del foro sono problemi comuni nella foratura del titanio. Regolando l'angolo della punta, l'angolo dell'elica, la larghezza o la lunghezza della scanalatura, è possibile risolvere efficacemente questi problemi:
-
L'aumento dell'angolo di punta riduce la scheggiatura centrale
-
L'ottimizzazione dell'angolo dell'elica migliora il flusso dei trucioli
-
La regolazione della larghezza della scanalatura o l'accorciamento della lunghezza della scanalatura migliorano la rotondità e la coassialità
In combinazione con parametri di taglio e strategie di raffreddamento adeguati, queste regolazioni migliorano significativamente la stabilità della lavorazione, riducono la finitura secondaria e aumentano la produttività.
Personalizzazione OEM e pratiche di progettazione geometrica
Le diverse leghe di titanio, gli spessori delle pareti e le strutture dei fori richiedono utensili specifici. Mentre le punte da trapano standard sono adatte per applicazioni generiche, condizioni complesse, come pareti sottili, fori profondi, fori smussati o a gradini e fori con tolleranze ristrette, spesso richiedono soluzioni personalizzate. La collaborazione con un produttore OEM di punte da trapano in titanio consente ottimizzazioni geometriche, dei materiali e dei rivestimenti su misura per ottenere risultati di lavorazione costanti e di alta qualità.
Personalizzazione geometrica in collaborazione con i produttori OEM di punte da trapano in titanio
La geometria personalizzata è essenziale quando si lavorano leghe di titanio complesse o fori con design non convenzionali. Le differenze di tenacità, dilatazione termica e conduttività termica tra i gradi di titanio richiedono regolazioni dell'angolo di punta, dell'angolo dell'elica, della lunghezza del tagliente e della preparazione del tagliente.
Per esempio:
-
Il titanio ad alta resistenza trae vantaggio dagli angoli di punta aumentati per distribuire il carico di taglio.
-
Le applicazioni con pareti sottili o fori profondi richiedono angoli dell'elica e larghezze delle scanalature ottimizzati per ridurre al minimo le vibrazioni ed evitare distorsioni.
La collaborazione con gli OEM garantisce che le regolazioni della geometria corrispondano alle reali condizioni di lavorazione, inclusi il tipo di refrigerante, la velocità del mandrino e la velocità di avanzamento. Ciò garantisce stabilità e lunga durata dell'utensile, anche in ambienti di foratura ad alto carico.
Casi di studio sulla lavorazione ad alta precisione
Nei componenti strutturali aerospaziali, le sfide comuni di foratura includono la deformazione delle pareti del foro, l'eccessiva temperatura di foratura e i problemi di evacuazione del truciolo. L'utilizzo di taglienti rinforzati, angoli d'elica ottimizzati e un design efficiente delle scanalature riduce significativamente l'accumulo di calore e stabilizza l'evacuazione del truciolo. Dopo il passaggio a una geometria di punta migliorata, gli utenti segnalano spesso una migliore rotondità, una migliore concentricità, superfici del foro più lisce e tempi di ciclo più brevi.
Nei componenti medicali in titanio, l'impiego di utensili di foratura in lega di titanio ben progettati riduce la formazione di bave, riduce al minimo le operazioni di sbavatura e aumenta la coerenza complessiva della lavorazione e l'efficienza produttiva.






