


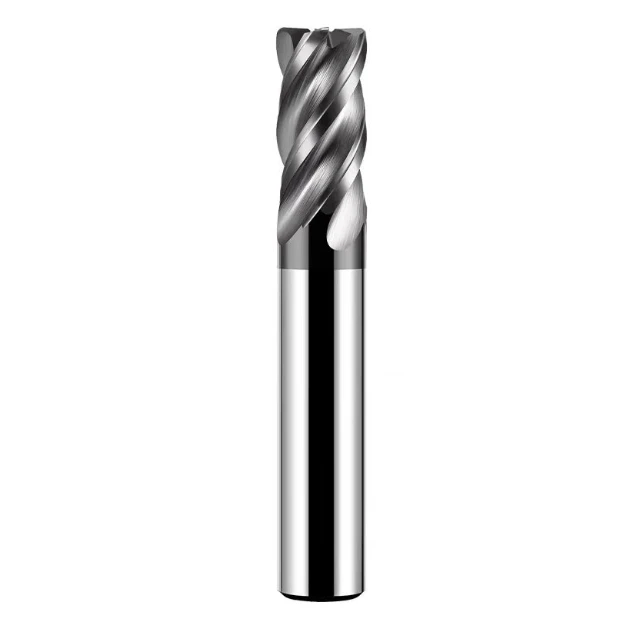
La fresatura dell'acciaio inossidabile è considerata uno dei processi più impegnativi nel taglio dei metalli. A causa dell'elevata resistenza, tenacità, bassa conduttività termica e tendenza all'incrudimento, anche le macchine CNC più avanzate possono riscontrare problemi come la rapida usura dell'utensile, un tagliente di riporto elevato, calore di taglio eccessivo e una qualità superficiale instabile. L'utilizzo di una geometria dell'utensile, di un rivestimento o di parametri di taglio errati con frese a candela per acciaio inossidabile può ridurre l'efficienza di lavorazione e causare scheggiature o danni al pezzo.
Spesso, per la lavorazione dell'acciaio inossidabile, gli ingegneri scelgono frese in metallo duro per migliorarne la resistenza all'usura e la stabilità termica. Tuttavia, le diverse qualità di acciaio inossidabile, come il 304 e il 316, si comportano in modo differente durante il taglio. Ad esempio, l'acciaio inossidabile 304 è più soggetto alla formazione di accumuli di materiale, mentre l'acciaio inossidabile 316, con un contenuto di nichel più elevato, genera più calore, riducendo la durata dell'utensile. Di conseguenza, velocità di taglio, avanzamenti e metodi di raffreddamento devono essere attentamente regolati per ciascun materiale durante la lavorazione CNC dell'acciaio inossidabile.
La tecnologia di fresatura ad alta velocità è diventata sempre più diffusa. Le frese ad alta velocità per la lavorazione dell'acciaio inossidabile possono ridurre i tempi di ciclo e migliorare la finitura superficiale, ma il taglio ad alta velocità richiede requisiti più elevati in termini di materiale dell'utensile, adesione del rivestimento ed evacuazione del truciolo. Un raffreddamento o una lubrificazione inadeguati possono facilmente causare surriscaldamento dell'utensile, usura eccessiva o incollamento del truciolo, compromettendo la stabilità della produzione.
Per componenti complessi o geometrie non standard, le frese a candela personalizzate in acciaio inossidabile offrono una soluzione efficace. Personalizzando la geometria dell'utensile, la configurazione delle scanalature e il tipo di rivestimento, i produttori possono ottimizzare le prestazioni di taglio, prolungare la durata dell'utensile e migliorare la qualità superficiale dell'acciaio inossidabile lavorato a CNC.
Perché la fresatura dell'acciaio inossidabile è più impegnativa
La fresatura dell'acciaio inossidabile è più difficile rispetto a quella delle leghe di alluminio, dell'acciaio al carbonio o di altri metalli. La sua elevata resistenza e tenacità impongono una maggiore resistenza al taglio dell'utensile. Inoltre, la bassa conduttività termica dell'acciaio inossidabile intrappola il calore nella zona di taglio, ammorbidendo il tagliente e aumentando il rischio di scheggiature. Il materiale, inoltre, si incrudisce facilmente, rendendo più difficili i tagli successivi. Gli ingegneri devono comprendere queste caratteristiche e regolare i parametri di taglio per ottenere un taglio stabile e una maggiore durata dell'utensile.
Nella lavorazione CNC, questi problemi sono amplificati. Le temperature nella zona di taglio possono aumentare rapidamente. Un raffreddamento, una progettazione dell'utensile o parametri di taglio inadeguati possono accelerare l'usura dell'utensile, aumentare la rugosità superficiale e persino deformare il pezzo. La fresatura dell'acciaio inossidabile non solo mette alla prova i materiali degli utensili, come le frese in metallo duro per l'acciaio inossidabile, ma richiede anche geometrie, rivestimenti e strategie di raffreddamento ottimizzate.
Analisi delle caratteristiche di taglio dell'acciaio inossidabile
Il comportamento al taglio dell'acciaio inossidabile presenta diverse sfide:
-
Elevata duttilità: i trucioli tendono ad aderire e a tirarsi, formando un bordo di riporto che li rende difficili da rompere.
-
Scarsa conduttività termica: il calore si concentra sul tagliente, aumentando l'usura e il rischio di scheggiature.
-
Tendenza all'adesione dell'utensile: i trucioli aderiscono all'utensile, causando superfici ruvide e scarsa precisione dimensionale.
-
Incrudimento: parametri di taglio o percorsi utensile non corretti possono indurire la superficie, aumentando il carico di taglio.
L'ottimizzazione del materiale dell'utensile, del rivestimento e delle condizioni di taglio è fondamentale. Ad esempio, una fresa in metallo duro per acciaio inossidabile con rivestimento in TiAlN può mantenere la durezza alle alte temperature, ridurre l'attrito, minimizzare la formazione di bave e migliorare la stabilità del taglio.
Modelli comuni di usura degli utensili nella lavorazione CNC dell'acciaio inossidabile
L'usura degli utensili nella fresatura dell'acciaio inossidabile segue in genere questi schemi:
-
Scheggiatura della punta: l'elevato calore di taglio e i carichi concentrati possono causare micro-scheggiature, soprattutto durante tagli interrotti o su strati induriti.
-
Accumulo di trucioli: i trucioli che aderiscono alla superficie di spoglia alterano gli angoli di taglio, aumentano le forze e accelerano l'usura.
-
Concentrazione di calore: la bassa conduttività termica provoca un rapido aumento della temperatura dell'utensile, con conseguente usura ossidativa o affaticamento termico.
L'utilizzo di frese a candela ad alta durezza e tenacità per l'acciaio inossidabile , in combinazione con sistemi di raffreddamento ad alta pressione o interni, può ridurre l'accumulo di calore e prolungare la durata dell'utensile.
Frese convenzionali vs specifiche per acciaio inossidabile
Le frese convenzionali (HSS multiuso o carburo di tungsteno) sono spesso ottimizzate per materiali di bassa e media durezza. Possono avere bordi affilati ma non sono tenaci, il che le rende soggette a scheggiature o surriscaldamento durante la fresatura dell'acciaio inossidabile.
Al contrario, le frese per acciaio inossidabile utilizzano substrati in metallo duro più tenaci, angoli d'elica più elevati per l'evacuazione del truciolo e rivestimenti resistenti alle alte temperature come AlTiN o TiSiN. Queste caratteristiche garantiscono un taglio stabile, una migliore finitura superficiale e una maggiore durata dell'utensile. Per cavità profonde o strutture complesse, le frese personalizzate per acciaio inossidabile ottimizzano ulteriormente la geometria e l'evacuazione del truciolo.
Problema comune 1: bordo di riporto e trucioli attaccati
La formazione di bave di taglio (BUE) e l'adesione dei trucioli sono tra i problemi più frequenti nella lavorazione CNC dell'acciaio inossidabile . L'elevata duttilità e tenacità dell'acciaio inossidabile generano trucioli lunghi e appiccicosi che aderiscono alla superficie di spoglia dell'utensile, modificando gli angoli di taglio e le direzioni delle forze. Ciò non solo degrada la finitura superficiale, ma accelera anche l'usura dell'utensile, aumenta le temperature di taglio e favorisce la scheggiatura e la fatica termica dell'utensile stesso. Questi effetti sono particolarmente critici nelle operazioni di fresatura ad alta velocità o di scanalatura profonda, dove la precisione è essenziale.
La formazione di BUE è fortemente influenzata dalle condizioni di taglio. Basse velocità di taglio, avanzamenti insufficienti o fluido da taglio inadeguato possono esacerbare l'adesione del truciolo. Gli ingegneri devono considerare le proprietà dei materiali, la selezione degli utensili e parametri di taglio ottimizzati per ridurre la BUE e garantire una fresatura stabile dell'acciaio inossidabile.
Cause
L'effetto BUE deriva principalmente dalla duttilità e dalla termoplasticità dell'acciaio inossidabile. Il calore ammorbidisce i trucioli, che aderiscono alla superficie di taglio dell'utensile, formando un sottile strato di materiale di riporto. Le elevate temperature di taglio riducono l'attrito tra utensile e pezzo, peggiorando l'adesione dei trucioli. Durante il taglio prolungato, si formano piccole protuberanze sul tagliente, causando segni di trascinamento superficiale o bave e destabilizzando ulteriormente la lavorazione.
Soluzioni
Per affrontare il problema del BUE sono necessari strumenti e strategie di taglio adeguati:
-
Utilizzare frese in metallo duro per acciaio inossidabile con rivestimenti ad alta resistenza al calore come TiAlN o AlTiN per mantenere la durezza del tagliente e ridurre l'adesione dei trucioli.
-
Utilizzare fluidi da taglio adatti e sistemi di raffreddamento ad alta pressione per dissipare il calore in modo efficiente.
-
Ottimizzare le velocità di taglio e di avanzamento per evitare l'adesione causata dal taglio a bassa velocità.
-
Per forme complesse o scanalature profonde, le frese in acciaio inossidabile personalizzate migliorano l'evacuazione dei trucioli, riducendo al minimo l'usura superficiale (BUE) e mantenendo precisione e qualità superficiale.
Problema comune 2: surriscaldamento dell'utensile e sua breve durata
Nella lavorazione CNC dell'acciaio inossidabile, il surriscaldamento dell'utensile è un fattore determinante che ne riduce la durata. La bassa conduttività termica dell'acciaio inossidabile impedisce il rapido trasferimento del calore dalla zona di taglio al pezzo in lavorazione o al refrigerante, causando un rapido riscaldamento del tagliente dell'utensile. Le alte temperature accelerano l'usura dell'utensile, causano la delaminazione del rivestimento, la rottura della punta e, nei casi più gravi, la deformazione termica o l'instabilità dimensionale della superficie lavorata.
L'accumulo di calore è particolarmente pronunciato durante la fresatura ad alta velocità o la lavorazione di scanalature profonde, il che lo rende un problema critico per gli ingegneri. Una durata utensile ridotta non solo riduce la produttività, ma aumenta anche i costi di lavorazione e il rischio di tempi di fermo. Il controllo del surriscaldamento dell'utensile richiede un approccio completo, che includa l'ottimizzazione del materiale, della geometria, del rivestimento e dei parametri di taglio.
Analisi della causa
La causa principale del surriscaldamento dell'utensile è l'accumulo di calore localizzato sul tagliente. La scarsa conduttività termica dell'acciaio inossidabile intrappola il calore all'interfaccia tra utensile e pezzo, mentre le elevate forze di taglio e l'attrito tra utensile e materiale generano ulteriore calore.
La lavorazione di acciaio inossidabile spesso o ad alta durezza senza un adeguato raffreddamento può causare l'espansione termica dell'utensile, alterando gli angoli di taglio, aumentando le forze di taglio e creando un ciclo che riduce significativamente la durata dell'utensile. Una geometria o un rivestimento dell'utensile non adeguati possono ulteriormente aggravare questi problemi.
Soluzioni
-
Scegli l'utensile giusto: utilizza una fresa ad alta velocità progettata per la lavorazione dell'acciaio inossidabile. Il materiale in carburo con rivestimenti resistenti al calore può sopportare temperature elevate mantenendo un'elevata efficienza di taglio.
-
Migliorare il raffreddamento: utilizzare utensili raffreddati internamente o un sistema di lubrificazione a nebulizzazione d'olio per introdurre il refrigerante direttamente nella zona di taglio, riducendo efficacemente la temperatura dell'utensile.
-
Ottimizza i parametri di taglio: regola correttamente la velocità di taglio (Vc), la velocità di avanzamento (fz), la profondità di taglio (ap) e la larghezza di taglio (ae) per ridurre le forze di taglio e il calore da attrito.
-
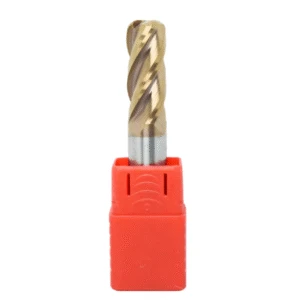
Utensili personalizzati: in scenari specifici, una fresa a candela in acciaio inossidabile realizzata su misura può migliorare l'evacuazione dei trucioli e la dissipazione del calore, riducendo significativamente il rischio di surriscaldamento pur mantenendo elevata precisione ed efficienza.
Problema comune 3: scheggiatura e frattura dell'utensile
Scheggiature e fratture degli utensili sono sfide critiche nella lavorazione CNC dell'acciaio inossidabile, influendo direttamente sull'efficienza di lavorazione e sulla precisione del pezzo. L'elevata resistenza e tenacità dell'acciaio inossidabile, combinate con le forze di taglio e di impatto, possono superare la capacità di carico di un utensile durante il taglio di strati temprati o scanalature profonde. Ciò può causare fratture della punta dell'utensile o microcricche, riducendone la durata.
Un materiale o una geometria dell'utensile non adeguati aumentano il rischio di scheggiature, soprattutto durante tagli ad alta velocità o interrotti. Gli ingegneri devono comprendere le concentrazioni di sollecitazioni sugli utensili per selezionare gli utensili più adatti e ottimizzare le strategie di lavorazione.
Cause principali
-
Carichi d'impatto eccessivi: scanalature profonde, tagli interrotti o contatti improvvisi con aree temprate possono generare forze che superano la resistenza alla frattura dell'utensile.
-
Incompatibilità tra materiali e rivestimenti: l'utilizzo di utensili in acciaio rapido (HSS) a bassa tenacità o in carburo di tungsteno per uso generico può causare cedimenti ad alte temperature o sotto carico elevato.
-
Percorso di taglio errato o bloccaggio instabile: provoca vibrazioni dell'utensile, concentrazione di sollecitazioni e peggiora il rischio di scheggiature.
Soluzioni
-
Scelta dell'utensile: per l'acciaio inossidabile, scegliete una fresa in metallo duro con elevata durezza e tenacità, in grado di resistere a carichi elevati e urti.
-
Ottimizza i parametri di taglio: riduci la profondità di taglio e la velocità di avanzamento per minimizzare le sollecitazioni transitorie. Evita tagli eccessivi o interrotti.
-
Controllo delle vibrazioni: utilizzare portautensili antivibranti o smorzanti per sopprimere le vibrazioni di taglio e migliorare la stabilità.
-
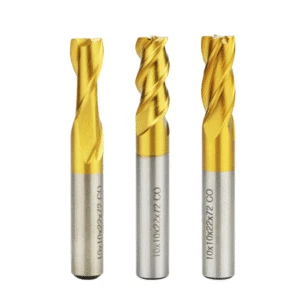
Utensili personalizzati: per componenti complessi, una fresa a candela in acciaio inossidabile realizzata su misura può ottimizzare la geometria dell'utensile e il design del tagliente per migliorare la resistenza agli urti, consentendo una lavorazione stabile e di alta precisione.
Problema comune 4: scarsa finitura superficiale e sbavature eccessive
Nella lavorazione CNC dell'acciaio inossidabile, la scarsa finitura superficiale e la presenza eccessiva di bave sono fattori importanti che incidono sulla qualità del pezzo e sulla precisione dell'assemblaggio. L'elevata tenacità e duttilità dell'acciaio inossidabile causano l'inceppamento dell'utensile e la trafilatura del filo durante il taglio, rendendo difficile la rottura del truciolo. Ciò si traduce spesso in segni di trascinamento, segni dell'utensile o bave sulla superficie del pezzo. I difetti superficiali vengono amplificati durante la lavorazione di scanalature profonde, fori ciechi o superfici curve complesse con geometria dell'utensile, selezione delle scanalature o parametri di taglio inadeguati. Per i pezzi di precisione, questi problemi aumentano i costi di sbavatura e possono causare deviazioni dimensionali.
La lavorazione ad alta velocità può aggravare i difetti superficiali. L'oscillazione dell'utensile, le vibrazioni e l'espansione termica durante la lavorazione ad alta velocità con frese a candela per acciaio inossidabile possono influire sulla finitura superficiale. Ottimizzare la selezione dell'utensile e i parametri di taglio è fondamentale per ottenere una superficie liscia e ridurre al minimo la formazione di bave.
Sintomi del problema
-
Segni di trascinamento o segni di utensili sulle superfici del pezzo in lavorazione
-
Microbave, soprattutto su parti con pareti sottili o complesse
-
Bordo di riporto che causa una maggiore rugosità superficiale
-
Increspature o segni periodici dovuti all'usura o all'oscillazione dell'utensile
Questi problemi hanno un impatto diretto sulla produttività, sulla coerenza e sulla funzionalità delle parti.
Misure di ottimizzazione
-
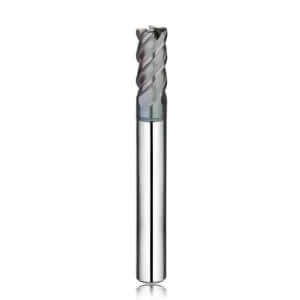
Utilizzare frese a più taglienti, come utensili a 4 o 5 taglienti, per ridurre lo spessore di taglio per tagliente e migliorare la levigatezza della superficie.
-
Controllare l'oscillazione degli utensili e sostituirli tempestivamente per evitare increspature o sbavature causate dalle vibrazioni.
-
Regolare la velocità di avanzamento e la profondità di taglio in base al tipo di materiale (304 vs. 316). Ad esempio, ridurre la profondità di taglio per l'acciaio inossidabile 316 per evitare sbavature.
-
Per scanalature profonde o superfici complesse, utilizzare frese in acciaio inossidabile personalizzate con geometria ottimizzata ed evacuazione dei trucioli per migliorare la finitura superficiale e la stabilità della lavorazione.
Problema comune 5: scarso controllo dei trucioli e difficile evacuazione dei trucioli
Nella lavorazione CNC dell'acciaio inossidabile, lo scarso controllo del truciolo e la difficile evacuazione influiscono significativamente sulla stabilità di lavorazione e sulla durata dell'utensile. L'elevata tenacità e duttilità dell'acciaio inossidabile spesso producono trucioli lunghi e nastriformi, difficili da rompere naturalmente. Questi trucioli possono impigliarsi attorno all'utensile o al pezzo, aumentando la resistenza al taglio, concentrando il calore, accelerando l'usura dell'utensile e, nei casi più gravi, causando scheggiature o graffi superficiali. Questo problema è particolarmente evidente durante la lavorazione di fori profondi, fori ciechi o superfici curve complesse.
Per risolvere questo problema, gli ingegneri solitamente ottimizzano la progettazione degli utensili, le strategie di lavorazione e i metodi di raffreddamento/evacuazione dei trucioli per ottenere un taglio uniforme, prolungare la durata degli utensili e migliorare la stabilità della lavorazione.
Analisi della causa
Le difficoltà nel controllo dei trucioli sono dovute principalmente alle proprietà del materiale in acciaio inossidabile:
-
L'elevata tenacità e duttilità producono trucioli lunghi e appiccicosi che si aggrovigliano facilmente attorno all'utensile o al pezzo in lavorazione.
-
Uno spazio limitato per l'evacuazione dei trucioli in cavità profonde o strutture complesse peggiora l'accumulo di trucioli.
-
Un fluido da taglio o un flusso d'aria insufficienti aumentano le forze di taglio e il calore da attrito, accelerando l'usura.
-
Una geometria non corretta dell'utensile, come angoli dell'elica ridotti o scanalature poco profonde, aggrava ulteriormente l'impigliamento dei trucioli.
Questi fattori rendono l'evacuazione dei trucioli nella fresatura CNC dell'acciaio inossidabile 304/316 un fattore critico che incide sull'efficienza e sulla durata dell'utensile.
Soluzione di miglioramento
Per migliorare il controllo e l'evacuazione dei trucioli:
-
Utilizzare una fresa in metallo duro per acciaio inossidabile con geometria ottimizzata per la scanalatura del truciolo, per ridurre l'aggrovigliamento.
-
Per cavità profonde o strutture complesse, si può prendere in considerazione una fresa in acciaio inossidabile personalizzata con angoli dell'elica, numero e design delle scanalature regolati.
-
Utilizzare un refrigerante ad alta pressione o un flusso d'aria forzato per rimuovere rapidamente i trucioli e dissipare il calore.
-
In combinazione con frese ad alta velocità e parametri di taglio ottimizzati (velocità di taglio, velocità di avanzamento, profondità di taglio) si migliora l'evacuazione dei trucioli, la finitura superficiale e la precisione dimensionale dei pezzi.
Ottimizzazione delle strategie per la lavorazione di diversi tipi di acciaio inossidabile
Nella lavorazione CNC dell'acciaio inossidabile, i diversi gradi di acciaio inossidabile richiedono strategie di lavorazione personalizzate a causa delle variazioni nella composizione chimica e nelle proprietà meccaniche. Sebbene entrambi gli acciai inossidabili 304 e 316 siano austenitici, differiscono significativamente in termini di tendenza all'incrudimento, tenacità e conduttività termica durante il taglio. Queste differenze influiscono direttamente sull'usura dell'utensile, sulla formazione del truciolo e sulla finitura superficiale.
Per garantire stabilità di lavorazione e precisione dimensionale, la selezione degli utensili, i parametri di taglio e i metodi di raffreddamento devono essere ottimizzati per ciascun materiale. L'uso corretto di frese in acciaio inossidabile o in metallo duro, combinato con frese in acciaio inossidabile personalizzate per cavità profonde o geometrie complesse, può migliorare efficacemente l'efficienza di taglio, la durata dell'utensile e la qualità superficiale.
Punti chiave per la fresatura dell'acciaio inossidabile 304
L'acciaio inossidabile 304 ha una forte tendenza all'incrudimento, soprattutto a basse velocità di taglio e avanzamenti. Per ridurre al minimo l'effetto dello strato indurito, utilizzare velocità di taglio moderate e avanzamenti relativamente elevati per favorire una rottura e un'evacuazione fluide del truciolo, riducendo così il carico sull'utensile.
Una fresa in metallo duro multi-tagliente per acciaio inossidabile può migliorare la stabilità di taglio e ridurre l'impatto delle vibrazioni sulla finitura superficiale. Durante la lavorazione, l'applicazione di una quantità sufficiente di refrigerante o aria ad alta pressione aiuta a controllare la temperatura di taglio, prevenire l'accumulo di trucioli, ridurre l'incollamento dell'utensile e migliorare sia la precisione dimensionale che la finitura superficiale.
Tecniche di lavorazione dell'acciaio inossidabile 316
L'acciaio inossidabile 316 contiene una percentuale più elevata di nichel, che ne aumenta la tenacità e ne diminuisce la conduttività termica. Ciò comporta una maggiore concentrazione del calore nella zona di taglio, aumentando il rischio di surriscaldamento dell'utensile e di adesione del truciolo.
Quando si lavora l'acciaio inossidabile 316, è opportuno scegliere una fresa in metallo duro con elevata tenacità e resistenza al calore, insieme a un efficiente sistema di raffreddamento esterno o interno per controllare la temperatura di taglio e ridurre al minimo la deformazione termica.
Inoltre, è importante ottimizzare la profondità di taglio (ap) e l'avanzamento (fz) per evitare forze di taglio eccessive o tagli interrotti che possono causare scheggiature. Grazie a un'adeguata progettazione della geometria dell'utensile e alla selezione di utensili multi-tagliente, è possibile ottenere un'elevata stabilità di lavorazione, un'eccellente finitura superficiale e una maggiore efficienza.
Scegliere il mulino giusto per l'acciaio inossidabile 304/316
Che si tratti di fresare acciaio inossidabile 304 o 316, la scelta dell'utensile e della strategia di taglio giusti è essenziale per una lavorazione stabile ed efficiente.
Scegliete frese in acciaio inossidabile con angoli d'elica ottimizzati, numero di taglienti e rivestimenti adatti alle proprietà di ciascun materiale. Per operazioni complesse, le frese in acciaio inossidabile personalizzate consentono agli ingegneri di ottimizzare l'evacuazione del truciolo e i carichi di taglio in base alla geometria del pezzo.
Combinando i parametri di taglio appropriati, tra cui velocità, velocità di avanzamento, profondità e larghezza di taglio, è possibile prolungare la durata dell'utensile, migliorare la precisione dimensionale e ottenere una qualità superficiale costante nella lavorazione CNC dell'acciaio inossidabile.
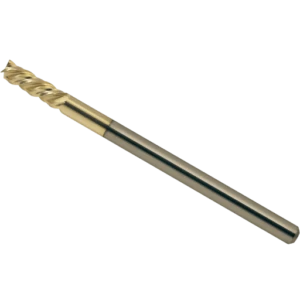
Come selezionare la fresa giusta per acciaio inossidabile
Dopo aver ottimizzato le strategie di lavorazione per i diversi acciai inossidabili, il passo successivo è la scelta della fresa più adatta. Nella lavorazione CNC dell'acciaio inossidabile, la scelta dell'utensile influisce direttamente sull'efficienza di lavorazione, sulla durata dell'utensile e sulla qualità superficiale del pezzo.
A causa dell'elevata resistenza, tenacità e tendenza dell'acciaio inossidabile a formare taglienti di riporto, le frese standard spesso non riescono a soddisfare le esigenze di un taglio stabile e a lungo termine.
La scelta di una fresa in metallo duro per acciaio inossidabile con materiale, rivestimento e geometria ottimizzati garantisce una migliore stabilità termica, precisione e prestazioni di taglio. Per pezzi non standard o forme complesse, è possibile progettare frese in acciaio inossidabile personalizzate per adattarsi a specifiche geometrie, profondità e requisiti di evacuazione dei trucioli, migliorando significativamente l'efficienza di lavorazione e la durata dell'utensile.
Selezione del materiale: carburo di tungsteno vs HSS
Il materiale dell'utensile gioca un ruolo cruciale nel determinare le prestazioni di taglio. Rispetto all'HSS (acciaio rapido), il carburo di tungsteno mantiene una durezza e una resistenza all'usura superiori anche a temperature elevate.
Gli utensili in metallo duro possono resistere alle elevate forze di taglio e alle temperature elevate tipiche della lavorazione dell'acciaio inossidabile, riducendo scheggiature e usura. Le frese in metallo duro ad alta velocità per la lavorazione dell'acciaio inossidabile sono particolarmente efficaci nelle scanalature profonde o ad alta velocità.
Sebbene gli utensili HSS siano più convenienti, tendono a scheggiarsi e ad aderire durante il taglio dell'acciaio inossidabile, il che li rende più adatti per lavorazioni leggere o a ciclo breve.
Ottimizzazione del rivestimento e della geometria
Il rivestimento e la geometria dell'utensile influenzano significativamente le prestazioni nella fresatura dell'acciaio inossidabile. Rivestimenti resistenti all'usura e alle alte temperature come TiAlN, AlTiN o PVD aiutano a mantenere la durezza, ridurre al minimo l'adesione e prolungare la durata dell'utensile.
Un angolo d'elica superiore a 45° migliora l'evacuazione del truciolo e favorisce un taglio più fluido. La scelta del numero corretto di taglienti riduce il carico per tagliente e migliora la finitura superficiale.
Quando si lavorano fori profondi o profili complessi, l'ottimizzazione del numero di taglienti, dell'angolo dell'elica e della geometria dei taglienti, in particolare tramite frese in acciaio inossidabile personalizzate, può migliorare efficacemente l'evacuazione dei trucioli, prevenire inceppamenti e ridurre il surriscaldamento dell'utensile.
Vantaggi delle soluzioni di utensili personalizzati
Le soluzioni di utensili personalizzati offrono chiari vantaggi nella lavorazione CNC di precisione dell'acciaio inossidabile. Adattando la geometria e i rivestimenti dell'utensile al materiale specifico, alla profondità di taglio e alla forma del pezzo, gli utensili personalizzati consentono di ottenere:
-
Evacuazione efficiente dei trucioli
-
Forze di taglio ridotte
-
Maggiore durata dell'utensile
-
Qualità superficiale migliorata
Tali utensili sono particolarmente efficaci per scanalature profonde, parti con pareti sottili o lavorazioni ad alta velocità, garantendo una stabilità di processo e una precisione che le frese standard non possono eguagliare.
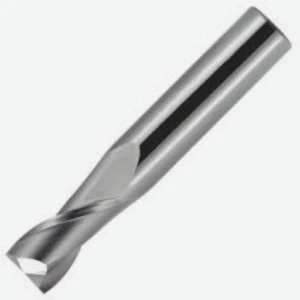
Consigli pratici per migliorare l'efficienza della lavorazione CNC dell'acciaio inossidabile
Il miglioramento dell'efficienza nella lavorazione CNC dell'acciaio inossidabile non dipende solo da utensili ad alte prestazioni, ma anche da strategie complete, tra cui la gestione dei dati di lavorazione, il monitoraggio degli utensili e il coordinamento dei processi. A causa dell'elevata tenacità e della bassa conduttività termica dell'acciaio inossidabile, l'adesione dei trucioli, l'inceppamento degli utensili e l'usura accelerata degli stessi sono sfide comuni. Senza un'attenta gestione dei parametri di lavorazione e delle condizioni degli utensili, è difficile ottenere un taglio stabile ed efficiente.
Implementando strategie di lavorazione sistematiche e un monitoraggio in tempo reale, gli ingegneri possono migliorare significativamente l'efficienza, mantenendo al contempo la qualità superficiale e la precisione dimensionale. Queste pratiche prolungano anche la durata delle frese in metallo duro per l'acciaio inossidabile, supportando sia la produzione in serie che la lavorazione di componenti complessi.
Migliorare la stabilità riducendo la gestione dei dati
La gestione di un database CNC con i parametri di taglio – velocità di taglio (Vc), velocità di avanzamento (fz), profondità di taglio (ap) e larghezza di taglio (ae) – consente agli ingegneri di monitorare l'usura degli utensili e identificare problemi di stabilità della lavorazione. L'ottimizzazione dei parametri per diversi tipi di acciaio inossidabile, come 304 e 316, riduce l'accumulo di trucioli, l'incollamento degli utensili e l'usura.
In combinazione con frese ad alta velocità per la lavorazione dell'acciaio inossidabile, il monitoraggio continuo e le regolazioni dei parametri migliorano la stabilità della lavorazione, consentendo una produzione efficiente e affidabile su larga scala.
Strategia di monitoraggio e manutenzione degli strumenti
Le condizioni degli utensili influiscono direttamente sia sulla precisione che sull'efficienza. Il monitoraggio in tempo reale dell'usura degli utensili, delle scheggiature della punta o del degrado del rivestimento consente agli ingegneri di sostituire o riaffilare gli utensili tempestivamente, evitando interruzioni o scarti di pezzi.
L'utilizzo di una fresa in metallo duro con rivestimenti antiusura, abbinato a ispezioni e manutenzioni programmate, prolunga la durata dell'utensile mantenendo una qualità di taglio e superficiale stabile. Questa strategia è particolarmente importante per cicli di lavorazione lunghi o operazioni di scanalatura profonda.
Ottimizzazione collaborativa dei processi
L'efficienza richiede anche un approccio olistico al coordinamento dei processi. Utensile, macchina, refrigerante e programma di lavorazione devono lavorare insieme per garantire forze di taglio costanti, un'efficace evacuazione dei trucioli e un raffreddamento adeguato.
Le strategie chiave includono:
-
Abbinamento della geometria della fresa, dell'angolo dell'elica e del numero di taglienti alle proprietà del materiale.
-
Utilizzo di sistemi di raffreddamento interni o ad alta pressione per ridurre il calore di taglio e prevenire l'inceppamento dei trucioli.
-
Ottimizzazione dei percorsi di lavorazione e del posizionamento degli utensili per consentire un movimento fluido della macchina.
-
Utilizzo di frese in acciaio inossidabile personalizzate per parti complesse, ottenendo una sinergia ottimale tra utensile e processo.
Queste strategie migliorano sia l'efficienza produttiva sia la qualità delle superfici, in particolare per lavorazioni complesse o ad alta velocità.
Padroneggiare la strategia giusta supera facilmente le sfide della fresatura dell'acciaio inossidabile
La lavorazione CNC dell'acciaio inossidabile presenta sfide come il tagliente di riporto (BUE), il surriscaldamento dell'utensile, la scheggiatura, la formazione di bave superficiali e difficoltà di evacuazione del truciolo. Ogni problema ha cause specifiche e relative strategie di ottimizzazione.
Dalla selezione degli utensili all'ottimizzazione dei parametri di taglio, fino all'utilizzo di tecniche di raffreddamento e rimozione dei trucioli adeguate, queste pratiche influiscono direttamente sull'efficienza di lavorazione, sulla qualità superficiale e sulla durata dell'utensile. Comprendere le caratteristiche dei diversi gradi di acciaio inossidabile, come 304 e 316, è essenziale per ottenere una produzione stabile ed efficiente.
Riepilogo delle soluzioni principali
-
Affrontare l'adesione dei chip e BUE:
-
Utilizzare una fresa in metallo duro per acciaio inossidabile con rivestimento altamente resistente all'usura.
-
Controllare le velocità di taglio e gli avanzamenti e utilizzare refrigerante ad alta pressione per ottimizzare l'evacuazione dei trucioli.
-
-
Prevenzione del surriscaldamento e della breve durata dell'utensile:
-
Utilizzare frese ad alta velocità o utensili con refrigerante interno.
-
Ottimizzare i parametri di taglio per evitare l'accumulo di calore localizzato.
-
-
Riduzione delle scheggiature e delle rotture degli utensili:
-
Selezionare materiali per utensili con elevata durezza e tenacità.
-
Evitare tagli eccessivi o tagli interrotti.
-
Utilizzare portautensili antivibranti per una maggiore stabilità.
-
-
Miglioramento della finitura superficiale e riduzione delle sbavature:
-
Utilizzare utensili multi-tagliente, controllare l'oscillazione degli utensili e ottimizzare velocità di avanzamento e profondità per ogni tipo di acciaio inossidabile.
-
-
Miglioramento del controllo e dell'evacuazione dei trucioli:
-
Ottimizza la geometria del vano truciolo e utilizza frese in acciaio inossidabile personalizzate.
-
Implementare l'evacuazione forzata dei trucioli e un raffreddamento efficiente.
-
L'importanza delle strategie di strumenti e processi
Per una lavorazione CNC efficiente dell'acciaio inossidabile è necessario combinare utensili di alta qualità con processi ottimizzati. La scelta della fresa, del numero di taglienti, dell'angolo dell'elica e del rivestimento più adatti, insieme a soluzioni di utensili personalizzate, migliora la stabilità di taglio e la qualità superficiale.
Grazie alla gestione dei dati di taglio, al monitoraggio degli utensili e all'ottimizzazione dei processi, è possibile migliorare costantemente l'efficienza e la stabilità della lavorazione. Le aziende che implementano sistematicamente queste strategie possono superare le comuni sfide della fresatura dell'acciaio inossidabile, ottenendo una produzione ad alta precisione, elevata efficienza e bassi costi, anche per componenti complessi.






