


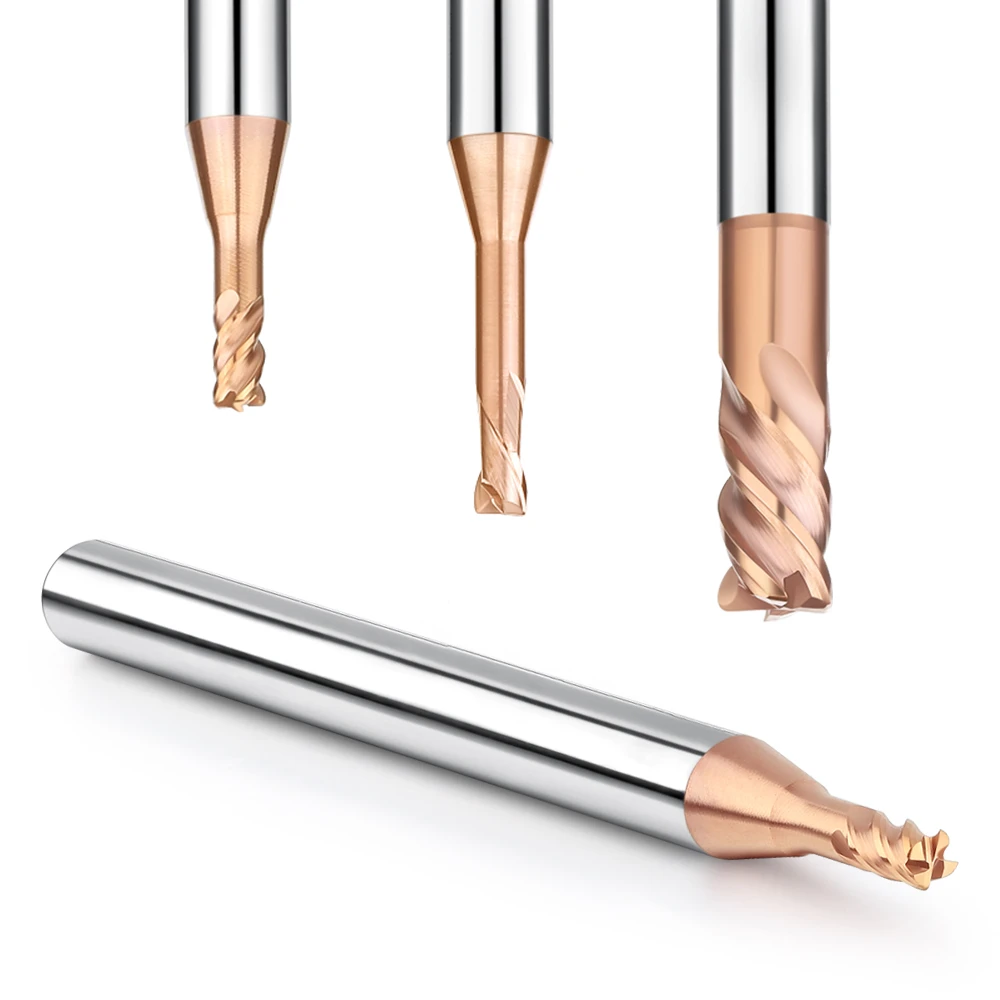
Un'azienda produttrice di stampi con sede in Ohio, attiva da tempo nel settore, ci ha contattato di recente a causa di un guasto critico. Stavano lavorando uno stampo per tranciatura realizzato in acciaio per utensili D2, temprato a HRC65. Il cliente era frustrato: i loro utensili "ad alte prestazioni" si guastavano in meno di 15 minuti. Ogni fresa in metallo duro presentava un'usura estrema del fianco o si frantumava completamente. Questo ha comportato la perdita di un pezzo costoso e ha costretto il loro centro di lavoro CNC a un arresto imprevisto.
Abbiamo visto questo scenario innumerevoli volte durante i nostri 15 anni di attività come produttori cinesi di utensili per fresatura. Quando si lavora con materiali così duri, molte officine si attengono alla stessa logica utilizzata per gli acciai standard. Tuttavia, una volta superata la soglia dei 60 HRC, la fisica del taglio cambia completamente. Non si tratta più di semplice rimozione di materiale. Diventa un delicato equilibrio tra controllo termico, distribuzione del carico sul tagliente e rigidità del sistema.
In qualità di fornitori esperti di frese CNC, abbiamo constatato che la maggior parte dei guasti non è causata dal materiale dell'utensile stesso, bensì da sottili abitudini operative. Ad esempio, molti operatori utilizzano ancora le tradizionali strategie di taglio pesante per la sgrossatura delle frese, ignorando come la dilatazione termica riduca la durata dell'utensile durante le lavorazioni con traiettorie trocoidali.
In questo articolo, riassumiamo le lezioni pratiche apprese nei nostri laboratori e nei workshop con i clienti. Non si tratta di teorie da manuale, bensì di linee guida collaudate sul campo, forgiate a partire dai resti di migliaia di utensili scartati. Siete pronti a smettere di sprecare preziose ore di lavoro a causa di errori nei parametri?
Perché la maggior parte dei guasti delle frese in acciaio HRC65 si verifica entro i primi 30 secondi?
Nel nostro centro di collaudo, il momento più pericoloso è la frazione di secondo in cui l'utensile entra in contatto con l'acciaio. Nelle applicazioni con frese per acciaio HRC65 , il tagliente è soggetto a forze d'impatto di gran lunga superiori rispetto alle lavorazioni convenzionali. Se non si raggiunge l'equilibrio termico entro i primi 30 secondi, si formano microfratture nel substrato in carburo quasi istantaneamente. Non si tratta di una mancanza di durezza dell'utensile, bensì di un'incapacità di gestire la forza istantanea che supera il limite di fatica del materiale.
L'analisi di migliaia di set di dati dimostra che il successo dipende da un ingresso tangenziale fluido . Quando le forze di taglio aumentano da zero al picco in millisecondi, la durezza del materiale amplifica anche le vibrazioni più piccole. Consigliamo ai nostri colleghi: non affrettatevi a caricare completamente l'utensile al primo passaggio. Lasciate che l'utensile si riscaldi. Permettete al rivestimento e al substrato di adattarsi al calore di taglio. È un approccio molto più intelligente che cercare di guadagnare pochi secondi di tempo di ciclo.
Metodi di accesso impropri: anche le frese in metallo duro di alta qualità sono vulnerabili alle scheggiature.
Abbiamo gestito numerosi casi in cui gli utensili sono stati distrutti da un'immersione verticale. Su acciai con durezza superiore a 60 HRC, un'immersione verticale equivale al suicidio dell'utensile. La velocità di taglio teorica al centro dell'utensile è pari a zero. Ciò significa che il materiale non viene tagliato, ma schiacciato ed estruso. Persino la migliore fresa in metallo duro non può resistere a questa pressione assiale asimmetrica. Il delicato tagliente centrale si spezzerà ogni volta.
Raccomandiamo sempre l'utilizzo di un ingresso a rampa o elicoidale . Questi metodi distribuiscono la pressione tra le scanalature periferiche e la superficie frontale. In pratica, manteniamo l'angolo di rampa tra 0.5° e 2°. Questo intervallo rappresenta un compromesso calcolato. Un angolo troppo basso crea un attrito eccessivo, mentre un angolo troppo ripido sovraccarica il tagliente trasversale. Preferiamo dedicare più tempo alla programmazione per ottimizzare la rampa piuttosto che rischiare la formazione di micro-scheggiature nel momento in cui l'utensile tocca il pezzo. Una volta che si forma una scheggiatura, il processo di finitura è compromesso.
Il costo di una rigidità insufficiente: come l'eccentricità e la sporgenza del portautensili possono compromettere la tua fresa CNC.
Molti macchinisti esperti sottovalutano il ruolo del portautensili nelle lavorazioni su materiali ad alta durezza. Una volta abbiamo aiutato un'officina aerospaziale a risolvere un problema di vibrazioni persistenti. Dopo aver testato diversi utensili, abbiamo trovato il colpevole: la sporgenza dell'utensile era di soli 5 mm eccessiva. Quando si fresa HRC65, una diminuzione del 10% della rigidità porta a una riduzione esponenziale della durata dell'utensile. Se i vostri fornitori di frese CNC vi forniscono un utensile di alta precisione, non sprecatelo con una pinza ER standard con un'eccentricità superiore a 0.01 mm.
Consigliamo vivamente ai nostri clienti l'utilizzo di portautensili a calettamento termico o idraulico. I materiali ultraduri richiedono un'estrema precisione di eccentricità radiale e un'ammortizzazione superiore. Se il rapporto tra sporgenza e diametro supera 3:1, la flessione innescherà vibrazioni ad alta frequenza. Queste frantumano il tagliente in metallo duro e danneggiano i cuscinetti del mandrino della macchina. La nostra regola in officina è semplice: se lo spazio lo consente, accorciate la sporgenza. Non sacrificate mai la rigidità per la comodità. Se potete risparmiare anche solo 1 mm di sporgenza, fatelo.
La “tentazione fatale” nella sgrossatura: insidie comuni con le frese di sgrossatura
Quando si lavora su pezzi con durezza HRC65, molte officine cadono nella trappola di dare priorità alla "rapida rimozione del materiale". Spesso vediamo macchinisti esperti, spesso sotto pressione, applicare strategie standard di sgrossatura dell'acciaio a materiali ultraduri. In questo ambito, la sgrossatura non si basa sulla forza bruta, ma è un processo di rimozione preciso strato per strato. Se si tenta di utilizzare frese di sgrossatura di grande diametro per la rimozione di materiale pesante, non si otterrà efficienza. Al contrario, si vedrà il corpo della fresa deformarsi a causa dell'enorme resistenza termica.
I nostri test dimostrano che la "tentazione fatale" è quella di valutare erroneamente la resistenza al taglio. Molti presumono che la sgrossatura richieda parametri aggressivi. Tuttavia, a 65 HRC, la resistenza al taglio è eccezionalmente elevata. Noi consigliamo di "compensare la profondità con la velocità". Smettete di inseguire trucioli enormi. Ottimizzate invece i percorsi utensile per garantire che il tagliente mantenga un carico costante. Questo approccio riduce lo stress sul mandrino della macchina e previene la formazione di microfratture profonde sulla superficie del pezzo.
Dare priorità alla profondità di taglio (Ap) rispetto alla larghezza (Ae): la causa principale dell'accumulo di calore
In officina, sottolineiamo che il valore Ae (larghezza di taglio) è il parametro principale per la gestione del calore. Molti ingegneri aumentano l'Ap per ridurre al minimo i passaggi. Questo è un errore. Costringe il tagliente a rimanere troppo a lungo nella zona ad alta temperatura. Il calore non riesce a dissiparsi attraverso i trucioli abbastanza velocemente. Una volta raggiunta la soglia termica, anche i migliori rivestimenti per frese in acciaio HRC65 si deterioreranno a causa dell'ammorbidimento del substrato in carburo.
Raccomandiamo una strategia trocoidale "grande profondità, piccola larghezza". Utilizzando un Ae radiale estremamente stretto, si concede al tagliente brevi intervalli di tempo all'aria per raffreddarsi. Questo metodo "a truciolo sottile" mantiene il calore nei trucioli, non nell'utensile. Quando Ae è mantenuto tra il 5% e il 10% del diametro dell'utensile, i trucioli dovrebbero apparire di colore marrone violaceo o blu. Se sono neri o fusi, il valore di Ae è troppo elevato. Nessun utensile di alta gamma può compensare un tale livello di calore accumulato.
Taglio a secco o con refrigerante a flusso continuo? Gestione dello shock termico nella lavorazione di HRC65
Abbiamo pagato un prezzo salato per imparare i metodi di raffreddamento. Quando si lavora l'acciaio con durezza superiore a 60 HRC, il raffreddamento a flusso continuo è spesso il nemico. Quando un tagliente a 800 °C entra in contatto con acqua fredda, lo shock termico induce istantaneamente microfratture nel carburo. In qualità di produttori cinesi di utensili per fresatura, consigliamo quasi sempre ai nostri clienti di abbandonare il raffreddamento a flusso continuo. Utilizzate invece aria compressa ad alta pressione o la lubrificazione a quantità minima (MQL).
Il taglio a secco mantiene l'equilibrio termico. L'aria compressa ad alta pressione rimuove i trucioli induriti, prevenendo la necessità di ulteriori tagli e danni secondari. Protegge inoltre l'utensile dalle fratture da fatica causate dai continui cicli di riscaldamento e raffreddamento. Questa strategia richiede un utensile con elevata durezza a caldo e rivestimenti resistenti all'ossidazione. Se il pezzo si surriscalda eccessivamente, regolare il passo di taglio per consentire al materiale di "respirare". Una gestione termica controllata è il segreto per lavorare ininterrottamente per ore senza che il tagliente si rompa.
La trappola dei parametri trascurati: operazioni che rovinano all'istante le frese in metallo duro
Lavorare l'acciaio ad alta durezza è come ballare sul ghiaccio sottile. Anche padroneggiando l'ingresso e la gestione del calore, si può comunque commettere un errore grave sui parametri di base. Spesso vediamo operatori che si preoccupano della durezza del materiale, il che li porta ad apportare modifiche arbitrarie a velocità e avanzamento. Nel mondo degli acciai ultraduri, la tolleranza all'errore è praticamente nulla. Una deviazione del 5% può causare un catastrofico collasso termoplastico di una fresa in metallo duro in pochi secondi.
Il principio fondamentale è questo: i parametri per l'acciaio ultra-duro riguardano la gestione della regione micrometrica sulla punta dell'utensile. Se la durata dell'utensile è irregolare, non limitatevi a cambiare marca. Verificate la velocità di taglio (Vc) rispetto ai punti di trasformazione del materiale. Molti operatori trascurano le minime deviazioni dell'equilibrio dinamico del mandrino ad alti regimi di rotazione. Queste oscillazioni, amplificate dalla resistenza al taglio, causano scheggiature microscopiche. Questo "killer invisibile" è solitamente responsabile della rottura prematura dell'utensile.
Velocità del mandrino eccessiva (RPM): perché è necessario il "taglio a freddo"
Un numero di giri eccessivo è la principale causa di guasto nelle lavorazioni su materiali ad alta durezza. Gli operatori che lavorano l'alluminio spesso cercano di migliorare la finitura superficiale aumentando la velocità. A 65 HRC, gli alti regimi di rotazione generano temperature estreme che non proteggono il rivestimento dell'utensile. Il calore si propaga quindi al substrato, ammorbidendo il tagliente. Noi raccomandiamo una filosofia di "taglio a freddo": mantenere le forze di taglio necessarie, ma con velocità del mandrino il più basse possibile. In questo modo, la fresa per acciaio HRC65 rimane nel suo stato fisico più stabile.
Il tuo obiettivo è trovare il punto in cui "i trucioli disperdono il calore". Se si formano scintille, l'utensile sta subendo un'ossidazione ad alta temperatura. Noi preferiamo velocità di rotazione più basse, abbinate a un avanzamento per dente adeguato. Questo permette ai trucioli di assumere i colori naturali dovuti al calore, anziché un nero bruciato. Ricorda: una velocità eccessiva porta alla ricottura. L'utensile perderà la sua durezza prima ancora di completare una singola passata.
Velocità di avanzamento non corrispondenti: evitare l'incrudimento e lo sfregamento
La regolazione della velocità di avanzamento è un punto spesso fonte di confusione. Molti operatori utilizzano una velocità di avanzamento molto bassa per timore di rompere l'utensile. Tuttavia, un avanzamento insufficiente per dente (Fz) fa sì che il tagliente sfreghi contro la superficie anziché penetrarla. Questo "sfregamento" o "raschiamento" crea un attrito e un calore intensi, inducendo istantaneamente l'incrudimento del materiale. Una superficie con durezza 60 HRC può raggiungere i 70 HRC dopo una sola passata errata, creando un guscio duro insormontabile per la passata successiva.
Consigliamo ai nostri clienti di non impostare mai la velocità di avanzamento al di sotto del raggio di affilatura dell'utensile (smusso del tagliente). Il tagliente deve "mordere" per formare un truciolo adeguato ed evacuare il calore. In qualità di fornitori di frese CNC, regoliamo con precisione le velocità di avanzamento in base alla plasticità del materiale, non solo manualmente. È necessario trovare un equilibrio che preservi il tagliente impedendo al contempo la formazione di uno strato indurito. Ciò richiede una profonda conoscenza della deformazione dei materiali da parte di un ingegnere.

Ridurre il rischio alla fonte: come selezionare utensili da fresatura di alta qualità in Cina
Nella lavorazione di materiali ad alta durezza, il detto "la qualità si paga" è una legge fisica, non solo un principio commerciale. Molti dei nostri clienti occidentali nutrono inizialmente dubbi sulla stabilità della catena di fornitura. Sono stati delusi da utensili di qualità inferiore con specifiche esagerate. Per trovare un fornitore in grado di gestire materiali HRC65, bisogna guardare oltre le brochure. È necessario esaminare attentamente la padronanza da parte dello stabilimento dei processi fondamentali. Crediamo che la vera qualità derivi da una rigorosa uniformità nei lotti di materie prime e da un controllo climatico rigoroso nell'ambiente di produzione. Questi "costi nascosti" determinano se un utensile funziona in modo affidabile sulla vostra macchina CNC.
Quando parlo con i colleghi del settore, dico sempre che il modo più semplice per valutare la professionalità di un fornitore è osservare come gestisce le anomalie. A 60 HRC e oltre, la rottura di un utensile è imprevedibile. Un ottimo partner offre molto più di una semplice fresa in metallo duro; fornisce una matrice di parametri su misura per la vostra specifica applicazione. Abbiamo visto distributori che si limitavano a "vendere prodotti" fallire perché non comprendevano come la granulometria del metallo duro influisse sulla resistenza all'impatto. Scegliere un partner di questo tipo è una scommessa ad alto rischio, che mette a repentaglio i vostri costosi pezzi e le ore di lavorazione.
Il segreto del distacco del rivestimento: fornitori di frese CNC di secondo livello vs. fornitori di primo livello
Il distacco del rivestimento è un "problema cronico" nel nostro settore. Molti clienti segnalano che il colore dell'utensile sbiadisce in pochi minuti, un classico segno di scarsa adesione. Durante la lavorazione di acciai ad alta durezza, le temperature istantanee nella zona di taglio spingono i rivestimenti, spessi pochi nanometri, al limite delle loro capacità fisiche. Se il pretrattamento del substrato è inadeguato o i livelli di vuoto nel forno sono instabili, il rivestimento si delamina. In qualità di fornitori di frese CNC , sappiamo che il nostro vantaggio competitivo non risiede solo nel marchio delle nostre apparecchiature, ma nei nostri parametri di processo proprietari e riservati.
I nostri test comparativi dimostrano che i fornitori di secondo livello spesso accorciano il ciclo di pulizia al plasma per ridurre i costi. Questo potrebbe passare inosservato sull'acciaio standard, ma è fatale a HRC65. Lo stress termico provoca il distacco del rivestimento a scaglie, lasciando il substrato non protetto esposto al cedimento in pochi secondi. Noi preferiamo rivestimenti nanostrutturati multistrato. Manipolando la distribuzione delle sollecitazioni all'interno di ogni strato, possiamo impedire la propagazione delle crepe. Si tratta di un processo produttivo più complesso, ma è l'unico modo per garantire una lavorazione ininterrotta.
Minime deviazioni geometriche: perché l'affilatura del tagliente è fondamentale per gli utensili in acciaio HRC65
Esiste un mito diffuso secondo cui "più affilato è meglio". Nel mondo dell'HRC65, questa convinzione è disastrosa. Spesso vediamo frese per uso generale sgretolarsi all'istante perché il tagliente è troppo affilato. Per le applicazioni ultra-dure, utilizziamo una tecnica chiamata "affilatura" per creare un raggio o uno smusso microscopico. Questa regolazione a livello micrometrico aumenta la resistenza alla compressione del tagliente, prevenendo fratture fragili al contatto con la superficie indurita. La presenza di un'affilatura precisa del tagliente è ciò che distingue le frese professionali per la lavorazione della porcellana dai prodotti di massa.
La sfida sta nel trovare il giusto equilibrio. Se il raggio di affilatura è troppo piccolo, il tagliente si scheggia. Se è troppo grande, la resistenza al taglio aumenta vertiginosamente e provoca vibrazioni. Sulle nostre linee di produzione, utilizziamo l'ispezione microscopica ad alto ingrandimento per mantenere i taglienti entro l'intervallo ottimale di 15-25 micron. Questa compensazione geometrica invisibile è ciò che permette alla macchina di funzionare senza supervisione anche a tarda notte. Se il vostro utensile emette un suono penetrante o produce trucioli irregolari, controllate il tagliente. La verità si nasconde in quelle deviazioni a livello di micron.
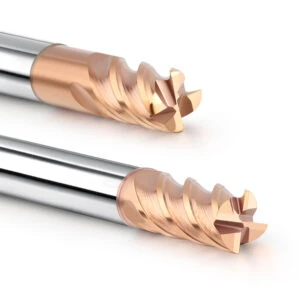
Sintesi dei dati di laboratorio: Prolungamento della durata delle frese HRC65
Nel nostro laboratorio, i test di fatica sui materiali HRC65 si estendono per centinaia di ore. Abbiamo scoperto che la chiave per la durata dell'utensile non è spingerlo al suo limite assoluto, ma mantenere la "stabilità statica". Se l'ambiente di lavoro presenta eccentricità del mandrino o raffreddamento non uniforme, anche la migliore fresa in acciaio HRC65 si guasterà prematuramente. I nostri dati dimostrano che, mantenendo le fluttuazioni di temperatura del tagliente entro ± 50 °C, l'usura chimica si riduce di quasi il 30%. Per questo motivo, diamo priorità alla stabilità dei parametri rispetto alla pura efficienza.
Se lavorate grandi lotti di stampi temprati, vi consigliamo di creare un "profilo di durata utile". Registrate il volume effettivo di materiale asportato (MRV) per ogni utensile. Scoprirete che la durata degli utensili nella lavorazione di materiali ad alta durezza è un parametro prevedibile, non un'incognita. Prestate attenzione ai trucioli e alle fluttuazioni del carico del mandrino. Questi sottili segnali riflettono lo stato di salute del tagliente meglio della maggior parte dei software. In questo campo, il successo si basa sul controllo delle "variabili dell'1%".
Utilizzare gli indumenti protettivi preavvertiti, non aspettare che la lama si spezzi
Troppe officine utilizzano un utensile fino a quando non si rompe. Sull'acciaio HRC65, questo è un errore fatale. Quando una fresa in metallo duro raggiunge un'usura del fianco (valore VB) di 0.15 mm, le forze di taglio aumentano esponenzialmente. Questo rovina la finitura superficiale e rischia di danneggiare il mandrino. Noi guidiamo i nostri tecnici verso la "sostituzione preventiva degli utensili".
Se si verificano rotture frequenti o parti che escono dalle tolleranze, è necessario imporre un fermo di ispezione all'80% della vita utile prevista dell'utensile. Controllare i bordi al microscopio per individuare eventuali delaminazioni o micro-scheggiature. Potrebbe sembrare che si stiano aumentando i costi degli utensili, ma bisogna considerare i costi "nascosti": tempi di fermo macchina, rimozione dei frammenti rotti e recupero delle parti scartate. La gestione proattiva dell'usura è sempre la strategia più economica.
Collaborazione con produttori di frese tecnologicamente avanzati con sede in Cina
Nella lavorazione di materiali ad alta durezza, l'acquisto dell'utensile è solo l'inizio. Il vero valore risiede nella collaborazione. Spesso risolviamo sfide "impossibili" modificando l'angolo di elica o il rinforzo del tagliente di un utensile di soli 2 o 3°. Se gli utensili standard disponibili sul mercato non soddisfano le vostre esigenze di profondità o spazio libero, contattate i produttori cinesi di frese con una solida esperienza in ricerca e sviluppo per soluzioni personalizzate.
Vi invitiamo a condividere con noi i vostri parametri specifici, disegni o schede dei materiali. Se la vostra resa produttiva su un pezzo in HRC65 è bassa, analizziamo insieme i vostri percorsi utensile e i campioni difettosi. In qualità di produttori, spesso individuiamo punti ciechi che sfuggono all'osservazione diretta in officina. Non eseguite prove ripetitive da soli. Utilizzate i nostri dati di laboratorio per trovare il perfetto equilibrio tra efficienza e durata.
Nel tuo attuale flusso di lavoro, quale fase specifica consideri la "variabile" più incerta?






