


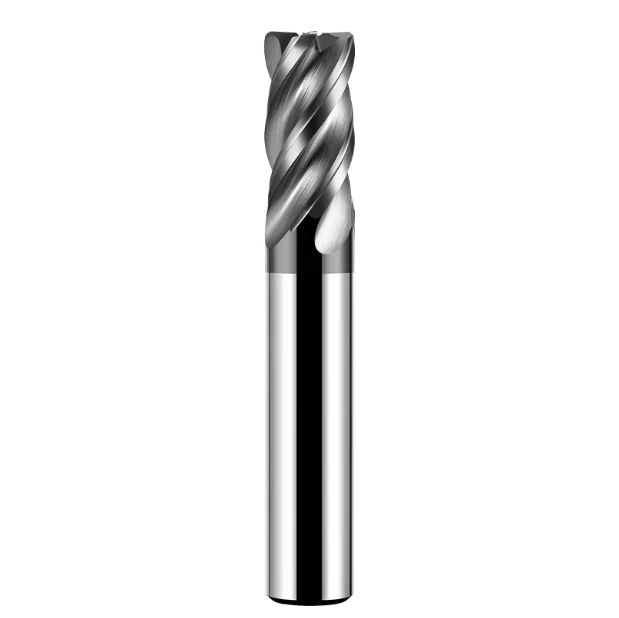
Troppo spesso, dopo ore di discussioni con clienti in Nord America ed Europa tramite Zoom, ci rendiamo conto che siamo tutti alle prese con gli stessi problemi. Di solito si tratta di una semplice deviazione di 0.05 mm nella geometria o della frustrante lotta per ridurre di soli 15 secondi il tempo di ciclo.
Proprio il mese scorso abbiamo completato un progetto per un cliente di lunga data di Boston. In qualità di fornitore di secondo livello per il settore aerospaziale, stavano riscontrando difficoltà con un lotto di componenti in acciaio temprato HRC55. Poiché i componenti presentavano pareti sottili e cavità profonde, le frese a testa piatta in metallo duro che utilizzavano localmente non erano adatte. Durante le operazioni, gli utensili producevano un rumore assordante o lasciavano una finitura laterale ruvida come una tavola per lavare i panni.
Questo scenario si verifica costantemente nei nostri registri di assistenza tecnica. Molti ingegneri occidentali sono abituati a sfogliare enormi cataloghi di utensili, cercando di "adattare a forza" una soluzione tra migliaia di modelli standard. Ma spesso trascurano un fatto: quando la durezza del materiale supera HRC55, o quando si lavora su angoli di superfici complesse, un utensile standard non può eguagliare la rigidità specifica della macchina o le peculiarità del percorso di taglio.
Ecco perché, in qualità di produttori cinesi di frese CNC, il nostro obiettivo si è evoluto. Siamo passati dalla semplice vendita di prodotti alla fornitura di servizi specializzati di fresatura CNC personalizzata. I modelli standard non sono più sufficienti a risolvere le problematiche di lavorazione odierne. La vera innovazione risiede nella progettazione inversa di un utensile specificamente calibrato in base alla potenza della macchina, alla velocità del mandrino e persino alla specifica compensazione dell'angolo R di una fresa CNC a testa sferica.
Applicando angoli di elica variabili e bordi asimmetrici alle nostre frese CNC HRC55, non otteniamo solo piccoli miglioramenti. Spesso la produttività raddoppia. Tutti desiderano ridurre i costi unitari, ma è davvero possibile ottenere un vantaggio competitivo in un mercato spietato semplicemente sfogliando un catalogo standard?
Affrontare i punti critici della lavorazione meccanica: come stiamo ridefinendo il ruolo dei produttori cinesi di frese CNC
Dopo 15 anni trascorsi in officina, ho imparato una verità fondamentale: la macchina utensile è lo scheletro, ma l'utensile da taglio è l'anima. In passato, molte officine occidentali consideravano i produttori cinesi di frese CNC come "alternative a basso costo". Questo scenario è cambiato. Oggi i clienti non si rivolgono a noi solo per risparmiare qualche soldo; si rivolgono a noi perché i loro utensili standard non sono in grado di gestire ordini complessi. Ci siamo evoluti in un "reparto tecnico integrato" per i nostri clienti, aiutandoli a eliminare i colli di bottiglia che bloccano la loro produzione.
Questo cambiamento deriva dal nostro profondo coinvolgimento nell'ambiente di lavorazione reale. Quando valutiamo un utensile, andiamo oltre la geometria di base. Analizziamo le caratteristiche di risonanza su specifiche macchine a 5 assi. Non ci limitiamo a scambiarci email per confermare un codice SKU. Al contrario, analizziamo le curve di carico di taglio per ottimizzare la tenacità del substrato e la composizione del rivestimento. Questo modello collaborativo, incentrato sui problemi piuttosto che sulle transazioni, è il nostro principale vantaggio competitivo. Ci permette di aggirare il "premio di marca" dei grandi nomi e di offrire valore diretto alle officine di fascia alta.
Oltre la "lavorazione su disegno": la logica alla base degli utensili personalizzati per condizioni complesse
Nei progetti reali, i clienti spesso ci inviano un disegno CAD per un preventivo, ma dopo aver analizzato la loro configurazione, consigliamo frequentemente una revisione completa della scelta degli utensili. Ad esempio, se si devono fresare cavità profonde nell'acciaio inossidabile, una fresa CNC standard potrebbe avere le dimensioni giuste, ma l'eccessivo rapporto lunghezza/diametro causerà segni di estrazione. Il nostro principio è semplice: analizzare prima il processo, poi costruire l'utensile. Personalizziamo l'evacuazione dei trucioli e la micro-preparazione dei taglienti in base al tipo di refrigerante e persino alla forza di serraggio del mandrino.
Questo approccio personalizzato va ben oltre la semplice regolazione della lunghezza. Per un cliente che produce impianti medicali in titanio, abbiamo sviluppato una fresa a testa piatta in metallo duro su misura con un passo dei denti asimmetrico. Pur mantenendo lo stesso percorso di lavorazione, abbiamo eliminato le vibrazioni ad alta frequenza modificando il modo in cui l'utensile interagisce con il materiale. L'utensile migliore non è quello con le migliori specifiche sulla carta, ma quello che permette agli operatori di dormire sonni tranquilli senza doversi preoccupare di una pausa notturna per la sostituzione dell'utensile. Questo ritmo di iterazione, guidato dal "feedback sul campo", è qualcosa che i rigidi marchi multinazionali non possono replicare.
Una retrospettiva di 15 anni: perché le frese CNC standardizzate spesso deludono le officine di alta gamma
Ripensando ai miei 15 anni in questo settore, ho constatato una dura realtà: le frese CNC standardizzate sono il risultato di compromessi. Per realizzare un utensile in grado di tagliare alluminio, acciaio e acciaio inossidabile, i produttori devono accontentarsi di angoli di taglio e resistenza del tagliente non ottimali. Ma in un contesto B2B, dove ogni secondo conta, "universale" di solito significa "mediocre". Se il carico del mandrino è solo al 40% ma le vibrazioni sono già iniziate, quell'utensile standard sta costringendo la macchina a lavorare al di sotto delle sue potenzialità.
Le officine di fascia alta necessitano della massima velocità di asportazione del materiale (MRR). Gli utensili standard spesso non offrono la tolleranza o la consistenza del rivestimento necessarie per gestire lunghi periodi di taglio ad alta velocità e con carichi pesanti. La mia analisi dimostra che molte officine riducono le velocità di avanzamento solo per adattarsi agli utensili standard: un enorme spreco di denaro. Ecco perché puntiamo su prove personalizzate su piccoli lotti. Vogliamo trovare la geometria specifica che permetta di ottenere quel 20% di prestazioni in più dalla vostra macchina. I prodotti generici svolgono il loro lavoro, ma le soluzioni tecniche personalizzate generano profitto.
Superare materiali ad alta durezza: casi di studio reali con le nostre frese CNC HRC55
Quando si lavorano materiali con durezza superiore a HRC50, l'atmosfera in officina si fa solitamente tesa. Sappiamo che la lavorazione dell'acciaio temprato non riguarda solo la rigidità della macchina; è la prova definitiva della durezza a caldo e della resistenza agli urti di un utensile. Dalla nostra esperienza, molte officine in Europa e Nord America si trovano a dover affrontare problemi di scheggiatura degli utensili e forti vibrazioni durante la lavorazione di acciai per stampi temprati.
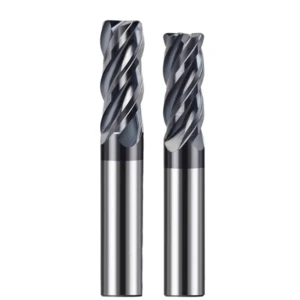
Per risolvere questo problema, abbiamo sviluppato una gamma di frese CNC HRC55 che vanno ben oltre l'aspetto estetico sulla scheda tecnica. Questi utensili sono progettati per mantenere l'affilatura anche in condizioni di calore estremo durante la lavorazione a secco.
Recentemente abbiamo gestito un progetto di finitura per uno stampo di pannello di carrozzeria automobilistica con una durezza uniforme di HRC54-56. Gli utensili tradizionali si sono rivelati inadeguati in questo caso, poiché l'accumulo di calore causava la ricottura della punta. La nostra soluzione ha utilizzato un substrato in carburo a grana più fine e rivestimenti compositi multistrato per bilanciare la resistenza all'usura con la tenacità. Nei test sul campo, questi utensili ottimizzati hanno fornito una uniformità di finitura superficiale che gli utensili generici semplicemente non potevano eguagliare. Questo successo è il motivo per cui continuiamo a specializzarci nel settore dell'alta durezza.
Progettato su misura per acciai per stampi trattati termicamente: eliminazione delle vibrazioni grazie ad angoli di elica variabili.
Le vibrazioni ad alta frequenza sono un incubo per qualsiasi ingegnere di processo che lavora con acciaio per stampi trattato termicamente. Quel fischio penetrante non significa solo una superficie rovinata; significa che i cuscinetti del mandrino stanno subendo danni. Attraverso i nostri esperimenti, abbiamo scoperto che la risonanza si verifica solitamente quando ogni tagliente colpisce il pezzo in lavorazione esattamente alla stessa frequenza.
Per interrompere questo ciclo, abbiamo progettato le nostre frese CNC HRC55 con angoli di elica variabili e spaziatura asimmetrica dei denti. Questa configurazione modifica la direzione e la frequenza delle forze di taglio, rendendo il processo "silenzioso".
Osservando l'ampiezza delle vibrazioni su un oscilloscopio, si noterà che i picchi si appiattiscono. Questo rappresenta un punto di svolta per le pareti laterali di cavità profonde, consentendo di aumentare la profondità di taglio radiale (Ae) senza sacrificare la precisione. Questo intervento geometrico è il modo più diretto per incrementare l'efficienza, evitando che gli operatori debbano continuamente controllare la manopola di override della velocità di avanzamento.
Aumento del 40% della durata degli utensili: ottimizzazione dell'adesione del rivestimento e della tenacità del substrato.
Spesso ci chiedono: come fate ad aumentare la durata degli utensili del 40%? La parte più difficile non è rendere duro un rivestimento, ma farlo aderire. In un ambiente con durezza HRC55, le temperature della punta sono estreme. Se la dilatazione termica non corrisponde tra il rivestimento e il substrato, il rivestimento si stacca come le squame di un pesce.
Utilizziamo un pretrattamento ottimizzato per creare un "effetto di ancoraggio" microscopico, che mantiene stabile il rivestimento anche in condizioni di stress estremo. Inoltre, affiniamo la tenacità del substrato scegliendo un contenuto moderato di cobalto (Co) con una distribuzione dei grani perfettamente uniforme.
Questo equilibrio tra tenacità e durezza non è solo una teoria di laboratorio. Abbiamo calcolato questo miglioramento del 40% direttamente presso gli stabilimenti dei clienti, misurando il costo effettivo per pezzo. Per noi, questo equilibrio rappresenta l'essenza stessa della produzione di utensili di alta gamma.
Bilanciare precisione ed efficienza: strategie di progettazione per frese a testa piatta in metallo duro personalizzate
Nella produzione quotidiana, la domanda è sempre la stessa: "Possiamo raddoppiare la velocità di taglio mantenendo comunque una tolleranza di perpendicolarità di 0.01 mm?" Trovare il "giusto equilibrio" tra rigidità del carburo e spazio di evacuazione dei trucioli è fondamentale.
Per ogni fresa a testa piatta in metallo duro che progettiamo, evitiamo di massimizzare un solo parametro. Se l'utensile è troppo duro, si scheggia sotto carichi elevati. Se le scanalature sono troppo profonde per un migliore flusso del truciolo, il nucleo si assottiglia e la flessione dell'utensile (retrazione) compromette la precisione.
Dopo aver testato innumerevoli rapporti tra nucleo e scanalatura, abbiamo scoperto che per ottenere elevati tassi di asportazione del materiale (MRR), è meglio sacrificare un po' di profondità della scanalatura a favore della rigidità del nucleo. Questo permette di aumentare la velocità di avanzamento per dente. Un ottimo utensile personalizzato dovrebbe avere un suono solido e robusto alle alte velocità, non un fischio acuto. Questa stabilità è il segreto per una precisione duratura.
Fresatura laterale vs. scanalatura: raggi d'angolo e geometrie delle scanalature personalizzate
Molti ingegneri sottovalutano l'importanza del raggio di curvatura (angolo R) per la resistenza della punta dell'utensile. Nella fresatura a tutta larghezza, il calore e le sollecitazioni sono enormi. Un angolo perfettamente affilato di 90 gradi è quasi certamente destinato a scheggiarsi.
Ecco perché spesso consigliamo una leggera smussatura protettiva o un piccolo angolo R per le frese a testa piatta in metallo duro personalizzate. Questa piccola modifica disperde le forze, spostando lo stress dalla punta affilata verso i bordi laterali. Ciò prolunga significativamente la durata dell'utensile in condizioni difficili.
Anche le scanalature rappresentano un delicato equilibrio. Per la fresatura laterale, manteniamo le scanalature meno profonde per supportare i bordi laterali. Per le scanalature profonde, lucidiamo la curvatura delle scanalature per sfruttare la forza centrifuga e allontanare i trucioli incandescenti. Se i trucioli hanno la forma di un perfetto "6" con un colore uniforme, la geometria delle scanalature è perfettamente sincronizzata con i parametri impostati.
Caso di studio: Risoluzione della deformazione nei componenti medicali a parete sottile
L'anno scorso abbiamo assistito un produttore di dispositivi medici nella lavorazione di componenti in alluminio a parete sottile (1.2 mm di spessore). Le loro frese standard in metallo duro a testa piatta causavano gravi deformazioni e un elevato tasso di scarti. La causa principale era una forza di taglio eccessiva e una scarsa dissipazione del calore.
Anziché installare un nuovo e costoso sistema di raffreddamento, abbiamo riaffilato utensili specializzati con un ampio angolo di spoglia e un design di scarico unico. Aumentando l'angolo di spoglia, abbiamo trasformato l'azione da "spinta" a "taglio", riducendo significativamente la forza radiale.
Abbiamo inoltre applicato un trattamento di micro-affilatura per mantenere i bordi taglienti ma stabili. Il risultato? Le forze di taglio si sono ridotte del 30%, il recupero elastico è stato controllato e il tasso di accettazione è balzato a oltre il 98%. Nella lavorazione di precisione, la messa a punto della geometria è spesso molto più economica ed efficace rispetto all'aggiornamento dell'hardware.
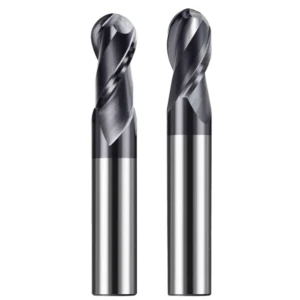
Lavorazione complessa di superfici: controllo meticoloso dei dettagli nelle frese CNC a testa sferica personalizzate.
Quando si lavorano superfici complesse, come giranti o pale di turbina, anche la minima eccentricità radiale lascia segni permanenti. Questi progetti richiedono il massimo da una fresa CNC a punta sferica. Poiché la velocità di taglio sulla punta è praticamente nulla, ciò esercita una pressione estrema sulla resistenza all'usura del rivestimento e sulla microgeometria dell'utensile. Nella nostra esperienza, le frese a punta sferica standard spesso si scheggiano o presentano problemi di adesione dei trucioli durante la lavorazione a 5 assi. Questo accade solitamente perché le scanalature di scavo standard sono troppo conservative per rimuovere i detriti ad alte velocità di avanzamento.
La nostra attenzione alla personalizzazione si basa su un principio fondamentale: il successo nella lavorazione di superfici complesse si misura in micron. Riprogettiamo la precisione dell'arco e la simmetria del taglio centrale per adattarle alla vostra specifica strategia, che si tratti di lavorazioni aerodinamiche o di lavorazione a livello Z. Crediamo che un utensile a punta sferica di alta qualità debba mantenere una coppia uniforme e costante su tutta la sua superficie, senza vibrazioni al momento dell'impatto con l'asse centrale. È grazie a questo livello di dettaglio che aiutiamo i nostri clienti ad avere successo nei settori aerospaziale e degli stampi di precisione.
Finitura a gradini vs. finitura superficiale: geometrie personalizzate per clienti del settore aerospaziale
I componenti aerospaziali non ammettono alcun margine di errore in termini di resistenza alla fatica. Anche un minuscolo segno di lavorazione può diventare un punto di concentrazione delle sollecitazioni. Nelle nostre consulenze, vediamo ingegneri costantemente alle prese con la difficoltà di bilanciare la distanza di sovrapposizione con l'altezza residua delle sporgenze. Per migliorare la qualità della superficie senza compromettere i tempi di ciclo, abbiamo sviluppato un angolo di elica specifico per la nostra fresa CNC a testa sferica. Questo fa sì che il taglio risulti fluido e scorrevole, anziché violento e brusco.
Grazie alla messa a punto precisa del raggio di transizione tra la punta e il bordo laterale, siamo riusciti a ridurre l'altezza residua della cresta. Questo permette di aumentare la distanza di passaggio senza compromettere la qualità della superficie, accorciando significativamente i tempi di ciclo. Non si tratta solo di una modifica software, ma di un approccio basato su modelli di taglio fisici. Crediamo che l'utensile debba adattarsi alla deformazione del materiale, e non viceversa.
Risoluzione delle linee di corrispondenza: controllo pratico dell'eccentricità negli utensili personalizzati
Le "linee di riferimento" (o segni di riferimento) rappresentano un grosso problema nella finitura di profili, soprattutto durante i cambi utensile. Nel nostro supporto tecnico, abbiamo scoperto che la soluzione non risiede nel software, bensì nel controllo dell'eccentricità. Se la fresa CNC a punta sferica devia di oltre 0.005 mm, la sua traiettoria ad alta velocità assume una forma ellittica. Questo crea i piccoli gradini che si notano in corrispondenza dei punti di cambio utensile.
Per eliminare questo problema alla radice, utilizziamo rigorosi standard di preimpostazione e una rettifica di precisione specializzata all'interfaccia utensile-portautensili. Per un accoppiamento di alta precisione, raccomandiamo le nostre frese personalizzate a gambo lungo abbinate a portautensili a calettamento termico. Questa combinazione mantiene l'eccentricità totale entro un intervallo estremamente ristretto. Una volta abbiamo aiutato un produttore di carter per motori aeronautici a eliminare le "ombre di accoppiamento" semplicemente riducendo l'errore di simmetria del tagliente a livello micrometrico. Nella produzione di precisione, l'ossessione per la concentricità assoluta è l'unico modo per eliminare i segni di riferimento.
Ingegneri che parlano tra ingegneri: perché la personalizzazione è la chiave per alleviare l'ansia legata alla catena di approvvigionamento globale.
Lasciamo da parte le specifiche tecniche e concentriamoci su ciò che conta davvero: la stabilità. Nel mercato globale odierno, tutti noi sentiamo la pressione dell'"ansia da precisione" e delle scadenze ravvicinate. Quando si valuta una macchina a 5 assi che genera migliaia di dollari all'ora, la paura più grande non è il prezzo dell'utensile, ma il rischio che un utensile standard si guasti alle 2 del mattino o che un ritardo nella consegna blocchi la linea di produzione. Crediamo che il ruolo dei produttori cinesi di frese CNC stia cambiando. La personalizzazione ha trasformato il modello "compra e dimentica" in una vera e propria partnership tecnica.
Se state lottando per ridurre i costi unitari o state cercando di lavorare un nuovo materiale composito, abbandonate la mentalità del "catalogo standard". Il vero valore di un servizio personalizzato non risiede solo in un utensile dalla forma insolita, ma in un vantaggio competitivo esclusivo. Mentre i vostri concorrenti si affannano con utensili generici, voi raggiungete velocità di produzione superiori e una maggiore uniformità con una soluzione ottimizzata per la vostra specifica officina. Questa è la vostra migliore difesa contro la volatilità del mercato.
Ridurre i cicli di ricerca e sviluppo: la consulenza diretta tra ingegneri.
Nella produzione di precisione, il tempo è denaro. Con i grandi produttori tradizionali, anche solo ottenere la conferma di un disegno tecnico può richiedere due settimane. Il nostro processo è a ciclo chiuso: i nostri ingegneri comunicano direttamente con i vostri. Se state sviluppando un nuovo componente aerospaziale o un dispositivo medicale e non siete sicuri di quale fresa CNC utilizzare per una cavità profonda, inviateci semplicemente i vostri file DXF/STEP o uno schizzo approssimativo. In base alla potenza del mandrino e alla rigidità del dispositivo di fissaggio, vi forniremo una proposta completa con raccomandazioni sulla geometria e sulla strategia di lavorazione.
Riduciamo al minimo indispensabile i tempi che intercorrono tra la fase concettuale e quella di test sul campo. Il nostro laboratorio simula costantemente condizioni estreme, dalle frese CNC HRC55 alle frese a testa sferica specializzate. Se non siete soddisfatti della vostra attuale efficienza, non limitatevi a modificare la scheda tecnica. Analizziamo insieme l'intero processo. La maggior parte dei problemi, come vibrazioni o scheggiature, può essere risolta alla radice: in fase di progettazione dell'utensile.
Prospettiva a lungo termine: supporto continuo da parte di produttori cinesi specializzati in fresatrici CNC.
La consegna dell'utensile è solo l'inizio. In qualità di fornitore qualificato, il nostro valore si manifesta nella stabilità del vostro decimillesimo pezzo. Se notate un'usura anomala durante una produzione di massa o se una nuova macchina emette un suono anomalo con la vostra fresa a testa piatta in metallo duro, contattateci. Inviateci delle foto degli utensili usurati. Quel "materiale di scarto" rappresenta il dato più attendibile che abbiamo a disposizione per la prossima iterazione.
Una vera partnership si basa sulla definizione congiunta delle strategie. Se siete preoccupati per la durata degli strumenti o per l'aggiornamento della vostra piattaforma, condividete con noi i vostri parametri. Non abbiamo uno "strumento magico" per ogni esigenza, ma vi impegniamo a far sì che, man mano che le vostre necessità si evolvono, anche il nostro supporto tecnico si evolverà di conseguenza. In questo settore, coloro che risolvono insieme i problemi più complessi sono quelli che si qualificano veramente come pari.






