


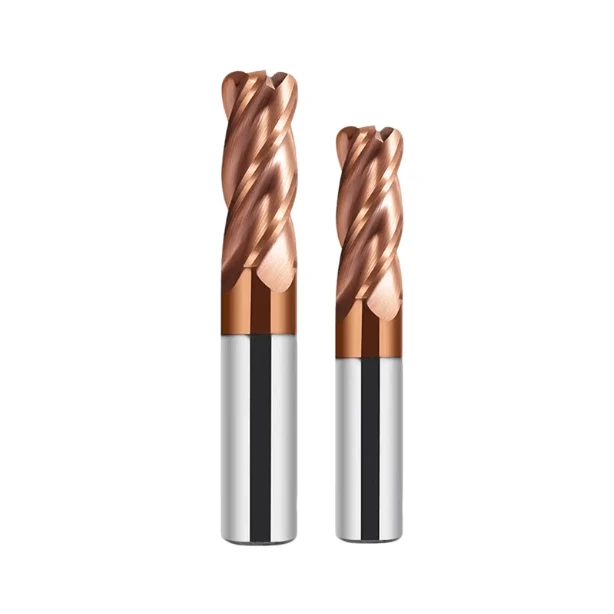
In qualità di ingegnere che ha trascorso 16 anni a perfezionare la propria arte in officina, so che le operazioni di finitura per i settori dell'elettronica e dei semiconduttori sono molto più di una semplice lavorazione meccanica: sono una vera e propria battaglia psicologica. Dobbiamo lottare contro tolleranze a livello di micron e le intense tensioni interne dei materiali temprati. I nostri clienti spesso richiedono una finitura a specchio sull'acciaio HRC65, mantenendo al contempo una precisione assoluta nel raggio di curvatura della fresa a testa svasata.
L'anno scorso abbiamo gestito un caso classico per un fornitore di primo livello nel settore medicale/semiconduttori. L'azienda riscontrava gravi problemi di "segni di gradino" e deriva dimensionale negli stampi per package di semiconduttori. Dopo sole 12 ore di funzionamento, il raggio d'angolo dei loro utensili esistenti si usurava, rovinando il fondo della cavità. Non si trattava solo di un problema di durata dell'utensile; era dovuto a un'errata valutazione dell'equilibrio tra la velocità di taglio effettiva sul raggio e la resistenza all'ossidazione del rivestimento dell'utensile.
Durante il nostro supporto in loco, ci siamo resi conto che molti ingegneri trascurano la delicata interazione tra sovrametallo e passo radiale quando utilizzano una fresa a tazza per acciaio temprato. Per gli stampi per componenti elettronici, dove una finitura Ra 0.1 è imprescindibile, abbiamo sviluppato una soluzione specifica: un rinforzo ottimizzato del bordo sulla nostra fresa a tazza HRC65, abbinato a portautensili a calettamento termico ad alta stabilità. Questa combinazione ha finalmente eliminato le vibrazioni armoniche che tipicamente compromettono la finitura ad alta velocità.
In qualità di produttori di frese a cilindro, non ci limitiamo a seguire le formule. Abbiamo sacrificato centinaia di utensili in laboratorio per padroneggiare i dettagli che contano, dalla tolleranza dell'angolo R alla compensazione termica.
Nella vostra ricerca della finitura superficiale perfetta, vi è mai capitato di trascorrere una notte insonne a tormentarvi per una deviazione di 0.005 mm nel raggio d'angolo del vostro utensile?
L'“ansia da precisione” negli stampi per semiconduttori: perché scegliere una fresa a punta arrotondata?
Nella produzione di stampi per semiconduttori, la "precisione" non è un numero su un progetto, ma il battito cardiaco del mandrino. Spesso vediamo clienti in difficoltà con le frese a sfera standard per la sgrossatura degli angoli o con le frese a testa piatta che vibrano in angolazioni strette su acciaio a 60 HRC. Questa "ansia da precisione" deriva solitamente da una discrepanza tra la geometria dell'utensile e la resistenza del materiale. Per i componenti elettronici, dove la planarità del piano e le transizioni laterali senza soluzione di continuità sono fondamentali, la fresa a testa tora è quasi sempre la scelta ottimale per bilanciare efficienza e integrità della superficie.
Di recente abbiamo fornito assistenza a un'officina che produce stampi di precisione per leadframe. Insistevano sull'utilizzo di frese a punta quadrata per ottenere una superficie piana, ma le punte degli utensili continuavano a rompersi a causa delle vibrazioni ad alta frequenza. Abbiamo consigliato di passare a una geometria a punta arrotondata. Il miglioramento non riguardava solo la velocità, ma anche la stabilità . La transizione del raggio distribuisce le forze assiali e impedisce l'accumulo di calore sulla punta, fenomeno inevitabile con utensili a punta quadrata in acciaio temprato.
Padroneggiare l'acciaio HRC60+: rigidità e prestazioni del filo
Durante la fresatura dell'acciaio HRC65, l'azione non è tanto di taglio quanto di raschiatura ad alta pressione. Questo sottopone il substrato dell'utensile a uno stress enorme. Attraverso test iterativi, abbiamo scoperto che un rivestimento composito su un substrato a grana ultrafine (inferiore a 0.4 μm) è l'unico modo per prevenire fratture microscopiche del nucleo durante cicli di finitura lunghi e ininterrotti.
La vera rigidità non deriva solo dal portautensili; inizia dal tagliente. Per la fresatura di materiali duri, sottoponiamo i nostri taglienti a un processo di affilatura a livello micrometrico. Potrebbe sembrare che si sacrifichi l'affilatura, ma in realtà questo previene le micro-scheggiature. Assicura che il fondo della cavità appaia liscio come uno specchio, anziché mostrare "segni di lacerazione" al microscopio.
Strategie pratiche per il controllo delle scorte di magazzino
Gli stampi per i package dei semiconduttori non perdonano. Se l'angolo R presenta anche solo 0.01 mm di materiale in eccesso, si noteranno in seguito sbavature di resina o difetti di stampaggio. Consigliamo sempre una passata di semifinitura con una fresa a tazza specifica per acciaio temprato, al fine di ottenere una tolleranza perfettamente uniforme per la finitura finale. Se il materiale non è uniforme, l'utensile di finitura si fletterà quando colpisce gli angoli, compromettendo istantaneamente la precisione.
Preferiamo una strategia di percorso utensile composita: abbinare livelli "Z costante" a movimenti a spirale. Mantenendo costante la profondità di taglio radiale (Ae), l'utensile rimane sotto un carico costante. Abbiamo constatato che mantenere il materiale residuo tra il 5% e l'8% del raggio d'angolo dell'utensile riduce al minimo l'eccentricità e massimizza la uniformità della superficie. Questa è una regola scritta nel "sangue" dei pezzi scartati.
Evitare la trappola delle scheggiature: il vantaggio strutturale del naso arrotondato
Perché le frese a punta quadrata si scheggiano sempre senza preavviso durante la lavorazione degli angoli? Dal punto di vista meccanico, un angolo acuto di 90 gradi è un enorme concentratore di stress. Nel momento in cui colpisce l'acciaio temprato, l'intero carico d'impatto si concentra in un unico punto microscopico. In qualità di produttori di frese a punta tonda, progettiamo i nostri utensili per trasformare quel carico puntiforme in una pressione distribuita tangenzialmente lungo un arco.
Nei nostri test su angoli di cavità profonde, la resistenza laterale di un utensile a punta arrotondata è risultata inferiore di circa il 30% rispetto a un utensile a punta quadrata. Questo vantaggio meccanico consente di aumentare la velocità di taglio con sicurezza. Per le officine automatizzate che operano 24 ore su 24, 7 giorni su 7, rinunciare a un minimo di affilatura teorica degli angoli in cambio dell'elevata affidabilità di un utensile a punta arrotondata è semplicemente la scelta più intelligente per gestire la produzione.
Parametri pratici per l'acciaio temprato: Gestione della durata utile delle frese per laminazione dell'acciaio temprato
Quando si lavora acciai per stampi con durezza superiore a 50 HRC, la gestione della durata dell'utensile è un'arte che si basa sul bilanciamento tra calore e attrito. Abbiamo visto molte officine cadere nella trappola di pensare che "un numero di giri più elevato sia sempre meglio" per una fresa a disco per acciaio temprato. In realtà, la rottura durante la fresatura di materiali duri raramente è dovuta all'usura abrasiva; è piuttosto causata dal superamento della soglia di ossidazione del rivestimento da parte della temperatura nella zona di taglio. Noi preferiamo controllare l'arco di taglio regolando con precisione la profondità di taglio radiale (Ae). Questo permette al tagliente di avere un tempo di "raffreddamento ad aria" sufficiente tra una rotazione e l'altra, il che è molto più efficace per prolungare la durata dell'utensile rispetto alla semplice riduzione della velocità del mandrino.
In un progetto che prevedeva l'utilizzo di stampi per stampaggio a freddo trattati termicamente, abbiamo riscontrato un'enorme variabilità nella durata degli utensili. La nostra analisi dei dati ha rivelato che la causa era da ricercarsi in tempi di raffreddamento non uniformi e traiettorie dell'utensile irregolari. Per le lavorazioni ad alta durezza, privilegiamo la "stabilità alla velocità". Monitoriamo le minime fluttuazioni di coppia per individuare l'usura del tagliente prima che causi un guasto. Sebbene questo approccio empirico non sia sofisticato come i sensori di fascia alta, rappresenta il metodo più pratico per proteggere un pezzo costoso in un ambiente di lavoro frenetico.
Come eliminiamo i "segni di gradino" ottimizzando la velocità di avanzamento delle frese Bull Mill HRC65
I segni di raccordo, ovvero quelle fastidiose creste nei punti di incontro delle traiettorie degli utensili, sono la rovina della finitura di precisione. Ciò è particolarmente vero quando si utilizza una fresa a bull frese in HRC65, dove anche una minima variazione della resistenza al taglio lascia un segno. Questi segni si formano solitamente durante l'ingresso o l'uscita dell'utensile a causa di minime flessioni del tagliente. Per evitarli, utilizziamo un ingresso elicoidale combinato con il "controllo dell'avanzamento variabile". Riduciamo manualmente l'avanzamento per dente del 15% man mano che l'utensile si avvicina al punto di giunzione della traiettoria.
Ci concentriamo sulla direzione della forza di taglio risultante piuttosto che sulla semplice velocità. Durante la passata finale, spesso sacrifichiamo l'efficienza per ottenere un "taglio di lucidatura" utilizzando una velocità di avanzamento minima rispetto al raggio del tagliente. Il segreto per una finitura impeccabile non sta solo in un utensile affilato, ma nell'utilizzo della compensazione dei parametri per contrastare lo spostamento fisico del mandrino ad alte velocità.
Finitura superficiale dei componenti elettronici: taglio a secco o raffreddamento atomizzato?
Nell'industria elettronica, il dibattito "a umido o a secco" è costante. Per i componenti in acciaio temprato, raccomandiamo quasi sempre il raffreddamento a atomizzazione, una combinazione di aria fredda ad alta velocità e MQL (Minimum Quantity Lubrication). Perché? Perché lo shock termico causato dal liquido refrigerante spesso provoca micro-scheggiature. L'atomizzazione rimuove i trucioli finissimi, simili a polvere, che si attaccano alla fresa, mantenendo al contempo stabile la temperatura del rivestimento.
Ci sono delle eccezioni, ovviamente. Se si lavora una cavità profonda e ristretta dove i trucioli non possono fuoriuscire, il taglio a secco può portare alla formazione di un "bordo di riporto" (BUE) che graffia la superficie. In questi casi, si consiglia di aumentare la pressione dell'aria per "soffiare" via i detriti in modo energico. Ricorda: il raffreddamento non riguarda solo la temperatura; si tratta di creare un microambiente pulito per il taglio. Questa è la logica che determina il valore Ra.
Aumento di temperatura e compensazione dimensionale per utensili a punta arrotondata
Nella lavorazione ad alta velocità (HSM), la dilatazione del mandrino è un "killer silenzioso". Quando si lavora a oltre 20,000 giri/minuto, l'espansione termica assiale può raggiungere 0.02 mm, una quantità sufficiente a scartare un componente semiconduttore. In qualità di produttori di frese a pistone, progettiamo utensili con geometrie specifiche delle scanalature per ridurre al minimo il trasferimento di calore, ma la compensazione in loco rimane comunque obbligatoria.
Riscaldiamo sempre l'utensile per dieci minuti a vuoto prima del ciclo di finitura finale. Inoltre, utilizziamo il programmatore di utensili per verificare la compensazione termica ogni ora, soprattutto con utensili a punta arrotondata di piccolo diametro. Questo livello di rispetto per la fisica termica è ciò che distingue un macchinista esperto da un operatore di base.
Guida per il cliente: come identificare un produttore qualificato di frese per mulini a pistoni
Selezionare un fornitore è spesso più difficile che scegliere i parametri di taglio. Come produttori di frese a tamburo , sentiamo spesso dai clienti occidentali che "gli utensili di prova hanno funzionato benissimo, ma il lotto di produzione è incoerente". Un produttore veramente qualificato si distingue per la sua attenzione alle tolleranze microscopiche e per il suo sistema di controllo a ciclo chiuso, non solo per il numero di macchine presenti in officina.
Durante un audit o una visita virtuale, esaminate i loro protocolli di bilanciamento delle mole e la tracciabilità delle materie prime. La presenza di un bordo scheggiato è spesso un problema che si decide già nella fase di selezione della barra, molto prima che questa entri in lavorazione. Un produttore che comprende le vostre esigenze si informerà sullo stato del trattamento termico del vostro materiale, anziché limitarsi a fornire un preventivo. Questo dialogo tecnico è alla base di una vera partnership B2B.
I nostri standard per la simmetria dell'angolo R nelle frese a bull fresa HRC65
Nella fresatura dell'acciaio HRC65, la simmetria dell'angolo R determina la durata dell'utensile. Molti utensili economici presentano "gradini" o distorsioni nel punto in cui l'arco incontra il bordo laterale. Se l'angolo R è asimmetrico, un tagliente sopporta un carico eccessivo, causando vibrazioni e striature visibili sul pezzo.
Per evitare questo problema, sottoponiamo i nostri lotti di frese HRC65 a ispezioni con ingrandimento 200x. Manteniamo una tolleranza del raggio di ±0.005 mm. Non si tratta di una questione estetica, ma garantisce che le forze di taglio siano perfettamente bilanciate su tutte le scanalature. Se le dimensioni risultano diverse, verificate la coerenza dell'angolo R del vostro utensile prima di iniziare a cercare anomalie nei parametri della macchina.
Adesione del rivestimento: non si tratta solo di AlTiN
La maggior parte dei clienti richiede semplicemente AlTiN, ma nella fresatura di materiali duri, questo è solo lo standard di base. Per lavori B2B di fascia alta, ci concentriamo su strutture nanostrutturate e sull'adesione interfacciale. Se il rivestimento si "stacca", il substrato si ammorbidisce istantaneamente sotto il calore della fresa. Utilizziamo la levigatura dei bordi pre-rivestimento e la pulizia al plasma per garantire che il rivestimento resista all'attrito dell'acciaio duro.
Privilegiamo i rivestimenti compositi PVD per la loro resistenza all'ossidazione. Per le esportazioni di precisione, investiamo il 20% in più nella qualità del rivestimento per prevenire la delaminazione improvvisa degli utensili. Un rivestimento di alta qualità presenta una texture profonda e opaca alla luce: se ha l'aspetto di un giocattolo metallico economico e lucido, probabilmente si tratta di un utensile di bassa qualità o "ricondizionato".
Coerenza del lotto: perché è fondamentale attenersi a un unico marchio per la finitura
Il nostro consiglio per la fase di finitura è semplice: "Se un utensile funziona, non cambiare fornitore". Anche due ottimi produttori di frese a testa svasata possono presentare lievi differenze nella grana della mola o nella logica di programmazione. Questo potrebbe non essere rilevante per la sgrossatura, ma per uno stampo per semiconduttori con una tolleranza di ±0.002 mm, è sufficiente a imporre una completa ricalibrazione degli offset.
La coerenza è sinonimo di produttività. Abbiamo visto clienti cercare di risparmiare qualche soldo a metà progetto, finendo poi per ottenere finiture non uniformi e difetti di assemblaggio. Il nostro obiettivo come fornitore è la "sostituzione senza problemi": quando si installa un nuovo strumento, questo dovrebbe funzionare esattamente come il precedente, senza bisogno di alcuna modifica al programma. Questa è la prova definitiva del flusso di lavoro di un produttore.
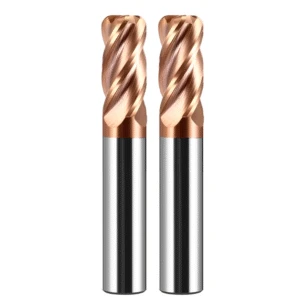
In officina: tre segreti per migliorare la qualità superficiale dei componenti a semiconduttore
Nella lavorazione dei semiconduttori, il collo di bottiglia per la qualità della superficie raramente è la macchina utensile stessa. Di solito, dipende da come l'ingegnere sfrutta la microgeometria dell'utensile da taglio. I componenti dei semiconduttori presentano spesso pareti sottili, cavità profonde e angoli stretti, caratteristiche che rendono le frese standard a punta piatta o sferica soggette a concentrazioni di stress. Abbiamo scoperto che l'uso strategico di una fresa a punta arrotondata non solo previene la scheggiatura, ma rimodella fisicamente la distribuzione della forza di taglio per ottenere una finitura estremamente liscia.
Se riscontrate problemi di "flessione dell'utensile" nella lavorazione di pezzi in alluminio o acciaio inossidabile, provate ad analizzare il problema dal punto di vista della dinamica delle forze. In particolare, valutate le prestazioni della vostra fresa a punta arrotondata durante la transizione dalla fresatura laterale a quella dal basso. Se notate lievi vibrazioni negli angoli, avete trovato l'indizio necessario per risolvere i problemi di uniformità della superficie.
Segreto n. 1: Sfruttare la geometria R-Corner per transizioni fluide
Negli stampi per semiconduttori o nelle camere a vuoto, la giunzione tra la parete e il fondo è un'area ad alto rischio di "segni di sosta" o sovralavorazione. L'utilizzo dell'angolo R di una fresa a punta arrotondata per eseguire entrate e uscite ad arco riduce il carico d'urto quando l'utensile cambia traiettoria. Se si eseguono percorsi di finitura a Z costante, provare a regolare con precisione la funzione "Smussatura angoli" nel software CAM. Ciò garantisce che l'utensile mantenga un contatto costante mentre si impegna tangenzialmente con la parete.
La logica è semplice: utilizzare la curvatura dell'angolo a R per assorbire le forze radiali. La stabilità è massima quando il materiale residuo della parete laterale è proporzionale al raggio dell'angolo. Se si notano ancora "segni di gradino" nella parte inferiore, il valore R e la strategia del percorso utensile potrebbero non essere compatibili. Spesso, una differenza di soli 0.2 mm nel raggio può trasformare la qualità della superficie.
Segreto n. 2: Calcolare il diametro di taglio effettivo per l'acciaio temprato
Molti professionisti commettono un grave errore durante la lavorazione dell'acciaio temprato: utilizzano il diametro nominale dell'utensile per calcolare la velocità del mandrino (Vc). Tuttavia, quando si utilizza una fresa a disco per la finitura superficiale, il "diametro effettivo" – ovvero la parte che effettivamente tocca il metallo – è molto più piccolo del diametro nominale. Se si sta lavorando su materiali duri (HRC50+), è necessario utilizzare il teorema di Pitagora per trovare la velocità superficiale reale nel punto di contatto.
Se il calcolo è errato, la velocità superficiale sarà troppo bassa. Ciò fa sì che l'utensile "estrude" il metallo anziché "tagliarlo", causando accumulo di materiale sul bordo (BUE) e annerimento della superficie. Determinare sempre prima la profondità assiale (Ap), quindi calcolare a ritroso il diametro reale. Se questi calcoli risultano complessi o se non si è sicuri dei parametri per materiali come NAK80 o S136, possiamo fornire una scheda di riferimento basata sui dati della nostra officina.
Segreto n. 3: Bilanciare la velocità del mandrino e la soppressione delle vibrazioni
Nella lavorazione ad alta velocità (HSM), le vibrazioni sono il nemico. Ogni fresa a pistone ha una "zona di esclusione di risonanza" basata sulla lunghezza dello sbalzo e sulla velocità del mandrino. Se si utilizza un utensile a lungo raggio per cavità profonde, si può provare a interrompere la frequenza di risonanza regolando leggermente la velocità di avanzamento o impiegando tecniche a frequenza variabile. A volte, ridurre i giri al minuto anche solo del 10% può effettivamente portare a una finitura più liscia evitando il punto di risonanza critico.
Anche la precisione del serraggio è fondamentale. Se si riscontrano irregolarità di lavorazione al di sopra dei 10,000 giri/minuto, verificare l'eccentricità dei portautensili idraulici o a calettamento termico. Per ottenere il massimo da una fresa a punta arrotondata di alta qualità, è necessario un sistema di serraggio ad alta rigidità. Se avete riscontrato un collo di bottiglia nelle prestazioni con pezzi a parete sottile, collaboriamo. Possiamo valutare come eliminare le vibrazioni alla fonte, ad esempio regolando gli angoli di spoglia o implementando un design a passo variabile.






