


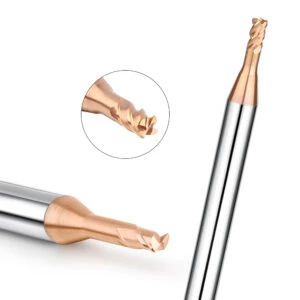
Essendo uno strumento fondamentale nella fresatura, il materiale, il tipo e i parametri di lavorazione della fresa hanno un impatto cruciale sul risultato finale. Una profonda conoscenza di queste informazioni può aiutare il personale addetto alla lavorazione a selezionare e utilizzare al meglio la fresa, migliorando così l'efficienza e la precisione del processo e ottenendo risultati di alta qualità.
Tipi e gradi di materiali per frese
Requisiti di base per i materiali da taglio delle frese
Elevata durezza e resistenza all'usura: a temperatura ambiente, la parte tagliente del materiale deve avere una durezza sufficiente per tagliare il pezzo in lavorazione; con un'elevata resistenza all'usura, l'utensile non si usurerà e ne prolungherà la durata.
Buona resistenza al calore: l'utensile genererà molto calore durante il processo di taglio, soprattutto quando la velocità di taglio è elevata, la temperatura sarà molto elevata. Pertanto, il materiale dell'utensile deve avere una buona resistenza al calore, che possa mantenere un'elevata durezza ad alte temperature e continuare a tagliare. Questa proprietà di durezza ad alta temperatura è anche chiamata durezza a caldo o durezza al rosso.
Elevata resistenza e buona tenacità: durante il processo di taglio, l'utensile deve resistere a forti urti, quindi il materiale dell'utensile deve avere un'elevata resistenza, altrimenti è facile che si rompa e si danneggi. Poiché la fresa sarà soggetta a urti e vibrazioni, anche il materiale della fresa deve avere una buona tenacità per evitare scheggiature e rotture.
Materiali comuni per frese
L'acciaio rapido per utensili (detto anche acciaio ad alta velocità) si suddivide in acciaio rapido per uso generale e acciaio rapido per usi speciali. Presenta le seguenti caratteristiche:
- Il contenuto di elementi di lega quali tungsteno, cromo, molibdeno e vanadio è elevato e la durezza di tempra può raggiungere HRC62-70. A temperature elevate di 6000 °C, può comunque mantenere un'elevata durezza.
- Presenta una buona resistenza e tenacità del tagliente, un'elevata resistenza alle vibrazioni e può essere utilizzato per produrre utensili con velocità di taglio normali. Per macchine utensili con scarsa rigidità, le frese in acciaio rapido possono comunque tagliare senza problemi.
- Offre buone prestazioni di processo e la forgiatura, la lavorazione e la rettifica sono relativamente semplici. Può anche produrre utensili con forme più complesse.
- Rispetto ai materiali in carburo cementato, presenta comunque degli svantaggi, quali una durezza inferiore, una scarsa durezza superficiale e una scarsa resistenza all'usura.
Carburo cementato : è composto da carburo metallico, carburo di tungsteno, carburo di titanio e legante metallico a base di cobalto, tramite un processo di metallurgia delle polveri. Le sue caratteristiche principali sono le seguenti:
Può resistere ad alte temperature e mantenere buone prestazioni di taglio a circa 800-10000 °C. Durante il taglio, è possibile utilizzare una velocità di taglio 4-8 volte superiore a quella dell'acciaio rapido. Presenta un'elevata durezza a temperatura ambiente e una buona resistenza all'usura. Presenta una bassa resistenza alla flessione, una scarsa tenacità agli urti e la lama non è facile da affilare.
Classificazione del carburo cementato comunemente utilizzata
Tungsteno-cobalto Cementato Carbide (YG)
I gradi più comuni sono YG3, YG6 e YG8, dove i numeri rappresentano la percentuale di contenuto di cobalto. Maggiore è il contenuto di cobalto, maggiore è la tenacità e la resistenza agli urti e alle vibrazioni, ma la durezza e la resistenza all'usura saranno ridotte. Pertanto, questa lega è adatta al taglio di ghisa e metalli non ferrosi e può essere utilizzata anche per il taglio di getti grezzi ad alto impatto e di parti in acciaio temprato e acciaio inossidabile.
Titanio-cobalto Cementato Ccarburo (YT)
I gradi utilizzati sono YT5, YT15 e YT30, e i numeri rappresentano la percentuale di carburo di titanio. Il carburo cementato, una volta che contiene carburo di titanio, può aumentare la temperatura di legame dell'acciaio, ridurre il coefficiente di attrito e migliorare leggermente la durezza e la resistenza all'usura, ma riduce la resistenza alla flessione e la tenacità, rendendo le proprietà fragili. Pertanto, questo tipo di lega è adatto al taglio di componenti in acciaio.
Carburo generale
L'aggiunta di una quantità appropriata di carburi di metalli rari, come il carburo di tantalio e il carburo di niobio, ai due tipi di carburi cementati sopra menzionati può raffinarne la grana, migliorarne la durezza a temperatura ambiente e ad alta temperatura, la resistenza all'usura, alla temperatura di legame e all'ossidazione, e aumentare la tenacità della lega. Pertanto, questo tipo di utensile in carburo cementato offre buone prestazioni di taglio e versatilità. Le sue qualità sono: YW1, YW2 e YA6. A causa del suo prezzo elevato, viene utilizzato principalmente per materiali difficili da lavorare, come acciaio ad alta resistenza, acciaio resistente al calore, acciaio inossidabile, ecc.
Tipi e marcature delle frese
Tipi di frese
Secondo il Mmateriale del Fresa Cpronunciando Parte
- Frese in acciaio rapido: vengono utilizzate per utensili più complessi
- Frese in metallo duro: la maggior parte sono saldate o fissate meccanicamente al corpo della fresa
Secondo il Pscopo di Fresa
- Frese per la lavorazione di superfici piane: frese cilindriche, frese a candela, ecc.
- Frese per la lavorazione di scanalature (o gradini): frese a candela, frese a disco, frese a lama di sega, ecc.
- Frese per superfici di forma speciale: frese per formatura, ecc.
Secondo il Sstruttura di End Mmalato
- Fresa a denti appuntiti: la troncatura del dorso del dente è una linea retta o spezzata, facile da realizzare e affilare, e il tagliente è più affilato.
- Fresa a denti a pala: la troncatura del dorso del dente è una spirale archimedea. Dopo l'affilatura di questo tipo di fresa, finché l'angolo frontale rimane invariato, la forma del dente rimane invariata ed è adatta alla formatura di frese.
Marcature delle frese
Le marcature delle specifiche dimensionali, le frese cilindriche, i taglienti a tre lati, le frese per seghe, ecc. sono contrassegnate con diametro esterno x larghezza x foro interno (angolo x o raggio dell'arco), le frese frontali e le frese per sedi chiavette sono generalmente contrassegnate solo con il diametro esterno.
I principali parametri geometrici e le funzioni delle frese
I nomi delle parti della fresa
- Piano di base: un piano che passa attraverso un punto qualsiasi dell'utensile da taglio ed è perpendicolare alla velocità di taglio in quel punto
- Piano di taglio: piano passante per il tagliente e perpendicolare al piano di base
- Faccia di spoglia: il piano da cui fuoriescono i trucioli
- Faccia posteriore: la faccia opposta alla superficie lavorata
I principali angoli geometrici e le funzioni F delle frese cilindriche
- Angolo di spoglia γ0: angolo tra la superficie di spoglia e la superficie di base. La sua funzione è quella di rendere la lama affilata, ridurre la deformazione del metallo durante il taglio e facilitare lo scarico dei trucioli, in modo da ridurre lo sforzo di taglio;
- Angolo posteriore α0: angolo tra la superficie posteriore e il piano di taglio. La sua funzione principale è quella di ridurre l'attrito tra la superficie posteriore e il piano di taglio e di ridurre la rugosità superficiale del pezzo;
- Angolo di rotazione 0: angolo tra la tangente sulla lama del dente elicoidale e l'asse della fresa. La sua funzione è quella di far sì che i denti affondino e sfilino gradualmente nel pezzo, migliorando la stabilità di taglio. Allo stesso tempo, per le frese cilindriche, ha anche la funzione di far defluire uniformemente i trucioli dalla superficie frontale.
I principali angoli geometrici e le funzioni delle frese
Le frese hanno un tagliente secondario aggiuntivo, quindi oltre all'angolo anteriore e all'angolo posteriore, ci sono anche:
- Angolo di spoglia principale Kr: angolo tra il tagliente principale e la superficie lavorata. La sua variazione influisce sulla lunghezza del tagliente principale coinvolto nel taglio e modifica la larghezza e lo spessore dei trucioli.
- Angolo di spoglia secondario Krˊ: angolo tra il tagliente secondario e la superficie lavorata. La sua funzione è quella di ridurre l'attrito tra il tagliente secondario e la superficie lavorata e di influenzare l'effetto di finitura del tagliente secondario sulla superficie lavorata.
- Angolo di inclinazione della lama λs: angolo tra il tagliente principale e la superficie di base. Svolge principalmente la funzione di taglio smussato.
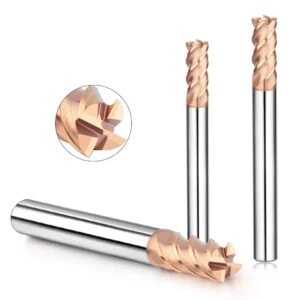
Frese a candela
Le frese a candela per formatura sono frese speciali utilizzate per la lavorazione di superfici sagomate. Il profilo della lama deve essere progettato e calcolato in base al profilo del pezzo da lavorare. Possono essere utilizzate per lavorare superfici con forme complesse su fresatrici per uso generico. Garantiscono forme sostanzialmente uniformi e un'elevata efficienza. Sono ampiamente utilizzate nella produzione in serie e di massa.
Il concetto di base dei denti a pala
La fresatura e la riaffilatura di frese a denti affilati richiedono modelli speciali, difficili da realizzare e affilare.
Il dorso del dente della fresa profilata con dentatura a pala viene scavato e rettificato su un tornio con dentatura a pala. Durante la riaffilatura, viene rettificata solo la superficie anteriore. Poiché la superficie anteriore è piana, è più comoda da rettificare. Attualmente, la fresa profilata adotta principalmente la struttura del dorso del dente con dentatura a pala. La struttura del dorso del dente con dentatura a pala deve soddisfare due condizioni: la forma del tagliente rimane invariata dopo la riaffilatura; l'angolo posteriore richiesto.
Curvatura del dorso del dente ed equazione
L'intersezione di una sezione terminale perpendicolare all'asse della fresa attraverso un punto qualsiasi sul tagliente della fresa e la superficie posteriore del dente è chiamata curva posteriore del dente della fresa.
La curvatura posteriore del dente deve soddisfare principalmente due condizioni: la prima è che l'angolo posteriore della fresa rimanga sostanzialmente invariato dopo ogni riaffilatura; la seconda è che sia facile da realizzare.
L'unica curva che può soddisfare il requisito di un angolo posteriore costante è la spirale logaritmica, ma è difficile da realizzare. La spirale di Archimede può soddisfare il requisito di un angolo posteriore sostanzialmente costante, è semplice da realizzare e facile da realizzare. Pertanto, la spirale di Archimede è ampiamente utilizzata come curva posteriore del dente delle frese di formatura in produzione.
Secondo le conoscenze geometriche, il valore del raggio vettoriale ρ di ciascun punto della spirale archimedea aumenta o diminuisce proporzionalmente all'aumento o alla diminuzione del valore dell'angolo θ del raggio vettoriale.
Pertanto, finché si combinano il moto rotatorio uniforme e il moto lineare uniforme lungo la direzione radiale, si può ottenere la spirale di Archimede.
Espresso in coordinate polari: quando θ=00, ρ=R, (R è il raggio della fresa), quando θ>00, ρ
L'equazione generale per la parte posteriore del dente della fresa è: ρ=R-CQ
Supponendo che il raschiatore non si ritragga, la lunghezza del dente del raschiatore è K per ogni angolo del dente ε=2π/z della fresa. Di conseguenza, anche la salita della camma dovrebbe essere K. Per far muovere il raschiatore a velocità costante, la curva sulla camma dovrebbe essere una spirale di Archimede, quindi è facile da realizzare. Inoltre, la dimensione della camma è determinata solo dal valore della lunghezza del raschiatore K e non ha nulla a che fare con il diametro della fresa, il numero di denti e l'angolo posteriore. Finché il volume di produzione e quello di vendita sono uguali, la camma può essere universale. Questo è anche il motivo per cui la spirale di Archimede è ampiamente utilizzata sul dorso del dente della fresa per la formazione del raschiatore.
Quando sono noti il raggio della fresa R e la quantità di taglio K, è possibile ottenere C:
Quando θ=2π/z, ρ=RK
Quindi RK=R-2πC /z ∴ C= Kz/2π
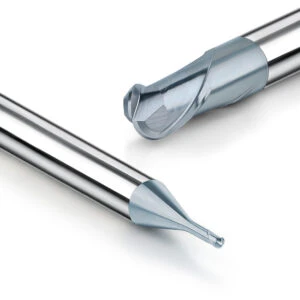
Cosa succederà dopo che la fresa sarà passivata
- A causa della loro forma, le patatine diventano grossolane e friabili. A causa dell'aumento della temperatura, le patatine diventano viola e fumose.
- La rugosità della superficie del pezzo è molto scarsa e sulla superficie compaiono punti lucidi, segni di rosicchiamento o increspature.
- Il processo di fresatura produce vibrazioni molto forti e rumori anomali.
- La forma della lama mostra delle macchie bianche e brillanti.
- Quando si utilizzano frese in metallo duro per fresare componenti in acciaio, spesso si verifica una forte fuoriuscita di nebbia di fuoco.
- Durante la fresatura di componenti in acciaio con frese in acciaio rapido, se si utilizzano lubrificazione e raffreddamento a olio, verrà generato molto fumo.
Quando la fresa è passivata, è necessario arrestare la macchina in tempo per verificarne l'usura. Se l'usura è lieve, è possibile utilizzare una pietra affilata per affilare il tagliente prima di riutilizzarlo. Se l'usura è grave, è necessario affilare il tagliente per evitare un'usura eccessiva della fresa.






