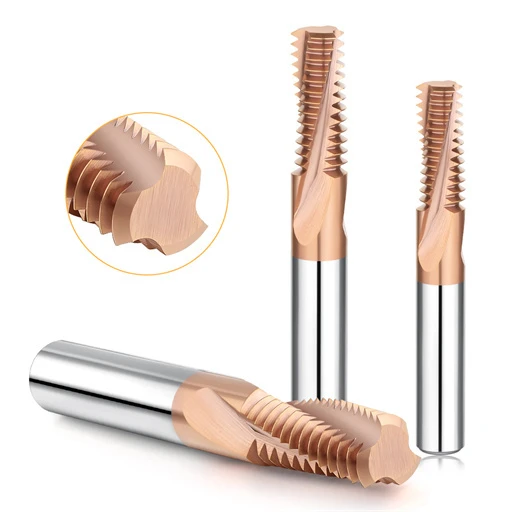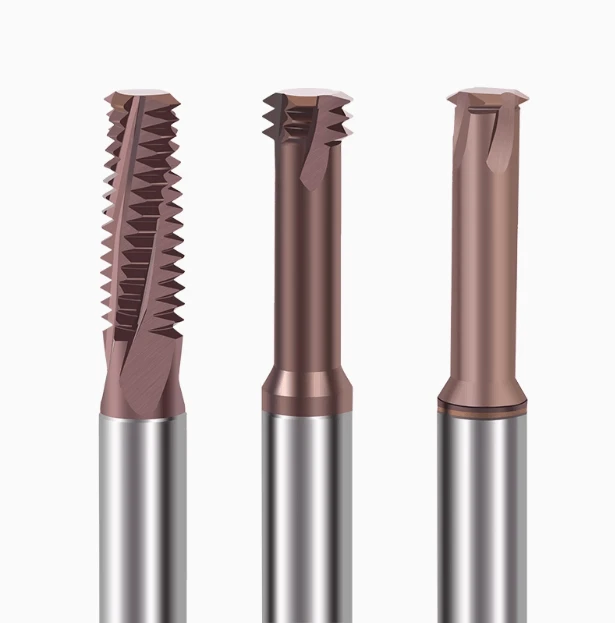
Il mese scorso abbiamo ricevuto una chiamata urgente da un'officina di stampi di precisione a Stoccarda, in Germania. Stavano rompendo gli utensili durante la lavorazione dei fori ciechi M4×0.7 di un inserto per stampo in acciaio S136 con finitura a specchio, temprato a HRC64–65. Con la produzione bloccata e decine di migliaia di dollari di pezzi a rischio, il responsabile dell'officina era frustrato. Avevano sempre utilizzato frese per filettatura standard a denti pieni, che lavorano velocemente sugli acciai pre-temprati ma si rompono rapidamente sulle leghe estreme.
In qualità di produttori di frese per filettature che supportano officine di precisione in tutto il mondo, riscontriamo costantemente questo schema di guasto. A HRC65, l'acciaio per utensili perde quasi tutta la duttilità, causando un'impennata delle forze di taglio e dell'attrito. Gli operatori delle macchine utensili solitamente tentano prima di tutto di ridurre la velocità del mandrino o il carico del truciolo. Tuttavia, il problema di fondo è quasi sempre la geometria dell'utensile: è meglio utilizzare un utensile a profilo completo in un'unica passata o optare per una fresa per filettature a profilo parziale con interpolazione elicoidale a più passate?
Nella lavorazione di componenti temprati di alto valore, un approccio errato può trasformare inserti costosi in rottami. I tempi di ciclo a passaggio singolo sembrano ottimi sulla carta, ma la conseguente deflessione radiale spesso frantuma le punte in metallo duro a grana fine. Vale la pena rischiare un pezzo costoso con un utensile a profilo completo a passaggio singolo, o è meglio passare a una strategia a passaggi multipli con profilo parziale per garantire una percentuale di passaggio del calibro di filettatura del 100%?
Lavorazione dell'acciaio temprato HRC65: forze di taglio e soglia di rottura dell'utensile osservate in loco.
Se avete mai fresato filettature con una durezza superiore a HRC60, conoscete il suono di un taglio sull'orlo della rottura. L'anno scorso, in un'officina di Detroit, abbiamo riscontrato un problema con inserti per stampi in acciaio D2 trattato termicamente sottovuoto, con una durezza di HRC64.5. L'operatore continuava a ridurre l'avanzamento, ma al terzo giro di filettatura, il ronzio si è trasformato in un tonfo sordo, seguito da un arresto di emergenza. A questa durezza, l'acciaio non può più deformarsi plasticamente; il taglio si trasforma in microfrattura abrasiva e in un'intensa compressione.
Abbiamo montato un dinamometro sul piano della macchina e misurato forze di spinta laterale 3.5 volte superiori rispetto al materiale pre-temprato. Sotto questi carichi, anche una minima microsegregazione o una leggera decarburazione superficiale generano picchi di urto enormi che attraversano direttamente il gambo dell'utensile. Nel mondo della fresatura di filettature su acciaio per utensili temprato , non ci si può limitare a seguire ciecamente i parametri generici dei manuali. Oltre HRC60, la tolleranza di snervamento del materiale si azzera e qualsiasi picco di carico localizzato provoca la rottura del tagliente in pochi millisecondi.
Carichi radiali ad estrema durezza: perché le frese per filettature a denti pieni sono spesso soggette a micro-scheggiature sull'acciaio per stampi HRC65
Spesso i macchinisti ci chiedono perché evitiamo di filettare in un'unica passata quando il tempo di ciclo è critico. La fisica lo spiega: quando una fresa a profondità totale entra in contatto con il pezzo, l'intero tagliente assiale morde simultaneamente. Su una filettatura M6×1.0, sei denti tagliano contemporaneamente, espandendo drasticamente l'arco di contatto dell'utensile. Contro un pezzo con durezza HRC65, questo spinge le delicate punte in metallo duro sub-microniche contro una parete rigida, spostando il gambo dell'utensile dal centro.
Questa deflessione elastica è il punto di partenza del cedimento dell'utensile. Al microscopio ottico, raramente osserviamo rotture complete dell'utensile; riscontriamo invece micro-scheggiature a forma di guscio lungo i taglienti secondari dei denti principali. Una fresa per filettature standard a denti pieni assorbe una forte spinta radiale a piena profondità, flettendosi di circa 0.01 mm. Il circuito di controllo della macchina compensa immediatamente, sovraccaricando il tagliente e frantumando istantaneamente il sottile rivestimento PVD.
La realtà della rigidità delle macchine: differenze di taglio effettive tra due tipi di frese per filettatura su centri di lavoro a 3 assi e macchine ad alta velocità a 5 assi.
La cinematica della macchina determina le prestazioni reali degli utensili, soprattutto su materiali difficili. Abbiamo eseguito configurazioni identiche per un cliente ortopedico svizzero su due piattaforme diverse: una macchina a 3 assi con guide a sezione scatolare per lavorazioni pesanti e un centro di lavoro ad alta velocità a 5 assi ad alta dinamica. Molti operatori di macchine utensili presumono che le fusioni con guide a sezione scatolare per lavorazioni pesanti taglino meglio gli acciai temprati grazie allo smorzamento delle vibrazioni. In pratica, i dati di taglio effettivi hanno dimostrato esattamente il contrario.
Durante l'interpolazione elicoidale stretta, il gioco e il ritardo del servo sulla macchina a 3 assi creavano micro-esitazioni nelle transizioni di quadrante. Anche un blocco di un microsecondo in un materiale HRC65 può schiacciare la punta in carburo e romperla. Quando si valutano utensili di precisione per la filettatura, l'accelerazione della macchina e il tracciamento del servo sono importanti quanto la massa di base. Se la vostra officina utilizza macchine a 3 assi più vecchie, scegliete un profilo a dente singolo o a contatto ridotto per eliminare completamente l'esitazione del servo.
Guasti comuni nelle officine occidentali: rettifica secondaria e deviazioni del diametro del passo della filettatura causate da una scarsa evacuazione dei trucioli.
I problemi di evacuazione dei trucioli rappresentano un'altra importante fonte di scarti nelle officine di produzione. Molti operatori presumono che i trucioli fini e polverosi derivanti dalla fresatura delle filettature vengano rimossi facilmente da soli, affidandosi unicamente agli ugelli di raffreddamento a flusso continuo. Abbiamo ispezionato fori ciechi M5 in materiale HRC65 utilizzando un endoscopio e abbiamo trovato minuscoli granuli blu induriti dalla lavorazione, compattati sul fondo. Senza vie di uscita libere, queste particelle dure rimangono intrappolate nel foro.
Questi trucioli intrappolati causano una grave rilavorazione secondaria tra i fianchi della filettatura e lo spazio di scarico dell'utensile. Il calibro "Passa" potrebbe sembrare stretto, ma i comparatori ottici mostrano che il diametro primitivo si è gonfiato di 0.03 mm - 0.05 mm a causa dell'usura abrasiva. Quando si configurano gli utensili per la filettatura, il getto d'aria ad alta pressione rimuove i trucioli fini in modo molto più affidabile del liquido refrigerante. Il corretto posizionamento dell'ugello e il gioco tra le scanalature sono molto più importanti della regolazione della velocità di avanzamento di pochi decimi.
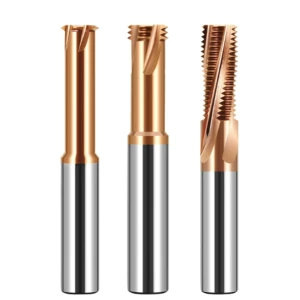
Confronto tra due profili di denti per frese per filettatura: test meccanici e di efficienza di taglio di frese a profilo completo e a profilo parziale.
Quando si filettano pezzi con livelli di durezza estremi come HRC65, gli ingegneri di processo si trovano di fronte a una scelta difficile: utilizzare un utensile a profilo pieno in un'unica passata o adottare un approccio a più passate con un utensile a profilo parziale? Non è mai una scelta semplice; si tratta di un compromesso diretto tra carico di taglio radiale e affidabilità del processo. Nei laboratori di prova dei clienti, montiamo entrambi i tipi di utensile sulla stessa macchina per confrontare i picchi di carico del mandrino e l'accettazione del calibro di filettatura al primo passaggio, con impostazioni di refrigerante e rigidità identiche.
I nostri dati di prova dimostrano che il superamento della durezza HRC60 modifica radicalmente la meccanica di taglio. Per questo motivo, la scelta tra una fresa a profilo pieno e una a profilo parziale richiede di abbandonare le abitudini acquisite con l'alluminio o l'acciaio pre-temprato. Le frese a più denti generano impatti concentrati e istantanei. Al contrario, gli utensili a dente singolo o a profilo parziale distribuiscono il carico su cicli di micro-taglio controllati, proteggendo sia l'utensile che il pezzo in lavorazione.
Arco di contatto e distribuzione della forza di taglio: realtà dell'evacuazione dei trucioli per entrambi i profili di fresatura della filettatura su pezzi trattati termicamente
Video ad alta velocità e dati dinamometrici rivelano esattamente come si comportano i trucioli all'interno delle radici delle filettature temprate. Quando un utensile a profilo pieno raggiunge la profondità e inizia l'interpolazione elicoidale, tutti i denti di taglio si impegnano contemporaneamente. Su acciaio per utensili HRC65, questo ampio arco di contatto blocca completamente il percorso di uscita del truciolo. Le particelle fragili intrappolate non possono fuoriuscire, sfregando tra i denti dell'utensile e i fianchi della filettatura, causando un grave incrudimento e abrasione.
Il passaggio a un utensile a uno o tre denti risolve completamente questo problema di spazio libero. Poiché solo una piccola porzione del profilo viene tagliata durante ogni giro elicoidale, rimangono aperti ampi canali di evacuazione. La valutazione di questi due tipi di profili per fresa a filettatura conferma che i profili parziali consentono all'aria compressa di rimuovere istantaneamente i trucioli più duri. Le curve della forza di taglio rimangono uniformi e sinusoidali anziché presentare picchi improvvisi.
Bilanciamento tra tempo di ciclo e durata dell'utensile: un confronto reale sull'efficienza della fresatura di filettature nella produzione di massa.
I cronometri a ciclo singolo fanno sembrare gli utensili a profilo pieno ingannevolmente veloci sulla carta. Durante una prova di utensili M8×1.25 per un fornitore del settore automobilistico di Detroit, una fresa a profilo pieno ha completato una filettatura in 8 secondi, mentre un utensile a profilo parziale ne ha impiegati 38. Il responsabile dello stabilimento inizialmente aveva preferito l'utensile a passaggio singolo perché le stime teoriche suggerivano enormi aumenti di produttività.
Estendendo il test a una serie di 100 fori, è emersa la vera misura dell'efficienza di taglio della fresa per filettature. L'utensile a profilo completo ha sviluppato micro-scheggiature già al foro 14, mandando il diametro primitivo fuori tolleranza e scartando un pezzo costoso. La fresa a profilo parziale ha eseguito 120 fori senza difetti e con un accoppiamento perfetto. Considerando i costi di scarto e i tempi di inattività, l'utensile più lento si è dimostrato complessivamente molto più produttivo.
Controllo di gioco, sporgenza e deflessione: prestazioni empiriche di utensili a profilo parziale nella resistenza alla deformazione radiale durante la filettatura di fori profondi.
Fori profondi e lunghe sporgenze dell'utensile rappresentano seri rischi nell'acciaio temprato. Quando la profondità del foro supera 2.5D o 3D, l'elasticità del portautensili amplifica drasticamente la flessione. In Svezia, abbiamo risolto un problema con un foro cieco M6 profondo 18 mm in cui una fresa a profilo pieno aveva prodotto una conicità eccessiva. Il calibro "No-Go" si è bloccato nella parte superiore, mentre il fondo del foro risultava sovradimensionato, a causa dell'eccessiva pressione di taglio radiale che piegava il gambo dell'utensile verso l'interno.
Per risolvere questo problema di flessione, abbiamo sostituito la fresa con una con profilo parziale a dente singolo. Limitando l'impegno di taglio a una minuscola zona di contatto assiale, i carichi radiali risultanti sono stati drasticamente ridotti, mantenendo la flessione dell'utensile al di sotto di 0.003 mm. Sebbene le passate in discesa sull'asse Z richiedano più tempo, il diametro del passo della filettatura rimane perfettamente rettilineo dall'ingresso del foro fino al fondo.
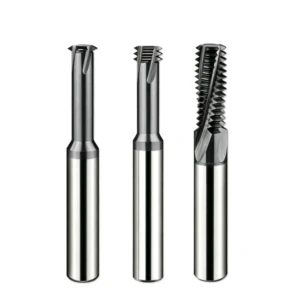
Matrice pratica per la selezione degli utensili per acciai per stampi ad alta durezza: dall'acciaio S136 temprato agli acciai per metallurgia delle polveri
L'abbinamento degli utensili agli acciai per stampi temprati richiede la comprensione della microstruttura, non solo dei valori di durezza Rockwell. Spesso riscontriamo problemi di scheggiatura degli utensili perché le officine applicano direttamente i parametri dell'acciaio pre-temprato agli acciai per utensili completamente temprati. Anche a parità di durezza HRC60, l'acciaio inossidabile rifuso mediante elettroslag si comporta in modo completamente diverso dagli acciai per stampi a freddo ad alto tenore di carbonio e cromo.
La scelta dell'utensile dipende dal bilanciamento tra la tenacità all'impatto e la resistenza allo sfaldamento termico del rivestimento. Nella fresatura di filettature su acciaio S136, l'acciaio inossidabile ad alto contenuto di cromo mantiene una natura gommosa e adesiva nonostante la sua durezza. Gli acciai ottenuti per metallurgia delle polveri, come il Vanadis o l'ASP, contengono invece dense fasi di carburo che agiscono come mole abrasive sulle superfici di taglio dell'utensile. L'utilizzo di un unico utensile generico per entrambe le leghe provoca un rapido e incontrollato guasto dell'utensile stesso.
Utensili per filettatura consigliati per acciai per stampi a finitura a specchio S136 e SKD11
Nei nostri laboratori di stampaggio medicale in Europa e Asia, eseguiamo numerose prove sull'acciaio S136 temprato sottovuoto a HRC58-60. La principale modalità di rottura è l'accumulo localizzato di calore, che causa micro-grippaggi e lacerazioni lungo i fianchi della filettatura. Per contrastare questo problema, configuriamo l'utensile di taglio della filettatura con un profilo a scanalatura aperta, un rivestimento ad alta lubrificazione e scanalature lucidate, generando diametri primitivi puliti e a specchio senza lacerazioni.
Gli acciai per stampi a freddo temprati SKD11 e DC53 richiedono un approccio opposto. I carburi grossolani e non disciolti creano un'estrema microfragilità che scheggia facilmente i taglienti affilati come rasoi. Per queste leghe, utilizziamo un substrato in carburo ultrafine con una levigatura negativa rinforzata lungo il tagliente. Questo tagliente levigato assorbe i carichi d'urto ad alta frequenza senza microfratture sotto un'intensa pressione di contatto.
Strategie di alimentazione e fresatura a strati per frese con filettatura metrica e UN a durezza HRC 65
Gli operatori di macchine utensili spesso sottovalutano come i profili delle filettature influenzino le forze di taglio tra i diversi standard. Le filettature metriche a 60 gradi presentano raggi di raccordo fissi, mentre le filettature Unified (UN) e UNJ (Unified, Unified, estese al settore aerospaziale) richiedono raggi di raccordo precisi e troncature piatte della cresta. Queste differenze geometriche modificano l'impronta di contatto istantanea della punta dell'utensile nel materiale HRC65.
Quando si programma una fresa per filettature metriche o una fresa UN su leghe estreme, non tagliare mai a piena profondità in un'unica passata. Noi adottiamo una strategia radiale standardizzata a tre passate: prima si sgrossa il 70% della profondità della filettatura, poi si effettua una seconda passata da 0.05 mm a 0.08 mm per eliminare le flessioni e infine si termina con una passata di molla a profondità zero. Questa procedura protegge le delicate creste dell'utensile e garantisce la precisione del diametro primitivo.
Insidie dei fori ciechi di piccolo diametro (M3–M6): perché sconsigliamo vivamente l'uso di utensili a profilo completo con più denti su materiali ultraduri.
Le dinamiche di lavorazione cambiano bruscamente quando i diametri dei fori scendono al di sotto di M6. Riceviamo spesso chiamate di emergenza da officine che rompono utensili a più denti su fori ciechi M3 e M4 in blocchi di stampi finiti. I bordi ristretti dei fori bloccano completamente il flusso dei trucioli, mentre il contatto tra più denti genera forze torsionali che spezzano i sottili colli in metallo duro in frazioni di secondo.
Per fori di dimensioni inferiori a M6 in leghe temprate, consigliamo vivamente di passare a una fresa per filettature UN dedicata o a un profilo metrico a punta singola. La fresatura a dente singolo riduce il carico torsionale a livelli di sicurezza e lascia spazio sufficiente per l'aria compressa ad alta pressione per rimuovere la polvere abrasiva dal foro. Dedicare due minuti in più all'interpolazione a passaggi multipli è molto più economico che scartare un'anima di stampo da migliaia di euro.
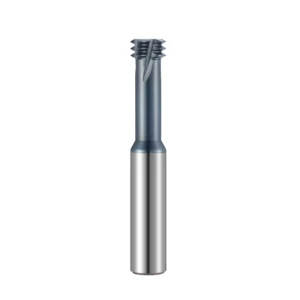
Parametri di taglio e ottimizzazione del processo: raggiungere tolleranze stabili con le frese per filettature HRC65
Spesso i macchinisti impostano velocità di taglio standard per lavorazioni estremamente difficili, con il rischio di rompere l'utensile all'ingresso. Oltre HRC60, i parametri non possono essere impostati in modo isolato. La dilatazione termica del mandrino, l'accelerazione della macchina e le strategie di lavorazione a passaggi multipli influenzano notevolmente la durata del tagliente. Per massimizzare la durata di una fresa per filettature HRC65 di alta qualità, è necessario trovare un equilibrio tra la scheggiatura catastrofica e l'usura termica del fianco.
Nei nostri test condotti presso officine di stampaggio europee e americane, le velocità di taglio devono rimanere entro un intervallo conservativo compreso tra 35 e 55 m/min. Accelerare i tempi di ciclo in questa zona di durezza è controproducente. È preferibile utilizzare strategie di taglio multi-passata controllate per ridurre le tensioni residue. La messa a punto precisa dell'avanzamento e del percorso tramite la logica del controllore CNC garantisce tolleranze di diametro del passo della filettatura ripetibili, che superano agevolmente gli standard aerospaziali e medicali.
Interpolazione elicoidale e strategie multi-passaggio: confronto della rugosità superficiale Ra tra lavorazione a passaggio singolo e finitura a passaggi multipli della parete laterale
La filettatura a profondità totale in un'unica passata su leghe ultradure è una scommessa che alla fine si perde. Abbiamo testato la finitura superficiale su acciaio metallurgico in polvere temprato a HRC64.8. La filettatura in un'unica passata ha prodotto vibrazioni eccessive, con una rugosità del fianco che variava tra Ra 1.6 μm e 2.5 μm e micro-lacerazioni visibili. Passando a una procedura a tre passate (due passate di sgrossatura e una passata di molla), la finitura superficiale si è mantenuta costantemente al di sotto di Ra 0.4 μm.
La fresatura a passaggi multipli protegge i delicati taglienti e consente al pezzo di recuperare dalla deformazione elastica. Inizialmente, eseguiamo una sgrossatura pari al 65-70% della profondità teorica della filettatura, utilizziamo il secondo passaggio per rifinire il profilo rimanente e lasciamo uno scarto di finitura di 0.02-0.03 mm. Confrontando i diversi tipi di profilo per frese per filettatura , il taglio progressivo elimina la conicità dovuta alla flessione dell'utensile e impedisce che i tamponi di riscontro si blocchino alla radice della filettatura.
Compensazione della velocità di avanzamento e test del refrigerante del mandrino per centri di lavoro europei e nordamericani.
Molti guasti catastrofici agli utensili nelle officine occidentali si verificano perché gli operatori confondono l'avanzamento centrale dell'utensile con l'avanzamento di taglio periferico. Nei controlli Heidenhain o Siemens, l'interpolazione circolare interna senza compensazione adattiva dell'avanzamento provoca picchi drammatici di carico del truciolo sui denti. Un avanzamento programmato di 0.02 mm/z può facilmente superare 0.06 mm/z sulla parete della filettatura. In un materiale HRC65, questo sovraccarico istantaneo spezza immediatamente i denti in metallo duro.
L'erogazione del liquido di raffreddamento è altrettanto fondamentale nella configurazione degli utensili di filettatura di precisione. Sconsigliamo vivamente di inondare i tagli con emulsioni idrosolubili standard, poiché un forte shock termico provoca microfratture lungo i taglienti. Aria secca ad alta pressione a 0.6 MPa o lubrificazione a quantità minima (MQL) sono soluzioni di gran lunga più sicure. Un flusso d'aria concentrato rimuove i trucioli dai fori ciechi, eliminando completamente la fatica termica.
Selezione del rivestimento e del substrato: prestazioni di usura del carburo a grana ultrafine abbinato a nanorivestimenti a base di AlTiN/Si nella lavorazione a secco.
Il substrato di base in carburo determina se l'utensile può resistere a pressioni di taglio radiali estreme. Rettifichiamo le nostre frese ad alta durezza da barre di carburo sub-microniche con granulometria da 0.2 a 0.4 μm e resistenza alla rottura trasversale superiore a 4200 MPa. I gradi standard a grana grossa non possiedono la resistenza agli urti necessaria per la fresatura di materiali duri e si fratturano lungo i bordi dei grani sotto carichi pulsanti.
La composizione chimica del rivestimento determina la durata dell'utensile durante la lavorazione a secco. I rivestimenti nanocompositi AlTiN/Si ricchi di silicio offrono un'eccellente protezione termica per qualsiasi utensile per la filettatura. Al di sopra degli 800 °C, il rivestimento forma una barriera di biossido di silicio amorfo con una viscosità di 3800 HV. Questo strato passivo isola il substrato in carburo dal trasferimento di calore e rallenta l'usura del fianco durante i cicli di lavorazione più gravosi.
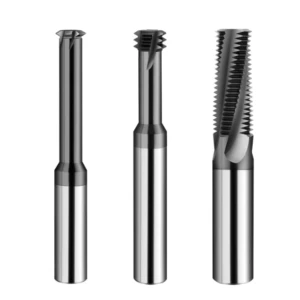
Riduzione dei costi e supporto tecnico: una guida per i produttori di utensili su come bilanciare i costi unitari degli utensili con il rischio di scarti.
Concentrarsi esclusivamente sul prezzo di acquisto degli utensili da taglio è un errore costoso. Il vero pericolo finanziario è rappresentato dallo scartare un componente di alto valore quasi completato durante la passata finale di filettatura. A HRC65, l'estrema resistenza al taglio, la ridotta evacuazione dei trucioli e la fragilità dei pezzi non lasciano margine di errore. Un reale controllo dei costi significa scegliere una strategia di taglio che elimini completamente gli scarti.
In qualità di produttori esperti di frese per filettatura , consideriamo la scelta degli utensili come un delicato equilibrio tra tempo di ciclo e probabilità di scarti. Se si lavora migliaia di fori poco profondi inferiori a 1.5D su macchine rigide, le frese a passaggio singolo possono far risparmiare secondi preziosi. Tuttavia, se si filettano fori ciechi profondi in inserti per stampi di grande valore, gli utensili a profilo parziale con strategie a passaggi multipli offrono la sicurezza del processo necessaria per salvaguardare i margini di profitto.
Approcci flessibili per la prototipazione e le piccole serie: uno strumento a profilo parziale per diverse altezze di taglio rispetto a strumenti dedicati a profilo completo e modelli di ammortamento dei costi.
La gestione di scorte di utensili a bassa rotazione immobilizza capitali preziosi in officina. Le frese standard a profilo pieno hanno un passo fisso, il che significa che ogni specifica di filettatura richiede un utensile dedicato. Se arrivano modifiche ai pezzi, questi utensili diventano scorte inutilizzate. Al contrario, un utensile a profilo parziale copre più passi di filettatura con lo stesso angolo di fianco, riducendo drasticamente il numero di frese in metallo duro necessarie a magazzino.
Il volume di produzione dovrebbe determinare la scelta degli utensili. Se si producono prototipi in piccole quantità o componenti medicali, una fresa per filettature a profilo parziale consente di mantenere bassi i costi iniziali degli utensili su diverse lavorazioni. Se invece si gestiscono contratti per il settore automobilistico ad alto volume, dove ogni secondo equivale a migliaia di dollari, gli utensili personalizzati a profilo completo sono la soluzione ideale. Mantenere velocità di taglio conservative e un'eccentricità prossima allo zero permette di ammortizzare il costo degli utensili su volumi di produzione elevati.
Caso di studio sull'assistenza tecnica sul campo: risoluzione dei problemi relativi ai calibri "non passanti" nelle officine tedesche e nordamericane.
Un calibro "No-Go" che non si arresta è uno dei problemi più frustranti in officina, soprattutto quando il calibro "Go" entra senza problemi. Presso un produttore tedesco di stampi, un calibro "No-Go" ha compiuto due rotazioni complete in un inserto HRC63. L'officina ha ipotizzato che il diametro esterno dell'utensile fosse stato tagliato con una tolleranza eccessiva, ma i controlli del presetting utensili hanno dimostrato che le dimensioni dell'utensile erano perfette. Il vero problema era la traiettoria programmata.
Poiché il programmatore ha omesso la compensazione dell'avanzamento circonferenziale, la fresa si è bloccata nelle transizioni di quadrante e si è deviata dal centro. Insieme alle cricche termiche dovute al liquido di raffreddamento, l'utensile ha deformato il raggio di base della filettatura e creato micro-bave che hanno permesso al calibro di penetrare. Se riscontri guasti al calibro o scheggiature dell'utensile, verifica l'avanzamento centrale e la pressione dell'aria. Se devi affrontare disegni di pezzi complessi o leghe difficili, contattaci per un'analisi della tua applicazione al fine di ottimizzare avanzamenti e percorsi utensile sicuri.