


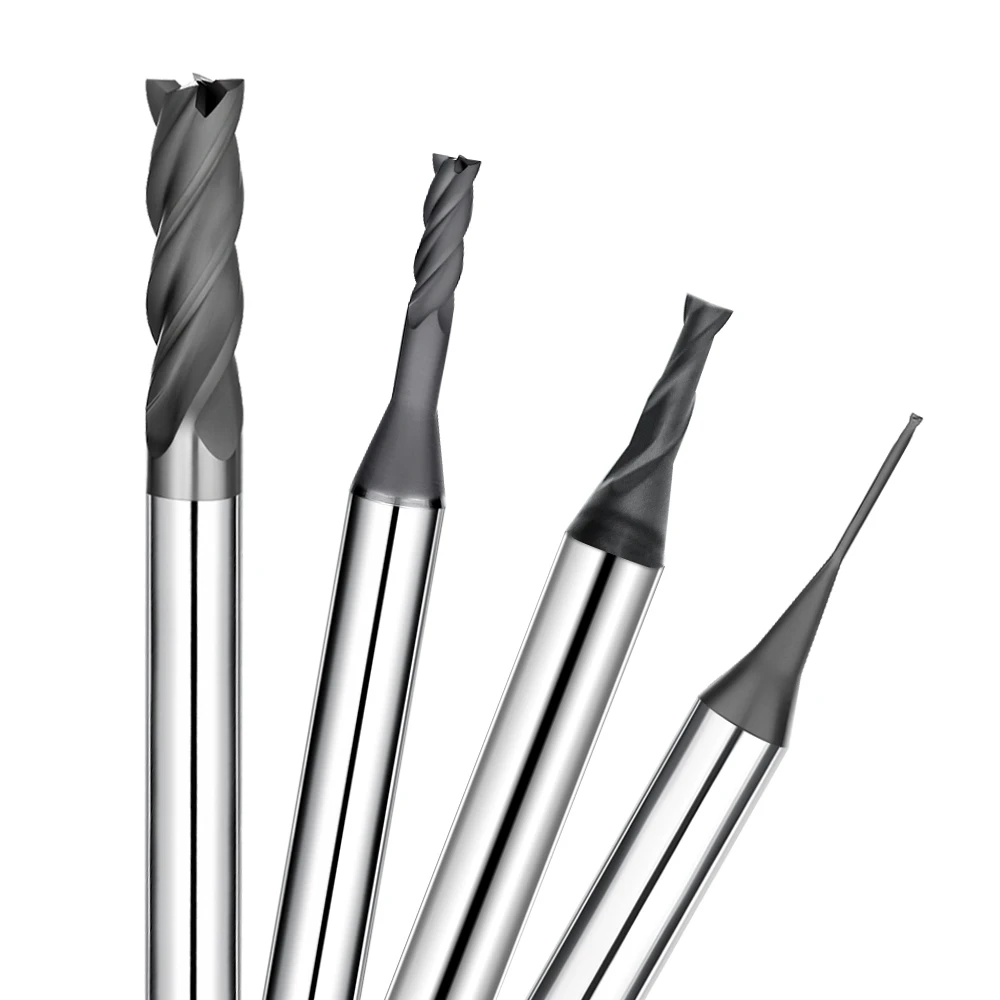
Negli ultimi anni, la produzione di elettrodi di grafite di alta qualità per stampi EDM è diventata essenziale nei settori automobilistico, dell'elettronica di consumo e dei connettori di precisione. Tuttavia, molte officine di stampaggio si trovano ancora ad affrontare costosi colli di bottiglia durante la fase di lavorazione degli elettrodi di grafite. Le frustrazioni più comuni in officina includono dimensioni degli elettrodi non uniformi, scheggiature eccessive degli angoli, finiture superficiali scadenti e durata imprevedibile degli utensili.
Il solo aggiornamento a macchine CNC di fascia alta non è sufficiente a risolvere questi persistenti problemi di produzione. Per ottenere un flusso di lavoro di produzione stabile è necessaria una strategia olistica che bilanci i tipi di materiale in grafite, le geometrie degli utensili e i percorsi di fresatura personalizzati. Oggi, i principali produttori di stampi si affidano a soluzioni complete e integrate a livello di sistema, piuttosto che concentrarsi su singoli componenti.
In officina, gli utensili da taglio sono il fattore determinante sia per l'efficienza del ciclo produttivo che per la qualità dei pezzi. Le specifiche degli utensili, le geometrie e le tecnologie di rivestimento diamantato influiscono direttamente sull'aspirazione della polvere, sull'integrità del tagliente e sulla precisione dimensionale. Per la lavorazione di precisione di elettrodi in grafite, le frese a candela con rivestimento diamantato riducono al minimo l'usura dell'utensile e garantiscono finiture superficiali superiori.
Purtroppo, molti responsabili degli acquisti privilegiano il prezzo iniziale dell'utensile rispetto alle prestazioni a lungo termine e alla sinergia dei materiali. Una soluzione di lavorazione veramente matura integra l'utensile da taglio appropriato con parametri di fresatura ottimizzati e sistemi di aspirazione delle polveri efficienti. Questo approccio sistematico garantisce una qualità costante dell'elettrodo per il successivo processo di elettroerosione.
Basandosi su un decennio di esperienza nella fresatura CNC nel settore degli stampi per elettroerosione, questa guida illustra un metodo collaudato per la produzione di grafite. Analizziamo nel dettaglio l'intero flusso di lavoro, dai principi di selezione degli utensili all'ottimizzazione avanzata dei parametri e al prolungamento della durata degli utensili stessi. Il nostro obiettivo è aiutare la vostra officina a realizzare un sistema di lavorazione altamente efficiente e a bassa usura, in grado di ridurre drasticamente i costi di produzione.
In un panorama manifatturiero altamente competitivo, le macchine CNC di fascia alta rappresentano solo metà dell'opera. La vera efficienza produttiva deriva dall'ottimizzazione sinergica dell'intero ecosistema di lavorazione degli elettrodi di grafite.
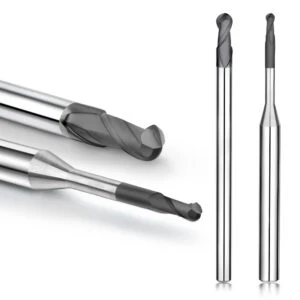
Perché la lavorazione con elettrodi di grafite è diventata un processo standard nella produzione di stampi per elettroerosione
Le officine meccaniche moderne privilegiano sempre più le soluzioni avanzate in grafite rispetto ai metalli tradizionali per la realizzazione di utensili complessi. Per applicazioni che prevedono cavità complesse, nervature profonde e scariche ad alta frequenza, la lavorazione con elettrodi in grafite offre una consistenza dimensionale superiore. Di fronte a tempi di consegna sempre più ristretti, margini di profitto ridotti e scadenze stringenti, l'ottimizzazione di questa fase di fresatura è diventata una priorità operativa fondamentale.
Un flusso di lavoro robusto per la produzione di elettrodi richiede più che semplici materie prime di alta qualità. Richiede l'integrazione perfetta di specifiche qualità di grafite, geometrie di precisione degli utensili, percorsi di taglio ottimizzati e un controllo della polvere ad alta velocità. Bilanciare queste variabili garantisce la massima efficienza di lavorazione e una maggiore durata degli utensili durante le campagne di produzione di stampi per elettroerosione ad alto volume.
Vantaggi della lavorazione EDM della grafite nella produzione di stampi di precisione
Nella fresatura di stampi per connettori di precisione con cavità profonde e nervature sottili, ridurre al minimo le rilavorazioni degli elettrodi è fondamentale. L'implementazione di percorsi utensile personalizzati e parametri di taglio specifici per zona stabilizza l'intero processo di lavorazione degli elettrodi in grafite. Questo approccio ingegneristico mirato riduce significativamente i tempi di lavoro manuale al banco e di regolazione dello stampo durante le successive lavorazioni per elettroerosione.
Per geometrie complesse degli elettrodi, la stabilità strutturale sotto carichi dinamici è più importante della semplice velocità di taglio. Il controllo delle forze di taglio, l'eliminazione delle scheggiature agli angoli e un'efficiente aspirazione delle polveri si traducono direttamente in prestazioni di elettroerosione più affidabili. Pertanto, le officine di alto livello personalizzano le strategie di fresatura per gli stampi EDM in base alla geometria del pezzo, anziché affidarsi a parametri generici predefiniti di fabbrica.
Confronto delle prestazioni di lavorazione: elettrodi in grafite vs. elettrodi in rame
La scelta tra grafite e rame dipende dalla geometria del pezzo, dal volume di produzione e dalle tolleranze di finitura superficiale. Mentre il rame rimane una valida opzione per lavorazioni di grandi dimensioni su superfici piane, la grafite è lo standard del settore per profili 3D complessi e dettagli fini. La scelta della grafite consente alle officine di controllare meglio i tempi di ciclo e i costi totali di produzione durante la fabbricazione di stampi tramite elettroerosione.
La grafite presenta forze di taglio inferiori, il che la rende perfetta per la fresatura CNC ad alta velocità con tempi di ciclo ridotti. Al contrario, il rame è altamente duttile e soggetto alla formazione di bave di riporto (BUE), che accelera l'usura dell'utensile. Bilanciare le caratteristiche del materiale con le specifiche esigenze di produzione consente alle officine di ottimizzare sia la precisione che il costo per pezzo dell'elettrodo.
Come i sistemi di lavorazione della grafite migliorano l'efficienza dell'elettroerosione
La reale efficienza di un'officina dipende da quanto bene l'intero sistema di lavorazione con elettrodi di grafite funzioni in sinergia. Ogni variabile, dalla ripetibilità del fissaggio del pezzo e dalle armoniche del mandrino agli utensili diamantati e all'aspirazione delle polveri, influisce sull'intero ciclo produttivo. Se anche un solo elemento si guasta, mantenere tolleranze ristrette diventa impossibile, indipendentemente dalle capacità della macchina CNC.
Per massimizzare la produttività, è fondamentale considerare la fabbricazione degli elettrodi come un sistema integrato piuttosto che come fasi di fresatura isolate. La combinazione di frese specializzate rivestite di diamante con percorsi utensile ottimizzati riduce drasticamente l'usura degli utensili ed elimina la lucidatura manuale. Questo approccio sistemico è il modo più efficace per incrementare la stabilità a lungo termine nella produzione di stampi di precisione per elettroerosione.
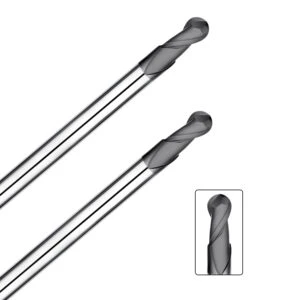
Come un sistema di lavorazione della grafite raggiunge un'elevata precisione nella lavorazione degli elettrodi di grafite
Raggiungere tolleranze ristrette nella lavorazione degli elettrodi di grafite richiede ben più di una fresatrice CNC di fascia alta o di avanzamenti e velocità ottimizzati. Negli ambienti di produzione, la qualità finale del pezzo dipende da una matrice di variabili, tra cui il controllo della polvere ambientale, la stabilità del fissaggio del pezzo e le armoniche strutturali. Le officine di stampaggio leader utilizzano un sistema di lavorazione della grafite a circuito chiuso per garantire la coerenza tra i pezzi in complesse produzioni multicavità.
Durante la produzione in serie di stampi a iniezione per materie plastiche ad alta precisione, lievi variazioni termiche o impostazioni errate possono causare deviazioni dimensionali localizzate. Una vera ottimizzazione del processo affronta le cause alla radice stabilizzando la rigidità del sistema di fissaggio del pezzo, perfezionando la sequenza di taglio e monitorando dinamicamente l'usura dell'utensile. Questo approccio sistematico elimina le variazioni nella finitura superficiale e garantisce risultati affidabili che i semplici aggiornamenti delle apparecchiature non possono offrire.
Componenti principali di un sistema di lavorazione della grafite
Un flusso di lavoro affidabile per la fabbricazione di elettrodi utilizzati negli stampi per elettroerosione integra sei elementi critici: la piattaforma della macchina utensile, un mandrino ad alta velocità, utensili specializzati, aspirazione delle polveri, dispositivi di fissaggio di precisione e un software CAM avanzato. La stabilità del mandrino determina la fluidità del taglio, mentre le condizioni del tagliente dell'utensile influiscono direttamente sulla scheggiatura degli angoli. Il programma CNC, infine, determina la precisione geometrica di contorni 3D complessi.
Molte officine meccaniche investono ingenti somme in centri CNC di alta gamma, ma continuano a riscontrare problemi di dimensioni degli elettrodi non uniformi a causa di incompatibilità tra i componenti. Le cause più comuni includono l'abbinamento di una geometria dell'utensile di taglio errata con una specifica qualità di grafite, oppure l'utilizzo di dispositivi di fissaggio con scarsa ripetibilità di posizionamento. Per le officine che puntano alla lavorazione di elettrodi di grafite ad alta precisione, la creazione di un database di parametri standardizzati è di gran lunga più efficace rispetto all'aggiornamento dei singoli componenti.
L'impatto dei mandrini ad alta velocità, dei sistemi di aspirazione delle polveri e delle attrezzature sulla stabilità della lavorazione.
La fresatura di microelettrodi o strutture a cavità profonda richiede configurazioni di apparecchiature ultra-precise per gestire geometrie fragili e a parete sottile. Un mandrino ad alta velocità riduce al minimo le vibrazioni di taglio, proteggendo le caratteristiche delicate da fratture premature. Allo stesso tempo, l'aspirazione della polvere ad alta velocità impedisce alle particelle di grafite altamente abrasive di rientrare nella zona di taglio e causare usura secondaria dell'utensile o graffi superficiali.
La ripetibilità del bloccaggio del pezzo è un altro fattore critico che i programmatori CNC spesso trascurano durante la fase di impostazione. Quando si lavorano elettrodi di alta precisione per stampi per elettroerosione, qualsiasi minima distorsione dovuta al serraggio viene amplificata su profili lunghi e sottili. La scelta di un sistema di bloccaggio del pezzo dedicato e modulare, adattato alla geometria dell'elettrodo, garantisce la massima stabilità durante cicli di fresatura aggressivi ad alta velocità.
Vantaggi di un sistema di lavorazione della grafite per la produzione di elettrodi EDM complessi
La produzione di stampi complessi richiede spesso la fresatura di scanalature profonde e strette, raggi di raccordo micrometrici e intricate cavità 3D. La sfida principale nella lavorazione con elettrodi di grafite consiste nel mantenere un'accuratezza dimensionale uniforme durante lunghi cicli di lavorazione automatizzati. Bilanciare strategicamente le risorse delle macchine utensili e le strategie di taglio è fondamentale per superare queste complesse sfide geometriche.
L'implementazione di un sistema di lavorazione completo consente alle officine di stampaggio di mantenere una rigorosa uniformità geometrica anche in produzioni a basso volume e con elevata varietà di pezzi. L'ottimizzazione dei percorsi di fresatura ad alta velocità e l'utilizzo di frese diamantate specializzate riducono drasticamente il lavoro manuale al banco e le successive rilavorazioni tramite elettroerosione. Per le officine che producono stampi per elettroerosione di alta gamma, questo approccio sistematico riduce significativamente i costi totali di produzione.
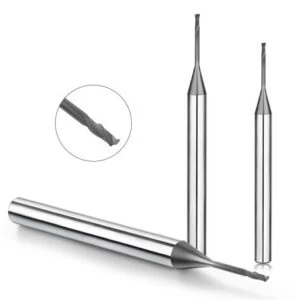
Come scegliere tra frese in grafite e utensili da taglio in grafite
La scelta della geometria corretta dell'utensile da taglio è fondamentale per ottenere una lavorazione di alta qualità con elettrodi in grafite. Poiché la grafite industriale è altamente abrasiva e fragile, è notoriamente soggetta a scheggiature e microfratture durante la fresatura CNC. Le officine meccaniche devono valutare non solo la durezza del materiale, ma anche la precisione; il successo dipende dall'abbinamento della geometria dell'utensile alla specifica qualità di grafite e al profilo dell'elettrodo.
Nei progetti di stampi per il settore automobilistico, caratterizzati da nervature profonde e complessi contorni 3D, l'utilizzo di utensili generici causa spesso gravi scheggiature agli angoli. Per risolvere questi problemi è necessario ottimizzare simultaneamente la selezione degli utensili, i parametri di taglio e i percorsi di fresatura. Un processo stabile si basa sulla scelta di una fresa in grafite specializzata, progettata per gestire la natura abrasiva del materiale mantenendo tolleranze dimensionali ristrette.
Tipi comuni di frese in grafite e loro applicazioni
Un flusso di lavoro di produzione affidabile per gli stampi EDM suddivide la fabbricazione degli elettrodi in tre fasi distinte: sgrossatura, semifinitura e finitura. Le fasi di sgrossatura privilegiano la massima velocità di asportazione del materiale (MRR) e un'efficace evacuazione dei trucioli, richiedendo anime degli utensili robuste. Al contrario, la finitura fine richiede taglienti estremamente affilati e geometrie di alta precisione per garantire un'integrità superficiale superiore.
La scelta dell'utensile deve adattarsi direttamente alle caratteristiche strutturali dell'elettrodo. Mentre le cavità semplici possono essere realizzate con frese a testa piatta standard, i profili complessi con scanalature profonde richiedono frese a testa sferica con collo conico. Per la contornatura di alta precisione, dare priorità alla rigidità dell'utensile e al controllo delle vibrazioni armoniche è molto più importante che ricercare velocità di rotazione del mandrino più elevate.
L'impatto della geometria degli utensili da taglio in grafite sulla qualità della lavorazione.
La geometria della fresa determina l'entità e la direzione delle forze di taglio durante la lavorazione con elettrodi di grafite. Variabili chiave come l'angolo di spoglia, l'angolo di elica e lo spessore del nucleo determinano l'efficienza con cui la polvere abrasiva viene aspirata dalla zona di taglio. Una progettazione inadeguata delle scanalature porta all'accumulo di polvere, che a sua volta innesca un'usura secondaria dell'utensile e degrada la finitura superficiale.
Questo impatto geometrico è amplificato durante la fresatura di microelettrodi fragili o di nastri a parete sottile. Gli operatori possono ridurre al minimo la flessione diminuendo la sporgenza dell'utensile, bilanciando i carichi di taglio e utilizzando geometrie ottimizzate per la fresatura a secco ad alta velocità. Gli utensili da taglio in grafite progettati correttamente prevengono la rottura prematura del tagliente e garantiscono risultati prevedibili prima del processo di elettroerosione.
Perché le frese in grafite rivestite di diamante sono la scelta preferita per la lavorazione della grafite tramite elettroerosione
Sebbene gli utensili in carburo standard siano in grado di tagliare la grafite, la rapida usura del tagliente compromette velocemente la precisione dimensionale durante le lunghe serie di produzione. Per tolleranze ristrette e lavorazioni continue automatizzate, le soluzioni di utensili con rivestimento diamantato sono assolutamente indispensabili in officina. Questo rivestimento speciale preserva l'affilatura del tagliente necessaria per la produzione di elettrodi in grandi volumi.
L'utilizzo di una fresa in grafite con rivestimento diamantato di alta qualità , abbinata a velocità di avanzamento e di rotazione ottimizzate, garantisce un'eccezionale ripetibilità di lotto per stampi EDM complessi. Tuttavia, l'efficacia del rivestimento diamantato dipende dalla qualità del substrato in carburo di tungsteno sottostante. Il materiale del nucleo, la preparazione del tagliente e l'adesione del rivestimento devono lavorare in sinergia per prevenire la delaminazione prematura.
Confronto delle prestazioni di diversi utensili per la lavorazione della grafite
Lo sviluppo di una strategia di attrezzaggio efficiente richiede una valutazione completa degli obiettivi di lavorazione specifici. Per la sgrossatura ad alta efficienza, è fondamentale concentrarsi sulla durata dell'utensile e sulla velocità di asportazione volumetrica. Per la lavorazione di precisione con elettrodi in grafite, la priorità si sposta completamente verso il mantenimento delle dimensioni nel tempo, la bassa rugosità superficiale e l'affilatura dei taglienti.
Gli utensili in metallo duro non rivestiti offrono un'alternativa economica per piccole serie e lavorazioni con tolleranze ampie. Tuttavia, gli utensili da taglio con rivestimento diamantato CVD sono lo standard del settore per ambienti automatizzati con elevata varietà di pezzi e tolleranze ristrette. Anziché cercare un singolo utensile miracoloso, le officine di stampaggio di successo definiscono una matrice di utensili a più livelli basata sulla geometria del pezzo e sul volume di produzione.
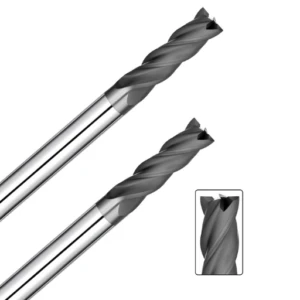
Fattori chiave che influenzano la precisione della lavorazione della grafite mediante elettroerosione
Nelle officine di lavorazione di alta gamma, raggiungere un'estrema precisione durante la lavorazione con elettrodi di grafite è fondamentale. Risultati scadenti nell'elettroerosione derivano in genere da piccoli errori introdotti durante la fase di fresatura, piuttosto che da difetti di progettazione del pezzo. Quando si lavorano micro-caratteristiche o cavità profonde, anche una deviazione dimensionale microscopica comprometterà il controllo critico del gap di scarica e rovinerà la qualità superficiale finale degli stampi per elettroerosione.
Garantire una ripetibilità sub-micrometrica tra lotti di produzione identici richiede una strategia di controllo a circuito chiuso. Affidarsi a singole regolazioni della macchina non può compensare gli errori cumulativi causati da variazioni del grado del materiale, degrado del tagliente e scarsa aspirazione delle polveri. Una vera stabilità dimensionale si ottiene solo quando l'intero ecosistema di fresatura CNC viene monitorato e controllato sistematicamente, dalla sgrossatura all'ispezione finale.
L'impatto del grado del materiale di grafite sulla precisione dell'elettrodo
La scelta del grado di materia prima appropriato modifica drasticamente le dinamiche della lavorazione degli elettrodi di grafite. Le proprietà chiave del materiale, come la dimensione media dei grani, la distribuzione delle particelle, la densità apparente e la durezza Shore, determinano il comportamento del materiale sotto carichi di taglio ad alta velocità. Per gli elettrodi con tolleranze ristrette, la scelta di una struttura di grafite a grana ultrafine è fondamentale per prevenire microfratture in corrispondenza degli spigoli vivi.
Quando si programmano elettrodi con nervature sottili o intricate strutture verticali, mantenere un'integrità impeccabile dei bordi è una sfida comune nelle officine di lavorazione. L'utilizzo di grafite di bassa qualità con densità non uniforme o particelle di grandi dimensioni causerà rotture localizzate, indipendentemente dal livello di sofisticatezza della fresatrice CNC. Gli operatori devono abbinare la specifica classificazione della grafite direttamente alle tolleranze geometriche richieste per gli stampi EDM finali.
Il contributo delle frese in grafite rivestite di diamante alla consistenza dimensionale.
L'usura progressiva del tagliente altera le forze di taglio dinamiche nel tempo, determinando una graduale deriva dimensionale durante i lunghi cicli di fresatura. Questo errore cumulativo è estremamente problematico nella produzione in serie di set di elettrodi multicavità, dove la coerenza assoluta è imprescindibile. Gli utensili non rivestiti si usurano prematuramente a causa dell'elevata abrasività della polvere di carbonio, compromettendo la precisione dei pezzi.
L'integrazione di frese in grafite con rivestimento diamantato di alta qualità nel processo garantisce la massima durata dell'utensile e preserva tolleranze di profilo ristrette. L'estrema durezza del rivestimento diamantato CVD mantiene un tagliente affilato come un rasoio anche durante i turni di lavoro automatizzati. Per sfruttare appieno questo vantaggio, i progettisti devono bilanciare la qualità del substrato dell'utensile, la geometria specializzata del tagliente e i parametri di lavorazione ad alta velocità ottimizzati.
Controllo di scheggiature, bave e polvere di grafite sui bordi.
La scheggiatura dei bordi e la rottura degli angoli sono frequenti colli di bottiglia che compromettono l'efficienza della lavorazione con elettrodi di grafite. Poiché la grafite industriale è molto fragile, le forze di taglio instabili in corrispondenza di transizioni ad angolo acuto o pareti sottili possono facilmente innescare microfratture strutturali. Se questi difetti microscopici dei bordi passano inosservati, vengono riprodotti direttamente nella cavità dell'acciaio durante la successiva lavorazione EDM.
Per ridurre al minimo questi difetti è necessario diminuire i carichi localizzati sull'utensile ottimizzando le strategie di passaggio e riducendo drasticamente la sporgenza dell'utensile. Inoltre, è indispensabile un'aspirazione della polvere altamente efficiente; se le particelle abrasive di grafite si accumulano nelle fessure profonde, causano attrito secondario. Questo accumulo di polvere graffia la superficie finita e accelera l'usura del tagliente, aggravando le deviazioni dimensionali.
Consigli pratici per migliorare la precisione della lavorazione degli elettrodi di grafite
Per massimizzare la precisione degli elettrodi è necessaria un'ottimizzazione continua dell'intero flusso di lavoro produttivo, piuttosto che una singola impostazione magica. Una pianificazione strategica della distribuzione del sovrametallo tra i percorsi utensile di semifinitura e finitura riduce drasticamente la flessione dell'utensile. Per gli stampi EDM complessi, un ciclo di utilizzo preciso dell'utensile garantisce che le frese di finitura mantengano sempre il loro diametro nominale esatto.
Per le officine di stampaggio che puntano alla redditività a lungo termine, la creazione di un database centralizzato dei parametri è di gran lunga più vantaggiosa rispetto a semplici regolazioni a schermo. Documentare le specifiche di avanzamento, velocità, dati di usura degli utensili e tipologie di materiale crea uno standard di lavorazione ripetibile. Questo approccio basato sui dati è la soluzione ideale per soddisfare le rigorose esigenze di uniformità della moderna produzione di stampi di precisione.
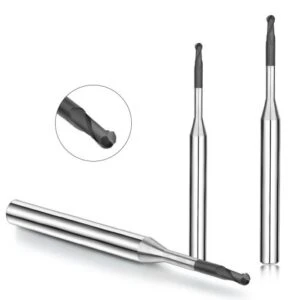
Applicazioni tipiche della lavorazione con elettrodi di grafite in vari progetti di stampi per elettroerosione.
Il campo di applicazione dei materiali speciali a base di carbonio si estende a diversi settori manifatturieri, dalla stampatura pesante per l'industria automobilistica alla microelettronica. I vari settori industriali impongono standard tecnici distinti per la fresatura CNC, costringendo le officine a bilanciare la velocità di ciclo con un'estrema precisione delle caratteristiche. Lo sviluppo di strategie di fresatura personalizzate in base alla geometria del pezzo è fondamentale per sfruttare appieno i vantaggi del grafite durante la fase di elettroerosione.
Nella produzione di inserti complessi o utensili multicavità, le officine meccaniche devono affrontare sfide strutturali localizzate. I tipici colli di bottiglia in un'officina meccanica includono la necessità di mantenere angoli estremamente netti, la fresatura di scanalature profonde e la riduzione delle vibrazioni su anime a parete sottile. L'applicazione di parametri standard predefiniti a diverse applicazioni spesso si traduce in guasti ai pezzi e costosi scarti.
Lavorazione di elettrodi di grafite per stampi a iniezione di materie plastiche
La fabbricazione di inserti per anime e cavità per stampi a iniezione di plastica spesso richiede la fresatura di contorni 3D estremamente complessi e linee di separazione intricate. Gli elettrodi fresati devono possedere un'integrità superficiale impeccabile per garantire finiture estetiche pulite sui pezzi stampati finali. Pertanto, il mantenimento di una rigorosa precisione del profilo durante la passata di finitura finale è l'obiettivo primario nella lavorazione di questi elettrodi.
La fresatura di involucri di grandi dimensioni per elettrodomestici spesso presenta sfide geometriche in corrispondenza di transizioni con raggi di curvatura stretti, dove la flessione dell'utensile può compromettere il profilo dell'elettrodo. La regolazione dei percorsi di finitura CAM e l'utilizzo di frese specializzate ad alta elica stabilizzano i margini delicati del pezzo. Per gli stampi a iniezione di plastica, un controllo preciso della rugosità superficiale ( Ra ) è di gran lunga più critico rispetto all'ottenimento di velocità di asportazione del materiale aggressive.
Lavorazione di elettrodi di grafite per stampi automobilistici
I componenti per la produzione di componenti automobilistici sono universalmente caratterizzati da dimensioni fisiche imponenti, geometrie complesse multiasse e lunghi tempi di produzione. La realizzazione di stampi di grandi dimensioni per paraurti o cruscotti richiede cicli CNC continui di diverse ore, estremamente precisi e privi di deriva dimensionale. Qualsiasi minima deviazione nel profilo dell'elettrodo comprometterebbe la perfetta aderenza dei pannelli della carrozzeria finali.
Per gestire questi pezzi di grandi dimensioni, i programmatori CNC devono pianificare meticolosamente in anticipo i cicli di usura degli utensili, la segmentazione dei blocchi e le tolleranze di materiale. Dare priorità all'affidabilità del processo rispetto alla pura velocità di taglio garantisce che l'utensile mantenga il suo diametro nominale lungo percorsi utensile estesi. Questo approccio strutturato riduce drasticamente le successive operazioni manuali al banco e i tempi di risoluzione dei problemi in officina.
Lavorazione EDM della grafite per stampi di connettori di precisione
La produzione di connettori elettronici ad alta densità rappresenta l'apice della lavorazione di precisione, caratterizzata da microstrutture e scanalature a passo ridotto. Date le dimensioni microscopiche, anche una minima imperfezione in un angolo o una minima variazione termica possono compromettere irrimediabilmente il prodotto stampato finale. Di conseguenza, la lavorazione degli elettrodi in grafite per l'elettronica richiede tecniche di microfresatura specializzate.
Per evitare che le fragili nervature verticali si flettano o si fratturino sotto carichi di taglio dinamici, i programmatori devono ridurre l'impegno localizzato dell'utensile. Riducendo drasticamente la sporgenza dell'utensile e utilizzando frese diamantate a grana fine specializzate, si preservano profili d'angolo netti fino al livello del micron. In questo settore ad alta precisione, la ripetibilità del processo e il controllo armonico hanno la priorità assoluta rispetto alla ricerca di tempi di ciclo rapidi.
Caso di studio: lavorazione di elettrodi di grafite per la realizzazione di cavità profonde complesse e microstrutture.
La fresatura di profili multistrato con canali profondi e stretti e raggi d'angolo micrometrici rappresenta la sfida definitiva nella realizzazione di stampi. Gli spazi ristretti limitano l'accesso dell'utensile, rendendo estremamente difficile un'efficiente aspirazione della polvere e una gestione efficace della flessione dell'utensile. Una rigidità di impostazione inadeguata o percorsi utensile non ottimali innescano rapidamente vibrazioni armoniche, derive dimensionali e guasti prematuri dell'utensile.
La realizzazione di geometrie con cavità profonde richiede l'utilizzo di frese a collo lungo coniche specializzate e percorsi utensile di pelatura progressivi ad alta velocità. Mantenere un basso rapporto di sporgenza dell'utensile riduce al minimo gli errori di taglio e mantiene perfettamente stabili i delicati margini delle microstrutture. In definitiva, l'implementazione di un sistema di lavorazione integrato determina la produttività complessiva e le prestazioni qualitative degli stampi EDM complessi.
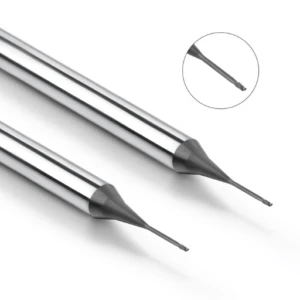
Come selezionare un fornitore di frese in grafite per la lavorazione di elettrodi per elettroerosione
Per ottenere risultati costanti nella lavorazione degli elettrodi di grafite non bastano solo fresatrici CNC ad alta velocità di alta qualità. In realtà, i problemi di qualità persistenti derivano solitamente da una discrepanza tra le specifiche degli utensili da taglio, i parametri di lavorazione e le competenze applicative del fornitore. Pertanto, le officine di stampaggio all'avanguardia devono dare priorità ai partner che offrono un supporto tecnico completo per l'applicazione degli utensili, piuttosto che ai fornitori che si limitano a vendere utensili standard da catalogo.
La fresatura di elettrodi ad alta precisione richiede utensili in grado di resistere a un'usura abrasiva estrema, mantenendo al contempo geometrie dei taglienti impeccabili anche in ambienti polverosi. I responsabili degli acquisti dovrebbero valutare i potenziali fornitori in base alla loro esperienza pratica e alla costanza qualitativa dei lotti nel lungo periodo. Un partner di prim'ordine per gli utensili deve comprendere appieno le specifiche esigenze del vostro reparto produttivo e contribuire a ottimizzare l'intero sistema di fresatura ad alta velocità.
Indicatori chiave di prestazione per utensili da taglio in grafite
La valutazione delle prestazioni nella lavorazione con elettrodi di grafite richiede di guardare oltre le geometrie di base degli utensili o il costo iniziale per utensile. Sebbene la resistenza all'usura volumetrica sia fondamentale, un utensile con un substrato durevole può comunque cedere se la preparazione del tagliente genera forze di taglio eccessive. Una valutazione completa deve analizzare congiuntamente il grado del carburo di tungsteno, l'affilatura del tagliente e l'adesione del rivestimento diamantato.
Per progetti con tolleranze ristrette destinati a stampi per elettroerosione di precisione, gli utensili di finitura devono mantenere un rigoroso controllo dimensionale durante cicli di lavorazione automatizzati prolungati. Minime variazioni nel raggio nominale dell'utensile possono compromettere la distanza finale tra gli elettrodi e la scarica elettrica, rendendo necessaria la ravvivatura manuale dell'elettrodo. Di conseguenza, verificare le capacità degli utensili di taglio attraverso rigorose prove di taglio in tempo reale è molto più affidabile che affidarsi esclusivamente alle specifiche di catalogo.
Come le frese in grafite rivestite di diamante riducono i costi di lavorazione
La fresatura di leghe di carbonio abrasive con utensili in metallo duro non rivestiti standard provoca rapidamente una grave recessione del tagliente, con conseguente rapida deriva dimensionale. Ciò costringe gli operatori a effettuare costantemente regolazioni manuali dell'offset e cambi utensile prematuri, aumentando i costi totali di produzione. Superare questi costosi colli di bottiglia richiede l'adozione di geometrie di utensili specializzate, progettate specificamente per ambienti di fresatura a secco abrasiva.
L'utilizzo di una fresa in grafite con rivestimento diamantato di alta qualità stabilizza le forze di taglio dinamiche e garantisce un'eccezionale ripetibilità tra i lotti per stampi EDM complessi. La barriera diamantata ultra-dura riduce drasticamente l'usura dell'utensile, minimizzando gli scarti e eliminando le scheggiature localizzate sugli angoli. Tuttavia, per massimizzare il ritorno sull'investimento è necessario abbinare con precisione lo spessore del rivestimento alle velocità di avanzamento e di rotazione ottimali.
Principali capacità di un fornitore professionale di utensili per la lavorazione della grafite
Un produttore di utensili di alto livello deve possedere una profonda conoscenza degli ambienti di lavorazione pratici e reali in cui i suoi clienti operano quotidianamente. Le officine meccaniche utilizzano una vasta gamma di gradi di grafite, armoniche del mandrino, dispositivi di bloccaggio del pezzo e strategie dinamiche di percorso utensile. Senza una vasta esperienza pratica sul campo, un fornitore non può fornire raccomandazioni tecniche efficaci quando si verificano colli di bottiglia nella produzione.
Pertanto, le partnership di successo si basano sulla capacità del fornitore di analizzare il feedback della lavorazione e di perfezionare continuamente le soluzioni di utensili personalizzati. Il fornitore deve guidare il vostro team nella regolazione ottimale dei parametri nelle fasi di sgrossatura, semifinitura e finitura. Un fornitore affidabile di utensili da taglio in grafite si comporta come una risorsa tecnica strategica, aiutando la vostra officina a stabilire un flusso di lavoro produttivo stabile e altamente redditizio.
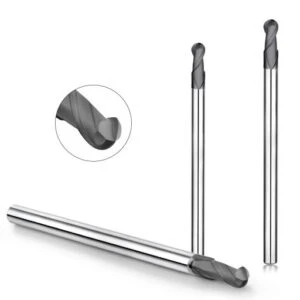
Realizzazione di una lavorazione efficiente e di alta precisione degli elettrodi di grafite con un sistema completo
Per ottenere risultati impeccabili e ripetibili nella lavorazione di elettrodi in grafite è necessario un ecosistema di produzione sincronizzato, piuttosto che affidarsi a una singola apparecchiatura di alta gamma. La precisione del pezzo finale dipende dalla perfetta interazione tra la selezione di materiali a grana fine, sequenze bilanciate di sgrossatura e finitura e un sistema di bloccaggio rigido. Per le officine che producono in serie cavità complesse per elettrodi, l'implementazione di un sistema integrato di lavorazione della grafite è l'unico modo per eliminare le variabili di processo e garantire la stabilità del processo di elettroerosione a valle.
Se la vostra officina sta riscontrando costosi colli di bottiglia, è fondamentale analizzare il flusso di lavoro attuale da una prospettiva olistica. Valutate se il grado di carbonio selezionato è compatibile con la geometria del pezzo e assicuratevi che i parametri CNC supportino un'efficiente aspirazione della polvere senza compromettere l'affilatura dei bordi. La vera efficienza in officina non è mai determinata da una singola operazione di fresatura isolata, ma da quanto efficacemente tutti i dettagli strutturali lavorano in sinergia.
Sintesi del valore fondamentale di un sistema di lavorazione della grafite
La produzione di stampi in grandi volumi richiede che la produzione degli elettrodi venga considerata un processo completamente integrato, piuttosto che una semplice operazione di fresatura CNC. Un sistema di lavorazione realmente stabile allinea la cinematica della macchina, il controllo della temperatura del mandrino, i database degli utensili ottimizzati e i protocolli di ispezione automatizzati. La standardizzazione di queste variabili di produzione garantisce la ripetibilità dei pezzi a livello sub-micronico in ogni singolo turno di produzione.
Quando si affrontano derive dimensionali inattese o una durata degli utensili imprevedibile, valutare l'intero ecosistema di lavorazione è molto più efficace che effettuare frettolose regolazioni dei parametri. Molti difetti di produzione attribuiti all'imprecisione della macchina utensile sono in realtà causati da un errato abbinamento degli utensili, da sequenze di taglio scorrette o da un'inadeguata aspirazione delle polveri. Risolvere queste cause profonde stabilizza la produttività giornaliera e riduce drasticamente le rilavorazioni manuali degli elettrodi.
Consigli per la scelta tra frese in grafite standard e frese in grafite con rivestimento diamantato.
La scelta dell'utensile da taglio ideale deve essere dettata dalla specifica geometria dell'elettrodo e dalla corrispondente fase di fresatura. Le passate di sgrossatura intense privilegiano elevate velocità di asportazione volumetrica e un'elevata stabilità del nucleo, mentre la finitura finale richiede un'affilatura impeccabile del tagliente. Poiché le proprietà abrasive della polvere di carbonio accelerano l'usura dell'utensile, una singola strategia di utilizzo di utensili non rivestiti non è in grado di gestire entrambe le sequenze.
Per geometrie con tolleranze ristrette, scanalature profonde o profili superficiali 3D complessi, l'utilizzo di frese in grafite rivestite di diamante è imprescindibile. L'estrema durezza dello strato di diamante CVD preserva l'esatto raggio nominale della fresa, necessario per mantenere tolleranze ristrette. La combinazione di queste frese ad alte prestazioni con parametri di velocità ottimizzati garantisce un'integrità superficiale impeccabile per i vostri stampi EDM di alta precisione.
Realizzazione di una soluzione di lavorazione EDM della grafite stabile ed efficiente.
Il parametro di riferimento definitivo per un'eccellente strategia di fresatura è garantire un'affidabilità di processo prevedibile e duratura anche in assenza di presidio. Che la vostra officina sia specializzata in grandi pannelli per carrozzeria automobilistica, inserti medicali o utensili di precisione per connettori elettronici, ogni applicazione richiede un'ottimizzazione personalizzata. Per sviluppare un flusso di lavoro efficiente è necessario un approccio basato sui dati, in grado di bilanciare i parametri di taglio direttamente con le specifiche delle materie prime.
Per eliminare le fluttuazioni di qualità o accelerare i tempi di ciclo attuali, iniziate analizzando simultaneamente la geometria dei vostri componenti CAD/CAM e le matrici degli utensili. L'analisi di questi elementi tecnici fondamentali consente agli ingegneri di individuare le vere cause di rottura dei bordi e di usura prematura degli utensili. Adattare i parametri di lavorazione degli elettrodi di grafite al vostro specifico ambiente di officina è il modo migliore per assicurarsi un vantaggio competitivo nella moderna produzione di stampi.






