


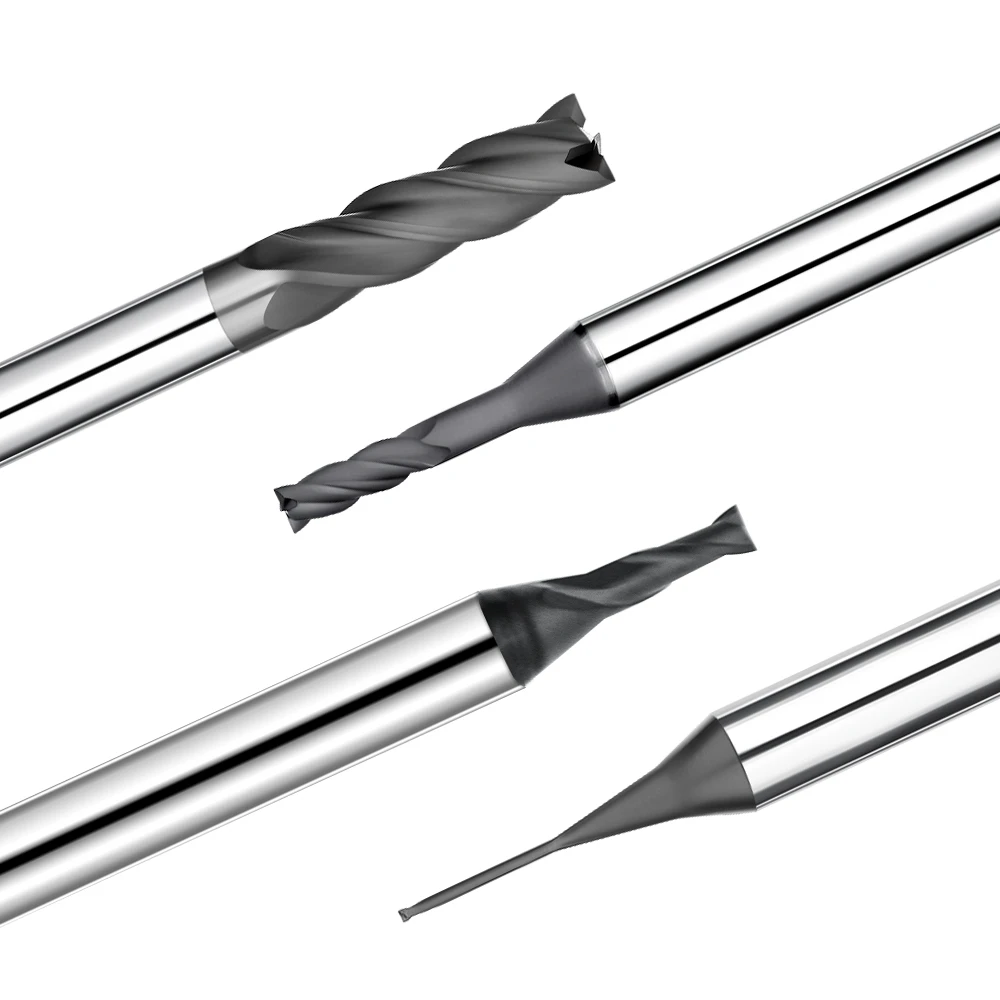
Durante una produzione pilota di elettrodi in grafite per elettroerosione destinati a un cliente europeo, ci siamo imbattuti in un collo di bottiglia inaspettato. Il problema non risiedeva nella precisione della nostra macchina a cinque assi o nei percorsi utensile programmati. Ci siamo invece trovati di fronte a un punto di guasto nascosto: un drastico e non lineare calo della durata dell'utensile, caratterizzato da improvvise scheggiature del tagliente e rotture catastrofiche.
Le prestazioni sono risultate estremamente variabili tra i diversi lotti, anche utilizzando parametri di processo e strategie di percorso utensile identici. Alcuni utensili hanno subito micro-scheggiature durante la sgrossatura, mentre altri hanno presentato un cedimento totale del rivestimento durante la finitura. Questa rapida usura degli utensili è stata causata da una combinazione distruttiva di abrasione da polvere di grafite, accumulo di calore di taglio e condizioni di lavorazione a secco.
Abbiamo riscontrato ripetutamente questi problemi durante la lavorazione della grafite isotropica ad alta densità. Le frese tradizionali in metallo duro non sono in grado di garantire una durata costante dell'utensile in questi ambienti. Anche dopo aver ottimizzato la velocità del mandrino, la velocità di avanzamento e la profondità di taglio (DoC), abbiamo solo ritardato il guasto dell'utensile anziché risolverlo.
La svolta è arrivata quando abbiamo confrontato sistematicamente le frese con rivestimento diamantato con gli utensili in metallo duro convenzionali. Ridefinendo i parametri di applicazione per gli utensili con rivestimento diamantato, abbiamo stabilito un processo di lavorazione CNC stabile e ripetibile. Questo approccio sistemico riduce drasticamente l'usura degli utensili e migliora la uniformità della finitura superficiale nella produzione di stampi e di elettrodi per elettroerosione.
In definitiva, una lavorazione della grafite di successo non si limita alla scelta della fresa migliore . Richiede un sistema coeso e integrato che sincronizzi la geometria dell'utensile, la resistenza all'usura del rivestimento diamantato e la strategia di lavorazione complessiva.
Se riscontrate problemi di durata degli utensili variabile o di usura prematura del rivestimento diamantato, ottimizzare un singolo parametro non risolverà il problema. È necessario riesaminare l'intero sistema di lavorazione. L'utensile da taglio è davvero l'unico problema?
Analisi dei meccanismi principali alla base dell'usura degli utensili nella lavorazione della grafite
Nel corso della nostra lunga esperienza con progetti di lavorazione con elettrodi di grafite, i dati dimostrano che gli utensili da taglio raramente si rompono improvvisamente. Al contrario, subiscono una continua e microscopica degradazione che compromette progressivamente la stabilità dimensionale. Questa sottile erosione è particolarmente aggressiva nella lavorazione di materiali in grafite isostatica ad alta densità, dove anche lievi variazioni geometriche compromettono le tolleranze del pezzo.
Definiamo questo fenomeno come un processo di instabilità cumulativa piuttosto che come un guasto dovuto a un singolo parametro. Rappresenta una sinergia distruttiva tra le proprietà della materia prima, il particolato aerodisperso e le condizioni di taglio a secco. Questo spiega perché lo stesso utensile può presentare una durata di vita estremamente variabile tra le diverse officine meccaniche dei clienti.
Perché la lavorazione della grafite provoca una rapida usura degli utensili
Durante le prime produzioni in serie di elettrodi per elettroerosione, il principale collo di bottiglia era rappresentato dalla grave usura abrasiva sul tagliente dell'utensile. Sebbene la grafite massiva abbia una bassa durezza, la sua struttura microgranulare agisce come una matrice abrasiva continua durante la formazione del truciolo. Ad alte velocità del mandrino, queste particelle distaccate infliggono milioni di micro-abrasioni sul tagliente dell'utensile, rendendo questo il principale ostacolo alla riduzione dell'usura dell'utensile nella lavorazione della grafite.
Abbiamo presto capito che non bisognava attribuire la colpa di questo rapido degrado a problemi di qualità degli utensili o a singole marche. Cambiare fornitore, pur mantenendo la stessa strategia di taglio preesistente, ha prodotto modelli di guasto identici e prevedibili. I nostri dati sul campo dimostrano che l'usura è fondamentalmente determinata dall'interazione tra la fisica del materiale e l'azione dell'utensile, non da una singola variabile.
L'impatto della polvere di grafite sull'usura degli utensili da taglio
In officina, gli operatori spesso sottovalutano la natura distruttiva della polvere di grafite dispersa nell'aria. Osserviamo regolarmente che persino i sistemi di aspirazione della polvere ad alta velocità lasciano milioni di microparticelle sospese direttamente nella zona di taglio. Spinte dai vortici ad alta velocità attorno al mandrino, queste particelle si incastrano direttamente nell'interfaccia di contatto tra l'utensile e il pezzo in lavorazione.
Questo ambiente ostile innesca un particolare schema di abrasione della polvere di grafite: un'usura molto uniforme sulla superficie del fianco dell'utensile, anziché scheggiature localizzate. Quando osserviamo questa banda di usura uniforme, significa che l'accumulo di polvere ambientale, piuttosto che i parametri di taglio programmati, è diventato il principale fattore limitante per la durata dell'utensile.
La relazione tra la lavorazione a secco della grafite e la durata dell'utensile.
Per la stragrande maggioranza dei nostri progetti, la lavorazione a secco della grafite è lo standard di processo imprescindibile. L'eliminazione dei fluidi di raffreddamento liquidi è necessaria per prevenire la formazione di fanghi, proteggere la struttura porosa della grafite e mantenere un'efficace aspirazione. Tuttavia, dal punto di vista della durata dell'utensile, la rimozione dei fluidi comporta un compromesso significativo per l'ecosistema di taglio.
In assenza di un mezzo liquido, il problema principale non è lo shock termico, bensì la totale incapacità di rimuovere i detriti microscopici dalla zona di taglio. Di conseguenza, l'utensile continua a tagliare e rettificare le particelle abrasive intrappolate nella scanalatura, accelerando la microabrasione sulla superficie dell'utensile. Questo dannoso effetto di riciclo si moltiplica esponenzialmente durante la lavorazione di strutture con cavità profonde o nervature strette.
Modalità comuni di guasto degli utensili nella lavorazione CNC della grafite
Attraverso migliaia di ore di verifica delle linee di lavorazione CNC della grafite, classifichiamo i guasti degli utensili in due modalità principali: usura graduale del tagliente (smussamento) e scheggiatura catastrofica. L'usura graduale del fianco si sviluppa in modo prevedibile durante cicli di lavorazione lunghi e stabili, manifestandosi nel tempo come una lenta e gestibile variazione delle dimensioni del pezzo.
Al contrario, la micro-scheggiatura si innesca istantaneamente a causa di concentrazioni di stress localizzate durante improvvisi picchi di velocità di avanzamento o bruschi cambiamenti del percorso utensile. Questo è comune quando si lavora in cavità complesse o in angoli acuti di 90 gradi. La nostra esperienza dimostra che questi guasti non si verificano nel vuoto; sono il risultato della dinamica combinata della geometria dell'utensile, dell'evacuazione dei trucioli e della stabilità del processo.
Logica di selezione degli utensili per sistemi di lavorazione della grafite
Nella nostra vasta esperienza sul campo con progetti di lavorazione con elettrodi di grafite, abbiamo appreso che la configurazione ottimale degli utensili raramente viene determinata sulla carta. Al contrario, deve essere perfezionata attraverso prove di taglio iterative e un'analisi rigorosa dei guasti. Per i progetti di elettroerosione ad alta precisione, testiamo regolarmente diverse strategie di utensili rispetto alle specifiche di progetto identiche per garantire la stabilità del processo a lungo termine.
L'applicazione pratica dimostra che la scelta degli utensili va ben oltre la semplice resistenza all'usura. Si tratta di un processo decisionale ingegneristico complesso che deve bilanciare la microstruttura del materiale, i sistemi di rivestimento avanzati, la geometria del tagliente e la cadenza di lavorazione. Durante cicli di lavorazione prolungati e senza presidio umano, una minima deviazione in una qualsiasi di queste variabili può tradursi in gravi derive dimensionali e finiture superficiali difettose.
Criteri di selezione per le migliori frese a candela per la grafite
Nella scelta delle migliori frese per grafite , molti programmatori commettono l'errore di concentrarsi esclusivamente sull'affilatura iniziale. In un ambiente di lavorazione della grafite altamente abrasivo, la reale durata dell'utensile dipende interamente dal meccanismo di resistenza all'usura del substrato. In condizioni di taglio a secco ad alta velocità, la capacità del tagliente di resistere alla microabrasione continua è di gran lunga più critica di un tagliente affilato come un rasoio.
Dopo aver analizzato diverse configurazioni strutturali in decine di progetti chiavi in mano per i nostri clienti, abbiamo scoperto che fattori apparentemente insignificanti determinano la stabilità della durata degli utensili nella lavorazione della grafite. In particolare, l'affilatura del tagliente con micro-ingegneria, gli angoli di scanalatura specifici e i metodi proprietari di adesione del rivestimento sono determinanti per il successo. Per questo motivo, non ci affidiamo mai a una singola specifica di catalogo; convalidiamo ogni scelta di utensile attraverso cicli di lavorazione reali.
Analisi comparativa: frese in metallo duro vs utensili rivestiti di diamante per la lavorazione della grafite
Nelle prime fasi di produzione, abbiamo spesso utilizzato frese in metallo duro standard per ridurre i costi iniziali degli utensili. Tuttavia, durante la lavorazione continua della grafite, abbiamo riscontrato notevoli irregolarità nella durata degli utensili, con tassi di usura che aumentavano esponenzialmente durante la lavorazione di grafite ad alta densità o di cavità profonde. Questi cicli di usura irregolari diventano un grave problema durante la produzione in serie ad alto volume.
Al contrario, gli utensili in grafite con rivestimento diamantato offrono una stabilità ineguagliabile contro l'usura abrasiva. Ritardano significativamente l'usura del tagliente e mantengono l'integrità geometrica durante le impegnative operazioni di lavorazione a secco. Tuttavia, ricordiamo sempre ai clienti che questi utensili di alta qualità sono estremamente sensibili alle dinamiche di processo; velocità di avanzamento inadeguate o percorsi utensile irregolari possono causare una delaminazione prematura del rivestimento.
Perché le frese con rivestimento diamantato sono essenziali per la lavorazione della grafite
Grazie ad anni di esperienza nella realizzazione di complessi progetti di elettroerosione, abbiamo stabilito un principio fondamentale: le frese con rivestimento in diamante sono essenziali per una lavorazione stabile della grafite. Sono imprescindibili per la lavorazione di materiali a media e alta densità e per la realizzazione di superfici curve tridimensionali complesse che richiedono finiture a specchio.
Tuttavia, non consideriamo mai i rivestimenti diamantati come una panacea. Nelle officine reali, le prestazioni di questi utensili dipendono fortemente dalla rigidità del sistema di lavorazione, inclusi gli armonici del mandrino della macchina utensile, la velocità di aspirazione della polvere e il controllo dell'avanzamento. Se la configurazione non è sufficientemente rigida o permette l'accumulo di polvere, anche l'utensile ad alte prestazioni più costoso si guasterà prematuramente.
Frese a candela in PCD vs. frese a candela con rivestimento diamantato per la lavorazione della grafite
Per progetti specializzati nei settori aerospaziale e automobilistico con esigenze di tolleranza estreme, abbiamo confrontato le soluzioni di utensili in PCD con le frese a candela rivestite in diamante tramite deposizione chimica da fase vapore (CVD). I dati rivelano che, sebbene gli utensili in PCD offrano una durata senza pari in condizioni di perfetta rigidità, richiedono parametri di lavorazione incredibilmente rigorosi e ristretti.
I nostri dati di ingegneria indicano che gli utensili in PCD sono più adatti a linee di produzione altamente standardizzate e ad alto volume con configurazioni dedicate, mentre le frese con rivestimento in diamante offrono una versatilità superiore per officine con elevata varietà di prodotti. In generale, consigliamo le opzioni con rivestimento in diamante perché tollerano molto meglio le variazioni delle condizioni operative reali.
L'impatto della densità della grafite (grafite isotropica) sulla selezione degli utensili
Durante la lavorazione di grafite isotropica e di vari materiali di grafite isostatica forniti da clienti in tutto il mondo, osserviamo che la densità del materiale influenza il comportamento dell'utensile. A parità di parametri di lavorazione, le leghe di grafite ad alta densità accelerano l'usura del fianco a causa dell'intenso attrito, mentre le leghe porose a bassa densità provocano gravi scheggiature del tagliente e lacerazioni superficiali.
Di conseguenza, la nostra strategia di ingegneria applicativa rifiuta un approccio standardizzato; adattiamo meticolosamente le geometrie degli utensili e le specifiche del rivestimento alla densità specifica della grafite. Per i progetti di elettrodi di alta precisione, il semplice passaggio a un lotto di materiale o a un fornitore diverso può alterare completamente il profilo di usura dell'utensile, richiedendo un'immediata rivalutazione della scelta della fresa.
Vantaggi tecnici delle frese a candela rivestite di diamante per la lavorazione della grafite
Nella nostra esperienza pratica nella gestione di ordini di lavorazione di elettrodi di grafite ad alto volume, i vantaggi tecnici dei rivestimenti diamantati sono ben più che teorici. Abbiamo convalidato questi parametri di riferimento prestazionali attraverso molteplici cicli di rigorosi test di taglio comparativi. Il vero valore di questi utensili diventa innegabilmente evidente quando si lavora la grafite isostatica ad alta densità con scadenze di produzione ristrette.
Il nostro team di ingegneri privilegia la coerenza del processo durante la lavorazione continua rispetto a parametri sporadici e di picco relativi alla durata degli utensili. Nei progetti di lavorazione con elettrodi a ciclo lungo, la resistenza del rivestimento diamantato all'elevata abrasività della grafite garantisce cicli di usura prevedibili. Questa prevedibilità consente alle officine di programmare con precisione i cambi utensile, a condizione che i parametri di processo rimangano entro limiti prestabiliti.
Meccanismo di resistenza all'usura delle frese a candela rivestite di diamante per la grafite
Quando abbiamo inizialmente confrontato diverse finiture avanzate, le differenze più evidenti sono apparse proprio sul tagliente. Mentre gli utensili standard o non rivestiti subiscono un'usura rapida e progressiva durante la lavorazione della grafite, le frese con rivestimento diamantato mostrano un tasso di usura abrasiva significativamente più lento e uniforme. Questo profilo di usura distintivo diventa particolarmente evidente durante cicli di produzione prolungati e ininterrotti.
Dal punto di vista meccanico, questo rivestimento antiabrasione specializzato non arresta completamente l'usura del materiale; piuttosto, protegge il substrato in carburo dall'impatto immediato. Anche in ambienti con elevata presenza di polvere, l'erosione del tagliente avviene in modo molto graduale e lineare. Questa degradazione controllata è un elemento fondamentale delle nostre strategie ingegneristiche per il controllo dell'usura degli utensili nella lavorazione della grafite.
Stabilità delle frese a candela rivestite di diamante nella lavorazione ad alta velocità
La maggior parte dei moderni progetti di lavorazione della grafite richiede elevate velocità del mandrino per ottenere finiture superficiali impeccabili e tempi di ciclo competitivi. In queste impegnative condizioni ad alta velocità, gli utensili in metallo duro standard soffrono spesso di vibrazioni armoniche e micro-scheggiature, mentre le frese con rivestimento in diamante offrono prestazioni altamente prevedibili e controllabili.
Tuttavia, dobbiamo affrontare una realtà comune: le alte velocità del mandrino non garantiscono automaticamente una maggiore durata dell'utensile. Se la velocità di avanzamento e la strategia del percorso utensile non sono compatibili, si verificheranno comunque accumuli di calore localizzati o micro-scheggiature, anche con un utensile di alta qualità. Ecco perché valutiamo sempre questi utensili come parte integrante di una strategia olistica di lavorazione CNC della grafite.
L'impatto dello spessore del rivestimento sulla durata degli utensili di lavorazione in grafite
Quando si conducono test comparativi sulla durata degli utensili, lo spessore del rivestimento è una variabile sottile che i programmatori tendono a trascurare, eppure determina il successo nel mondo reale. In diversi progetti chiavi in mano, abbiamo scoperto che i rivestimenti diamantati ultra-spessi offrivano prestazioni eccellenti inizialmente, ma la loro stabilità di adesione durante la lavorazione continua prolungata era inferiore rispetto alle opzioni di spessore medio.
Dai nostri dati sull'ottimizzazione della durata degli utensili per la lavorazione della grafite, emerge che un rivestimento più spesso non è sempre la soluzione migliore. Al contrario, lo spessore dello strato di diamante deve essere bilanciato con precisione in relazione alla tenacità del substrato e alle forze di taglio. Negli scenari di lavorazione ad alta velocità di avanzamento, spesso modifichiamo la macro-geometria dell'utensile per favorire la stabilità dell'adesione del rivestimento, un aspetto critico nella produzione di elettrodi per elettroerosione ad alto volume.
Perché gli utensili in grafite con rivestimento diamantato possono prolungare significativamente la durata degli utensili
Attraverso centinaia di applicazioni di produzione di massa per i nostri clienti, abbiamo documentato un modello di dati chiaro e ripetibile. In condizioni di lavorazione altamente stabili, gli utensili in grafite rivestiti in diamante possono facilmente prolungare la durata utile dell'utensile di diverse centinaia di punti percentuali rispetto al carburo non rivestito. Questo prolungamento della durata utile è particolarmente evidente nella lavorazione di grafite ad alta densità o di cavità complesse.
Sottolineiamo sempre ai nostri clienti che questo prolungamento della durata dell'utensile non è lineare. Agisce come un enorme moltiplicatore di prestazioni, ma solo entro un intervallo operativo stabile. Se il processo presenta una scarsa aspirazione della polvere o carichi d'urto eccessivi dovuti a un percorso utensile non ottimale, questo vantaggio in termini di durata svanisce. Una vera ottimizzazione richiede di considerare la durata dell'utensile come il risultato del controllo complessivo del processo di lavorazione della grafite.
Controllo del rischio relativo alla delaminazione del rivestimento nella lavorazione della grafite
Nelle anomalie di lavorazione che analizziamo per i nostri clienti, la delaminazione del rivestimento è una modalità di guasto rara ma altamente distruttiva. In genere si innesca sotto carichi d'impatto estremi e localizzati o improvvisi picchi nella velocità di avanzamento, manifestandosi come un distacco localizzato dello strato di diamante. Una volta che il rivestimento si stacca, il substrato di carburo esposto subisce un rapido cedimento dell'utensile in pochi secondi.
In base alla nostra analisi forense dei guasti degli utensili nella lavorazione della grafite, la delaminazione deriva solitamente da forti urti di processo piuttosto che da una scarsa qualità del rivestimento. Di conseguenza, durante la risoluzione dei problemi, verifichiamo la fluidità del percorso utensile, le fluttuazioni del carico di taglio e la risposta dinamica della macchina utensile. La semplice sostituzione della marca dell'utensile senza correggere le sollecitazioni meccaniche sottostanti non risolverà il problema alla radice.

Ottimizzazione dei parametri di lavorazione CNC per la grafite
Grazie alla nostra lunga esperienza nella realizzazione di diversi progetti di lavorazione con elettrodi di grafite, sappiamo che l'ottimizzazione dei parametri di lavorazione CNC determina la durata finale dell'utensile. Spesso, la rottura prematura non è causata da un utensile da taglio difettoso, bensì da uno squilibrio tra velocità del mandrino, avanzamento e profondità di taglio, che provoca un'usura rapida e prematura dell'utensile.
Basandosi sulla realtà operativa in officina, l'ottimizzazione dei parametri è un processo di bilanciamento dinamico piuttosto che l'applicazione di valori rigidi da catalogo. Geometrie particolari, come elettrodi a cavità profonda, pareti sottilissime o contornatura ad alta velocità, richiedono combinazioni di parametri personalizzate. Senza questo approccio su misura, mantenere prestazioni costanti è pressoché impossibile, anche utilizzando frese diamantate di alta qualità.
Strategie per ottimizzare la velocità del mandrino
Nei nostri progetti chiavi in mano, l'individuazione della velocità ottimale del mandrino richiede un equilibrio preciso tra la densità della grafite e il diametro di taglio dell'utensile. Durante complesse lavorazioni con elettrodi a elettroerosione, osserviamo regolarmente che velocità eccessivamente basse causano un taglio instabile e scheggiature. Al contrario, velocità eccessivamente elevate accelerano l'usura del tagliente, un fenomeno distruttivo che si intensifica se l'aspirazione della polvere non ha una velocità adeguata.
Di conseguenza, nella gestione della durata degli utensili nella lavorazione della grafite, il nostro team di ingegneri non si affida mai a una singola regola empirica sui giri al minuto. Al contrario, eseguiamo brevi tagli di prova per individuare il punto ottimale in cui le armoniche si stabilizzano. Mantenere una velocità di rotazione stabile e priva di vibrazioni è molto più importante che inseguire il massimo numero di giri al minuto, soprattutto quando si tratta di salvaguardare utensili costosi rivestiti di diamante.
Determinazione della velocità di alimentazione appropriata
Nella programmazione di lotti di lavorazione ad alto volume per la lavorazione della grafite, la velocità di avanzamento è un parametro di grande impatto che gli ingegneri spesso calcolano in modo errato. Nel tentativo, maldestro, di ridurre drasticamente i tempi di ciclo, molti programmatori aumentano inizialmente la velocità di avanzamento. Questo approccio aggressivo innesca inevitabilmente una drastica accelerazione dell'usura dell'utensile e compromette i profili del tagliente.
I nostri dati applicativi dimostrano che la velocità di avanzamento deve essere determinata dalla rigidità dell'utensile e dalla stabilità del percorso utensile, non dalla velocità pura. Per la lavorazione di elettrodi di alta precisione, riduciamo spesso intenzionalmente la velocità di avanzamento durante le transizioni critiche. Questa riduzione strategica protegge i dettagli più fini, garantisce una qualità del tagliente superiore e offre una durata dell'utensile molto più prevedibile.
Impatto della profondità di taglio sulla durata delle frese a candela rivestite di diamante
I nostri test interni di benchmarking dimostrano costantemente che la profondità di taglio (DoC) influisce direttamente sulla durata complessiva delle frese a diamante. In particolare, durante la lavorazione di cavità profonde o tasche, profondità di taglio assiali o radiali eccessive provocano una flessione laterale dell'utensile. Questa sollecitazione meccanica compromette la stabilità del tagliente e accelera la formazione di micro-scheggiature.
In produzione, adottiamo sistematicamente un approccio di taglio a strati per distribuire uniformemente i carichi meccanici sulle scanalature, anziché eseguire scanalature a tutta profondità. Sebbene il taglio a strati multi-passaggio aumenti leggermente i tempi di lavorazione, l'enorme vantaggio in termini di stabilità del processo e durata dell'utensile compensa ampiamente i cicli aggiuntivi.
Logica decisionale: lavorazione a secco della grafite contro raffreddamento ad aria compressa
Nei nostri impianti di produzione, la lavorazione a secco rappresenta il processo standard per la movimentazione dei blocchi di grafite. Tuttavia, per specifiche applicazioni con cavità profonde, integriamo il raffreddamento ad aria compressa ad alta pressione per favorire l'evacuazione di trucioli e polvere. La differenza fondamentale in questo caso non risiede nella riduzione della temperatura, bensì nelle capacità di controllo attivo della polvere del sistema.
Dal punto di vista dell'ottimizzazione della durata dell'utensile, un'aspirazione della polvere ad aria compressa applicata strategicamente rimuove le particelle abrasive dalla zona di taglio, rallentando l'usura del fianco. Tuttavia, un flusso d'aria incontrollato o mal direzionato può generare armoniche e aumentare le vibrazioni dell'utensile. La decisione deve basarsi su una valutazione completa della cabina di lavorazione e del sistema di aspirazione.
Prevenzione dei danni agli utensili causati dalle vibrazioni nella lavorazione CNC della grafite
Analizzando le centinaia di casi di risoluzione dei problemi che esaminiamo, le vibrazioni strutturali emergono come una causa nascosta di guasti catastrofici degli utensili. Quando si utilizzano configurazioni con lunghe sporgenze dell'utensile o percorsi 3D complessi, le piccole vibrazioni armoniche si amplificano rapidamente. Questa instabilità si manifesta inevitabilmente con scheggiature premature dei bordi e un grave deterioramento della finitura superficiale.
Per padroneggiare il controllo del processo di lavorazione della grafite, la nostra strategia di mitigazione delle vibrazioni si concentra su tre aree distinte: minimizzare la lunghezza di sporgenza dell'utensile, ottimizzare la fluidità del percorso utensile e bilanciare i carichi di taglio. Solo stabilizzando queste variabili meccaniche gli utensili diamantati di alta qualità possono raggiungere la loro piena durata, anziché subire un'usura prematura a causa delle vibrazioni.
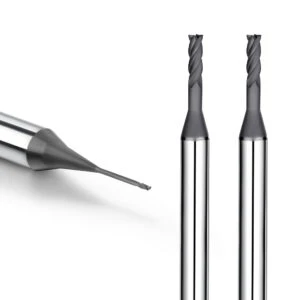
Controllo del percorso utensile e del processo per utensili diamantati nella lavorazione della grafite
Nel corso della nostra lunga esperienza nella gestione di progetti di lavorazione di elettrodi in grafite e stampi di precisione, la programmazione del percorso utensile e il controllo del processo sono fondamentali per la stabilità della lavorazione finale. Anche utilizzando utensili da taglio di altissima qualità e dalle prestazioni eccellenti, un percorso utensile progettato in modo inadeguato può causare un'usura anomala localizzata. Inoltre, crea variazioni imprevedibili nella qualità del tagliente che possono compromettere la qualità dei componenti con tolleranze ristrette.
Negli ambienti di produzione, consideriamo il controllo del percorso CAM come il cuore pulsante e nascosto dell'intero sistema di lavorazione della grafite . Esso governa direttamente la distribuzione delle forze di taglio e determina i carichi d'urto meccanici generati quando il tagliente entra in contatto con il materiale grezzo. Per la lavorazione complessa di cavità con elettrodo EDM, la strategia del percorso utensile è spesso più critica della scelta dell'utensile stesso.
L'importanza dell'ottimizzazione del percorso utensile nei sistemi di lavorazione della grafite
Durante le fasi di produzione reali, l'ottimizzazione avanzata del percorso utensile rappresenta la principale variabile software per garantire la stabilità di lavorazione a lungo termine. Nella lavorazione di materiali in grafite ad alta densità e altamente abrasivi, i movimenti discontinui o i bruschi cambiamenti di vettore innescano forti concentrazioni di carico. Questi picchi di forza localizzati compromettono la geometria del tagliente e accelerano l'usura dell'utensile.
Un'analisi comparativa condotta su diversi progetti chiavi in mano per i nostri clienti dimostra che l'utilizzo della stessa fresa diamantata con diverse strategie di percorso produce notevoli variazioni nella durata dell'utensile. Di conseguenza, i nostri ingegneri applicativi danno priorità all'ottimizzazione della fluidità del percorso, alla programmazione di cicli di ingresso e uscita tangenziali e al bilanciamento dei tassi di asportazione del materiale localizzati nella zona di lavorazione, anziché limitarsi a modificare avanzamenti e velocità di rotazione.
Strategie di lavorazione per ridurre al minimo l'impatto
Nello sviluppo di una strategia completa per la riduzione dell'usura degli utensili nella lavorazione della grafite, la fresatura in concordanza rappresenta la nostra strategia predefinita imprescindibile. Rispetto alla fresatura convenzionale in salita, la fresatura in concordanza ottimizzata genera un impatto meccanico significativamente inferiore all'ingresso nel materiale. Questa riduzione delle forze d'urto iniziali contribuisce a mitigare il rischio di micro-scheggiature del tagliente.
Tuttavia, adattiamo sempre la cinematica di fresatura alla specifica rigidità strutturale del pezzo. Ad esempio, durante la lavorazione di sezioni a parete sottile o cavità profonde, la mancanza di supporto strutturale può innescare vibrazioni localizzate, anche durante la fresatura in concordanza. Pertanto, una vera ottimizzazione della lavorazione CNC della grafite rifiuta una strategia universale, privilegiando il controllo specifico per zona mediante la segmentazione del percorso utensile CAM.
Applicazione di strategie di taglio multistrato nella lavorazione di cavità profonde della grafite
Per progetti di lavorazione di cavità profonde e complesse su grafite, l'adozione di una strategia di taglio multistrato è assolutamente necessaria per la sicurezza del processo. Costringere un utensile a lavorare fino alla profondità assiale completa in un'unica passata provoca picchi di forze di flessione laterale. Questo momento flettente eccessivo compromette rapidamente la stabilità strutturale degli utensili diamantati di alta qualità utilizzati per la lavorazione della grafite.
L'esperienza pratica in officina dimostra che il taglio a strati riduce il carico meccanico per passata, migliorando significativamente l'aspirazione delle polveri aerodisperse. La rimozione di queste sacche impedisce l'accumulo di particelle ad alta densità all'interno della zona di taglio attiva. Nella produzione di elettrodi per elettroerosione di alta precisione, programmiamo spesso una strategia a gradini che riduce progressivamente la profondità di taglio per strato, al fine di massimizzare la durata dell'utensile.
Prevenire la scheggiatura dei bordi degli utensili di lavorazione in grafite rivestiti di diamante
Sulla base di centinaia di analisi forensi sui guasti degli utensili, la scheggiatura dei bordi rimane una modalità di guasto altamente problematica ma completamente prevenibile. Si verifica più frequentemente in corrispondenza di angoli acuti di 90 gradi, dove i percorsi dell'utensile sono discontinui o dove le velocità di avanzamento cambiano bruscamente. La nostra analisi dei guasti degli utensili per la lavorazione della grafite collega direttamente questa scheggiatura a carichi d'impatto improvvisi e localizzati.
Per eliminare questo rischio di scheggiatura, ottimizziamo i percorsi utensile di entrata e di uscita utilizzando movimenti a spirale o trocoidali, eliminiamo i bruschi cambi di direzione e uniformiamo le variazioni della velocità di avanzamento. Inoltre, quando si utilizzano utensili diamantati per la lavorazione della grafite, verifichiamo le capacità di accelerazione dinamica della macchina utensile. Senza un'elevata reattività della macchina, i vantaggi dell'ottimizzazione avanzata del percorso vengono completamente vanificati.
Migliori pratiche e applicazioni industriali nei sistemi di lavorazione della grafite
Grazie alla nostra vasta collaborazione in progetti globali di elettrodi e stampi in grafite, sappiamo che le migliori pratiche affidabili non si scoprono mai dal nulla. Al contrario, emergono dall'esperienza maturata sul campo, accumulata in migliaia di ore di produzione in loco. Ciò è particolarmente vero nella produzione di elettrodi per elettroerosione e nella lavorazione di stampi di alta precisione, dove le condizioni della macchina utensile, la velocità di aspirazione della polvere e la gestione degli utensili influenzano direttamente la stabilità del processo.
I nostri dati dimostrano che un processo di lavorazione della grafite realmente stabile non si basa mai su un singolo parametro ottimale, bensì su una logica di sistema ripetibile. Ciò richiede un sistema di bilanciamento a ciclo chiuso, progettato con cura, che tenga conto della selezione degli utensili, della strategia del percorso utensile, della cadenza di lavorazione e del controllo qualità automatizzato. L'implementazione di questo sistema strutturato presso i nostri clienti di lunga data ha stabilizzato drasticamente la durata degli utensili, migliorandone la costanza.
Flusso di lavoro standard per la lavorazione della grafite nella produzione di elettrodi per elettroerosione
Nei progetti di lavorazione con elettrodo EDM che realizziamo, il flusso di lavoro standard per la lavorazione della grafite deve rimanere altamente adattabile. Man mano che un blocco passa attraverso le fasi di sgrossatura, semifinitura e finitura finale, i programmatori devono scalare dinamicamente i parametri di taglio in base alla complessità strutturale. Questa scalatura accurata previene concentrazioni di stress localizzate che possono portare a fratture catastrofiche del pezzo.
In officina, diamo priorità alla stabilità delle transizioni tra le fasi di sgrossatura e finitura rispetto alla massima efficienza di ogni singola fase. Ad esempio, nella lavorazione di elettrodi a cavità profonda, una scarsa aspirazione della polvere durante la sgrossatura comprometterà la uniformità della superficie durante la finitura, anche utilizzando utensili diamantati di alta qualità progettati per la grafite. Valutiamo il controllo del processo e l'ottimizzazione del percorso utensile in modo olistico.
Casi di applicazione pratica: la selezione delle migliori frese per la grafite nell'industria degli stampi
Nei progetti di alto livello nel settore degli stampi, i clienti chiedono spesso al nostro team come selezionare le frese più adatte per la grafite. I nostri dati applicativi dimostrano che i requisiti degli utensili variano drasticamente in base alla specifica struttura dello stampo. Queste differenze prestazionali diventano evidenti quando il mandrino inizia a interpolare cavità complesse e nervature sottilissime e intricate.
Test comparativi diretti tra frese in metallo duro economiche e utensili diamantati di alta gamma per la lavorazione della grafite hanno rivelato una netta differenza. Mentre le opzioni diamantate offrono una stabilità dimensionale ineguagliabile durante le lavorazioni continue prolungate, le frese in metallo duro sono occasionalmente accettabili per la prototipazione a ciclo breve su geometrie aperte. Noi adottiamo sempre una strategia di utensili a più livelli, piuttosto che una soluzione valida per tutti.
Metodi di controllo della stabilità per la lavorazione di precisione della grafite (±0.01 mm)
Nell'esecuzione di lavorazioni di elettroerosione ad alta precisione, il mantenimento di una tolleranza rigorosa di ± 0.01 mm impone requisiti estremi all'intero sistema di lavorazione. A questo livello micrometrico, qualsiasi minima vibrazione del mandrino, usura graduale dell'utensile o lieve deviazione del percorso utensile può causare l'immediato danneggiamento dell'elettrodo. Non vi è alcun margine di errore meccanico.
L'esperienza pratica dimostra che il mantenimento di una precisione costante si basa sul controllo totale del sistema, piuttosto che sulla regolazione di una singola velocità di avanzamento. È necessario sincronizzare attivamente la rigidità della macchina utensile, la dilatazione termica del mandrino, il monitoraggio in tempo reale dell'usura dell'utensile e il ritmo di lavorazione. Senza questo approccio olistico, anche le frese con rivestimento diamantato di altissima qualità non possono mantenere la coerenza dimensionale durante lunghi cicli di lavorazione a vuoto.
Requisiti degli utensili per la lavorazione di componenti in grafite per il settore aerospaziale
I progetti di lavorazione della grafite in ambito aerospaziale si concentrano in genere su componenti funzionali in grafite, pronti per il volo e caratterizzati da geometrie altamente complesse, piuttosto che su utensili EDM sacrificabili. Questi componenti di importanza critica richiedono una sicurezza assoluta del processo e non ammettono alcuna tolleranza per difetti superficiali, microfratture o delaminazione strutturale.
Nei nostri progetti chiavi in mano per il settore aerospaziale, abbiamo riscontrato che le migliori frese per la grafite privilegiano la prevedibilità dell'usura rispetto alla velocità di asportazione del materiale. La linearità dell'usura del fianco è molto più critica dell'affilatura iniziale del tagliente durante cicli di lavorazione continui e prolungati, della durata di diverse ore. Per massimizzare l'affidabilità, abbiniamo utensili rivestiti in diamante a percorsi utensile altamente segmentati e conservativi per ridurre al minimo il rischio meccanico.
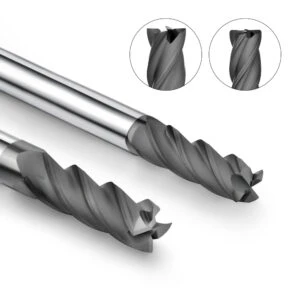
Come prolungare la durata delle frese a candela rivestite di diamante nella lavorazione della grafite
Grazie alla nostra lunga esperienza in progetti di lavorazione di precisione con elettrodi in grafite e stampi, sappiamo che prolungare la durata utile delle frese a diamante nella lavorazione della grafite richiede un approccio olistico. Si tratta di una sfida ingegneristica sistemica che coinvolge l'intero processo produttivo. Nella produzione continua a lotti, le fluttuazioni irregolari nella durata degli utensili spesso richiedono un'attenzione alla risoluzione dei problemi ben maggiore rispetto alla durata media prevista.
Sulla base dell'esperienza pratica in officina, la gestione della durata degli utensili è una conseguenza diretta del controllo del processo, piuttosto che una semplice caratteristica intrinseca del materiale dell'utensile. In diversi progetti di lavorazione della grafite, utilizzando frese a candela diamantate identiche, emergono notevoli differenze nella durata finale degli utensili. Queste discrepanze sono interamente dovute a variazioni nei metodi di raffreddamento, nelle strategie di percorso utensile CAM e nelle velocità di avanzamento programmate.
Strategie di raffreddamento e pulizia adeguate per frese a candela rivestite di diamante
In officina, le prestazioni sul campo delle frese a diamante dipendono in larga misura dal mantenimento di una zona di taglio pulita. Negli ambienti di lavorazione a secco della grafite, la polvere di grafite altamente abrasiva si accumula continuamente attorno all'utensile. Se non si rimuovono tempestivamente queste particelle, l'usura del fianco dell'utensile ne accelera l'usura e compromette la stabilità del tagliente.
Di conseguenza, durante i progetti complessi di lavorazione con elettrodi EDM, utilizziamo getti d'aria ad alta velocità e sistemi di aspirazione localizzata per pulire la zona di taglio attiva. Tuttavia, verifichiamo meticolosamente la direzione del flusso d'aria. Flussi d'aria non correttamente direzionati possono generare armoniche dell'utensile, indurre vibrazioni o proiettare particelle abrasive nella zona di taglio, compromettendone la durata.
Ottimizzazione dell'avanzamento e del percorso utensile per prevenire l'usura dell'utensile.
Quando si sviluppa una strategia per ridurre l'usura degli utensili nella lavorazione della grafite, coordinare la velocità di avanzamento con i vettori del percorso utensile è più critico che modificare un singolo parametro. Velocità di avanzamento eccessive generano picchi istantaneamente di forze di taglio localizzate. Se il percorso utensile presenta cambi di direzione bruschi e non smussati, questi carichi meccanici di shock dannosi si moltiplicano esponenzialmente.
In pratica, riduciamo il rischio di micro-scheggiature sui bordi eliminando le improvvise fluttuazioni della velocità di avanzamento e programmando ingressi e uscite ad arco tangenziale. Quando si lavora una cavità complessa, anche gli utensili diamantati di altissima qualità si usurano prematuramente se il percorso utensile è progettato male. Un codice scadente crea modelli di usura anomali e altamente concentrati che rendono inutilizzabili gli utensili in pochi minuti.
Fattibilità della riaffilatura di frese a candela diamantate per la lavorazione della grafite
Nel corso della nostra vasta esperienza con le frese a diamante, la convenienza economica della riaffilatura degli utensili è dipesa dal tipo specifico di rivestimento e dall'entità dell'usura. Per gli utensili da taglio che hanno subito solo un'usura lieve e uniforme, la riaffilatura può talvolta prolungare la durata utile complessiva. Tuttavia, negli ambienti di lavorazione con grafite abrasiva, la delicata struttura del rivestimento diamantato rimane il fattore limitante principale.
In produzione, prendiamo in considerazione il riciclo degli utensili solo quando il modello di usura è perfettamente uniforme e il substrato in carburo sottostante rimane intatto. Se il substrato è compromesso, la stabilità della durata dell'utensile dopo la riaffilatura raramente soddisfa le aspettative di produzione. Di conseguenza, nell'ambito della nostra strategia di gestione della durata degli utensili, consideriamo la riaffilatura come un esperimento supplementare per la riduzione dei costi, piuttosto che come una soluzione ingegneristica primaria.
Applicazione del monitoraggio della durata degli utensili e della manutenzione predittiva nella lavorazione CNC della grafite
Nei progetti di produzione di massa ad alto volume per elettrodi per elettroerosione, siamo passati da un monitoraggio della durata degli utensili basato su supposizioni soggettive e dipendenti dall'operatore a una gestione guidata dai dati. Registrando attivamente i parametri di carico del mandrino, monitorando con precisione il tempo di lavorazione e rilevando le fluttuazioni delle vibrazioni, mappiamo la curva di progressione dell'usura dell'utensile in una fase molto precoce.
Nell'ottimizzazione delle linee di lavorazione CNC con utensili in grafite, il vero valore della manutenzione predittiva risiede nell'eliminazione di rotture catastrofiche e impreviste degli utensili. Soprattutto negli ambienti automatizzati senza presidio umano, il monitoraggio in tempo reale delle condizioni degli utensili rivestiti di diamante consente di modificare tempestivamente i parametri o di programmare la sostituzione degli utensili. Questo approccio proattivo previene costose interruzioni della lavorazione ed elimina gli errori dimensionali di lotto.
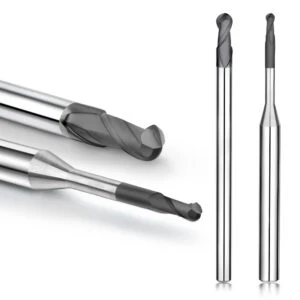
Sistema di lavorazione della grafite: riepilogo. Lavorazione senza usura anomala degli utensili.
Riflettendo sulla nostra vasta esperienza nella gestione di progetti di lavorazione di precisione con elettrodi in grafite e stampi, siamo giunti alla conclusione che "assenza di usura anomala degli utensili" rappresenta un parametro di riferimento per la stabilità ingegneristica, piuttosto che un'eliminazione assoluta dell'usura del materiale. In un'officina CNC reale, l'attrito degli utensili è matematicamente inevitabile. Il vero obiettivo ingegneristico è garantire che l'usura rimanga prevedibile, uniforme e controllabile al 100% su lunghi cicli.
La nostra esperienza sul campo presso gli stabilimenti dei nostri clienti in tutto il mondo dimostra che un sistema di lavorazione della grafite stabile non si basa mai su una singola variabile di ottimizzazione isolata. Al contrario, il successo richiede una stretta convergenza di substrati di lavorazione specializzati, parametri calibrati, percorsi utensile fluidi e l'ambiente operativo dinamico dell'officina. Nella produzione in serie di elettrodi per elettroerosione, un guasto in un qualsiasi anello della catena può innescare una reazione a catena che porta all'instabilità totale del sistema.
Sintesi della selezione sistematica delle migliori frese per la lavorazione della grafite
Nei nostri progetti di consulenza, la scelta delle frese più adatte per la grafite non è mai una decisione d'acquisto unidimensionale. Deve essere dettata da una matrice integrata che tenga conto dell'esatta densità del materiale, della complessità geometrica del pezzo e della stabilità strutturale della macchina utensile. Quando si interpolano cavità complesse o elettrodi ultrasottili, le variazioni nella geometria dell'utensile influenzano la resa produttiva molto più di piccole modifiche alla velocità.
In base ai dati applicativi, adottiamo sistematicamente una strategia di utensili a più livelli, utilizzando un mix calcolato di frese in metallo duro economiche e utensili diamantati di alta qualità. Per le lavorazioni di finitura di lunga durata e ad alta precisione, diamo la massima priorità alla stabilità strutturale dello strato di diamante. Al contrario, per le lavorazioni di sgrossatura a ciclo breve o per geometrie semplici e aperte, programmiamo un equilibrio calcolato tra efficienza di lavorazione e durata complessiva dell'utensile.
Analisi del valore fondamentale degli utensili in grafite rivestiti di diamante.
Monitorando centinaia di progetti di lavorazione della grafite ad alto volume, la nostra conclusione ingegneristica è definitiva: il valore principale degli utensili diamantati per la lavorazione della grafite va ben oltre la resistenza all'usura superiore. Il loro vero valore risiede nel garantire una costanza prestazionale assoluta e una stabilità dimensionale durante finestre di lavorazione di diverse ore, in cui la compensazione manuale è impossibile.
Le prove comparative di benchmarking confermano che questi utensili di alta qualità eccellono nel controllo dell'usura abrasiva, ma solo quando il sistema di lavorazione principale mantiene un'elevata rigidità. Se la macchina introduce fluttuazioni irregolari della velocità di avanzamento o urti improvvisi e non uniformi lungo il percorso utensile, questo vantaggio del rivestimento diamantato svanisce. Non valutiamo mai le prestazioni degli utensili in modo isolato; le verifichiamo come parte integrante della stabilità complessiva del vostro processo di lavorazione.
Tre punti di controllo fondamentali per la stabilità nella lavorazione CNC della grafite
Quando si verificano problemi di configurazione delle macchine CNC per la lavorazione della grafite, la sicurezza del processo si basa sempre su tre pilastri operativi fondamentali: la selezione degli utensili, i parametri di lavorazione e il controllo avanzato del percorso utensile. Questi tre pilastri non sono variabili isolate, ma formano un sistema meccanico interdipendente a circuito chiuso, in cui una piccola modifica in uno di essi reagisce direttamente sugli altri due.
I dati pratici rilevati in officina dimostrano che, anche utilizzando frese con rivestimento diamantato di altissima qualità, si verifica comunque un'usura anomala localizzata se l'ottimizzazione del percorso utensile CAM presenta variazioni vettoriali irregolari. Uno squilibrio tra le armoniche del mandrino e l'avanzamento per dente può danneggiare irreparabilmente il tagliente. Pertanto, il nostro protocollo di controllo del sistema privilegia la regolarizzazione delle curve di carico del percorso utensile prima di procedere alla messa a punto delle velocità o ai cicli di cambio utensile.
Tendenze future nei sistemi di lavorazione della grafite
Osservando il panorama manifatturiero degli ultimi anni, è emerso un cambiamento decisivo nel settore: la domanda di materiali in grafite ad alta densità e di lavorazioni su scala micrometrica sta accelerando simultaneamente. Questa evoluzione impone requisiti di tolleranza estremamente stringenti ai sistemi di lavorazione della grafite, in particolare durante il taglio di strutture a nervature delicate e micro-contorni complessi.
Prevediamo che la redditività futura dipenderà in larga misura da capacità di controllo di sistema integrate e intelligenti. Ciò include l'implementazione del monitoraggio acustico in tempo reale dell'usura degli utensili, la generazione algoritmica dei percorsi utensile e l'approvvigionamento di utensili diamantati specializzati e ottimizzati per specifiche qualità di grafite. Negli ambienti di microlavorazione, la minima fluttuazione meccanica viene amplificata istantaneamente, una tendenza che documentiamo costantemente nei nostri progetti chiavi in mano.






