


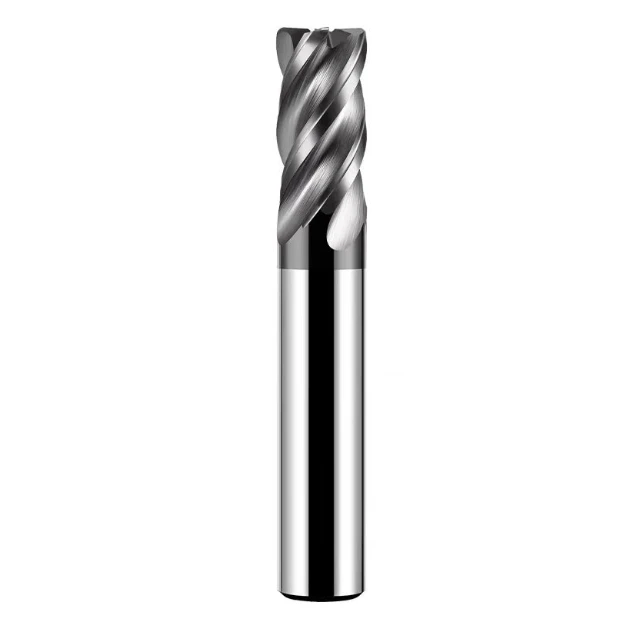
Nella lavorazione di raggi, le vibrazioni sono spesso un fattore critico che influisce sulla qualità della superficie, sulla precisione di lavorazione e sulla durata dell'utensile. Sia che si utilizzi un utensile in metallo duro integrale per arrotondare gli angoli, una fresa a candela per arrotondare i raggi o una fresa per arrotondare gli angoli su pezzi di alta precisione, anche una leggera risonanza può produrre segni visibili sui bordi, aumentare le deviazioni dimensionali e persino causare scheggiature dell'utensile. Evitare efficacemente le vibrazioni è quindi una priorità fondamentale per gli ingegneri meccanici e i professionisti della produzione.
Il comportamento in termini di forza e vibrazioni delle frese per arrotondamento degli angoli CNC varia a seconda del materiale, del raggio di curvatura e del metodo di taglio. Parametri di taglio errati, eccessiva sporgenza dell'utensile e rigidità insufficiente della macchina utensile possono amplificare le vibrazioni. Rispetto agli utensili standard, le frese per arrotondamento degli angoli in metallo duro integrale offrono maggiore stabilità, resistenza alle vibrazioni e continuità di taglio, ma richiedono comunque una corretta strategia di percorso utensile e un bloccaggio sicuro. Per le aziende che puntano a una produzione di massa stabile, la scelta di utensili ad alta uniformità da un produttore OEM esperto di frese per arrotondamento degli angoli può contribuire a ridurre le vibrazioni alla fonte e a migliorare l'affidabilità complessiva della lavorazione.
Scenari tipici di vibrazione nella lavorazione di frese a candela per arrotondamento degli angoli
Anche con utensili rigidi e di alta qualità, lievi variazioni nelle forze di taglio o nella rigidità della macchina possono amplificare le vibrazioni, influenzando in ultima analisi le transizioni dei taglienti e la precisione del raggio. Le dinamiche delle forze variano a seconda dei materiali, delle dimensioni R e delle geometrie degli utensili, influenzando direttamente la stabilità della lavorazione. Molti problemi comuni non derivano da errori dell'operatore, ma da una distribuzione non uniforme del carico sull'utensile, da forze di reazione o da un'insufficiente rigidità dinamica del sistema macchina. Identificare questi potenziali scenari, durante le transizioni dei taglienti, la rifilatura dei taglienti o la lavorazione di grandi lotti di raggi, può aiutare a prevenire vibrazioni e risonanze.
Carico irregolare dell'utensile durante la lavorazione di piccoli raggi
Una lavorazione con valori R bassi limita l'area di contatto sulla punta dell'utensile, concentrando le sollecitazioni. Gli utensili pieni ad alta precisione sono particolarmente interessati, poiché i carichi concentrati possono creare picchi di sollecitazione. Un carico non uniforme può causare una leggera flessione dell'utensile in entrata o in uscita dal bordo del pezzo, con conseguenti segni di vibrazione o micro-segni dell'utensile. Avanzamenti elevati o sporgenze eccessive amplificano le vibrazioni locali. Per i pezzi che richiedono raggi piccoli, come componenti di precisione, angoli di stampi e bordi arrotondati, è fondamentale ridurre il carico sull'utensile e ottimizzare il percorso di taglio.
Risonanza durante la lavorazione di materiali duri
Materiali duri come acciaio inossidabile, acciaio per stampi e leghe di titanio presentano un'elevata resistenza al taglio. Combinazioni improprie di geometria dell'utensile, profondità di taglio e velocità di avanzamento possono generare forze di reazione periodiche che si accoppiano dinamicamente con la struttura della macchina, causando risonanza. Questo fenomeno si manifesta spesso con profonde texture degli angoli, transizioni discontinue o scarsa rugosità superficiale. Anche utensili rigidi e resistenti all'usura possono vibrare se la durezza del materiale si avvicina al limite di taglio dell'utensile. Quando si lavorano aree arrotondate ad alta resistenza, prestare particolare attenzione al carico sul mandrino, all'angolo di ingresso dell'utensile e alle finestre di velocità di taglio.
Vibrazioni causate da serraggio insufficiente e rigidità della macchina
La stabilità dell'utensile dipende dal metodo di serraggio, dalla struttura del portautensile e dalla rigidità complessiva della macchina. Un'elevata eccentricità, una forza di serraggio insufficiente o una sporgenza eccessiva possono amplificare piccoli disturbi, causando segni di vibrazione irregolari. Cuscinetti del mandrino usurati, guide di scorrimento degradate o piani di lavoro instabili trasmettono vibrazioni all'utensile, formando ondulazioni localizzate. Per angoli ad alta brillantezza o lavorazioni in serie, la stabilità dinamica del sistema di serraggio e della macchina è fondamentale. L'utilizzo di portautensili ad alta rigidità, la riduzione della sporgenza e la manutenzione della macchina riducono significativamente le vibrazioni nelle aree angolari.
Scelta della fresa per arrotondamento degli angoli giusta per ridurre le vibrazioni
Le vibrazioni influiscono sulla finitura superficiale, accelerano l'usura dell'utensile e riducono l'efficienza. La scelta dell'utensile giusto è fondamentale per la stabilità della lavorazione. Abbinando l'utensile al materiale e alle condizioni di taglio, è possibile ridurre al minimo la risonanza, garantendo al contempo un arrotondamento degli angoli preciso e uniforme. In caso di elevata durezza o raggi di taglio ridotti, la rigidità dell'utensile, la geometria e il numero di taglienti svolgono un ruolo chiave. La combinazione di questi fattori con utensili in metallo duro integrale di un produttore OEM di frese per arrotondamento degli angoli affidabile riduce le vibrazioni e migliora l'efficienza.
Vantaggi di stabilità degli utensili per arrotondamento degli angoli in metallo duro integrale
Gli utensili in metallo duro integrale mantengono un taglio stabile anche a velocità e avanzamenti elevati grazie alla loro rigidità e allo smorzamento delle vibrazioni. Rispetto agli utensili in acciaio rapido (HSS) o agli inserti, sono ideali per le frese CNC per arrotondamento degli angoli su materiali duri o angoli di precisione, riducendo le vibrazioni e le ondulazioni superficiali e prolungando la durata dell'utensile. I produttori OEM di frese per arrotondamento degli angoli forniscono utensili con una resistenza della punta uniforme, garantendo un taglio fluido.
Impatto della geometria della fresa a raggio arrotondato sulla scorrevolezza del taglio
La geometria dell'utensile, inclusi raggio di punta, angolo di punta e design della scanalatura, influisce sulla distribuzione della forza di taglio e sulla scorrevolezza. Le frese a candela con arrotondamento ottimizzato riducono le variazioni di forza istantanee e minimizzano le vibrazioni. Nella lavorazione di piccoli raggi o scanalature profonde, un design appropriato della scanalatura attenua le vibrazioni causate da forze non uniformi, migliorando la qualità della superficie e garantendo la stabilità della fresa per arrotondamento degli angoli CNC.
Scelta del numero di flauti, dell'angolo R e della lunghezza del gambo
Il numero di taglienti, l'angolo R e la lunghezza del gambo influiscono sulla stabilità. Un numero eccessivo di taglienti aumenta la forza di taglio, causando vibrazioni; un numero troppo basso concentra il carico, aumentando l'usura. Un corretto adattamento del raggio bilancia il carico e riduce le fluttuazioni di forza. I gambi lunghi amplificano le vibrazioni della macchina; le punte per arrotondamento degli angoli CNC corte o rigide migliorano la stabilità. La guida OEM garantisce una selezione ottimizzata dell'utensile per un arrotondamento degli angoli efficiente e stabile.
Riduzione delle vibrazioni mediante l'ottimizzazione dei parametri di lavorazione
Le vibrazioni sono spesso legate a parametri di taglio non corretti. Ottimizzando la velocità del mandrino, l'avanzamento, la velocità di taglio e l'avanzamento per dente si individua una zona di taglio stabile, riducendo le vibrazioni. Parametri corretti migliorano la finitura superficiale, riducono l'usura dell'utensile e prolungano la durata dell'utensile in metallo duro integrale per arrotondamento degli angoli. L'utilizzo dei dati forniti dai produttori di frese per arrotondamento degli angoli OEM migliora ulteriormente la stabilità delle frese CNC per arrotondamento degli angoli nelle lavorazioni di precisione.
Regolazione della velocità del mandrino per trovare zone di taglio stabili
La velocità del mandrino influenza la frequenza di vibrazione dell'utensile e la forza di taglio. Una regolazione precisa evita zone di risonanza legate al materiale o alla lunghezza dell'utensile. Nella lavorazione di raggi piccoli o di materiali duri, una velocità del mandrino adeguata garantisce un taglio uniforme con fresa a candela per arrotondamento del raggio e una superficie precisa.
Configurazione della velocità di taglio, della velocità di avanzamento e dell'avanzamento per dente
La velocità di taglio e l'avanzamento per dente controllano le forze istantanee. Valori eccessivi aumentano le vibrazioni della fresa CNC per arrotondamento degli angoli; valori bassi riducono l'efficienza. Considerando la durezza del materiale, la rigidità dell'utensile e la geometria, si garantisce un taglio fluido, si riducono i segni di vibrazione e si migliora la consistenza della superficie.
Strategie di taglio leggero e di profondità ridotta
Profondità di taglio ridotte e taglio leggero riducono le fluttuazioni istantanee della forza dell'utensile, riducendo al minimo le vibrazioni. Questo è particolarmente efficace per raggi piccoli o scanalature profonde. In combinazione con utensili per arrotondamento spigoli in metallo duro integrale, garantisce stabilità di taglio. Una strategia adeguata migliora la stabilità di lavorazione, prolunga la durata dell'utensile e ottimizza le prestazioni delle punte per arrotondamento spigoli CNC nelle applicazioni di precisione.
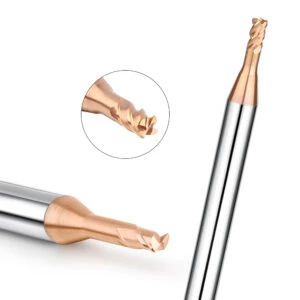
Miglioramento della rigidità del sistema di serraggio e della macchina delle punte per arrotondamento degli angoli CNC
Nella fresatura ad alta precisione di raggiatura degli angoli, le condizioni di serraggio dell'utensile sono cruciali. Anche la rigidità del sistema macchina influisce direttamente sulla stabilità della lavorazione. Anche una fresa ad alte prestazioni per raggiatura degli angoli può produrre vibrazioni e ondulazioni superficiali se il serraggio è instabile o la rigidità della macchina è insufficiente.
Ottimizzando il design del portautensili, riducendo la lunghezza dello sbalzo, utilizzando portautensili ad alta rigidità o antivibrazioni e garantendo la stabilità del mandrino, delle guide e del tavolo di lavoro, è possibile ridurre significativamente le vibrazioni. Inoltre, queste misure migliorano l'efficienza di taglio e prolungano la durata degli utensili in metallo duro integrale per arrotondamento degli angoli. In combinazione con utensili di alta qualità forniti da produttori OEM di frese per arrotondamento degli angoli, gli operatori possono ottenere un arrotondamento degli angoli fluido ed efficiente anche in ambienti di lavorazione complessi.
Controllo della scentratura del portautensili e utilizzo di strutture portautensili ad alta rigidità
L'eccentricità del portautensile è un fattore chiave che causa vibrazioni. Prima della lavorazione, controllare attentamente l'accoppiamento tra il portautensile e il mandrino per garantire la corretta coassialità e forza di serraggio. I portautensili ad alta rigidità migliorano il supporto della fresa per raggiatura CNC, riducendo l'impatto delle improvvise fluttuazioni della forza di taglio. Ciò garantisce prestazioni stabili della fresa per raggiatura nella lavorazione di scanalature profonde o di piccoli raggi.
Riduzione della sporgenza e utilizzo di portautensili antivibrazioni o modelli con gambo esteso
Una sporgenza eccessiva amplifica le vibrazioni causate dalle forze di taglio e aumenta il rischio di vibrazioni. Ridurre la sporgenza in base alla profondità di lavorazione o utilizzare portautensili antivibranti o design con gambo esteso bilancia rigidità e flessibilità. Questa configurazione massimizza la resistenza all'usura e i vantaggi di smorzamento delle vibrazioni degli utensili per arrotondamento degli angoli in metallo duro integrale, migliorando la finitura superficiale e la durata dell'utensile.
Garantire la stabilità del mandrino, delle guide e del tavolo di lavoro
Una rigidità insufficiente della macchina è una delle principali cause di vibrazioni. Controllare regolarmente i cuscinetti del mandrino, la lubrificazione delle guide e il fissaggio del tavolo di lavoro per mantenere la stabilità del sistema. Una corretta manutenzione riduce le vibrazioni delle frese per arrotondamento degli angoli CNC ad alte velocità e avanzamenti. Un ambiente macchina stabile consente alle frese per arrotondamento degli angoli e agli utensili dei produttori OEM di frese per arrotondamento degli angoli di funzionare in modo ottimale, migliorando precisione ed efficienza.
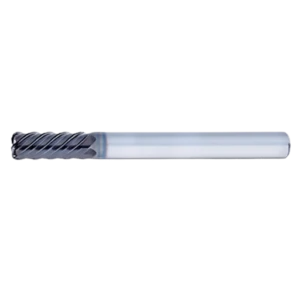
Tecniche ausiliarie e metodi di lavorazione per ridurre le vibrazioni
Oltre alla selezione dell'utensile, al serraggio e ai parametri di taglio, le tecniche ausiliarie e le strategie di lavorazione sono essenziali per il controllo delle vibrazioni. L'uso corretto del fluido da taglio, la lavorazione a strati e le strategie di taglio specifiche per il materiale migliorano l'evacuazione e il raffreddamento del truciolo, riducono il carico di taglio sugli angoli e migliorano la stabilità delle frese CNC per arrotondamento degli angoli. Questi metodi sfruttano anche la resistenza all'usura e lo smorzamento delle vibrazioni degli utensili in metallo duro integrale per arrotondamento degli angoli, garantendo prestazioni affidabili delle frese per arrotondamento degli angoli.
Utilizzo del fluido da taglio per migliorare l'evacuazione e il raffreddamento dei trucioli
Il fluido da taglio rimuove il calore ed evacua i trucioli, riducendo attrito e vibrazioni. Per scanalature profonde o raggi stretti, l'applicazione di fluido da taglio mantiene pulita l'area di taglio della fresa per arrotondamento degli angoli CNC, prolunga la durata dell'utensile e migliora la finitura superficiale. L'utilizzo di fluido di alta qualità con utensili di produttori OEM di frese per arrotondamento degli angoli garantisce prestazioni stabili in condizioni complesse.
Riduzione del carico angolare tramite lavorazione a strati
Il taglio a passata singola in scanalature profonde o raggi ampi genera elevati carichi istantanei, aumentando il rischio di vibrazioni. La lavorazione a strati suddivide il taglio in più fasi, riducendo le fluttuazioni della forza dell'utensile e garantendo un arrotondamento uniforme degli angoli. Questo approccio riduce al minimo le vibrazioni durante la lavorazione di raggi piccoli o materiali duri con punte per arrotondamento degli angoli CNC, migliorando la precisione e la qualità superficiale.
Ottimizzazione delle strategie per diversi materiali
La durezza del materiale e le caratteristiche di taglio influiscono significativamente sulle vibrazioni. Nell'alluminio, velocità di taglio e avanzamenti più elevati massimizzano l'efficienza delle frese a candela per arrotondamento del raggio. Per l'acciaio inossidabile, ridurre la velocità di taglio e aumentare il raffreddamento del fluido da taglio per controllare la deformazione termica. Per l'acciaio per stampi, utilizzare tagli poco profondi, strategie di taglio leggere e utensili per arrotondamento degli angoli in metallo duro integrale ad alta rigidità per ridurre le fluttuazioni di forza istantanee. La regolazione dei parametri di taglio per ciascun materiale garantisce una lavorazione stabile ed efficiente.
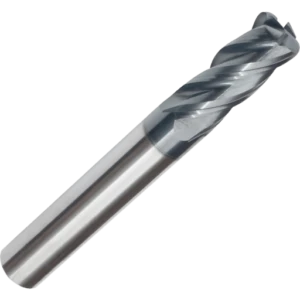
L'importanza di scegliere utensili di alta qualità da un produttore OEM di frese per arrotondamento degli angoli
La smussatura degli angoli di alta precisione richiede utensili stabili e resistenti all'usura. La scelta di utensili di alta qualità da un produttore OEM affidabile di frese per smussatura degli angoli garantisce una precisione costante del tagliente e una geometria corretta, riducendo le vibrazioni e i difetti superficiali. Gli utensili di qualità migliorano le prestazioni delle frese per smussatura degli angoli CNC, completano la rigidità degli utensili in metallo duro integrale per smussatura degli angoli e migliorano l'efficienza della lavorazione. Mantengono un taglio stabile su diversi materiali e in condizioni complesse, fornendo una solida base per frese per smussatura a raggio e frese per smussatura degli angoli.
La lavorazione uniforme dei bordi riduce le vibrazioni
La precisione del tagliente influisce sulla distribuzione della forza di taglio. Taglienti uniformi riducono al minimo le fluttuazioni di forza e le vibrazioni nelle lavorazioni di scanalature profonde o a raggio ridotto. L'utilizzo di utensili di un produttore OEM di frese per arrotondamento angoli affilato garantisce una qualità uniforme del tagliente, migliorando la finitura superficiale, la ripetibilità e riducendo l'usura dell'utensile.
Rivestimenti di alta qualità migliorano la resistenza all'usura e la stabilità
I rivestimenti avanzati aumentano la durezza superficiale e riducono l'attrito, migliorando la resistenza al calore e all'usura. I rivestimenti di alta qualità riducono l'usura dell'utensile e le fluttuazioni di forza durante la lavorazione di materiali duri, riducendo il rischio di vibrazioni. Migliorano inoltre la stabilità delle punte per arrotondamento degli angoli CNC, per una lavorazione continua più fluida e una maggiore durata dell'utensile.
Geometria dell'utensile personalizzata per una migliore resistenza alle vibrazioni
La geometria personalizzata dell'utensile ottimizza l'angolo di taglio, il raggio di punta e l'angolo dell'elica per una distribuzione uniforme della forza di taglio. Le frese a candela e le frese per raggiatura personalizzate OEM mantengono un taglio stabile su raggi stretti, materiali duri e scanalature profonde. In combinazione con utensili in metallo duro integrale ad alta rigidità, questo migliora l'efficienza di lavorazione e la precisione superficiale.
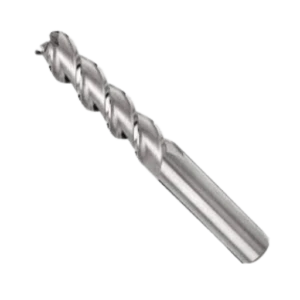
Identificazione e risoluzione rapida dei segnali di vibrazione durante la lavorazione
Anche con utensili per arrotondamento spigoli in metallo duro integrale ad alta rigidità e parametri ottimizzati per frese CNC per arrotondamento spigoli, possono verificarsi vibrazioni. L'identificazione tempestiva e le misure correttive sono essenziali per la qualità e la durata dell'utensile. L'osservazione di ondulazioni sui bordi, segni approfonditi sull'utensile o finiture superficiali anomale aiuta a individuare la posizione e l'entità delle vibrazioni. In combinazione con velocità del mandrino ottimizzate, velocità di avanzamento, lavorazione a strati e guida utensile OEM, gli operatori possono correggere rapidamente i problemi e garantire una fresatura di arrotondamento spigoli stabile e precisa.
Riconoscimento delle increspature sui bordi e dei segni più profondi degli utensili
Ondulazioni regolari o segni profondi dell'utensile indicano vibrazioni della punta per arrotondamento degli angoli CNC. L'osservazione dei segni di taglio delle frese per arrotondamento dei raggi durante la lavorazione di piccoli raggi o scanalature profonde rivela forze di taglio irregolari. Con gli utensili per arrotondamento degli angoli in metallo duro integrale, queste anomalie aiutano a identificare cause come rigidità insufficiente, sporgenza o errori di parametrizzazione.
Regolazione dei parametri in base alla sorgente di vibrazione
Diverse fonti di vibrazioni richiedono azioni diverse. La risonanza tra la velocità del mandrino e la frequenza naturale dell'utensile può essere risolta regolando con precisione la velocità o l'avanzamento. Una profondità di taglio eccessiva o un numero errato di taglienti possono essere corretti con tagli superficiali, asportazioni leggere o geometrie ottimizzate. Una bassa rigidità della macchina o del serraggio può richiedere sporgenze più corte o supporti antivibranti. Le linee guida OEM garantiscono difetti di lavorazione minimi.
Sostituzione tempestiva degli utensili usurati
Gli utensili usurati aumentano le fluttuazioni della forza di taglio e le vibrazioni. Ispezionare regolarmente i taglienti degli utensili in metallo duro integrale per arrotondamento degli angoli e sostituire o riaffilare le frese a candela per arrotondamento del raggio per mantenere la qualità della superficie e la stabilità delle punte per arrotondamento degli angoli CNC. Gli utensili OEM di alta qualità garantiscono una maggiore durata e prestazioni costanti, riducendo le vibrazioni e mantenendo l'efficienza durante la lavorazione continua.






