



Durante la fresatura di componenti in plastica, la fusione del materiale, l'incollamento dell'utensile, lo sbiancamento dei bordi o la formazione di striature superficiali sono problemi comuni ma spesso trascurati. Quando si utilizza una fresa a 2 taglienti per lavorazioni ad alta velocità o prolungate, se il calore non riesce a dissiparsi rapidamente, la plastica potrebbe ammorbidirsi, allungarsi o persino riaderire al tagliente e alla superficie del pezzo, influenzando direttamente la precisione dimensionale e la qualità superficiale.
Rispetto agli utensili multi-tagliente, le frese a 2 taglienti per la plastica offrono un maggiore spazio di evacuazione del truciolo e una minore resistenza al taglio, rendendole più adatte alla lavorazione di materie plastiche e materiali morbidi. Tuttavia, la corretta combinazione tra struttura dell'utensile, parametri di taglio e strategia di lavorazione è fondamentale. Una velocità eccessiva del mandrino, un avanzamento insufficiente o una profondità di taglio inadeguata possono trasformare un utensile a 2 taglienti da una fresa efficace in una fonte di calore da attrito, aumentando il rischio di fusione della plastica.
Molti operatori scelgono frese a sgrossatura a due taglienti durante le fasi di sgrossatura per massimizzare l'asportazione di materiale, ma se la struttura dentellata, l'angolo dell'elica o l'affilatura del tagliente non sono adatti al materiale plastico, possono verificarsi rapidi aumenti di temperatura locali, rottura incompleta del truciolo e fusione visibile sulla superficie del pezzo. Questi problemi derivano solitamente dall'effetto combinato di progettazione dell'utensile, impostazione dei parametri e strategia di lavorazione.
Per evitare la fusione della plastica è necessaria un'ottimizzazione sistematica della geometria dell'utensile, dei parametri di taglio, dei metodi di evacuazione dei trucioli e delle caratteristiche del materiale. Le aziende con esperienza spesso collaborano con fornitori di frese in metallo duro personalizzate per produrre utensili a due taglienti ottimizzati per specifici materiali plastici e condizioni di taglio, garantendo un taglio stabile e un aumento controllato della temperatura.

Analisi dei problemi di fusione comuni nella lavorazione della plastica con frese a 2 taglienti
Anche le frese a 2 taglienti ad alte prestazioni possono causare fusione superficiale, striature o incollamenti localizzati durante la lavorazione della plastica. Questi problemi derivano solitamente dall'accumulo di calore, dalla scarsa evacuazione del truciolo e da una geometria dell'utensile non adeguata. Durante la fresatura ad alta velocità o di scanalature profonde, un'inadeguata dissipazione del calore può portare a rammollimenti localizzati, con conseguente impatto negativo sulla finitura superficiale e sulla precisione dimensionale.
Analizzando questi problemi è possibile capire come ottimizzare i parametri di taglio, migliorare l'asportazione dei trucioli e selezionare la geometria dell'utensile corretta per evitare la fusione della plastica e garantire risultati di lavorazione coerenti.
L'accumulo di calore è la causa principale della fusione della plastica
Le materie plastiche hanno una bassa conduttività termica e il taglio prolungato crea zone ad alta temperatura all'interfaccia utensile-pezzo. Anche con tagli poco profondi, una velocità eccessiva del mandrino o un avanzamento lento possono generare rapidamente calore, causando l'ammorbidimento del materiale prima del taglio. La concentrazione di calore può anche causare l'adesione del truciolo sull'utensile, aumentando il carico e riducendo l'efficienza di taglio.
Il controllo del calore implica la regolazione della velocità del mandrino, dell'avanzamento e della profondità di taglio. Anche il taglio intermittente o l'ottimizzazione del design del vano trucioli dell'utensile possono ridurre l'accumulo di calore nella zona di taglio.
L'impatto di una scarsa evacuazione dei trucioli
Se i trucioli non vengono rimossi in modo efficiente, possono essere frantumati ripetutamente, generando calore da attrito che peggiora la fusione della plastica. Sebbene le frese a due taglienti offrano un ampio spazio di evacuazione dei trucioli, durante la scanalatura profonda o il taglio continuo può verificarsi un accumulo di trucioli. I trucioli trattenuti possono danneggiare le superfici, aumentare l'usura dell'utensile e causare inceppamenti o bave.
Le strategie efficaci includono l'uso di aria compressa per la rimozione dei trucioli, la scelta di angoli di elica e lunghezze delle scanalature adeguati e la separazione delle operazioni di sgrossatura da quelle di finitura per garantire un'evacuazione tempestiva dei trucioli.
Calore da attrito dovuto a geometria dell'utensile non corrispondente
L'affilatura del tagliente, l'angolo di spoglia e l'angolo di spoglia determinano la resistenza al taglio e il calore da attrito. Una geometria inadeguata può generare un calore localizzato eccessivo, anche con un'evacuazione del truciolo fluida. Taglienti smussati, angoli d'elica non corretti o diametri dell'utensile e profondità di taglio non corrispondenti aumentano l'attrito, causando l'ammorbidimento o la fusione della plastica.
Ottimizzare l'affilatura del tagliente, l'angolo d'elica e la lunghezza della sporgenza dell'utensile per lo specifico materiale plastico può ridurre il calore da attrito. La collaborazione con i fornitori di frese in metallo duro consente la produzione di utensili a due taglienti ottimizzati per la lavorazione della plastica, migliorando la qualità superficiale e la stabilità di lavorazione.
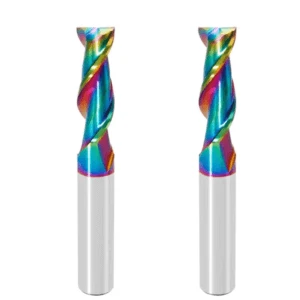
Scegliere la fresa a 2 taglienti giusta per la plastica
La scelta dell'utensile influisce direttamente sull'efficienza di taglio, sulla finitura superficiale e sulla stabilità di lavorazione. Le frese a due taglienti sono ampiamente utilizzate per materie plastiche come acrilico, ABS e POM grazie alla fluida evacuazione del truciolo e alla bassa resistenza al taglio. Una scelta corretta riduce il rischio di fusione della plastica, prolunga la durata dell'utensile e riduce al minimo le rilavorazioni.
Considerare le proprietà del materiale, la profondità di taglio, la velocità del mandrino, la struttura del pezzo e la geometria dell'utensile. Nel taglio ad alta velocità o continuo, l'evacuazione del truciolo e l'affilatura del tagliente sono fondamentali. Per applicazioni specifiche, le frese in metallo duro personalizzate fornite dai fornitori possono ottimizzare i risultati per garantire elevata precisione ed efficienza.
Vantaggi del design a 2 taglienti per l'evacuazione dei trucioli
Gli utensili a due taglienti offrono uno spazio di evacuazione del truciolo più ampio rispetto agli utensili a più taglienti, consentendo ai trucioli di abbandonare rapidamente la zona di taglio e riducendo il calore da attrito causato dall'accumulo di trucioli. Questo è particolarmente importante per scanalature profonde, fori ciechi o pezzi lunghi.
L'evacuazione fluida del truciolo riduce il calore localizzato, previene graffi superficiali ed evita l'inceppamento dell'utensile causato dai trucioli ricircolati. La scelta della lunghezza della scanalatura e dell'angolo d'elica adeguati ottimizza ulteriormente il flusso dei trucioli, mantenendo una temperatura controllabile e una lavorazione stabile.
Affilatura del tagliente per prevenire l'ammorbidimento del materiale
I bordi affilati riducono la resistenza al taglio, garantendo che il materiale venga tagliato anziché sfregato, riducendo il rischio di rammollimento o fusione. I bordi smussati o usurati aumentano il calore da attrito, causando fusione o graffi superficiali.
L'affilatura del tagliente deve essere proporzionata alla velocità di avanzamento e alla velocità del mandrino. L'utilizzo di frese a due taglienti ottimizzate per la plastica , o di utensili in metallo duro personalizzati forniti da un produttore, contribuisce a controllare il calore localizzato mantenendo al contempo un'elevata efficienza di taglio.
Diametro dell'utensile e profondità di taglio corrispondenti
Diametro dell'utensile e profondità di taglio non corrispondenti spesso causano vibrazioni e riscaldamento localizzato. Un diametro piccolo per un taglio profondo aumenta la sollecitazione non uniforme e il calore da attrito, mentre un diametro grande per un taglio superficiale può ridurre l'efficienza di taglio.
La combinazione di diametro dell'utensile, profondità di taglio, passo e metodo di taglio garantisce una temperatura stabile, un'evacuazione fluida del truciolo e un rischio di fusione ridotto. Per componenti complessi o materie plastiche speciali, gli utensili in metallo duro a due taglienti personalizzati controllano con precisione il contatto utensile-pezzo, mantenendo efficienza e qualità superficiale.
Errori nei parametri di taglio: causa principale della fusione della plastica
La corretta impostazione dei parametri di taglio è fondamentale per mantenere la qualità della lavorazione e prevenire la fusione della plastica. Anche con utensili affilati a due taglienti che consentono un'evacuazione fluida del truciolo, una velocità del mandrino, un avanzamento o una profondità di taglio non corrispondenti possono causare un calore localizzato eccessivo, causando l'ammorbidimento o la fusione della plastica nella zona di taglio. L'efficienza di lavorazione e la qualità superficiale dipendono sia dall'utensile che dalle condizioni di taglio. Ottimizzare i parametri, controllare l'accumulo di calore e garantire un corretto flusso dei trucioli sono essenziali per prevenire la fusione.
Durante le operazioni di scanalatura profonda, lavorazione di pezzi lunghi o taglio continuo, parametri non corretti aumentano il carico sull'utensile e la ritenzione del truciolo, causando filamenti, incollamenti o fusione del materiale. Regolando i parametri in base alle proprietà del materiale e alla geometria dell'utensile, si mantiene sotto controllo il calore localizzato, mantenendo al contempo l'efficienza di taglio.
Calore localizzato dovuto a velocità eccessiva del mandrino
Una velocità eccessiva del mandrino aumenta la frequenza di attrito tra l'utensile e il pezzo, causando un rapido accumulo di calore localizzato. Questo è particolarmente critico quando si lavorano materie plastiche dure come l'acrilico o le materie plastiche tecniche. Ad alte velocità, i trucioli non possono essere evacuati in tempo, causando la fusione o l'accumulo di materiale.
Il controllo della velocità del mandrino, insieme a un avanzamento e una profondità di taglio adeguati, riduce il calore da attrito, garantisce un'asportazione fluida dei trucioli e riduce al minimo l'ammorbidimento del materiale. Il taglio intermittente può essere utilizzato anche per gestire la temperatura localizzata in operazioni ad alta efficienza.
La bassa velocità di avanzamento provoca un taglio dominato dall'attrito
Un avanzamento lento mantiene l'utensile in contatto troppo a lungo, trasformando il taglio in attrito. I trucioli possono aderire all'utensile, formando accumuli di materiale fuso, compromettendo la finitura superficiale e la precisione dimensionale.
Aumentando la velocità di avanzamento, l'utensile può tagliare più materiale per giro, riducendo il tempo di attrito e l'accumulo di calore. L'avanzamento deve essere ottimizzato in base alla velocità del mandrino, alla geometria dell'utensile e alla durezza del materiale per evitare sovraccarichi o fusione della plastica.
La profondità di taglio e il passo influenzano la concentrazione del calore
Una profondità eccessiva o un passo laterale insufficiente aumentano la resistenza al taglio e concentrano il calore nella zona di taglio, causando rammollimento o fusione. Le lunghe sporgenze dell'utensile accentuano questo effetto durante la fresatura di scanalature profonde o di contornitura.
La combinazione di diametro dell'utensile, profondità di taglio e carico truciolo per dente bilancia le forze di taglio e la distribuzione del calore, garantendo un'evacuazione fluida del truciolo e riducendo il rischio di fusione. Per materiali plastici o pezzi complessi, gli utensili in metallo duro a due taglienti ottimizzati possono controllare meglio la temperatura e la qualità superficiale, mantenendo al contempo l'efficienza.

Utilizzo corretto delle frese a 2 taglienti per sgrossatura nella lavorazione grezza della plastica
La sgrossatura rimuove la maggior parte del materiale e prepara il pezzo per la finitura. Anche con utensili di sgrossatura a due taglienti, parametri di taglio o geometrie errate possono causare fusioni localizzate, incollamenti o striature superficiali. L'ottimizzazione della geometria dell'utensile, della strategia di taglio e della lavorazione multifase consente di controllare efficacemente il calore, mantenendo al contempo efficienza e qualità superficiale.
L'utilizzo di una fresa a sgrossatura a due taglienti richiede la combinazione di tagliente seghettato, velocità di taglio, avanzamento e profondità per evitare la concentrazione di calore. La sgrossatura deve essere separata dagli utensili di finitura, concentrandosi sulla rimozione del materiale, mentre la finitura garantisce la qualità superficiale e la precisione dimensionale, prevenendo la fusione della plastica.
I bordi seghettati riducono il calore durante la lavorazione grezza
I bordi seghettati dividono il materiale in segmenti, riducendo il carico dell'utensile e la resistenza al taglio, riducendo al minimo l'accumulo di calore. Per scanalature profonde o componenti in plastica di grandi dimensioni, i bordi seghettati mantengono la rottura del truciolo, prevenendo il riflusso e il riscaldamento per attrito.
L'ottimizzazione della spaziatura delle dentellature, del numero di denti e dell'angolo d'elica migliora il deflusso dei trucioli. In combinazione con velocità e avanzamento appropriati, la temperatura dell'utensile durante la sgrossatura rimane controllata, garantendo condizioni di finitura stabili.
Evitare di utilizzare direttamente i parametri di lavorazione dei metalli
L'applicazione di avanzamenti o profondità di taglio nella lavorazione dei metalli alla plastica aumenta la resistenza al taglio e il calore localizzato. La bassa conduttività termica della plastica causa un rapido accumulo di calore, che può portare a rammollimento, fusione o incollaggio.
Regolare la profondità di taglio, il passo e l'avanzamento in base alla geometria dell'utensile e alle proprietà del materiale. Il taglio intermittente e l'aria compressa per la rimozione dei trucioli riducono ulteriormente l'accumulo di calore.
Importanza della separazione tra sgrossatura e finitura con frese a 2 taglienti
La separazione degli utensili definisce le fasi di lavorazione: la sgrossatura si concentra sulla rapida rimozione del materiale e sul controllo del calore, la finitura sulla qualità superficiale e sulla precisione dimensionale. Questo riduce l'usura degli utensili, il riscaldamento localizzato e la fusione.
Combinando utensili di sgrossatura e finitura a 2 taglienti, possibilmente tramite la collaborazione con un fornitore di frese in metallo duro, si migliora l'efficienza, la consistenza della superficie e la qualità del pezzo lavorato.

L'impatto delle macchine utensili e dei metodi di lavorazione sulla fusione della plastica
La stabilità della lavorazione della plastica è influenzata non solo dagli utensili da taglio e dalle impostazioni dei parametri, ma anche dalla rigidità della macchina, dai metodi di lavorazione e dalla pianificazione del percorso utensile. Questi fattori influiscono direttamente sul controllo del calore e sulla probabilità di fusione del materiale. Anche utilizzando utensili affilati a due taglienti con una buona capacità di evacuazione del truciolo, una rigidità della macchina insufficiente, strategie di lavorazione inadeguate o percorsi utensile mal pianificati possono comunque causare surriscaldamento localizzato, aumento delle vibrazioni e fusione superficiale.
Abbinando correttamente le prestazioni della macchina ai metodi di lavorazione e alle strategie di taglio, è possibile ridurre al minimo le vibrazioni, migliorare il flusso dei trucioli e controllare efficacemente l'accumulo di calore localizzato. Questo diventa particolarmente critico nella lavorazione di scanalature profonde, nella fresatura di contorni continui o nelle geometrie complesse dei pezzi, dove la stabilità di taglio e la qualità superficiale sono altamente sensibili alle condizioni della macchina e del processo.
Vibrazioni dell'utensile e accumulo di calore causati da rigidità insufficiente del mandrino
Una rigidità insufficiente del mandrino provoca microvibrazioni durante il taglio, con conseguente contatto non uniforme tra l'utensile e il pezzo. Questo contatto non uniforme concentra le forze di taglio in aree localizzate, causando un rapido accumulo di calore. Le vibrazioni non solo aumentano la resistenza al taglio, ma interrompono anche la formazione del truciolo, causandone la congestione e la fusione localizzata della plastica.
Questi effetti sono più pronunciati durante la lavorazione di scanalature profonde o di pezzi lunghi. La scelta di una macchina con un'adeguata rigidità, la riduzione al minimo della sporgenza dell'utensile e il controllo della profondità di taglio possono ridurre significativamente l'accumulo di calore dovuto alle vibrazioni, migliorando al contempo la precisione dimensionale e la finitura superficiale.
Differenze di temperatura tra la lavorazione a cava intera e la fresatura laterale
Durante la lavorazione di cave complete, il tagliente è completamente impegnato nel materiale, aumentando notevolmente la resistenza al taglio e il calore da attrito. Questo spesso si traduce in temperature localizzate eccessive che possono causare l'ammorbidimento o la fusione della plastica. Al contrario, la fresatura laterale impegna solo una parte del tagliente, consentendo una distribuzione più uniforme delle forze di taglio e del calore, contribuendo a ridurre l'aumento di temperatura localizzato.
Per la lavorazione della plastica, il metodo di lavorazione deve essere selezionato in base alla geometria del pezzo e alle esigenze di asportazione del materiale. Il controllo dell'impegno dell'utensile, insieme a velocità di avanzamento e profondità di taglio appropriate, aiuta a gestire la distribuzione del calore e migliora la qualità della superficie.
Il ruolo della pianificazione del percorso utensile nell'evacuazione e nel raffreddamento dei trucioli
La pianificazione del percorso utensile ha un impatto diretto sul flusso del truciolo e sull'accumulo di calore. Percorsi utensile mal progettati possono causare tagli ripetuti nella stessa area, con conseguente accumulo di trucioli e calore concentrato, che accelera la fusione. Una corretta progettazione del percorso utensile distribuisce i carichi di taglio in modo uniforme e garantisce un'evacuazione tempestiva del truciolo, riducendo l'accumulo di calore localizzato.
Nella lavorazione di contorni complessi o di componenti in plastica di grandi dimensioni, l'ottimizzazione della direzione di taglio, delle strategie di ingresso e uscita e degli approcci di taglio a strati migliora l'efficienza di evacuazione del truciolo e riduce il calore da attrito. Queste misure contribuiscono a ridurre al minimo la fusione, la formazione di filamenti e l'incollamento dell'utensile, migliorando al contempo l'uniformità superficiale.

Strategie di raffreddamento ed evacuazione dei trucioli nella lavorazione della plastica con fresa a 2 taglienti
Anche utilizzando utensili a due taglienti con buone prestazioni di evacuazione del truciolo, la fusione della plastica e l'accumulo di materiale possono comunque verificarsi se il calore nella zona di taglio non viene gestito correttamente. Efficaci strategie di raffreddamento ed evacuazione del truciolo aiutano a controllare l'aumento di temperatura localizzato, a migliorare le condizioni di taglio e a garantire stabilità di lavorazione e qualità superficiale. Metodi come l'assistenza ad aria compressa, l'uso controllato di fluidi da taglio e percorsi di evacuazione del truciolo ottimizzati riducono significativamente il calore da attrito all'interfaccia utensile-pezzo.
Nella lavorazione ad alta velocità o nella scanalatura profonda, il calore si accumula rapidamente e i trucioli intrappolati possono facilmente causare fusioni secondarie. Combinare metodi di raffreddamento appropriati con un'efficace evacuazione dei trucioli è essenziale per mantenere una qualità superficiale costante e ridurre al minimo i danni termici.
Vantaggi pratici dell'aria compressa nella lavorazione della plastica
L'aria compressa rimuove efficacemente i trucioli dalla zona di taglio, asportando parte del calore generato. Ciò impedisce che i trucioli sfreghino ripetutamente contro l'utensile e la superficie del pezzo, aumentando così il calore da attrito. Per le materie plastiche sensibili al calore come acrilico, ABS e POM, l'aria compressa riduce significativamente la formazione di filamenti, la fusione e l'adesione dell'utensile.
Nelle scanalature profonde o nella fresatura di contorni continui, la corretta regolazione della pressione e della direzione dell'aria garantisce una tempestiva rimozione dei trucioli, riduce l'accumulo di calore localizzato, mantiene un'azione di taglio nitida e migliora l'efficienza della lavorazione e la finitura superficiale.
Quando i fluidi da taglio tradizionali non sono raccomandati
Sebbene i fluidi da taglio siano comunemente utilizzati nella lavorazione dei metalli, il loro utilizzo nella lavorazione della plastica richiede cautela. I refrigeranti liquidi possono far sì che alcune materie plastiche assorbano umidità e si rigonfino, causando scolorimento superficiale o una maggiore adesione dei trucioli. In alcuni casi, un flusso eccessivo di refrigerante può addirittura ostruire l'evacuazione dei trucioli e contribuire all'accumulo di calore localizzato.
Per la lavorazione della plastica, i metodi di raffreddamento devono essere selezionati in base alle proprietà del materiale e alla geometria dell'utensile. Il raffreddamento ad aria compressa o a microspruzzatura controllata è spesso più efficace del refrigerante liquido ad alto volume.
Importanza della rimozione tempestiva dei trucioli per prevenire la fusione secondaria
L'accumulo di trucioli nella zona di taglio aumenta il calore da attrito e può portare alla fusione secondaria dei materiali plastici. La rimozione tempestiva dei trucioli riduce l'aumento di temperatura localizzato e impedisce che i trucioli vengano premuti ripetutamente contro la superficie del pezzo, causando filamenti e aderenze.
Un'efficace evacuazione del truciolo si ottiene combinando una geometria dell'utensile ottimizzata, una corretta pianificazione del percorso utensile e metodi di raffreddamento adeguati. La scelta di angoli d'elica e lunghezze di taglio appropriati, combinata con l'assistenza di aria compressa, consente ai trucioli di fuoriuscire agevolmente dalla zona di taglio. Questo è particolarmente importante in scanalature profonde, fori ciechi e profili complessi.

Prevenire la fusione della plastica mediante la progettazione personalizzata di frese a 2 taglienti
La progettazione degli utensili gioca un ruolo decisivo nella distribuzione del calore, nell'efficienza dell'evacuazione dei trucioli e nella qualità superficiale durante la lavorazione della plastica. Anche gli operatori più esperti spesso trovano difficile eliminare la fusione, la formazione di filamenti e l'adesione dei trucioli utilizzando solo utensili standard. Gli utensili personalizzati consentono di ottimizzare taglienti, angoli di spoglia e angoli d'elica per specifici materiali plastici, con conseguente processo di taglio più stabile e distribuzione del calore più uniforme.
Nel taglio ad alta velocità, nelle scanalature profonde o nei profili complessi, è possibile progettare utensili personalizzati con precisione per adattarsi ai carichi di taglio e alle caratteristiche del materiale. Ciò massimizza l'efficienza di evacuazione del truciolo, migliora le prestazioni di taglio e supporta una qualità superficiale costante e una precisione dimensionale.
Angolo di taglio e spoglia ottimizzati per materiali plastici
L'affilatura del tagliente e l'angolo di spoglia influiscono direttamente sulla resistenza al taglio e sulla generazione di calore. I taglienti ottimizzati per le materie plastiche sensibili al calore riducono l'attrito, riducono l'accumulo di calore localizzato e prevengono l'adesione dei trucioli e la fusione del materiale.
Un corretto angolo di spoglia migliora la direzione della forza di taglio, rende più fluido il taglio e riduce il carico irregolare dell'utensile e le vibrazioni. Ciò si traduce in una migliore finitura superficiale, un migliore controllo dimensionale e una maggiore stabilità nella lavorazione di scanalature profonde o di profili continui.
Come gli angoli dell'elica personalizzati migliorano la distribuzione del calore
L'angolo d'elica influisce in modo significativo sul flusso del truciolo e sulla distribuzione del calore. Un angolo d'elica personalizzato consente ai trucioli di evacuare uniformemente lungo la scanalatura, riducendo la concentrazione di calore nella zona di taglio e il rischio di fusione superficiale.
Nelle lavorazioni ad alto avanzamento o su grandi superfici, angoli d'elica ottimizzati aiutano anche a distribuire le forze di taglio in modo più uniforme, ridurre le vibrazioni e migliorare la consistenza superficiale. Collaborando a stretto contatto con un fornitore di frese, è possibile selezionare l'angolo d'elica più efficace per materiali e condizioni di lavorazione specifici.
Vantaggi della collaborazione con un fornitore di frese in metallo duro personalizzate
Collaborare con un fornitore professionale di frese a candela consente di personalizzare le frese a 2 taglienti in metallo duro in base al tipo di materiale, al metodo di lavorazione e ai requisiti di precisione. I fornitori esperti offrono competenze nell'ottimizzazione della geometria dell'utensile, nella selezione del metallo duro e nelle opzioni di rivestimento, contribuendo a ridurre la fusione, l'adesione dell'utensile e i difetti superficiali.
Gli utensili personalizzati offrono prestazioni stabili sia nelle operazioni di sgrossatura che di finitura, migliorano l'evacuazione del truciolo e il controllo del calore, prolungano la durata dell'utensile e aumentano l'efficienza di lavorazione. Per componenti complessi o applicazioni ad alta precisione, collaborare con un fornitore specializzato è un modo efficace per garantire una qualità costante e ridurre le rilavorazioni.

Lista di controllo per prevenire la fusione della plastica durante la lavorazione
Nella lavorazione della plastica, l'eccessivo calore di taglio e la scarsa evacuazione del truciolo sono le principali cause di fusione, formazione di filamenti e adesione dell'utensile. Anche utilizzando frese a due taglienti con taglienti affilati e buone prestazioni di evacuazione del truciolo, possono comunque verificarsi difetti senza un controllo sistematico del processo. La definizione di una checklist di lavorazione strutturata aiuta a mantenere condizioni di taglio costanti durante le fasi di pre-lavorazione, lavorazione e post-lavorazione, garantendo qualità superficiale, precisione dimensionale e stabilità del processo, prolungando al contempo la durata dell'utensile.
Implementando ispezioni graduali, come la verifica delle condizioni dell'utensile, la convalida dei parametri, l'osservazione della lavorazione in tempo reale e la valutazione delle superfici post-lavorazione, è possibile identificare e correggere tempestivamente potenziali problemi. Questo approccio riduce efficacemente le rilavorazioni e gli sprechi di materiale causati dalla fusione della plastica, soprattutto in scanalature profonde, contorni complessi o applicazioni di lavorazione ad alta velocità.
Verifica degli utensili e dei parametri prima della lavorazione
Prima di iniziare la lavorazione, verificare che la geometria dell'utensile, l'affilatura del tagliente e la lunghezza della scanalatura siano appropriate per la profondità di taglio richiesta. Assicurarsi che la sporgenza dell'utensile sia ridotta al minimo per ridurre le vibrazioni e la concentrazione localizzata di calore. Allo stesso tempo, verificare che la velocità del mandrino, l'avanzamento e la profondità di taglio siano correttamente adattate al materiale plastico e agli obiettivi di lavorazione.
Inoltre, è necessario verificare che l'utensile sia saldamente fissato, che i percorsi di evacuazione dei trucioli siano liberi da ostacoli e che siano disponibili metodi di raffreddamento ausiliari, come l'aria compressa, se necessario. Un controllo pre-lavorazione approfondito riduce significativamente il rischio di fusione della plastica e di adesione dell'utensile durante l'avvio e fornisce condizioni stabili per le operazioni successive.
Condizioni anomale da monitorare durante la lavorazione
Durante la lavorazione, osservare attentamente la formazione del truciolo, le vibrazioni dell'utensile e le condizioni della superficie del pezzo. Trucioli lunghi e filiformi o trucioli aderenti al tagliente spesso indicano una velocità di avanzamento insufficiente o una scarsa evacuazione del truciolo. Vibrazioni dell'utensile o rumori anomali possono indicare un carico di taglio eccessivo o problemi di rigidità della macchina, entrambi fattori che contribuiscono all'accumulo di calore localizzato. Fusioni, filamenti o scolorimenti visibili sulla superficie del pezzo indicano che i parametri di taglio richiedono una regolazione immediata.
Monitorando queste condizioni in tempo reale, è possibile implementare tempestivamente azioni correttive, come l'aumento della velocità di avanzamento, la riduzione della velocità del mandrino, la regolazione della profondità di taglio o il miglioramento dell'evacuazione dei trucioli, per controllare la generazione di calore e prevenire difetti superficiali.
Valutazione del danno termico dopo la lavorazione
Dopo la lavorazione, ispezionare la superficie del pezzo per individuare eventuali segni di danni termici, tra cui bordi fusi, formazione di bave, adesione del materiale dell'utensile o deformazioni localizzate. Questa ispezione è particolarmente importante per i pezzi con superfici lucide o tolleranze dimensionali strette, dove piccoli difetti possono compromettere le prestazioni o l'assemblaggio.
La valutazione dei segni di truciolo, della qualità del tagliente e della decolorazione superficiale aiuta a determinare se la geometria dell'utensile, i parametri di taglio e le strategie di evacuazione del truciolo sono stati appropriati. Se combinate con i dati di lavorazione, queste osservazioni forniscono un feedback prezioso per ottimizzare la selezione degli utensili e i parametri di processo nei cicli di produzione futuri, migliorando costantemente l'efficienza di lavorazione e la qualità del prodotto.

Problemi comuni riscontrati durante la lavorazione della plastica con frese a 2 taglienti
Materiali plastici diversi presentano requisiti specifici per quanto riguarda la geometria dell'utensile, i parametri di taglio e le strategie di evacuazione del truciolo. Come discusso in questo articolo, anche con frese a due taglienti affilate e un'evacuazione efficiente del truciolo, possono verificarsi problemi come fusione del tagliente, bave, adesione dell'utensile e finitura superficiale non uniforme se il calore di taglio, la rigidità della macchina o i parametri di processo non sono adeguatamente bilanciati.
Una lavorazione efficace della plastica richiede un approccio completo che integri la selezione degli utensili, l'ottimizzazione dei parametri, i metodi di raffreddamento e di evacuazione dei trucioli e le strategie di sgrossatura e finitura appropriate in base alle caratteristiche del materiale. Riepilogare sistematicamente l'esperienza di lavorazione su diversi tipi di plastica consente agli operatori di identificare rapidamente potenziali problemi, applicare misure correttive, ridurre l'usura degli utensili e le rilavorazioni e migliorare la coerenza complessiva della lavorazione.
Problemi comuni di fusione e adesione degli utensili nella lavorazione dell'acrilico
L'acrilico è altamente sensibile al calore e tende a fondersi o ad aderire all'utensile da taglio quando la temperatura locale aumenta rapidamente. Difetti comuni includono bordi fusi, formazione di bave e sottili graffi superficiali, in particolare nelle applicazioni ad alta lucentezza. Questi problemi sono in genere causati da una velocità eccessiva del mandrino, un avanzamento insufficiente, una profondità di taglio eccessivamente aggressiva o un'evacuazione del truciolo inadeguata.
L'utilizzo di una fresa a due taglienti progettata per un'evacuazione fluida del truciolo, il mantenimento di taglienti estremamente affilati con angoli di spoglia appropriati, l'ottimizzazione dei parametri di taglio e l'impiego di aria compressa per la rimozione del truciolo possono ridurre significativamente la fusione del tagliente e l'adesione dell'utensile. Queste misure migliorano notevolmente la finitura superficiale e la precisione dimensionale nella lavorazione dell'acrilico.
Considerazioni sul controllo della temperatura per la lavorazione di ABS e POM
ABS e POM offrono una maggiore tenacità e una migliore resistenza al calore rispetto all'acrilico, ma un eccessivo accumulo di calore durante la lavorazione ad alta velocità o la fresatura di scanalature profonde può comunque causare scolorimento superficiale, microfusione o filamenti di materiale. Strategie efficaci per il controllo del calore includono la riduzione della profondità di taglio, l'ottimizzazione del passo, il bilanciamento della velocità del mandrino e dell'avanzamento e la garanzia di un'evacuazione continua del truciolo.
Durante le operazioni di sgrossatura, l'utilizzo di una fresa a due taglienti ottimizzata può contribuire a ridurre il calore di taglio e il carico sull'utensile. Nelle operazioni di finitura, mantenere taglienti affilati e selezionare un angolo d'elica appropriato sono essenziali per ottenere condizioni di taglio stabili e finiture superficiali di alta qualità.
Requisiti di geometria degli utensili per diversi materiali plastici
Materiali plastici diversi richiedono requisiti diversi in termini di geometria dell'utensile e capacità di evacuazione del truciolo. Materiali sensibili al calore come l'acrilico richiedono taglienti estremamente affilati e un flusso di trucioli senza ostacoli, mentre materiali plastici più resistenti come ABS e POM richiedono una maggiore stabilità dell'utensile e una resistenza al taglio controllata. Discordanze nel diametro dell'utensile, nell'angolo dell'elica o nella geometria del tagliente possono facilmente causare surriscaldamento localizzato per attrito, fusione o incollamento dell'utensile.
Collaborando con un fornitore professionale per personalizzare le frese a due taglienti in metallo duro, ottimizzando i taglienti, gli angoli di spoglia e gli angoli dell'elica per materiali specifici, gli operatori possono ottenere un migliore controllo del calore, un'evacuazione dei trucioli più efficiente, una maggiore durata dell'utensile e una qualità superficiale costante in un'ampia gamma di applicazioni di lavorazione della plastica.






