


Nella lavorazione meccanica, la foratura rappresenta circa un quinto del processo totale, mentre la foratura vera e propria costituisce circa il 30% dell'intero processo. Credo che chiunque lavori in prima linea abbia familiarità con le punte da trapano . Quando si acquistano punte da trapano, ci si imbatte in punte di diversi materiali e colori. Qual è quindi la differenza tra punte di colori diversi? Esiste una correlazione tra il colore e la qualità della punta? Quale punta da trapano di quale colore è meglio acquistare?
Esiste una relazione tra il colore della punta del trapano e la sua qualità?
Innanzitutto, è impossibile distinguere la qualità delle punte da trapano semplicemente dal colore. Non esiste una relazione diretta e inevitabile tra colore e qualità. Le punte da trapano di diversi colori differiscono principalmente per la tecnologia di lavorazione. Naturalmente, si può fare un giudizio approssimativo basandosi sul colore. Tuttavia, attualmente, anche le punte da trapano di scarsa qualità vengono lavorate per ottenere lo stesso aspetto estetico delle punte da trapano di alta qualità.
Qual è la differenza tra punte da trapano di diversi colori?
Le punte da trapano in acciaio rapido completamente rettificate di alta qualità sono spesso di colore bianco. Naturalmente, anche le punte da trapano rullate possono ottenere il colore bianco mediante una rettifica fine del cerchio esterno. Il motivo per cui si dice che siano di alta qualità è che, oltre al materiale stesso, anche il controllo di qualità durante il processo di rettifica è piuttosto rigoroso e non si verificano bruciature sulla superficie dell'utensile. Quella nera è una punta da trapano nitrurata. Si tratta di un metodo chimico che immerge l'utensile finito in una miscela di ammoniaca e vapore acqueo e lo riscalda a 540°C~560°C per migliorarne la durata. La maggior parte delle punte da trapano nere sul mercato sono solo nere (per coprire bruciature o pellicine nere sulla superficie dell'utensile), ma l'effetto d'uso effettivo non è stato migliorato in modo efficace.
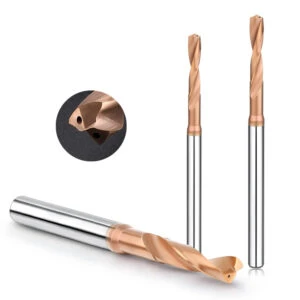
Esistono tre processi per la produzione di punte da trapano. Quello nero è la laminazione, che è il peggiore. Quello bianco è la pulitura e la rettifica dei bordi. Poiché non produce ossidazione ad alta temperatura come la laminazione, la struttura granulare dell'acciaio non viene distrutta e viene utilizzata per forare pezzi con una durezza leggermente superiore. La punta da trapano giallo-marrone è chiamata punta contenente cobalto nell'industria. Le punte contenenti cobalto sono originariamente bianche e vengono prodotte tramite rettifica. Quando vengono atomizzate in seguito, diventano giallo-marroni (generalmente chiamate ambra), che è la migliore nell'industria attuale. L'M35 (Co 5%) ha anche un colore dorato. Questa punta da trapano è chiamata punta rivestita in titanio, che si divide in placcatura decorativa e placcatura industriale. La placcatura decorativa non ha alcun effetto, ha solo un bell'aspetto dorato. La placcatura industriale è ottima, con una durezza di HRC78, superiore a quella delle punte contenenti cobalto (HRC54).
Come scegliere una punta da trapano
Poiché il colore non è un criterio per giudicare la qualità di una punta da trapano, come si sceglie una punta da trapano?
A giudicare dall'esperienza, quelle bianche sono generalmente punte da trapano in acciaio rapido completamente rettificate e la qualità dovrebbe essere la migliore. Quelle dorate sono placcate con nitruro di titanio, che è generalmente il migliore o relativamente scadente. Anche la qualità di quelle nere è irregolare e alcune sono realizzate in acciaio per utensili al carbonio di pessima qualità, che è facile da ricotto e arrugginire, quindi devono essere annerite.
In genere, quando si acquista una punta da trapano, è possibile osservare il marchio sul manico del trapano e il segno di tolleranza del diametro. Se il segno è netto, la qualità della corrosione laser o elettrica non sarà troppo scarsa. Se la parola è stampata, se il bordo della parola è sporgente, la punta è di scarsa qualità, poiché il contorno sporgente della parola impedirà alla precisione di serraggio della punta di soddisfare i requisiti, mentre se il bordo della parola è netto e ben intersecato con la superficie cilindrica del manico del trapano, la qualità è buona. Inoltre, è necessario osservare il tagliente della punta. La punta completamente rettificata ha un tagliente molto buono e la superficie a spirale soddisfa i requisiti, mentre la qualità della superficie dell'angolo posteriore della punta di scarsa qualità è molto scarsa.
Precisione di perforazione
Dopo aver scelto la punta, diamo un'occhiata alla precisione di foratura. La precisione del foro è composta principalmente da fattori quali la dimensione dell'apertura, la precisione di posizionamento, la coassialità, la rotondità, la rugosità superficiale e le bave del foro.
Fattori che influenzano la precisione del foro lavorato durante la perforazione:
- La precisione di serraggio e le condizioni di taglio del trapano, come il portautensile, la velocità di taglio, la velocità di avanzamento, il fluido da taglio, ecc.;
- Le dimensioni e la forma del trapano, come la lunghezza del trapano, la forma della lama, la forma del nucleo del trapano, ecc.;
- La forma del pezzo in lavorazione, come la forma laterale del foro, la forma del foro, lo spessore, lo stato di serraggio, ecc.
Foro Eespansione
L'espansione del foro è causata dall'oscillazione della punta durante la lavorazione. L'oscillazione del portautensile ha una grande influenza sull'apertura e sulla precisione di posizionamento del foro. Pertanto, quando il portautensile è notevolmente usurato, è necessario sostituirne uno nuovo per tempo. Quando si eseguono fori di piccole dimensioni, è difficile misurare e regolare l'oscillazione, quindi è meglio utilizzare una punta di piccolo diametro con codolo grosso e buona coassialità tra la lama e il codolo. Quando si utilizza una punta riaffilata, la causa della diminuzione della precisione del foro è principalmente dovuta all'asimmetria della forma del dorso. Il controllo della differenza di altezza della lama può efficacemente ridurre il taglio e l'espansione del foro.
Foro Rrotondità
A causa della vibrazione del trapano, la forma del foro può facilmente assumere una forma poligonale e sulla parete del foro compaiono delle linee simili a rigature. I fori poligonali più comuni sono per lo più triangolari o pentagonali. La ragione del foro triangolare è che il trapano ha due centri di rotazione durante la foratura, che vibrano a una frequenza di 600 scambi. La causa principale della vibrazione è la resistenza al taglio sbilanciata. Quando il trapano ruota di un giro, la rotondità del foro lavorato non è buona, causando uno sbilanciamento della resistenza durante il secondo giro di taglio, ripetendo nuovamente l'ultima vibrazione, ma la fase di vibrazione presenta un certo offset, causando la comparsa di linee di rigatura sulla parete del foro.
Quando la profondità di foratura raggiunge un certo livello, l'attrito tra il bordo della lama e la parete del foro aumenta, le vibrazioni si attenuano, la rigatura scompare e la rotondità migliora. Questo tipo di foro presenta un'apertura a forma di imbuto se visto dalla sezione longitudinale. Per lo stesso motivo, durante il taglio possono formarsi anche fori pentagonali ed ettagonali. Per eliminare questo fenomeno, oltre a controllare fattori come le vibrazioni del mandrino, la differenza di altezza del tagliente e la forma asimmetrica del dorso e della lama, è necessario adottare misure per aumentare la rigidità della punta, aumentare l'avanzamento per giro, ridurre l'angolo di inclinazione del dorso e affilare il tagliente.
Perforazione su Iinclinato e Curtato Ssuperfici
Quando la superficie di taglio o di foratura della punta è inclinata, curva o a gradini, la precisione di posizionamento è scarsa. Poiché in questa fase la punta taglia radialmente su un solo lato, la durata dell'utensile è ridotta.
Per migliorare la precisione del posizionamento, si possono adottare le seguenti misure:
- Praticare prima il foro centrale;
- Usa un fresa per fresare la sede del foro;
- Selezionare una punta da trapano con buone prestazioni di taglio e buona rigidità;
- Ridurre la velocità di avanzamento.
Fresa TRATTAMENTO
Durante la foratura, si formano delle bave all'ingresso e all'uscita del foro, soprattutto quando si lavorano materiali tenaci e lamiere sottili. Il motivo è che, quando la punta sta per forare, il materiale in lavorazione subisce una deformazione plastica. In questa fase, la parte triangolare che avrebbe dovuto essere tagliata dal tagliente vicino al bordo esterno della punta si deforma e si piega verso l'esterno sotto l'azione della forza di taglio assiale, e si arriccia ulteriormente sotto l'azione dello smusso del bordo esterno della punta e del bordo della lama, formando un bordo arricciato o una bava.






