


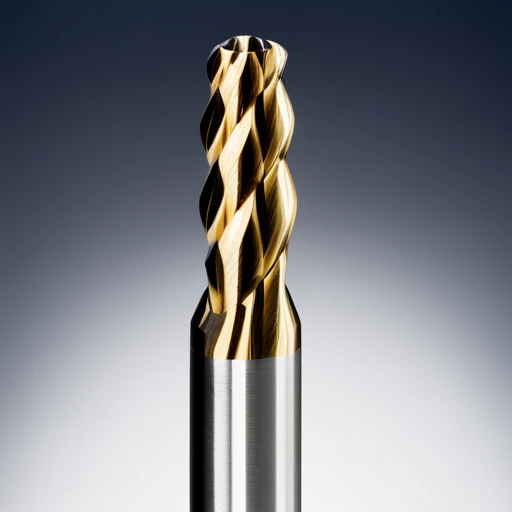
Nella lavorazione CNC, la scelta della fresa a 2 taglienti più adatta è un fattore chiave che incide direttamente sull'efficienza di lavorazione, sulla durata dell'utensile e sulla finitura superficiale. Una delle domande più frequenti tra ingegneri e programmatori CNC è: quando è opportuno utilizzare una fresa a 2 taglienti rispetto a una a 4 taglienti?
Mentre le frese a 2 taglienti sono spesso associate alla lavorazione ad alta velocità di materiali teneri, le frese a 4 taglienti sono preferite per metalli più duri e per operazioni di finitura. Tuttavia, la scelta non è sempre così semplice. Il tipo di materiale, la strategia di taglio, le esigenze di evacuazione del truciolo e le caratteristiche della macchina utensile giocano tutti un ruolo importante.
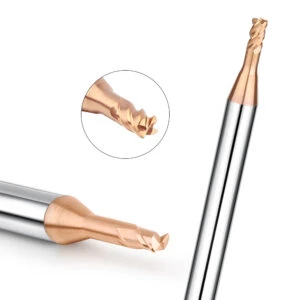
Che cosa è una fresa a candela?
La fresa a candela è uno degli utensili più comunemente utilizzati nella lavorazione CNC, impiegata principalmente per la fresatura di vari materiali metallici e non metallici. È composta da un portautensili, un corpo utensile e molteplici taglienti a spirale. I taglienti sono distribuiti a spirale lungo l'asse dell'utensile, il che contribuisce a ottenere un taglio continuo e un'efficace rimozione dei trucioli.
Questi taglienti non sono solo responsabili del taglio fisico del pezzo, ma influiscono anche direttamente su prestazioni chiave come l'efficienza di asportazione del truciolo, la distribuzione della forza di taglio, il controllo delle vibrazioni e la finitura superficiale della superficie lavorata. Pertanto, scegliere una fresa con un numero diverso di taglienti (ad esempio una fresa a 2 taglienti o una fresa a 4 taglienti) significa essenzialmente scegliere una strategia di lavorazione adatta alle diverse esigenze.
L'influenza chiave del numero di scanalature sulle prestazioni della fresa
Il numero di taglienti di una fresa è uno dei parametri fondamentali che influenzano le prestazioni di lavorazione. Minore è il numero di taglienti, maggiore è il carico di taglio su un singolo tagliente, ma anche lo spazio di asportazione del truciolo è relativamente più ampio. Questo fa sì che la fresa a 2 taglienti offra buone prestazioni di evacuazione del truciolo e capacità di avanzamento ad alta velocità nella lavorazione di materiali teneri come leghe di alluminio, rame e plastica.
Al contrario, la fresa a 4 taglienti presenta un numero maggiore di taglienti, che consente di ottenere una maggiore efficienza di taglio a parità di velocità e di migliorare significativamente la qualità superficiale del pezzo. È particolarmente adatta per la fresatura laterale e la finitura di materiali duri come acciaio e acciaio inossidabile.
In altre parole, la scelta del numero di lame influisce direttamente sul carico di taglio, sulla capacità di evacuazione del truciolo, sulla stabilità di lavorazione e sulla durata dell'utensile. Nella definizione dei percorsi utensile e dei parametri di taglio, gli ingegneri devono considerare attentamente il numero di lame per ottenere il miglior risultato di lavorazione.
Differenza di base tra fresa a 2 taglienti e fresa a 4 taglienti
Tra gli utensili CNC, le frese a 2 e 4 taglienti sono i due tipi più comuni, e tra i due vi sono differenze evidenti nella struttura e nelle caratteristiche applicative:
La fresa a 2 taglienti presenta un solco truciolo più ampio, ideale per la scanalatura e il taglio rapido di materiali teneri, soprattutto nelle lavorazioni ad alta velocità. Inoltre, favorisce un migliore ingresso del refrigerante o del gas compresso nell'area di taglio, riducendo efficacemente la temperatura di taglio.
La fresa a 4 taglienti offre più taglienti, il che contribuisce a distribuire il carico a parità di avanzamento, migliorando la stabilità di taglio e il livello di rugosità superficiale. Tuttavia, lo spazio per il truciolo è relativamente piccolo, quindi è necessario prestare attenzione a evitare l'intasamento dei trucioli durante la lavorazione di materiali teneri o scanalature profonde.
Pertanto, nella scelta tra una fresa a 2 taglienti e una a 4 taglienti, è necessario effettuare un giudizio globale basato su fattori quali il materiale del pezzo da lavorare, la profondità di taglio e la strategia di avanzamento per raggiungere un equilibrio tra efficienza e qualità.
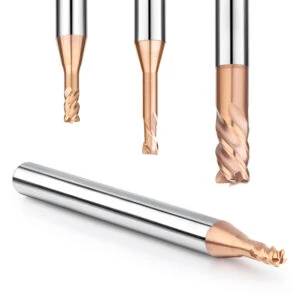
Vantaggi e scenari applicativi della fresa a 2 taglienti
Nel campo delle lavorazioni CNC, la fresa a 2 taglienti è la scelta ideale per la lavorazione di materiali teneri come leghe di alluminio, plastica, rame e altri metalli non ferrosi, grazie all'eccellente capacità di asportazione del truciolo e all'elevata efficienza di avanzamento. Rispetto alle frese con un numero maggiore di lame, presenta scanalature di asportazione del truciolo più ampie e un minor numero di taglienti. Questo vantaggio strutturale le consente di ottenere prestazioni di taglio stabili anche ad alta velocità e con elevati avanzamenti.
Inoltre, in condizioni di lavoro in cui il percorso di taglio deve essere pulito e l'accumulo di trucioli deve essere controllato in modo efficace, la fresa a 2 taglienti può collaborare meglio con il fluido da taglio o l'aria compressa per la dissipazione del calore e la rimozione dei trucioli grazie al suo percorso di rimozione dei trucioli aperto, riducendo notevolmente il surriscaldamento e l'inceppamento dell'utensile.
Maggiore capacità di rimozione dei trucioli, adatta a materiali morbidi come alluminio e plastica
La fresa a 2 taglienti è progettata per mantenere un ampio spazio di asportazione del truciolo, aspetto particolarmente importante per la lavorazione di materiali con basso punto di fusione e facile inceppamento dei trucioli (come alluminio, PVC, acrilico e altri materiali plastici tecnici). Poiché questi materiali sono soggetti a trucioli appiccicosi e temperature elevate durante il processo di taglio, se l'asportazione del truciolo non è uniforme, è molto facile che si verifichino graffi sulla superficie del pezzo, una maggiore usura o la rottura dell'utensile.
Utilizzando una fresa a 2 taglienti, l'accumulo di trucioli può essere efficacemente ridotto, rendendo il processo di lavorazione più fluido e migliorando la dissipazione del calore, migliorando così l'efficienza complessiva e la durata dell'utensile. Questo è anche uno dei motivi per cui molte fresatrici CNC sono quasi sempre dotate di una fresa a 2 taglienti di serie per il taglio di leghe di alluminio ad alta velocità.
Lo strumento di scelta per la scanalatura
La fresatura di cave è una lavorazione che richiede elevati carichi assiali e radiali sull'utensile. L'utensile deve avanzare per tutta la larghezza e rimuovere i trucioli contemporaneamente. Rispetto alle frese a 4 o 6 taglienti, le frese a 2 taglienti offrono vantaggi significativi nella fresatura di cave: non solo consentono un'asportazione del truciolo più fluida, ma hanno anche una minore resistenza al taglio e sono più adatte a mantenere una buona stabilità di lavorazione durante il taglio di cave complete.
In particolare durante la lavorazione di fessure passanti o fessure cieche su parti strutturali come parti in alluminio, gusci in plastica o parti in rame, le frese a 2 taglienti possono funzionare a velocità e avanzamenti più elevati, ridurre le vibrazioni e i segni dell'utensile e ottenere fondi delle fessure e pareti laterali più nitidi.
Casi applicativi tipici e parametri di velocità/avanzamento consigliati
Di seguito sono riportati i parametri effettivi consigliati per frese a 2 taglienti in applicazioni tipiche, solo a titolo di riferimento (i parametri specifici devono essere determinati in base alle condizioni effettive, quali diametro dell'utensile, materiale dell'utensile, rigidità della macchina utensile e condizioni di raffreddamento):
| Materiale | Velocità di taglio (SFM) | Avanzamento per dente (IPT) |
|---|---|---|
| Alluminio 6061 | 600-1200 | 0.003-0.012 |
| Acrilico/Plastica | 200-400 | 0.002-0.008 |
| Rame | 300-800 | 0.002-0.010 |
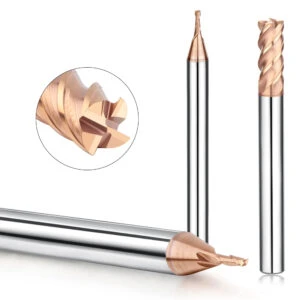
Vantaggi e campi di applicazione della fresa a 4 taglienti
Rispetto alle frese a 2 taglienti, le frese a 4 taglienti offrono vantaggi significativi in termini di taglio multitagliente e resistenza complessiva dell'utensile, e sono spesso utilizzate nella lavorazione di precisione di materiali metallici ad alta durezza come acciaio, acciaio inossidabile e leghe di titanio. Grazie al numero maggiore di taglienti, il carico di taglio per tagliente è inferiore, il che contribuisce a migliorare la qualità superficiale e la stabilità dimensionale della lavorazione. Sono particolarmente adatte per l'uso in applicazioni ad alto carico e alta precisione, come la fresatura laterale e la fresatura di precisione.
Inoltre, la struttura a 4 taglienti migliora la rigidità dell'utensile, riduce le vibrazioni e l'offset durante la lavorazione, rendendolo una soluzione ottimale per lavorazioni ad alta intensità, fresatura di cavità profonde o finitura di contorni. Che si tratti di produzione di stampi, formatura di componenti o lavorazione di collegamenti multiasse con contorni complessi, le frese a 4 taglienti possono dimostrare eccellenti capacità di controllo del taglio e prestazioni di lunga durata.
Più taglienti portano a una finitura superficiale più elevata
Uno dei principali vantaggi delle frese a 4 taglienti è il loro numero maggiore di taglienti, che aumenta i punti di contatto per unità di velocità. Ciò significa che, a parità di condizioni di lavorazione, le frese a 4 taglienti possono ottenere un'asportazione di materiale più uniforme e finiture di taglio più fini. Ciò migliora efficacemente la finitura superficiale e la precisione di lavorazione del pezzo.
Soprattutto nella finitura di cavità di stampi, contorni curvi e componenti di utensili, le frese a 4 taglienti possono ridurre significativamente la rugosità superficiale (valore Ra) e ridurre la necessità di successivi processi secondari come lucidatura e rettifica. Per applicazioni di produzione di fascia alta che richiedono elevata qualità superficiale e precisione geometrica, come componenti strutturali per l'aviazione e dispositivi medicali di precisione, le frese a 4 taglienti sono senza dubbio una scelta più affidabile.
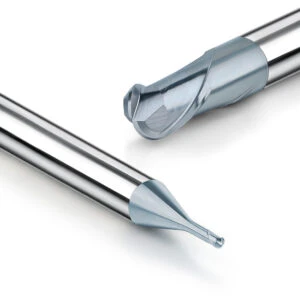
Adatto per materiali duri come acciaio e acciaio inossidabile
Durante la lavorazione di materiali come acciaio 45#, acciaio per stampi e acciaio inossidabile (come 304, 316), la resistenza al taglio che l'utensile deve sopportare aumenta significativamente, quindi vengono richiesti requisiti più elevati alla rigidità dell'utensile e alla resistenza all'usura. La fresa a 4 taglienti ha una sezione trasversale della lama più ampia, una forte rigidità e una buona resistenza agli urti, che possono ottenere un percorso di taglio più stabile e una maggiore durata dell'utensile su materiali duri.
Inoltre, la resistenza del tagliente della fresa a 4 taglienti è maggiore e può mantenere buone prestazioni di lavorazione anche in assenza di raffreddamento o in condizioni di raffreddamento ridotte. In combinazione con rivestimenti per utensili ad alte prestazioni (come TiAlN, AlCrN), può migliorare ulteriormente la resistenza al calore e all'usura nei materiali ad alta durezza, diventando uno strumento indispensabile nella "strategia di lavorazione dei materiali duri" quotidiana delle officine CNC.
Adatto per condizioni di carico elevato come fresatura laterale e finitura
A differenza delle frese a 2 taglienti, più adatte alla scanalatura, le frese a 4 taglienti sono più adatte alla fresatura laterale, alla semifinitura e alla finitura. Grazie ai taglienti uniformemente distribuiti e ai punti di contatto multipli, mantengono l'utensile stabile durante lavorazioni pesanti e lunghe percorrenze, evitando errori dimensionali causati da vibrazioni o offset.
Nella lavorazione di componenti complessi, come i contorni degli stampi, i contorni delle caratteristiche e la fase di finitura della parete interna della cavità, la fresa a 4 taglienti può fornire un controllo della forza di taglio più stabile. È adatta per la finitura di piccoli passaggi, consentendo di lavorare superfici di alta qualità con dimensioni uniformi e senza bave.
È importante notare che è necessario prestare attenzione quando si utilizza una fresa a 4 taglienti per la lavorazione di scanalature complete, poiché lo spazio di rimozione del truciolo è ridotto, il che può causare facilmente l'accumulo di trucioli e il surriscaldamento dell'utensile. Pertanto, quando la larghezza della scanalatura è superiore del 50% rispetto al diametro dell'utensile, si consiglia di dare priorità a una fresa a 2 taglienti o di utilizzare una fresa a 4 taglienti per il taglio a strati.
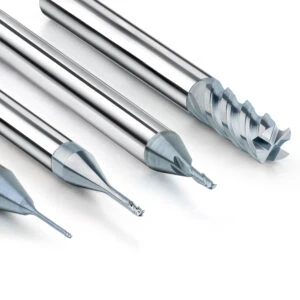
Fresa a 2 o 4 taglienti: come scegliere in base alle condizioni di lavoro?
Nella lavorazione CNC, la scelta della fresa a candela giusta è fondamentale per migliorare l'efficienza di lavorazione e la qualità del pezzo. Nella produzione effettiva, una delle domande più frequenti è: quale è più adatta alle mie condizioni di lavoro, una fresa a candela a 2 o a 4 taglienti?
Questa non è una domanda che vale per tutti, ma richiede una valutazione approfondita di molteplici fattori, come il materiale in lavorazione, il metodo di lavorazione e le prestazioni della macchina utensile, per effettuare una scelta.
Dal punto di vista del tipo di materiale: lega di alluminio vs acciaio legato
Nella fresatura di materiali diversi, il numero di taglienti dell'utensile ha un impatto critico sullo spazio di evacuazione del truciolo e sulla stabilità di taglio. Per materiali teneri come leghe di alluminio, ottone e plastica, il volume dei trucioli è elevato durante la lavorazione e può facilmente ostruire la scanalatura di taglio. In questo caso, è preferibile una fresa a 2 taglienti, che ha una scanalatura più ampia, può rimuovere efficacemente i trucioli, ridurre il rischio di adesione e migliorare l'efficienza di taglio e la qualità superficiale del pezzo.
Al contrario, nella lavorazione di materiali ad alta durezza come acciaio legato, acciaio inossidabile e lega di titanio, un maggior numero di taglienti contribuisce a distribuire il carico di taglio e a migliorare la rigidità dell'utensile e la resistenza all'usura. Attualmente, la fresa a 4 taglienti è più adatta, soprattutto nel taglio a secco o in caso di lavorazioni con profondità di taglio ridotte, con prestazioni più stabili e una maggiore durata.
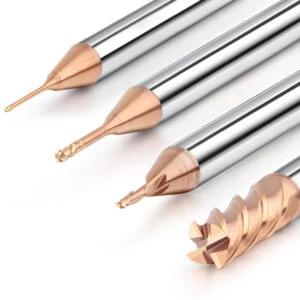
Dal punto di vista dei metodi di lavorazione: sgrossatura vs finitura
Le diverse fasi di lavorazione richiedono utensili diversi. Nella sgrossatura, sono solitamente richiesti elevati avanzamenti, elevata profondità di taglio e rapida asportazione del materiale. In questo caso, la fresa a 2 taglienti è più vantaggiosa perché offre un ampio spazio di asportazione del truciolo, non è facile da bloccare e ha una forza di taglio più concentrata, il che contribuisce a migliorare l'efficienza di lavorazione e la profondità di taglio.
Nelle operazioni di finitura o semifinitura, si punta a una finitura superficiale e a una precisione dimensionale superiori. In questo contesto, la struttura multitagliente della fresa a 4 taglienti è ideale, in quanto può ridurre il carico di taglio per tagliente e migliorare la qualità superficiale. È particolarmente adatta per lavorazioni ad alta precisione come la finitura di stampi e la rifilatura dei bordi dei pezzi.
Inoltre, se la condizione di lavoro è la fresatura di cave complete, ovvero quando l'utensile è immerso completamente nel materiale per la lavorazione, si consiglia di utilizzare prima frese a 2 taglienti, perché le frese a 4 taglienti hanno una limitata rimozione dei trucioli e sono soggette a problemi come l'inceppamento e il surriscaldamento.
Dal punto di vista delle capacità delle attrezzature: macchina ad alta velocità vs centro di lavorazione ordinario
Anche le prestazioni della macchina utensile influiscono sulla scelta dell'utensile. Se si utilizza un centro di lavoro ad alta velocità con un sistema mandrino ad alta velocità e rigidità, è possibile sfruttare appieno i vantaggi della fresa a 4 taglienti per ottenere una finitura efficiente con passo ridotto, elevata velocità e un'elevata qualità superficiale ad alta velocità del mandrino.
Nei centri di lavoro tradizionali, in particolare nei centri di lavoro CNC di piccole e medie dimensioni, a causa della limitata potenza e rigidità del mandrino, un numero eccessivo di taglienti può causare un'eccessiva resistenza al taglio, impedendo il funzionamento della macchina utensile. In questo caso, la fresa a 2 taglienti consente un controllo più preciso della forza di taglio, è adatta per lavorazioni di sgrossatura con avanzamenti elevati e consente di evitare più facilmente i problemi causati da una scarsa asportazione del truciolo.
Inoltre, la presenza o meno di un sistema di raffreddamento della macchina utensile (a nebbia d'olio o a spruzzo) influirà sulla strategia di selezione dell'utensile. In assenza di raffreddamento, le frese a 2 taglienti sono più sicure per la lavorazione di alluminio e altri materiali che tendono ad aderire facilmente all'utensile. In condizioni di raffreddamento ad alte prestazioni, le frese a 4 taglienti possono garantire una migliore stabilità di taglio e una migliore durata dell'utensile.
La scelta della fresa a candela giusta non è correlata solo alla qualità della lavorazione, ma influisce anche direttamente sull'efficienza produttiva e sui costi degli utensili. Comprendere le caratteristiche dei diversi numeri di lame e combinarle con le proprie attrezzature e condizioni di lavoro sono competenze fondamentali che ogni ingegnere CNC o responsabile di un impianto di lavorazione deve padroneggiare.
| Caratteristica | Fresa a 2 taglienti | Fresa a 4 taglienti |
|---|---|---|
| Spazio chip | Grande: migliore evacuazione dei trucioli | Più piccolo: può causare l'impaccamento dei trucioli |
| Carico di taglio per flauto | Più elevato | Inferiore: condiviso tra più taglienti |
| Idoneità materiale | Alluminio, rame, plastica | Acciaio, acciaio inossidabile, titanio |
| Applicazioni | Stozzatura, immersione, sgrossatura | Fresatura laterale, semifinitura, finitura |
| Accesso al refrigerante | Ottimo | Moderato |
| Finitura di superficie | Buono per lavori sgrossati | Ottimo per la finitura |
Errori comuni e suggerimenti per la selezione
Nella scelta di una fresa a candela, molti addetti alla lavorazione sono inclini ad alcuni fraintendimenti cognitivi, che influiscono sull'utilizzo degli utensili e sull'efficienza della lavorazione. Che si tratti di una fresa a candela a 2 o 4 taglienti, il suo campo di applicazione e le sue prestazioni non sono fissi. Piuttosto, è necessario valutare attentamente la scelta in base alle condizioni di lavoro effettive, ai tipi di materiale, ai metodi di lavorazione e alle capacità delle attrezzature. Di seguito vengono chiariti i fraintendimenti più comuni e vengono forniti suggerimenti per la scelta professionale.
2-flute non è solo per alluminio
In molte fabbriche, le frese a 2 taglienti sono spesso considerate "solo per alluminio", il che è in realtà un'interpretazione eccessivamente semplificata. In effetti, la struttura a 2 taglienti è particolarmente adatta alla lavorazione di materiali teneri come leghe di alluminio, rame e materie plastiche grazie all'ampio spazio di asportazione del truciolo, al taglio netto e al carico di taglio concentrato, ma ciò non significa che non possa essere utilizzata per altri materiali.
Infatti, nella sgrossatura o nella scanalatura di materiali duri come l'acciaio, se si utilizzano parametri di taglio e metodi di raffreddamento adeguati, anche le frese a 2 taglienti possono offrire buone prestazioni. Ad esempio, per tagli poco profondi ad alte velocità, o per la sgrossatura di acciaio al carbonio o acciaio per stampi pretemprato con durezza moderata, le frese a 2 taglienti rappresentano ancora una scelta conveniente.
Parole chiave di lunga durata come fresa a 2 taglienti per acciaio o fresa a 2 taglienti per sgrossatura di acciaio inossidabile indicano questa tendenza applicativa diversificata.
È possibile utilizzare 4 taglienti anche per la scanalatura? Dipende dalle condizioni di taglio.
Un altro equivoco comune è: "Le frese a 4 taglienti non possono essere utilizzate per la fresatura di cave". Questo è vero in determinate condizioni, soprattutto in condizioni di lavoro in cui il materiale è altamente viscoso, non c'è supporto di refrigerante e i trucioli non sono facili da evacuare. L'utilizzo di una fresa a 4 taglienti per la fresatura di cave dal pieno è infatti soggetto a problemi come incollaggio, blocco del truciolo, surriscaldamento e persino scheggiatura.
Ma in realtà, se vengono soddisfatte le seguenti condizioni, la fresa a 4 taglienti può ancora essere adatta per alcune attività di scanalatura:
- Il materiale lavorato è un metallo a truciolo corto (ad esempio acciaio a medio tenore di carbonio, ghisa).
- I parametri di lavorazione adottano una profondità di taglio ridotta e una strategia di avanzamento rapido.
- Utilizzare un sistema di raffreddamento ad alta pressione o uno scarico dell'acqua dal centro utensili.
- Oppure scegli una fresa a 4 taglienti con ottimizzazione dello spessore del nucleo e struttura migliorata della scanalatura del truciolo.
Molte frese a 4 taglienti moderne ad alte prestazioni presentano scanalature e forme delle lame ottimizzate, che conferiscono loro una certa capacità di fresatura di cave. Purché i parametri siano adattati alle specifiche condizioni di lavoro e il carico di lavorazione sia controllato, è assolutamente possibile utilizzare frese a 4 taglienti per la fresatura di cave poco profonde.
Pertanto, parole chiave long-tail come parametri di fresa a 4 taglienti per scanalature o fresa per scanalature a 4 taglienti riflettono la flessibilità e la tendenza allo sviluppo di questo campo.
Numero di flauti ≠ Efficienza, la chiave è un abbinamento ragionevole
Nella scelta di un utensile, alcuni operatori hanno l'errata convinzione che "più lame ci sono, maggiore è l'efficienza". In realtà, più lame significano uno spessore di taglio inferiore per lama e una maggiore forza di taglio distribuita, il che è certamente vantaggioso per migliorare la finitura superficiale e la durata dell'utensile, ma non necessariamente migliora l'efficienza complessiva della lavorazione.
L'efficienza dell'elaborazione dipende dal coordinamento di molteplici variabili, tra cui:
- Adattamento della velocità del mandrino e della velocità di avanzamento.
- Corrispondenza tra rigidità della macchina utensile e materiale dell'utensile.
- Controllo della profondità di taglio e dell'avanzamento per lama.
- Fluidità nell'asportazione dei trucioli nella zona di taglio.
Nelle applicazioni pratiche, se l'obiettivo è rimuovere rapidamente il materiale (ad esempio, nella sgrossatura o nella lavorazione iniziale di prodotti in serie), è più efficiente scegliere un utensile con un numero ridotto di lame e un'elevata affilatura. Per ottenere precisione dimensionale e qualità superficiale, è opportuno considerare i vantaggi degli utensili multilama.
Pertanto, "più lame, meglio è" o "scegli solo il coltello più affilato" non rientrano nella logica di selezione professionale. È necessario effettuare un abbinamento ragionevole in base alle specifiche condizioni di lavoro e alle condizioni delle attrezzature per raggiungere un equilibrio tra durata dell'utensile, efficienza di lavorazione e qualità del pezzo.
Scegliere l'utensile giusto non significa semplicemente "selezionare un modello", ma riflettere a 360 gradi su tecnologia ed esperienza. Solo comprendendo gli scenari applicabili e la logica di progettazione delle frese a candela con diversi numeri di taglienti e combinando le rispettive condizioni di processo è possibile raggiungere la soluzione ottimale per l'efficienza di lavorazione.
Scegli una fresa a candela adatta per rendere la lavorazione più efficiente
Le frese a 2 e 4 taglienti hanno i loro vantaggi
Nel processo di selezione delle frese, le frese a 2 taglienti e le frese a 4 taglienti presentano caratteristiche strutturali e vantaggi di utilizzo chiari e mostrano prestazioni differenziate per diverse condizioni di lavoro.
- Le frese a 2 taglienti sono ampiamente utilizzate nella lavorazione di materiali teneri come leghe di alluminio, rame e materie plastiche grazie alla loro elevata capacità di asportazione del truciolo e al tagliente affilato. Sono adatte per scanalature, lavorazioni di sgrossatura e lavorazioni ad alta velocità con carichi leggeri.
- Le frese a 4 taglienti sono più adatte per la fresatura laterale, la finitura o il taglio continuo in condizioni di carico elevato di materiali duri come acciaio, acciaio legato e acciaio inossidabile, grazie ai vantaggi delle lame multiple che condividono il carico e alla buona stabilità di taglio.
Si può affermare che non vi sia alcuna differenza assoluta tra frese a candela con diverso numero di lame. La chiave sta nel ragionevole abbinamento tra requisiti di lavorazione e condizioni di lavoro.
Giudizio globale basato sul materiale del pezzo, sulla strategia di lavorazione e sulla capacità dell'attrezzatura
Nella lavorazione vera e propria, spesso sono più i fattori che influenzano la scelta dell'utensile:
- Il materiale del pezzo in lavorazione determina la capacità di asportazione dei trucioli, la rigidità e la resistenza all'usura del tagliente dell'utensile richiesto.
Ad esempio: per l'alluminio si consigliano 2 taglienti per migliorare l'efficienza di rimozione dei trucioli, mentre per le parti in acciaio sono più adatte 4 lame per migliorare la stabilità del taglio.
- La strategia di lavorazione influisce sull'adattabilità del tipo di utensile, ad esempio scanalatura, fresatura laterale, sgrossatura o finitura.
Nella finitura si tende a utilizzare 4 taglienti per migliorare la qualità della superficie, mentre nella sgrossatura bisogna tenere conto dello spazio per i trucioli e della capacità di avanzamento.
- Le capacità dell'attrezzatura determinano direttamente se lo strumento è in grado di fornire le prestazioni per cui è stato progettato.
Utilizzando 2 taglienti per la fresatura leggera su macchine utensili ad alta velocità è possibile raggiungere un'efficienza estremamente elevata; inoltre, un centro di lavorazione con elevata rigidità può sfruttare appieno il potenziale di avanzamento e precisione degli utensili a 4 taglienti.
Pertanto, nella scelta di una fresa a candela , è opportuno evitare di applicare meccanicamente la semplice logica "2 taglienti per l'alluminio e 4 taglienti per l'acciaio". È invece necessario sviluppare il miglior piano di ottimizzazione basato su una valutazione completa dell'intero sistema di lavorazione.
Suggerimenti riassuntivi:
- Obiettivi di lavorazione chiari: si vuole perseguire l'efficienza della lavorazione o si vuole dare importanza alla qualità e alla precisione della superficie?
- Analizzare le proprietà dei materiali: la priorità è l'asportazione dei trucioli o è più importante la resistenza all'usura degli utensili?
- Considerare le condizioni dell'attrezzatura: ha elevata velocità, buona rigidità o assistenza al raffreddamento?
In definitiva, scegliendo il numero giusto di taglienti e di parametri è possibile davvero ottenere "una lavorazione ad alta efficienza con metà dello sforzo".






