


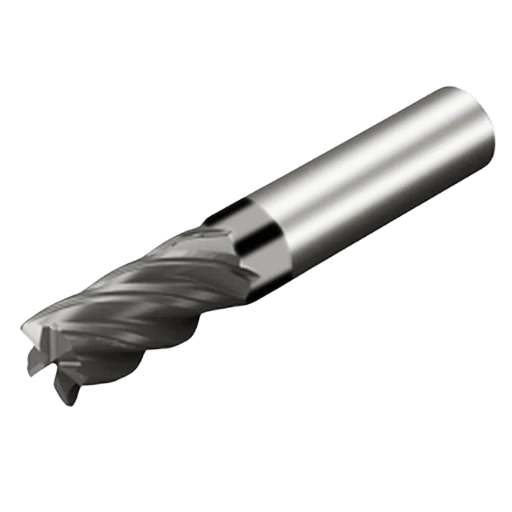
Nella lavorazione CNC, l'acciaio inossidabile è ampiamente riconosciuto come un materiale difficile da lavorare. La sua elevata resistenza, la tendenza all'incrudimento e la scarsa conducibilità termica impongono maggiori esigenze nella selezione e nell'utilizzo degli utensili da taglio. Che si lavori nella produzione di stampi, nella fabbricazione di componenti di precisione o nei settori delle macchine mediche e alimentari, la scelta della fresa migliore per l'acciaio inossidabile è direttamente correlata all'efficienza di lavorazione, alla qualità della superficie e alla durata dell'utensile.
Molti operatori di macchine utensili, sia principianti che professionisti esperti, si trovano spesso ad affrontare sfide simili: qual è la fresa migliore per l'acciaio inossidabile? Qual è la geometria di taglio più adatta? Quale rivestimento offre la massima resistenza all'usura e prestazioni antiaderenti? Questa guida risponde a queste domande analizzando le proprietà dell'acciaio inossidabile e fornendo consigli pratici sulla scelta dell'utensile, inclusi geometria, materiale e il miglior rivestimento per frese in acciaio inossidabile.
Perché l'acciaio inossidabile richiede utensili da taglio specializzati
Caratteristiche di taglio dell'acciaio inossidabile
L'acciaio inossidabile è un materiale resistente che presenta molteplici sfide durante la lavorazione. Tra queste:
-
Incrudimento: se i parametri di taglio non sono controllati correttamente, il materiale si indurisce rapidamente. Ciò può causare tagli ripetuti dell'utensile su una superficie già indurita, aumentando l'usura e la resistenza al taglio, soprattutto in condizioni di avanzamento ridotto o taglio intermittente.
-
Bassa conducibilità termica: il calore generato durante il taglio non si dissipa facilmente. Al contrario, si accumula nella zona di taglio e sulla superficie di spoglia, causando rammollimento, ricottura e persino microfratture del tagliente.
-
Bordo di riporto (BUE): l'acciaio inossidabile tende ad aderire agli utensili da taglio, formando un bordo di riporto che distorce la geometria di taglio e provoca rugosità superficiale e scheggiature dell'utensile.
A causa di queste sfide, le frese standard spesso non sono all'altezza. Il materiale dell'utensile, la geometria del tagliente e la scelta del rivestimento diventano fondamentali per mantenere la stabilità termica ed evitare l'adesione durante il taglio.
Problemi comuni derivanti dalla selezione errata dello strumento
Scegliere la fresa sbagliata per l'acciaio inossidabile può avere diverse gravi conseguenze:
-
Durata degli utensili ridotta: senza un'adeguata resistenza al calore o rivestimenti antiusura, gli utensili sono soggetti a usura precoce, scheggiature e guasti.
-
Qualità superficiale scadente: una geometria dell'utensile o un numero di scanalature inadeguati possono causare vibrazioni, bruciature superficiali o imprecisioni dimensionali, soprattutto durante la fresatura di finitura.
-
Bassa produttività: gli utensili non ottimizzati per l'acciaio inossidabile spesso richiedono velocità e avanzamenti ridotti, limitando la produttività e aumentando i tempi di ciclo.
Per evitare questi problemi, date sempre la priorità alle frese progettate specificamente per l'acciaio inossidabile, ovvero utensili che offrono resistenza termica, evacuazione efficiente dei trucioli e prestazioni anti-incollamento.
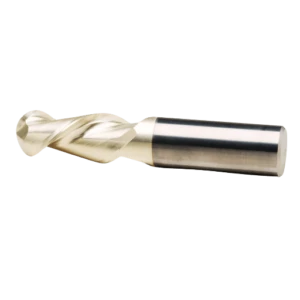
Quali sono le caratteristiche principali che definiscono la migliore fresa per acciaio inossidabile?
Materiale dell'utensile: si preferisce il carburo
Le frese in metallo duro sono la scelta migliore per l'acciaio inossidabile grazie alla loro superiore durezza a caldo, resistenza all'usura e stabilità di taglio rispetto all'acciaio rapido (HSS). In particolare, il metallo duro a grana ultrafine con un elevato contenuto di cobalto resiste all'incrudimento e alla tendenza all'adesione tipici dell'acciaio inossidabile.
Quindi, se vi chiedete quale sia il materiale migliore per la fresatura dell'acciaio inossidabile, la risposta è il carburo ultrafine, soprattutto per le applicazioni che coinvolgono gradi 304, 316 o duplex.
Numero ottimale di scanalature e geometria di taglio
L'acciaio inossidabile produce trucioli lunghi e continui. Un numero eccessivo di scanalature o uno spazio inadeguato per i trucioli possono causare l'intasamento dei trucioli e la formazione di trucioli di piccole dimensioni (BUE). Raccomandazioni generali:
-
2-3 scanalature: ideali per scanalature o fresatura laterale, offrono un'evacuazione dei trucioli superiore.
-
4 taglienti: ideali per la fresatura di precisione della superficie o la finitura delle cavità, offrono una maggiore stabilità.
Per quanto riguarda la geometria, scegli strumenti con:
-
Angoli di elica elevati (40°–45°): contribuiscono a ridurre le forze di taglio, favoriscono il flusso dei trucioli e minimizzano l'accumulo di calore.
-
Ampio angolo di spoglia: riduce la pressione sull'utensile e migliora l'affilatura, aspetto fondamentale quando si tagliano acciai inossidabili temprati o gommosi.
Struttura degli strumenti e selezione delle serie
-
Frese in metallo duro integrale: offrono elevata rigidità e precisione, ideali per tagli continui, strutture a parete sottile e lavori di alta precisione.
-
Frese a inserti intercambiabili: Offrono maggiore economicità per lavorazioni di sgrossatura pesanti o produzione in serie. Il cambio degli inserti è più rapido ed economico.
Ulteriori opzioni strutturali:
-
Lunghezza ridotta della scanalatura: per maggiore rigidità e controllo delle vibrazioni.
-
Portata lunga / Scanalatura lunga: Per la fresatura di cavità profonde o pareti laterali.
-
Frese a punta arrotondata: eccellenti per cavità di stampi, smussature e transizioni lisce.
Adatta la struttura della fresa alla geometria del pezzo, alla rigidità della macchina utensile e alla finitura superficiale richiesta.
Qual è la migliore fresa per l'acciaio inossidabile?
Il miglior strumento per la sgrossatura dell'acciaio inossidabile
Durante la sgrossatura, le frese sono sottoposte a elevate forze di taglio, calore e zone temprate. Caratteristiche consigliate:
-
Taglienti smussati: Rinforzano il filo dell'utensile e riducono le scheggiature.
-
Struttura a nucleo spesso: aumenta la rigidità e riduce al minimo la flessione sotto carico.
-
Frese a inserti intercambiabili: offrono durata ed economicità per le passate di sgrossatura, soprattutto con inserti rinforzati.
Se ti stai chiedendo quale fresa sia la migliore per la sgrossatura dell'acciaio inossidabile, prendi in considerazione le frese in metallo duro integrale ad alta resistenza o quelle intercambiabili, abbinate a un sistema di raffreddamento ad alta pressione per migliorare l'evacuazione dei trucioli e controllare il calore.
Il miglior strumento per la finitura dell'acciaio inossidabile
La fresatura di finitura richiede tolleranze ristrette e una finitura superficiale superiore. Dare priorità a:
-
Frese a punta arrotondata: equilibrio tra resistenza e qualità della superficie per stampi e superfici curve.
-
Bordi affilati con micro angoli di spoglia: riducono la forza di taglio e migliorano la qualità del bordo.
-
Utensili a 3 o 4 taglienti ad elica alta: ideali per pareti sottili, fori piccoli o per la finitura di contorni.
Per ottenere risultati ottimali, utilizzare strumenti con bordi affilati, rivestimenti resistenti al calore e scanalature levigate per ridurre l'attrito e l'adesione: perfetti per superfici a specchio o dettagli fini.
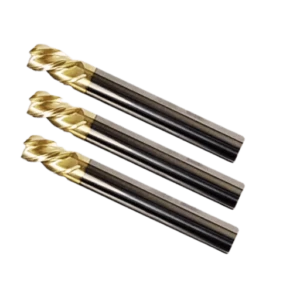
Qual è il rivestimento migliore per le frese in acciaio inossidabile?
Le sfide di lavorazione dell'acciaio inossidabile richiedono rivestimenti che offrano resistenza al calore, proprietà lubrificanti e antiaderenti. Scegliere il miglior rivestimento per frese a candela per acciaio inossidabile può prolungare significativamente la durata dell'utensile e migliorare la finitura superficiale.
Panoramica dei rivestimenti comuni
-
TiAlN (Nitruro di titanio e alluminio): Eccellente per il taglio a secco o semi-secco ad alta temperatura. Ideale per lavorazioni generiche su acciai 304/316.
-
AlTiN (Nitruro di alluminio e titanio): Grazie a un rapporto di alluminio più elevato, forma uno strato protettivo di Al₂O₃ sotto calore, ideale per acciai inossidabili aggressivi o duri.
-
TiSiN (Nituro di titanio e silicio): Offre estrema durezza e resistenza all'usura, ideale per la finitura ad alta velocità di acciai inossidabili per stampi.
-
nACo (Nano-Rivestimento): Rivestimento nanostrutturato con elevata capacità lubrificante e resistenza agli shock termici, adatto per acciai inossidabili resistenti e appiccicosi.
-
DLC (carbonio simile al diamante): attrito estremamente basso ma moderata resistenza al calore; ideale per la finitura di precisione a bassa velocità di componenti medicali o microcomponenti.
Non esiste un rivestimento universale. Scegli in base alla strategia di lavorazione, alla qualità del pezzo e alle condizioni del refrigerante.
Fattori chiave nella scelta dei rivestimenti
Si consideri il seguente:
-
Resistenza al calore (800–1100 °C): previene il degrado durante il taglio ad alta temperatura.
-
Lubrificazione: riduce l'attrito e l'adesione, contribuendo a prevenire l'usura eccessiva del cuscinetto.
-
Antiadesione: particolarmente importante per gli acciai inossidabili austenitici.
-
Forza di adesione del rivestimento: garantisce la durata del rivestimento durante tagli interrotti o a bassa velocità di avanzamento.
Per la maggior parte delle applicazioni su acciaio inossidabile, i rivestimenti nanostrutturati multistrato con elevata resistenza termica e basso attrito rappresentano la scelta ottimale.
Combinazioni consigliate di rivestimento + substrato
Abbinare il rivestimento giusto al substrato giusto massimizza le prestazioni:
-
TiAlN + Carburo ultrafine: equilibrio tra tenacità e resistenza all'usura, ideale per la lavorazione generale dell'acciaio inossidabile.
-
AlTiN + Nano Carburo: Taglio ad alta velocità e con carichi pesanti, ideale per stampi o produzione in serie.
-
nACo / TiSiN + Carburo a micrograna: Ottimizzato per leghe difficili (ad es. acciaio inossidabile contenente zolfo/nichel).
-
DLC + utensili Micro-Edge: ideali per la finitura superficiale ultra-fine di componenti medicali o microcomponenti. Abbinati al design a micro-rastrello per ridurre le forze di taglio.
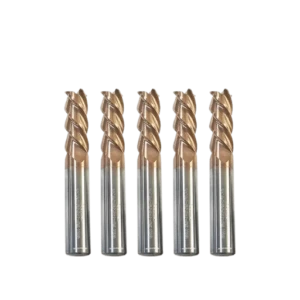
Analisi di casi reali: prestazioni di diverse frese su acciaio inossidabile
Quando si sceglie una fresa per acciaio inossidabile, è spesso difficile valutare con precisione le prestazioni reali di un utensile basandosi esclusivamente sulle specifiche tecniche o sulle descrizioni dei cataloghi. Ecco perché un'analisi basata sui casi offre informazioni più preziose. Il seguente confronto valuta le prestazioni effettive dell'utensile in tre dimensioni chiave: materiale dell'acciaio inossidabile, progettazione dell'utensile e parametri di lavorazione reali.
Differenze nelle prestazioni degli utensili: acciaio inossidabile 304 vs. 316
Sebbene entrambi siano acciai inossidabili austenitici, il comportamento di fresatura del 304 e del 316 varia notevolmente:
-
Acciaio inossidabile 304 : noto per l'alto contenuto di cromo e la forte duttilità, il 304 è soggetto a un grave incrudimento durante la fresatura ad alta velocità. Ciò accelera l'usura del tagliente dell'utensile, soprattutto nelle operazioni di sgrossatura.
-
Acciaio inossidabile 316 : grazie all'aggiunta di molibdeno per una maggiore resistenza alla corrosione e al calore, il 316 è ancora più difficile da lavorare. La sua maggiore viscosità di taglio aumenta la probabilità di formazione di accumuli di materiale sui bordi e di scheggiature.
Test sul campo dimostrano che le frese con geometria e rivestimenti identici hanno in genere una durata inferiore del 15-25% nella lavorazione dell'acciaio inossidabile 316 rispetto al 304. Pertanto, quando ci si chiede "Quale fresa dovrei usare per l'acciaio inossidabile 304?" o "Qual è l'utensile migliore per fresare l'acciaio inossidabile 316?" , la risposta dovrebbe considerare le prestazioni antiaderenti, la dissipazione del calore e l'affilatura del tagliente.
Confronto pratico dei parametri: velocità del mandrino, velocità di avanzamento e profondità di taglio
Nella fresatura dell'acciaio inossidabile, l'impostazione dei parametri influisce direttamente sulla durata dell'utensile e sulla stabilità della lavorazione. Di seguito è riportato un confronto tra tre tipiche strategie di lavorazione con le stesse condizioni del materiale (acciaio inossidabile 304):
| Strategia di lavorazione | Velocità del mandrino (rpm) | Avanzamento per dente (fz, mm/dente) | Profondità di taglio assiale (ap, mm) | Feedback di lavorazione |
|---|---|---|---|---|
| Prudente | 3200 | 0.04 | 0.4 | Elevata stabilità e lenta usura degli utensili, ma bassa efficienza |
| Consigliato | 4500 | 0.06 | 0.6 | Efficienza e durata utensile bilanciate; adatte alla produzione di massa |
| Aggressive | 6000 | 0.08 | 1.0 | Elevata velocità di lavorazione, ma maggiore usura degli utensili; richiede un sistema di raffreddamento ad alte prestazioni |
Note aggiuntive:
-
La stabilità della lavorazione è correlata positivamente alle fluttuazioni del carico del mandrino.
-
In condizioni aggressive, se non si utilizzano un raffreddamento efficiente e rivestimenti altamente resistenti al calore (come TiSiN), si possono verificare bruciature superficiali e guasti prematuri dell'utensile.
-
La strategia consigliata fornisce un approccio equilibrato tra avanzamento, velocità e gestione termica, rendendola una base affidabile per la maggior parte delle attività di fresatura dell'acciaio inossidabile.
Questi dati offrono spunti pratici per rispondere a domande come "parametri consigliati per la fresatura dell'acciaio inossidabile" e aiutano i principianti a sviluppare una mentalità razionale quando impostano i parametri di lavorazione.
Riepilogo e suggerimenti per la selezione degli strumenti
Quando si tratta di acciaio inossidabile, uno dei materiali più difficili da lavorare, la scelta della fresa giusta è essenziale per ottenere un'elevata efficienza di lavorazione e un'elevata qualità del prodotto. Dalle caratteristiche del materiale alla struttura dell'utensile e alla tecnologia di rivestimento, ogni scelta influisce direttamente sulla durata dell'utensile, sulla stabilità di taglio e sulla finitura superficiale.
Le seguenti linee guida si basano su tipiche applicazioni industriali, strategie di selezione logiche e idee sbagliate comuni per fornire agli ingegneri CNC e ai professionisti degli acquisti raccomandazioni pratiche basate su scenari.
Raccomandazioni per la selezione degli utensili per settori specifici
Settori diversi richiedono utensili con caratteristiche diverse. Ecco alcuni suggerimenti di best practice per le applicazioni più comuni dell'acciaio inossidabile:
-
Produzione di stampi (ad esempio, acciaio inossidabile 420/440)
Utilizzare frese in metallo duro integrale ad alta rigidità e a taglienti corti. Dare priorità a rivestimenti come AlTiN o TiSiN, che offrono buone prestazioni in presenza di temperature elevate e carichi d'urto prolungati. -
Produzione di dispositivi medici (ad esempio, acciaio inossidabile 316L)
Concentratevi sulla finitura superficiale e sulla precisione dimensionale. Optate per una fresa a candela con angolo di spoglia micro-positivo, abbinata a rivestimenti ad alta lubrificazione come il DLC. Utilizzate basse velocità di avanzamento e passate poco profonde per una maggiore stabilità. -
Industria delle attrezzature alimentari (ad esempio, acciaio inossidabile 304/316)
Bilancia l'efficienza produttiva con la versatilità d'uso. Scegli frese a 3 o 4 taglienti, con elica lunga e rivestimento TiAlN o nACo, che offrono una buona evacuazione del truciolo e una lunga durata dell'utensile. -
Parti aerospaziali e resistenti al calore (ad esempio, 17-4PH, serie Inox)
Selezionare utensili con substrato in nanoleghe con rivestimenti altamente resistenti al calore come TiSiN. Utilizzare parametri conservativi per ridurre l'accumulo di calore durante la lavorazione.
L'abbinamento degli strumenti in base alla matrice di settore, materiale e obiettivi di processo contribuisce a ridurre le congetture e ad evitare sprechi di utensili o guasti durante la lavorazione.
Recensione: Cinque dimensioni chiave per la selezione degli strumenti
In questa guida vengono sottolineati cinque fattori decisionali ricorrenti nella scelta di una fresa in acciaio inossidabile:
-
Substrato dell'utensile
Scegli substrati in carburo a grana ultrafine o in nanoleghe per migliorare la resistenza alla scheggiatura e la stabilità termica. -
Geometria
Utilizzare geometrie con elica alta e angolo di spoglia elevato per facilitare l'asportazione del truciolo e il raffreddamento. Per la finitura, sono preferibili geometrie a punta arrotondata. -
Conte Flauto
-
2-3 scanalature : ideali per la sgrossatura; garantiscono l'evacuazione dei trucioli.
-
3-4 scanalature : ideali per la finitura; migliorano la qualità della superficie.
-
-
Tecnologia di rivestimento
Abbina i rivestimenti alle tue esigenze operative (AlTiN, TiSiN, nACo, DLC) in base alla velocità, al refrigerante e alla durezza del materiale. -
Adattamento dell'applicazione
Per garantire prestazioni stabili, è necessario tenere conto della viscosità del materiale, della durezza del pezzo, dell'alimentazione del refrigerante e della rigidità della macchina utensile.
Anziché inseguire lo strumento "più potente", è sempre opportuno ricercare la soluzione più adatta in base a molteplici parametri prestazionali.
Malintesi comuni e come evitarli
Anche con utensili di alta qualità, macchinisti e acquirenti commettono spesso errori evitabili durante la selezione o l'utilizzo degli utensili:
-
Mito n. 1: più costoso è il rivestimento, meglio è
I rivestimenti di alta qualità come TiSiN o DLC possono avere prestazioni inferiori se non vengono abbinati al substrato o alle condizioni operative. Utilizzare rivestimenti in base alle esigenze applicative, non al prestigio. -
Mito n. 2: Più flauti significano risultati migliori
Nella lavorazione dell'acciaio inossidabile, un numero eccessivo di taglienti ostacola il flusso dei trucioli e causa intasamenti. Selezionare sempre il numero di taglienti in base alla profondità di taglio e alla velocità di avanzamento. -
Mito n. 3: uno strumento, un set di parametri
Ogni progettazione e rivestimento di utensili ha un punto di forza specifico. Copiare ciecamente i parametri su utensili diversi può causare guasti. Regolare in base a test e specifiche. -
Mito n. 4: il raffreddamento non è importante
L'acciaio inossidabile genera un calore intenso localizzato. Senza un adeguato raffreddamento o lubrificazione, anche i rivestimenti migliori si degraderanno. Dare priorità ai sistemi di raffreddamento interni o MQL. -
Mito n. 5: il marchio garantisce le prestazioni
All'interno dello stesso marchio, diverse serie di utensili possono variare notevolmente in termini di design, materiali e geometria. Valutate sempre gli utensili in base ai dati tecnici e alle prestazioni reali, non solo in base ai loghi.
FAQ: Domande frequenti sulle frese in acciaio inossidabile
D1: Quale fresa è la migliore per la lavorazione di cavità profonde nell'acciaio inossidabile?
A: La fresatura di cavità profonde richiede un'eccellente evacuazione dei trucioli e rigidità dell'utensile. Optate per una fresa a candela a 3 o 4 taglienti a lunga portata con un elevato angolo di elica (circa 45°). Ciò favorisce l'espulsione dei trucioli dalle scanalature strette e riduce le sollecitazioni termiche.
Per i rivestimenti, scegliere AlTiN o TiSiN per la resistenza al calore. Se possibile, utilizzare il raffreddamento interno o la MQL per migliorare ulteriormente la stabilità.
Strumenti consigliati:
-
OSG AE-LNBD-H
-
STRUMENTO SAMHO
D2: Cosa devo fare se il rivestimento si stacca durante la lavorazione?
A: La delaminazione del rivestimento è solitamente causata da calore eccessivo, sovraccarico dell'utensile o scarsa compatibilità tra rivestimento e substrato.
Passaggi di risoluzione dei problemi:
-
Verificare la presenza di velocità di taglio o avanzamenti aggressivi.
-
Passare a uno strumento ottimizzato per l'acciaio inossidabile (ad esempio, carburo + AlTiN/TiSiN).
-
Migliorare la strategia di raffreddamento: evitare il taglio a secco o gli shock termici.
-
Controllare le condizioni del tagliente dell'utensile: la riaffilatura può ridurre l'adesione del rivestimento.
Se alla perdita del rivestimento seguono scheggiature o rotture, è probabile che ciò segnali una discrepanza tra la progettazione dell'utensile e le effettive condizioni di taglio.
D3: Perché la durata degli utensili è così incoerente?
A: La durata instabile degli utensili deriva spesso da squilibri sistemici nelle condizioni di lavorazione.
Cause comuni:
-
Utilizzo di frese generiche prive di resistenza del tagliente o geometria delle scanalature ottimizzate.
-
Avanzamenti/velocità aggressivi oltre l'intervallo previsto per l'utensile.
-
Scarsa tenuta del pezzo o instabilità del mandrino che causano vibrazioni.
-
Scelta del rivestimento inappropriata o funzionamento al di fuori dell'intervallo ideale di temperatura/velocità.
Eseguire una revisione completa del sistema (strumento, macchina, liquido di raffreddamento, parametri, materiale ) e un'analisi dell'usura per diagnosticare il problema.
D4: Esistono frese a candela convenienti per l'acciaio inossidabile?
A: Sì. Di seguito sono elencate alcune opzioni ad alte prestazioni con un ottimo rapporto qualità-prezzo:
-
Serie SAMHO SHTI (Cina): carburo di grado nano con rivestimento SH; ideale per lavorazioni a carico medio su acciaio inox 304/316.
-
Serie YG-1 INOX-PRO (Corea): Geometria ottimizzata per acciaio inossidabile austenitico; equilibrio tra prestazioni e prezzo.
-
SANDVIK CoroMill Plura HMI: Durata eccezionale per profili complessi e sgrossatura: costo iniziale più elevato, eccellente ritorno sull'investimento a lungo termine.
-
Serie Kennametal KCPM15: Rinforzo robusto dei bordi, adatto alle linee di produzione di acciaio inossidabile.
Suggerimento: scegli l'utensile in base alla rigidità della tua macchina, al volume di produzione richiesto e al tipo di materiale. Un ottimo rapporto qualità-prezzo significa valore per pezzo, non solo prezzo basso.






