


Nella lavorazione CNC, le frese di sgrossatura sono strumenti essenziali per massimizzare la velocità di asportazione del materiale (MRR) e ridurre i tempi di ciclo. Materiali diversi presentano caratteristiche uniche in termini di durezza, tenacità, conducibilità termica e proprietà di taglio. La scelta della fresa di sgrossatura più adatta è fondamentale per migliorare l'efficienza della lavorazione, prolungare la durata dell'utensile e mantenere una qualità superficiale costante.
Che si tratti di sgrossatura di acciaio, alluminio, acciaio inossidabile, acciaio temprato, acciaio per stampi o titanio, gli ingegneri devono considerare attentamente la geometria dell'utensile, il materiale, il rivestimento e i parametri di taglio. Per l'acciaio per stampi, l'utensile deve resistere a un'elevata durezza e resistenza all'usura. Nella lavorazione di leghe di titanio, è necessario prestare particolare attenzione alla riduzione del calore di taglio e alla prevenzione del tagliente di riporto (BUE).
Questa guida spiega in modo sistematico come selezionare le frese per sgrossatura per diversi materiali, in base alle proprietà del materiale, alla progettazione dell'utensile, alla scelta del rivestimento e alle strategie di lavorazione. Seguire queste raccomandazioni aiuta ingegneri e addetti agli acquisti a prendere decisioni sugli utensili più convenienti e ad alte prestazioni.

Funzione, progettazione e vantaggi delle frese per sgrossatura
Le frese per sgrossatura sono utensili da taglio ad alta efficienza, progettati per rimuovere rapidamente grandi quantità di materiale durante la fase iniziale di lavorazione. Creano un sovrametallo stabile per le successive operazioni di finitura. Rispetto alle frese per finitura, le frese per sgrossatura privilegiano l'MRR e la durata dell'utensile rispetto alla finitura superficiale.
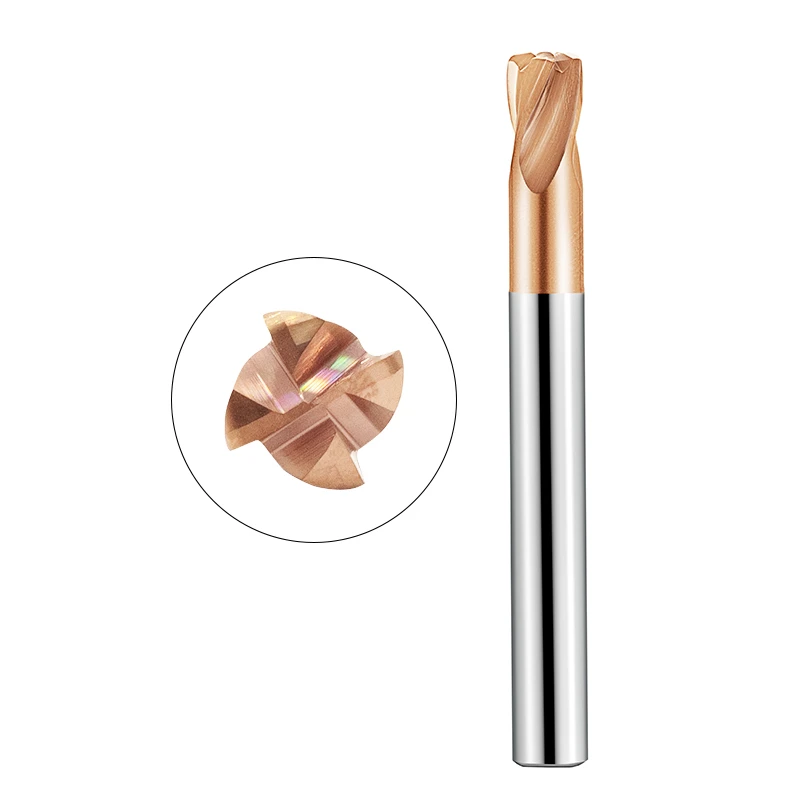
Questi utensili presentano solitamente un design seghettato o ondulato, che frammenta i trucioli in sezioni più piccole, riduce la resistenza al taglio, abbassa le temperature di taglio e prolunga la durata dell'utensile. Le frese per sgrossatura migliorano l'efficienza di taglio riducendo al contempo i carichi sulla macchina utensile, sia che si lavori acciaio, alluminio, acciaio inossidabile, acciaio temprato, acciaio per stampi o leghe di titanio.
Che cosa è una fresa a candela per sgrossatura?
Le frese per sgrossatura sono progettate per elevate velocità di avanzamento, tagli profondi e rapida asportazione del materiale. Le caratteristiche comuni includono:
-
Scanalature dentellate : Frantumano i trucioli in sezioni più piccole per una migliore evacuazione.
-
Angoli di elica elevati (35°–45°) : migliorano la fluidità del taglio e il flusso dei trucioli, soprattutto per metalli duttili come alluminio e rame.
-
Anima spessa e tagliente robusto : garantiscono rigidità e resistenza alla scheggiatura durante il taglio di materiali duri come acciaio, acciaio temprato e acciaio per stampi.
Queste caratteristiche rendono le frese per sgrossatura ideali per la sgrossatura di stampi, la prelavorazione di parti meccaniche e la fresatura di componenti strutturali, dove un elevato MRR e la durata dell'utensile sono essenziali.
Differenze tra frese per sgrossatura e finitura
La differenza principale risiede negli obiettivi di lavorazione:
-
Sgrossatura : rimuove rapidamente il materiale in eccesso utilizzando ampie profondità di taglio e velocità di avanzamento elevate. La finitura superficiale è grezza, ma l'efficienza è molto elevata.
-
Finitura : si concentra sulla precisione e sulla qualità della superficie, utilizzando profondità di taglio ridotte e velocità di avanzamento inferiori.
Ad esempio, durante la sgrossatura dell'acciaio inossidabile, le frese a candela per sgrossatura massimizzano l'MRR per rimuovere rapidamente il materiale, mentre per la finitura si utilizzano frese a candela sferica o altri utensili di finitura per una finitura superficiale ad alta precisione. Una sgrossatura efficace riduce i tempi di lavorazione complessivi e riduce al minimo l'usura degli utensili di finitura.
Materiali e rivestimenti comuni per frese a candela per sgrossatura
Le prestazioni dell'utensile dipendono sia dal materiale che dal rivestimento:
-
Acciaio rapido (HSS) : buona tenacità, basso costo, adatto alla lavorazione di acciai rapidi.
-
Carburo : Elevata durezza e resistenza all'usura; ideale per acciaio, acciaio inossidabile e leghe di alluminio ad alte velocità.
-
PCD : Estremamente resistente all'usura, ideale per alluminio, leghe di rame e materiali non metallici.
-
CVD : Elevata resistenza all'usura, adatta a materiali abrasivi come le leghe di alluminio ad alto contenuto di silicio.
-
Rivestimenti TiAlN e AlTiN : Elevata resistenza alle alte temperature e all'ossidazione, ideali per acciaio, acciaio temprato e leghe di titanio.
La corretta combinazione di materiale e rivestimento dell'utensile migliora l'efficienza di taglio e ne prolunga la durata. Ad esempio, gli utensili in metallo duro rivestito sono comunemente utilizzati per la sgrossatura dell'acciaio temprato, mentre gli utensili rivestiti in AlTiN sono preferiti per le leghe di titanio, in quanto resistono al calore e prevengono l'adesione del materiale.

Fattori da considerare quando si sceglie una fresa per sgrossatura
La scelta della fresa di sgrossatura più adatta influisce sull'efficienza della lavorazione, sulla durata dell'utensile, sulla qualità della superficie e sui costi di produzione. Una selezione corretta richiede di considerare la geometria dell'utensile, il materiale e il rivestimento, i parametri di taglio, il raffreddamento/lubrificazione e la rigidità della macchina utensile.
Tipo di materiale e durezza
Materiali diversi influenzano le caratteristiche di taglio e i requisiti degli utensili:
-
Acciaio : durezza moderata; gli utensili in carburo con rivestimenti in TiAlN o AlTiN offrono un buon equilibrio tra resistenza all'usura e al calore.
-
Alluminio : bassa durezza, elevata duttilità; gli utensili necessitano di ampi angoli di elica, scanalature larghe e taglienti affilati per evitare l'incollamento.
-
Acciaio inossidabile : si indurisce facilmente per deformazione plastica, ha una scarsa conduttività termica; gli utensili ad alta tenacità con rivestimenti resistenti al calore riducono il calore generato durante il taglio.
-
Acciaio temprato : Molto duro; richiede utensili in carburo o PCBN con rivestimenti ad alta durezza; utilizzare tagli più piccoli e passaggi multipli.
-
Acciaio per stampi : legato e resistente all'usura; gli utensili devono trovare un equilibrio tra resistenza all'usura e resistenza alla scheggiatura.
-
Leghe di titanio : bassa conduttività termica, tendenza all'adesione degli utensili; utilizzare utensili resistenti al calore e antiaderenti e basse velocità di taglio.
Diametro dell'utensile, numero di denti e profilo della lama
La geometria dell'utensile influisce sull'efficienza e sulla durata dell'utensile:
-
Diametro : i diametri maggiori rimuovono più materiale ma richiedono una maggiore rigidità della macchina.
-
Numero di denti : un numero inferiore di denti (2-3) è adatto a metalli teneri come l'alluminio; un numero maggiore di denti (4 o più) è adatto a metalli più duri come l'acciaio, migliorando la stabilità.
-
Profilo della lama : le scanalature seghettate riducono la resistenza al taglio durante la sgrossatura; le lame piatte offrono una maggiore precisione quando necessario.
Parametri di taglio: velocità, avanzamento e profondità di taglio
Per una sgrossatura stabile ed efficiente sono fondamentali i parametri corretti:
-
Velocità (RPM) : dipende dal materiale e dall'utensile; l'alluminio può utilizzare RPM elevati; l'acciaio e il titanio richiedono RPM inferiori per ridurre il calore.
-
Avanzamento per dente (fz) : un valore troppo basso rallenta il taglio; un valore troppo alto rischia di scheggiarsi.
-
Profondità e larghezza di taglio (ap e ae) : la sgrossatura di solito utilizza una grande profondità per un elevato MRR; i materiali duri richiedono una profondità minore e passaggi multipli.
Raffreddamento e lubrificazione
Un raffreddamento efficace prolunga la durata dell'utensile:
-
Taglio a secco : adatto per alluminio e ghisa; richiede una buona evacuazione dei trucioli.
-
Liquido refrigerante a flusso continuo (taglio a umido) : riduce la temperatura e l'usura di acciaio, acciaio inossidabile e acciaio temprato.
-
MQL : Ideale per titanio e leghe ad alta temperatura; riduce il calore e l'adesione degli utensili.
Rigidità e serraggio della macchina utensile
Macchine e dispositivi di bloccaggio stabili garantiscono sicurezza ed efficienza:
-
Rigidità della macchina : supporta tagli più profondi e avanzamenti maggiori.
-
Portautensili e morsetti : i portautensili di precisione riducono l'eccentricità e prolungano la durata degli utensili.
-
Progettazione del dispositivo di fissaggio : i pezzi in lavorazione vengono fissati in modo da prevenire vibrazioni e movimenti durante il taglio.
Guida alla selezione delle frese per sgrossatura per diversi materiali
Nella fresatura CNC, le caratteristiche di taglio dei diversi materiali variano in modo significativo. La scelta della fresa a candela per sgrossatura appropriata è fondamentale per ottimizzare l'efficienza di lavorazione, la durata dell'utensile e la qualità superficiale. Materiali come acciaio, acciaio inossidabile, alluminio, acciaio temprato, acciaio per stampi e leghe di titanio presentano requisiti specifici in termini di durezza, tenacità, conduttività termica e strategie di lavorazione. Per ottenere risultati ottimali è necessario un abbinamento preciso tra geometria dell'utensile, materiale e rivestimento.
Fresa per sgrossatura dell'acciaio
Caratteristiche e sfide del taglio
L'acciaio ha una durezza moderata, un'elevata resistenza al taglio e genera calore significativo ad alte velocità di taglio. Una scarsa evacuazione del truciolo accelera l'usura dell'utensile e riduce la stabilità di lavorazione.
Materiali e rivestimenti adatti per utensili
Gli utensili in metallo duro con rivestimenti TiAlN o AlTiN migliorano la resistenza all'usura e al calore, garantendo un taglio stabile anche per cicli lunghi.
Parametri e strategie di taglio consigliati
-
Velocità medie del mandrino e grandi profondità di taglio.
-
Elevate velocità di avanzamento per il massimo MRR.
-
Taglio a umido per ridurre le temperature di taglio e prolungare la durata dell'utensile.
Suggerimento: scegli utensili con una rigidità sufficiente a ridurre al minimo la flessione durante i tagli profondi.
Fresa per sgrossatura di alluminio
Requisiti di evacuazione dei trucioli e anti-aderenza
L'elevata duttilità dell'alluminio lo rende soggetto a BUE, che compromette la qualità della superficie e l'affilatura dell'utensile.
Raccomandazioni sulla geometria degli utensili
-
Grandi angoli di elica e ampie scanalature per una migliore evacuazione dei trucioli.
-
Bordi taglienti affilati per evitare che il materiale si attacchi.
Lavorazione e raffreddamento ad alta velocità
-
Utilizzare il taglio ad alta velocità combinato con MQL.
-
Mantiene pulita la zona di taglio e previene l'effetto BUE.
Suggerimento: le scanalature lucidate possono ridurre ulteriormente l'attrito e l'accumulo di calore.
Fresa per sgrossatura per acciaio inossidabile
Le sfide
L'acciaio inossidabile si indurisce facilmente e ha una bassa conduttività termica, il che fa sì che il calore di taglio si concentri vicino al bordo, aumentando il rischio di scheggiature.
Strumenti e rivestimenti consigliati
Gli utensili in metallo duro ad alta tenacità con rivestimenti TiAlN, AlTiN o AlCrN migliorano la resistenza al calore e riducono l'incollamento.
Strategie di taglio
-
Velocità del mandrino inferiori con velocità di avanzamento più elevate.
-
Utilizzare il taglio a umido per ridurre l'accumulo di calore e mantenere l'affilatura del bordo.
Fresa per sgrossatura per acciaio temprato
Requisiti dello strumento
L'acciaio temprato richiede utensili con elevata resistenza alla compressione, all'usura e al calore.
Strategie di lavorazione
-
Alta velocità, piccola profondità di taglio con più passate.
-
Garantire la rigidità della macchina per evitare scheggiature dei bordi.
Rivestimento e selezione dei materiali
-
I rivestimenti AlCrN tollerano temperature di taglio elevate.
-
Gli utensili in PCD eccellono nella lavorazione ad alta velocità, ma sono più costosi.
Fresa sgrossatrice per acciaio per stampi
Considerazioni sui materiali
L'acciaio per stampi varia da gradi pre-temprati a gradi trattati termicamente ad alta durezza. È necessario considerare sia la durezza che la tenacità.
Strategie di riduzione delle vibrazioni
-
Utilizzare portautensili rigidi e un serraggio stabile.
-
Ottimizzare i percorsi di taglio (ad esempio, fresatura concorde) per ridurre le vibrazioni.
Passaggio dalla sgrossatura alla finitura
-
Per la sgrossatura, iniziare con frese a bordo ondulato.
-
Per la finitura, passare a frese a bordo piatto o a testa sferica per garantire la precisione della superficie e della forma.
Fresa per sgrossatura per leghe di titanio
Le sfide
Le leghe di titanio hanno una bassa conduttività termica e un'elevata adesione, il che provoca un accumulo di calore e un'usura accelerata degli utensili.
Raccomandazioni sulla geometria degli utensili e sul rivestimento
-
Taglienti affilati con ampi angoli di spoglia.
-
Rivestimenti: AlTiN o TiB₂ per resistenza al calore e riduzione dell'adesione.
Strategie di lavorazione
-
Bassa velocità, avanzamento medio, profondità di taglio ridotta.
-
Refrigerante ad alta pressione per ridurre le temperature nella zona di taglio e prevenire le cricche termiche.

Suggerimenti per mantenere e prolungare la durata della fresa per sgrossatura
Le frese per sgrossatura sono soggette a sforzi e calore elevati. Una corretta manutenzione e parametri di lavorazione ottimizzati prolungano la durata dell'utensile e migliorano la stabilità della lavorazione.
Pratiche quotidiane:
-
Identificare i tipi di usura (scheggiatura, tagliente di riporto, usura del tagliente).
-
Ispezionare e riaffilare regolarmente gli utensili.
-
Ottimizzare i parametri di taglio per ridurre stress e temperatura.
Identificazione dei tipi di usura degli utensili
Cippatura: Velocità di avanzamento eccessive, rigidità insufficiente o urti causano danni localizzati ai bordi.
BUE: Comune nei metalli poco duri come l'alluminio; riduce l'affilatura e aumenta la resistenza al taglio.
Usura del tagliente: L'uso prolungato smussa l'utensile, aumentando le temperature di taglio e la rugosità della superficie.
Suggerimento: analizza il tipo di usura per regolare l'alimentazione, il raffreddamento o il rivestimento e ottenere prestazioni ottimali.
Ispezione e riaffilatura regolari
Frequenza: In base al materiale, al tempo di lavorazione e al numero di pezzi (ad esempio, ogni 8 ore o dopo un lotto).
Metodi di ispezione: Lente d'ingrandimento, microscopio o tester per utensili. Verificare l'usura dei bordi, lo sfaldamento del rivestimento e l'accumulo di trucioli.
Riaffilatura: Ripristinare gli utensili leggermente smussati utilizzando temperamatite speciali; se necessario, applicare nuovamente il rivestimento.
Ottimizzazione dei parametri di taglio
-
La velocità del mandrino (RPM), la velocità di avanzamento, la profondità (Ap) e la larghezza di taglio (Ae) sono fattori critici.
-
Ridurre il calore per i materiali a bassa conduttività termica.
-
Eseguire più tagli superficiali anziché singoli tagli profondi.
-
Adattare la geometria dell'utensile al materiale (numero di denti, angolo dell'elica).
-
Utilizzare MQL, raffreddamento ad alta pressione o rivestimenti ottimizzati per ritardare l'usura degli utensili.

Problemi comuni e soluzioni
Anche utilizzando la fresa per sgrossatura e i parametri di taglio corretti, possono comunque verificarsi problemi comuni, come una scarsa evacuazione del truciolo, un'eccessiva rugosità superficiale o una riduzione della durata dell'utensile. Questi problemi non solo riducono l'efficienza di lavorazione, ma possono anche portare a guasti prematuri dell'utensile, a una minore precisione del pezzo e persino a vibrazioni o tempi di fermo macchina. Di seguito è riportata un'analisi dettagliata di questi problemi con soluzioni pratiche.
Scarsa evacuazione dei trucioli
Durante la sgrossatura, soprattutto quando si lavorano metalli teneri come leghe di alluminio o rame, la progettazione del vano truciolo dell'utensile e il metodo di taglio svolgono un ruolo fondamentale nell'evacuazione del truciolo. L'accumulo o l'intasamento dei trucioli aumenta il calore di taglio e può causare espulsione del truciolo, compromettendo la stabilità del taglio.
Analisi delle cause:
-
L'angolo dell'elica o la scanalatura del truciolo sono troppo stretti e impediscono un flusso regolare dei trucioli.
-
La velocità di avanzamento è troppo elevata e i trucioli superano la capacità della scanalatura.
-
Fluido da taglio insufficiente o mal indirizzato.
Soluzioni:
-
Utilizzare una fresa per sgrossatura con ampi canali di scarico e taglienti affilati.
-
Gli utensili ad elica lunga possono migliorare l'evacuazione dei trucioli nel taglio ad alta velocità dell'alluminio.
-
Regolare la velocità di avanzamento e la profondità di taglio per evitare trucioli lunghi e arricciati.
-
Utilizzare refrigerante ad alta pressione o getto d'aria per facilitare la rimozione dei trucioli, in particolare nelle cavità profonde.
Rugosità superficiale eccessiva
Sebbene la sgrossatura sia principalmente finalizzata alla rimozione rapida del materiale, un'eccessiva rugosità superficiale complica le operazioni di finitura e potrebbe richiedere ulteriori passate.
Cause comuni:
-
Forte usura dell'utensile o bordi taglienti smussati.
-
Parametri di taglio non corretti (avanzamento eccessivo o bassa velocità del mandrino).
-
Le vibrazioni degli utensili causano linee di taglio evidenti.
-
Rigidità di serraggio del pezzo insufficiente.
Suggerimenti per l'ottimizzazione:
-
Controllare regolarmente l'usura degli utensili e sostituirli o riaffilarli secondo necessità.
-
Aumentare moderatamente la velocità del mandrino e ottimizzare le velocità di avanzamento per mantenere un taglio uniforme.
-
Migliorare la rigidità della macchina e dell'attrezzatura per ridurre le vibrazioni.
-
Utilizzare una fresa a candela con bordo ondulato per ridurre la resistenza al taglio e migliorare la finitura superficiale.
Breve durata dell'utensile
La riduzione della durata dell'utensile aumenta i costi di produzione e riduce l'efficienza di lavorazione. Per gli utensili di sgrossatura in HSS e le frese in metallo duro, i principali fattori che contribuiscono a questo fenomeno sono il calore di taglio, i modelli di usura e i parametri di lavorazione non corretti.
Suggerimenti per la risoluzione dei problemi:
1. Osservare il tipo di usura:
-
Scheggiatura dei bordi: causata da una velocità di avanzamento eccessiva o dall'impatto con punti duri.
-
Riporto di materiale sul bordo: causato da una quantità insufficiente di liquido refrigerante o da una velocità di taglio inadeguata.
-
Usura del tagliente: causata da materiali duri o da materiali dell'utensile non compatibili.
2. Controllare i parametri di taglio:
-
Una velocità eccessiva del mandrino accelera l'ossidazione del rivestimento.
-
Una profondità di taglio eccessiva sovraccarica l'utensile.
3. Valutare il raffreddamento e la lubrificazione:
-
Per il taglio ad alta temperatura utilizzare MQL o refrigerante ad alta pressione.
-
Evitare il taglio a secco con materiali a bassa conduttività termica come leghe di titanio o acciaio inossidabile.
Soluzione:
-
Selezionare utensili con rivestimenti appropriati (ad esempio TiAlN, AlCrN o DLC) per il materiale del pezzo da lavorare.
-
Ottimizzare i parametri di taglio per ridurre lo stress dell'utensile e l'accumulo di calore.
-
Migliorare il sistema di raffreddamento per mantenere temperature controllate nella zona di taglio.
-
Per materiali ad elevata durezza, si consiglia di utilizzare frese per sgrossatura in PCD per prolungare la durata dell'utensile.

Riepilogo e Raccomandazioni
La scelta della fresa per sgrossatura più adatta influisce sull'efficienza di taglio, sulla durata dell'utensile, sulla qualità della superficie e sui costi complessivi di lavorazione. Linee guida chiave:
-
Acciaio: HSS-Co o carburo con rivestimenti in TiAlN/AlTiN. Velocità medio-alte, profondità moderate.
-
Alluminio: scanalature ampie, bordi affilati, alte velocità con raffreddamento.
-
Acciaio inossidabile: carburo resistente con TiAlN/AlCrN. Bassa velocità di avanzamento, elevata capacità di raffreddamento.
-
Acciaio temprato: carburo/PCD ultrafine con AlCrN. Profondità ridotta, percorsi utensile stabili.
-
Acciaio per stampi: concentrarsi sulla resistenza alle vibrazioni. Utilizzare frese di transizione dalla sgrossatura alla finitura.
-
Leghe di titanio: carburo resistente al calore, refrigerante ad alte prestazioni, basse temperature di taglio.
Approccio generale:
-
Adattare la geometria dell'utensile, il design del tagliente e il rivestimento al materiale.
-
Ottimizza dinamicamente velocità, avanzamento e profondità.
-
Garantire un raffreddamento e un'evacuazione dei trucioli efficienti.
-
Ispezionare e riaffilare regolarmente gli utensili.
-
Coordinare i percorsi utensile e la programmazione CAM per ridurre le vibrazioni e le sollecitazioni inutili.
La corretta selezione della fresa di sgrossatura combina le proprietà del materiale, il design dell'utensile, il rivestimento, i parametri di taglio e la strategia di raffreddamento, garantendo una lavorazione CNC efficiente, economica e di alta qualità.






